Изготовление детали "Корпус"
Определение потребной площади участка
Определение величины производственной площади, занимаемой станками
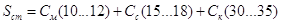 ,
где  - количество малых
станков на участке (800х1800 мм);
 - количество средних
станков (2000х4000 мм);
 - количество крупных
станков (4000х8000 мм);
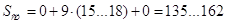
Примем 
Определение площади необходимой для складирования заготовок и готовых деталей
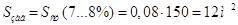 ,
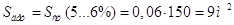 ,
Определение площади, занимаемой ИТР и работниками ОТК
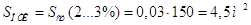 ,
Величину площади, отводимой для размещения ИТР определяют по удельным нормативам из расчета 5–6 м2 на одного инженерно-технического работника.
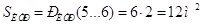 ,
Определение потребной площади участка
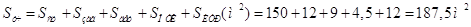 ,
Определение способа уборки стружки
Перед определением способа и выбором оборудования для уборки стружки необходимо определить объем стружки, производимой на участке за один час, по формуле:
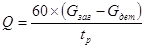 ,
где  - масса заготовки детали представителя, кг;
 - масса детали
представителя, кг;
 - расчетный такт выпуска
детали представителя.
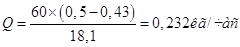
Так как выход стружки достаточно мал, то нет необходимости в конвейере для ее уборки. Достаточно установить возле каждого станка тару для сбора стружки.
Назначение средств внутрицехового и межоперационного транспорта. Составление ведомости подъемно-транспортных механизмов (ПТМ) участка.
ПТМ следует выбирать исходя из конструктивных особенностей обрабатываемых деталей, формы организации производства на участке.
На участке обрабатываются в основном детали типа «корпус» массой до 1 кг, поэтому нет необходимости в использовании подъемно-транспортных механизмов.
Для данного участка предложены следующие ПТМ:
1. Электрические авто – и электрические тележки;
Электрические тележки предназначены для перемещения детали по участку: от одной операции к другой. После того как при помощи тележек деталь доставлена на рабочее место ее необходимо установить.
В качестве внутрицехового транспорта принимаем мостовой кран с электроталью, грузоподъемностью Qкр = 10 тонн.
Выбор длины и ширины участка, ширины пролета.
Составление схемы расчета и определение высоты здания.
Длина участка по соображениям пожарной безопасности не должна превышать 50…60 м. Сетка колонн характеризует размеры ширины пролета и шага колонн.
В зависимости от типа производства, массы и габаритов выпускаемых деталей принимаем:
Ширина пролета – L = 18 м;
Шаг колонн – t = 12 м;
Значит сетка колонн: 18 * 12 м.
Ширину участка принимаем равной ширине пролета L = 18 м.
Длину участка определяем в зависимости от найденной площади участка:
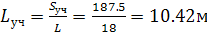 ,
Округляем в большую сторону до стандартизованного размера. Принимаем Lуч = 12 м.
Высота пролета цеха определяется исходя из размеров изделий, габаритов оборудования (по высоте), размеров и конструкции кранов, а также из санитарно-гигиенических требований.
В = Н1 + h, (28)
Н1 = А1 + А2 + А3 + А4 + А5, (29)
где А1 = 2,94 м – высота наиболее высокого станка;
А2 = 0,5 м – расстояние между транспортируемым изделием и самым высоким станком;
А3 =0,05 м – высота максимального транспортируемого изделия;
А4 =1 м – длина строп крана;
А5 =0,5 м – расстояние от центра крюка до верхней кромки подкранового рельса.
h = h1 + h2, (30)
где h1 =2,3 м – высота крана от подкранового рельса;
h2 =0,1 м – расстояние между верхней кромкой крана и нижней кромкой перекрытия.
Н1=2,94+0,5+0,05+1,0+0,5=5.0 м
h= 2,3+0,1=2,4 м
В=5.0+2,4=7,4 м
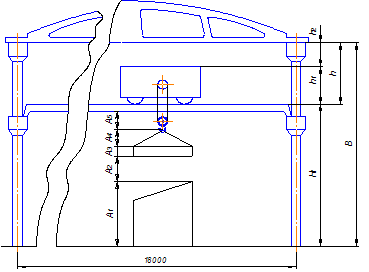
Рис. 8 Эскиз участка в поперечном сечении
В дипломном проекте спроектировано рабочее место оператора фрезерного ОЦ с ЧПУ модели Mini Mill.
Необходимо уделять внимание улучшению организации рабочих мест. Улучшение оснащенности, рациональная планировка, хорошо налаженное обслуживание рабочих мест являются важными факторами повышения производительности труда и снижения утомляемости работающего.
Основной задачей проектирования организации рабочего места является создание такой конструкции организационной оснастки и такого расположения оборудования, заготовок, готовых деталей и оснастки, при которых отсутствуют лишние и нерациональные движения и приемы (повороты, нагибания, приседания и т.д.), максимально сокращаются расстояния перемещения рабочего.
Применение типовых планировок позволяет сэкономить производственную площадь, устранить лишние движения рабочего, сократить время поиска инструмента и приспособлений.
При многостаночной работе планировка рабочего места должна обеспечить наиболее удобное для рабочего расположение органов управления всех обслуживаемых станков и минимальную затрату времени на переходы рабочего от одного станка к другому.
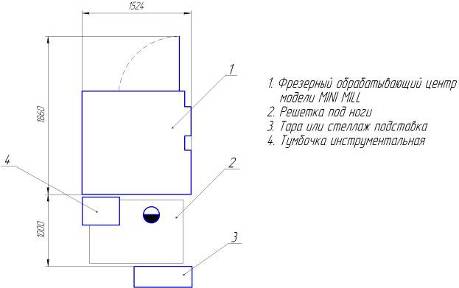
Рис. 9. Планировка рабочего места оператора станка с ЧПУ
5. Организационно-экономическая часть
Данная организационно-экономическая часть посвящена определению экономической целесообразности перевода обработки детали «Корпус» с универсальных станков на станки с ЧПУ.
Необходимость замены базового технологического процесса вызвана следующими причинами:
· Обработка корпуса по действующему технологическому процессу осуществляется на универсальном оборудовании и тем самым сопровождается большим количеством установок.
· Действующий технологический процесс обработки корпуса буксы является неэффективным и экономически не выгодным, т. к. имеются потери времени на вспомогательное время (установка, закрепление / снятие детали, транспортировка) и операционное, которые можно избежать, соблюдая принцип концентрации переходов и операций.
· Имеются операции, которые можно объединить в одну, а не разбивать на несколько, при этом теряя время на транспортировку, установку, закрепление, базирование детали.
При изготовлении детали обработка резьбовых отверстий ведется на 3 станках, а именно настольно-сверлильном станке НС‑12А, агрегатно-сверлильном станке КПМЗ.101.012. и резьбонарезном станке Leinen. Лучшим вариантом было бы осуществить концентрацию этих операций на одном высокопроизводительном станке, например фрезерном обрабатывающем центре Mini Mll. Это бы позволило осуществить обработку резьбовых отверстий за один установ, а так же сократить время на транспортные операции, что привело бы к сокращению основного и вспомогательного времени.
Расчеты приведены в ценах 2009 года на базе предприятия ФГУП «КЗТА».
5.1 Технико-экономическое обоснование разработанного варианта технологического процесса.
Исходные данные
Таблица №8.1. Базовый вариант
| № |
№ опер |
Название операции | Оборудование |
Разряд станочника |
Тшт, мин | Часовая тарифная ставка |
| 1 | 032 | Фрезерная | 676П | 3 | 7,3 | 20,08 |
| 2 | 035 | Фрезерная | 676П | 3 | 7,8 | 20,08 |
| 3 | 045 | Фрезерная | 676П | 3 | 6,1 | 20,08 |
| 4 | 050 | Фрезерная | 676П | 3 | 4,5 | 20,08 |
| 5 | 060 | Фрезерная | 6520Ф3 | 4 | 8,2 | 25,7 |
| 6 | 070 | Фрезерная | 676П | 3 | 3,4 | 20,08 |
| 7 | 075 | Фрезерная | 676П | 3 | 4,7 | 20,08 |
| 8 | 080 | Фрезерная | 676П | 3 | 3,6 | 20,08 |
| 9 | 090 | Фрезерная | 676П | 3 | 2,2 | 20,08 |
| 10 | 100 | Фрезерная | 676П | 3 | 3,5 | 20,08 |
| 11 | 105 | Фрезерная | 676П | 3 | 2,3 | 20,08 |
| 12 | 118 | Сверлильная | КПМЗ.101.012 | 4 | 1,2 | 17,6 |
| 13 | 120 | Сверлильная |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |