Изготовление детали "Корпус"
При настройке достаточно просто также совмещать ось шпинделя с началом координат детали.
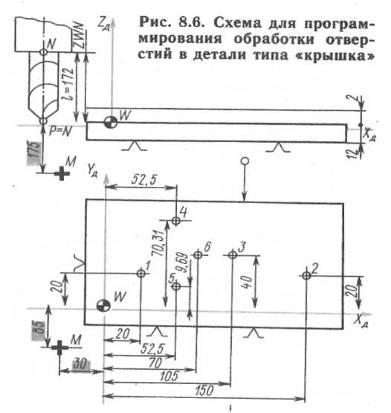
Подготовка УП по упрощенной методике
Приняв во внимание сказанное выше, программу обработки рассматриваемой детали можно представить следующим образом:
% LF
N1 G60 G80 Т0101 LF
N2 F40. S500 М06 LF
N3 G59 ХЗО. Y85. Z175. LF
В кадрах N1 – N3 задают инструмент Т01, условия его работы и указывают на смещение нуля (G59) по трем осям.
N4 Х20. Y20. LF
N6 G82 R2. Z‑6.LF
В кадре N5 задают постоянный цикл и шипения параметров в соответствии со схемой на рис. 2, а
В кадре N7 дают команды на позиционирование в точку 3 и исполнение заданного цикла (G82) с новым значением z (–3,5 мм).
N8 Х52.5 Y70.31 LF
N9 Y9.69 LF
N10 Х70. Y40. LF
N11 G80 ТО202 LF
Кадр N11 завершает работу сверлом диаметром 16 мм (ТО 101) и готовит к вводу новый инструмент – сверло диаметром 9,9 мм (Т0202).
N12 F100. S710 М06 LF
N13 Х20. Y20. М08 LF
Кадры N12 и N13 задают режимы инструмента и установку его в шпиндель (команда М06). Выполнено позиционирование сверла в точку /, включено охлаждение (команда М08).
N14 G83 R2 Z‑10. LF
N15 Z‑17.5 F80. LF
Кадр N14 указывает постоянный цикл глубокого сверления (G83) и его параметры. Указывать параметр R необходимо, поскольку он определяет точку выхода (на ускоренном ходу) инструмента с позиции замены в рабочую позицию по оси Z. Кадр N15 дополняет кадр N14, указывая координату второго хода с измененной подачей (согласно принятой схеме обработки – рис. 2, в, подача на выходе сверла уменьшается до 80 мм/мин).
N16 X150. Y20. Z‑10. F100. LF
N17 Z‑17.5 F80. LF
Кадрами N16 и N17 программируется сверление по циклу G83 отверстия с центром в точке 2.
N18 G80 Т0404 LF
В кадре N18 готовится к вводу сверло диаметром 5 мм (Т0404) и задаются режимы его работы
N19 F100. S1400 М06 LF
N20 Х105. Y40. LF
N21 G83 R2. Z‑9. LF
N22 Z‑13.5 F80. LF
N23 Х52.5 Y70.31 Z‑9. F100. LF
N24 Z‑13.5 F80. LF
N25 G80 Т0606 LF
Кадры N19‑N24 программируют обработку сверлом диаметром 5 мм по циклу G83 отверстий в ТкЗ, 4, 5. Кадр N25 указывает новый инструмент – сверло диаметром 22 мм (Т0606).
N26 F60. S355 М06 LF
N27 Х70. Y40. LF
N28 G81 R2. Z‑22. LF N29 G80 Т0303 LF
Кадры N26 – N28 программируют сверление отверстия диаметром 22 мм с центром в точке 6. Указывается новый инструмент – развертка диаметром 10Н8 (Т0303).
N30 F50. S125 М06 LF
N31 Х20. Y20. LF
N32 UUU R2. Z‑18. LF
Кадр N32 вводит цикл развертывания (G89) с рабочим ходом R + z, выдержкой в конце рабочего хода и отводом на быстром ходу (рис. 2, д)
N33 Х150. LF
N34 G80 Т0505 LF
Кадром N33 запрограммировано развертывание отверстия в точке 2. Кадр N34 готовит новый инструмент – метчик Мб (Т0505).
N35 F250. S250 М06 LF
N36 Х105. Y40. LF
N37 G84 R2. Z‑17. LF
N38 Х52.5 Y70.31 LF
N39 Y9.69 LF
N40 G80 G59 ХО. Y0. Z0. М09 LF
N41 G00 ХО. YO. Z560. MOO LF
Кадры N35 – N39 программирует нарезание резьбы в отверстиях 3–5 в соответствии с постоянным циклом G84. Цикл обеспечивает рабочий ход с рабочей подачей, остановку и реверсивное вращение шпинделя в конечной точке, возврат инструмента с рабочей подачей.
Кадры N40, N41 отменяют смещение нуля, отключают охлаждение и выводят шпинделя в нулевую точку станка с координатой z = 560 мм.
Программирование расточных операций
Программирование обработки отверстий на расточных станках и кодирование информации УП практически аналогичны рассмотренным выше, хотя для расточных станков характерно значительно большее число возможных команд, расширение и усложнение постоянных циклов и др. Наличие у расточных станков дополнительных (вторичных) управляемых осей, необходимость закреплять (для повышения жесткости) гильзу шпинделя или столы (при некоторых видах обработки) несколько усложняют программирование. У ряда станков управляемым является также •поворот стола, смена приспособлений-спутников и др.
Рассмотрим три примера программирования обработки отверстий при использовании расточных станков.
Сверление трех отверстий диаметром 18 мм одним сверлом в детали типа «угольник» (рис. 7).
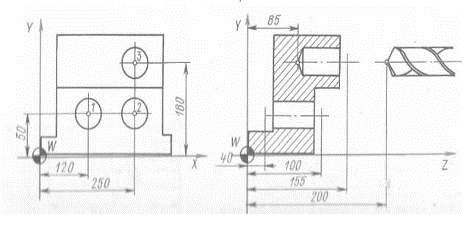
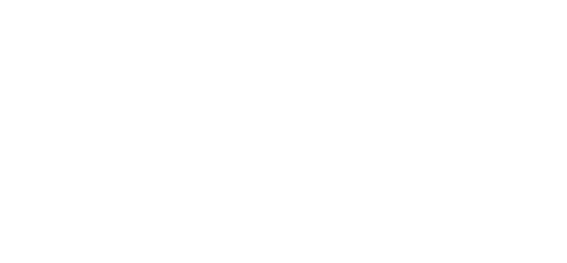
Рис. 7. Схема для программирования сверления отверстий в детали типа «угольник»
Фрагмент программы:
N100 G90 G43 G81 D60 Х120. Y50.
Z40. R100. F40. S120 МОЗ М08 LF
По команде кадра N100 ранее установленным сверлом сверлится отверстие 1 (рис. 8.7) с координатами х=120 мм, у = 50 мм; глубина сверления определена координатой z = 40 мм; R = 100 мм. Отсчет размеров – абсолютный (G90). Вводится коррекция на длину инструмента (G43) (корректор 60 с адресом D). Корректор 60 должен быть закреплен за используемым в данной программе сверлом. Подача сверления 40 мм/мин (F40); частота вращения шпинделя 120 об/мин (S120); вращение шпинделя правое (М03). Включается охлаждение (М08).
4. Проектирование участка механической обработки
4.1 Расчет потребного количества и составление ведомости оборудования
Определение приведённой годовой программы запуска в производство всех деталей, выпускаемых на участке
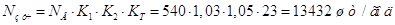
 – коэффициент, учитывающий возможный брак
 – коэффициент, учитывающий незавершённое
производство
 – количество типоразмеров деталей, составляющих
номенклатуру участка
Определение расчётного такта выпуска деталей на участке
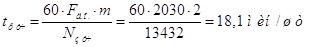
 – действительный годовой фонд времени работы
оборудования
 – число рабочих смен
Определение расчётного количества станков, необходимого для обработки партии деталей-представителей и расчётного количества станков, необходимого на участке
Определение расчётного количества станков, необходимого для обработки партии деталей-представителей
 ,
где  – штучно-калькуляционное
время выполнения каждой i‑той операции
спроектированного технологического процесса;
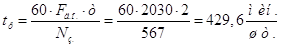 – расчетный такт выпуска детали – представителя,
где 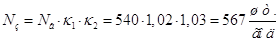 – приведенная годовая программа запуска в
производство детали – представителя;
 коэффициент, учитывающий непрогнозируемый
простой оборудования, связанный с поломками, перебоями энергии и т.д.
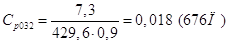
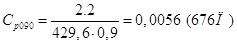
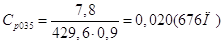
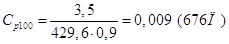
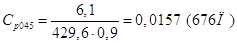
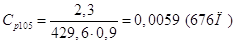
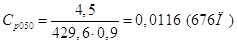
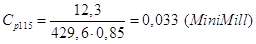
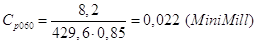
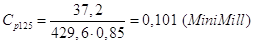
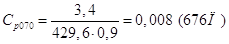
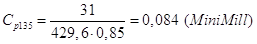
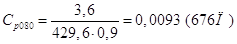
Определение расчётного количества станков, по каждой операции для всего участка

 – штучно калькуляционное время для каждой
 операции спроектированного технологического
процесса для детали-представителя
 – расчётный такт выпуска
детали-представителя
 – коэффициент, учитывающий непрогнозируемые
простои оборудования, связанные с поломками, перебоями энергии и т.д.
 – для универсальных станков
 – для одношпиндельных автоматов и
полуавтоматов и станков с ЧПУ
 – для многошпиндельных автоматов и
полуавтоматов и специальных агрегатных станков
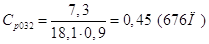
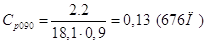
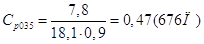
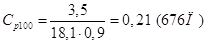
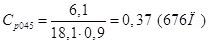
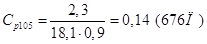
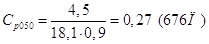
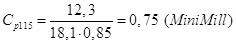
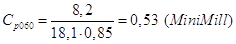
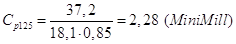
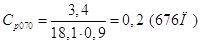
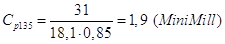
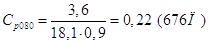
Определение принятого количества станков на участке и для выпуска детали-представителя.
Просуммируем количество оборудования для одноименных операций и получим расчетное количество станков, необходимых для обработки партии детали – представителя: (принятое количество станков получается округлением расчетного количества станков в большую сторону до ближайшего целого числа. Округление в меньшую сторону производится, если дробная часть меньше 0,1.)
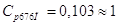
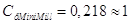
Просуммируем количество оборудования для одноименных операций и получим расчетное количество станков на участке:
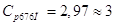
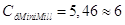
Определение коэффициента загрузки оборудования по каждой операции на участке

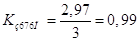
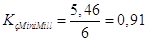
Определение среднего коэффициента загрузки оборудования на участке
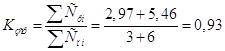
Построение диаграммы загрузки оборудования
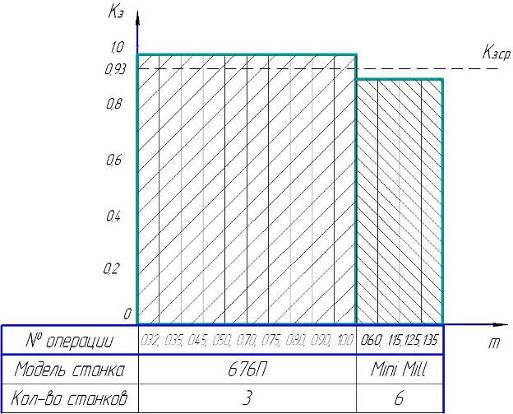
Составление ведомости производственного оборудования
| №п/п | Наименование оборудования | Модель |
Сп |
Kз |
Габаритные размеры |
| 1 | Фрезерный | 676П | 3 | 0,99 | 1200х1240х1780 |
| 3 | Фрезерный ОЦ с ЧПУ | Mini Mill | 6 | 0,91 | 1524х1860х2400 |
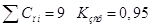
Определение количества основных рабочих
Определение количества станочников
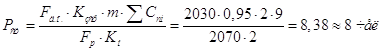
– действительный годовой фонд времени работы
оборудования
 – действительный годовой фонд времени работы
рабочего
– число рабочих смен
 – коэффициент многостаночного обслуживания,
назначается в зависимости от вида преобладающего оборудования
 – универсальные станки
 – станки с ЧПУ, обрабатывающие центры,
револьверные полуавтоматы
 – агрегатные станки
Число наладчиков
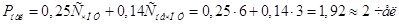
Слесари для выполнения разметки и межоперационной сборки
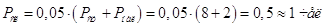 примем
 , т. к.
работа 2х-сменная
Общее количество основных рабочих
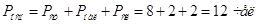
Определение количества вспомогательных рабочих
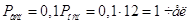
ИТР
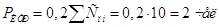
Составление ведомости работающих на участке
| Группы рабочих | Число рабочих | |
| всего | в том числе в I смену | |
|
1. Производственные рабочие – станочники – остальные |
12 | 6 |
| 8 | 4 | |
| 4 | 2 | |
| 2. Вспомогательные рабочие | 2 | 1 |
| Всего | 14 | 7 |
| 3. ИТР | 2 | 1 |