Монтаж вращающейся барабанной печи
Рейку устанавливают между роликами, а положение роликов регулируют так, чтобы они касались упоров. Положение рамы опорной станции регулируют таким образом, чтобы отметка середины расстояния между роликами совпадала с визирной линией теодолита. Рейку переставляют вдоль роликов роликоопоры с одного торца на другой и замеры повторяют, при необходимости перемещают раму опоры или ролики на раме.
Выверку роликоопор производят и другим способом — по фундаментным рамам. В этом случае на фундаментных рамах дисками с двух сторон отмечают среднее положение расстояния между роликами. Рамы регулируют с помощью монтажной марки так, чтобы положение этих отметок (см. рис. 3, 6) совпадало с визирной осью. При использовании струны отметки среднего положения на рамах совмещают с отвесами, опущенными со струны.
Выверку роликоопор по поперечным осям осуществляют теодолитом. Теодолит устанавливают над плашкой одной стороны опоры и направляют трубу вдоль поперечной оси по монтажной марке. Отметки поперечных осей на роликоопорах совмещают с визирной линией теодолита. Допускаемое отклонение при выверке роликоопор по осям 2 мм.
Для выверки уклона роликоопор (рис. 10.в) на предприятии-изготовителе вырабатывают специальный клин, имеющий уклон, заданный для печи. Клин укладывают на ролик. Верхняя поверхность его при правильном положении ролика должна быть горизонтальной, что проверяется установленным на клин уровнем. В перпендикулярном направлении, раму роликоопор размещают горизонтально, что проверяется вторым уровнем, установленным на направляющую плоскость рамы роликоопоры. Отклонения при выверке на горизонтальность допускаются ±0,1 мм на 1 м. Положение роликов на раме должно быть таково, чтобы торцы их были в одной плоскости, перпендикулярной оси печи. Положение торцов проверяют поверочной линейкой, которую прижимают к торцам роликов. Зазор между линейкой к торцам ролика не должен быть больше 5 мм.
Выверенное положение корпусов подшипников роликов фиксируют дисками на фундаментной раме. Диски, определяющие исходное положение роликов, используют при дальнейшей регулировке роликоопор как при монтаже корпуса печи, так и при её эксплуатации.
Результаты последних измерений при выверке, близкие (в пределах допусков) к проектным размерам, заносятся в формуляр. После заполнения формуляра о выверке роликоопор приступают к их закреплению на фундаменте; анкерные болты заливают бетонной смесью до уровня подкладок, а после набора прочности бетоном до 70% проектной их затягивают, а затем вторично нивелируют роликоопоры и подливают бетонной смесью фундаментные рамы опорных станций. Высота заливки рам определяется рабочим проектом. На средней опоре устанавливают упорные ролики и предохранительные упоры, если они предусмотрены проектом.
1.3.2 Разработка этапов монтажа с указанием строповки
Корпус печи на сборочной площадке укрупняют из транспортабельных блоков в монтажные блоки в соответствии с планово-предупредительным ремонтом (ППР) с учётом .грузоподъемности имеющегося крана. Последовательность сборки в монтажные блоки должна соответствовать очерёдности их монтажа. Собираемые блоки укладывают по маркировке на подкладки или на специальные винтовые упоры для подгонки стыков. Соединение блоков между собой производят стяжными шпильками через приваренные внутри каждого конца кронштейны. Зазор под сварку между концами фиксируют установкой прокладок (зазорников), толщина которых принимается по проекту. При необходимости, когда края обечаек смяты или имеют эллипсность, к стыкуемым концам приваривают струбцины или кронштейны и забивкой клиньев подтягивают кромки.
Выверку прямолинейности монтажного блока перед сваркой производят с помощью струны и отвесов нивелира. Для этого вдоль стыкуемых частей на равном расстоянии от концов сбоку монтажного блока натягивают струну, относительно которой замеряют расстояния до стенки собираемых частей по концам их, выравнивая стыкуемые концы так, чтобы эти расстояния были одинаковыми.
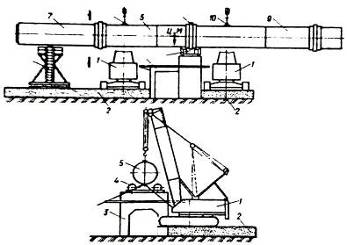
Рис.11 Установка монтажного блока на роликоопоры:
1 - монтажные краны; 2 - песчано-гравийная подушка; 3 - фундаментная опора; 4 - роликоопора; 5-монтажный блок корпуса; 6 - временная опорная металлоконструкция; 7,8,9 - поставочные части монтажного блока; 10 – проушины
После окончания стыковки и проверки прямолинейности монтажного блоке заваривают подварочный шов с внутренней или с внешней стороны. Кроме того, чтобы не нарушать собранных стыков во время транспортировки блока, с внутренней сторон приваривают 6…8 планок размером 800x250x20 мм.
В большинстве случаев монтаж корпуса печи начинают с холодного конца, не возможна и другая последовательность монтажа, указанная в проекте производства работ. Если монтажный блок не помешается на опорах фундамента, то свивающий конец его укладывают на временную металлическую опору. Временные металлические опоры изготавливают в соответствии с ППР.
Монтажный блок корпуса печи устанавливают с помощью одного или двух монтажных кранов (рис.11).
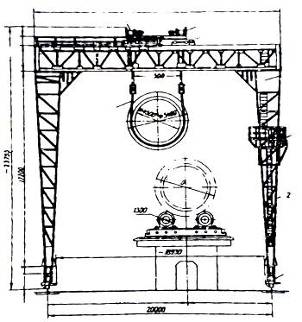
Рис. 12. Козловой монтажный кран КМК -120; 1 - тележка передвижения крана; 2 - нога портала; 3 - кабина; 4 — полиспаст; 5 - строп; 6 - грузовая лебёдка; 7 - грузовая тележка; 8 — ригель портала
Следует иметь в виду, что только средний бандаж, имеющий упорные ролики, устанавливают по оси роликоопор, а другие бандажи монтируют со смещением в сторону среднего бандажа. Монтажный блок стропят с учетом центра массы обвязкой вокруг корпуса или за специально приваренные к корпусу проушины или скобы. Второй монтажный блок устанавливают в проектное положение и стыкуют с первым блоком по маркировке, выполненной при контрольной сборке на предтриятии-изготовителе. При стыковке блоков следят за тем, чтобы не было совпадения продольных стыков в блоках, их смещают на 200 мм. Все остальные блоки корпуса печи устанавливают на проектное место аналогично первым. Собранный корпус на роликоопорах выверяют на прямолинейность.
Существует несколько способов выверки.
Выверка по струне. Вдоль корпуса печи на расстоянии 300 - 400 мм натягивают струну (Рис. 13) с таким расчетом, чтобы расстояния до струны от крайних бандажей были одинаковыми. Со струны против каждого бандажа опускают отвес, другой отвес опускают с бандажа. Производят замер расстояний между отвесами, аналогично замеряют расстояния от струны и до корпуса между бандажами. По полученным замерам вычисляют расстояние до центральной оси от струны: а ± Dб/2 = А (а - величина замера между отвесами, Dб - диаметр бандажа). Это расстояние должно соответствовать расстоянию от оси до центра рамы соответствующей роликоопоры. Полученные после выверки результаты замеров заносят в формуляр. Замеры повторяют через 900 , для чего печь поворачивают краном за конец намотанного на корпус каната. При повороте печи следят за поведением зазоров в монтажных соединениях, по которым определяют наличие излома геометрической оси.
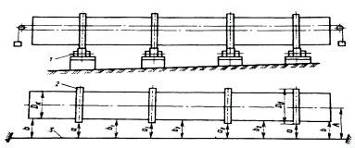
Рис.13.Схема выверки прямолинейности корпуса по струне:
1 -роликоопора; 2 - бандаж; 3 – струна
Выверку теодолитом. Вдоль корпуса печи (Рис. 13) на расстоянии от бандажа 200 ... 250 мм (насколько позволяет размер навесной линейки) направляют визирную ось теодолита по навесной линейке, которую устанавливают горизонтально вначале на крайних бандажах. Расстояния до визирной оси от крайних бандажей принимают одинаковыми. Линейка должна иметь специальное призматическое магнитное основание для установки ее на круглые поверхности. Линейку закрепляют магнитным основанием на бандажи или стенку корпуса горизонтально по уровню. По линейке до бандажей измеряют и вычисляют размер А указанным выше способом до осевой плоскости. Трубу теодолита поворачивают в вертикальной плоскости направлением вниз, по ней устанавливают марку на раме роликоопоры и проверяют расстояние Ai от марки до центральной риски рамы с помощью рулетки. Выверку также производят в вертикальной плоскости, устанавливая линейку на верхние образующие, вначале на крайние бандажи для направления теодолита, а затем на промежуточные, И образующую корпуса между бандажами. Вычисляют расстояние А.
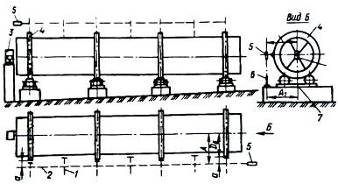
Рис. 14. Схема выверки прямолинейности корпуса теодолитом и лазером:
1 - навесная линейка; 2 - визирная линия теодолита; 3 - лазерный генератор; 4 - бандаж;
5-теодолит; б - монтажная марка; 7 — центровая риска на раме опорной станции;
8 - предохранительные распоры
При такой выверке нет необходимости поворачивать корпус, как это делается при выверке с помощью струны.
Прямолинейность корпуса может быть выверена лазером по геометрической оси печи. Для этого можно использовать предохранительные распоры на концах блоков внутри корпуса, на которых можно отметить центр обечайки и просверлить в связующей планке отверстие 8 мм. Лазерный луч направляют так, чтобы он проходил через два отверстия. Регулирование смещения концов на стыках осуществляют стяжными монтажными приспособлениями. При выверке нивелиром требуются длинная рейка и необходимость подстановки нивелира, что усложняет выверку.
Прямолинейность барабанных вращающихся печей можно выверить инструментом ИГЦО-3 (рис. 15, А.с. 248259, СССР, 1969, № 23). Этот инструмент может заменить лазерный генератор. Им выверяют печь также по её геометрической оси.
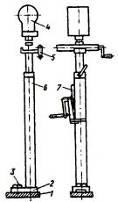
Рис.15. Инструмент ИГЦГО-3:
1-стенка; 2-основание инструмента; 3-гайка и винт, приваренные к стенке корпуса; 4-теодолит;
5-механизм поперечного перемещения;6-трубчатая стойка; 7-механизм вертикального перемещения с рейкой.
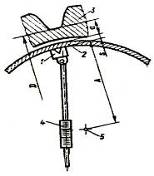
Рис.16. Определение смешения центра венцовой шестерни от центра вращения корпуса:
1-магнитное основание линейки; 2- стенка корпуса обечайки; 3- венцовая шестерня; 4 – линейка; 5-визирный луч
ИГЦО-3 состоит из трубчатой стойки с основанием, механизма подъема, контрольного уровня, механизма поперечного перемещения ползуна, в который можно установить искатель геометрического центра, теодолит или мишень.
Метод выверки прямолинейности корпуса печи заключается в нахождении геометрического центра. Выверка может быть произведена двумя инструментами. За базовые сечения принимают начало и конец выверяемого корпуса. Инструменты ИЩО-3 устанавливают в базовых сечениях, находят центр вращения печи и искатель центра на одном инструменте заменяют на мишень, а на другом на теодолит. Наводят визирную трубу теодолита на центр мишени и фиксируют в таком положении. Инструмент с мишенью переносят на конец одного из блоков в стыке. Мишень снимают, устанавливают искатель центра, находят центр вращения в сечении и заменяют искатель мишенью. Теодолитом одного инструмента по мишени другого определяют, куда нужно переместить конец блока Стяжными приспособлениями устанавливают конец блока так, чтобы центр вращения по мишени совпал с визирным лучом теодолита. Инструмент с мишенью переносят на конец второго блока в стыке и выверку повторяют. Так последовательно выверяют все стыки. Отклонения на стыках с учетом толщины стенки допускаются 10 мм.
При выверке прямолинейности корпуса печи необходимо учитывать, что роликоопоры выверены и смещение роликов не допускается.
Выверять корпус печи необходимо в конце дня, когда на печь не попадают лучи солнца. Нагрев от солнца и от рядом работающей печи сильно влияет на изменения размеров. После выверки прямолинейности корпуса печи монтируют венцовую шестерню. На обечайку корпуса, измерив предварительно диаметр, устанавливают половину венцовой шестерни и временно ее закрепляют.
Поворачивают корпус печи до тех пор, пока эта половина не окажется внизу. На верхнюю часть корпуса укладывают вторую половину шестерни. Обе половины шестерни соединяют между собой согласно маркировке. Для центровки венцовой шестерни используют линейку с магнитным основанием, закрепленную к основанию шарнирно (рис. 15). Обечайку, на которую одета венцовая шестерня, размечают на восемь равных частей внутри печи. В каждую точку по очереди устанавливают линейку, потом ее покачивают до пересечения точки геометрического центра, обозначение которой может быть лазером или инструментом ИГЦО-3. По линейке отмечают расстояние от центра вращения до фиксируемой точки подвенцовой обечайки. Определяют теоретическое расстояние в каждой из восьми точек от поверхности корпуса до впадины зуба венцовой шестерни, которое равно разности a=R-A-s, где R — радиус шестерни по впадине зубьев, измеренный до ее сборки; А - расстояние до стенки корпуса, отмеченное на линейке; s — толщина стенки корпуса. По полученным размерам а по расчету и по фактическим измерениям регулируют биение шестерни с помощью клиньев, забиваемых с двух сторон навстречу друг другу, или специальным приспособлением с регулировочными винтами и подкладками, устанавливаемыми под башмаки. Рассверливают отверстия в башмаках и в корпусе для закрепления шестерни. Венцовую шестерню закрепляют высокопрочным болтами.
На сборочной площадке одновременно с монтажом венцовой шестерней собирают привод. На фундаментную раму устанавливают и выверяют на ней редуктор привода по осям валов и на горизонтальность. Фундаментная рама привода до монтажа на ней редуктора должна быть выставлена на подкладках по уровню в продольном и поперечном направлениях. Горизонтальность главного редуктора можно проверить рамным уровнем по полумуфтам валов.
Вал с подвенцовой шестерней и подподшипниковыми упорами, также вспомогательный редуктор устанавливают и центрируют по валам главного редуктора. Центрирование производят по полумуфтам. После центрирования подшипники вала и основания редуктора закрепляют. Аналогичным образом центрируют и закрепляют к раме электродвигатели.
Скомплектованную и отцентрированную на раме приводную группу после регулировки венцовой шестерни устанавливают на проектное место (рис 17). Подвенцовую шестерню заводят в зацепление с венцовой шестерней. Выверку зубчатого зацепления производят с помощью регулировочных винтов, уклон рамы контролируют по уровню с клиновой линейкой. Зазор в зубчатом зацеплении проверяют свинцовым списком и по пятну касания на краску. Поворот печи осуществляют за корпус краном с помощью стального каната. Если в процессе выверки зацепления ослабляются болты крепления корпусов подшипников вала с подвенцовой шестерней, то после подгонки зацепления повторяют центрирование валов по валу подвенцовой шестерни.
Выверив привод, закрепляют фундаментную раму. Одновременно с монтажом привода монтируют централизованную систему смазки. После подключения двигателей привода и набора прочности бетона подливки проводят окончательную регулировку зубчатого зацепления венцовой и подвенцовой шестерен. При вращении печи проверяют торцевое и радиальное биение венцовой шестерни и зубчатое зацепление.
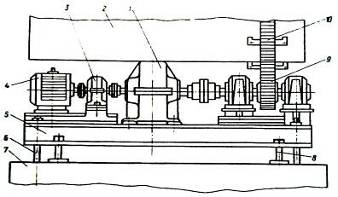
Рис.17. Схема установки привода:
1 - главный редуктор; 2 - корпуса течи; 3 - вспомогательный редуктор; 4 - электродвигатель;
5 -опорная рама; б - анкерный болт, 7 - фундамент; 8 - регулировочный винт, 9 - подвенцовая шестерня; 10 – венцовая шестерня
Проверку зацепления и регулировку зазоров производят по правилам сборки цилиндрических зубчатых передач. При этом радиальный зазор должен быть 0,2 т+(5. . .7) мм (т - модуль зацепления, мм, 5... 7 мм - величина, учитывающая радиальное биение и его расширение от нагревания). Величина бокового зазора допускается от 1 до 2,5 мм. Перекос шестерни для радиального зазора не должен превышать 0,24 мм на длине зуба, а для бокового зазора 0,18 мм. Одновременно с монтажом привода электросваркой прихватывают монтажные стыки и срезают монтажные приспособления, а мести их приварки зачищают. Затем производят электросварку монтажных стыков корпуса печи. К сварке допускаются сварщики, имеющие удостоверения на право производства ответственных электросварочных работ. Электроприхватки выполняют ручной электродуговой сваркой с наружной стороны, а сварку кольцевых швов производят автоматической электросваркой под слоем флюса с флюсовой подформовкой при температуре окружающей среды не ниже – 50 С по специальной разработанной технологии.
Качество сварных швов определяют внешним осмотром и рентгено - или гамма-дефектоскопией, а в случае невозможности применения этих способов использую.
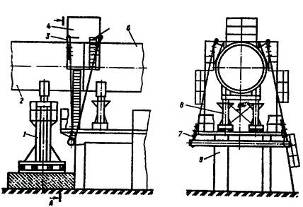
Рис.18. Навесная кабина для сварки стыка корпуса:
1 - временная опорная металлоконструкция; 2,6 - концы стыкуемого блока; 3 - канат, 4 - навесная кабина для сварки; 5 - лестница; 7 - труба; 8 - опора с домкратами; 9 - фундаментная опора под привод.
Сварку швов производят в нижнем положении. Для сварки наружных швов изготавливают специальную площадку (люльку), которая навешивается на верхнюю часть шва (рис. 17). Поворот печи во время сварки производят от вспомогательного привода. После сварки еще раз проверяют прямолинейность печи нивелировкой по бандажам. Вслед за монтажом привода печи монтируют уплотнения холодного конца и откатную головку с форсункой, после чего производят холостую обкатку печи для проверки правильности сборки привода, уплотнений и прямолинейности корпуса.
Строповка
Соединение аппарата с грузоподъёмным оборудованием называется строповкой, а его разъединение - расстроповкой.
Процесс строповки является трудоёмкой и ответственной операцией, так как узлы строповки воспринимают всю нагрузку. Узлы крепления и сам процесс строповки должны обеспечивать высокую прочность и надёжность соединения. Узлы крепления должны позволять выполнять расстроповку с земли, быть простыми по конструкции, иметь наименьшее число деталей, для большей надёжности и меньше трудозатраты при строповке.
Различают следующие способы строповки. Канатный - строповка одним или несколькими стропами, охватывающими корпус аппарата и прикреплёнными к крюку грузоподъёмного оборудования.
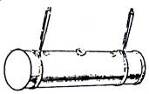
Рис.19. Схема строповки двумя универсальными стропами для траверс
Канатными стропами стропят аппараты небольшой массы или если к аппаратам нельзя приварить или закрепить другим способом устройства, к которым можно было бы прикрепить стропы. Значительное применение этот способ имеет при монтаже горизонтальных аппаратов. В зависимости от требований (характера) подъёма этот способ имеет несколько разновидностей. Наиболее простой — это подъём горизонтальных аппаратов одним или двумя кранами (рис.19). При таком подъёме стропы должны рассчитываться на усилие Gа/2. Канатными стропами можно поднимать аппараты в горизонтальном положении, а поворачивать их в вертикальное положение. На рисунке 7 показан один из принципов такой строповки.
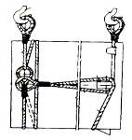
Рис.20. Схема строповки аппарата для поворота его в вертикальное положение:
- крюки кранов; 1 -4-стропы
В практике подъёма аппаратов применяется способ строповки с помощью затягивающейся петли. Принцип этого способа заключается в том, что канат, огибающий аппарат, создает петлю, затягиваемую усилием подъёма.
Строповка с помощью захватных устройств на аппарате имеет наиболее широкое применение. Этот способ строповки заключается в том, что на аппарате закрепляют штуцера, к которым в свою очередь прикрепляют строп.
1.3.3 Контроль монтажных операций
Качество монтажных работ обеспечивается разработкой и внедрением комплексных систем управления качеством строительства. Помимо обязательных требований по квалификации работающих, правильной организации трудовых процессов, решению вопросов материального и морального стимулирования за качественную работу, в основе комплексных систем управления качеством лежат вопросы входного, пооперационного и приемочного контроля.
Входной контроль — это проверка соответствия поступающих на объекты монтажа и склады проектно-технической документации, технологического оборудования, материалов и конструкций установленным требованиям СНиПов, ГОСТов, других нормативных документов.
Основные задачи входного контроля: предупреждение попадания в производство дефектной продукции и своевременное оформление рекламаций на эту продукцию. Входной контроль осуществляют работники служб подготовки производства, прорабы и мастера.
Технологическое оборудование проверяют на приобъектных складах или монтажной площадке в присутствии представителя заказчика. Все поступающее оборудование, конструкции, комплектующие изделия и материалы проверяют, как правило, в течение 21 ч с момента их поступления. Материалы, комплектующие изделия, поступающие на склады, проверяют работники служб материально-технического снабжения, групп комплектации или подготовки производства. Эти же изделия, поступающие на монтажную площадку, выборочно проверяет прораб или мастер.
Пооперационный контроль, или самоконтроль, служит для предотвращения возможности появления дефектов, вызванных нарушением технологии монтажных работ, неисправностями монтажных механизмов, несовершенством средств измерений. Пооперационный контроль осуществляют рабочие, бригадиры, мастера.
Приемочный контроль — это детальное изучение выявленных объектов и решение о работоспособности оборудования (конструкций). Приемочный контроль осуществляют главным образом ведущие специалисты из числа инженерно-технических работников монтажной организации и заказчика. Государственная приемка строительно-монтажных работ — разновидность приемочного контроля, Действенность его определяется независимостью от обычного (вещественного) приемочного контроля.
1.3.4 Испытание смонтированной барабанной печи
Перед пуском проверяют правильность направления вращения привода, затяжки резьбовых соединений, муфтовых соединений после обкатки электродвигателей, систему смазки, подачу масла в подшипники роликоопор и уровень его в редукторах и маслобаках насосной станции. При перекосе роликоопор возможно смещение корпуса. Это вызывает перегрев упорных роликов или включение сигнализации. Для устранения перекоса роликоопоры разворачивают к опоре с упорными роликами. После выполнения всех этих работ выполняют пробную обкатку агрегатов в холостую.
Холостую обкатку (испытание) проводят с остановками, после остановок проверяют работу сборочных единиц и осматривают их. Если сборочные единицы и агрегаты собраны правильно, то температура в подшипниках скольжения независимо от времени работы равна 65 С, давление масла соответствует расчетному и агрегаты работают бесшумно.
При обнаружении неполадок в печи ее останавливают. После, устранения замеченных недостатков производят испытание печи вхолостую в течение 72 ч. По результатам испытания составляют акт, который и является актом готовности корпуса печи для сдачи футеровку.
После холостой обкатки печь футеруют огнеупорным кирпичом. Дают возможность просохнуть футеровке и печь вторично испытывают, вращая её от вспомогательного привода в течение 2 ч. и от главного редуктора в течение 8 ч.
Пуск печи и контроль в течение обкатки осуществляют в той же последовательности, что и перед футеровкой. Результаты холостого испытания оформляются актом. При удовлетворительных результатах холостого испытания внутри печи монтируют цепную завесу, и печь сдают в эксплуатацию.
Комплексное испытание вращающихся печей под нагрузкой в горячем состоянии проводят после окончания всех монтажных работ в течение 72 ч непрерывной работы. После подписания акта комплексного испытания печь считается сданной в эксплуатацию.
Работы, выполняемые в период освоения проектной мощности после приемки государственной приемочной комиссией объекта в эксплуатацию, не входят в комплекс пусконаладочных работ и осуществляются заказчиком в порядке, установленном соответствующими министерствами и ведомствами РФ.
В период комплексного опробования выполняют проверку, регулировку и обеспечение совместной взаимосвязанной работы оборудования в предусмотренном проектом технологическом процессе на холостом ходу с последующим переводом оборудования на работу под нагрузкой и выводом на устойчивый проектный технологический режим, обеспечивающий выпуск первой партии продукции с объеме, установленном на начальный период освоения проектной мощности объекта, в соответствии с «Нормами продолжительности освоения проектных мощностей приводимых в действие промышленных предприятий, объектов", утвержденными Госпланом СССР.
До начала комплексного опробования оборудования должны быть задействованы автоматизированные и другие средства противоаварийной и противопожарной защиты.
1.3.5 Сдача барабанной печи в эксплуатацию
После завершения всех строительно-монтажных работ производители работ готовят объект к сдаче заказчику. Оборудование должно вводиться в эксплуатацию опробованным и в состоянии полной готовности к нормальной работе. Перед сдачей оборудование подвергают испытанию в холостую: емкости и аппараты спрессовывают, машины и механизмы проверяют сначала на холостом ходу, затем под нагрузкой. Режим испытания (давление, продолжительность, нагрузка), а также способы выявления дефектов и их устранения для каждого вида оборудования указаны в паспортах или в рабочих чертежах и технологических картах.
После исправления замеченных дефектов в присутствии заказчика производится контрольное испытание и составляется акт о сдаче по утвержденной форме, свидетельствующий о готовности оборудования к комплексному опробованию. Комплексное опробование объекта производит заказчик. Подрядчики устраняют отдельные недостатки, замеченные как при этом опробовании так и в период вывода объекта на нормальный эксплуатационный режим
Оборудование, подведомственное Госгортехнадзору (аппараты, работающие под избыточным давлением более 0,07 МПа, краны, лифты и т. д.), разрешается вводить в эксплуатацию только после регистрации его в органах Госгортехнадзора.
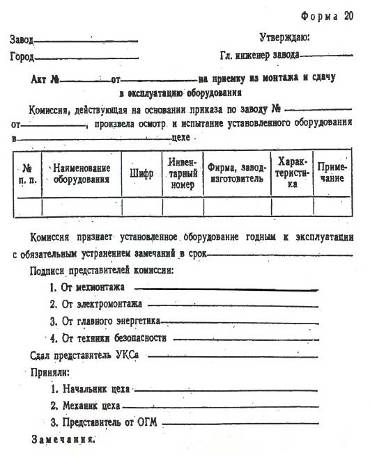
Рис. 21 Акт приёмки из монтажа и сдачи в эксплуатацию оборудования
1.4 Разработка необходимых монтажных приспособлений
Стропы из стальных канатов применяются для соединения монтажных полиспастов с подъёмно-транспортными средствами, якорями и строительными конструкциями, а также для сборки поднимаемого или перемещаемого оборудования и конструкций с подъёмно-транспортными механизмами.
В практике монтажа используют следующие типы канатных стропов: обычные, к которым относятся универсальные и одно-, двух-, трёх – и четырёхветвевые, закрепляемые на поднимаемой оборудованием обвязкой или инвентарными захватами, а также витые и полотенчатые.
Для строповки тяжелого оборудования преимущественно используется инвентарные витые стропы, выполняемые в виде замкнутой петли путём последовательной параллельной плотной укладки перевитых между собой витков каната вокруг начального центрального витка. Эти стропы имеют ряд преимуществ: равномерность распределения нагрузки на все витки, сокращение расхода каната, меньшая трудоёмкость строповки.
Полотенчатые стропы выполняют также в виде замкнутой петли из плотно укладываемых витков каната, располагая их однослойно на захватное устройство и элемент поднимаемого оборудования. Это обеспечивает равномерное натяжение отдельных ветвей стропа. Концы каната закрепляются петлёй с помощью сжимов.
Способ изготовления и использования витых и полотенчатых стропов описан в отраслевом стандарте ОСТ 36-73-82 Минмонтажспецстроя СССР. Витой строп, допущенный к эксплуатации, снабжается металлической бирхой с указанием основных технических данных.
При ручной строповке грузов применяют съёмные инвентарные гибкие ГУ, соответствующие ОСТ 24.090.50-79, ОСТ 24.090.48-79 предусматривает выпуск канатых грузовых стропов типа 1СК, 2СК, 3 СК и 4 СК и аналогичных стропов типа 1 СЦ, 2 СЦ, 3 СЦ и 4 СЦ с различными концевыми звеньями и коушами в петлях, а также универсальных канатах с увеличенными петлями без коушей — УСК1, замкнутых кольцевых УСК2 и замкнутых цепных УСЦ. Четырёхветвевой строп иногда называют «пауком». Грузоподъёмность стропов: 1СК (1СЦ) – 0,32…20г., 4СК (4СЦ) – 0,63…32т., УСК1 и УСК2 — 0,32…32т., УСЦ – 0,4…25т. Грузоподъёмность многоветвевых стропов общего назначения указывают при угле между ветвями л/2 рад. Стропы типа СК длиной 0,9…20.5м. и УСК – длиной 1…30м. изготавливают из целых кусков стального каната диаметром 6,3…66,5мм. С выполнением концевых креплений обжимной втулкой. Сращивание кусков каната даже одного диаметра и ГОСТ категорически запрещено.
Многоветвевые стропы комплектуют из стропов 1СК и нормализованных концевых звеньев. Они предназначены для подъёма грузов на несколько точек. Пример обозначения универсального канатного стропа исполнения I грузоподъёмностью 16т. И длиной 18000мм. – строп УСК1-16/18000 ОСТ 24.090.48-79. Обозначение стропов типа СК (СЦ) отличается добавлением указания типа концевых звеньев.
Траверсы представляют собой жёсткие грузозахватные приспособления, предназначенные для подъёма крупногабаритного и длинномерного оборудования и конструкций при необходимости строповки их за несколько точек. Они изготавливаются сплошного сечения в виде одиночных двутавров, швеллеров или
стальных труб различных размеров, а также сквозного сечения, состоящего из парных двутавров или швеллеров, соединённых стальными пластинами, или из стальных труб, усиленных элементами жёсткости.
В практике монтажа оборудования применяются траверсы двух типов –работающие на изгиб и на сжатие. Первые конструктивно более тяжелы, но обладают значительно меньшими высотными габаритами, что имеет существенное значение при подъёме оборудования в помещениях с ограниченной высотой, а также при недостаточных высотах подъёма крюка грузоподъёмного механизма. При подъёме оборудования несколькими кранами разной грузоподъёмности применяются разноплечие уравновешивающие или балансирные траверсы.
Масса траверсы составляет весьма незначительную долю от массы поднимаемого груза, поэтому в практических расчетах изгибающим моментом в траверсе и прогибом от её собственной массы можно принебречь.
Для крепления ГУ в балке траверсы сверлят отверстие или вваривают проушины, размещаемые попарно для строповки различных грузов длиной L1…L3. Решётчатая траверса состоит из фермы, подвески для крепления к ГПМ, инвентарных ГУ с полуавтоматическими захватами.
Помимо обычных стропов траверсы комплектуют специализированными ГУ, Так строповочный канат может огибать блоки, расположенные на траверсе. Такие травесы применяют для строповки грузов, у которых точки захвата расположены в разных уровнях. Также применяют балочные траверсы с коромыслом и для одновременной строповки нескольких пространственных элементов конструкций, унифицированные траверсы для подъёма различных строительных конструкций и др. При производстве СМР широко применяют специальные траверсы, например для подъема цилиндрических царг, профильного настила и пр. Траверса для подъёма цилиндрических царг состоит из трёхлучевой балки, по концам лучей которой выполнены отверстия для крепления проушин стропов для подвески к ГПМ. Винтовые стяжки служат для регулировки угла между лучами, а инвентарные ГУ крепят за монтажные петли на царге.
Полиспаст — грузоподъемное устройство, представляющее собой систему подвижных и неподвижных блоков, огибаемых единым гибким органом (канатом, цепью). Блок – сборочная единица грузоподъемных машин в форме диска с желобом на поверхности окружности шкива под канат (цепь). Применяют в машинах