Монтаж вращающейся барабанной печи
Полиспасты применяют для подъема и перемещения грузов совместно с монтажными лебедками как самостоятельные устройства (такелажные средства) или в качестве сборочных единиц механизмов ГПМ. Так как вес поднимаемого полиспастом груза воспринимают одновременно несколько ветвей каната, Необходимо прикладывать пропорционально меньшее усилие, за счет чего получается выигрыш в силе.
1.5 Техника безопасности и противопожарные мероприятия при выполнении монтажных работ
1. Монтажная организация обязана к началу работ обеспечить доставку на площадку средств монтажа. Проектом учитывается право монтажной организации использовать по заявкам автотранспорт генподрядчика.
2. При работах по монтажу печи должны выполняться требования главы «Техника безопасности в строительстве. СниП 12-03-2001».
3. Все решения по технике безопасности, принятые настоящим проектом при расчете такелажа, выборе грузоподъемности кранов, расчёте осей центра тяжести блоков, по строительной готовности объекта к монтажу и устройству сборочных площадок должны быть, безусловно, выполнены.
4. Наружное освещение монтажной площадки должно соответствовать требованиям СН81-60.
5. Необходимо систематически проводить обучение, инструктаж и проверку знании техники безопасности рабочих и ИГР, занятых на монтаже.
6. Подъём и укладку на опоры всех четырнадцати монтажных блоков корпуса печи следует производить в присутствии начальника монтажного участка или старшего Производителя работ.
7. При сварке внутренних стыков корпуса печи необходимо выполнять все Требования техники безопасности к сварке внутри сосудов.
Эксплуатация грузоподъёмных кранов и такелажных средств должна производиться в соответствии с требованиями правил Госгортехнадзора.
Вес работы по монтажу аппарата выполняют в строгом соответствии с проектом производства работ или технологической картой на монтаж, специально разработанной для данных конкретных условий с учетом техники безопасности.
Опасную зону на территории строительства обозначают красными флажками.
Для защиты от повреждения штуцеров, люков и других устройств на поверхности аппарата кантовку производят по шпалам, постепенно перекладываемым по ходу перемещения аппарата. На опоры аппарат устанавливают при помощи стреловых кранов или кранов трубоукладчиков.
С целью предохранения корпуса аппарата от местного смятия под стропом при строповке за корпус подъёмные стропы рассредоточивают по поверхности аппарата или подкладывают под них бруски.
Во избежание соскальзывания стропов строповку осуществляют за люком – лазом, технологическими штуцерами, кольцами жесткости или за кронштейнами обслуживающих площадок.
Из соображений безопасности время пребывания аппарата в подвешенном состоянии максимально сокращают. Поэтому опоры подготавливают заблаговременно и располагают рядом с аппаратом по оси их устойчивости таким образом, чтобы их можно было немедленно подтянуть на своё место, как только просвет между землёй и поднимаемым аппаратом достигнет необходимой величины. Опоры устанавливают с учетом равномерного распределения на них веса аппарата. В начале подъёма аппарат удерживают за опорную часть оттяжкой для предохранения от горизонтального перемещения, которое может вызвать опрокидывание опоры.
Нельзя убирать ставшие ненужными такелажные средства, не ожидая окончания подъема, так как при этом люди могут оказаться в опасной зоне под поднятом грузом. Полиспаст подтягивание от аппарата отвязывают после окончания его работы, то есть при таком положении аппарата, когда его приходится не подтягивать, а удерживать оттяжкой ОТ перемещения в сторону фундамента.
После подъёма аппарата в вертикальное положение его опускают на фундамент и выверяют. Отклонения образующей от вертикалей не должно превышать 0,1-0,3% высоты аппарата и не должно быть более 15-35 мм в зависимости от устройства н назначения аппарата. После окончания выверки каждый фундаментный болт затягивают двумя гайками.
Стреловые самоходные краны должны быть обеспечены: съёмными грузозахватными приспособлениями; прибором, включающим звуковой или световой сигнал оповещения о приближении стрелы крана к находящимся под напряжением проводам электрической сети или линии электропередачи; комплектами инвентарных подстилающих устройств – щитов, плит.
Горючее и легко воспламеняющиеся жидкости, а также смазочные материалы хранят в специальных складах с соблюдением специальных правил пожарной безопасности. Запрещается хранить легко воспламеняющиеся жидкости в открытой таре; тушить пожар, возникший на складе, водой; разливать бензин в вёдра и применять сифонные шланги с отсасыванием воздуха ртом.
Осмотр и устранения дефектов или неисправностей оборудования допускается только после его полной остановки.
К выполнению монтажных работ на строительной площадке допускаются лица не моложе 18 лет, прошедшие медицинское освидетельствование и обучение. При монтаже оборудования необходимо строго соблюдать требования СниП «Техника безопасности в строительстве »
1.6 Мероприятия по защите окружающей среды при выполнении монтажных работ
Нежелательно воздействие на окружающую среду химических, нефтехимических, металлургических, целлюлозно-бумажных и других предприятий.
Радикальное оздоровление должно идти по прогрессивному пути уменьшения загрязнения окружающей среды в результате промышленного воздействия, за счёт применения безотходной технологии производства. В этом случае различные отходы, в том числе загрязняющие воздух и воду, почти полностью исключены или могут быть утилизированы в других технологических процессах данного или близких отраслях промышленного производства.
Уменьшение загрязнения от установок, вырабатывающих теплоту, достигается использованием топлива с выделением продуктов сгорания при работе систем отопления, горячего водоснабжения и вентиляции зданий и сооружений. Сюда следует отнести, прежде всего, использование природного газа, при сжигании которого не образуются золы и сажи. Одно из главных направлений уменьшения загрязнения воздушной среды — отказ от малых отопительных установок за счёт использования централизованных. Необходимо принимать меры по совершенствованию производства, замене токсичных веществ нетоксичными (малотоксичными), утилизации вредных выбросе» для других технологических процессов, а также герметизации или провидению технологических процессов в вакууме. Используют эффективные аппараты для улавливания пыли, золы и очистки домовых газов. В ряде случаев отведения загрязнителей на большую высоту достигается посредством устройства труб, которые могут достигать высоты 350 м. и более.
2 РАСЧЁТНАЯ ЧАСТЬ
2.1 Расчёт и выбор необходимых грузоподъёмных механизмов
2.1.1 Расчет монтажной части
G0=G1 + G2 + G3
где: G1 , G2 - масса обечаек G3 — масса бандажа
G0 =24,5+20,4+44,4=89,3 т
Подъём осуществляет козловой кран двумя подъёмными механизмами т.к. установить укрупнённую единицу нужно в наклонном положении.
2.1.2 Находим необходимую высоту подъёма крюков крана (м)
hK =hф +hз+h0+hс
где: hф - высота фундамента
hз - запас высоты оборудования над фундаментом
h0 - высота оборудования от основания до места строповки
hс - высота стропа
hф =10,2 м±з=0,5м; h0=6 м(по 0 бандажа); hс =l м; ролики-3,5
hK =10,2+0,5+6+1+3,5=17,9 м
Для реализации hK 17,9 м. и G0=89,3 т. подбираем кран К-100У
Показатель..........................................................К-100У
Грузоподъемность, т.
Главного подъёма...........,.................................100
Вспомогательного подъема.............................10
Полет, м.............................................................32
Высота подъема крюка, м
Главного подъема.............................................30 и 18
Вспомогательного подъема………………….24 и 16.5
Скорость, м/мин:
Главного подъема.............................................4,0
Вспомогательного подъема……….................7,8
Передвижение грузовой тележки....................—
Передвижение крана........................................34,2
Установленная мощность, КВт.......................—
Масса, т.............................................................168
2.1.3 Подсчитываем действующую нагрузку действующую на траверсу.
Р=10 G 0Кп Кд
где: Кп - коэффициент перегрузки, равный 1,1; учитывает возможное отклонение фактической нагрузки в неблагоприятную сторону от нормативного значения в результате изменчивости нагрузки, отступлений от норм эксплуатации, а
также вследствие неточного определения массы и расположения центра массы поднимаемого оборудования;
Кд- коэффициент динамичности; учитывает повышение нагрузки на такелажные элементы, связанное с изменением скорости подъема или опускания груза и неравномерным сопротивлением трения при перемещении оборудования (коэффициент в среднем может быть равным 1,1)
Р=10Ч89,3Ч1,1Ч1,1=1080,53 кН
Определяем изгибающий момент в траверсе
М=РЧа/2
где: а - длина плеча траверсы, см
М=1080,53Ч 160/2=86442 кНЧсм
2.1.5 Вычисляем требуемый момент сопротивления поперечного сечения траверсы:
Wтр=M/(mЧ0,1ЧR)
где: m - коэффициент условий работы (см. приложение XIV)
R - расчетное сопротивление при изгибе, МПа (см. приложение ХШ для прокатной стали)
Wтр=86442/(0,85Ч0,1Ч210)=4842,7 см3
2.2 Расчёт и выбор необходимых такелажных средств
2.2.1 На основании расчета выбираем по таблице 2 конструкцию балки траверсы сквозного сечения, состоящую из двух двутавров, соединённых стальными пластинами на сварке
Схема сечения сквозной балки или стержня
|
Схема сечения сквозной балки или стержня
|
Главные оси | |||||
| X-X | Y-Y | |||||
Ix, см4 |
Wx, см3 |
rx, см |
Iy, см4 |
Wy, см3 |
ry, см |
|
|
д 2 Ix |
д 2 Wx |
д √ Ix /2F |
д д 2[Ix +2F(b/2)2 |
д 2 Wy |
д √ Iy /2F |
|
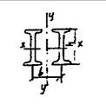
2.2.2 Подобрав по таблице ГОСТа (приложение П) два двутавра №60 с Wx=2560,0 см3 определяем момент сопротивления сечения траверсы в целом
Wx=2Wx=2Ч2560,0=5120>Wтp=4842,7см3
Что удовлетворяет условию прочности расчетного сечения траверсы.
Расчёт витого стропа
Укрупнённую единицу поднимают с помощью двух витых стропов под наклоном 45 по вертикали.
Усилие действующее на стропы:
G =Go/2cos a
где: Go - масса укрупнённой единицы
a - угол отклонения от вертикали
G =89,3/2Ч0,707=63,15 т.
2.2.3 Определяем натяжение (кН) в одном канатном витке стропа
S=P/(mЧnЧcosa)
где: Р - усилие, приложенное к стропу, кН;
m - количество ветвей стропа (для витого стропа m =2);
n - число канатных витков в сечении одной ветви стропа (обычно n =7,19 или 37 витков);
a - угол между ветвью стропа и усилия Р (рекомендуется a<30) a =20
S=89,3/(2Ч7Ч0,94)=48 кН
2.2.4 Находим разрывное усилие в одном канатном витке:
Rк =SЧкз
где: кз - коэффициент запаса прочности (приложение XI)
Rк =48Ч5=240 кН
По таблице ГОСТа (приложение I) подбираем стальной канат типа ЛК-РО конструкции 6 Ч 36(1+7+7/7+14)Н о.с(ГОСТ 7668-80) с характеристиками:
Временное сопротивление разрыву, МПа………………….1764
Разрывное усилие, кН..............................................................258,5
Диаметр каната, мм..................................................................22,0
Масса 1000 м каната, кг..........................................................1830
2.2.5 Находим расчетный диаметр поперечного сечения ветви стропа:
dc=3d
где: d - диаметр каната для витков стропа
dc=3Ч22=66 мм
2.2.6 Подсчитываем минимальный диаметр захватного устройства:
где: Кс - коэффициент соотношения захватного устройства и поперечного сечения ветви стропа; минимальная величина его составит: для захватывающего устройства цилиндрической формы Кс >4
Dс=4Ч6=264 мм.
2.2.7 В нашем случае диаметр обечайки 4,5 м. Рассчитываем длину каната:
Lк=mx(πd/2+πR+2(hc+d/2))
Lк =7Ч(3,14Ч4,5/2+3,14Ч0,15+2(1+4,5/2))=98,252м.
2.3 Расчёт технологической части
2.3.1Режим автоматической сварки рассчитывается на основании опыта сварки корпусов печей Белгородского цементного завода и проверенного на практике режима:
Ток (Iсв)...................................................................800 а
Напряжение на дуге (U)........................................40 в
Скорость сварки (Vсв)
(сменные шестерни zа =16, zв=37).........................19,5 м/ч или 0,54 см/сек
Скорость подачи электродной проволоки
(Vэл) (Zа,=20в zв=33)......................................................87,5 м/ч
Глубина проплавления (h) определяется по формуле:
hn=0,0156 √(q/x (vcв,Ψ)) см
где: q - количество тепла, которое вводится дугой в шов;
q=0,24ЧIсвЧUмЧη кал/сек;
где: η-коэффициент использования тепла дуги для сварки под флюсом, равный 0,8 (Л.5, стр. 142):
q= 0,24Ч800Ч40Ч0,8=6144 кал/сек
где: hn-коэффициент формы шва, зависит от Iсв и Uд и определяется по графику Ψ =3,7 (Л.5, стр. 269);
hп=0,0156 √(6144/Ч (0,54Ч3,7))=0,86 см=8,6 мм.
2.3.2 Принятый режим сварки обеспечивает получение качественного шва при достаточной глубине провара, однако до начала сварки печи рекомендуется сварить пробные пластины. Сечение наплавленного металла за один проход составит:
Fн= FэЧ(Vэ /Vсв )=(87,5/19,5)=88 мм2.
При сварке стыков листов толщиной 36 мм сечение наплавленного металла с внешней стороны составляет 406 мм , с внутренней - 84 мм , что достигается за 5+1 проход. Аналогичным расчетом для стыков листов толщиной 24 мм получается 3+1, а для стыка толщиной 60 мм подбандажной и подвенцовой обечаек 13+1 проход.
По сечению наплавленного металла в длине кольцевого шва определяется расход
сварочной проволоки. Расход флюса при принятом режиме и одном проходе составляет 700 г/м.
Результаты расчетов сводятся в таблицу режимов сварки (см. рис. 21, А).
Расход электроэнергии на монтажную сварку стыков печи рассчитывается по наплавленному металлу. Вес наплавленного металла одного ручного подварочного шва -2,8 кг количество швов -33. Вес всего наплавленного металла -93 кг. Вес наплавленного металла одного автоматного шва толщиной 24 мм - 28 кг; 36 мм -57,5 кг; 60 мм - 136 кг, всего наплавленного металла
28Ч21+57,5Ч11 + 136Ч1=1357 кг
Удельный расход электроэнергии на ручную электродуговую сварку постоянным током принимаем (по табл. 7) равным 8 (квтЧч)/кг, а на автоматическую сварку под слоем флюса постоянным током - 7 (квтЧч)/кг.
Общий расход электроэнергии равен:
8Ч93+7Ч1357= 10 250 квтЧч
2.3.3 Вращение блоков при сварке производится с помощью электрической лебедки конструкции Главстроймеханизации (Л.7, стр. 58):
Тяговое усилие в тс...................................................2,5
Диаметр каната мм....................................................17,5
Скорость навивки (минимальная) в м/мин.............8,25
Размер барабана мм..................................................298Ч730
Передаточное число привода...................................169
Мощность электродвигателя в квт..........................7,25
Число оборотов в минуту.........................................1450
Вес в кг.......................................................................1200
Для обеспечения навивки каната со скоростью сварки (19,5 м/ч) применяется схема привода лебёдки.
2.3.4 При автоматической сварке монтажных стыков используется вспомогательный привод, вращающий печь со скоростью 4 об/ч через клиноременную передачу с передаточным числом
i=(πЧdЧn)/ Vсв =(3,14Ч4,5Ч4)/19,5=3
Сварка наружных швов производится с металлического мостика шириной 2 м, длиной 5 м. Мостик перемещается и поддерживается козловым краном КМК-120.
2.3.5 Техническая приемка каждого подготовленного к сварке стыка печи выполняется мастером по сварке, который обязан ставить на нем свое клеймо. Перед сварной кромки и прилегающую полосу шириной 25-30 мм следует высушить и очистить от загрязнений. Шов, выполненный ручной сваркой, нужно зачистить до металлического блеска. После каждого прохода поверхность автоматических швов должна быть очищена от шлака. Место сварки рекомендуется защитить от атмосферных осадков; электроды, сварочную проволоку и флюс принимать по сертификатам.
Стыки, спаренные в аналогичных условиях, должны обладать механическими свойствами не ниже нижнего предела основного металла. Сварные швы протяженностью в 5% от их общей длины нужно подвергнуть радиографированию.
2.3.6 После выполнения сварочных работ производится окончательная проверка прямолинейности корпуса печи, а затем совместно с заказчиком составляется формуляр.
Литература
СНиП 3.05.05-84 «Технологическое оборудование и технические трубопроводы».
СНиП 12-03-2001 «Безопасность труда в строительстве».
Матвеев В. В, и др. «Примеры расчета такелажной оснастки»
Маршев В. 3. и др. «Монтаж машин и аппаратов универсального применения» М., Стройиздат 1987 г.
М. И. Гальперин и др. «Монтаж технологического оборудования нефтеперерабатывающих заводов» М., Стройиздат 1982 г.
«Справочник строителя. Подъем и перемещение грузов» 3. Б. Харас и др. - М., Стройиздат 1987 г.
Ю. К. Молоканов, 3. Б. Харас «Монтаж аппаратов и оборудования для нефтяной и газовой промышленности» М.. Недра, 1982 г.
К. М. Гайдамак «Монтаж оборудования общего назначения и технологических трубопроводов» М., Высшая школа 1987 г.
«Справочник строителя. Монтаж технологического оборудования». Под редакцией к.т.н. В. 3. Маршева - М., Стройиздат, 1983 г.