Технологический процесс изготовления корпуса
Снять заготовку.
Последовательность переходов на операцию 015.
Установить и закрепить заготовку.
Фрезеровать поверхность 23.
Расточить начерно поверхность 27 в размер Ш69,734+0,15.
Точить начерно поверхность 30 в размер Ш 91,04-0,2.
Точить начисто поверхность 30 в размер Ш 90-0,14.
Расточить начисто поверхность 27 в размер Ш70+0,12.
Фрезеровать паз 24 в размер 31+1.
Перезакрепить заготовку.
Фрезеровать поверхность 6 в размер 4±0,15.
Расточить поверхность 33 в размер Ш 61,374+0,15.
Расточить поверхность 21 в размер Ш 63,75+0,15.
Расточить канавку 22.
Сверлить отверстие 19 Ш5,2.
Нарезать резьбу в отверстии 19 М6Ч0,8.
Сверлить девять отверстий 17 Ш4,2.
Нарезать резьбу в отверстиях 17 М5Ч0,8.
Фрезеровать поверхность 6 в размер 3,5±0,1.
Расточить отверстие 33 в размер 61,15+0,12.
Расточить отверстие 21 в размер Ш64+0,03.
Снять заготовку.
6.3 Выбор режущего инструмента
Для выполнения переходов операции 010 принимаем следующие режущие инструменты.
Т1–Торцовая насадная фреза из быстрорежущей стали Ш 63 мм ГОСТ 9304-69 [1, с. 187 табл. 92].
Т2–Концевая фреза с коническим хвостовиком Ш 32 мм ГОСТ 17026 – 71 [1, с. 174 табл. 66].
Т3- Сверло спиральное из быстрорежущей стали Ш 8 ГОСТ 10903-77 [2, с. 137 табл. 40].
Т4–Шпоночная фреза Ш 8 ГОСТ 9140 – 78 [2, с. 177 табл. 73].
Т5- Концевая фреза с коническим хвостовиком Ш 32 мм ГОСТ 17026 – 71 [2, с. 174 табл. 66].
Т6-Сверло спиральное из быстрорежущей стали специальное Ш 5,2 ОСТ 2 И21-1 - 76 [2, с. 137 табл. 40].
Т7–Метчик специальный М6Ч0,8 ТУ 857-2680-1958.
На операции 015 принимаем следующие режущие инструменты.
Т1–Концевая фреза с коническим хвостовиком Ш 40 по ГОСТ 17026 [2, с. 174 табл. 66].
Т2– Резец специальный РКС 33.
Т3– Резец специальный РКС 33.
Т4- Резец специальный РКС 33.
Т5- Резец специальный РКС 33.
Т6-Шпоночная фреза Ш 32 ГОСТ 9140 – 78 [2, с. 177 табл. 73].
Т7– Концевая фреза с коническим хвостовиком Ш 40 по ГОСТ 17026 [2, с. 174 табл. 66].
Т8- Резец специальный РКС 33.
Т9– Резец специальный РКС 33.
Т10-Сверло спиральное из быстрорежущей стали специальное Ш 5,2 ОСТ 2 И21-1 - 76 [2, с. 137 табл. 40].
Т11-Метчик специальный М6Ч0,8 ТУ 857-2680-1958.
Т12-Сверло спиральное из быстрорежущей стали специальное Ш 4,2 ОСТ 2 И21-1 - 76 [2, с. 137 табл. 40].
Т13-Метчик специальный М5Ч0,8 ТУ 857-2680-1958.
Т14- Концевая фреза с коническим хвостовиком Ш 40 по ГОСТ 17026 [2, с. 174 табл. 66].
Т15- Резец специальный РКС 33.
6.4 Расчет режимов резания
Расчет режимов резания для всех переходов выполняется по [2].
- Фрезерование поверхностей на 2 переходе 010 операции.
Глубина резания t = 1,4 мм.
Подача SZ = 0,5 мм/зуб.
Скорость резания рассчитывается по формуле:
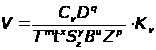 (6.1)
где Cv, q, m, x, y, u, p – коэффициент и показатели степени.
В = 34 мм – ширина фрезерования; Z = 14 – количество зубьев фрезы;
Kv – поправочный коэффициент
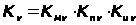 (6.2)
где Knv = 1 – поправочный коэффициент, учитывающий состояние поверхности заготовки.
Kмv = 0,8 – коэффициент, учитывающий влияние физико-механических свойств обрабатываемого материала.
Kuv = 1 – коэффициент, учитывающий влияние инструментального материала.
Kv = 0,8 Ч 1 Ч 1 = 0,8
Сv = 155; q = 0,25; x = 0,1; y = 0,4; u = 0,15; p = 0,1; m = 0, 2
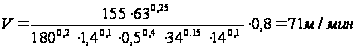 ,
Число оборотов шпинделя:
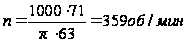
Мощность резания:
 (6.3)
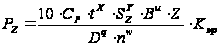 (6.4)
где CP = 82,5; x = 0,95; y = 0,8; u = 1,1; q = 1,1; w = 0 – показатели и коэффициент, зависящие от условий обработки;
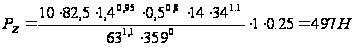
Крутящий
момент на шпинделе: (6.5)
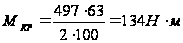
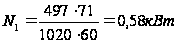 ,
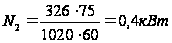
- Сверление отверстий под заход врезы на 4 переходе 010 операции.
Глубина резания: t = 4 мм. Подача: So = 0,27 мм/об.
Скорость резания определяется по формуле:
 (6.6)
где Cv, q, m, y – коэффициент и показатель степени.
Cv = 36,3; q = 0,25; m = 0,125; y = 0,55; T = 35;
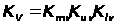 (6.7)
где Kmv = 0,8; Kuv = 1; Klv = 1;
Kv = 0,8Ч1Ч1 = 0,8
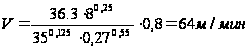
Определим осевую силу и крутящий момент:
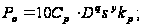
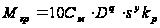 (6.8)
Ср = 9,8; q = 1,0; y = 0,7;
См = 0,005; q=2; y = 0,8; Кр = Кмр = 1;
Ро = 10 Ч 9,8 Ч 81,0 Ч 0,270,7. 1 = 314 Н
Мкр = 10 Ч 0,005 Ч 82 Ч 0,270,8 Ч 1= 1,123 НЧм
Мощность резания:
 (6.9)
где
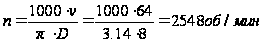
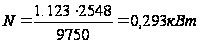 .
- Нарезание резьбы М 6ґ0,8 на 8 переходе 010 операции.
Глубина резания равна высоте зубьев резьбы: t = 0,4 мм.
Подача равна шагу резьбы: S = 0,8 мм/об.
Скорость резания при нарезании резьбы метчиками:
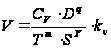 (6.10)
где СV = 20; m = 0,9; y = 0,5; q = 1,2; Т = 90 мин;
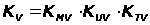 (6.11)
KMV = 0,5; KUV = 1,0; KТV = 1
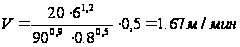
Число
оборотов:
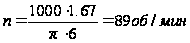
Тангенциальная составляющая силы резания (крутящий момент):
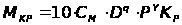 (6.12)
где P – шаг резьбы, мм; CM = 0,0022; y = 1,5; q = 1,8; KP = 1,5
MKP = 0,0022 Ч 10 Ч 61,8Ч 0,81,5 Ч 1,5 = 0,6 НЧм
Мощность резания при нарезании резьбы метчиками:
 (6.13)
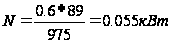
- Растачивание поверхности на 3 переходе 015 операции.
Глубина резания: t1 = 1,4 мм.
Подача S1 = 0,6 мм/об.
Скорость резания рассчитывается по формуле:
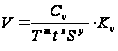
Kv = 0,8 Ч 1 Ч 1 = 0,8
Сv =328; x =0,12; y =0,5; m =0, 28; Т = 60 мин;
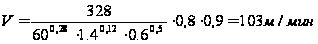
Число оборотов шпинделя:
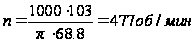
Составляющая силы резания
PZ:
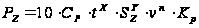
где Кр = Кмр. Кφр. Кγр. Кλр. Кrр
CP =40; x =1; y =0,75; n =0; Кмр =1; Кφр =0,89; Кγр =1,1; Кλр =1; Кrр =1;
Кр = 1. 0,89. 1,1. 1. 1 = 0,979
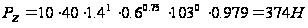
Мощность резания:
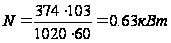
Режимы резания на остальные операции рассчитываются аналогично. Результаты сведем в таблицу 6.1
Таблица 6.1
Режимы резания
| № операции | № перехода | t, мм | SM, мм/мин | v, м/мин | n, об/мин | Pz, Н | MКР, Н.м | N, кВт |
| 010 |
2 3 4 5 6 7 8 |
1,4 0,9 4 10,2 0,6 2,6 0,4 |
2520 2388 688 118 3642 1025 72 |
71 108 64 74 122 62 1,67 |
359 1075 2548 294 1214 3797 89 |
497 922 314 201 650 204 - |
134 148 - 8 104 0,47 0,6 |
0,58 1,63 0,293 0,24 1,3 0,18 0,055 |
| 015 |
2 3 4 5 6 7 9 10 11 12 13 14 15 16 17 18 19 |
1,65 1,4 1,2 0,3 0,6 7 1,2 0,5 1 0,9 2,6 0,4 2,1 0,4 0,45 0,175 0,6 |
2406 286 256 402 360 20 2676 382 290 290 1025 71 1208 68 3511 484 354 |
102 103 91 81 99 51 112 91 97 98 62 1,67 59 1,34 147 93 89 |
802 477 320 287 450 508 892 477 484 483 3797 89 4474 85 1463 484 443 |
582 374 398 151 199 291 454 166 267 240 204 - 164 - 171 69 199 |
116 - - - - 47 91 - - - 0,47 0,6 0,31 0,43 27,4 - - |
0,97 0,63 0,59 0,2 0,32 0,24 0,83 0,25 0,42 0,38 0,18 0,055 0,14 0,04 0,4 0,1 0,29 |
6.5 Расчет норм времени
Время выполнения технологической операции в серийном производстве оценивается штучно-калькуляционным временем, определяемым по формуле
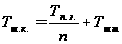 ,
(6.14)
где Тп.з. – подготовительно-заключительное время, мин;
n – размер партии для запуска, n = 57 шт. в месяц;
Тшт. – штучное время обработки, мин:
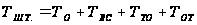 ,
(6.15)
где ТО – основное время обработки, мин;
ТВС – вспомогательное время, мин;
ТТО – время технического обслуживания станка, мин;
ТОТ – время на отдых и личные надобности, мин;
Расчет составляющих штучного времени по переходам представлен в таблице 6.2.
Таблица 6.2
Расчет норм времени 010 и 015 операций
| № перехода | Длина рабочего хода Lр.. | Подача SМ, мм/мин |
|
Времяна установку заг | Длина Х.Х., Lх.х., мм | ТВС., мин | ТОП = ТО+ТВС | |||||||||||
| 010 операция | ||||||||||||||||||
| 1 | 0,15 | |||||||||||||||||
| 2 | 515 | 2520 | 0,2 | 182.2 | 0,026 | 0,226 | ||||||||||||
| 3 | 286 | 2388 | 0,12 | 662 | 0,09 | 0,21 | ||||||||||||
| 4 | 24 | 688 | 0,035 | 212 | 0,03 | 0,065 | ||||||||||||
| 5 | 68 | 188 | 0,58 | 256 | 0,036 | 0,616 | ||||||||||||
| 6 | 864 | 3642 | 0,24 | 910 | 0,13 | 0,37 | ||||||||||||
| 7 | 24 | 1025 | 0,023 | 500 | 0,07 | 0,093 | ||||||||||||
| 8 | 72 | 72 | 1 | 476 | 0,068 | 1.068 | ||||||||||||
| 9 | 0,15 | |||||||||||||||||
| 015 операция | ||||||||||||||||||
| 1 | 0,15 | |||||||||||||||||
| 2 | 250 | 2406 | 0,1 | 80 | 0,012 | 0,112 | ||||||||||||
| 3 | 5,7 | 286 | 0,025 | 85.7 | 0,012 | 0,037 | ||||||||||||
| 4 | 5,7 | 256 | 0,03 | 85.7 | 0,012 | 0,042 | ||||||||||||
| 5 | 6 | 402 | 0,02 | 86 | 0,012 | 0,032 | ||||||||||||
| 6 | 6 | 360 | 0,033 | 86 | 0,012 | 0,045 | ||||||||||||
| 7 | 48 | 20 | 0,7 | 94 | 0,013 | 0,713 | ||||||||||||
| 8 | 0,07 | |||||||||||||||||
| 9 | 231 | 2676 | 0,086 | 80 | 0,012 | 0,098 | ||||||||||||
| 10 | 13,2 | 382 | 0,033 | 98.2 | 0,014 | 0,047 | ||||||||||||
| 11 | 5,5 | 290 | 0,019 | 90.5 | 0,0132 | 0,031 | ||||||||||||
| 12 | 5 | 290 | 0,017 | 85 | 0,012 | 0,029 | ||||||||||||
| 13 | 12 | 1025 | 0,012 | 130 | 0,019 | 0,031 | ||||||||||||
| 14 | 20 | 71 | 0,28 | 80 | 0,012 | 0,292 | ||||||||||||
| 15 | 90 | 1208 | 0,075 | 915 | 0,13 | 0,205 | ||||||||||||
| 16 | 144 | 68 | 2.12 | 825 | 0,12 | 2.24 | ||||||||||||
| 17 | 232 | 3511 | 0,066 | 476 | 0,068 | 0,134 | ||||||||||||
| 18 | 9 | 484 | 0,019 | 94 | 0,013 | 0,032 | ||||||||||||
| 19 | 3 | 354 | 0,008 | 88 | 0,013 | 0,021 | ||||||||||||
| 20 | 0,15 | |||||||||||||||||
 мин.
Основное
время на 010 операции
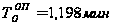 ;
Вспомогательное
время на 010 операции
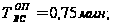
Оперативное
время на 010 операции
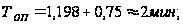
Время
технического
обслуживания
и отдыха 6% от
ТОП [1, с. 214, табл.
6.1]:
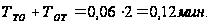
Штучное
время на 010 операции:
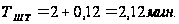
Подготовительно-заключительное время на 010 операции: ТПЗ=12 мин.
Штучно-калькуляционное
время:
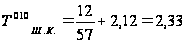 .
Основное
время на 0150 операции
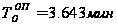 ;
Вспомогательное
время на 015 операции
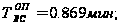
Оперативное
время на 015 операции
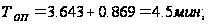
Время
технического
обслуживания
и отдыха 6% от
ТОП [1, с. 214, табл.
6.1]:
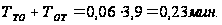
Штучное
время на 015 операции:
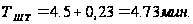
Подготовительно-заключительное время на 015 операции: ТПЗ=12 мин.
Штучно-калькуляционное
время:
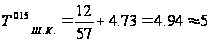 .
7. Расчет и проектирование станочного приспособления. Расчет режущего инструмента
7.1 Расчет и проектирование станочного приспособления
Исходные данные
Фрезеровать
поверхность
13 корпуса выключателя,
выдерживая
размер
 мм.
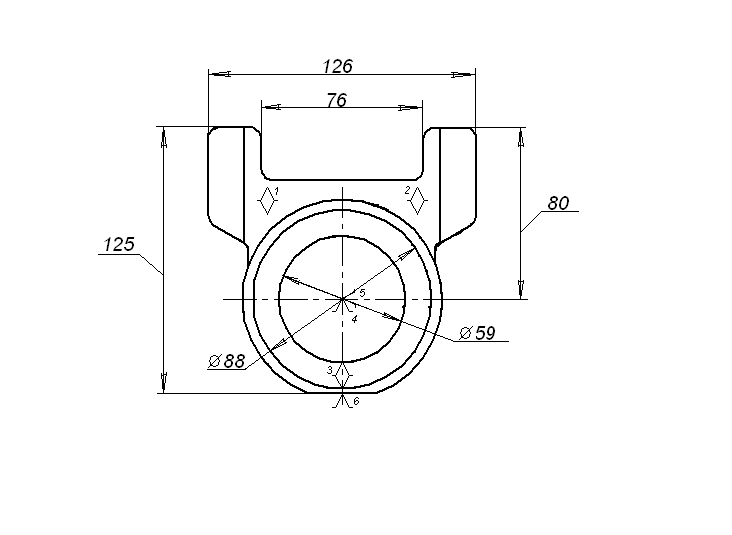
Рисунок 7.1 Операционный эскиз
Вид
и материал
заготовки –
отливка из
алюминия АЛ
9-1, НВ75. Режущий
инструмент
– фреза концевая
с коническим
хвостовиком
ГОСТ 17026 – 71. Диаметр
фрезы – Ш
32 мм, число зубьев
– 6. Режимы резания:
глубина резания
t = 2 мм, подача на
зуб Sz
= 0.5 мм/зуб, стойкость
инструмента
Т=120 мин; скорость
резания
 80м/мин,
частота вращения
шпинделя n = 796
об/мин. Составляющая
сила резания
Рz
= 641 Н. Станок –
обрабатывающий
центр МАНО
МС-50, мощность
электродвигателя
N = 15 кВт, частота
вращения шпинделя
20 – 8000, подача стола
Sм
= 1 – 6000 мм/мин. Тип
приспособления
– стационарное
неразборное
станочное
приспособление.
Расчет усилия зажима В процессе обработки заготовки на нее воздействует система сил. С одной стороны действует сила резания, с другой – препятствующая ей сила зажима.
Суммарный крутящий момент от касательной составляющей силы резания, стремящейся провернуть заготовку равен:

Повороту заготовки препятствует момент силы зажима, определяемый следующим образом:
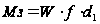
Из равенства Мр’ и Mз’ определяем необходимое усилие зажима.
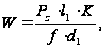
Рz = 641 H;
К=Ко·К1·К2·К3·К4·К5·К6,
где k0 – гарантированный коэффициент запаса k0 = 1,5;
k1 – коэффициент, учитывающий увеличение сил резания из-за случайных неровностей на обрабатываемых поверхностях заготовки k1 = 1;
k2 – коэффициент, учитывающий увеличение сил резания вследствие затупления режущего инструмента: при фрезеровании плоскости k2 = 1,6;
k3 – коэффициент, учитывающий увеличение сил резания при прерывистом точении k3 = 1;
k4 – коэффициент, характеризующий постоянство силы, развиваемой зажимным механизмом: для механизированного привода k4 =1;
k5 – коэффициент, учитывающий эргономику немеханизированного зажимного механизма: для механизированного привода k5 =1;
k6 – коэффициент, учитывающий наличие опрокидывающих моментов при установке на опоры k6 = 1.
К = 1,5·1·1,6·1·1·1 = 2,4;
f = 0.4;
l1 = 80 мм;
d1 = 59 мм.
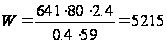 Н.
Схема закрепления заготовки, включающая схему установки заготовки, разработанную на основе теоретической схемы базирования представлена на рисунке 7.2.
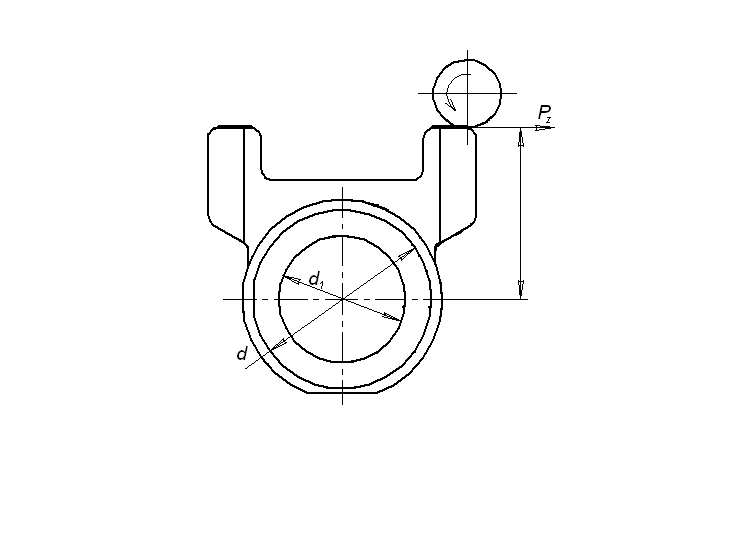
Рисунок 7.2 Схема закрепления заготовки
Расчет зажимного механизма
Усилие Q, создаваемое гидроцилиндров равно усилию зажима W.
Q = W = 5215 Н.
Расчет силового привода Для создания исходного усилия Q используется силовой привод. В качестве приводов наибольшее применение получили пневматические и гидравлические вращающиеся цилиндры. Диаметр поршня гидроцилиндра определяется по формуле:

где Р – избыточное давление масла. Р=(1; 2,5; 5;)МПа.
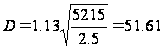 мм
Принимаем D = 55 мм.
Ход поршня цилиндра рассчитывается по формуле:
 +10…15мм,
где Sw
– свободный
ход штока. Sw=10
мм
 +10=20мм.
Расчет погрешности установки в приспособлении
Погрешность установки определяется по формуле:
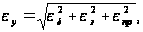
где εδ – погрешность базирования, равная нулю, так как измерительная база используется в качестве технологической.
εз – погрешность закрепления – это смещение измерительной базы под действием сил зажима. εз=0
εпр – погрешность элементов приспособления.
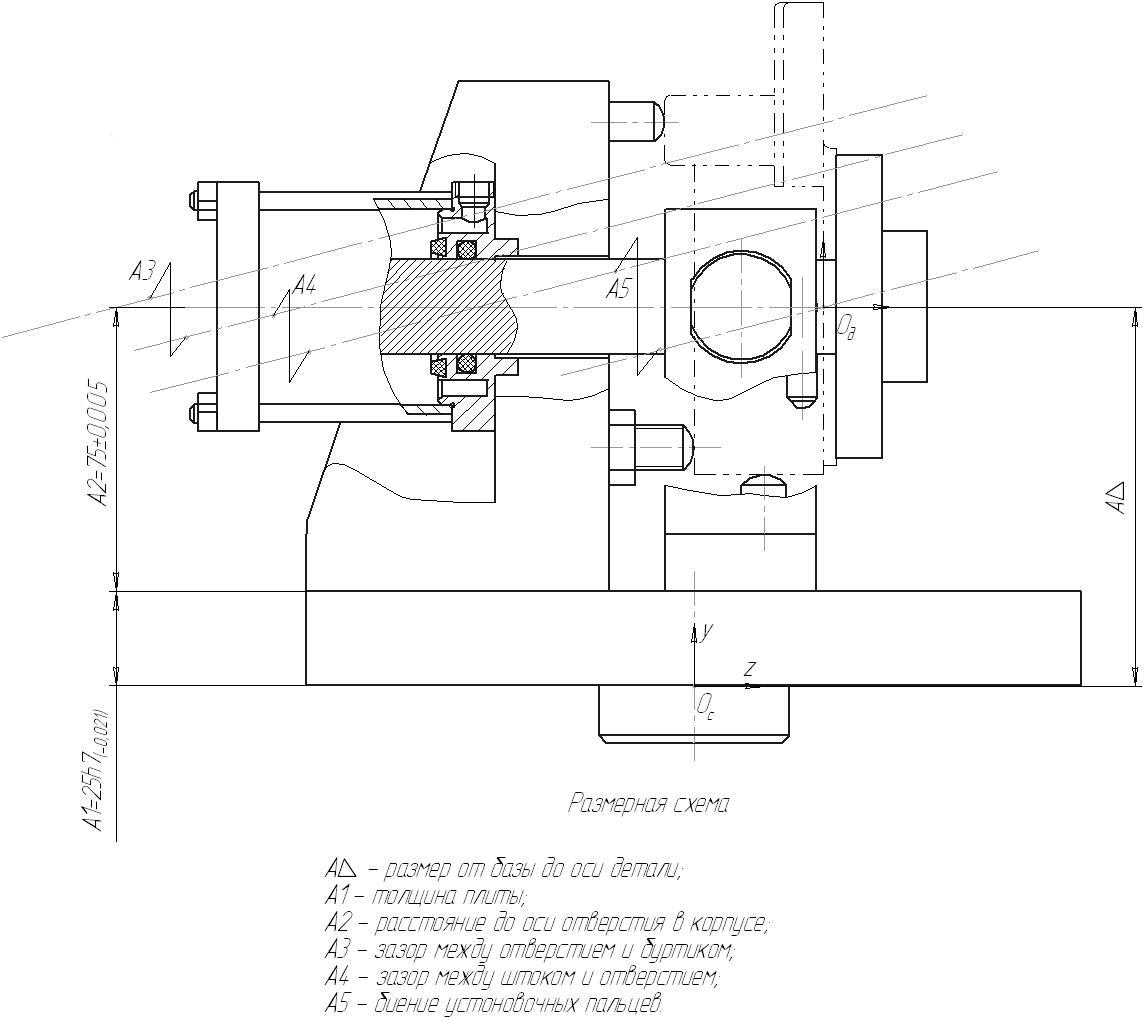
ωА1 = 0,021;
ωА2 = 0,01;
ωА3 = 0,007;
ωА4 = 0,028;
ωА5 = 0,016;
Погрешность ωАΔ рассчитаем по формуле:
ωАΔ
= tΔ·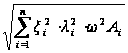 ,
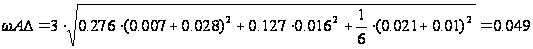 мм.
ωАΔ = εпр;
εy = ωАΔ;
Z =0.07;
εy<
Z;
0,049<0,07. Условие
выполняется.
Описание конструкции приспособления
Приспособление предназначено для базирования и закрепления корпуса выключателя при фрезеровании поверхностей на операции 010 на обрабатывающем центре МАНО МС-50.
Приспособление состоит из плиты 5, которая с помощью штыря 7 базируется на столе обрабатывающего центра. На плиту при помощи винтов 16 крепится кронштейн 1. Также на плиту 5 крепятся опоры 6 при помощи болтов 15. Заготовка базируется по установочным элементам 10, 11 и 19, выполняющими роль установочной и двойной опорной базы и поджимается к ним шайбой 21 с помощью гидроцилиндра. Для уменьшения деформации заготовки в приспособлении применены подводные опоры в виде винтов 17 с пятами 20, установленными в опорах 6 и регулируемой опорой 9, размещенной в плите 5.
Приспособление работает следующим образом. При подаче масла в правую полость гидроцилиндра поршень перемещает шток в осевом направлении и закрепляет заготовку. При подаче масла в левую полость гидроцилиндра система возвращается в исходное положение и происходит раскрепление заготовки.
7.2 Расчет и проектирование режущего инструмента
Таблица 7.1
Расчет протяжки
| № | Определяемая величина | Расчетная формула | Результат | |||||
| Исходные данные | ||||||||
| Наружный диаметр DН | - | 64+0,3 | ||||||
| Внутренний диаметр dВ | - | 61,15+0,15 | ||||||
| Ширина паза bш | - | 8.5+0.15 | ||||||
| Фаска f | - | 0,8 | ||||||
| Число пазов nz | - | 2 | ||||||
| Длина обрабатываемого отверстия L | - |
37,7±0,31 |
||||||
| Обрабатываемый материал | - | АЛ9-1 | ||||||
| Твердость НВ | - | 75 | ||||||
| Станок | - | 7Б56 | ||||||
| Тяговая сила, кН | - | 200 | ||||||
| Наибольшая длина хода салазок | - | 1600 | ||||||
| 1 | Расстояние до первого зуба L1 | L1 = 280+L | 317,7 | |||||
| 2 | Припуск под протягивание А, | - | 0 | |||||
| 3 | Диаметр отверстия до протягивания Dn, мм | - |
61,15 |
|||||
| 4 | Диаметр хвостовика d1, мм | - | 56 | |||||
| 5 | Площадь хвостовика Fх, мм2 | - | 1385,4 | |||||
| 6 | Шаг режущих зубьев tр, мм |
|
9,21 | |||||
| 7 | Принятый шаг, мм | - | 10 | |||||
| 8 | Наибольшее число зубьев находящихся в зацеплении |
|
5 |
|||||
| 9 | Глубина стружечной канавки hк, мм | - | 4 | |||||
| 10 | Площадь стружечной канавки Fк, мм2 | - | 12,56 | |||||
| 11 | Коэффициент заполнения канавки К | - | 2,5 | |||||
| 12 | Подача, допустимая по размещению стружки SZK |
|
0,133 |
|||||
|
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||||||||


