Технологический процесс изготовления корпуса
346350
Р1=
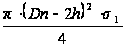
887000
21,2
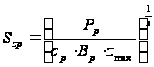 ;
х=8/10
0,8
17
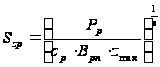
1,048
21
-


4

0,133
Р1=
887000
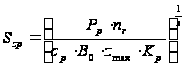
1,148
1,148
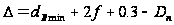
1,9
Zф= +1
3
20
Zфг=
4
Dф1=61.15
Dф2=61.4
Dф3=61.38
Dш1 = 62,75
Dш2 = 62,85
Dш3 = 62,95
Dш4 = 63,05
Dш5 = 63,15
Dш6 = 63,25
Dш21 = 63,90
Dш22 = 63,93
Dш23 = 63,96
Dш24 = 63,99
Dш25 = 64,1
4
32
47
48
Длина круглой режущей части
Число круглых калибрующих зубьев
-
-
-
-
-
351.7
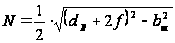
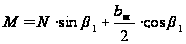
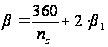
255°32’
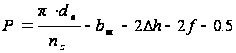
Чертеж протяжки представлен на листе 06.М.15.64.51 графической части.
8. Расчет и проектирование контрольного приспособления
Контрольное приспособление, представленное на листе
07.М.15..51.000СБ графической части, предназначено для контроля симметричности стенок пазов.
Данное контрольное приспособление состоит из плиты 13, которая устанавливается на стол с помощью вкрученных в нее ножек 11. На плиту при помощи болтов 18 крепится кронштейн 1. Также на плиту 13 в Т-образный паз устанавливается задняя бабка 10. Для перемещения задней бабки на плиту 13 винтами 20 крепится уголок 3. Для точного базирования и закрепления детали в используется мембранный патрон 2. Шток мембранного патрона вкручивается в шток гидроцилиндра.
Приспособление работает следующим образом. Задняя бабка отводится в крайнее правое положение вращая винт, расположенный на уголке 3. Деталь устанавливается в патроне 2 и зажимается гидроцилиндром. При перемещении задней бабки влево, наконечник 12 перемещается по контролируемому пазу. По показания индикатора 25 регистрируем отклонение стенок пазов детали.
9. Научные исследования по совершенствованию обработки алюминиевых сплавов
Описание ситуации
Повышение производительности при обработке алюминия является важной задачей в современном машиностроении. Она может быть разрешена различными методами, такими как оптимизация режимов резания, применение высокопроизводительного оборудования, быстропереналаживаемой оснастки, применение инструмента высокой стойкости и другими. Наряду с повышением производительности необходимо повысить точность обработки и качество поверхностей детали операций растачивания, фрезерования, сверления и т. д.
В настоящее время все большее внимание в мире уделяется проблеме повышения скоростей резания как одной из составляющих производительности труда, улучшения качества обработанных поверхностей, экономии материальных и трудовых ресурсов. Высокоскоростное резание является перспективным направлением повышения эффективности механической обработки и важным экономическим рычагом снижения ее себестоимости. При высоких скоростях резания возможно, в некоторых случаях, исключить промежуточные операции, например, получистовое шлифование, а в отдельных случаях – и финишные операции.
Таким образом высокоскоростное резание является быстро развивающимся технологическим процессом с большими потенциальными возможностями для современной металлообработки. Актуальность его применения в современных условиях постоянно повышается, что связано с высоким уровнем автоматизации производственных процессов, изменивших структуру временных затрат на изготовление деталей и предопределивших необходимость сокращения основного времени на их обработку.
Анализ ситуации. Потенциальные возможности высокоскоростной обработки обусловлены следующими ее особенностями: большим удельным съемом материала в единицу времени; высоким качеством обработки материала; уменьшение силы резания; уменьшением образования заусенцев; уменьшением нарушения целостности верхних слоем материала. В месте с тем высокоскоростной обработке присущ ряд существенных недостатков. Наиболее важными из них можно считать: необходимость повышения мощности приводов, разработки и изготовления опор вращающихся и перемещающихся узлов, тщательной балансировки вращающихся узлов, создание новых инструментальных материалов, высокие температуры, возникающие в зоне резания, недостаточная теплостойкость применяемых режущих инструментов и т. д.
Разработка обобщенного технического решения
Реализация технологии высокоскоростного резания предполагает решение многочисленных технологических задач. В наибольшей степени это касается режущих инструментов, так как уровень применяемых скоростей резания в современной металлообработке ограничивается свойствами инструментальных материалов и определяется способностью режущих инструментов противостоять изнашиванию и разрушению при повышенных температурах.
В Московском комбинате твердых сплавов в настоящее время разработан новый ассортимент сменных многогранных пластин с четырехслойным износостойким покрытием. Покрытия МТ и МА толщиной h = 8 – 10 мкм предназначены для токарной обработки. Составы покрытий представлены на листе 06.М.15.64.80 графической части.
Среди материалов, не требующих покрытий, наиболее близок к идеальному материалу поликристаллический алмаз. Являясь одним из наиболее твердых материалов, он в тоже время благодаря ультрамелкозернистой структуре обладает достаточной вязкостью и по этому пригоден для обработки (со скоростью v = 300 – 600 м/мин) цветных металлов и сплавов, а также композитов. При аналогичной твердости КНБ (кубический нитрид бора) более хрупок и в большей степени подходит для «сухой обработки» материалов твердостью выше 50 HRC (при содержании в инструменте до 60 % КНБ) и чугунов в широком интервале скоростей (300 – 800 м/мин) с небольшими припусками и подачами. Расширение эффективной области высокоскоростной обработки достигается использованием керамических инструментов нового поколения из нитридной, армированной или слоисто-градиентной керамики. Нитридно-кремниевая керамика, которая тверже твердого сплава, обладает большей хрупкостью и поэтому используется только для обработки чугунов и алюминия с v = 500 – 1000 м/мин.
Положительный опыт внедрения и эксплуатации керамических режущих инструментов нового поколения при высокоскоростной обработке деталей из разных материалов показывает высокую технико-экономическую эффективность этих операций. Однако даже керамические инструменты, изготовленные по современным технологиям и прошедшие системный контроль качества, оказываются недостаточно надежными для высокоскоростной обработки. В условиях термомеханических нагрузок и неблагоприятного воздействия отдельных факторов высокоскоростной обработки существует высокая вероятность непрогнозируемого выхода керамических инструментов из работоспособного состояния. Это связано с тем, что износ и разрушение высокоплотных керамических материалов имеет достаточно сложный характер и зависит от температурного режима эксплуатации. Критический градиент термических напряжений в непосредственной близости от режущей кромки инструмента приводит к сколам керамического материала на контактных площадках режущих инструментов и последующему разрушению режущего инструмента.
Армирование нитридно-кремниевой керамики нитевидными кристаллами карбида кремния способствует повышению ее предела прочности при изгибе σи до 900 МПа и коэффициента К1с интенсивности напряжений в вершине трещины до 10 МПа. м1/2. Улучшение свойств композиционного материала происходит за счет суммирования положительных свойств матрицы и уникальных параметров нитевидных кристаллов, которые являются барьером при распространении трещин в керамических материалах.
Композиционную керамику инструментального назначения разрабатывали на основе системы Si3N4 – Y2O3 – Al2O3 (условное обозначение РКС 11). В процессе исследования выведена оптимизированная система Si3N4 – Y2O3 – Al2O3 – SiCн.к. (условное обозначение РКС 33). Инструмент с многогранной неперетачиваемой пластиной из керамики состава Si3N4 – Y2O3 – Al2O3 – SiCн.к. в максимальной степени удовлетворяют требованиям высокоскоростного резания. Структуру керамики Si3N4 – Y2O3 – Al2O3 – SiCн.к. формируют зерна нитрида кремния размером 0,5 – 2 мкм и межзеренная фаза из активаторов спекания и нитевидных кристаллов карбида кремния, не имеющих определенной пространственной ориентации в матрице.
Установлено значительное влияние количества вводимых нитевидных кристаллов на прочность, трещиностойкость, термостойкость и эксплуатационные показатели инструментов из армированной нитридно-кремниевой керамики, результаты которой представлены на листе 06.М.15.64.80. Из графика следует, что максимальное увеличение стойкости инструментов обеспечивает введение в керамическую матрицу SiСн.к в количестве 10-15%. Увеличение их содержания в нитридно-кремниевой матрице свыше 15 % приводит к снижению стойкости режущих инструментов. Работоспособность инструментов из композиционной керамики, в которой содержится 25% SiСн.к, является неудовлетворительной, так как стойкость этих инструментов ниже стойкости инструментов из матричной керамики.
Максимальные значения прочности, трещиностойкости и термостойкости также имеет керамика, в состав которой 10-15% SiСн.к. Важной особенностью разработанной композиционной керамики РКС33 является высокая прочность при температуре 1200 °С, которая в результате армирования увеличивается до 600МПа. Армированная керамика выдерживает максимальные термические нагрузки и не разрушается даже после 1200 термических циклов «нагрев – охлаждение», что превышает термостойкость матричной керамики на 30%.
Повышенные эксплуатационные характеристики режущих инструментов из армированной нитридно-кремниевой керамики РКС 33 обеспечивают его эффективное применение. Приведенные на листе 06.М.15.64.80 графической части зависимости показывают удельный съем металла Q за период стойкости инструментов из РКС 33 и РКС 22 при точении алюминиевых сплавов. На всех режимах резания использование инструментов из РКС 33 обеспечивает значительное увеличение удельного съема металла.
Таблица 9.1
| Параметр | Значение параметра для керамики | |
|
РКС 11 Si3N4 – Y2O3 – Al2O3 |
РКС 33 Si3N4 – Y2O3 – Al2O3 – SiCн.к. |
|
|
Плотность, г/см3 Пористость, % Твердость HRC Предел прочности при изгибе (20°С/1200°С), МПа Коэффициент К1с, МПа. м1/2 Число циклов «нагрев до 1200°С – охлаждение 400°С» до разрушения образцов |
3.18 – 3.22 0.6 – 0.9 92 720/480 6.4 – 7.2 926 |
3.2 0.5 – 1.2 92 880/600 8.3 – 9.3 1220 |
Исследование эксплуатационных показателей режущих инструментов из РКС 33 при точении алюминиевых сплавов в широком диапазоне режимов резания показали их высокую эффективность. Влияние скорости резания на стойкость режущих инструментов из ВК6, РКС22, РКС 33 при обработке алюминиевых сплавов представлено на листе 06.М.15.64.80 графической части.
Результаты исследования влияния подачи при точении на стойкость керамических инструментов показали, что наибольшую стойкость на малых подачах имеют режущие инструменты из ВОК 71, но с увеличением подачи стойкость ВОК 71 снижается, а лучшие результаты обеспечивают режущие инструменты из РКС 33. Влияние подачи на стойкость керамических режущих инструментов из ВОК 71, РКС22 и РКС 33 при растачивании представлено на листе 06.М.15.64.80 графической части.
Другой проблемой, решаемой технологами и конструкторами является разработка высокоскоростного оборудования и оснастки.
Повышение производительности станков с ЧПУ связано с увеличением скоростей подач рабочих органов станка. Это может быть реализовано за счет применения современных более динамичных приводов станка, разработки новых несущих систем станков с улучшенными динамическими характеристиками, а также систем управления. Приводы подач большинства современных станков отечественного и иностранного производства, как правило, обладают возможностью реализовывать требуемые скорости подач и достаточно высокие ускорения при разгоне – торможении. Кроме того, многие современные станки обеспечивают большую часть требуемых частот вращения шпинделя. Системы же управления станков часто ограничивают производительность работы станка. Даже в современных системах ЧПУ последних моделей применяемый метод управления движением не позволяет достичь заданной технологом скорости подач.
Причиной этого является принцип движения с разгоном – торможением от нуля до нуля скорости в каждом кадре управляющей программы. В соответствии с этим принципом каждый кадр управляющей программы выполняется автономно от других кадров.
В таблице 2 приведены некоторые результаты сравнительных расчетов теоретического времени обработки и реального с учетом разгона – торможения в каждом кадре для случая движения по прямолинейному участку траектории, состоящему из множества кадров равной длины.
Как видно из таблицы 9.2 реальное время может быть в несколько раз больше определенного по режиму резания и зависит от соотношения величин подачи, ускорения и длин кадра. Это объясняется тем, что эпюра скоростей подач представляет собой треугольник и реальная подача не достигает величины, заданной технологом.
Таблица 9.2
| Скорость подачи, мм/мин | Ускорение, м/с2 | Длина кадра, мм | Суммарный путь обработки, м | Теоретическое время, мин | Реальное время, мин |
| 400 |
0,025 0,5 0,5 1 |
0,2 | 200,4 |
501 501 501 501 |
2987,4 2112,4 835 668 |
| 400 | 0,05 |
1 5 |
200,4 |
501 501 |
1169 634,6 |
|
100 150 200 Более 200 |
0,05 | 0,2 | 200,4 |
2004 1336 1002 Менее 1002 |
2839 2588,5 2112,4 2112,4 |
Задачей повышения производительности связана с задачей уменьшения или полного исключения разгонов и торможений в процессе движения, обеспечивающий сокращение времени обработки. Это может быть осуществлено: - применением специальных способов управления движением, позволяющим на трехмерной траектории, состоящей из непрерывной последовательности кадров, которую желательно выполнять на заданной скорости подачи, управлять скоростью движения узлов без разгона от нуля до нуля; - повышение самой величины допустимого ускорения системы, что приведет к уменьшению времени разгона – торможения.
При высокоскоростном фрезеровании необходимо учитывать стратегию обработки. Это резание только в одном направлении: попутное фрезерование при черновой и получистовой обработок и встречное для чистовых операций. При попутном фрезеровании выделяется меньше теплоты, меньше ударные нагрузки на режущие кромки инструмента и, как следствие, наибольшая продолжительность работы инструмента и меньший расход ресурса шпиндельного узла станка. При встречном фрезеровании за счет уменьшения изгиба режущего инструмента повышается геометрическая точность.
При высокоскоростном фрезеровании рекомендуется траектория движения инструмента по эквидистанте или трохоидальную обработку.
При высокоскоростной обработке температурный фактор является лимитирующим при выборе параметров резания и материала режущего инструмента. Верхний предел скорости резания ограничен в основном такими значениями температуры резания, при которых инструментальные материалы еще могут сравнительно успешно работать. Данные температуры соответствуют для большинства металлокерамических твердых сплавов 800…1000ЄС, для синтетических алмазов 800 ЄС, для нитридной керамики 800…1000 ЄС и для КНБ – около 1500 ЄС. В случае возникновения в зоне резания температур, превышающих указанные значения, происходит катастрофический износ инструмента.
Поиск информации
Таблица 9.3
| Название статьи, автор | Библиографические данные | Краткое содержание | Примечания | |||||
| Оснастка для станков с ЧПУ/ Кузнецов Ю. И., Маслов А. Р., Байков А. Н. | Москва: Машиностроение, 1990 г. – 507 с. | Приведены сведения о прогрессивной технологической оснастке: станочных писпособлениях, режужем и вспомогательном инструменте, устройствах для контроля, настройки и автоматической смены инструментов для станков с ЧПУ. | Рассмотрены конструкции зажимных устройств для высокоскоростных станков с ЧПУ. | |||||
| Теплофизические особенности применения инструментов, оснащенных износостойким покрытием, для высокоскоростной обработки./ Кирюшин Д. Е., Насад Т. Г. | Труды всероссийской с международным участием научно-технической конференции «Теплофизические и технологические аспекты управления качеством в машиностроении» Тольятти: 2005 –430 с. | Изложены сведения о теплофизических особенностях инструментов, оснащенных износостойким покрытием. | Представлены результаты опытов, показывающие зависимость износа инструмента от температуры. | |||||
|
Новый ассортимент сменных многогранных пластин для металлообработки/ Самойлов В. С. |
СТИН, 1996. №6 | Приведены разработки специалистов МКТС в области применения СМП с многослойными износостойкими покрытиями. | Показаны результаты сравнительных производственных испытаний СМП нового ассортимента и стандартных СМП. | |||||
|
Инструментальное обеспечение высокоскоростной обработки резанием/ Кузин В. В., Досько С. И., Попов В. Ф. |
Вестник машино-строения, 2005. №9 |
На основе исследования физико-механической модели высокоскоростного резания сформулированы специальные требования к высокоскоростным инструментам и разработан структурно-параметрический подход к созданию их режущей части. На основании результатов лабораторных и производственных исследований сделан вывод о высоких эксплуатационных показателях режущих инструментов из армированной керамики, областью рационального применения которых является высокоскоростное резание на повышенных подачах. |
Разработаны режущие инструменты из нитридно-кремниевой керамики, армированной нитевидными кристаллами карбида кремния. | |||||
| Особенности высокоскоростного точения труднообрабатываемых | СТИН, 2002. №12 | Рассмотрены резервы повышения производительности при обработке жаропрочных сплавов на основе опыта | Приведен сравнительный анализ традиционных способов | |||||
| материалов/ Силин С. С., Проскуряков С. Л. | зарубежных и отечественных предприятий. | точения и высокоскоростной обработки с применением сверхтвердых материалов на основе модификации нитрида бора. | ||||||
|
Тенденции развития высокоскоростной обработи |
Международная научная конференция «Высокоскоростная металлообработка» | Рассмотрен режущий инструмент, используемый при высокоскоростной обработке. Дан сравнительный анализ некоторых инструментальных материалов. | ||||||
| Прочность и износостойкость режущего инструмента/ Т.Н. Лоладзе | Москва: Машино-строение, 1982 - 319 с. | Рассмотрен механизм разрушения и износа режущего инструмента в различных условиях обработки, а так же вопросы хрупкой и пластической прочности режущей части инструмента. Изложена теория адгезионно-усталостного и | Рассмотрено влияние различных факторов на износ инструмента | |||||
| диффузионного износа инструментов Даны рекомендации по повышению стойкости инструментов и повышению производительности обработки резанием. | ||||||||
| Тенденции развития высокоскоростной токарной обработки/ Ахрамович В. Н. | Машиностроитель, 1996, № 11 | Рассмотрена тенденция развития высокоскоростной обработки во всем мире. Представлены сведения о достижениях некоторых фирм, работающих в этом направлении. | Описаны проблемы развития высокоскоростной токарной обработки. | |||||
|
Оптимальные траектории высокоскоростного фрезерования. Ю.Г. Кабалдин |
Вестник машиностроения 2005г. №7 | Рассмотрены стратегии обработки при высокоскоростном фрезеровании. | ||||||
|
Оптимальные режимы высокоскоростной обработки. М. Г. Исупов |
Вестник машиностроения 2005г. №5 | Рассмотрены требования, предъявляемые к высокоскоростному оборудованию. | Режимы резания | |||||
| Пути производительности станков с ЧПУ. | Вестник машиностроения, 2004 г, №4 | Рассмотрены пути повышения скорости обработки заготовок | ||||||
| Исследование процесса высокоскоростного резания керамическими инструментами | Вестник машиностроения, 2004 г, №3 | Рассмотрен режущий инструмент, используемый при высокоскоростной обработке. | ||||||
|
Основные аспекты применения и совершенствования режущих инструментов с износостойкими покрытиями/ А.С. Верещака |
СТИН, 2000. №9 | Рассмотрены основные аспекты совершенствования и практического применения инструмента с покрытиями на основе обобщения многолетних научных разработок, а так же проблемы создания оборудования и технологий, интегрирующих преимущество ХТО, стимулированной газовым разрядом, и вакуумно-дугового синтеза покрытий. | Износостойкие покрытия | |||||
Выбор конкретного технического решения
В качестве базового варианта для создания, будущего технического решения позволяющего повысить производительность обработки принимаем совершенствование инструмента с материалом режущей части из нитридно-кремниевой керамики, армированной нитевидными кристаллами карбида кремния. Кроме того для достижения высоких скоростей обработки необходимо использовать оборудование с приводами большой мощности, шпиндельными узлами на воздушных керамических подшипниках скольжения с нагнетателем воздуха, сбалансированными движущимися частями, направляющими из металлокерамики. Для более высокой скорости обработки необходимо повысить величину допустимого ускорения системы, для уменьшения времени разгона – торможения. Также на черновых операциях фрезерования необходимо вести обработку попутно, а при чистовом фрезеровании – встречно. Данный выбор обоснован тем, что по сравнению с другими способами повышения производительности режущий инструмент и оборудование обладают рядом преимуществ, описанных в пункте 3.
Формирование научных целей и задач
Целью данных исследований является изучение проблем высокоскоростной обработки. Задачи данного исследования состоят в том, чтобы после изучения интересующих нас факторов, влияющих на процесс высокоскоростной обработки, выбрать объективные методы, повышающие производительность обработки. Также необходимо выдвинуть предположение о наиболее вероятной степени влияния того или иного параметра исследуемого объекта на показатели его функционирования.
Формирование исходной научной гепотизы
Считаем что наиболее существенными факторами, оказывающими влияние на показатели функционирования объекта (производительность механической обработки), являются недостаточная стойкость режущего инструмента и малое сопротивление развитию трещин.
Выбор вида исследований
Вследствие отсутствия материальной базы и недостаточного объема практических знаний в данной области в качестве вида исследований выбираем литературные, основанные на создании, в соответствии с выбранной методикой и критериями (научно-субъективные знания), новых объективных знаний.
Подготовка исследований
В качестве источников информации используем научно-техническую литературу, посвященную высокоскоростным методам обработки. В данной литературе изложены теоретические основы высокоскоростного растачивания отверстий, приведены прогрессивные инструментальные материалы, обеспечивающие оптимальные характеристики процесса.
Данные о проведении исследований
В качестве исследований выбрали литературные исследования, основанные на теоретических данных. Для решения проблем, описанных в пункте 2, была использована литература, приведенная в пункте 4. В ней были найдены общие технические решения, позволяющие решить некоторые из этих проблем. Все известные технические решения описаны в пункте 3. Проведен их субъективный анализ, на основе которого выбрано одно комплексное техническое решение, которое в большей степени решает поставленную задачу – повышение производительности механической обработки.
Обработка результатов
Повышение производительности при растачивании, фрезеровании и сверлении является важной задачей в современном машиностроении. Эта задача решается с помощью применения высокоскоростной обработки. Наиболее важной проблемой при высокоскоростной обработке является выбор материала режущего инструмента. В результате проведенных литературных научных исследований предлагается применить инструмент с материалом режущей части из нитридно-кремниевой керамики, армированной нитевидными кристаллами карбида кремния. Кроме того для достижения высоких скоростей обработки необходимо использовать оборудование с приводами большой мощности, сбалансированными движущимися частями, направляющими из металлокерамики.
10. Патентные исследования
Обоснование необходимости проведения патентных исследований
Одним из путей совершенствования расточки отверстий является совершенствование режущего инструмента. Усовершенствовать борштангу можно путем использования прогрессивных технических решений, созданных в последнее время. Выявить прогрессивные технические решения, которые могут лечь в основу конструкции усовершенствованного инструмента можно в результате патентного исследования достигнутого уровня развития вида техники «Борштанги».
Таким образом будем исследовать вид техники «Режущие инструменты», объект техники «Борштанги».
Описание объекта
Борштанга состоит из держателя инструмента, резцовой головки, с расположенным на ней режущей пластиной, посадочного отверстия, расположенного в державке, винта, фиксирующего резцовую головку.
Инструменту сообщают вращательное движение, а заготовке -поступательное перемещение параллельно оси вращения. В результате инструмент снимает с заготовки слой материала в виде стружки, которая сходит по передней поверхности режущей пластины, завиваясь в стружкозавивающей канавке в спираль.
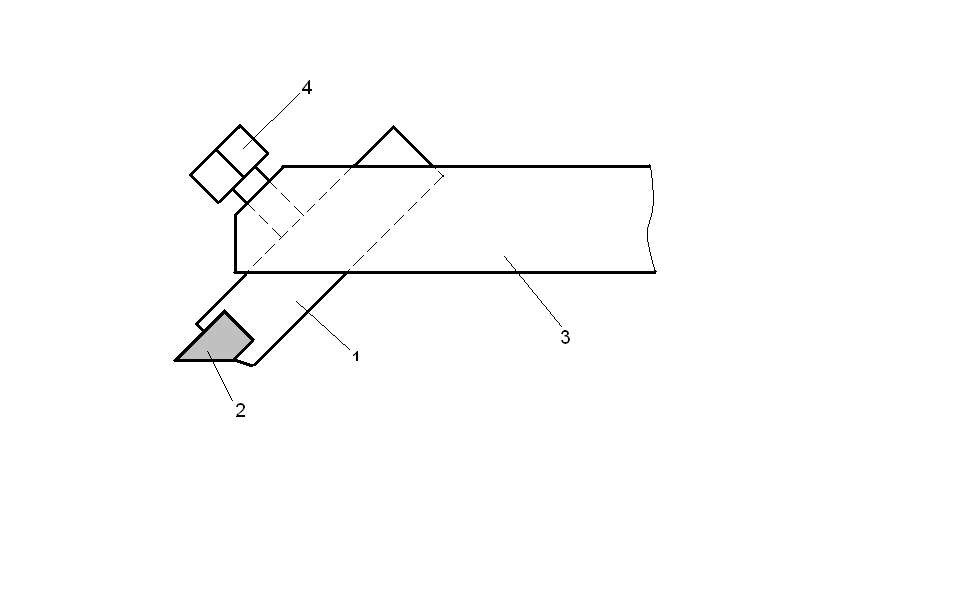
Рисунок 10.1 Эскиз борштанги
1 – резец; 2 – режущая пластина; 3 – держатель инструмента; 4 – винт;
Недостатками данной борштанги является низкая производительность, плохое качество обработанных поверхностей, большая шероховатость.
Цель патентного исследования
Целью исследования достигнутого уровня развития вида техники является повышение производительности расточной операции, улучшение качества поверхности путем использования прогрессивной конструкции расточной борштанги.
Выбор стран проверки, обоснование выбора
Исследование патентного уровня проводим в отношении ведущих стран. В области машиностроения ведущими странами являются Япония, Чехия, Германия, Швеция, Россия.
Выбор технических решений, подлежащих исследованию
Определение категории объекта
Борштанга характеризуется конструктивными признаками – перечнем элементов и их формой, материалом, взаимным расположением и взаимосвязью, соотношением размеров. Следовательно как объект изобретения борштанга представляет собой устройство.
Выявление технических решений, используемых в объекте
Исследуемый объект – борштанга содержит следующие технические решения:
- борштанга, общая компоновка;
- резец-вставка, форма режущей части;
- материал режущей части;
- технологический процесс, положенный в основу работы борштанги – расточная операция;
- способ изготовления.
Определение ИТР в зависимости от объема выпуска или экспорта объекта, его сложности и значимости для объекта в целом
При исследовании достигнутого уровня развития вида техник с целью повышения производительности путем выбора наиболее прогрессивной конструкции борштанги будем исследовать общую компоновку борштанги.
Определение ИТР в зависимости от срока известности
а) Общая компоновка. Предварительное знакомство с патентной документацией показало, что в ведущих странах регулярно патентуются конструкции борштанг. Поэтому оставляем в перечне для исследования.
б) Форма режущей части известна и не подлежит дальнейшему исследованию.
в) Материал режущей части известен и не подлежит дальнейшему исследованию.
г) Технологический процесс, положенный в основу работы борштанги известен и не подлежит дальнейшему исследованию.
д) Способ изготовления борштанги известен и не подлежит дальнейшему исследованию.
Таким образом выбираем технические решения – борштанга, общая компоновка.
Определение и подбор технической документации на объект
Исследование будем проводить по следующей технической документации:
Официальный бюллетень «Открытия, изобретения»
Реферативный сборник ВНИИПИ «Изобретения стран мира»
РЖ ВИНИТИ раздел А14
Экспресс-информация ВИНИТИ «Режущи инструменты»
Журналы: «СТИН», «Вестник машиностроения», «Машиностроитель», «Изобретатель и рационализатор».
Составление регламента поиска
Задача данного этапа – определить перечень классификационных индексов ИТР, минимальные ретроспективность и широту поиска, а также перечень источников информации, обеспечивающие достаточную полноту и достоверность исследования достигнутого уровня развития вида техники, патентной чистоты объекта.
Определение классификации изобретений, действующих в странах проверки
Классификация изобретений действующая в:
России – Международная классификация изобретений (МКИ), НКИ;
США – МКИ, НКИ;
Чехии – МКИ, НКИ;
Японии – МКИ, НКИ.
Определение рубрики МКИ и индекса УДК для каждого из ИТР
Для определения рубрики МКИ ИТР «Борштанги» определяем ключевое слово. По «Алфавитно-предметному указателю», т. 1, определяем для слова «Борштанги» предполагаемую рубрику В23В29/00.
По указателю МКИ уточняем рубрику МКИ:
В23В29/02 – борштанги.
Установление глубины поиска и ее обоснование
При исследовании достигнутого уровня развития вида техники устанавливаем глубину поиска 20 лет, исходя из того, что наиболее прогрессивные технические решения были созданы в этот период.
Определение источников информации и их обоснование
При исследовании достигнутого уровня будем принимать во внимание все источники информации, указанные в таблице 10.1.
Регламент поиска
Объект – борштанга.
Вид исследования:
- исследование достигнутого уровня развития вида техники;
Патентный поиск Цель патентного поиска – обеспечение достаточной полноты и достоверности исследования достигнутого уровня развития вида за счет тщательного отбора и исследования патентной документации.
Таблица 10.1
| Предмет поиска (ИТР) | Страны поиска | Индексы МКИ (НКИ) и УДК | Глубина поиска, лет | Источники информации |
| 1. Исследование патентного уровня развития вида техники. | ||||
| Борштанга, общая компоновка |
Россия Чехия Япония США |
МКИ: В23В29/02 В23В29/12 В23В29/18 В23В29/034 В23В27/16 УДК 621.9.02 |
20 (1986-2006) |
РЖ ВИНИТИ 14А «Резание материалов. Станки и инструменты». Реф. Сб. ВИНИИПИ «Изобретения стран мира» Книги в области обработки резанием, токарной обработки, режущего инструмента. Рекламные проспекты зарубежных фирм и отечественных предприятий. |
Выбор вида поиска
Будем проводить предметный поиск, поскольку ИТР соответствует небольшому числу классификационных рубрик.
Выбор патентно-технической документации, имеющей отношение к ИТР
Просматриваем источники информации в соответствии с регламентом поиска.
В просмотренных источниках информации выбираем такие документы, по названиям которых можно предположить, что они имеют отношение к ИТР «Борштанга, общая компоновка». По этим документам знакомимся с рефератами, аннотациями, формулами изобретений, чертежами.
Сведения о технических решениях, имеющих отношение к ИТР, «Борштанга, общая компоновка» заносим в таблицу 10.2.
Анализ сущности технических решений
Изучаем сущность технических решений, занесенных в таблицу 10.2, по сведениям, содержащимся в графе 4, а также путем просмотра текстов патентных описаний, статей и т. п. Если из рассмотрения сущности технического решения видно, что оно решает принципиально иную задачу по сравнению с задачей повышения производительности и качества поверхности расточной операции путем использования прогрессивной конструкции расточной борштанги, которую решает ИТР, документ исключаем из дальнейшего рассмотрения. Если видно, что техническое решение решает ту же или близкую задачу, документ включаем в перечень для детального анализа. Запись об этом делаем в графе 6 таблицы 10.2.
Проверка действенности охранных документов
По МКИ, НКИ согласно действующему законодательству стран проверки Япония 62-122210; Россия 4741584/00-80; Россия 485864/00-08;
США 4619564; Чехия 253876.
Таблица 10.2
Патентная документация, отобранная для анализа
| Предмет поиска (ИТР) | Страна выдачи, вид и номер охранного документа, классификационный индекс | Автор, заявитель, страна, дата приоритета, дата публикации, название | Сущность технического решения и цель его создания | Сведения о действиях охранного документа |
Подлежит (не подлежит) детальному анализу |
| 1 | 2 | 3 | 4 | 5 | 6 |
| 1. Расточная борштанга |
Япония, № 62-122210 В23В29/034 |
Хирахара Кодзи Ясухара К. К. Япония 18.05.87г. 25.11.88г. Режущй инструмент |
Борштанга
состоит из
хвостовика
и державки
резца. Соединяются
эти части с
использованием
конуса с натягом
и резьбового
хвостовика.
В корпусе державки
с эксцентриситетом
1.5 мм по отношению
к оси присоединительного
конуса
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |