Технологический процесс изготовления корпуса
Россия,
№ 4741584/00-80
В23В29/02
Вождаенко Е. П,
Россия
29.09.89 г.
30.08.92 г.
Держатель инструмента
Цель изобретения – повышение жесткости за счет предварительного нагружения консольной части держателя напряжениями изгиба и кручения.
В процессе эксплуатации равнодействующая сил резания совпадает по направлению с остаточными напряжениями, т. е. стремится изогнуть и закрутить державку в том же направлении, а для этого необходимы усилия, превышающие остаточные напряжения, что позволяет повысить экономические и качественные показатели при резании.
Россия
№ 485864/00-08
В23В29/02
Рогов В. А., Солодков И. Г., Рогова Н. П., Терминасова Л. Г.
08.08.90 г.
Россия
Режущий инструмент
США
№4619564
В23В29/16
НКИ 408-146
США
28.10.86 г.
Режущий инструмент
Чехия
а.с. 253876
В23В29/12
В23В29/18
Панек Станислав, Фласка Милош
28.11.86 г.
15.09.88 г.
Режущий инструмент. Чехия
Детальный анализ отобранных материалов
Задача данного этапа – путем сопоставления признаков ИТР Борштанги и отобранных технических решений установить:
- какое из отобранных технических решений является наиболее прогрессивным;
- обладает ли объект патентной чистотой в отношении стран проверки.
Определение системы построения патентной формулы, выбор пунктов формулы для анализа
В России, Японии и Чехии действует европейская система построения патентной формулы, по которой самостоятельное значение имеет только её первый пункт.
В США применяется американская система построения патентной формулы, по которой все пункты являются независимыми. Поэтому в патенте США № 619564 будем рассматривать все пункты.
Выявление существенных признаков ИТР борштанги и его аналогов
Выявляем существенные признаки ИТР борштанги и группируем их. Выявленные и сгруппированные признаки ИТР заносим в таблицу 10.3. Проверяем наличие каждого из признаков ИТР в каждом аналоге. Наличие признаков отмечаем в графах 3-9 знаком «+», отсутствие – знаком « - ». Новые признаки аналогов заносим в графы 1, 2, а в графах 3-9 отмечаем их наличие или отсутствие у ИТР и аналогов «+» или « - ».
Таблица 10.3
Существенные признаки ИТР Борштанга
| № | Признаки технического решения | ИТР № 62-122210 | Аналоги | ||||||
| №4741584/00-80 | №845864/00-08 | №4619364 | а.с. 253876 | ||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| а) Элементы | |||||||||
| 1 | Держатель инструмента | + | + | + | + | + | |||
| 2 | Резцовая головка | + | + | + | + | + | |||
| 3 | Клин | - | - | - | - | + | |||
| 4 | Пружина | + | - | - | - | - | |||
| 5 | Штифт | + | - | - | + | - | |||
| 6 | Гайка | - | - | - | + | - | |||
| 7 | Втулка | + | - | + | - | - | |||
| б) Форма элементов | |||||||||
| 1 | Резцедержатель имеет механизм автоматического отвода | + | - | - | - | - | |||
| 2 | В корпусе борштанги выполнен паз типа «Ласточкин хвост» | - | - | - | - | + | |||
| 3 | Втулка имеет концентричное отверстие | + | - | - | - | - | |||
| 4 | Втулка состоит из полимерных волокон | - | - | + | - | - | |||
| 5 | Плоская головка для закрепления на ней режущей пластины | + | + | + | + | + | |||
| 6 | Корпус борштанги прямоугольного сечения | - | - | - | - | + | |||
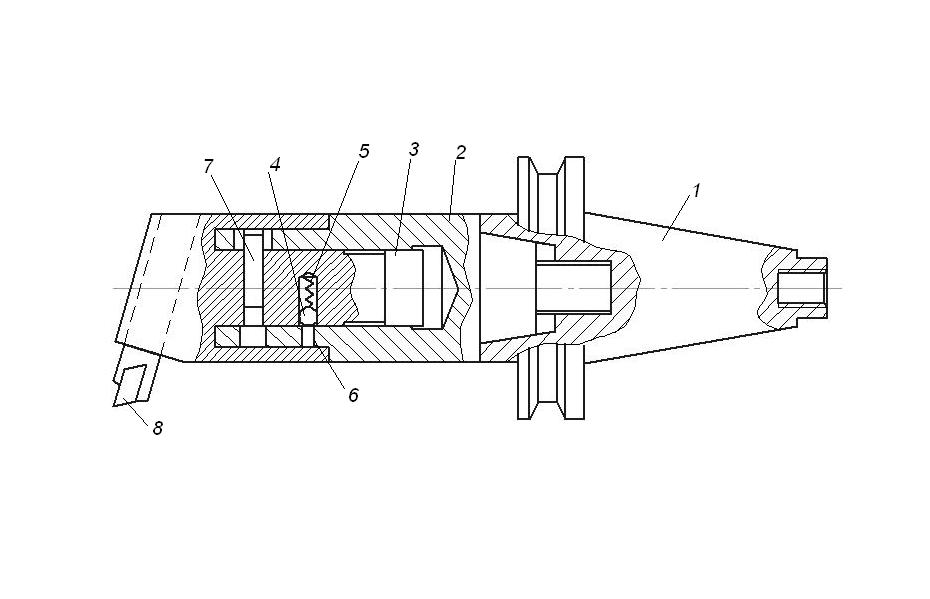
Рисунок 10.2 Конструкция усовершенствованной борштанги
Описание усовершенствованной борштанги
На рисунке 10.2 представлена конструкция усовершенствованной составной борштанги состоящей из хвостовика 1 и державки 2 резца. Соединяются эти части с использованием конуса с натягом и резьбового хвостовика.
В корпусе державки 2 с эксцентриситетом в 1,5 мм по отношению к оси присоединительного конуса выполнено центральное отверстие диаметром Ш18Н6. В это отверстие входит своим цилиндрическим хвостовиком поворотный резцедержатель 3 с механизмом автоматического отвода резца состоящим из шарика 4 и пружины 5. Соосно с отверстием, где установлен шарик в корпусе выполнено отверстие 6, диаметр которого меньше диаметра шарика на 0,2…0,4 мм.
В цилиндрический хвостовик резцедержателя 3 запрессован штифт 7. При чем диаметр отверстия выполнен большим (на 1…1,5мм) чем диаметр штифта, что обеспечивает возможность поворота резцедержателя на небольшой угол.
Державка работает следующим образом. В процессе растачивания усилие резания Pz на резце 9 поворачивает резцедержатель до упора пальца 7 в поверхность отверстия. В этом состоянии выполняется расточка отверстия. После прекращения подачи подпружиненный шарик 4 поворачивает резцедержатель в исходное положение и вновь западает в отверстие 6.
При повороте резцедержателя благодаря наличию эксцентриситета вершина резца отойдет от обработанной поверхности и при выводе державки из расточенного отверстия не будет оставлять винтовой риски.
Определение показателей положительного эффекта (при исследовании достигнутого уровня развития вида техники) борштанги
а) Показатели, обеспечивающие достижение цели усовершенствования объекта – повышение производительности обработки за счет использования прогрессивной конструкции борштанги.
б) Показатели, косвенно содействующие достижению цели – повышение производительности за счет уменьшения износа.
в) Показатели, не влияющие на достижение цели, но усиливающие полезные свойства объекта – повышение точности и качества обрабатываемых отверстий.
г) Показатели, не влияющие на достижение цели, но ослабляющие вредные свойства объекта:
- шероховатость;
- стоимость.
Показатели положительного эффекта заносим в таблицу 10.4.
Таблица 10.4
| Показатели положительного эффекта | ТР | Аналоги | ||||
| 62-122210 |
4741584/ 00-80 |
485864/ 00-08 |
4619564 | 253876 | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
|
1 2 3 4 |
а б в г |
4 2 3 1 |
2 1 0 1 |
2 1 1 0 |
1 0 0 0 |
3 2 3 1 |
| Сумма положительных эффектов | 10 | 4 | 4 | 1 | 9 | |
Сопоставительный анализ преимуществ и недостатков аналогов
Оцениваем обеспечение каждого показателя положительного эффекта каждым аналогом в баллах от -4 до +4. Заносим оценки в графы таблицы 10.4. Суммируем оценки по каждому аналогу, заносим их в нижнюю строку таблицы 10.5. Видим, что наибольшую сумму баллов имеет борштанга патент Японии № 62-122210, автора Хирахара Кодзи и др. В этом техническом решении в наибольшей степени обеспечивается повышение производительности обработки за счет прогрессивной конструкции борштанги. Следовательно данное техническое решение является наиболее прогрессивным.
Вывод по результатам патентного исследования
Исследования достигнутого уровня развития вида техники «Борштанга» показало, что цель усовершенствования – повышение производительности обработки за счет прогрессивной конструкции борштанги в наибольшей степени обеспечивается в ТР «Режущий инструмент» по патенту Японии № 62-122210. Кроме того данное ТР позволяет уменьшить шероховатость, улучшить качество и точность обработанной поверхности. Поэтому данное ТР используем в конструкции усовершенствованной борштанги.
11. Проектирование компоновки рабочего места
Рабочее место – это первичное звено производства, от качества работы которого зависят результаты деятельности всего завода. Поэтому необходимо уделять вынимание улучшению организации рабочих мест. Улучшение оснащенности, рациональная планировка, хорошо налаженное обслуживание рабочих мест и другие подобные мероприятия являются важными факторами повышения производительности труда и снижения утомляемости работающего.
Основной задачей проектирования организации рабочего места является создание такой конструкции организационной оснастки и такого расположения оборудования, заготовок, готовых деталей и оснастки, при которых отсутствуют лишние и нерациональные движения и приемы, максимально сокращаются расстояния перемещения рабочего.
На листе 07.М..64.76 графической части изображена планировка рабочего места оператора. Инструментальная тумбочка расположена на расстоянии 2400 мм, справа от рабочего, а слева от него, на расстоянии 2700 мм, расположен приемный стол для тары с заготовками и деталями.
12. Безопасность и экологичность объекта
Описание рабочего места, оборудования и выполняемых технологических операций.
В технологическом процессе используются обрабатывающий центр и горизонтально-протяжной станок. В качестве режущего инструмента на обрабатывающем центре применяются фрезы, резцы, сверла и метчики. На протяжном станке применяется шпоночная протяжка. Все станки подсоединены к электрической сети 380 В и имеют подвод сжатого воздуха, местное освещение и вентиляцию.
В качестве СОЖ на обрабатывающем центре используется 5% раствор СОТС ВЭЛС-1. Для промывки деталей применяется раствор тринатрия фосфата и нитрат натрия, нагретый до температуры 60ё70°С.
Транспортировка заготовок, деталей на склад готовой продукции производится в контейнерах на электропогрузчиках.
Таблица 12.1
Спецификация оборудования, инструментов для рабочего места
| № позиции на эскизе рабочего места | Наименование оборудования, инструмента | Работы, операции, выполняемые на этом оборудовании или этим инструментом |
|
МАНО МС 50 Расточной резец |
Растачивание отверстия |
|
| Торцовая фреза Ш63 | Фрезерование поверхностей | |
| Концевая фреза Ш32 | Фрезерование лапок | |
| Сверло Ш8 | Сверление отверстий под заход шпоночной фрезы | |
| Шпоночная фреза Ш8 | Фрезерование шпоночных пазов | |
| Концевая фреза Ш32 | Фрезерование лапок заготовки | |
| Сверло специальное Ш5,2 | Сверление отверстий | |
| Метчик М6Ч0,8 | Нарезание резьбы | |
| Концевая фреза Ш40 | Фрезерование поверхности | |
| Резец расточной | Растачивание поверхности | |
| Подрезной резец | Черновое точение | |
| Подрезной резец | Чистовое точение | |
| Расточной резец | Чистовое растачивание | |
| Фреза шпоночная Ш32 | Фрезеровать паз | |
| Концевая фреза Ш40 | Фрезерование поверхности | |
| Расточной резец | Растачивание отверстия | |
| Расточной резец | Растачивание поверхности | |
| Расточной резец специальный | Растачивание поверхности | |
| Сверло специальное Ш5,2 | Сверление отверстия | |
| Метчик М6Ч0,8 | Нарезание резьбы | |
| Сверло специальное Ш4,2 | Сверление отверстия | |
| Метчик М5Ч0,8 | Нарезание резьбы | |
| Концевая фреза | Фрезерование поверхности | |
| Расточной резец | Растачивание чистовое | |
| Расточной резец | Растачивание чистовое |
Идентификация опасных и вредных производственных факторов
Проведем анализ всех опасных и вредных производственных факторов, которые могут возникнуть в процессе обработки заготовки на обрабатывающем центре.
Травмирование рабочих происходит при отсутствии или некачественном проведение инструктажа и обучения, инструкций по технике безопасности, неправильной организации рабочего места, отсутствии или несоответствии средств индивидуальной защиты, несоответствие требованиям безопасности конструкций технологического оборудования, несовершенство конструкции технологической оснастки, отсутствие защитного экрана, неисправности оборудования, оснастки и транспортных средств, а также оградительных, предохранительных и других технических средств безопасности.
Загрязнение воздуха рабочей зоны происходит из-за выделения паров, пыли, задымления. Пары СОЖ выделяются в результате испарения при охлаждении обрабатываемой заготовки. Пыль возникает при шлифовании, уборке помещения, движении людей и транспорта.
Микроклимат зависит от ряда параметров: температуры воздуха, относительной влажности воздуха, скорости движения воздуха, атмосферного давления. При высокой температуре воздуха в помещении кровеносные сосуды кожи расширяются, при этом происходит повышенный приток крови к поверхности тела и теплоотдача в окружающую среду увеличивается. При пониженной температуре кровеносные сосуды сужаются, приток крови к поверхности тела замедляется. Повышенная влажность затрудняет терморегуляцию из-за снижения испарения пота, а пониженная влажность приводит к пересыханию слизистых оболочек дыхательных путей. Скорость воздуха оказывает влияние на распространение вредных веществ в помещении. Атмосферное давление влияет на процесс дыхания.
Шум и вибрации. Вибрация подразделяется на: транспортную, которая возникает в результате движения автомобилей по проездам и дорогам и при их строительстве. Транспортно-технологическую, которая возникает при работе машин, выполняющих технологическую операцию в стационарном положении или при перемещении по специально подготовленной части производственного помещения, промышленной площадки. Технологическую, которая возникает при работе стационарных машин из-за неуравновешенных силовых воздействий при работе оборудования. Их источниками являются возвратно-поступательно движущиеся детали, неуравновешенные вращающиеся массы. Источником шума является любой процесс, вызывающий местное изменение давления или механические колебания в твердых, жидких или газообразных средах. Действие его на организм человека связано главным образом с применением нового, высокопроизводительного оборудования, с механизацией и автоматизацией трудовых процессов: переходом на большие скорости при эксплуатации различных станков и агрегатов.
Таблица 12.2
| № п/п | Наименование опасного производственного фактора | Виды работ, при которых встречается данный производственный фактор |
|
1 |
Химическое отравление | На операциях 005, 010, 015, 025 т. к. применяется СОЖ, на моечной операции |
| 2 | Поражение электрическим током | На операциях при неправильной эксплуатации оборудования |
| 3 | Шум | На операциях механической обработки |
| 4 | Вибрации | На операциях при работе станка |
| 5 | Загрязнение воздуха | На операциях при использовании СОЖ |
Воздействие производственного фактора на организм работающего
По способу передачи на человека вибрации подразделяются на общую, передающуюся через опорные поверхности, и локальную (местную), передающуюся через руки человека. Воздействие на человека вибраций определяется их амплитудой и частотой.
Общая вибрация вызывает сотрясение всего организма, местная вовлекает в колебательное движение отдельные части тела. Вибрация ухудшает самочувствие работающего, ухудшает зрительное восприятие, снижает качество внимания, вызывает утомление, головную боль и снижает продуктивность труда.
Для уменьшения вибрации необходимо покрывать вибрирующие поверхности и оборудование вибропоглащающими и демпфирующими материалами. В качестве средств индивидуальной защиты от вибрации применяют обувь с амортизирующими подошвами, рукавицы с вибропоглащающими упругими прокладками и т.д.
Шум создает значительную нагрузку на нервную систему человека, оказывая на него психологическое воздействие, которое ведет к снижению работоспособности, в первую очередь умственной, так как уменьшается концентрация внимания, увеличивается число ошибок, развивается утомление. Такое состояние неблагоприятно отражается на сердечно-сосудистой системе: изменяется частота сердечных сокращений, повышается или понижается артериальное давление, повышается тонус и снижается кровонаполнение сосудов головного мозга. Постоянное нахождение в зоне повышенного шума приводит к развитию тугоухости. Противошумными средства индивидуальной защиты органа слуха и предупреждения различных расстройств организма, вызываемых чрезмерным шумом являются вкладыши, наушники и шлемы.
В результате охлаждения заготовки смазывающе-охлаждающей жидкостью, в зоне резания образуются пары масла и иных аэрозолей, а также сложных парогазовых смесей, которые являются причиной раздражающего влияния на органы дыхания, а также неблагоприятно воздействуют на другие системы организма.
Поскольку для облегчения процесса резания используемая СОЖ перед подачей в зону резания насыщается кислородом, то в результате происходит окисление поверхностного слоя обрабатываемого материала. Образуется толстый рыхлый слой оксидов, частицы которого уносятся испаряющейся СОЖ. Эти частицы металлической пыли, оседая в верхних дыхательных путях, вызывают воспаление тканевых клеток, что создаёт благоприятные условия для проникновения в организм различных инфекционных болезней. Для исключения данных вредных факторов, в качестве защиты от пыли и газов, выделяющихся в процессе обработки, необходимо применить местную вентиляцию в виде вытяжного зонта.
Объем воздуха, удаляемого вытяжным зонтом, определяется по формуле [1]:
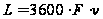 ,
(13.1)
где F – площадь открытого проема, м2;
v – скорость воздуха в приемном сечении зонта.
Для нетоксичных выделений v = 1.25 м/с.
F =
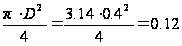 м2.
L = 3600. 0,12. 1.25 = 540 м3/с
Обеспечение электробезопасности на рабочем месте
Случаи поражения человека током возможны при замыкании электрической цепи через тело человека. Опасность тока, проходящего через тело человека зависит от схемы включения человека в цепь, напряжения сети, схемы самой сети, степени изоляции токоведущих частей цепи.
Основные причины несчастных случаев от воздействия электрического тока:
- случайное прикосновение или приближение на опасное расстояние к токоведущим частям, находящимся под напряжением;
- появление напряжения на металлических конструктивных частях электрооборудования – корпусах, кожухах в результате повреждения изоляции;
- появление напряжения на отключенных токоведущих частях, на которых работают люди, вследствие ошибочного включения установки;
- возникновение шагового напряжения на поверхности земли в результате замыкания провода на землю.
Основными мерами защиты от поражения током:
- обеспечение недоступности токоведущих частей, находящихся под напряжением, для случайного прикосновения;
- электрическое разделение сети;
- устранение опасности поражения при появлении напряжения на корпусах, кожухах и других частях электрооборудования, что достигается применением малых напряжений, использованием двойной изоляции, защитным заземлением, занулением, защитным отключением;
- применение специальных электрозащитных средств – переносных приборов и приспособлений;
- организация безопасной эксплуатации электроустановок.
Классификация помещений по опасности поражения током.
Рабочее место относится к помещениям с повышенной опасностью – это помещения, характеризующиеся наличием одного из следующих условий, создающих повышенную опасность: сырость; высокая температура; токопроводящая пыль; токопроводящие полы; возможность одновременного прикосновения человека к имеющим соединение с землей металлоконструкциям и к металлическим корпусам электрооборудования;
Обеспечение пожарной безопасности на рабочем месте
Причинами возникновения пожаров на машиностроительных предприятиях являются:
- нарушение технологического режима;
- неисправность электрооборудования (короткое замыкание, перегрузки и большие переходные сопротивления);
- самовозгорание промасленной ветоши и других материалов, склонных к самовозгоранию;
- несоблюдение графика планового ремонта оборудования;
Мероприятия по пожарной профилактике разделяются на организационные, режимные, технические и эксплуатационные.
Организационные мероприятия предусматривают правильную эксплуатацию машин и внутризаводского транспорта, правильное содержание зданий, территории, противопожарный инструктаж рабочих и служащих.
К техническим мероприятиям относятся соблюдение противопожарных правил, норм при размещении оборудования.
Мероприятия режимного характера – это запрещение курения в неустановленных местах.
Эксплуатационными мероприятиями являются своевременные профилактические осмотры, ремонты и испытания технологического оборудования.
Категория пожаробезопасности участка – Д, т. к. на участке обрабатываются негорючие вещества и материалы в холодном состоянии.
Действие личного состава при возникновении пожара:
- при появлении признаков пожара (задымления, открытого огня, едкого запаха и т. п.) необходимо позвонить по телефону 30-81-83 или 01;
- принять меры по оповещению и эвакуации людей;
- по возможности приступить к тушению очага возгорания первичными средствами пожаротушения;
- по прибытию пожарного подразделения необходимо известить руководителя тушения пожара о нахождении людей в опасной зоне, особенностях планировки и месте возгорания.
Антропогенное воздействие объекта на окружающую среду и мероприятия по экологической безопасности
Цеха механической обработки являются одними из наиболее экологически неблагоприятных в машиностроении. В воздухе рабочей зоны встречается до 50 разновидностей вредных веществ. При механическом снятии 1 т. стружки выделяется:
- 10 … 30 кг пыли;
- 200 … 300 кг оксида углерода;
- 1 … 2 кг оксида азота и серы;
- 0,5 … 1,5 кг фенола, формальдегида, цианидов и др.;
- 3 м3 загрязненных сточных вод моет поступить в водный бассейн;
Утилизация отходов машиностроительного производства наиболее актуальна, т. к. в Самарской области несколько сот гектаров поверхности земли занимают вывозимые ежегодно в отвал смеси, ветошь, стружка. Отвалы изменяют структуру, физико-химический состав и механический состав почвы.
Отходы цехов механической обработки – хорошее сырье для стройматериалов: кирпича, силикатного бетона, и изделий из него, строительных растворов, асфальтобетона для дорожных покрытий, для отсыпки полотна железных дорог.
Основными операциями первичной переработки металлоотходов являются: сортировка, разделка и механическая обработка. Сортировка заключается в разделении лома и отходов по видам металлов. Разделка – в удалении неметаллических включений. Механическая обработка включает рубку, резку, пакетирование и брикетирование на прессах.
Безопасность объекта при аварийных и чрезвычайных ситуациях
Чрезвычайная ситуация – обстановка на определенной территории, сложившаяся в результате аварии, опасного природного явления, катастрофы стихийного или иного бедствия, которые могут повлечь или повлекли за собой человеческие жертвы, нанесли ущерб здоровью людей или окружающей природной среде, значительные материальные потери и нарушение условий жизнедеятельности людей.
По причинам возникновения можно выделить четыре класса чрезвычайных ситуаций: природные, техногенные, экологические и социально-политические.
Ликвидация чрезвычайных ситуаций – это аварийно-спасательные и другие неотложные работы. Аварийно-спасательные и другие неотложные работы представляют собой совокупность первоочередных работ в зоне чрезвычайной ситуации, заключающихся в спасении и оказании помощи людям, локализации и подавлении очагов поражающих воздействий, предотвращении возникновения вторичных поражающих факторов, защите и спасении материальных и культурных ценностей, восстановлении минимально необходимого жизнеобеспечения.
Для предупреждения чрезвычайных ситуаций, а в случае их возникновения - для ликвидации их последствий, обеспечения безопасности населения, защиты окружающей среды и уменьшения ущерба народному хозяйству создана Российская система предупреждения и действий в чрезвычайных ситуациях. Она объединяет органы государственного управления Российской Федерации всех уровней, различные общественные организации, которые связаны с безопасностью и защитой населения.
При возникновении угрозы чрезвычайных ситуаций техногенного характера местными органами власти и министерством по чрезвычайным ситуациям организуется и проводится эвакуация населения.
В настоящее время существует два основных направления минимизации вероятности возникновения и последствия ЧС на промышленных объектах. Первое заключается в разработке технических и организационных мероприятий, уменьшающих вероятность реализации опасного поражающего потенциала современных технических систем. Для этого технические системы снабжают защитными устройствами – средствами взрыво- и пожарозащиты. Второе направление заключается в подготовке объекта, обслуживающего персонала, службы ГО и населения к действиям в условиях ЧС, для создания которых нужны детальные разработки сценариев возможных аварий и катастроф на конкретных объектах.
При обрушении здания или взрыве на производстве необходимо провести следующие виды работ:
а. Спасательные работы:
- розыск пострадавших;
- извлечение людей из под завалов;
- оказание медицинской помощи;
- эвакуация людей;
- доставка продовольствия и медикаментов;
б. Аварийные и спасательные работы:
- локализация аварий на коммунально-энергетических сетях и сооружениях;
- восстановление сетей электропередач;
- оборудование неустойчивых конструкций;
- расчистка дорог от завалов;
в. Работы на зараженной территории:
- ликвидация утечки вредных и ядовитых веществ;
- нейтрализация ядовитых веществ;
- обеззараживание территории и техники;
Вывод
В результате работы над разделом «Безопасность и экологичность проекта» было выявлено следующее:
- выявлены опасные и вредные производственные факторы, возникающие в процессе механической обработки, и воздействующие на человека, а также влияние, которое они оказывают;
- разработаны мероприятия по снижению воздействия ОВПФ;
- произведен расчет по местной вентиляции;
- определен класс помещения по опасности поражения током;
- определена категория по пожаробезопасности участка;
Для нормальной и безопасной работы на участке изготовления детали «Корпус выключателя» осуществляется целый комплекс мероприятий по технике безопасности, обеспечивающий безаварийную эксплуатацию оборудования, безопасность обслуживающего персонала и окружающей среды.
13. Экономическая эффективность проекта
Цель раздела – рассчитать технико-экономические показатели проектируемого технологического проекта, произвести сравнительный анализ с показателями базового варианта и определить экономический эффект от предложенных в проекте технических решений.
Таблица 13.1
Краткая характеристика сравниваемых вариантов
| Базовый вариант | Проектируемый вариант |
|
Для производства корпуса выключателя используются: 1 токарный (с ЧПУ), 1 протяжной и 1 фрезерный (с ЧПУ) станок. На 05-ой 10-ой, 15-ой, 20-ой, 25-ой, 30-ой, 35-ой, 40-ой, 45-ой операциях применяют инструмент из быстрорежущей стали. Тип производства – серийное. Условия труда – нормальные. Форма оплаты труда – повременно-премиальная. |
Для производства корпуса выключателя используются: 1 многоцелевой станок, 1 протяжной станок. На 05-ой 10-ой, 15-ой, 20-ой, 25-ой, 30-ой, 35-ой, 40-ой, 45-ой операциях применяют инструмент из быстрорежущей стали. Тип производства – серийное. Условия труда – нормальные. Форма оплаты труда – повременно-премиальная. |
Расчет будем вести только по изменяемым операциям технологического процесса, а именно 05-ой 10-ой, 15-ой, 20-ой, 25-ой, 30-ой, 35-ой, 40-ой, 45-ой.
Таблица 13.2
Исходные данные для экономического обоснования сравниваемых вариантов
|
№ п/п |
Показатели | Условное обозначение | Значения показателей | Источники информации | |
| Базовый вариант | Проект | ||||
| 1 | 2 | 3 | 4 | 5 | 6 |
| 1 | Годовая программа выпуска группы деталей, шт. | Пг | 1200 | 1200 | Задание |
| 2 | Норма штучного времени на операцию, мин. |
Тшт05 Тшт10 Тшт15 Тшт20 Тшт25 Тшт30 Тшт35 Тшт40 Тшт45 |
0,484 1,226 1,1 1,58 0,688 1,133 0,626 3,188 0,6 |
0,184 2,12 4,73 - - - - - - |
Данные с предприятия |
| 3 | Машинное время, мин. |
Т005 Т010 Т015 Т020 Т025 Т030 Т035 Т040 Т045 |
0,05 0,56 0,615 1,023 0,208 0,7 0,155 2,487 0,09 |
0,05 1,198 3,643 - - - - - - |
- |
| 4 | Часовая тарифная ставка рабочего оператора, руб. | Сч | 29,86 | 29,86 | - |
| 5 | Часовая тарифная ставка наладчика, руб. | Счн | 36,27 | 36,27 | - |
| 6 | Коэффициент доплат до часового, дневного и месячного фондов | Кд | 1,08 | 1,08 | - |
| 7 | Коэффициент доплат за профмастерство | Кпф | 1,2 | 1,2 | - |
| 8 | Коэффициент доплат за условия труда | Ку | 1,08 | 1,08 | - |
| 9 | Коэффициент доплат за вечерние и ночные часы | Кн | 1,2 | 1,2 | - |
| 10 | Коэффициент премирования | Кпр | 1,2 | 1,2 | - |
| 11 | Коэффициент выполнения норм | Квн | 1,1 | 1,1 | - |
| 12 | Коэффициент отчисления соцстраху | Кс | 0,26 | 0,26 | - |
| 13 | Цена единицы оборудования, тыс. руб. | Цоб05,25,35,45 Цоб10,15,20,30,40 |
640 450 |
980 | - |
| 14 | Коэффициент расходов на доставку и монтаж оборудования | Кмонт | 0,1 | 0,1 | |
| 15 | Выручка от реализации изношенного оборудования, тыс. руб. (5% от стоимости) | Вр0.5-45 | - | 54.5 | - |
| 16 |
Эффективный годовой фонд времени работы, час.: Оборудования Рабочего |
Фэ Фэр |
4015 1731 |
4015 1731 |
- |
| 17 | Коэффициент затрат на текущий ремонт оборудования | Кр |
0,3 | 0,3 | - |
| 18 | Установленная мощность электродвигателей, кВт |
Му05,25,35,45 Му10,15,20,30,40 |
10 10 |
15 | - |
| 19 | Коэффициент одновременной работы электродвигателей | Код | 1 | 1 | - |
| 20 | Коэффициент загрузки электродвигателей по мощности | Км | 0,7 |
0,7 | - |
| 21 | Коэффициент потерь электроэнергии в сети завода | Кп | 1,05 | 1,05 | - |
| 22 | Коэффициент загрузки электродвигателей по времени | Кв | 0,5 | 0,5 | - |
| 23 | Тариф платы за электроэнергию, руб. /кВт | Цэ | 1.35 | 1.35 | - |
| 24 | Коэффициент полезного действия станка | Кпд | 0,9 | 0,9 | - |
| 25 |
Цена единицы рабочего инструмента, руб. |
Ци05,25,35,45 Ци10 Ци15 Ци20 Ци30 Ци40 |
19,8 568,8 66,6 39,6 44,82 607,2 52,2 39,06 |
316,8 568,8 784,8 39,6 66,6 59,4 44,82 13,5 19,8 607,2 13,5 52,2 39,06 |
- |
| 26 | Коэффициент транспортно заготовительных расходов на доставку инструмента | Ктр | 1,02 | 1,02 | - |
| 27 | Выручка от реализации изношенного инструмента, руб. |
Ври05,25,35,45 Ври10 Ври15 Ври20 Ври30 Ври40 |
3.96 113,76 13,32 7,92 13,32 121,4 10,44 7,8 |
63,36 113,76 156,96 7,92 13,32 11,88 8,96 2,7 3,96 121 2,7 10,44 7,8 |
- |
| 28 | Коэффициент случайной убыли инструмента | Куб | 1,1 | 1,1 | - |
| 29 | Количество переточек до полного износа |
Нпер05,25,35,45 Нпер10 Нпер15 Нпер20 Нпер30 Нпер40 |
11 30 24 62 7 24 62 7 |
22 30 30 62 24 62 7 11 11 24 11 62 7 |
- |
| 30 | Стоимость одной переточки, руб. |
Спер05,25,35,45 Спер10 Спер15 Спер20 Спер30 Спер40 |
26.8 60.8 16.8 57,6 52,8 16.8 57.6 52,8 |
52.8 60.8 60.8 57.6 16.8 57.6 52.8 26.8 16 16.8 26.8 57.6 52.8 |
- |
| 31 | Стойкость инструмента между правками, час. |
Ти05 Ти10 Ти15 Ти20 Ти25 Ти30 Ти35 Ти40 Ти45 |
1.5 2 5 0.5 0,5 1.5 5 1.5 0.5 0,5 1.5 |
2 2 2 0.5 5 0.5 1 1.5 1.5 5 1.5 0.5 1 |
- |
| 32 | Цена единицы приспособления, тыс.руб. |
Цпр05,25,35,45 Цпр10,15,20,30,40 |
2970 6491 |
14631 | - |
33 |
Коэффициент учитывающий затраты на ремонт приспособления | Кр.пр. | 1,5 | 1,5 | - |
| 34 | Выручка от реализации изношенного приспособления, руб. |
Вр.пр. 05,25,35,45 Вр.п. 10,15,20,30,40 |
594 1298 |
2926 | - |
| 35 | Количество приспособлений необходимое для производства годовой программы группы деталей | Нпр | 1 | 1 | - |
| 36 | Физический срок службы приспособления, лет | Тпр | 5 | 5 | - |
| 37 | Расходы на СОЖ, руб./год | Нсм | 300 | 300 | - |
| 38 | Удельный расход воды для охлаждения на один час работы станка, м3/час | Ув | 0,6 | 0,6 | - |
| 39 | Тариф платы за 1м3 воды. | Цв | 1.2 | 1.2 | - |
| 40 | Площадь занятая одним станком, м2 |
Руд05,25,35,450 Руд10,15,20,30,40 |
13 3 |
23 | - |
| 41 | Коэффициент, учитывающий дополнительную площадь | Кд.пл. |
3,5 4,5 |
2 | - |
| 42 | Стоимость эксплуатации 1м кв. площади здания в год, руб. | Цпл | 4500 | 4500 | - |
| 43 | Норма обслуживания станков одним наладчиком | Нобсл | 10 | 10 | - |
| 44 | Масса заготовки, кг | Мзаг | 2,2 | 2,2 | - |
| 45 | Вес отходов в стружку, кг | Мотх | 0.4 | 0.4 | - |
| 46 | Цена 1 кг материала, руб. | Цмат | 205.22 | 205.22 | - |
| 47 | Цена 1 кг отходов, руб. | Цотх | 0.41 | 0.41 | - |
| 48 | Коэффициент транспортно-заготовительных расходов | Ктз | 1,01 | 1,01 | - |
| 49 | Стоимость комплекта аппаратуры для записи программ и затраты на разработку одной программы, руб. |
Зуп05,25,35,45 Зуп10,15,20,30,40 |
5000 15000 |
15000 | - |
| 50 | Период выпуска деталей данного наименования, год | Тпер | 3 | 3 | - |
| 51 | Величина запуска деталей, шт. | Нзап | 63 | 40 | - |
| 52 | Межоперационное время на передачу партии деталей, час | Тмо | 0,5 | 0,5 | - |
| 53 | Удельный расход воздуха за 1 час работы установки, приспособления | Усж | 0,15 | 0,15 | - |
| 54 | Коэффициент, учитывающий потребности с восстановлением перфоленты |
|
0,06 | 0,06 | |
| 55 | Тариф платы за м3 сжатого воздуха | Цсж | 0,15 | 0,15 | - |

Таблица 8.3.
Расчет необходимого количества оборудования и коэффициентов его загрузки
|
№ п/п |
Наименование показателей | Расчетные формулы и расчет |
Значение Показателей |
|
| Вар.1 | Вар.2 | |||
| 1 | 2 | 3 | 4 | 5 |
| 1 | Расчетное количество основного технологического оборудования по изменяющимся операциям техпроцесса обработки детали |
Ноб.расч= Вариант1 Ноб.расч05= Ноб.расч10= Ноб.расч15= Ноб.расч20= Ноб.расч25= Ноб.расч30= Ноб.расч35= Ноб.расч40= Ноб.расч45= Вариант2 Ноб.расч05= Ноб.расч10= Ноб.расч15= |
0.002 0.006 0.005 0.007 0.003 0.005 0.003 0.014 0.003 |
0.001 0.01 0.02 |
| 2 | Принятое количество оборудования |
Ноб.пр |
1 | |
| 3 |
Коэффициент загрузки оборудования |
Базовый вариант: Кз05=0,002 Кз10=0,006 Кз15=0,005 Кз20=0,007 Кз25=0,003 Кз30=0,005 Кз35=0,003 Кз40=0,014 Кз45=0,003 |
0.002 0.006 0.005 0.007 0.003 0.005 0.003 0.014 0.003 |
0.001 0.01 0.02 |
| 4 | Количество однотипных деталей (станок с ЧПУ) |
Базовый вариант
Проектный вариант
|
84 24 |
29 |
| 5 | Среднесуточный запуск деталей, штук |
Псут= |
4 | 4 |
| 6 | Длительность производственного цикла, дней |
Тцикла= Базовый вариант: Тцикла= Проектный вариант: Тцикла= |
0,76 | 0,355 |

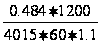 =0,002
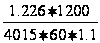 =0,006
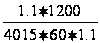 =0,005
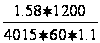 =0,007
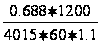 =0,003
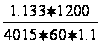 =0,005
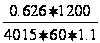 =0,003
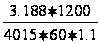 =0,014
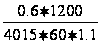 =0,003
 =0,001
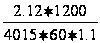 =0,01
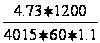 =0,02
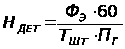
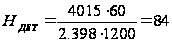
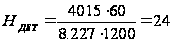
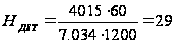

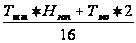
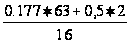 =0,76
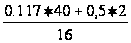 =0,355
Таблица 8.4.
Расчет капитальных вложений по проектируемому варианту
|
№ п/п |
Наименование показателей | Расчетные формулы и расчет | Значение показателей | |
| базовый | проектный | |||
| 1 | 2 | 3 | 4 | 5 |
| 1 | Прямые капитальные вложения, тыс.руб |
Коб=еНоб*Цоб*Кзагр Базовый вариант Коб=640·(1·0,002+1·0,003+1·0,003+1·0,003)+ +450·(1·0,006+1·0,005+1·0,007+1·0,005+ +1·0,014)=23.69 Проектный вариант Коб=950·(1·0,001+1·0,01+1·0,02)=29,45 |
23.69 | 29,45 |
| 2.1 | Затраты на доставку и монтаж, тыс. руб. |
Км=Коб*Кмонт Базовый вариант: Км=23.24*0,1=2,369 Проектный вариант: Км=29,45*0,1=2,945 |
2,369 | 2,945 |
| 2.2. | Затраты на приспособления, тыс.руб. |
Кпр=еНпр*Цпр Базовый вариант Кпр=1*9,416=9,416 Проектный вариант Кпр=1*14,631=14,631 |
9,416 | 14,631 |
| 2.3. | Затраты на инструмент, тыс.руб. |
Ки= Базовый вариант Ки=(
Проектный вариант Ки=( +
|
0,308 | 0,0733 |
| 2.4. | Затраты на производственную площадь, занимаемую основным оборудованием, тыс.руб. |
Кпл=(еНст*Руд*Кз*Кд.пл)*Цпл Базовый вариант Кпл=(3,5·13·(1·0,002+1·0,003+1·0,003+ 1·0,003)+4,5·3·(1·0,006+1·0,005+1·0,007+ 1·0,005+1·0,014)) *4500=4,5 руб. Проектный вариант Кпл=(2·23·(1·0,001+1·0,01+1·0,02)) ·4500= =6300 руб. |
4,500 | 6.300 |
| 2.5. | Затраты на демонтаж заменяемого оборудования, тыс.руб. |
Здем=еНдем.об*Цдем.об*0,1 Здем=(640+450)*0,1=109,0 |
0 | 109 |
| 2.6. | Стоимость аппаратуры для записи программ, тыс. руб. |
Базовый вариант: Кап=0,06· (640·(1·0,002+1·0,003+1·0,003+ +1·0,003) + 450·(1·0,006+1·0,005+1·0,007+ +1·0,005+1·0,014))=1.394 Проектный вариант: Кап=0,06·980·(1·0,001+1·0,01+0,02)=1.823 |
1.394 | 1.823 |
| 2.7. | Оборотные средства в незав. произв. (для станков с ЧПУ), руб |
НЗП=Псут*Тц*Стех Б: НЗП=4·0,76·510,17=1,55 т.руб Пр: НЗП=4·0,355·494,62=0,702 т.руб |
1,55 | 0,702 |
| 2.8. | Выручка от реализ. высвоб. оборудования, тыс.руб. |
Вреал=еНвыс.об·Цдем.об·0,05 Проектный вариант: Вреал = (640+450) ·0,05=54,5 |
0 | 54,5 |
| 2.9. |
Итого сопутствующие капитальные вложения тыс.руб. |
Ксоп=Км+Кпр+Ки+Кпл+Кап+Здем-Вреал+НЗП Базовый вариант Ксоп=2.369+9.416+0.308+4,5+1.394+ 1,55=19,537 Проектный вариант Ксоп=2.945+14,631+0.0733+6.3+109+ +1.823-54,5+0,702= 80,97 |
19,537 | 80,97 |
| 2.10. | Общие капитальные вложения, тыс.руб. |
Кобщ=Коб+Ксоп Базовый вариант Кобщ=23.69+19,537=43,227 Проектный вариант Кобщ=29,45+80,97=110,42 |
43,227 | 110,42 |
| 2.11. | Удельные капитальные вложения, тыс.руб. |
Куд= Базовый вариант Куд= Проектный вариант Куд= |
0,036 | 0,092 |
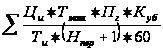
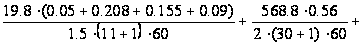 +
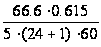
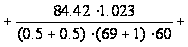
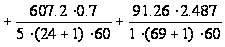 )*1200*1,1=0,308
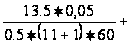
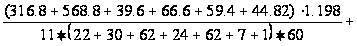
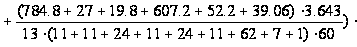 *1200*1,1=0,0733
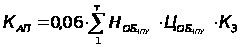

 =0,036
 =0,092
Таблица 13.5
Расчет технологической себестоимости операций
|
№ п/п |
Наименование показателей | Расчетные формулы и расчет |
Значение Показателей |
|
| Вар.1 | Вар.2 | |||
| 1 | 2 | 3 | 4 | 5 |
| 1 | Основные материалы за вычетом отходов в стружку, руб. |
Мзаг=Мзаг·Цмат·Ктз-Мотх·Цотх Мзаг=2,2·205,22·1,01-0,4·0,41=455,83 |
455,83 | 455,83 |
| 2 | Основная заработная плата рабочих – операторов, руб. |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||