Расчет и проектирование дискового долбяка и участка инструментального цеха
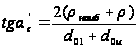 ;
(1.20)
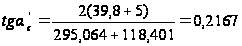 ;
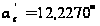 .
Станочный угол
зацепления
переточенного
долбяка, определяющего
начало подрезки
ножки зуба не
рассчитывается,
так как
 .
Вспомогательная величина:
 ;
(1.21)
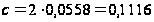 .
Максимальное отрицательное исходное расстояние предельно сточенного долбяка:
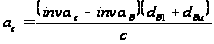 ;
(1.22)
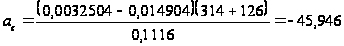 мм
где
 - наибольший
из станочных
углов зацепления
переточенного
долбяка, гарантирующий
отсутствие
среза и определяющий
начало подрезки
ножки зуба.
Станочный угол зацепления нового долбяка, определяющий полную обработку рабочей части профиля зуба колеса:
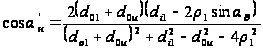 ;
(1.23)
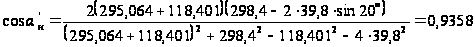 ;
 .
Продолжительное исходное расстояние, определяющее полную обработку рабочей части профиля зуба колеса:
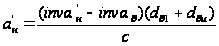 ;
(1.24)
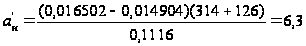 мм.
Расчетный задний угол по верху долбяка:
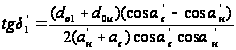 ;
(1.25)
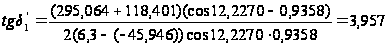

Исходное расстояние, лимитирующее заострение зуба долбяка:
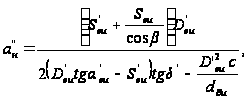 (1.26)
где
 =0
(для цилиндрических
колес);
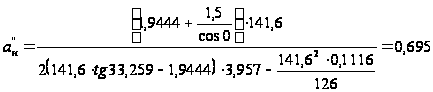 мм.
Максимально возможная величина стачивания долбяка вдоль его оси:
 ;
(1.27)
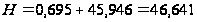 мм.
Принимаем положительное исходное расстояние:
 ;
(1.28)
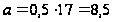 мм.
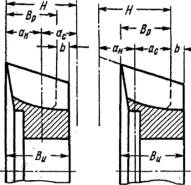
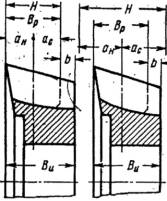
а б в г
а, б - симметричное расположение исходных расстояний;
в - с полным использованием положительного исходного расстояния;
г - с полным использованием отрицательного исходного расстояния
Рисунок 1.8 - Варианты расположения исходного сечения долбяка
Определение чертежных размеров долбяка по передней поверхности
Станочный угол зацепления нового долбяка:
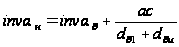 ;
(1.29)
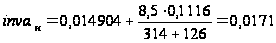 ;
 .
Наружный диаметр нового долбяка:
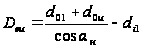 ;
(1.30)
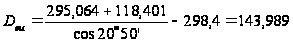 мм.
Станочный угол зацепления предельно сточенного долбяка:
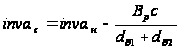 ;
(1.31)
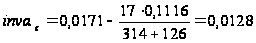 ;
 .
Уточненный задний угол по верху:
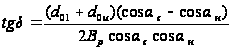 ;
(1.32)
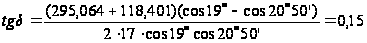 ;
 .
Принимаемая высота долбяка:
 ;
(1.33)
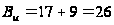 мм.
Толщина зуба на делительной окружности по нормали:
 ;
(1.34)
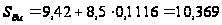 мм.
Высота головки зуба долбяка по передней поверхности:
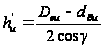 ;
(1.35)
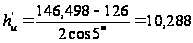 мм.
Полная высота зуба долбяка:
 ;
(1.36)
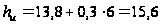 мм.
Корректированный торцовый профильный угол долбяка для уменьшения искажения профиля колеса от наличия переднего и заднего углов:
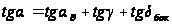 ;
(1.37)
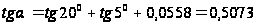 ;
 .
Диаметры основных окружностей долбяка при шлифовании его профиля:
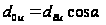 ;
(1.38)
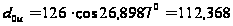 мм.
2. Технологическая часть
2.1 Выбор и обоснование типа производства
Согласно ГОСТ 14.004-83 различают три основные классификационные категории производства:
вид производства, характеризующийся применяемым методом изготовления изделия, в частности литейное, сварочное, механосборочное и др.;
тип производства, выделяемый по признакам широты номенклатуры, регулярности, стабильности и объема выпуска продукции (различают единичный, серийный и массовый типы производства);
форма организации производства - поточная или непоточная, характеризуемая уровнем специализации рабочих мест и принципом расположения оборудования.
По ГОСТ
3.1121-84 тип производства
характеризуется
коэффициентом
закрепления
операций Кз.
о., который
определяется
как отношение
суммы всех
различных
технологических
операций
 ,
выполняемых
или подлежащих
выполнению
подразделением
в течение месяца,
к числу рабочих
мест:
 ;
(2.1)
Для различных типов производства приняты следующие значения коэффициента закрепления: для массового производства Кз. о. =1, для крупносерийного - 1< Кз. о. ≤10, для среднесерийного - 10< Кз. о. ≤20, для мелкосерийного - 20< Кз. о. ≤40, для единичного - Кз. о. >40.
При единичном производстве изготавливают изделия широкой номенклатуры в небольшом количестве, причем повторное их изготовление, как правило, не предусматривают.
Серийное производство характеризуется ограниченной номенклатурой изделий, изготавливаемых периодически повторяющимися партиями, и относительно большим объемом выпуска.
Массовое производство определяется большим объемом выпуска изделий, непрерывно изготавливаемых продолжительное время, в течение которого на большинстве рабочих мест выполняется одна технологическая операция.
При укрупненном проектировании тип производства ориентировочно определяется по количеству обрабатываемых деталей и их массе (табл.2.1).
Таблица 2.1 - Характеристика типов производства
|
Тип производства |
Число обрабатываемых деталей одного типоразмера в год | ||
|
тяжелых (массой более100 кг) |
средних (массой 10…100 кг) |
легких (массой до 10 кг) |
|
| Единичное |
До 5 |
До 10 | До 100 |
| Мелкосерийное | 5.100 | 10.200 | 100.500 |
| Среднесерийное | 100.300 | 200.500 | 500.5 000 |
| Крупносерийное | 300.1 000 | 500.5 000 | 5 000.50 000 |
| Массовое | Свыше 1 000 | Свыше 5 000 | Свыше 50 000 |
Исходя из массы изделия m=1,9кг и годовой программы выпуска N =220000 шт. принимаем массовое производство, которое определяется большим объемом выпуска изделий, непрерывно изготавливаемых продолжительное время, в течение которого на большинстве рабочих мест выполняется одна технологическая операция.
2.2 Выбор и обоснование типа заготовки
Метод выполнения заготовок для режущего инструмента определяется назначением и конструкцией инструмента, материалом, техническими требованиями, масштабом и серийностью выпуска, а также экономичностью изготовления.
При выборе типа заготовки необходимо стремиться к тому, чтобы и формы и размеры максимально приближались к форме и размерам готового изделия. От этого зависит расход металла, количество операций, трудоемкость обработки, производительность труда, выбор оборудования и себестоимость изделия вцелом.
Всем вышеуказанным требованиям соответствует два типа заготовок - штамповка и поковка. Дальнейший расчет ведем по коэффициенту использования материала:
К=mД/mЗ=VДЧρ/VЗЧρ, (2.2)
где m Д (З) - масса детали (заготовки), кг;
VД (З) - объём детали (заготовки), м3;
ρ - плотность материала заготовки кг/ммі, ρ=7800кг/м3.
Для поковки:
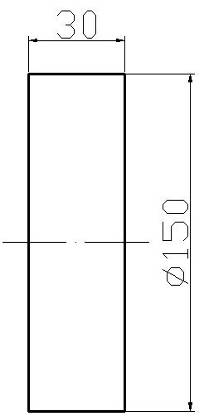
Рисунок 2.1 - Заготовка-поковка
Массу заготовки определяют, используя следующую формулу:
mЗ= (πЧД2ЧlЧρ) /4, (2.3)
где Д - наружный диаметр заготовки, м;
l - длина заготовки, м;
mЗ= (3,14Ч0,1502Ч0,030Ч7800) /4=4,1 кг;
К=1,9/4,1=0,46
Для штамповки:
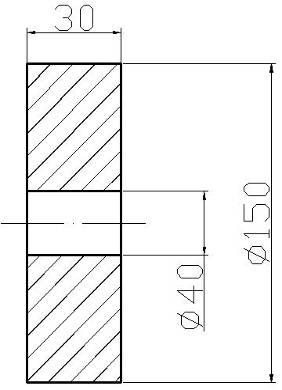
Рисунок 2.2 - Заготовка-штамповка
mЗ= (πЧД2Чl - πЧd2Чl) Чρ/4, (2.4)
где d - внутренний диаметр заготовки, м;
mЗ= (3,14Ч0,1502Ч0,030-3,14Ч0,0402Ч0,030) Ч7800/4=3,8 кг;
К=1,9/3,8=0,5
Коэффициент использования материала при заготовке-штамповке выше, таким образом, для изготовления дискового прямозубого долбяка принимаем заготовку-штамповку, что оправдано в условиях массового производства.
2.3 Проектирование маршрутного технологического процесса
При разработке технологического процесса изготовления дискового долбяка был использован базовый технологический процесс изготовления этого инструмента. Для обработки долбяка в проектируемом технологическом процессе было использовано более производительное оборудование и режущий инструмент, в частности режущие инструменты с напайными пластинами были заменены на сборные с механическим креплением твердосплавных пластин, блочно-модульные системы.
В базовый технологический процесс внесены следующие изменения:
1) Токарные станки заменены на токарные с ЧПУ;
2) Слесарные операции исключены из технологического процесса в связи с повышением культуры производства;
3) Горизонтально-фрезерные станки заменены зубофрезерными, что значительно повышает производительность работ за счёт использования червячных модульных фрез;
4) шлифовальные станки заменены на шлифовальные с ЧПУ.
Маршрутный технологический процесс изготовления дискового прямозубого долбяка представлен в таблице 2.2.
В базовом технологическом процессе были сделаны изменения:
токарная группа станков 163 заменена на станки с ЧПУ 16К20ФЗ,
внутришлифовальная группа 3К227А заменена на станки с ЧПУ 3М227БФ2Н. При этом увеличилась точность обработки, уменьшилось время
на переустановку инструмента, автоматизирована уборка стружки из зоны резания. Предусматривается применение инструмента с механическим креплением пластин, что ведет к увеличению производительности, т.к. сокращает удельный расход инструмента за счет многократного использования корпусов и державок и уменьшает время смены инструмента; обработка одновременно посадочного отверстия и торца на внутришлифовальном станке позволяет сократить количество операций и время обработки.
Замены на станки с числовым программным управлением значительно повышают точность обработки и дают более высокую производительность, чем станки общего назначения за счёт уменьшения вспомогательного времени.
Таблица 2.2. Маршрутный технологический процесс изготовления дискового прямозубого долбяка
| Базовый ТП | Проектируемый ТП | ||||
| № | Операция | Станок | № | Операция | Станок |
| 005 | Заготовительная | ----- | 005 | Токарная с ЧПУ | 16К20Ф3 |
| 010 | Расточная | 2А620-1 | 010 | Токарная с ЧПУ | 16К20Ф3 |
| 015 | Токарная | 163 | 015 | Токарная с ЧПУ | 16К20Ф3 |
| 020 | Токарная | 163 | 020 | Зубофрезерная с ЧПУ (черновая) | 5В370ПФ2 |
| 025 | Горизонтально-фрезерная | HECKERT | 025 | Зубофрезерная с ЧПУ (чистовая) | 5В370ПФ2 |
| 030 | Слесарная | ----- | 030 | Термическая | Печь |
| 035 | Маркировочная | ----- | 035 | Внутришлифовальная с ЧПУ (черновая) | 3М227ВФ2Н |
| 040 | Термическая | Печь | 040 | Внутришлифовальная с ЧПУ (чистовая) | 3М227ВФ2Н |
| 045 | Плоскошлифовальная | 3Д722 | 045 | Внутришлифовальная | 3К227В |
| 050 | Внутришлифовальная | 3К227А | 050 | Заточная | 3М132В |
| 055 | Координатношлифовальная | 3289АФ1 | 055 | Зубошлифовальная с ЧПУ | 3951ВФ1У |
| 060 | Внутришлифовальная | 3К227А | 060 | Маркировочная | ----- |
| 065 | Слесарная | ----- | 065 | ||
| 070 | Токарно-затыловочная | HSF-33B | 070 | ||
| 075 | Круглошлифовальная | РЕЙНЕККЕР | 075 | ||
| 080 | Шлифовальная | 5892А | 080 | ||
| 085 | Слесарная | ----- | 085 | ||
2.4 Расчет припусков
Припуски определяем на две поверхности: наружный диаметр и посадочное отверстие.
а) Расчет припусков на обработку наружного диаметра Ж143,989±0,1мм.
Заготовка - штамповка: Rz = 160; Т =200 мкм; d = 4000 мкм; 17 кв.
Точение: Rz = 30; Т = 30 мкм; d = 1000 мкм; 14 кв.
Шлифование: Rz = 10; Т = 20 мкм; d = 250 мкм; 11 кв.
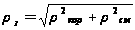 ,
(2.5)
где ρкор=∆к∙D (2.6)
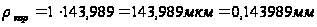
ρсм=∆к∙l (2.7)
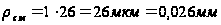
 - кривизна
в мкм на 1 мм длины
заготовки,
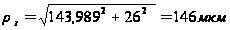
Остаточное пространственное отклонение для токарной обработки:
точение:
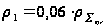 ;
(2.8)
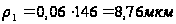
шлифование:
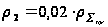 ;
(2.9)
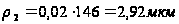
Значение припусков:
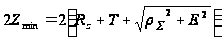 ;
(2.10)
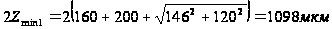
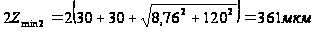
Минимальный предельный размер:
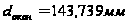
d2= dокон+2Zmin2; (2.11)
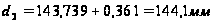
d1= d2+2Zmin1; (2.12)
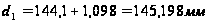
Максимальный диаметр:
dmax i= dmin i+δ; (2.13)
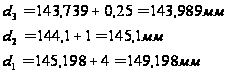
Предельные значения припусков:
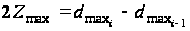 ;
(2.14)
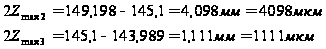
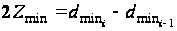 ;
(2.15)
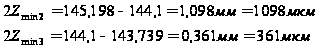
Проверка:
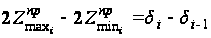 ;
(2.16)
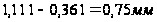
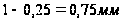

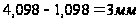


Все расчеты сведены в таблицу 2.3 Принимаем диаметр 150 мм.
б) Расчет припусков на размер Ж44,443+0,008 мм.
Заготовка - штамповка: Rz = 160; Т = 200 мкм; d = 2500 мкм; 17 кв.
Точение: Rz = 30; Т = 30 мкм; d = 620 мкм; 14 кв.
Шлифование (предварительное): Rz = 10; Т = 20 мкм; d = 160 мкм; 11 кв.
Шлифование (окончательное): Rz = 5; Т = 15 мкм; d = 62 мкм; 9 кв.
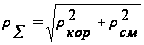 ,
(2.17)
Где ρкор=∆к∙d (2.18)
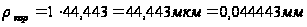
ρсм=∆к∙l (2.19)
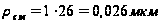
 - кривизна
в мкм на 1 мм длины
заготовки,
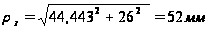
Остаточное пространственное отклонение:
точение:
;
(2.20)
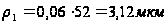
шлифование (предварительное):
;
(2.21)
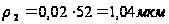
шлифование (окончательное):
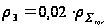 ;
(2.22),
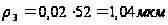
Значение припусков: