Расчет и проектирование дискового долбяка и участка инструментального цеха
Силу W на штоке механизированного привода определяют в зависимости от требуемой силы зажима обрабатываемой детали, т.е.
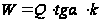 ;
(3.6)
где
 - угол клина,
=17;
k - коэффициент запаса, k=1,5.
Тогда с учётом пружины:
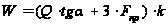 ;
(3.7)
где Fпр - рабочее усилие пружины, Fпр=40 Н.
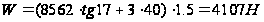
Диаметр гидропривода равен:
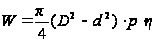 ;
(3.8)
где
 - диаметр цилиндра,
мм;
d - наружный диаметр втулки, d=120 мм;
p - давление воздуха, р=0,4 МПа; η - КПД, η=0,9
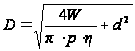 ;
(3.9)
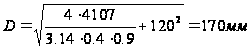
Т.к. заготовка Ш150 мм, то из конструктивных соображений принимаем диаметр цилиндра D=300 мм.
3.2 Расчет и проектирование контрольного приспособления
Сконструированное контрольное приспособление предназначено для контроля радиального биения по вершинам и впадинам зубьев долбяка (рис.3.4).
В плите 7 установлена направляющая типа ласточкин хвост 12, в которой установлен штатив 8. К штативу винтом 11 крепится штанга 6, несущая индикатор часового типа 3. Контролируемый долбяк 9 располагается на поворотном столе 5, вращение которого осуществляется при помощи подшипников 16 и 17.
При контроле радиального биения при помощи рукоятки 13 поднимается фиксатор 14, затем вручную долбяк поворачивается таким образом, чтобы зуб попал во впадину фиксатора. В исходное положение фиксатор возвращается при помощи подпружиненного штифта 19. Далее индикатор устанавливается на контролируемую поверхность (вершину или впадину зуба) и производится измерение радиального биения; индикатор предварительно обнуляется. Так же есть возможность замены фиксатора на фиксатор, который фиксирует положение долбяка по впадинам зубьев.
Контрольное приспособление находится в строгом соответствии по своей конструкции и принятому методу измерения с установленным технологическим процессом, обеспечивает требуемую точность контроля. Конструкция приспособления обеспечивает удобство и простоту эксплуатации. Его применение экономически обоснованно.
Основные параметры индикатора часового типа ИЧ-10 ГОСТ 577-68: цена деления - 0,01 мм, класс точности - 0, Рп=1,5 Н.
Основным расчетом приспособления является расчет на точность.
Общая погрешность приспособления не должна превышать допуск на измеряемый размер:
∆общ ≤ Тр; (3.10)
Общая погрешность измерения:
∆общ =
 ;
(3.11)
где ∆1 = ЅТ1 - погрешность установки стола;
∆2 = Ѕ0,01 - погрешность цены деления индикатора;
∆1 = 0,030·Ѕ = 0,015 мм;
∆2 = 0,010·Ѕ = 0,005 мм;
∆общ =
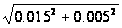 =
0,016 мм.
Допуск на контролируемый размер Ж143,989 мм: Тр = 0,2 мм.
∆общ < Тр, условие выполнено; 0,016 < 0,2.
Следовательно, контрольное приспособление соответствует предъявляемым требованиям.
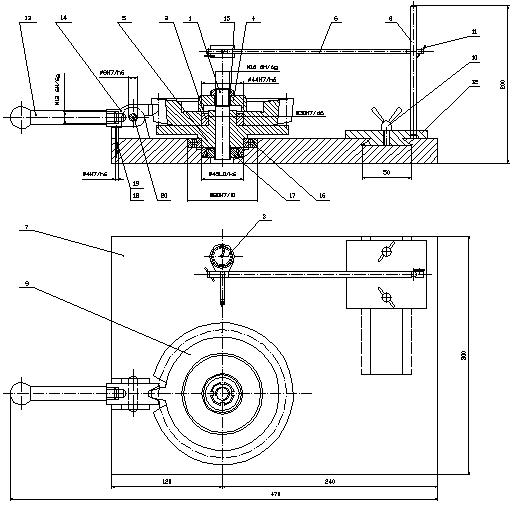
Рисунок 3.4 - Специальное приспособление для измерения радиального биения
3.3 Расчет и проектирование специального режущего инструмента
В качестве специального режущего инструмента выбираем фрезу червячную модульную для фрезерования зубьев долбяка.
Исходные данные:
1. Фрезеруемая заготовка: материал - Р6М5; твердость на операции фрезерования НB 220; состояние - до Т/О.
2. Станок: зубофрезерный 5В370ПФ2.
3. Производство: массовое.
Расчёт фрезы:
Определение размеров фрезы по нормали.
Расчётный профильный угол исходной рейки в нормальном сечении:
αи= αд=200
Модуль:
mи=m=6 мм
Шаг по нормали (между соседними профилями фрезы):
tи=π mи; (3.12)
tи =3,14Ч6=18,84 мм
Расчетная толщина зуба по нормали:
Sи= tи- (Sд1+∆S); (3.13)
где Sд1 - толщина зуба долбяка по нормали на делительной окружности;
∆S - величина припуска под последующую чистовую обработку.
Sи=18,84- (10,369+0,2) =8,271 мм
Расчетная высота головки зуба фрезы:
hи’= (dд1-di1) /2; (3.14)
hи’= (126-110,4) /2=7,8 мм
Высота зуба фрезы:
hи=h+0,3m; (3.15), hи=15,6+0,3Ч6=17,4 мм
Радиус закругления на головке и ножке зуба:
r1=r2≈ (0,25ч0,3) m; (3.16)
r1=r2=0,3Ч6=1,8 мм
Определение конструктивных размеров фрезы
Наружный диаметр фрезы Deи выбирается по табл.4 (11, стр.75):
Deи=125 мм
Число зубьев фрезы:
Zи=1,3
 ;
(3.17)
где
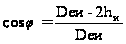 ;
(3.18)
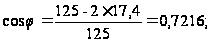
 ≈440
Zи=1,3

Принимаем число зубьев фрезы Zи=10.
Падение затылка:
По Deи принимаем падение затылка К=5 мм
Диаметр начальной окружности:
dди= Deи - 2hи’-0,1К; (3.19), dди=125-2Ч7,8-0,1Ч5=109,9 мм
Угол подъема витков фрезы по начальной окружности:
 ;
(3.20)
где
 - число заходов
фрезы
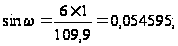
 307'46''
Шаг по оси между двумя витками:
 ;
(3.21)
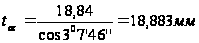
Ход витков по оси фрезы:
tx=toca; (3.22)
где
- число заходов
фрезы
tx=18,883Ч1=18,883 мм
Направление витков фрезы правое, т.к. долбяк прямозубый.
Принимаем винтовые стружечные канавки.
Осевой шаг винтовой стружечной канавки:
T=tocctg2ω; (3.23)
T=18,883Ч ctg2307'46''=4098,033 мм
Угол установки фрезы на станке:
ψ=βд+ ω; (3.24), ψ=307'46''
Расчетные профильные углы фрез в нормальном сечении:
αпр= αлев=αи
tgαос ;
(3.25)
tgαос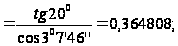 αос=2002'32''
ctgαос=2,6651638
ctgαпр=ctgαос
-
 ;
(3.26)
ctgαпр=2,6651638-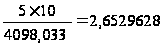
ctgαлев=ctgαос+
;
(3.27)
ctgαлев=2,6651638+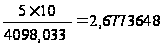
αпр=21034'
αлев=21023'.
Фреза червячная модульная m=6 мм, Ш125 мм изготавливается цельной из стали Р6М5 ГОСТ 19265-73 (допускается изготовление и стали Р9, Р18). Длина фрезы L=112 мм, диаметр буртика d1=70 мм, диаметр посадочного отверстия d=40Н7. Класс точности - В.
4. Расчёт, компоновка и планировка участка
4.1 Расчет необходимого количества оборудования и коэффициентов его загрузки
Данный участок инструментального цеха предназначен для изготовления долбяков дисковых прямозубых m=6. Тип производства - массовый; годовая программа выпуска 220000 штук в год; режим работы двухсменный.
Определяем расчетное и принятое число станков по операциям, рассчитываем коэффициент загрузки оборудования, общее количество станков на участке.
Расчетное количество станков находим по формуле:
 ;
(4.1)
где
 - суммарная
трудоёмкость
обработки
годового количества
деталей, обрабатываемых
на участке на
станках данного
типоразмера,
станко-ч;
 - эффективный
годовой фонд
времени работы
оборудования,
ч. (для станков
с ЧПУ);
 - штучное
время выполнения
всех операций
изготовления
детали, станко-мин;
=
34,42;
Трудоёмкость обработки по операциям:
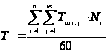 ;
(4.2)
где
 - штучное время
выполнения
j-й операции
изготовления
i-й детали,
станко-мин;
Ni - годовая программа выпуска i-х деталей;
n - число разных деталей, обрабатываемых на станках данного типоразмера;
m - число операций обработки i-й детали на станках данного типоразмера.
Коэффициенты загрузки оборудования рассчитываем по формуле:
 ;
(4.3)
где Ср - расчетное количество станков;
Сп - принятое количество станков.
005 Токарная с ЧПУ:
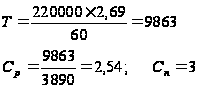
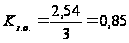
010 Токарная с ЧПУ:
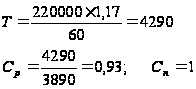 ,
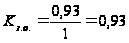
015 Токарная с ЧПУ:
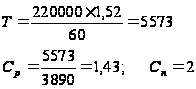
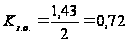
020 Зубофрезерная с ЧПУ (черновая):
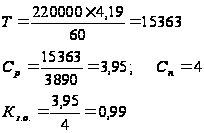
025 Зубофрезерная с ЧПУ (чистовая):
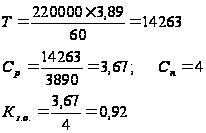
035 Внутришлифовальная с ЧПУ (черновая):
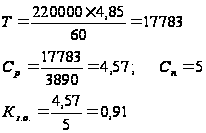
040 Внутришлифовальная с ЧПУ (чистовая):
045 Внутришлифовальная:
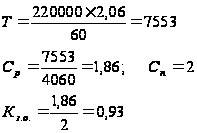
050 Заточная:
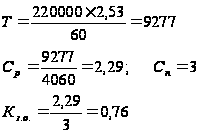
055 Зубошлифовальная с ЧПУ:
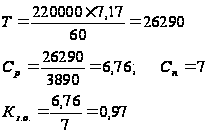
Кроме
коэффициентов
загрузки для
отдельных
типоразмеров
станков подсчитывается
средний коэффициент
загрузки станков
по цеху (участку)
Кзср -
отношение
суммы расчетных
значений числа
станков
 к
сумме принятых
значений числа
станков
 ,
то есть
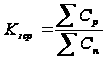 ;
(4.4)
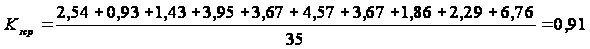
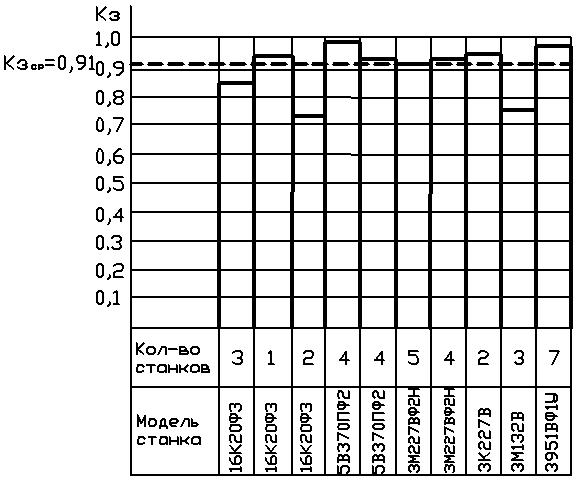
Рисунок 4.1 - График загрузки оборудования
При предварительной
проработке
компоновочной
схемы общую
площадь Sо
цеха (участка)
определяют
по показателю
удельной общей
площади
 ,
приходящейся
на один станок
или одно рабочее
место:
 ;
(4.5)
дисковый долбяк цех инструментальный
где
 - принятое
число станков,
а в случае сборки
- принятое
число рабочих
мест цеха (участка).
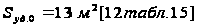
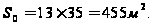
Численность рабочих определяется по следующей формуле:
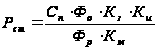 ;
(4.6)
где Сп - количество основных станков цеха (участка);
Фо - эффективный годовой фонд времени работы оборудования;
Кз, Ки - коэффициенты соответственно загрузки и использования оборудования, [12 табл.5];
Фр - эффективный годовой фонд времени рабочего, ч, [12 табл.3];
Км - коэффициент многостаночного обслуживания, [12 табл.4].
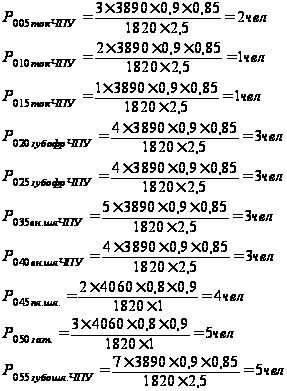
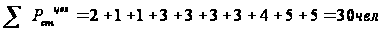
При проектировании
участков
инструментального
цеха численность
основных
рабочих-слесарей
и основных
рабочих-сварщиков
определяют
в зависимости
от численности
основных
рабочих-станочников
 по формулам:
 ;
(4.7)
 ;
(4.8)
где
 и
 - расчетная
численность
соответственно
слесарей и
сварщиков цеха
(участка);
 - коэффициент
соотношения
численности
слесарей и
станочников
по участкам
инструментального
[12, табл.6];
 - коэффициент
соотношения
численности
сварщиков и
станочников
по участкам
инструментального
цеха [12, табл.6];
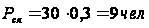 ;
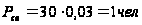 .
В условиях крупносерийного и массового производства для обслуживания станков в составе производственных рабочих предусматривают наладчиков, число которых определяют по нормам обслуживания:
 ;
Численность вспомогательных рабочих при укрупненном проектировании определяют в зависимости от числа производственных рабочих по нормам 20.25% от числа производственных рабочих:
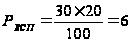 чел.
Численность ИТР определяем по формуле:
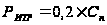 ;
(4.9)
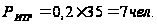
4.2 Выбор основных параметров пролета
Ширину пролета выбирают такой, чтобы можно было рационально разместить кратное число рядов оборудования - обычно от двух до четырех рядов станков, в зависимости от габаритных размеров и варианта размещения.
 ;
(4.10)
где Н - ширина пролета (Н=18 м);
S=455 м2 - площадь цеха;
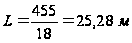
Принимаем
длину
 .
Шаг колонн принимаем 6 м.
Высота до головки подкранового рельса.
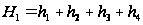 ;
(4.11)
где
 - максимальная
высота оборудования;
 -минимальное
расстояние
между оборудованием
и перемещаемым
грузом;
 - высота
транспортируемых
грузов;
 - высота крана.
Высоту
определяем
с учетом крайних
положений
подвижных
частей станка,
равное 3 м,
расстояние
принимают не
менее 400 мм,
=3
м,=2м
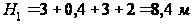
Высота до низа конструкции перекрытия = 9,6 м
Высота до головки кранового рельса = 6,95 м
Оборудование на участке:
Токарные станки модели 16К20Ф3 - 6 станков;
2. Зубофрезерные станки модели 5В370ПФ2 - 8 станков;
3. Внутришлифовальные станки модели 3М227ВФ2Н - 9 станков;
4. Внутришлифовальные станки модели 3К227В - 2 станка;
5. Заточные станки модели 3М132В - 3 станка;
6. Зубошлифовальные станки модели 3951ВФ1У - 7 станков.
4.3 Выбор транспортных средств. Уборка стружки. Безопасность работы
Цеховой транспорт предназначен для перемещения грузов внутри цеха, он обслуживает станки, рабочие места, цеховые и складские помещения.
Наиболее распространенными средствами верхнего транспорта в цехе являются электрические мостовые краны. Преимущество их