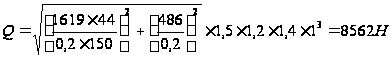Расчет и проектирование дискового долбяка и участка инструментального цеха
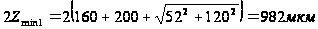
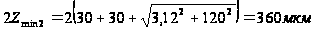
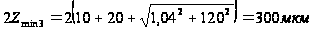
Минимальный предельный размер:
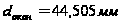
d3= dокон+2Zmin2; (2.24)
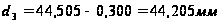
d2= d3+2Zmin1; (2.25)
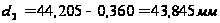
d1= d2+2Zmin2; (2.26)
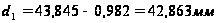
Минимальный диаметр:
dmin i= dmax i-δ; (2.27)
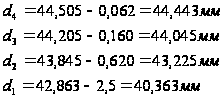
Предельные значения припусков:
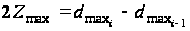 ;
(2.28)
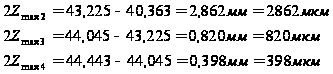
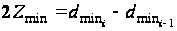 ;
(2.29)
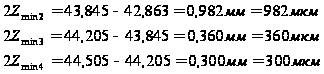
Проверка:
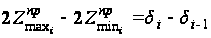 ;
(2.30)
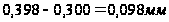
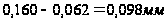

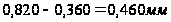
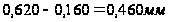

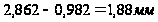
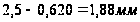

Все расчеты сведены в таблицу 2.4.
Принимаем диаметр 40 мм.
На длину назначаем припуск табличным методом:
подрезание торцов: по 1,2мм на сторону, т.е.2Zmin=2,4мм;
шлифование торцов: по 0,3мм на сторону, т.е.2Zmin=0,6мм.
Следовательно, 2Zmin=3мм, тогда Lзаг=29мм.
Принимаем длину заготовки Lзаг=30мм.
Таблица 2.3 - Расчет припусков и придельных размеров на обработку поверхности Ж139,452±0,1мм
| Технологические переходы | Элементы припуска |
Минимальный припуск 2Zmin, мкм |
dp, мм |
δ, мкм |
Предельный размер | Предельный допуск | |||||
| RZ | T | ρ | ε | dmin, мм | dmax, мм |
2Zпрmax, мкм |
2Zпрmin, мкм |
||||
|
Заготовка |
160 | 200 | 146 | - |
- |
145, 198 | 4000 | 145,2 | 150 | - | - |
| Точение | 30 | 30 | 8,76 | 120 | 1098 | 144,1 | 1000 | 144,1 | 145,1 | 4098 | 1098 |
| Шлифование | 10 | 20 | 2,92 | 120 | 361 | 143,739 | 250 | 143,739 | 143,989 | 1111 | 361 |
Таблица 2.4 - Расчет припусков и придельных размеров на размер Ж44,443+0,008 мм
| Технологические переходы | Элементы припуска |
Минимальный припуск 2Zmin, мкм |
dp, мм |
δ, мкм |
Предельный размер | Предельный допуск | |||||
| RZ | T | ρ | ε | dmin, мм | dmax, мм | 2Zпрmax, мкм | 2Zпр. min, мкм | ||||
|
Заготовка |
160 | 200 | 52 | - |
- |
42,863 | 2500 | 42,86 | 42,863 | - | - |
| Растачивание | 30 | 30 | 3,12 | 120 | 982 | 43,845 | 620 | 43,85 | 43,845 | 2862 | 982 |
| Шлифование (пр.) | 10 | 20 | 1,04 | 120 | 360 | 44, 205 | 160 | 44,21 | 44, 205 | 820 | 360 |
| Шлифование (ок.) | 5 | 15 | 1,04 | 120 | 300 | 44,505 | 62 | 44,505 | 44,443 | 398 | 300 |
2.5 Расчет режимов резания

Растачивание:
Инструмент: резец расточной Т5К10.
Определяем глубину резания: t=1 мм
Назначаем подачу S=0,5 мм/об.
Определяем скорость резания:
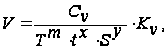 (2.31)
где Т - среднее значение стойкости, Т=60мин (3, стр.268);
Cv=350, x=0,15, y=0,35, m=0,2 - значения составляющих коэффициентов скорости резания (3, стр.269, табл.17).
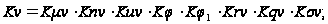 (2.32)
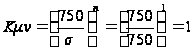 ;
(2.33)
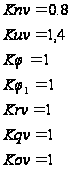 [3, стр.262]
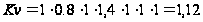
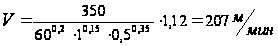
Определяем частоту вращения:
 ;
(2.34)
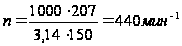
Принимаем по паспорту станка:
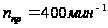
Действительная скорость резания:
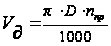 ;
(2.35)
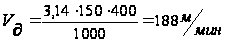
Определяем силу резания:
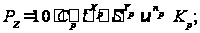 (2.36)
Cp=204, xp=1, yp=0,75, - значения составляющих коэффициентов скорости резания (3, стр.273, табл.22);
Kp=KmpKφpKγpKλpKrp; (2.37)
Kmp= ;
(2.38)
Kmp=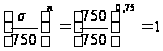 ;
Kφp=0,89;
Kγp=1,0;
Kλp=1,0; [3, стр.275, табл.23]
Krp=1,0
Kp=1Ч0,89Ч1Ч1Ч1=0,89.
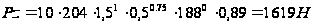
Определяем мощность:
 ;
(2.39)
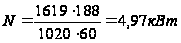
Определяем основное время:
 ;
(2.40)
L=lд+lвр+lпер; (2.41)
L=lд+lвр+lпер=30+1,5+1,5=33мм.
lвр=tЧctg900+1,5; (2.42)
lвр=tЧctg900+1,5=1,5Ч0+1,5=1,5мм.
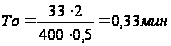
Шлифование (предварительное):
Выбираем шлифовальный круг ПП 32х40х10 24А 15 СМ1 К8,ГОСТ 2424-83;
Глубина шлифования t=0,005 мм;
Sпр=0,5Ч40=20мм;
Определяем скорость резания:
Скорость
круга
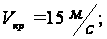 Скорость
заготовки
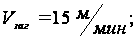
Определяем частоту вращения абразивного инструмента:
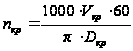 ;
(2.43)
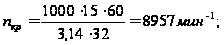
Принимаем
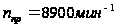
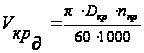 ;
(2.44)
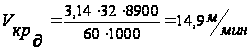
Определяем частоту вращения заготовки:
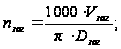 (2.45)
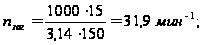
Принимаем
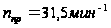
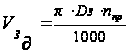 ;
(2.46)
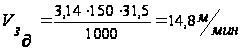
Определяем мощность резания:
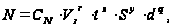 (2.47)
где d - диаметр шлифования;
S - продольная подача;
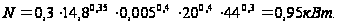
Определяем основное время:
 ;
(2.48)
где L=26 - длина шлифуемой детали, мм
h=0,38 - припуск на сторону, мм
К - коэффициент точности, учитывающий время "выхаживания", т.е. шлифование без поперечной подачи. При предварительном шлифовании К=1,2
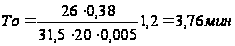
2.6 Определение трудоемкости изготовления изделия
Расчет штучного времени на операции:
Токарная с ЧПУ:
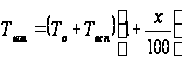 ;
(2.49)
где
 - штучное время
на операцию,
мин;
 - основное
время на операцию,
мин;
 - вспомогательное
время на операцию,
мин;
x = 10% - суммарное число процентов всех видов затрат на обслуживание и отдых;
Основное
время:
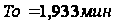
Вспомогательное время:
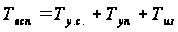 ;
(2.50)
где
 - время на установку-снятие
детали, мин
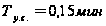 ;
 - время на
приемы управления
станком, мин
 ;
 - время на
измерение
детали, мин
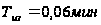 .
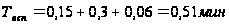
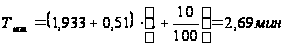
Внутришлифовальная с ЧПУ:
;
(2.51)
Основное
время
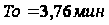
Вспомогательное время:
;
(2.52)
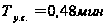
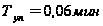

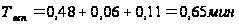
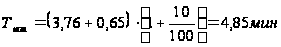
Таблица 2.5 - Сводная таблица расчета трудоёмкости изготовления изделий
|
№ опер. |
Наименование операции |
То, мин |
Твсп, мин |
Тшт, мин |
| 005 | Токарная с ЧПУ | 1,933 | 0,51 | 2,69 |
| 010 | Токарная с ЧПУ | 0,55 | 0,51 | 1,17 |
| 015 | Токарная с ЧПУ | 0,77 | 0,61 | 1,52 |
| 020 | Зубофрезерная с ЧПУ (черновая) | 3,13 | 0,68 | 4, 19 |
| 025 | Зубофрезерная с ЧПУ (чистовая) | 2,86 | 0,68 | 3,89 |
| 030 | Термическая | ------- | ------- | ------- |
| 035 | Внутришлифовальная с ЧПУ (черновая) | 3,76 | 0,65 | 4,85 |
| 040 | Внутришлифовальная с ЧПУ (чистовая) | 3,3 | 0,65 | 4,35 |
| 045 | Внутришлифовальная | 0,9 | 0,97 | 2,06 |
| 050 | Заточная | 1,33 | 0,97 | 2,53 |
| 055 | Зубошлифовальная с ЧПУ | 5,55 | 0,97 | 7,17 |
| 060 | Маркировочная | ------- | ------- | ------- |
| Σ | 24,083 | 7,2 | 34,42 | |
2.7 Проектирование операционного технологического процесса
При проектировании технологического процесса были использованы более современные станки и станки с числовым программным управлением (ЧПУ). Были использованы более технологичные конструкции режущего инструмента, что позволило применить более прогрессивные режимы резания, более усовершенствованные установочные и контрольные приспособления. За счет всего выше перечисленного мы уменьшаем трудоемкость производства заданной детали.
Спроектированный технологический процесс имеет следующие преимущества:
Меньшее штучное время на обработку детали, что уменьшает трудоемкость производства.
Повышение производительности труда.
Уменьшение материальных затрат на производство.
При усовершенствовании технологии по обработке долбяка были произведены в базовом технологическом процессе следующие изменения:
все токарные станки заменены на станки с ЧПУ. Данное изменение приводит к сокращению маршрута обработки детали, так как позволяет улучшить качество обработки, а следовательно дает возможность отказаться от слесарных операций. Еще применение станков с ЧПУ сокращает штучное время, что в свою очередь ведет к уменьшению постоянных затрат (и переменных тоже), которые ложатся на себестоимость продукции;
для растачивания отверстий Ж44 мм, Ж80 мм, выточки 2 мм, точения Ж144 мм применяем токарный станок с ЧПУ 16К20Ф3. Это позволяет обработать эти поверхности с одного установа;
для точения Ж144 с получением угла 100 применяем токарный станок с ЧПУ 16К20Ф3;
для получения угла 60 применяем токарный станок с ЧПУ 16К20Ф3;
для обработки зубьев долбяка применяем зубофрезерный станок с ЧПУ 5В370ПФ2, который за счёт применения червячных модульных фрез даёт максимальную производительность;
на внутришлифовальной операции применение внутришлифовального станка с ЧПУ 3М227ВФ2Н позволяет обработать одновременно посадочное отверстие и торец;
применение зубошлифовального станка с ЧПУ также сокращает время обработки долбяка;
в базовом технологическом процессе применяются напайные резцы, а в разработанном, они заменены на сборные резцы с механическим креплением пластин из твердого сплава, что тоже приводит к сокращению штучного времени;
Операционный технологический процесс приведен в приложении А.
2.8 Выбор средств и методов контроля изделия
В серийном и массовом производстве для снижения времени на измерения непосредственно в процессе обработки, т.е. не снимая заготовку со станка, используют калибры и специальные шаблоны.
Достоинством калибров являются:
простота конструкции, относительная лёгкость изготовления, а, следовательно, и невысокая стоимость;
контроль производится в условиях, приближённых к условиям сборки, что обеспечивает с высокой вероятностью собираемость деталей и обеспечение взаимозаменяемости;
благодаря простоте применения они доступны операторам невысокой квалификации;
высокая износостойкость.
Недостатками калибров является:
отсутствие числовых данных о размере объекта;
неизвестна погрешность контроля, так как она обуславливается не только размерами калибра, но и размерами детали, состоянием её поверхности, неопределённым измерительным усилием, температурными деформациями и т.д.
не выявляется практически погрешность геометрической формы при существующих конструкциях калибров, что приводит к быстрому износу контролируемых объектов в работе.
Контроль изделия согласно данному технологическому процессу осуществляется пооперационно. В качестве измерительных и контрольных инструментов при изготовлении долбяка используем: шаблоны специальные, калибры-скобы, калибры-пробки.
Шероховатость поверхности контролируем путём сравнения обработанных поверхностей с образцами шероховатости.
3. Конструкторская часть
3.1 Расчет и проектирование установочного приспособления
Для обработки деталей типа тел вращения в качестве установочных приспособлений на токарных станках используются трехкулачковые патроны. Эти патроны обладают достаточной силой зажима заготовки. Но на закрепление заготовки в ручном патроне затрачивается большое время. Для автоматизации процесса закрепления-раскрепления, а, следовательно, и повышения быстродействия было решено установить на станок трехкулачковый патрон с пневмоприводом.
Пневматический патрон (рис.3.1) предназначен для быстрого закрепления и раскрепления деталей на токарном станке. Патрон состоит из сборного поршня 1, корпуса пневмоцилиндра 4, к которому крепятся крышки 5 и 6 винтами 16. Герметичность пневмоцилиндра достигается за счёт прокладки 12 и манжет 19, 20, 21. Корпус цилиндра одевается на шлицевую втулку 10. На крышку цилиндра, за счёт замка 2, крепится корпус 3, который базируется на шлицевой втулке 10 по конической поверхности. В корпусе 3 расположены ползуны 8, которые передвигаются по направляющим. К ползунам, посредством болтов 14, 15, крепятся кулачки 7. К поршню, за счёт гайки 17, крепится тяга 11, которая запирает замок. Для точного позиционирования тяги в осевом направлении предусмотрена проточка. В неё вставляется штифт 25.
При подаче воздуха из камеры в пневмоцилиндр, поршень 1 передвигается вправо и за счёт клинового механизма передвигает вниз ползуны 8, к которым крепятся кулачки 7 и происходит закрепление заготовки.
Раскрепление заготовки происходит следующим образом: в пневмоцилиндр подаётся воздух, поршень 1 передвигается влево.
Благодаря зазору в ползуне и подпружиненной гильзе 13, ползуны 8 передвигаются вверх.
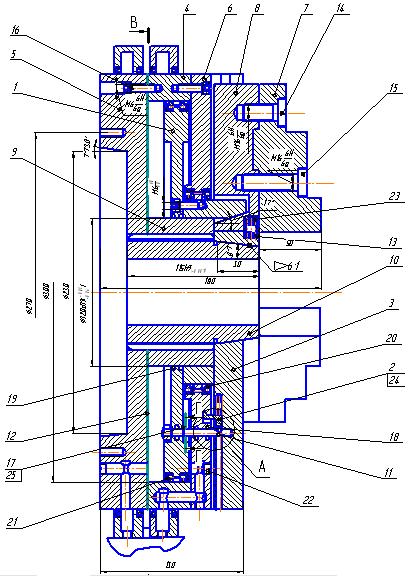
Рисунок 3.1 - Патрон трёхкулачковый пневматический
Изобразим схему зажима заготовки в патроне. Расставим силы, действующие на заготовку при точении поверхности (рис.3.2).
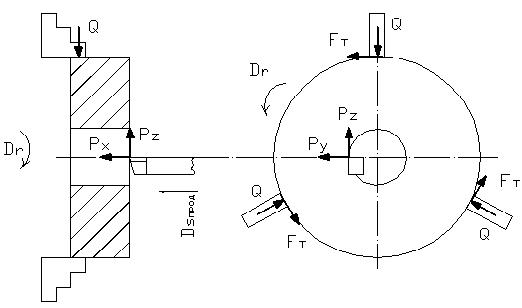
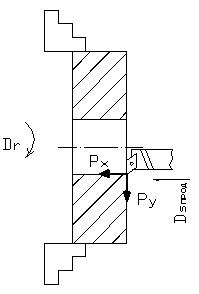
Рисунок 3.2 - Схема сил, действующих на заготовку
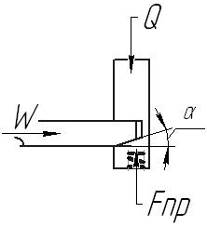
Рисунок 3.3 - Расчетная схема закрепления
Сила резания Pz, определенная при расчете режима резания Pz=1619 Н.
Момент силы Pz на диаметре 44 мм составит:
Мр= Pz∙d/2; (3.1)
Мр=1619∙0,44/2=356 Н∙м
Величину силы зажима определим:
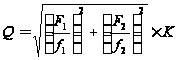 ;
(3.2)
где f1 и f2 - коэффициенты трения, соответственно по периметру и образующей базовой поверхности заготовки;
К - коэффициент запаса.
Для того, чтобы выразить силы трения через составляющие силы резания, запишем 2 уравнения статики:
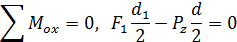 (3.3)
ΣPox=0; F2-Px=0, откуда F1=Pzd/d1; F2=Px
d - диаметр обрабатываемой поверхности,
d1 - диаметр базовой поверхности.
Подставим значения сил трения в уравнение силы зажима и получим:
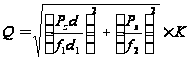 ;
(3.4)
K=K0 K1 K2 K3 K4 K5 K6; (3.5)
где К0=1,5 - гарантированный запас,
К1 =1,2 - учитывает вид выполняемой операции,
К2 =1…1,8 - учитывает вид обработки и изменение сил, связанных с затуплением инструмента.
К3 =К4 =К5=1,0 - учитывает вид привода и характер закрепления заготовки (механизированный привод).
К6=1,0 - учитывает характер контакта установочных элементов с базовой поверхностью заготовки.