Расчет устройства для наплавки валов
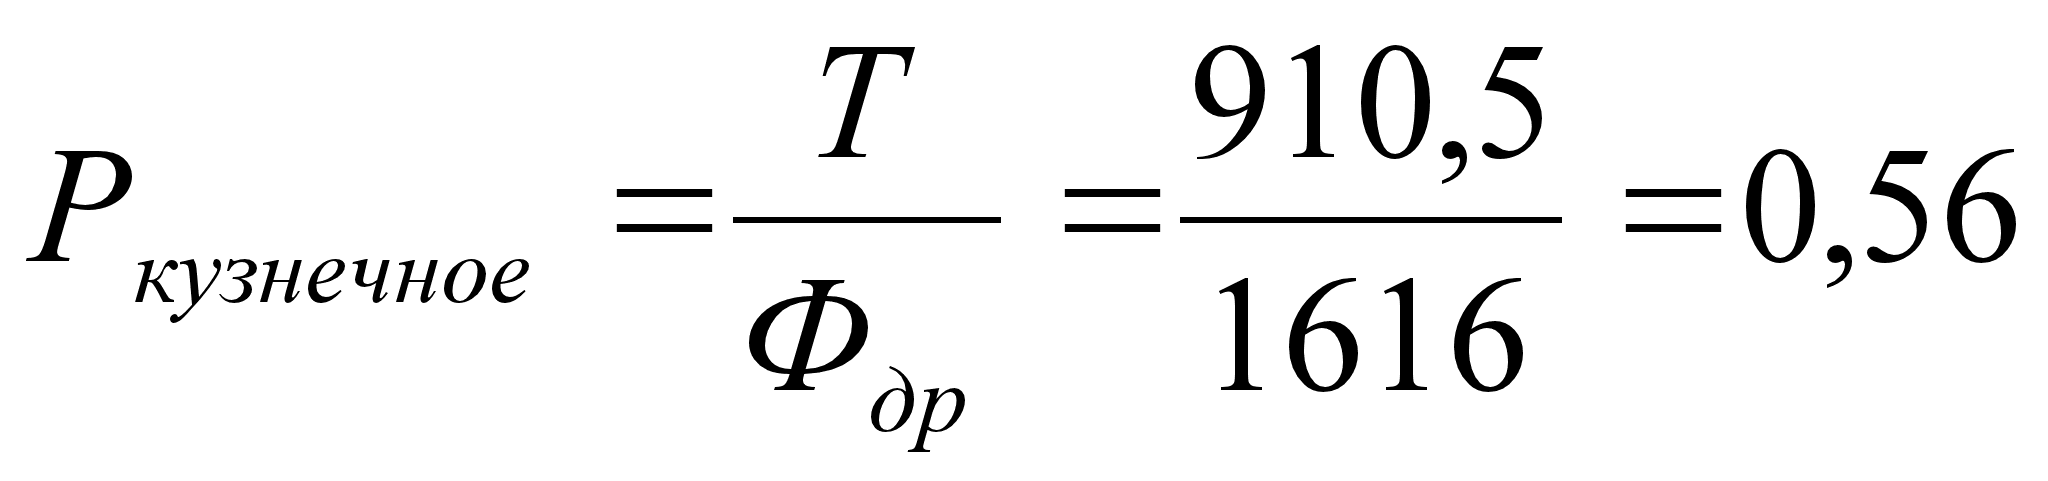 ,
принимаем 1
чел.
Определяем явочное количество рабочих [14]:
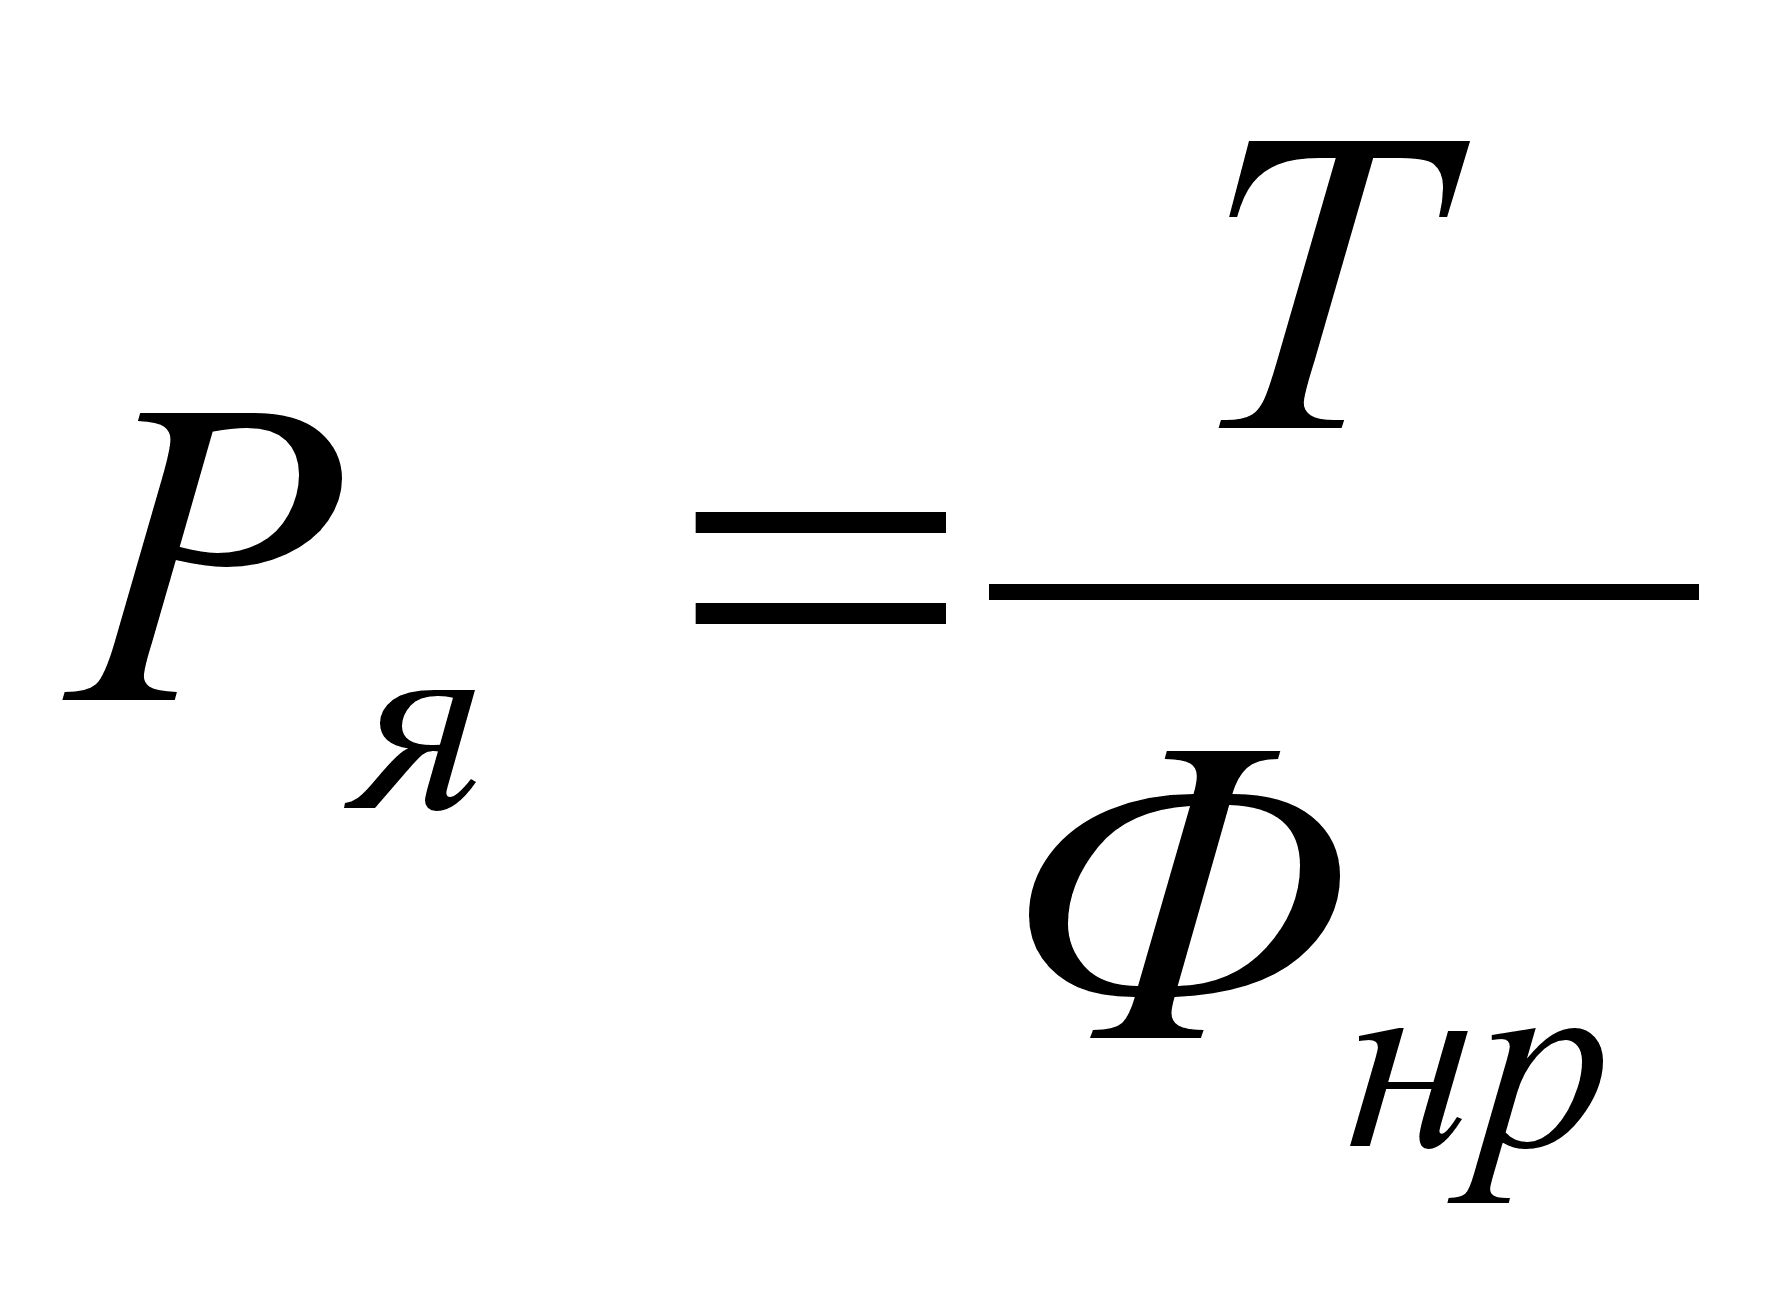 , (2.16)
где
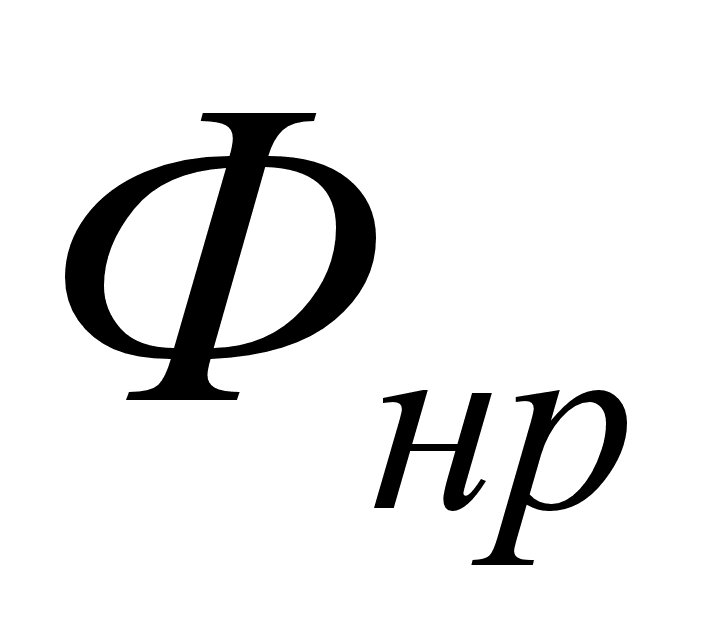 - номинальный
фонд времени
рабочего, ч.
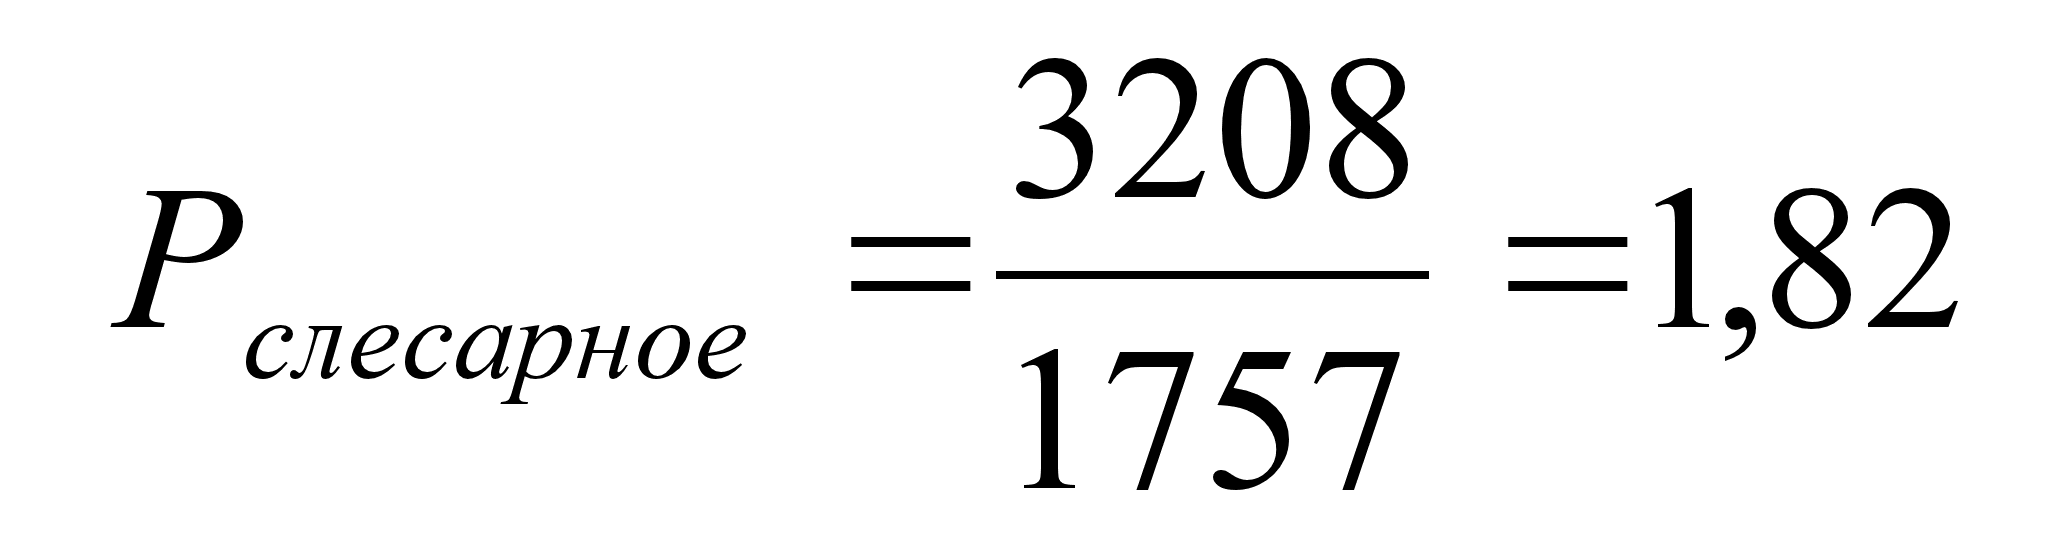 ,
принимаем 2
чел., II
разряд;
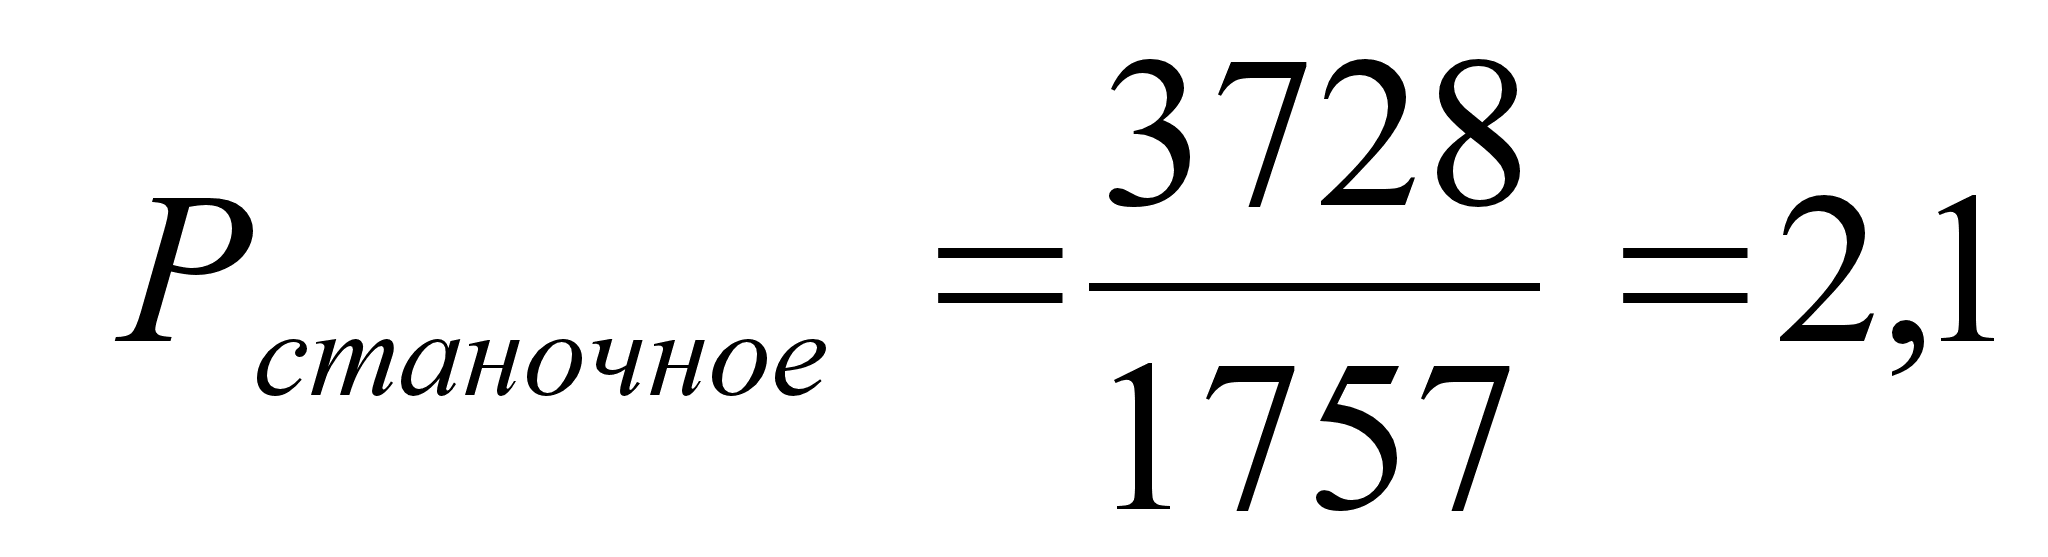 ,
принимаем 2
чел., III
разряд;
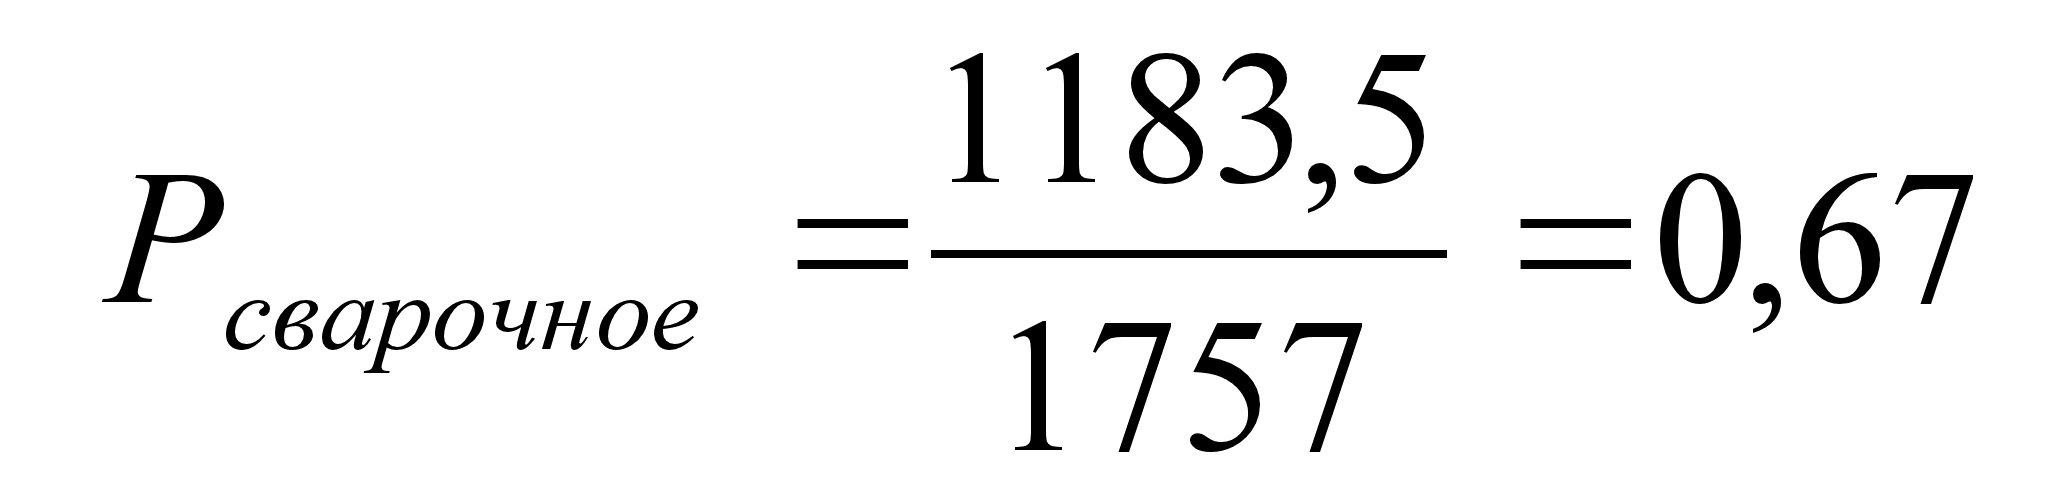 ,
принимаем 1
чел., III
разряд;
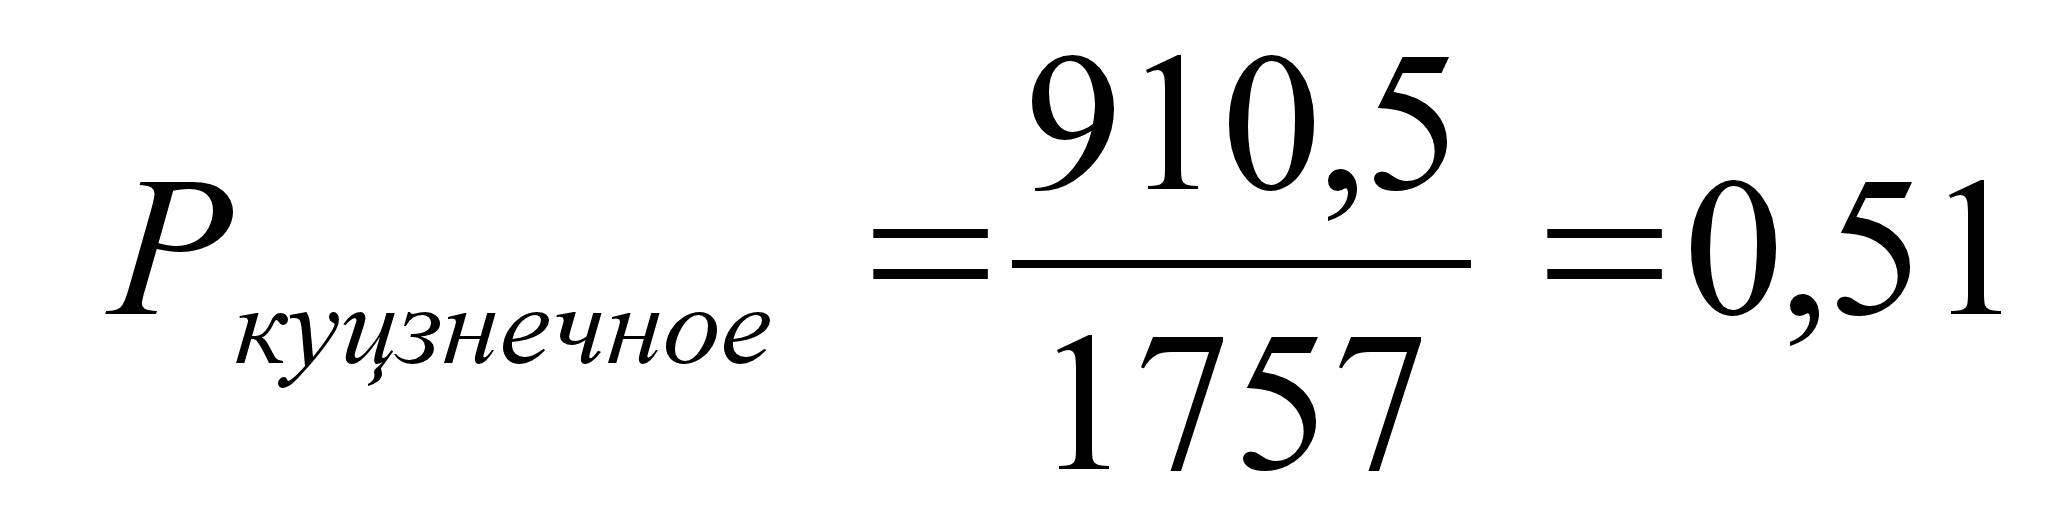 ,
принимаем 1
чел., IV
разряд.
Определение среднего разряда производственных рабочих
Для контроля правильности установления разряда рабочих по рабочим местам и в дальнейшем для исчисления затрат на заработную плату определяется средний разряд производственных рабочих по формуле [14]:
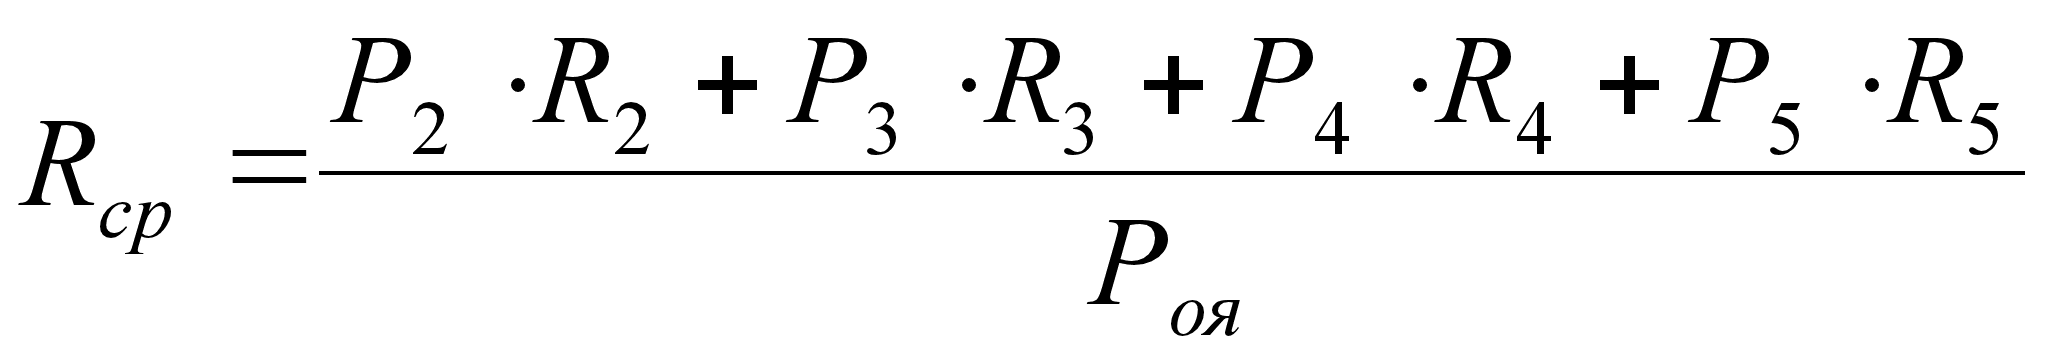 , (2.17)
где
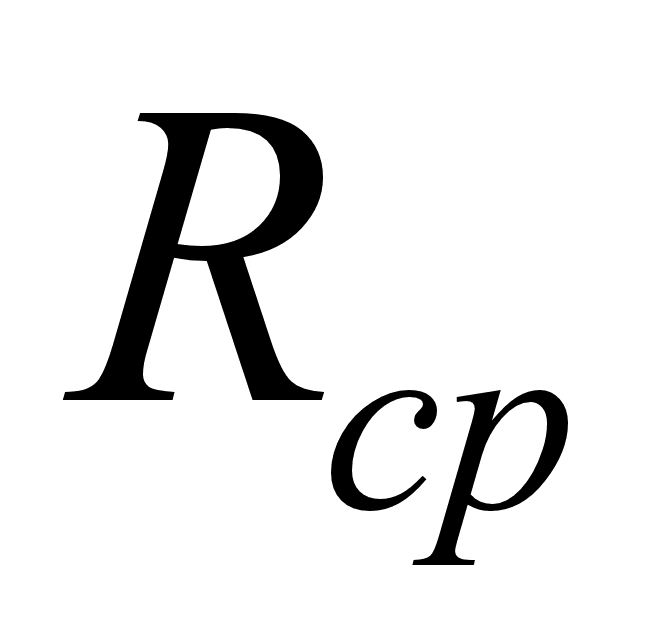 -
средний разряд
производственных
рабочих соответствующего
разряда;
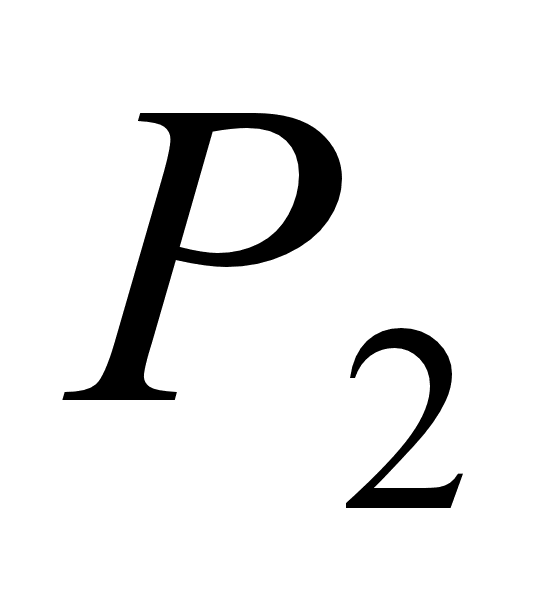 …
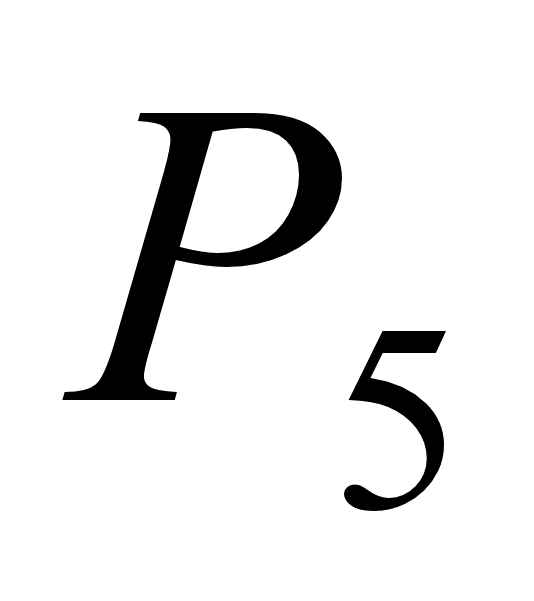 - количество
производственных
рабочих;
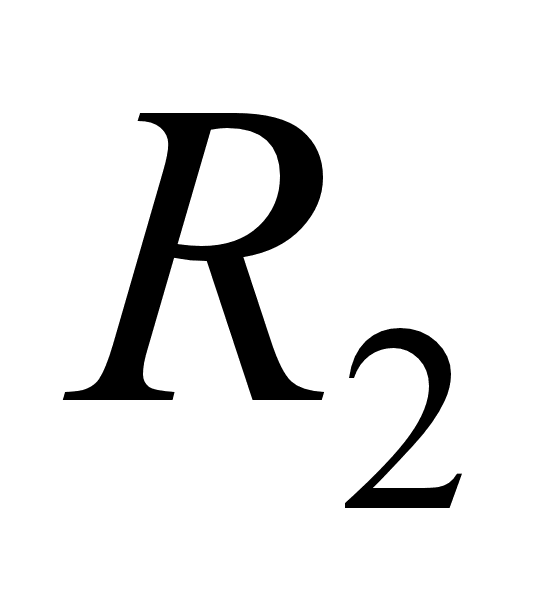 …
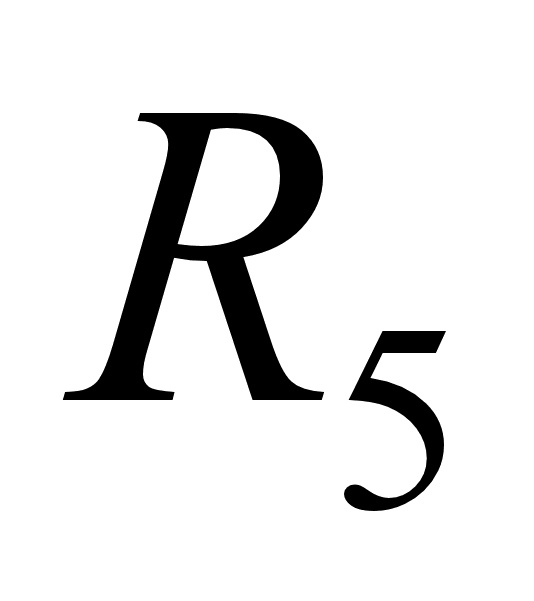 - количество
единиц в каждом
разряде;
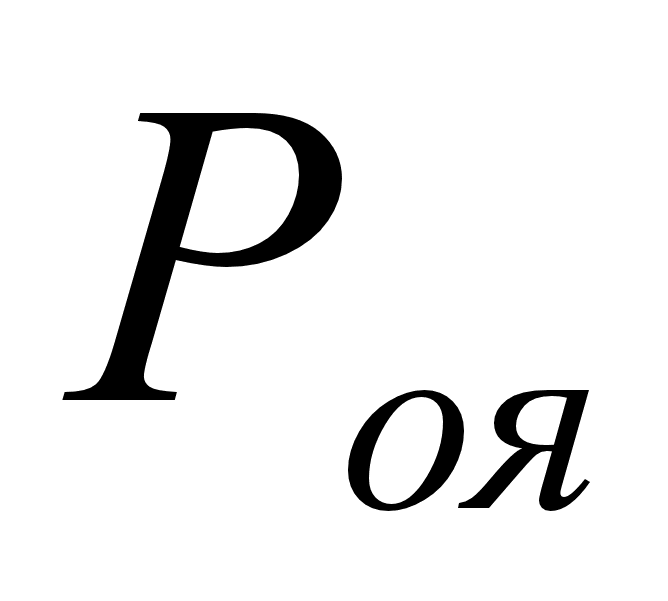 - общее
явочное количество
производственных
рабочих.
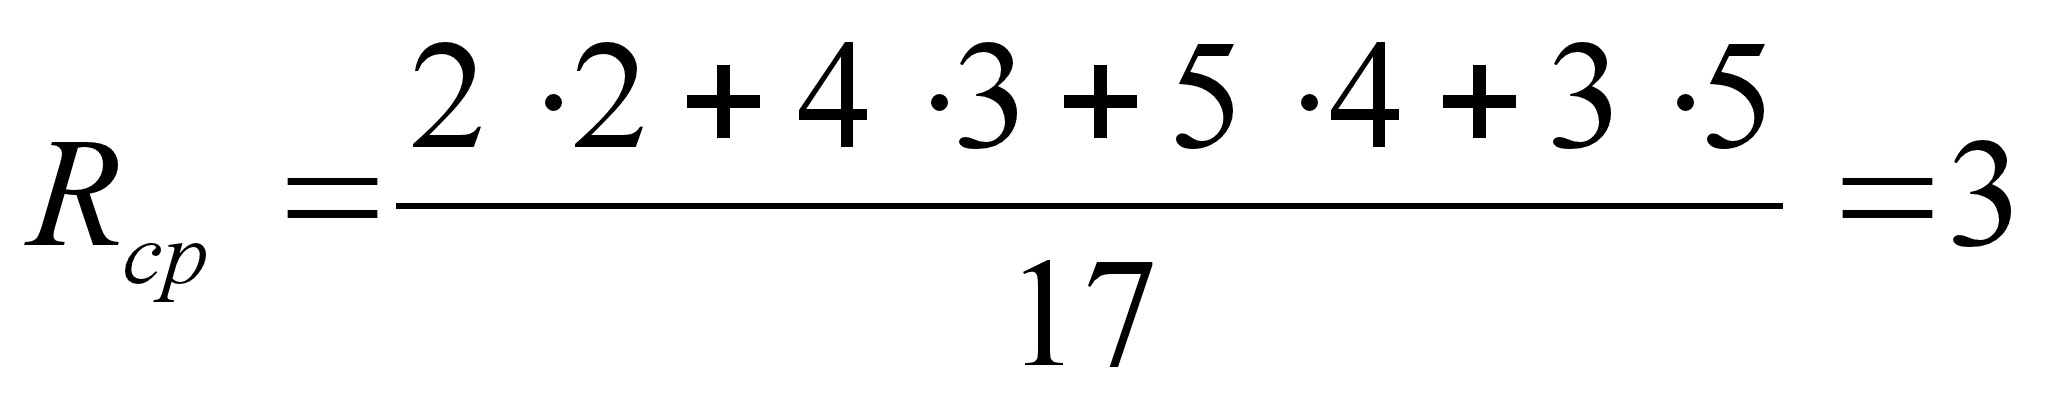
Для мастерских РТП общего назначения средний разряд производственных рабочих на ремонте тракторов составляет 3,5-3,7.
Расчет численности персонала мастерской по категориям
Определим количество вспомогательных рабочих [16]:
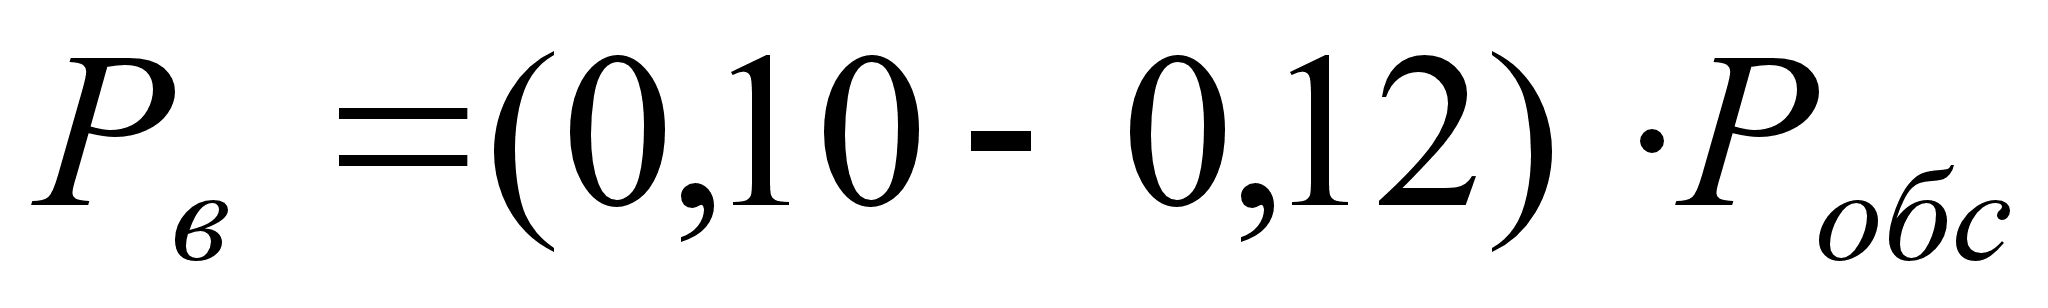 ,
(2.18)
где
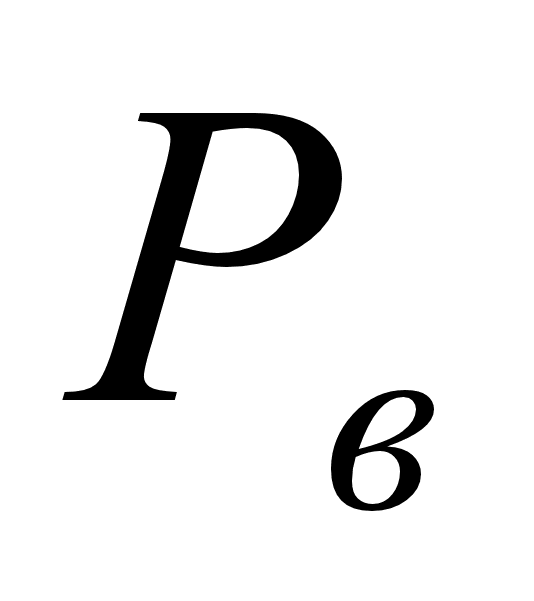 - количество
вспомогательных
рабочих, чел.;
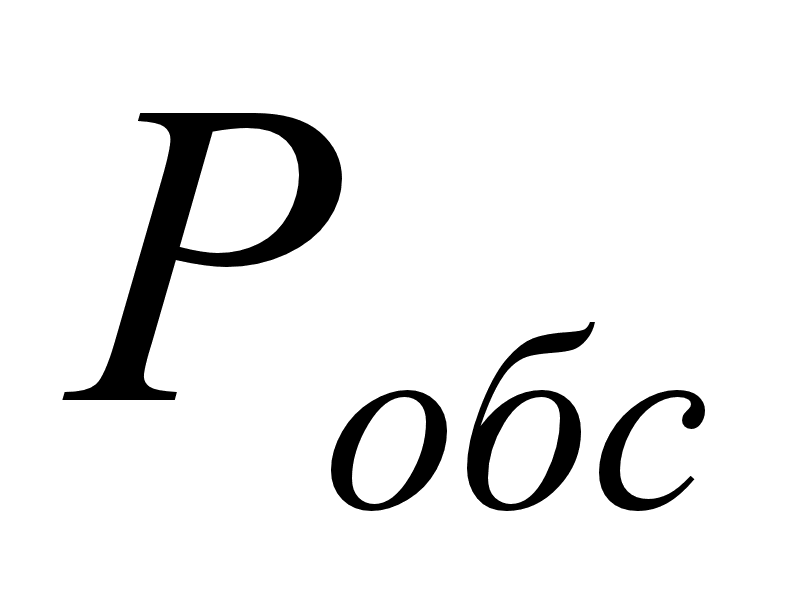 -
списочное число
производственных
рабочих, чел.
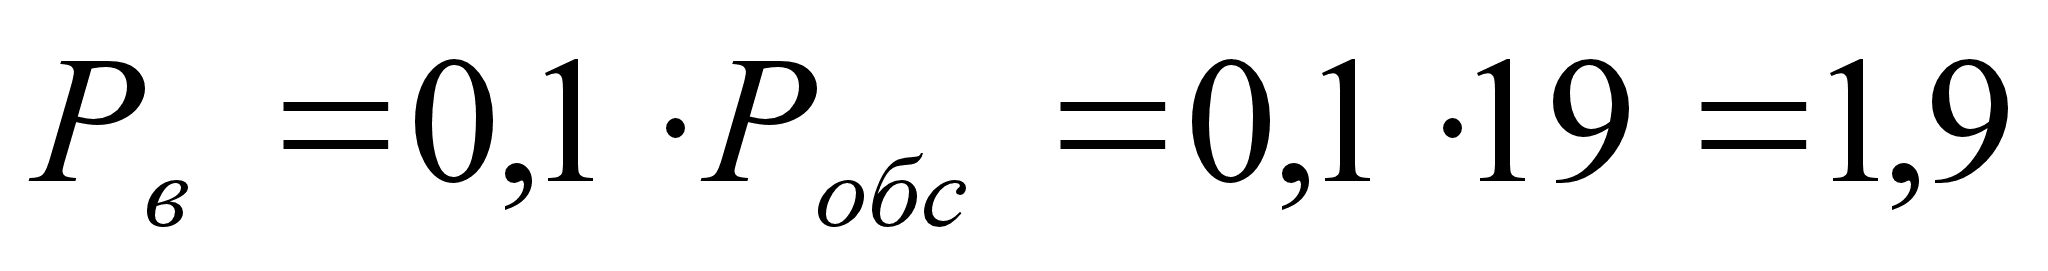 ,
Принимаем 2 человека.
Определяем количество инженерно-технических работников (ИТР)
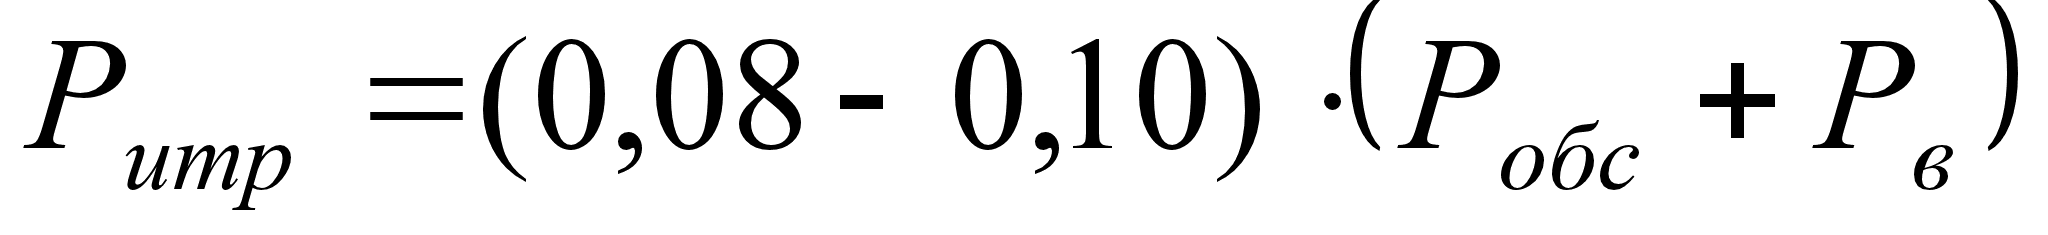 ,
(2.19)
где
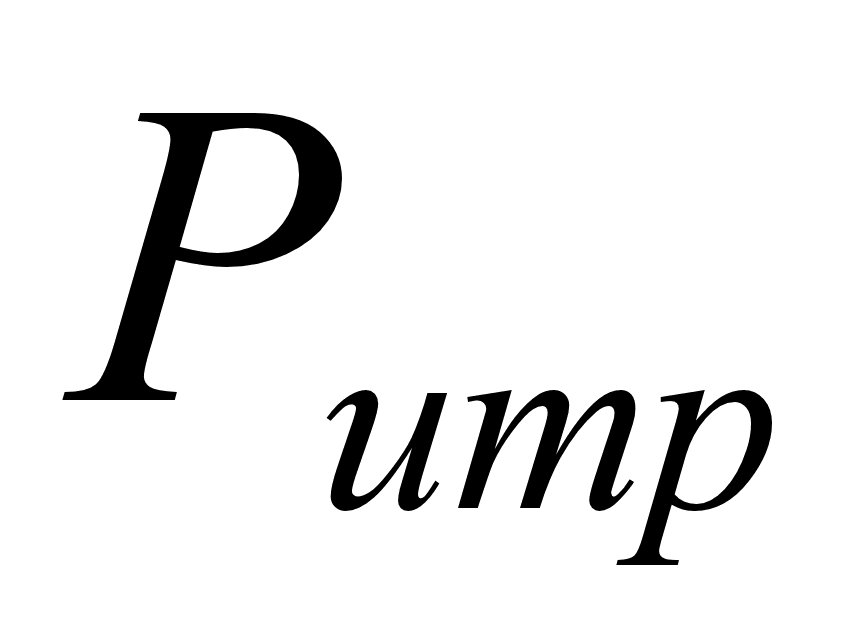 -
количество
инженерно-технических
работников,
чел.
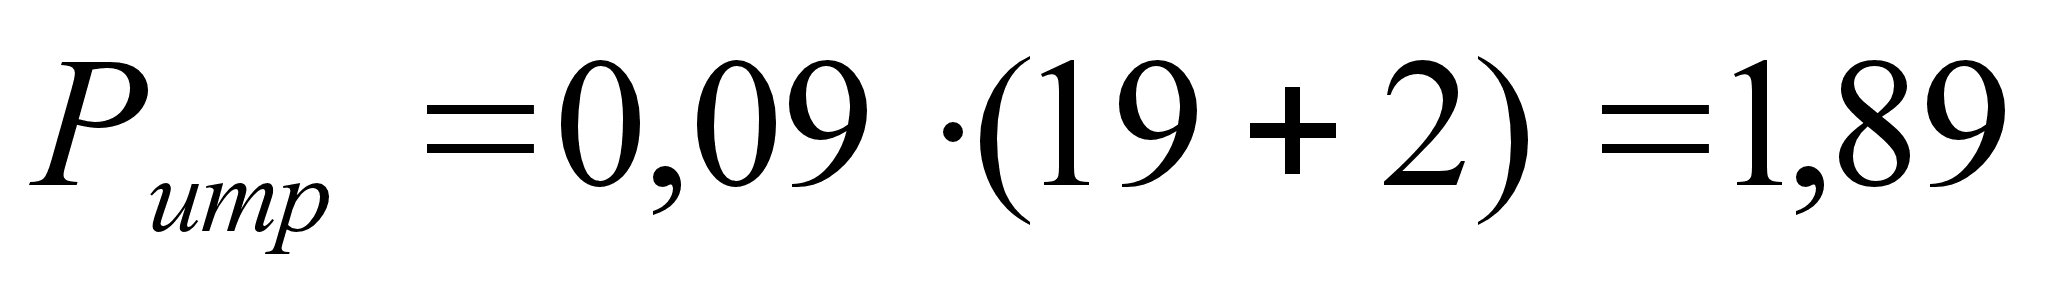
Принимаем 2 человека.
Определяем количество служащих
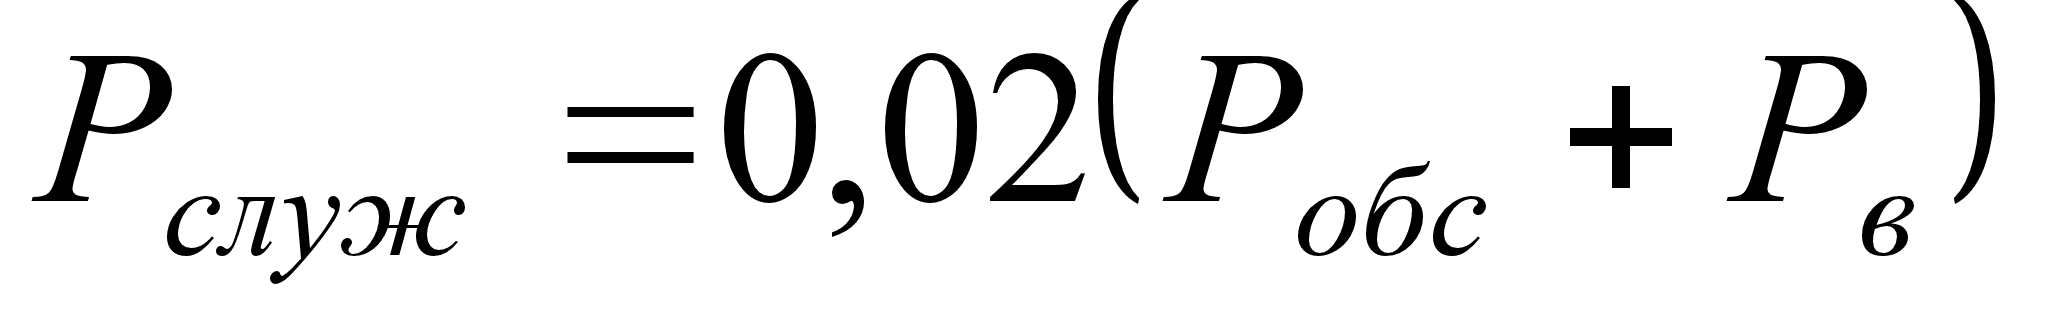 ,
(2.20)
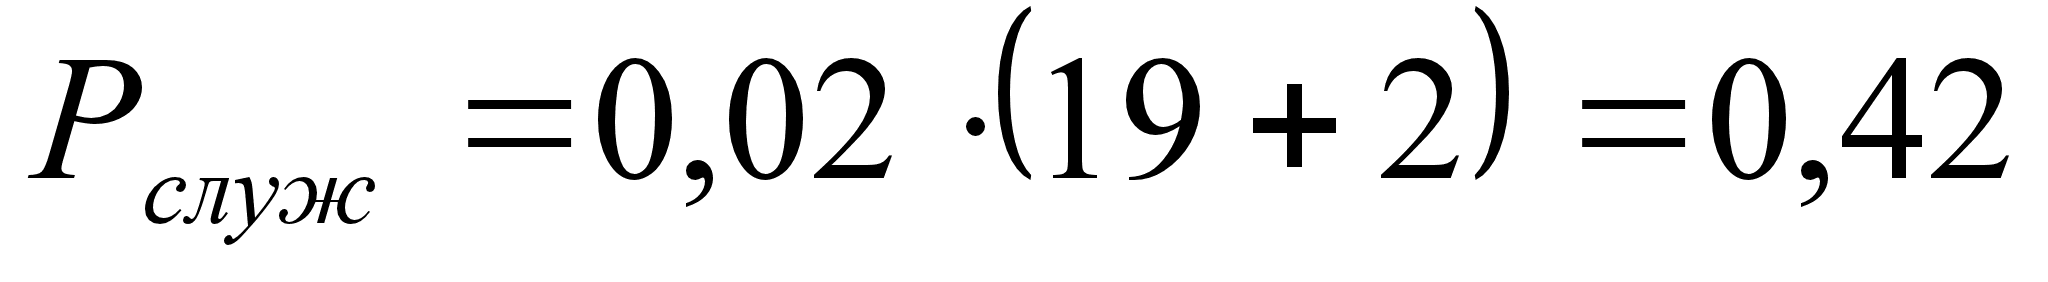
Принимаем 1 человека.
Определяем количество младшего обслуживающего персонала (МОП)
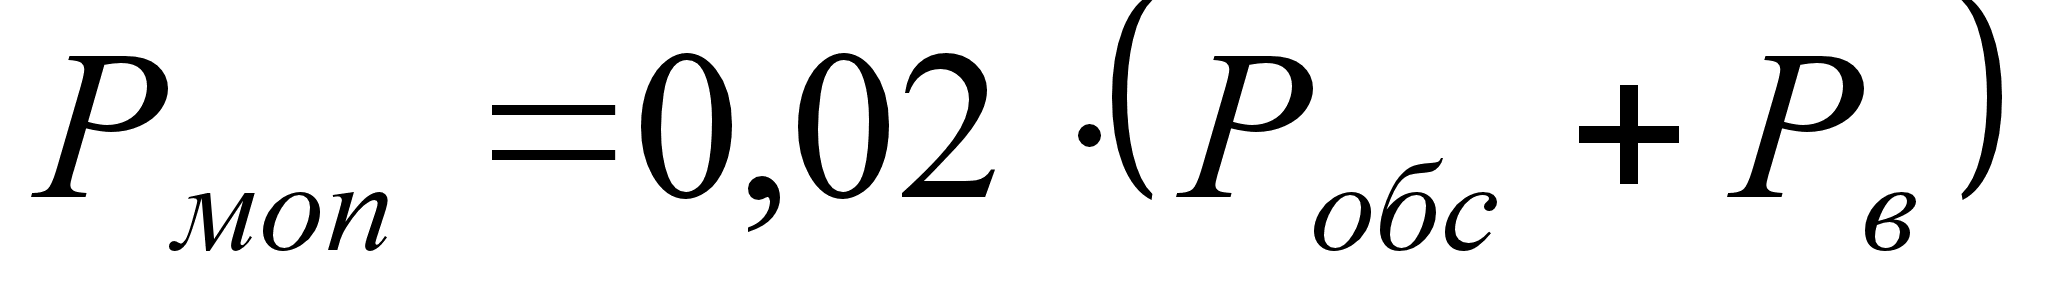 ,
(2.21)
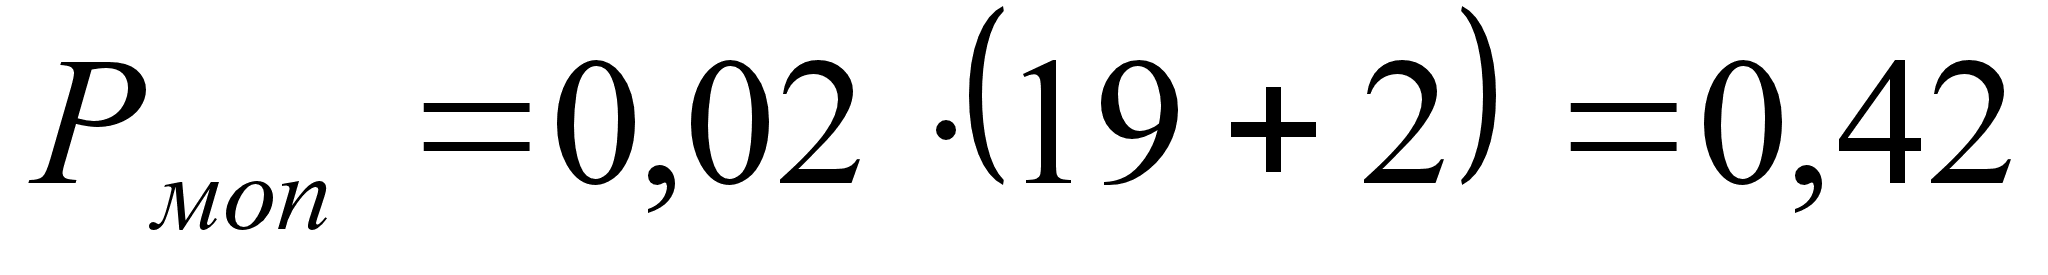
Принимаем 1 человека.
Определяем весь штат ремонтной мастерской
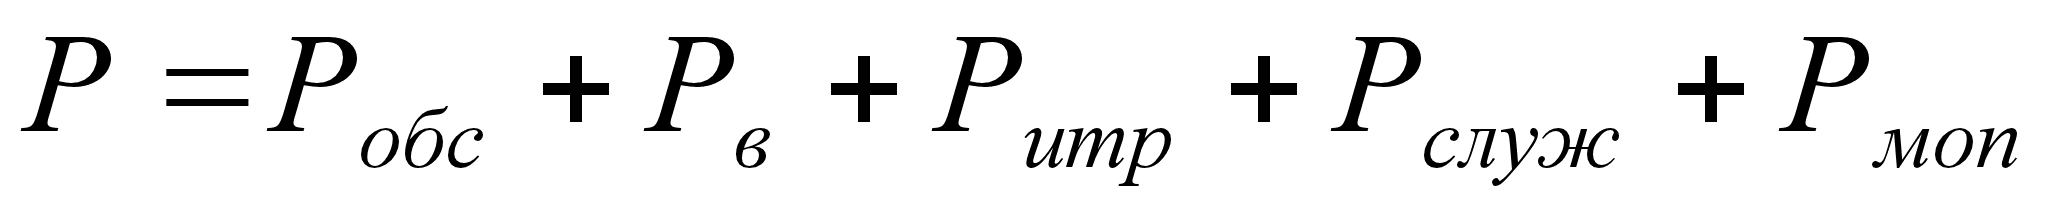 ,
(2.22)
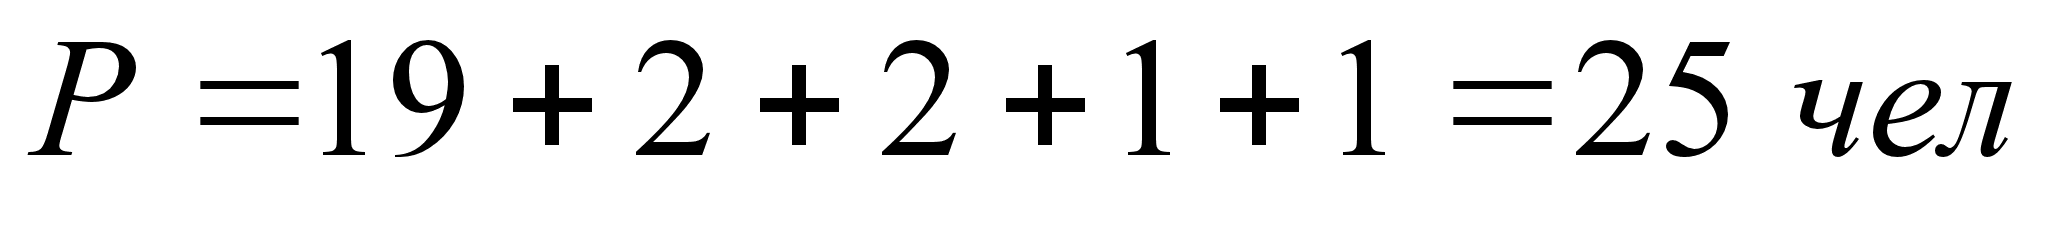
2.3 Расчет базы технического сервиса
Расчет и подбор оборудования, выбор подъемно-транспортных средств. Предусматриваемые средства механизации производственного процесса
Определяем количество металлорежущих станков [5]:
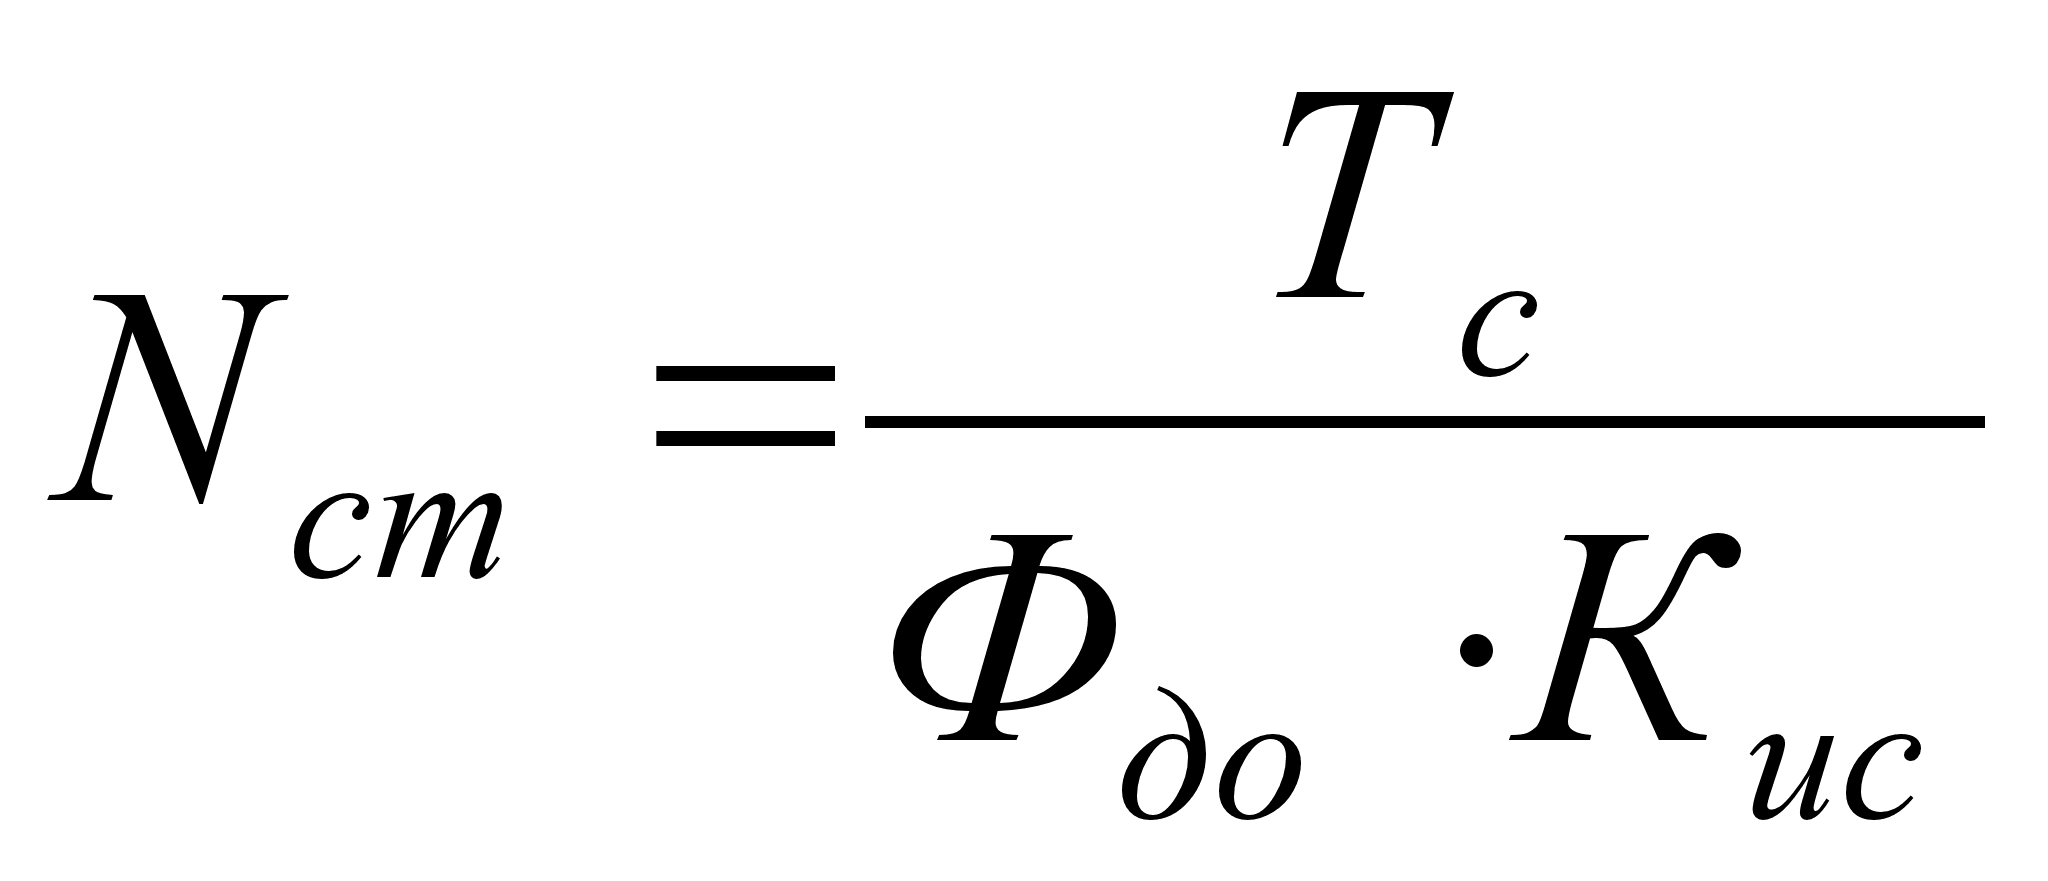 , (2.23)
где
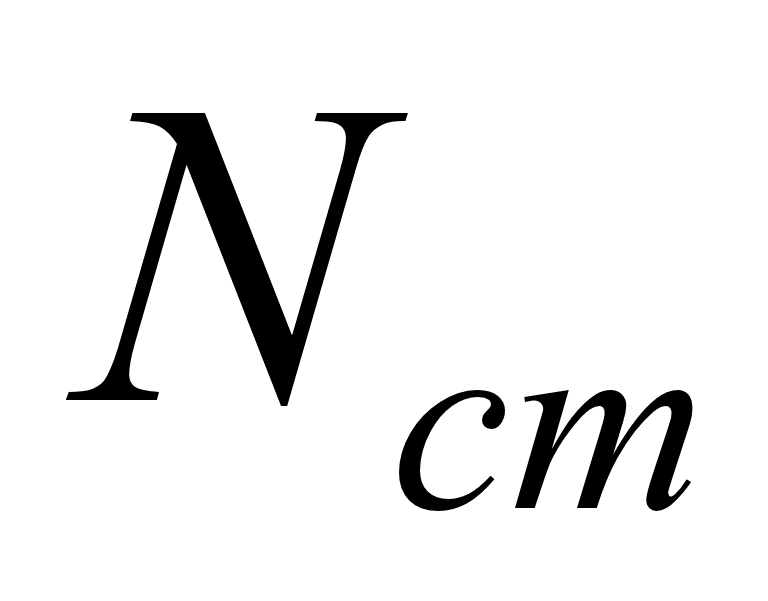 -
количество
металлорежущих
станков;
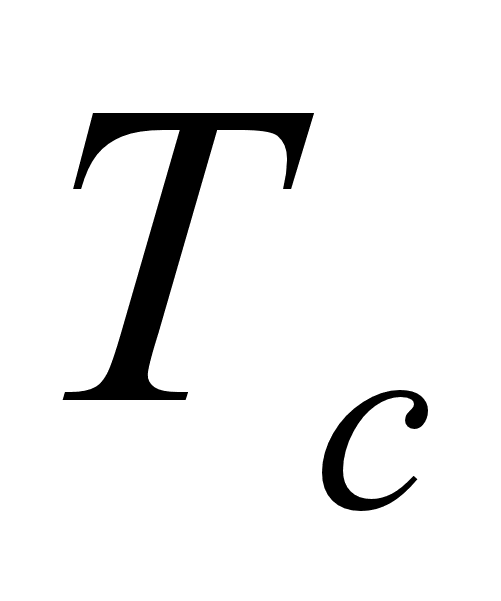 - трудоемкость
станочных
работ, чел.-ч.;
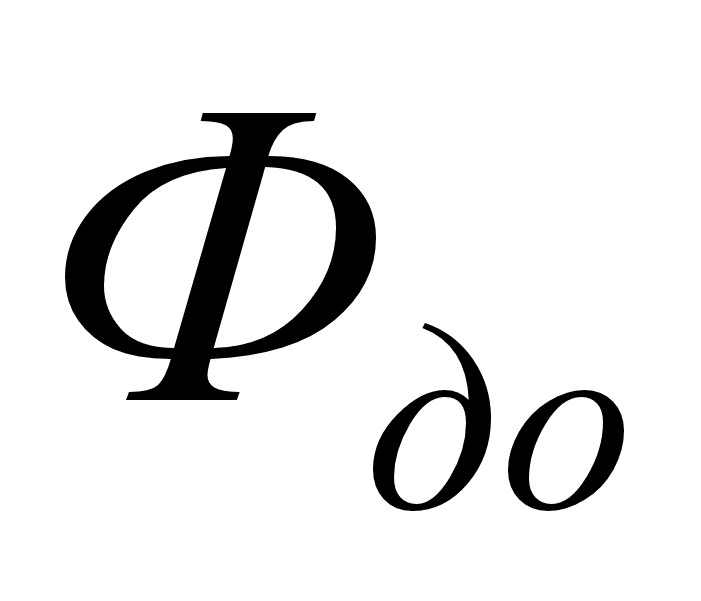 -
действительный
фонд времени
оборудования,
ч;
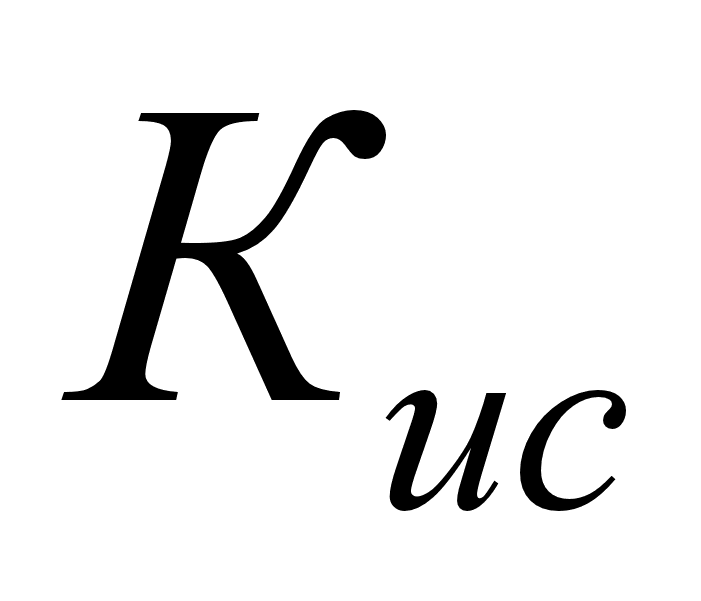 -
коэффициент
использования
станков, принимаем
=0,9
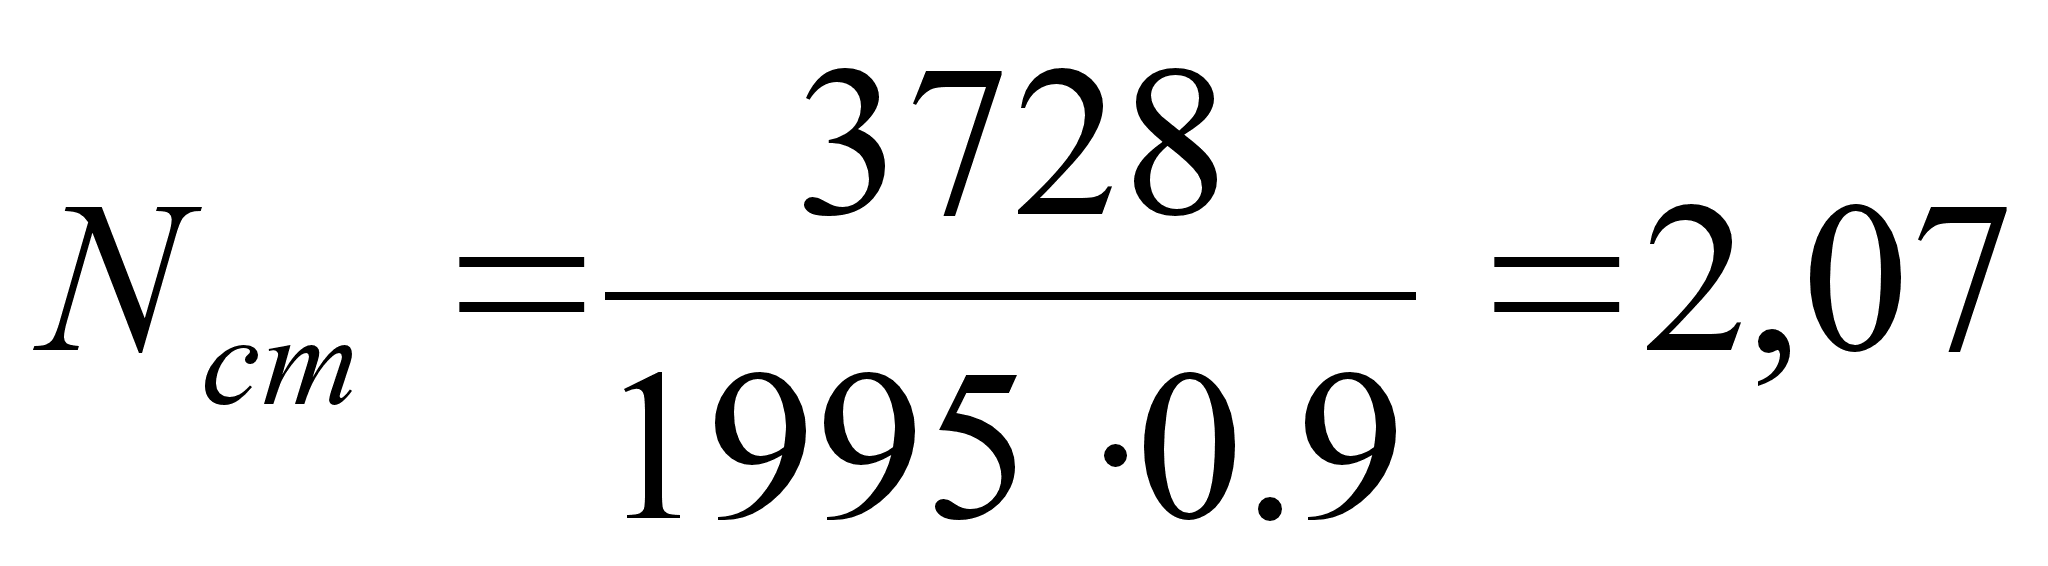 ,
принимаем 2
станка
Общее количество станков распределяется по типам в процентном соотношении:
токарные станки -50%
сверлильные станки – 25%
фрезерные станки – 15%
шлифовальные станки – 10%.
В количестве 1-го станка принимаем следующие: токарный, сверлильный.
Определяем количество моечных машин для мойки деталей [5]:
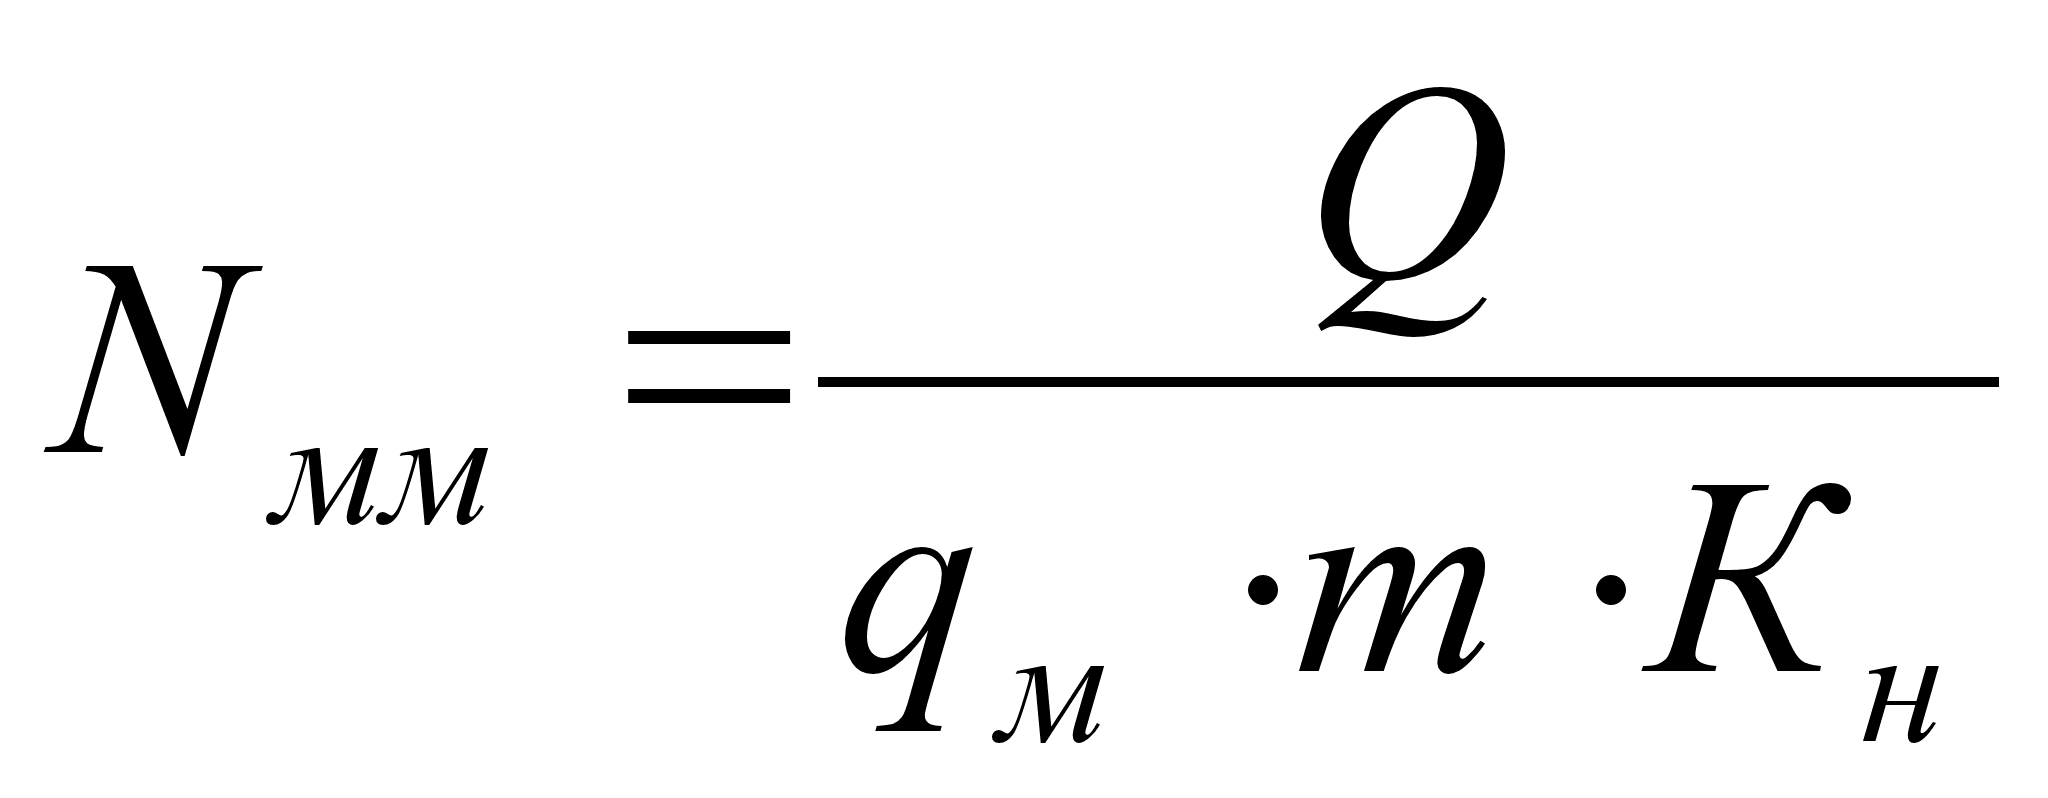 , (2.24)
где
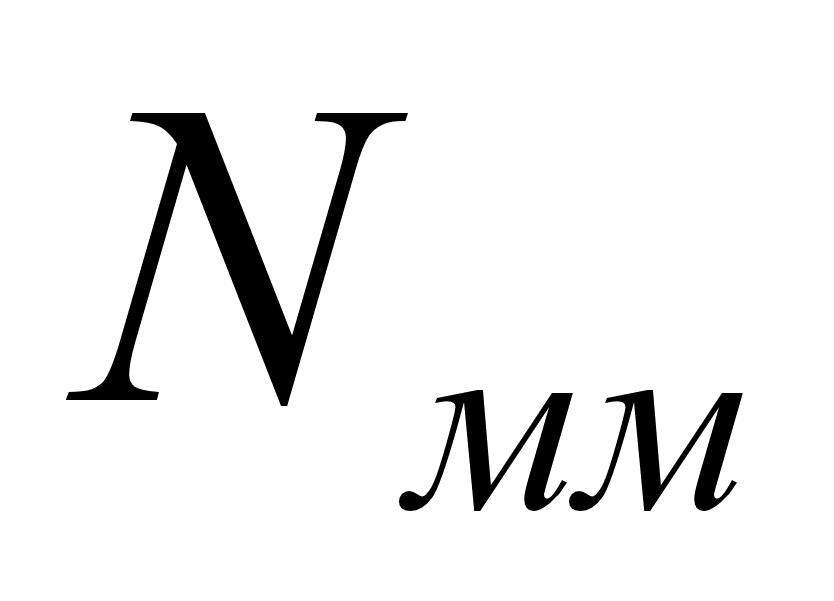 -
количество
моечных машин;
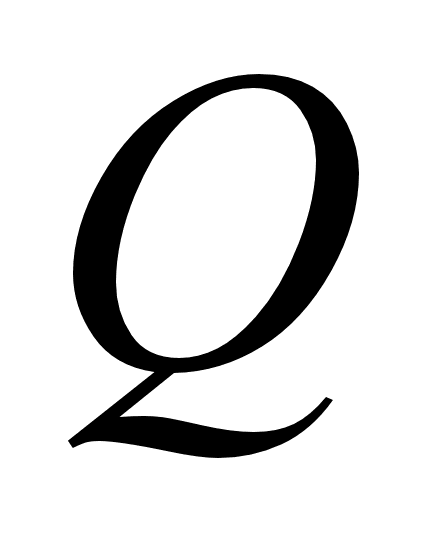 -
общая масса
деталей одного
объекта, которая
должна промываться
в моечной машине,
кг;
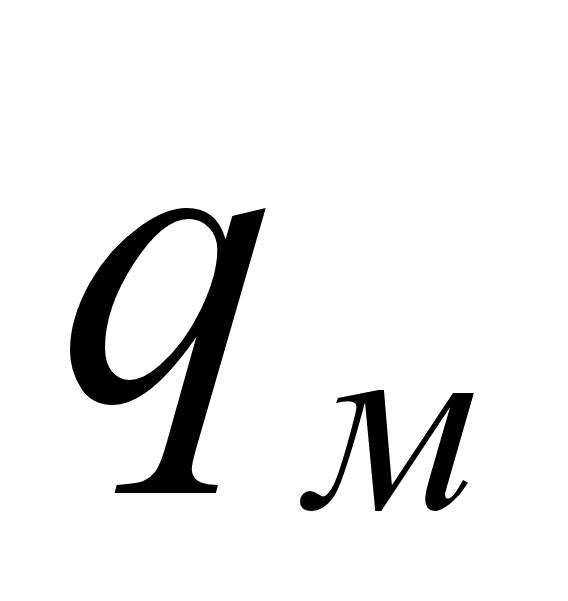 - часовая
производительность
моечной машины,
кг/ч;
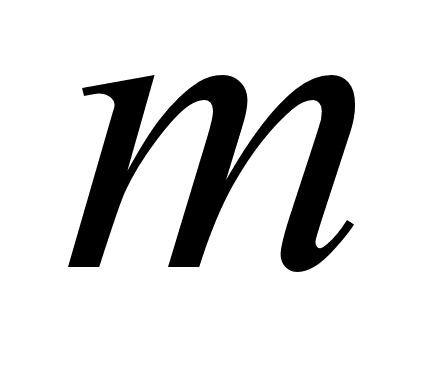 - такт выпуска
машин из ремонта,
ч;
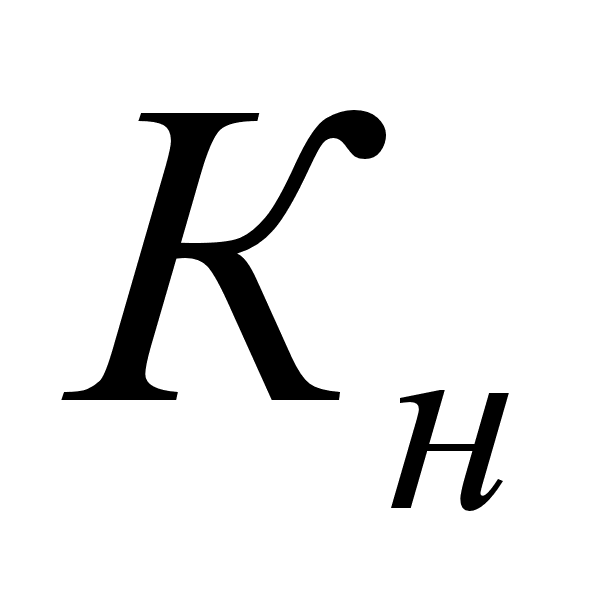 -
коэффициент
использования
моечной машины,
принимаем
=0,9.
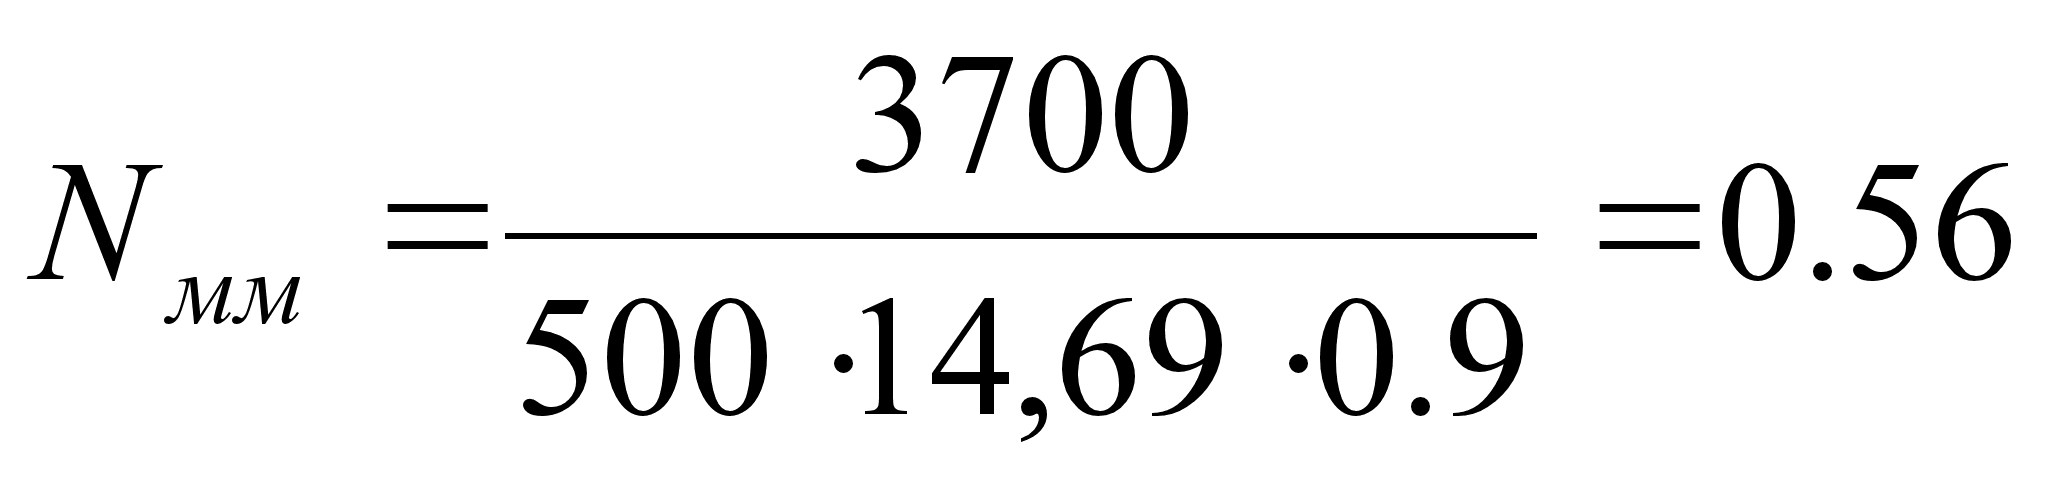
Принимаем одну моечную машину М-107.
Определяем количество испытательных стендов [5]:
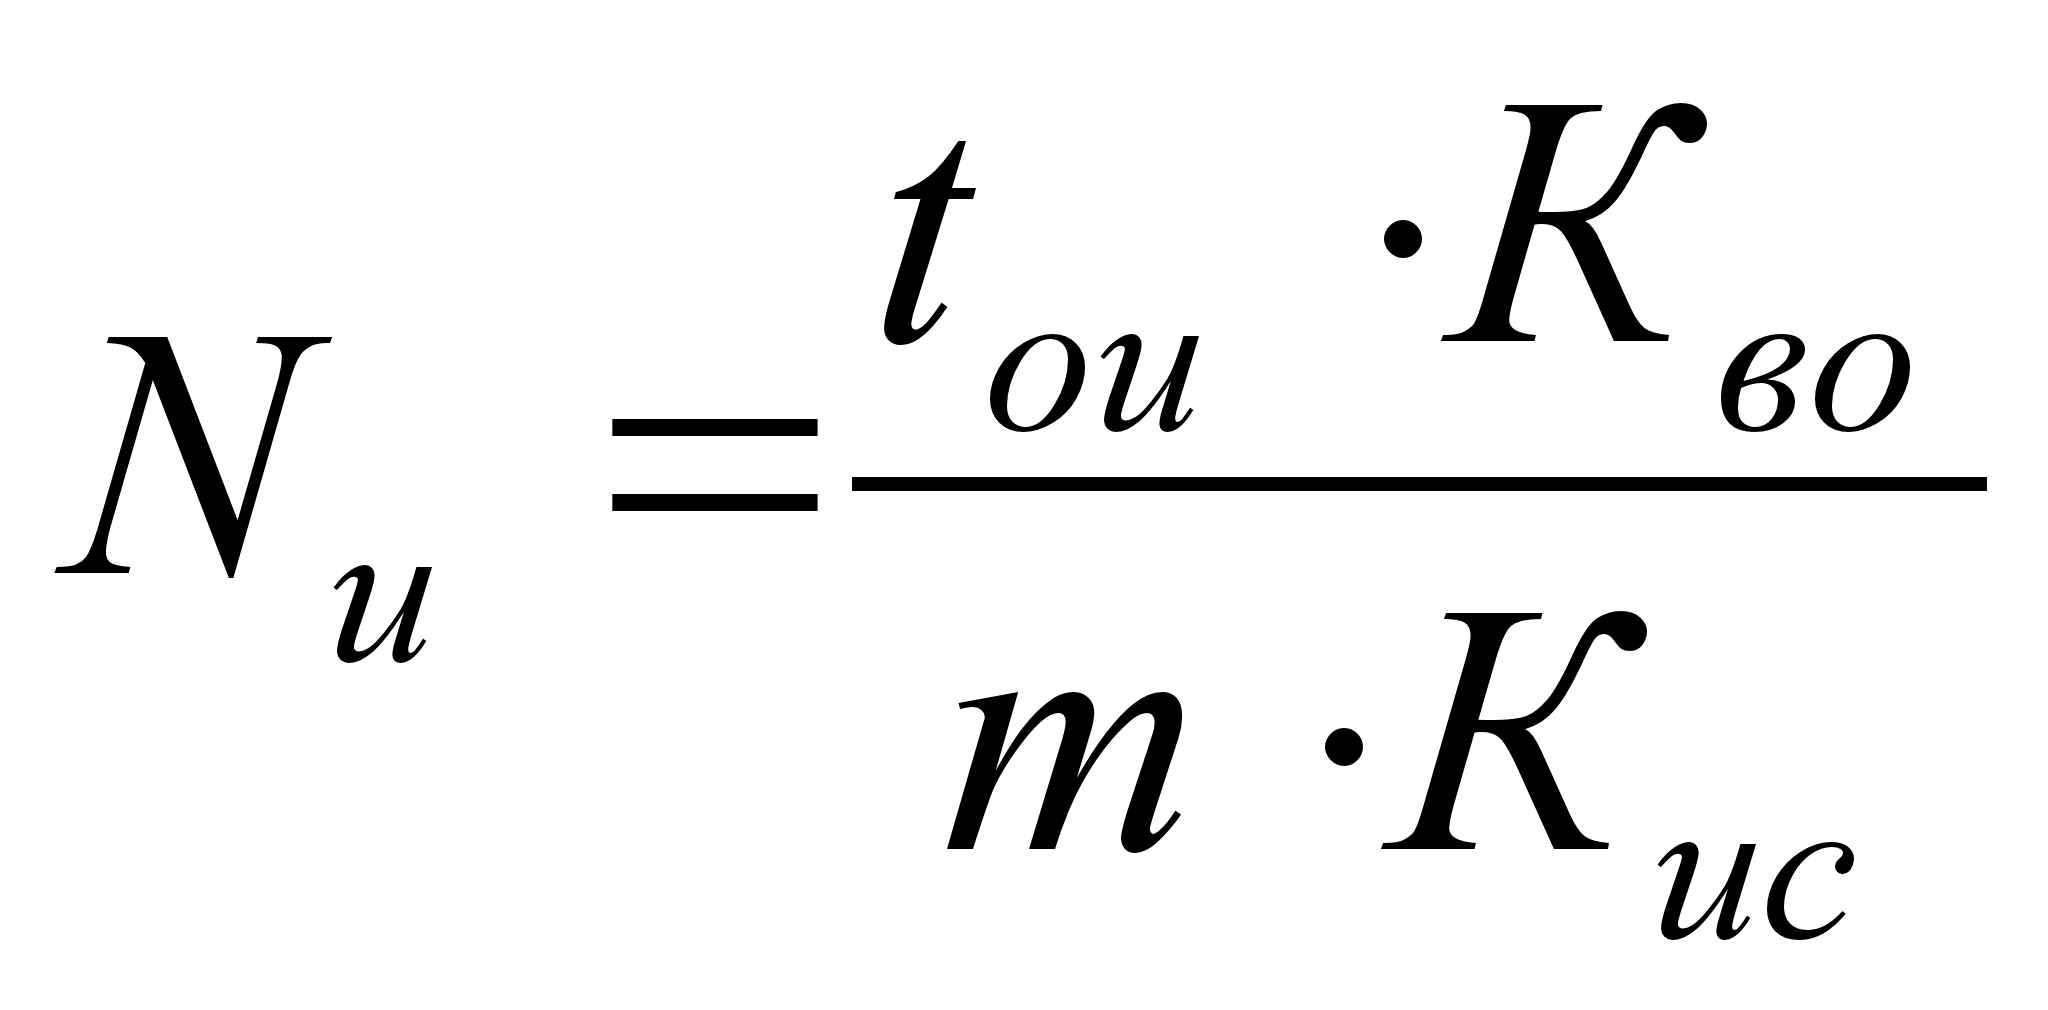 ,
(2.25)
где
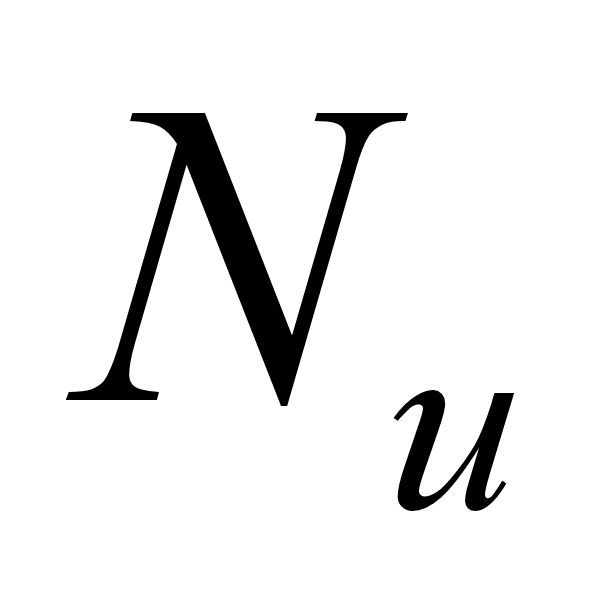 - количество
испытательных
стендов;
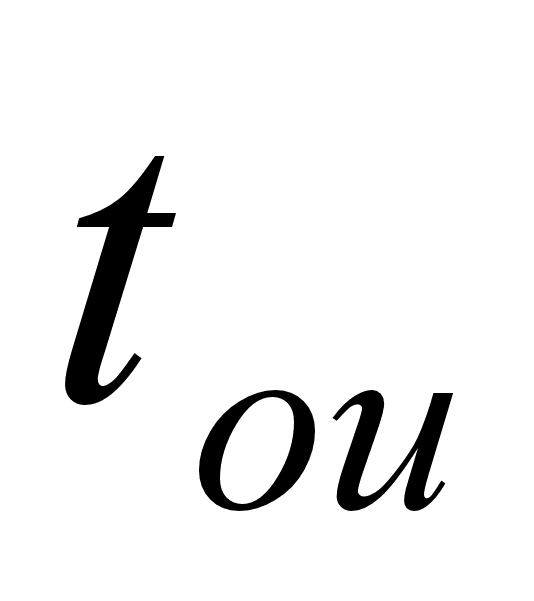 - продолжительность
обкатки и испытания
данного объекта,
ч;
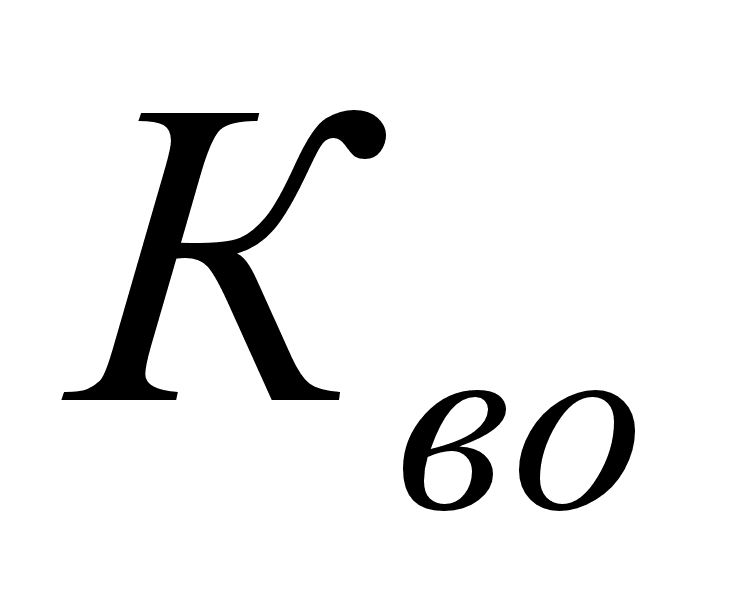 - коэффициент,
учитывающий
возврат объектов
для повторной
обкатки и испытания,
принимаем
=1;
-
такт выпуска
машин из ремонта;
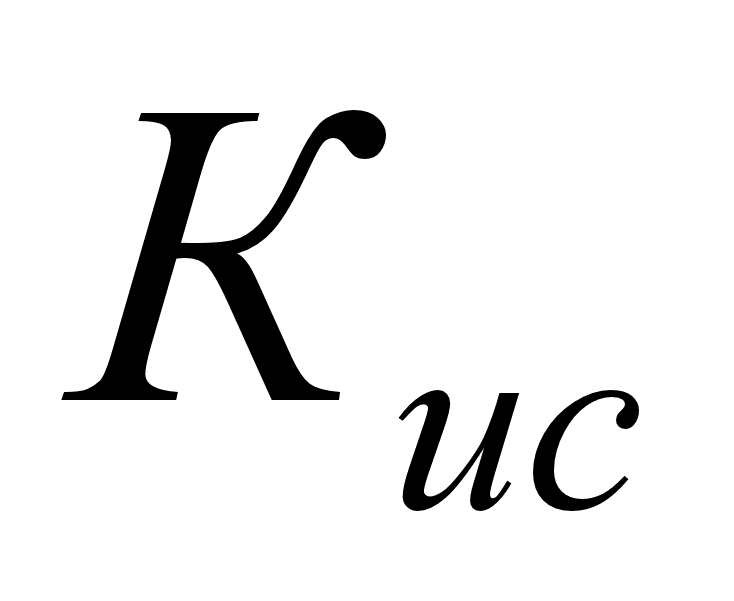 - коэффициент
использования
стенда, принимаем
=0,9.
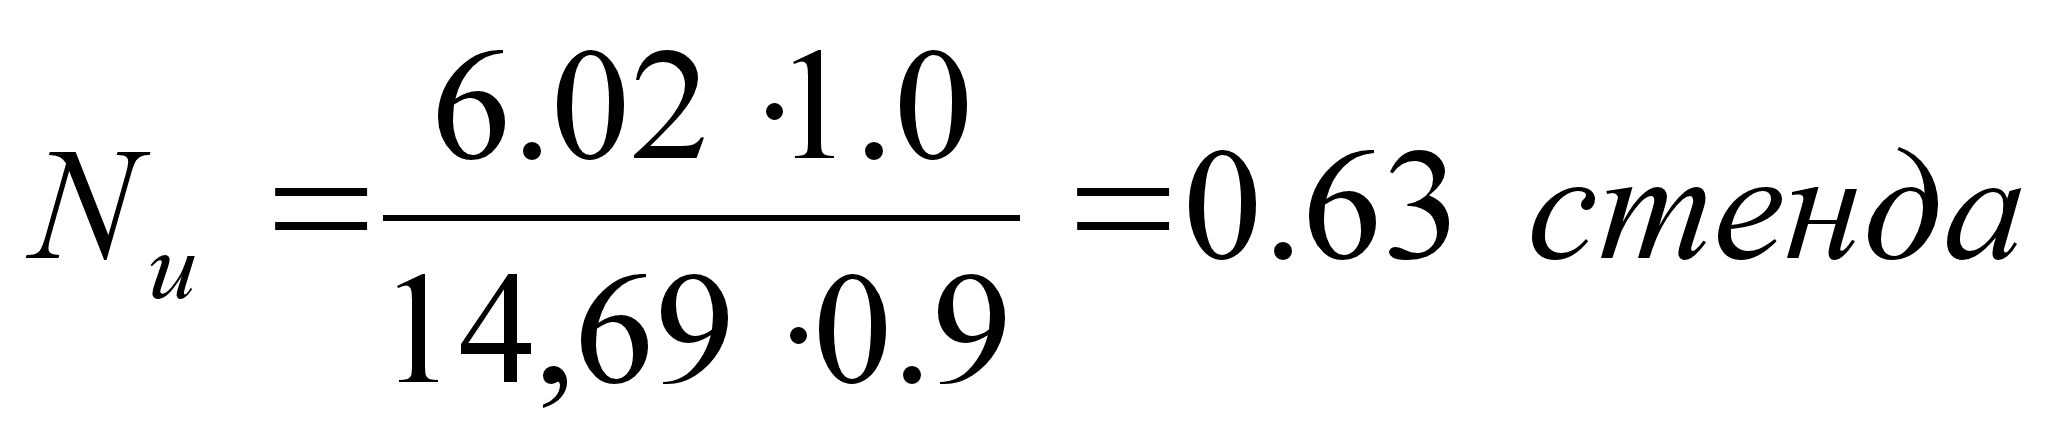
Принимаем один испытательный стенд.
Остальное оборудование и подъемно-транспортные средства выбираются исходя из принятого производственного процесса и объема выполняемых работ.
Проверочный расчет площади мастерской
Определим площадь производственных отделений мастерской по количеству производственных рабочих [5].
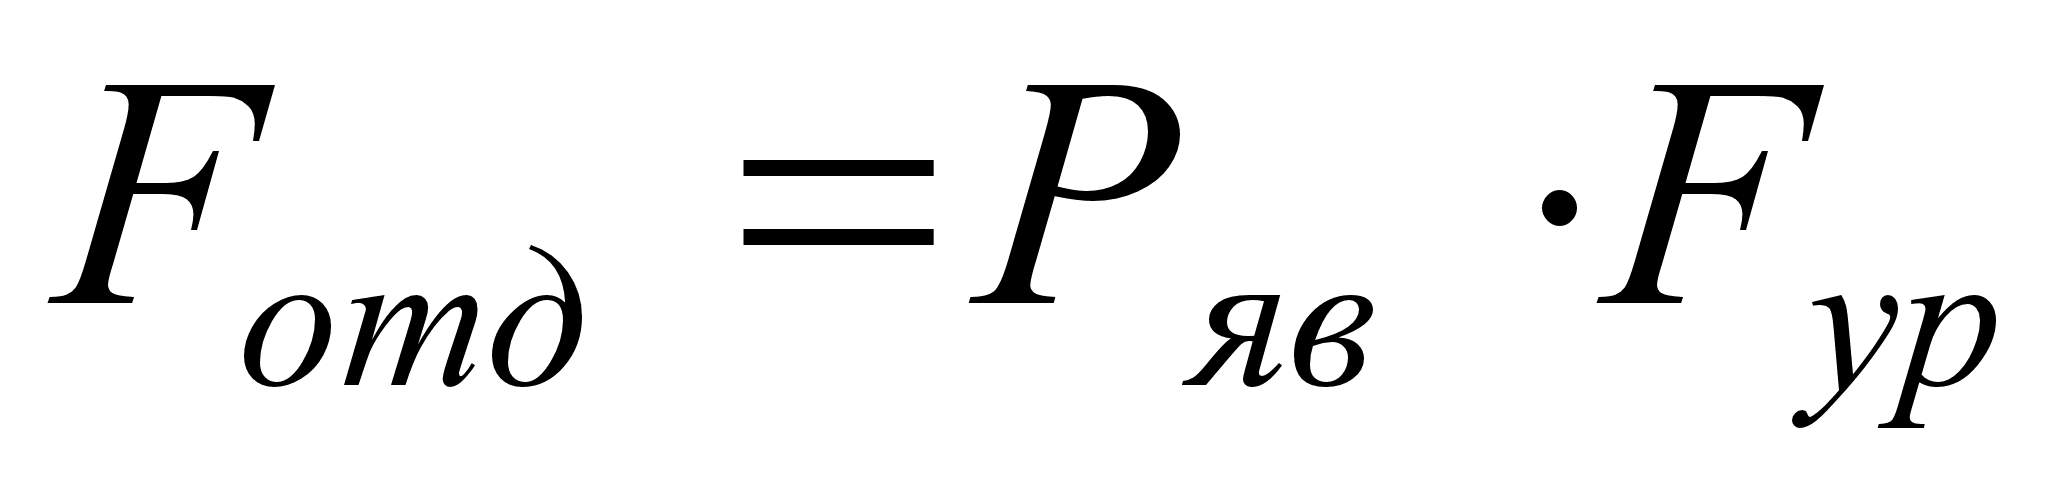 , (2.26)
где
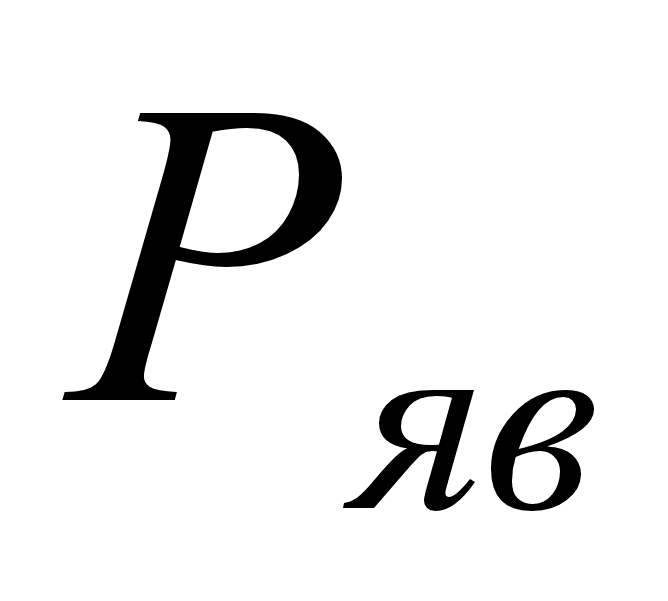 -
явочное количество
рабочих;
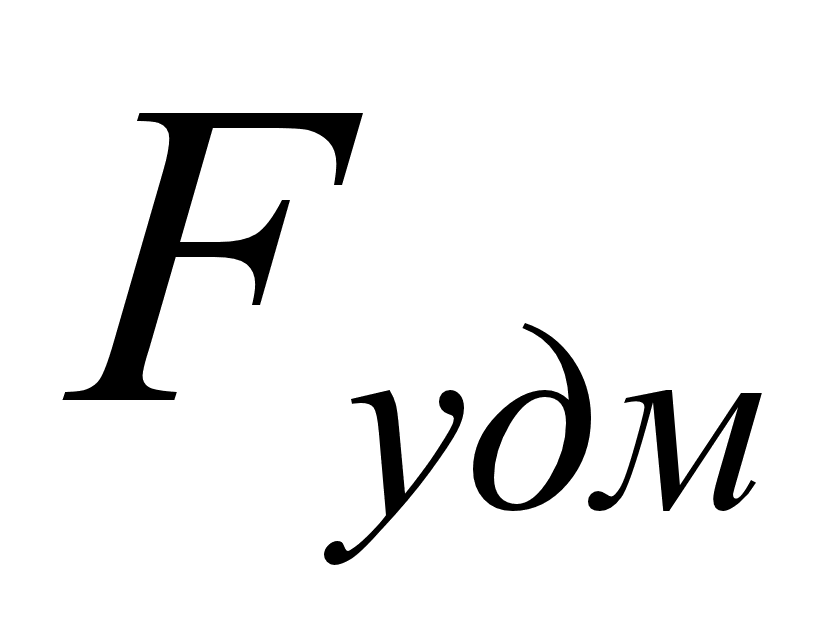 - удельная
площадь, приходящаяся
на одного рабочего,
м2 .
Определим площадь участка наружной мойки:
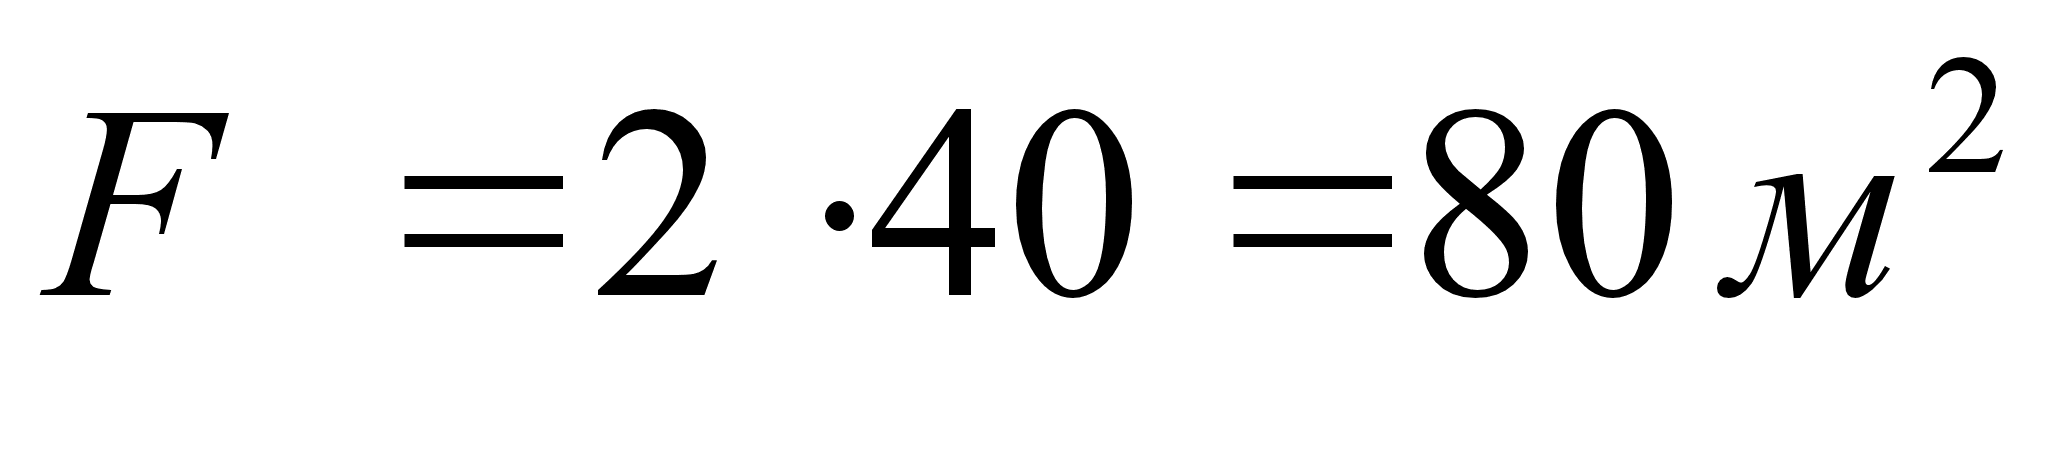
Аналогичным образом производим расчет площадей всех участков, результаты расчетов приведены в таблице 4.
Таблица 4. Площадь производственных отделений и участков мастерской
| Наименование отделений и участков | Площадь, м2 |
| 1. Отделение наружной мойки | 36 |
| 2. Машиносборочное отделение | 190 |
| 3. Шлифовальное отделение | 20 |
| 4. Помещение подсобное | 5 |
| 5. Разборочно-моечное | 37 |
| 6. Мотороремонтное | 33 |
| 7. Отделение обкатки и испытания двигателей | 26 |
| 8. Инструментальная | 16 |
| 9. Кладовая | 13 |
| 10. Коридор | 12 |
| 11. Нормировочная | 5 |
| 12. Вулканизационное | 14 |
| 14. Отделение окраски | 36 |
| 14.Санбытузел | 21 |
| 15. Слесарно-механическое | 22 |
| 16. Аккумуляторное | 14 |
| 17. Ремонта электроаппаратуры | 14 |
| 18. Ремонта и регулировки тепловой аппаратуры | 14 |
| 19. Слесарное | 24 |
| 20. Сварочное | 23 |
| 21. Трансформаторная | 12 |
| 22. Кузнечное | 24 |
| Итого | 611 |
Площади вспомогательных помещений: диспетчерская, санбытузла и др. для укрупненных расчетов при проектировании принимаем в процентном соотношении от производственной площади мастерской.
Принимаем следующие площади:
диспетчерской – 6 м2
санбытузла вместе с коридором и подсобным помещением– 31 м2.
Общая площадь мастерской составляет
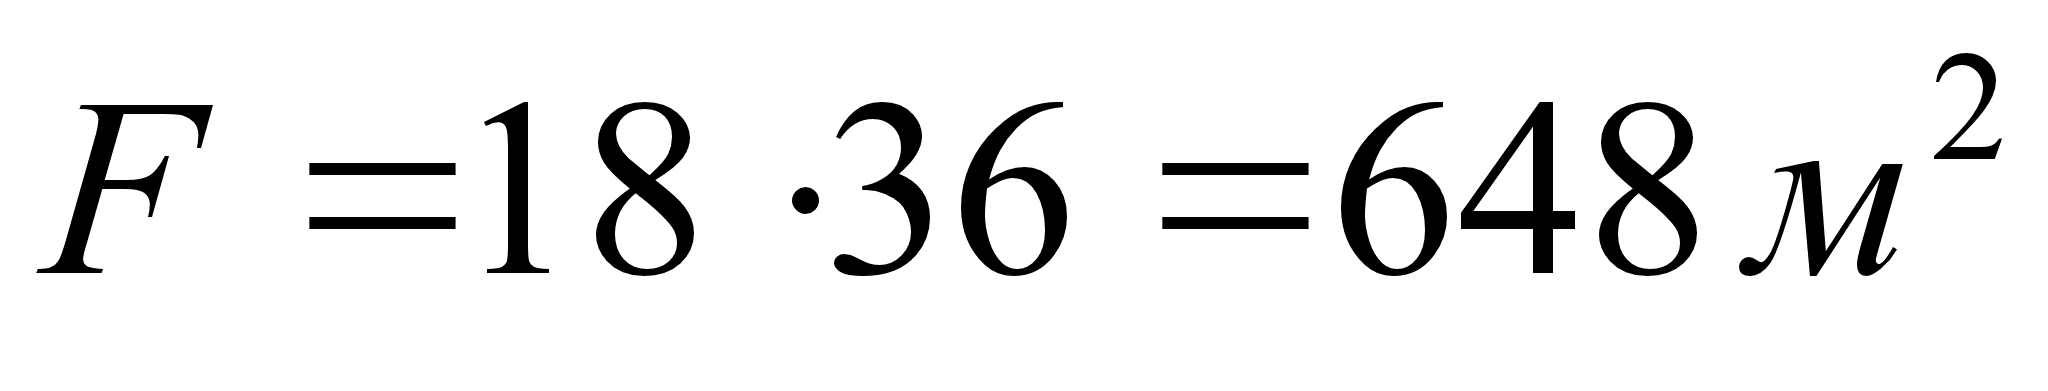
Компоновка цехов и отделений и обоснование размещения рабочих мест
После расчета площадей производственных отделений и других вспомогательных помещений производим их компоновку в одном здании мастерской. Устанавливаем взаимное расположение и конфигурацию площадей всех отделений, а затем на плане мастерской расстанавливаем оборудование [18].
При общей планировке отделений и рабочих мест необходимо обеспечивать правильную технологическую последовательность процесса ремонта машин и наиболее короткие, без обратных движений пути грузопотоков.
Необходимо обеспечить прямоточность, производительность процесса. Разборочно-моечное, регулировочное и окрасочное отделения должны быть изолированы от других отделений. Отделения кузнечное, сварочное, окрасочное, нужно сосредотачивать и располагать у наружных стен в непосредственной близости друг от друга. Вспомогательные помещения располагать в боковых пролетах. Ширину проходов у термических печей горнов и других нагревательных устройств должна быть не менее 1,5 м. Ширину центрального пролета здания выбирают кратной 3 м и соответственно размерам стандартных кран-балок и стройматериалов.
В машиносборочном отделении основной проезд принимают шириной не менее 3 м. План мастерской вычерчивается в масштабе 1:50.
Каждому типу станка, стенда или другому оборудованию дается условное графическое обозначение в масштабе плана мастерской.
Выбранное оборудование нужно располагать в отделениях так, чтобы поток деталей совпадал с технологическим процессом.
К плану мастерской с расстановкой оборудования составляется спецификация по ГОСТ 2104-68
Организация контроля качества ремонта машин
Под качеством выпускаемой продукции понимается полное соответствие восстановленных деталей, отремонтированных узлов, агрегатов и машин техническим условиям, типовой технологии и по ГОСТам.
Основными объектами контроля в мастерской являются:
1) поступающие в ремонт машины, агрегаты и сборочные единицы;
2) детали, восстанавливаемые в своем предприятии;
3) комплектуемые, собираемые, отремонтированные агрегаты, узлы, механизмы, сопряжения;
4) ремонтные материалы, заготовки в виде литья, запасные детали, получаемые со стороны;
5) станочное, подъемно-транспортное и другое оборудование, приборы, инструменты и т.п..
В ремонтных мастерских хозяйств контроль за качеством ремонта машин, агрегатов, сборочных единиц и других объектов осуществляет инженер-контролер. В тех мастерских, где нет контролера, функции выполняет заведующий мастерской.
Формы организации технического контроля:
- зависимый контроль;
- независимый контроль;
- самоконтроль.
Виды технического контроля:
1. Контроль по назначению, в который входит: предварительный контроль, систематический контроль, промежуточный контроль – состоит из пооперационного контроля, группового контроля; окончательны контроль; летучий контроль; целевой контроль.
2. Контроль по месту выполнения. В него входят стационарный контроль; подвижный контроль.
3. Контроль по степени охвата деталей. В него входят сплошной контроль; выборочный контроль; периодический контроль
Методы контроля:
а) осмотр;
б) проверка на ощупь;
в) ослушивание;
г) проверка с помощью универсальных инструментов;
д) испытание;
е) физические методы контроля.
Документации технического контроля.
Рабочее место контролера обеспечивается не только измерительными приборами и инструментом, но и необходимой документацией. На рабочем месте контролера должны быть альбомы технологических карт на ремонт машин, агрегатов, сборочных единиц, механизмов, сопряжений; инструкции по техническому контролю; ведомость дефектов; журнал испытания и контрольного осмотра двигателей; журнал регистрации машин поступивших в ремонт и другая документация.
2.4 Обоснование принципов организации технического сервиса
В условиях развития рыночных отношений и становления многоукладности сельского хозяйства при организации ремонта машин преобладающей становится система, основанная на взаимном экономическом интересе ремонтных предприятий и сельских товаропроизводителей, а также на полной свободе взаимоотношений сторон, участвующих в производственном процессе. Она базируется на следующих принципах:
ремонтное производство строится исходя из признания приоритета сельского товаропроизводителя, т. е. организация ремонта машин и оборудования ориентируется на его интересы и его эффективную производственную деятельность;
ремонт машин и оборудования организуют с учетом региональных особенностей их использования. К ним относятся почвенно-климатические условия, влияющие на ресурс машин; продолжительность сельскохозяйственного года; обеспеченность хозяйств региона ремонтно-обслуживающей базой, кадрами механизаторов и ремонтников; размеры хозяйств, эксплуатирующих машины; мощности специализированной ремонтной базы; наличие и состояние сети дорог; плотность размещения машин на территории региона и др.;
организация ремонта предполагает необходимость учета особенностей конструктивно-технологического исполнения машин. Это значит, что при разделении машины на конструктивно законченные, самостоятельные части можно вести их ремонт независимо от нее самой в условиях применения простого оборудования. Широко внедряют агрегатный ремонт, способствующий снижению простоев машин по техническим причинам;
обеспечение экономической заинтересованности в ремонте машин всех участников сельскохозяйственного производства: владельцев машин, ремонтно-технических предприятий, заводов-изготовителей машин и запасных частей к ним. Это обусловлено экономической целесообразностью ремонта как способа возобновления работоспособности и ресурса машин; соблюдение приоритета владельцев в выборе исполнителей ремонта своих машин. Реализация приоритета возможна при наличии рынка услуг. В связи с этим структура ремонтно-обслуживающей базы должна представлять собой разветвленную сеть ремонтно-обслуживающих предприятий, предполагающую здоровую конкуренцию за потребителя услуг;
обеспечение оптимальности распределения работ по техническому обслуживанию и ремонту машин между подразделениями ремонтно-обслуживающей базы. Она основана на учете экономических, технических и организационных факторов. Критерием оптимальности при сравнении различных вариантов служат совокупные затраты;
обеспечение оптимальности пропорций между производством новых машин, запасных частей к ним и ремонтно-обслуживающим производством. Соотношение между производственными мощностями, занятыми изготовлением новых машин, запасных частей к ним, и предприятиями, выполняющими работы по ремонту и техническому обслуживанию, относится к определяющему фактору развития технического сервиса и зависит от надежности выпускаемых машин;
создание условий для экономической заинтересованности заводов-изготовителей в сервисе своей продукции. Предусматриваются обязательное участие предприятий — изготовителей машин и оборудования в организации фирменного ремонта, их сотрудничество с ремонтно-техническими предприятиями АПК всех уровней;
обеспечение органического единства организации ремонта машин со всеми вопросами технического сервиса. Это обусловлено тем, что ремонт машин — одна из основных составляющих общей структуры технического сервиса. [26]
2.5 Обоснование структуры службы технического сервиса
Структура, размеры и функции объектов ремонтно-обслуживающей базы (РОБ) обусловлены работами, выполняемыми при обслуживании и ремонте машин. Анализ этих работ показывает, что они должны быть централизованными и децентрализованными. Часто повторяющиеся и технически несложные виды работ, не требующие оборудования, сложных приборов, выполняют на местах работы или хранения машин и оборудо-
вания (или вблизи от них) без вывода из эксплуатации (передвижные ремонтные мастерские, агрегаты ТО, пункты технического обслуживания, базы снабжения, магазины).
Для выполнения технологически сложных ремонтных работ необходимо иметь предприятия более высокой оснащенности (центральные ремонтные мастерские, станции технического обслуживания, цехи по ремонту сложных машин, мастерские общего назначения и др.) с частичным выведением машин и оборудования из эксплуатации.
Ремонтные и другие работы высокой сложности (восстановление деталей) следует выполнять на предприятиях с высокой оснащенностью производства, соответствующей специализацией рабочих и инженерно-технических работников.
Эти обстоятельства обусловили построение трехзвенной структуры РОБ, определили функции каждой структурной единицы, а выявленные объемы ремонтно-обслуживающих и других сервисных работ — размеры и размещение объектов базы.
Главное назначение РОБ — максимальное удовлетворение потребностей сельского товаропроизводителя, а также предприятий перерабатывающих отраслей АПК в поддержании и восстановлении работоспособности машин и оборудования. Ремонтно-обслуживающая база должна отличаться многообразием исполнителей и производств, обеспечивать создание рынка услуг, противодействовать монополизму в выполнении работ технического сервиса.
Ремонтно-обслуживающая база сельскохозяйственных предприятий состоит из объектов на центральной усадьбе, в отделениях, бригадах, на фермах, а также в виде передвижных средств ТО и ремонта.
Ремонтно-обслуживающая база на центральной усадьбе хозяйства в своем составе должна содержать четыре технологических сектора.
Сектор ТО и ремонта сельскохозяйственной техники включает в себя: центральную ремонтную мастерскую (ЦРМ), открытые площадки и навесы для ремонта сельскохозяйственных машин, материально-технический склад с площадкой для погрузки и выгрузки, площадки (или помещение) для наружной очистки машин.
Ремонтная мастерская может быть размещена в нескольких зданиях. В ее состав кроме основных отделений (механического, кузнечного, сварочного и т. п.) входят посты ТО и диагностирования тракторов и комбайнов, а также разборочно-сборочное отделение.
При недостатке площади в мастерской ремонт крупногабаритных машин (комбайнов) проводят в отдельных помещениях (цехах).
Сектор длительного хранения (машинный двор) включает в себя: закрытые помещения (гаражи), навесы, площадки для хранения машин, рабочих органов, подъемно-транспортного оборудования, для сборки вновь поступивших машин и разборки списанных; помещения для хранения деталей, сборочных единиц, агрегатов, снятых с машин на период их хранения.
На машинном дворе организуют хранение машин и оборудования, подготовленных к работе, специальных машин общехозяйственного назначения, тракторов, комбайнов и других сложных машин, подлежащих ремонту в ЦРМ.
Сектор межсменной стоянки и ТО автомобилей содержит открытые площадки и отапливаемые гаражи. На межсменной стоянке находится техника специализированных отрядов и других механизированных подразделений, базирующихся на центральной усадьбе.
Сектор хранения и выдачи нефтепродуктов состоит из резервуаров для хранения нефтепродуктов, устройства для залива топлива в цистерны заправочных агрегатов и постов заправки машин. [26]
Выводы
В данном разделе проекта был произведен расчет программы технического сервиса базы.
В результате расчетов мы получили:
- общая трудоемкость составила 29997 чел.-ч.
- трудоемкость по мастерской составила 23807 чел.-ч.
- мощность мастерской составила 105 условных ремонтов
- списочное количество рабочих – 25 человек
- явочное количество рабочих – 19 человек
Также из проведенного расчета видно, что площадь необходимая для мастерской составляет 611 м2, а фактическая площадь мастерской составляет 648 м2, т.е дополнительное строительство не требуется.
3. Разработка технологического процесса восстановления вала диска БДТМ
3.1 Анализ условий работы вала
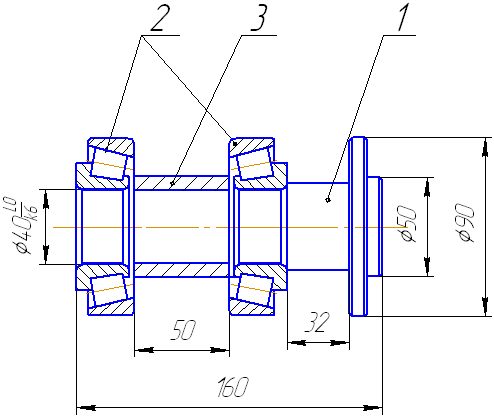
Рис. 3.1.
Вал (поз. 1) БДТМ при работе испытывает как циклические так и ударные нагрузки. Вал вращается на двух конических роликовых подшипниках (поз.2, 3). Вал с подшипниками помещен в корпус, который является частью стойки бороны. Между подшипниками имеется разделительная проставка (поз. 3). Зазор в подшипниках регулируется при помощи регулировочных шайб, которые подкладываются под крышку.
Установка конических роликовых подшипников связана с тем, что на вал в процессе работы бороны воздействуют и большие осевые нагрузки.
3.2 Анализ износного состояния
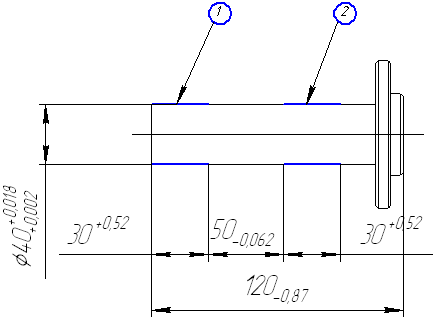
Рис. 3.2. Вал БДТМ
Основными видами дефектов вала являются износ посадочных поверхностей 1 и 2 под подшипники.
Основными видами износа вала является: механический В данном случае разновидностью механического износа, которому подвергается вал, является абразивный – в результате воздействия твердых тел или частиц.
Вал изготовлен из стали 40Х.
Посадочные поверхности под подшипники восстанавливаются осталиванием. При износе более 0,4 мм применяют вибродуговую наплавку или напыление металлических порошков. Изношенные шлицевые поверхности восстанавливаются автоматической наплавкой порошковой проволокой, вибродуговой наплавкой.
Обоснование рационального способа восстановления
Учитывая нагрузочные и температурные параметры работы вала, его физико-механические свойства, величину износа, делаем вывод о том, что для восстановления поверхностей под подшипники вала могут быть рекомендованы способы:
наплавка в углекислом газе;
хромирование;
газовая наплавка.
Рассчитаем стоимость восстановления каждым способом по формуле:
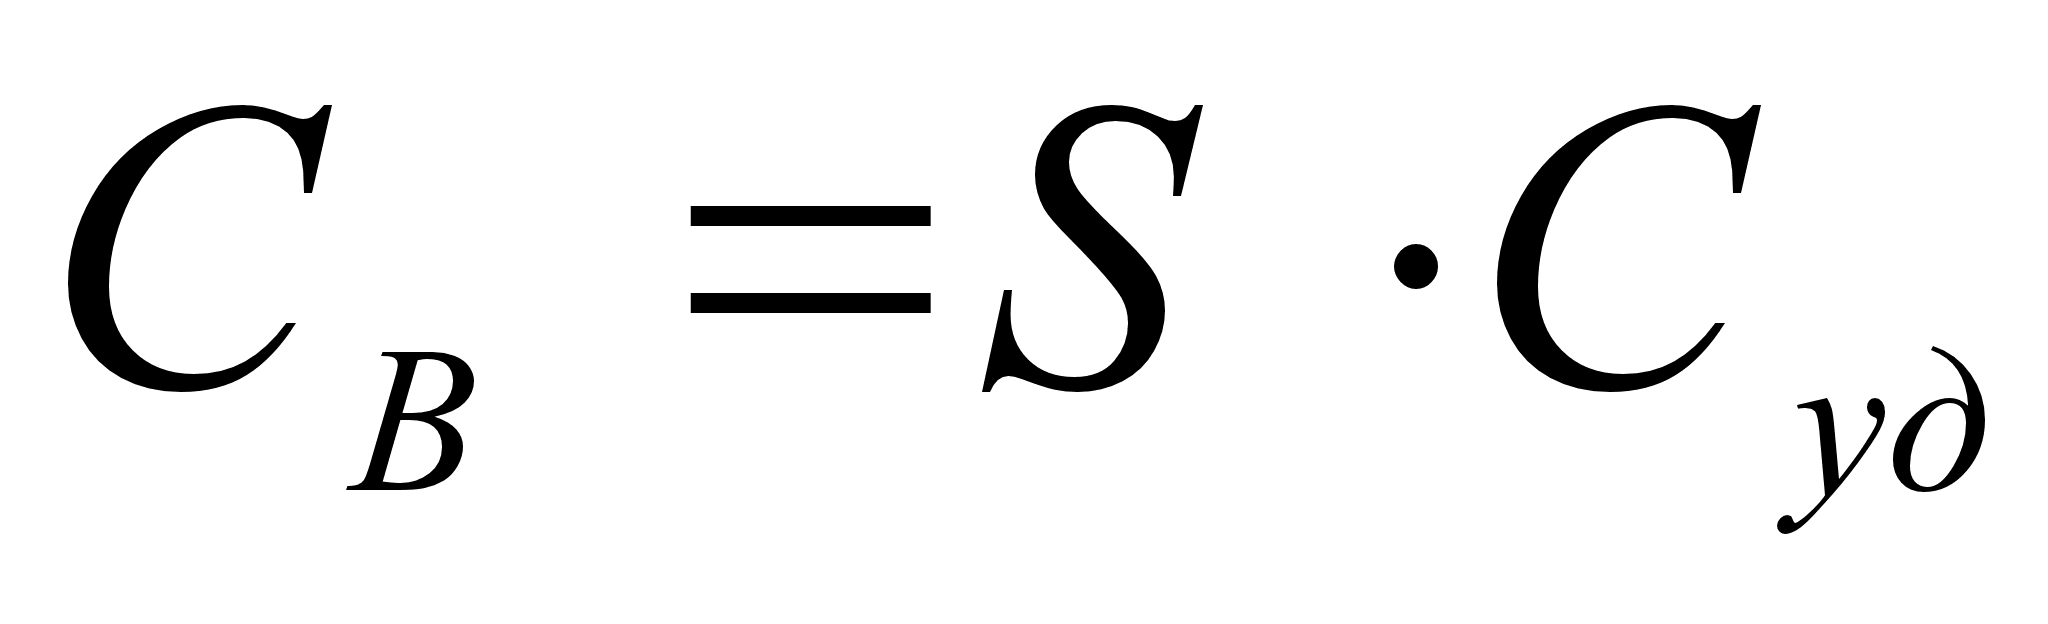 ,(3.1)
где S – площадь восстанавливаемой поверхности;
Суд – удельная себестоимость, руб./м2.
Целесообразно применение того или иного способа восстановления при выполнении условия:
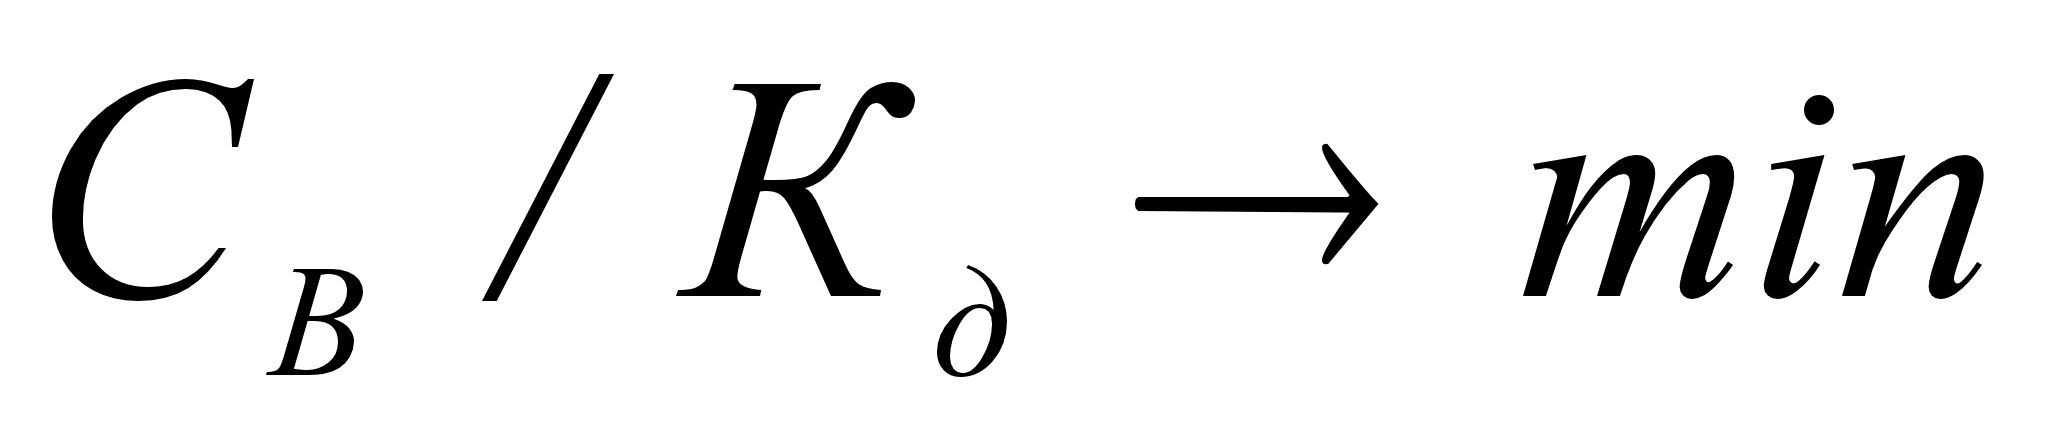 ,(3.2)
где Кд – коэффициент долговечности для применяемых способов восстановления.
Кд = 0,8-0,85 - наплавка в углекислом газе;
Кд = 0,9-1,0 - хромирование;
Кд = 0,85-1,0 - газовая наплавка.
Суд = 70000 руб./м2 - наплавка в углекислом газе;
Суд = 90000 руб./м2 - хромирование;
Суд = 80000 руб./м2 - газовая наплавка.
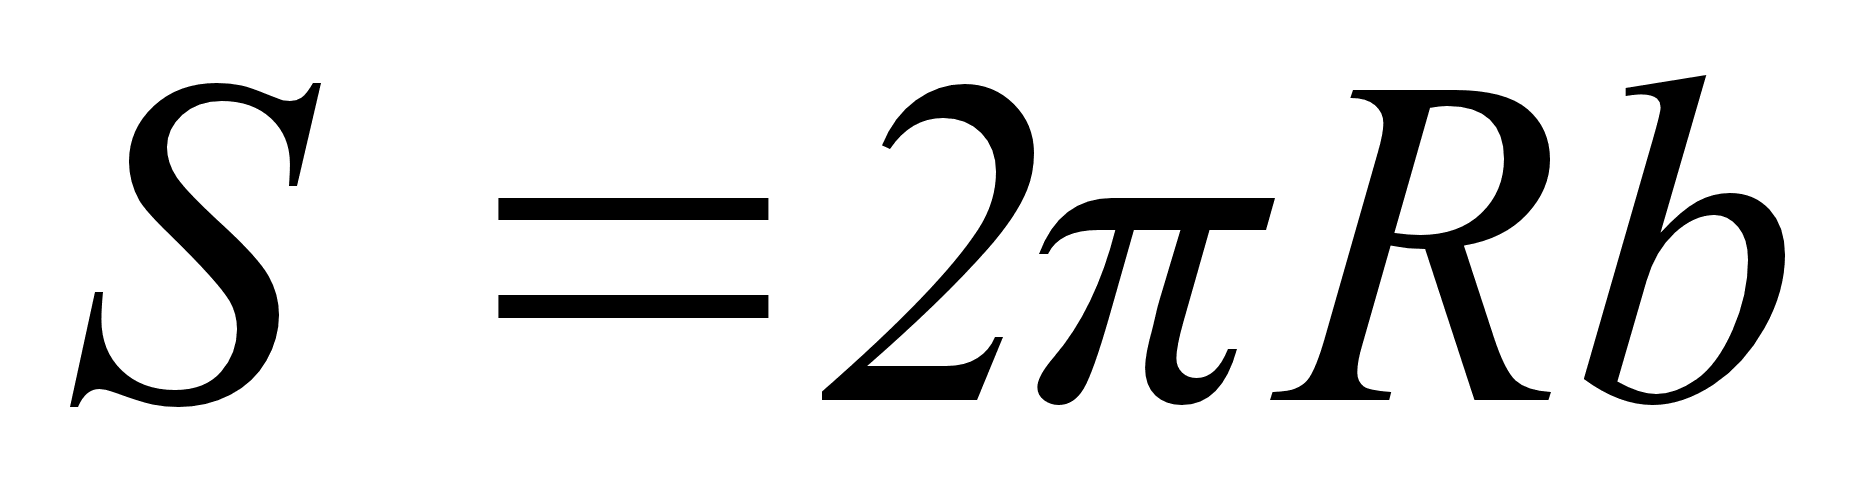 ,(3.3)
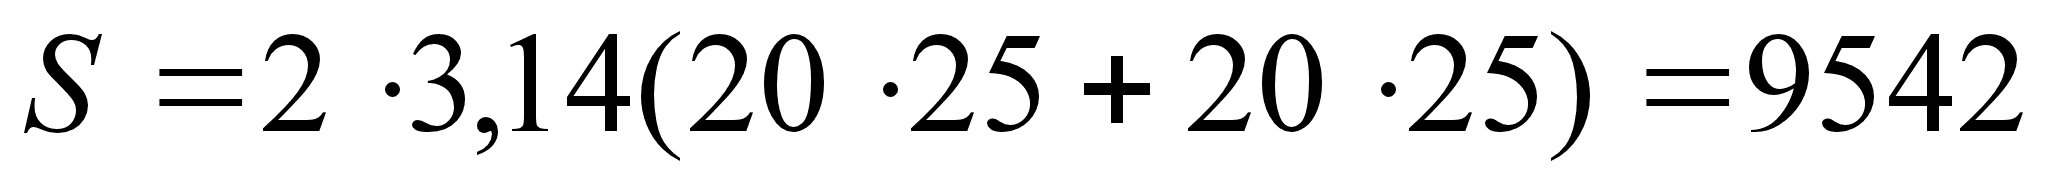
Наплавка в среде углекислого газа:
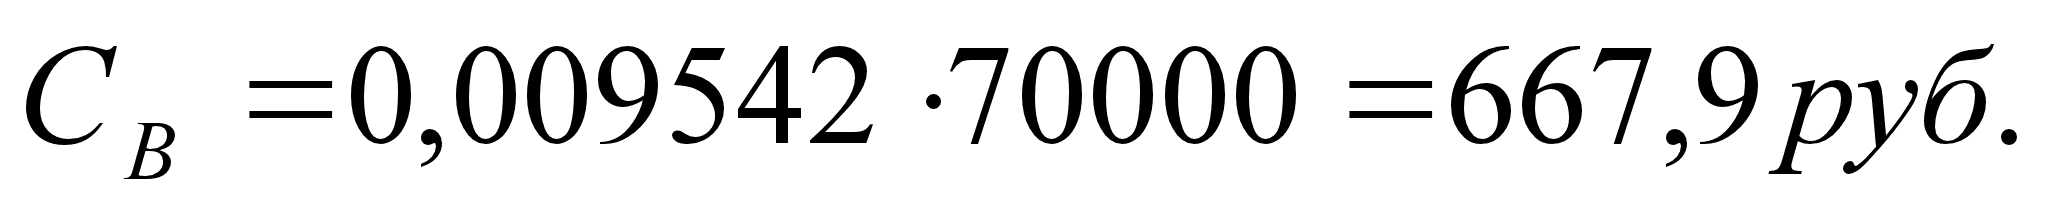
Хромирование:
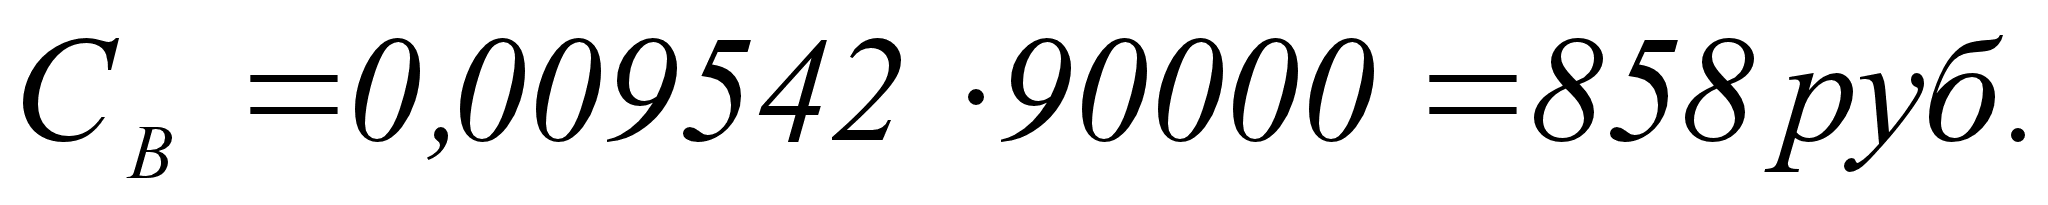
Газовая наплавка:
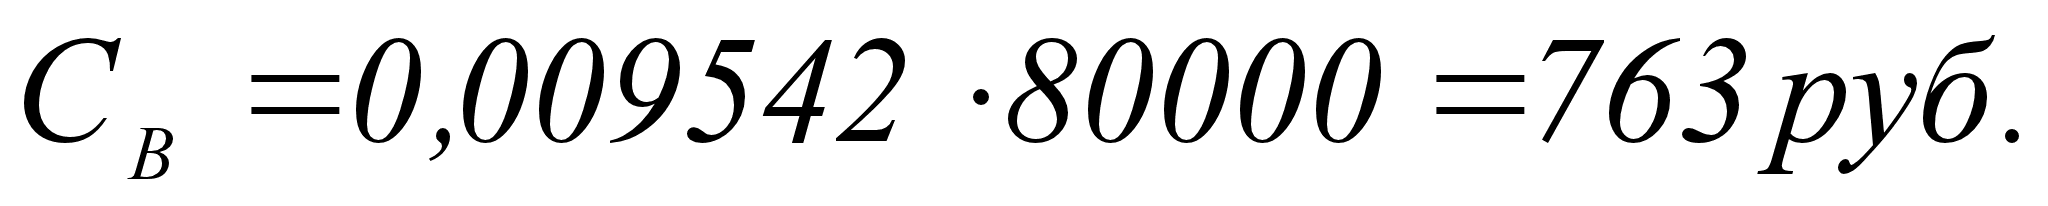
Наплавка в среде углекислого газа:
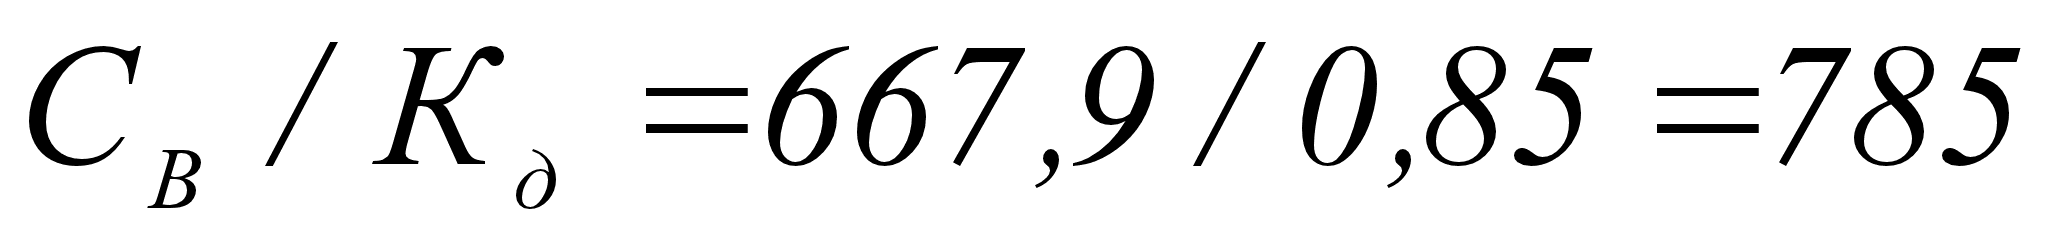
Хромирование:
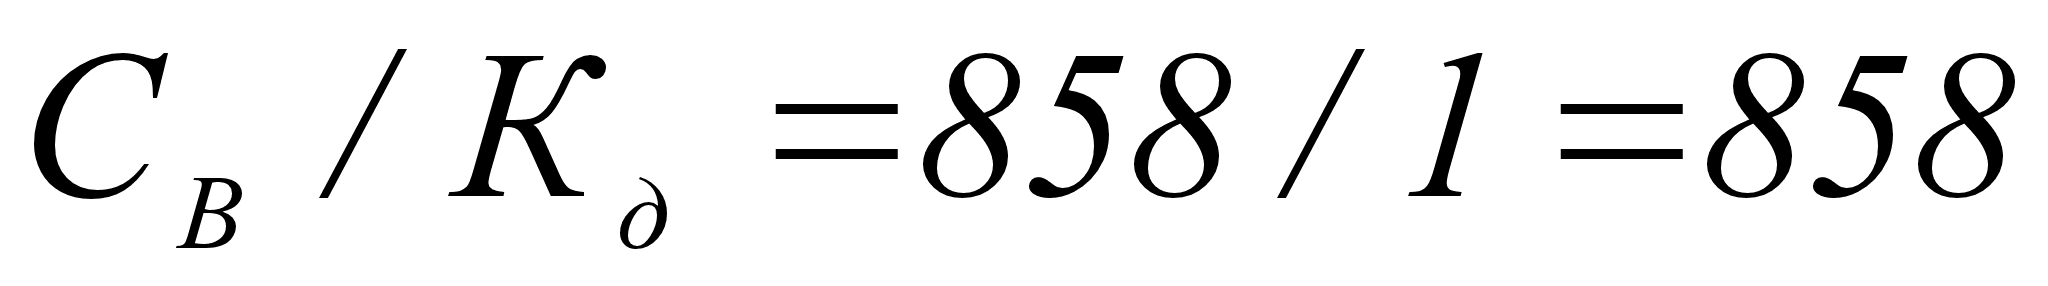
Газовая наплавка:
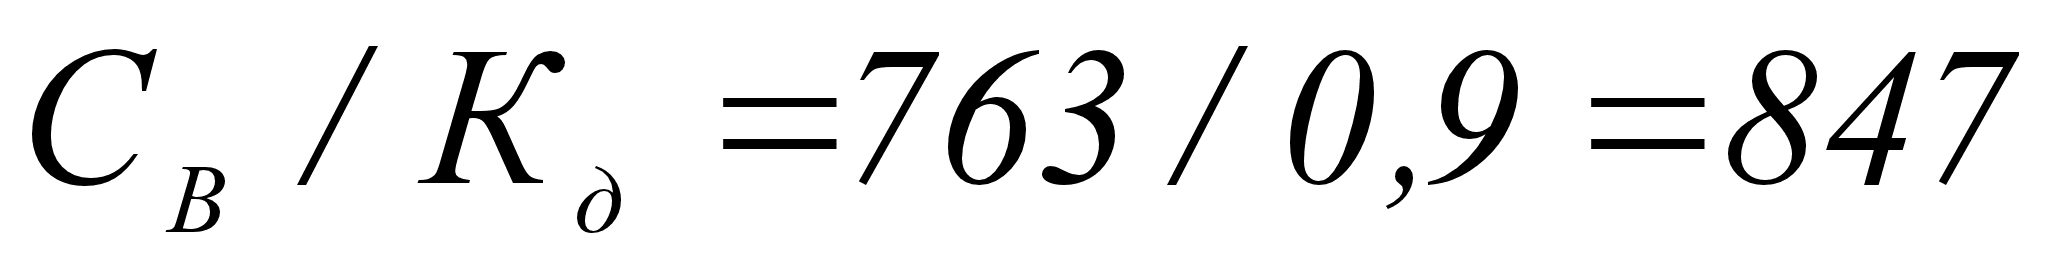
Согласно условию
,
мы видим, что
оптимальным
методом восстановления
является наплавка
в среде углекислого
газа.
3.4 Разработка операционной технологии восстановления вала
В процессе работы вала возникают следующие дефекты:
- износ посадочных поверхностей под подшипник;
В дальнейшем будем рассматривать данный дефект. Учитывая условие работы и виды износа шлицевого вала, этот дефект будем устранять наплавкой в среде углекислого газа.
Наплавка проводится без последующей термической обработки, и без предварительной механической обработки. Для наплавки используется полуавтомат А-547Р. Последующая механическая обработка точение и далее шлифование. Для наплавки используется проволока 1,2 Нм-30ХГСА ГОСТ 10543-82.
Рассматриваем режимы при наплавке в среде углекислого газа.
Выбираем силу тока в зависимости от диаметра электрода и диаметра детали [таблица 5,2; 1].
Диаметр проволоки 1,1-1,2 мм.
Сила тока
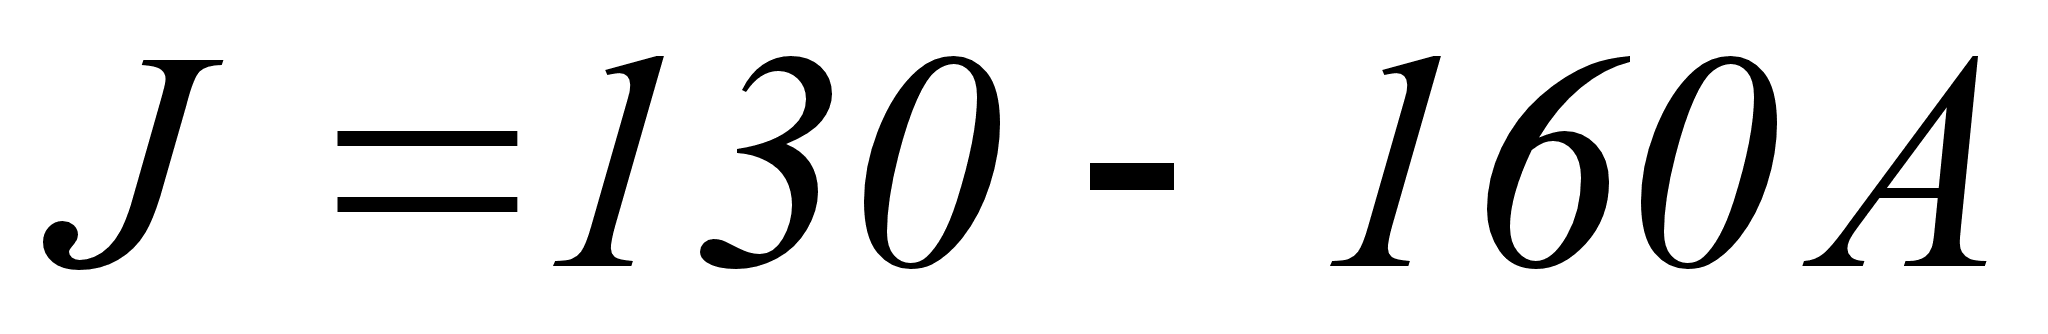
Напряжение
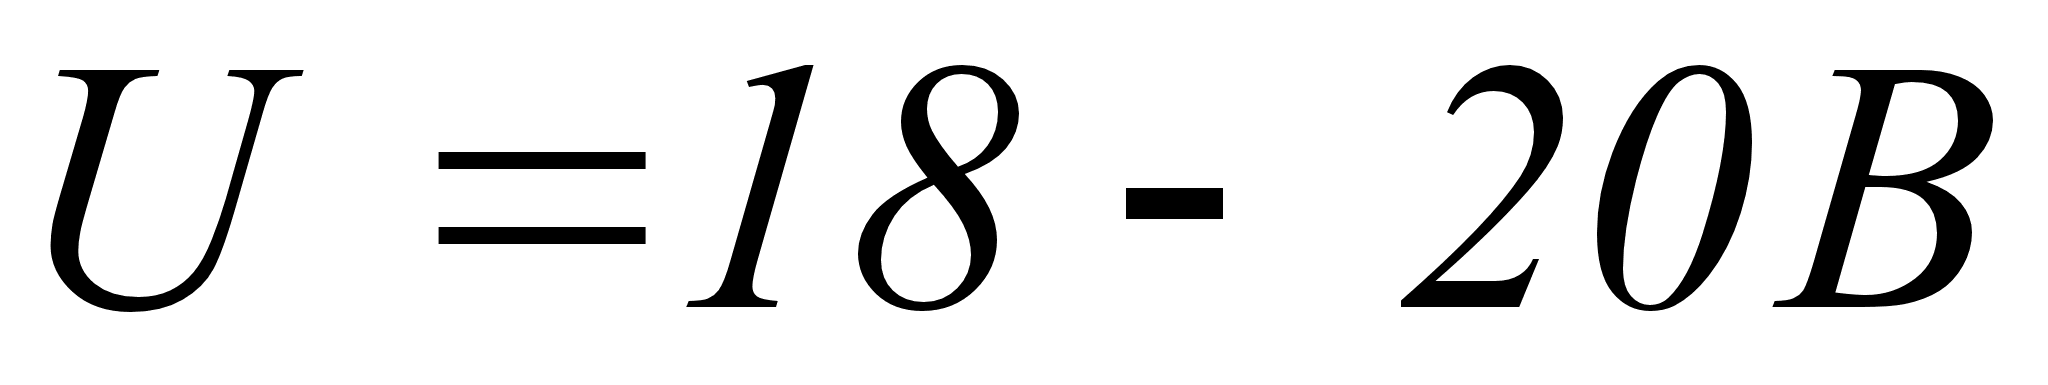
Скорость наплавки VH, м/ч.
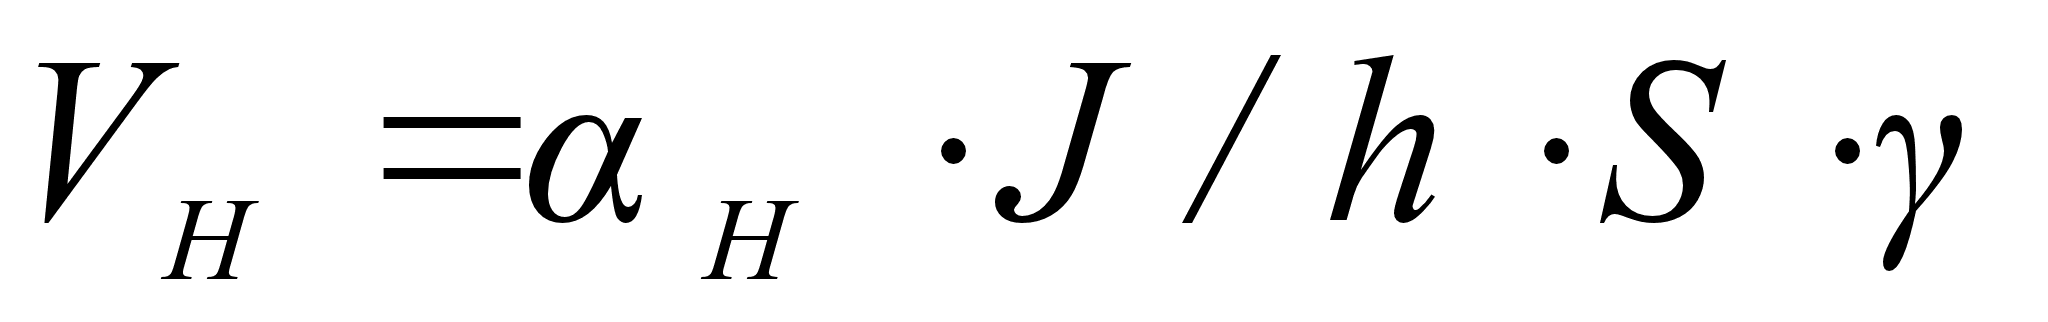 ,(3.4)
где αН – коэффициент наплавки, г/А.ч,
αН=(10ч12) г/А.ч;
J – сила тока, А;
h – толщина наплавляемого слоя, мм;
S – шаг наплавки, мм;
γ – плотность электродной проволоки, г/см3 (γ =7,85).
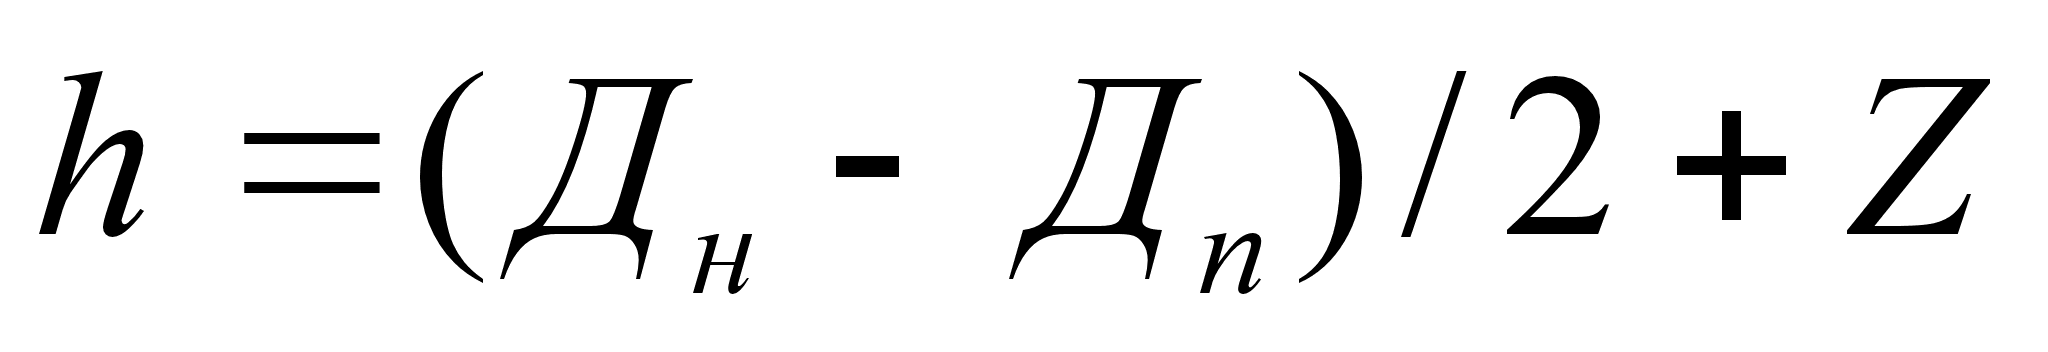 ,(3.5)
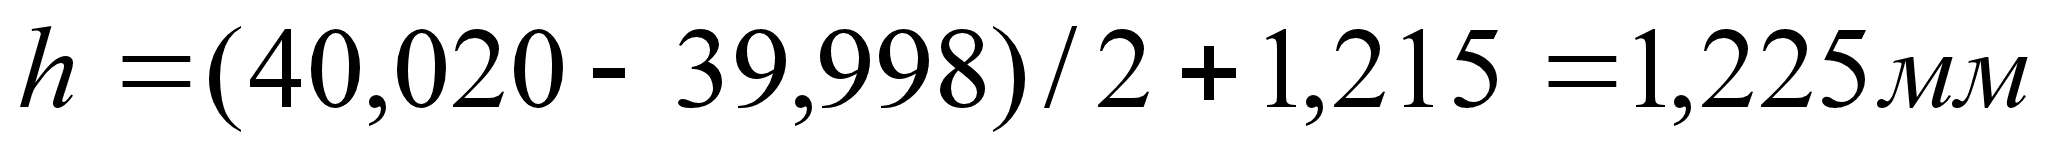
S=(1,6ч2,2).dпр=1,8.1,2=2,16 мм
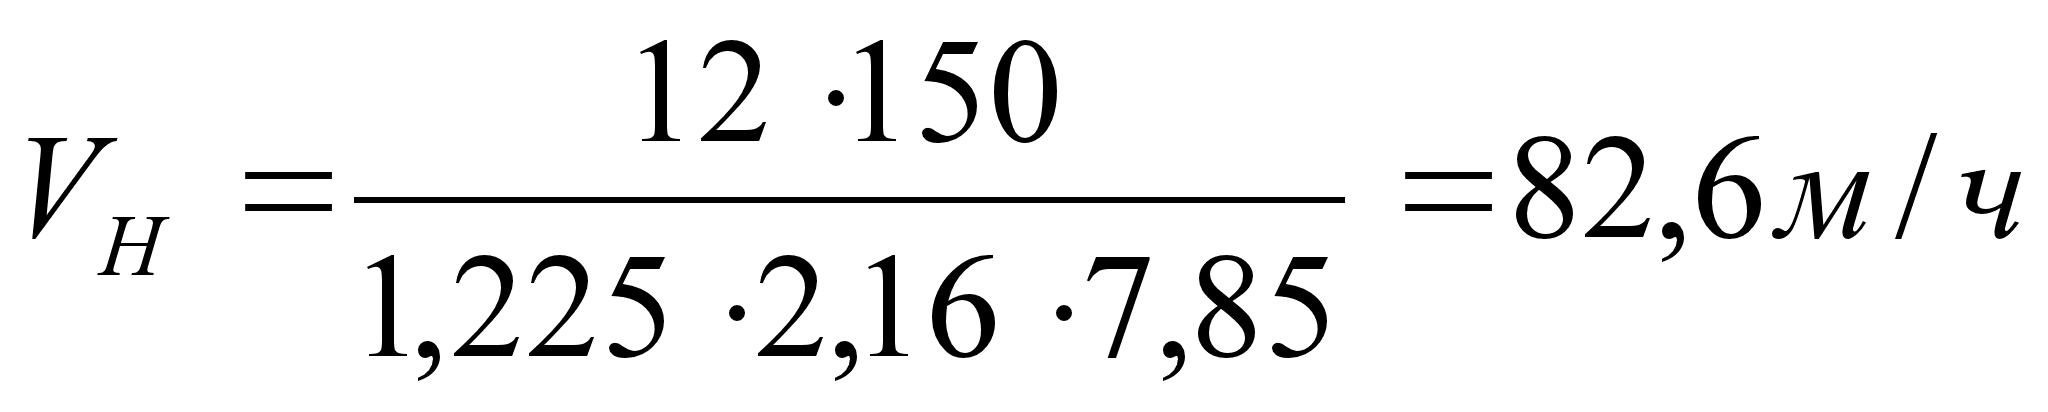 .
Частота вращения детали п мин-1:
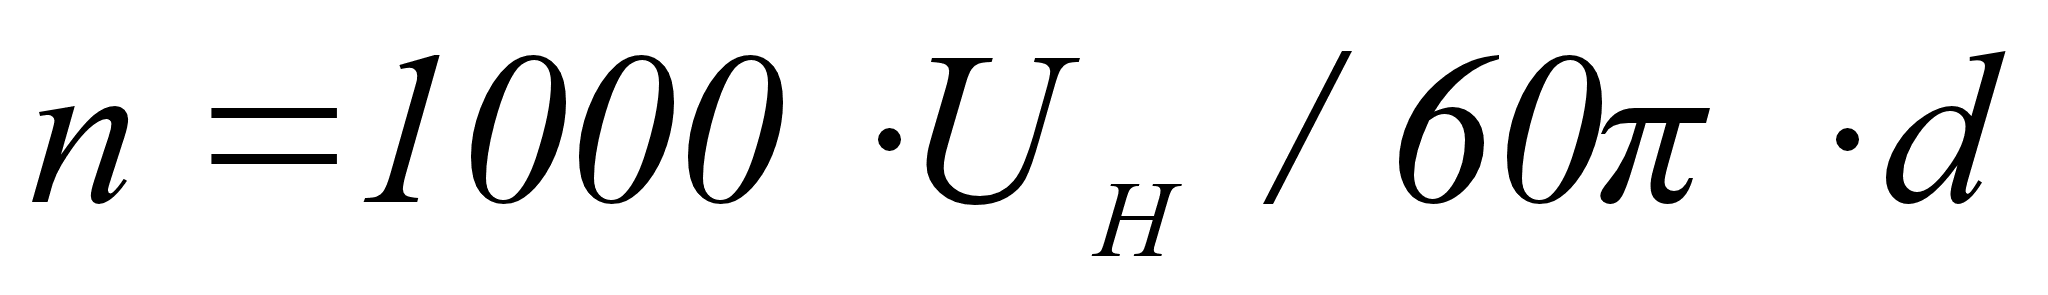 ,(3.6)
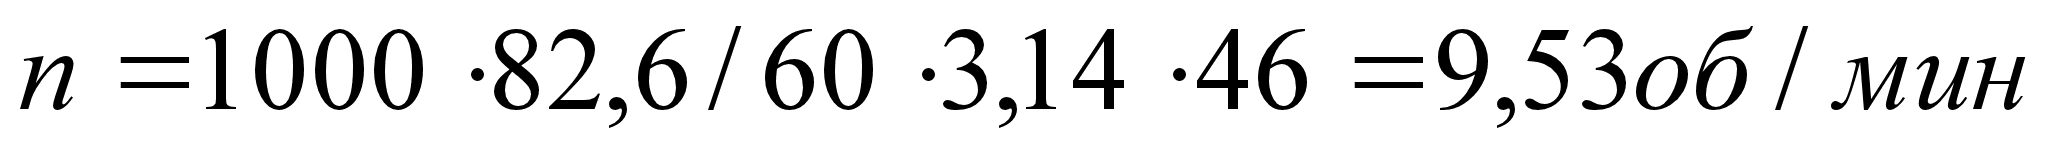 .
Скорость подачи проволоки Uпр, м/ч:
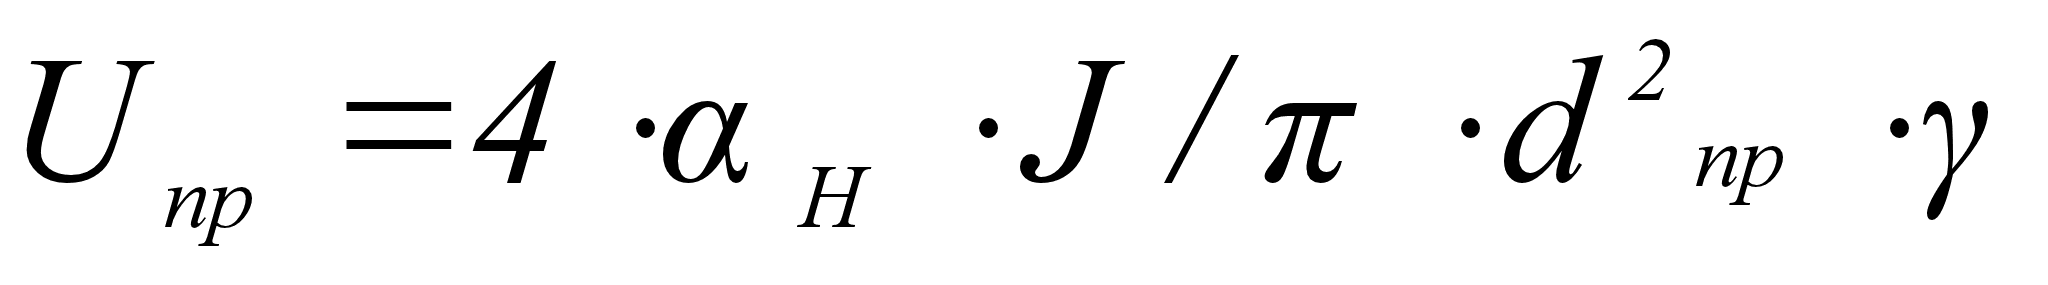 ,(3.7)
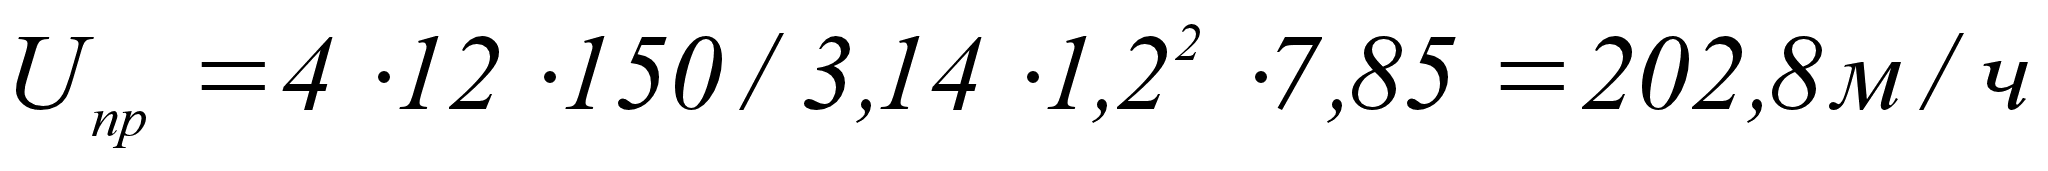
Вылет электрода:
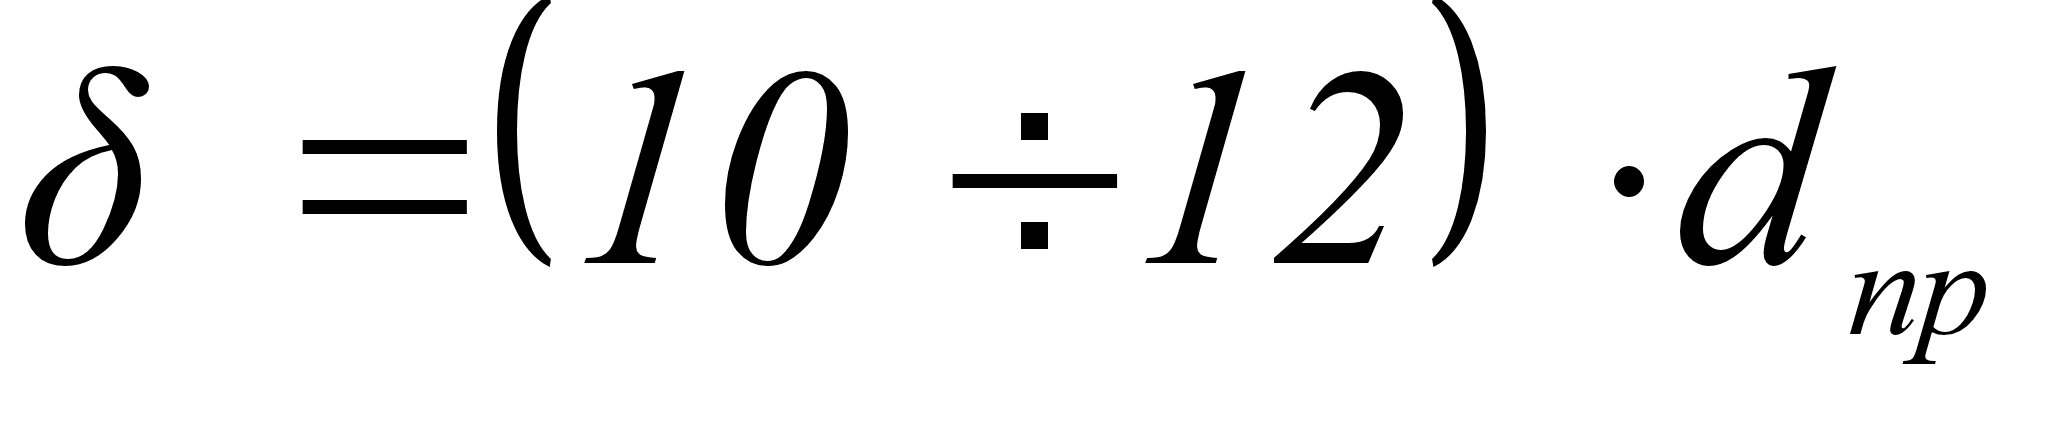 ,(3.8)
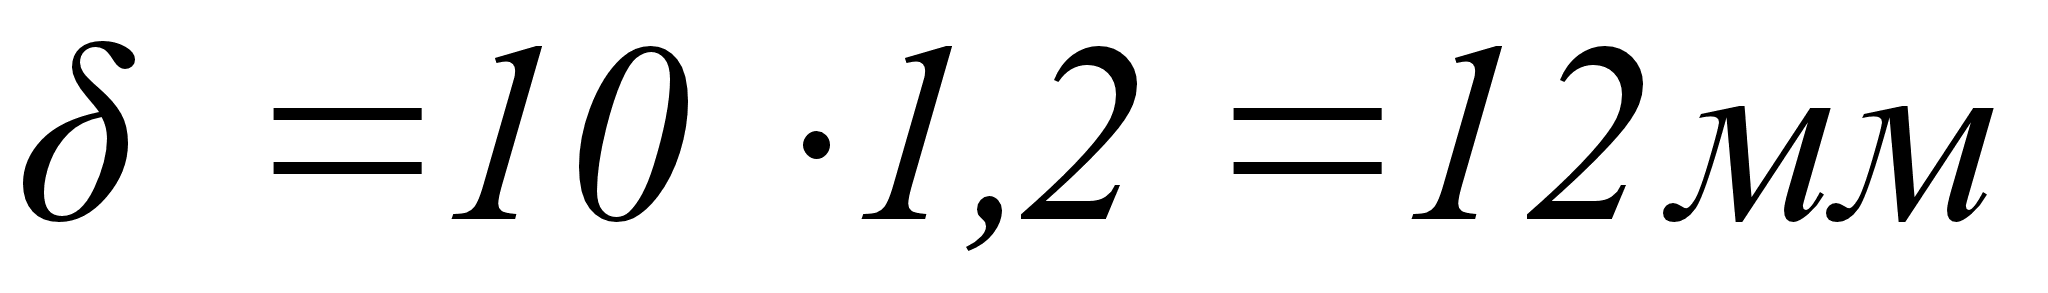
Смещение электрода l, мм:
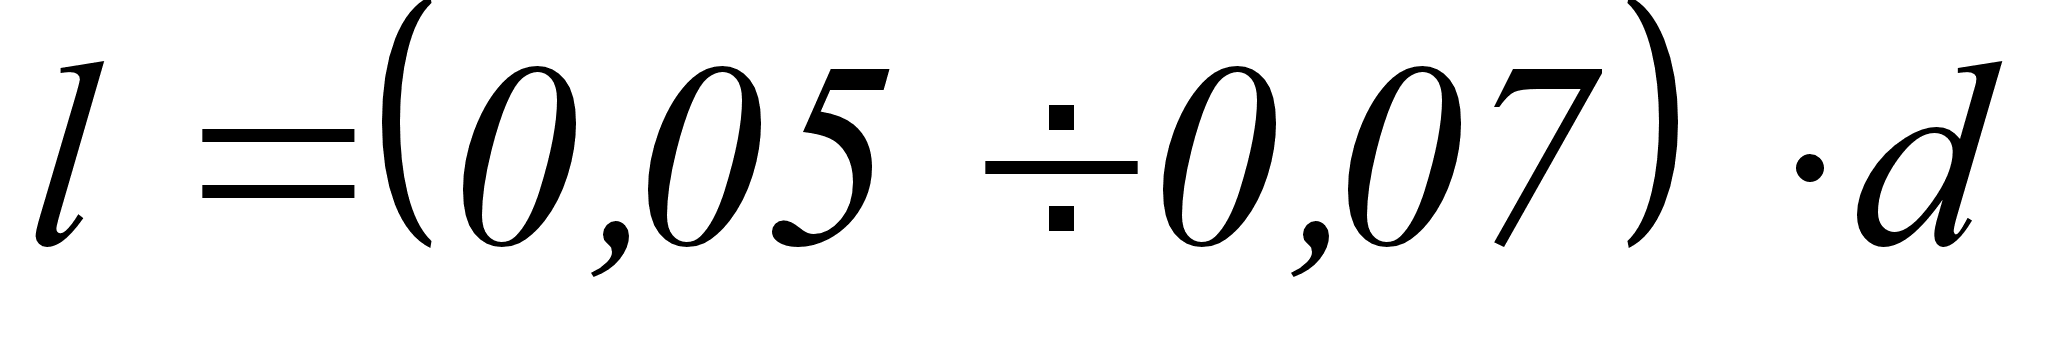 ,(3.9)
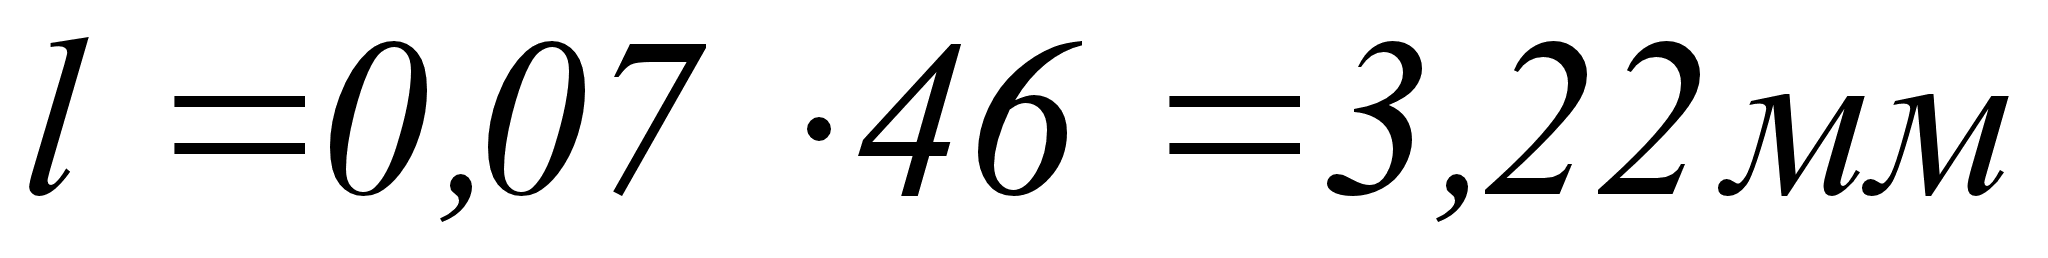
Расход углекислого газа составляет 12 л/мин.
Рассчитываем норму времени, ТН:
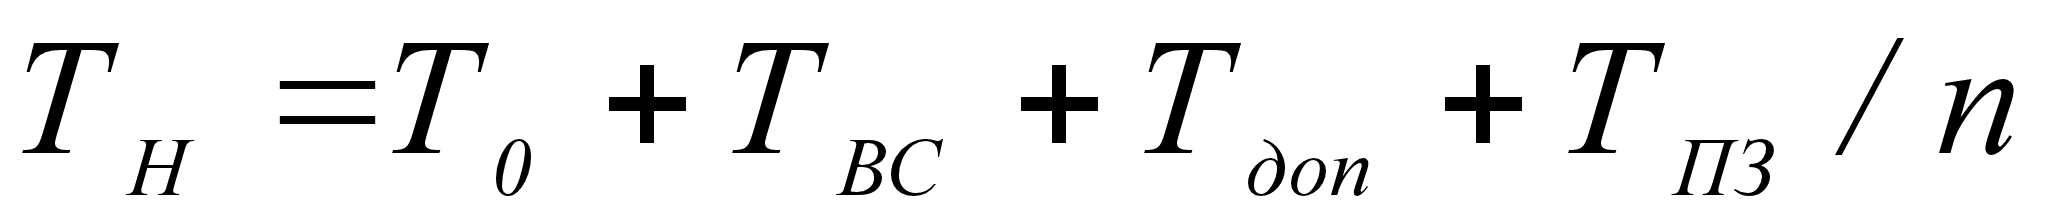 ,
(3.10)
где Т0 – основное время:
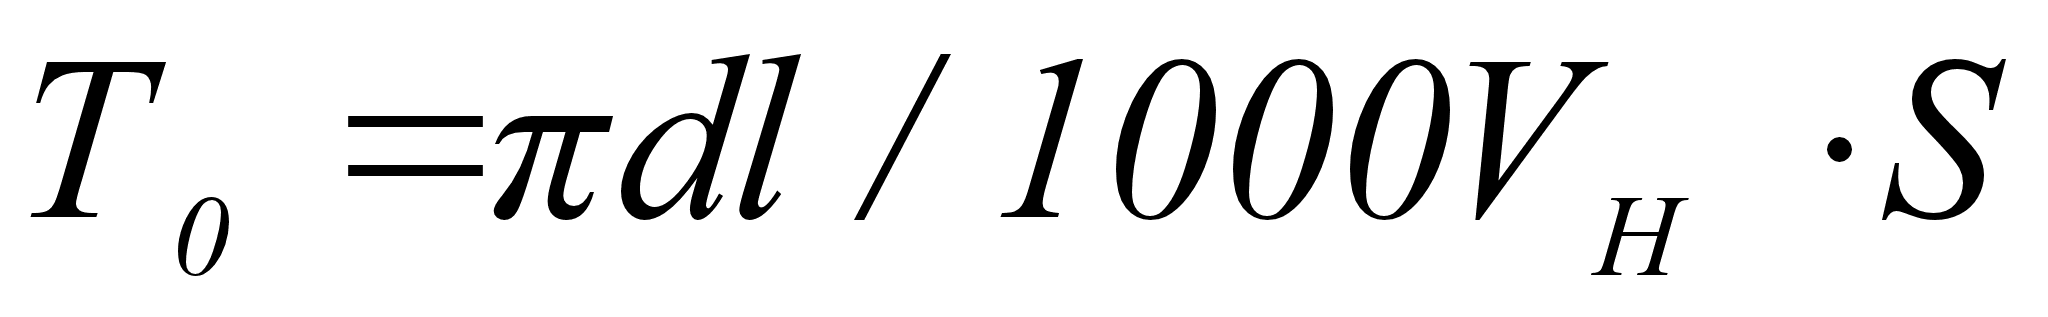 ,
(3.11)
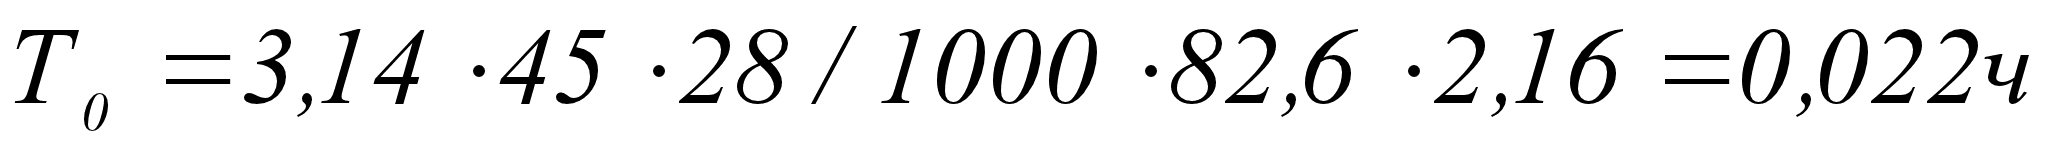
ТВС=(2ч4)мин
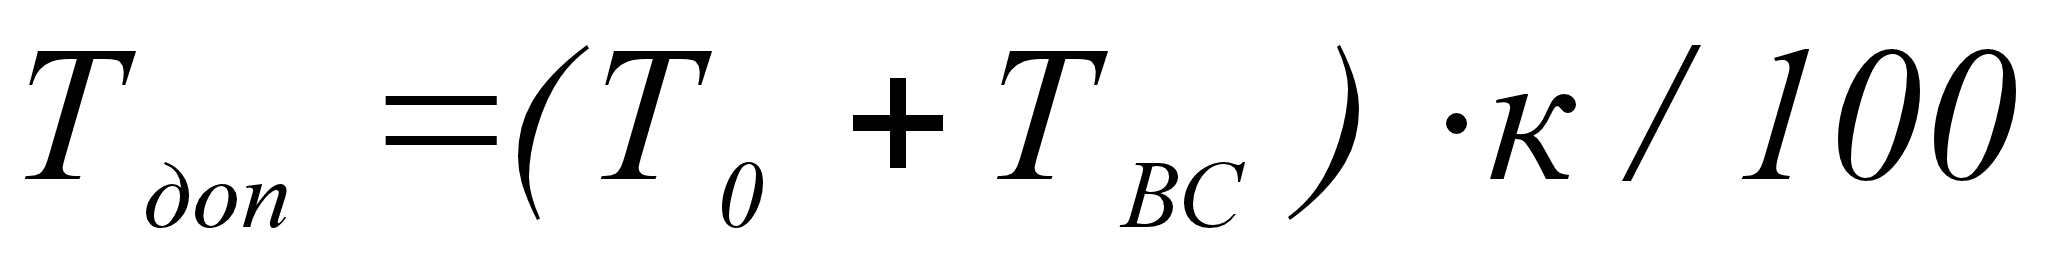 ,
(3.12)
где к – коэффициент, учитывающий долю дополнительного времени