Расчет устройства для наплавки валов
к=10 – для наплавки в среде СО2
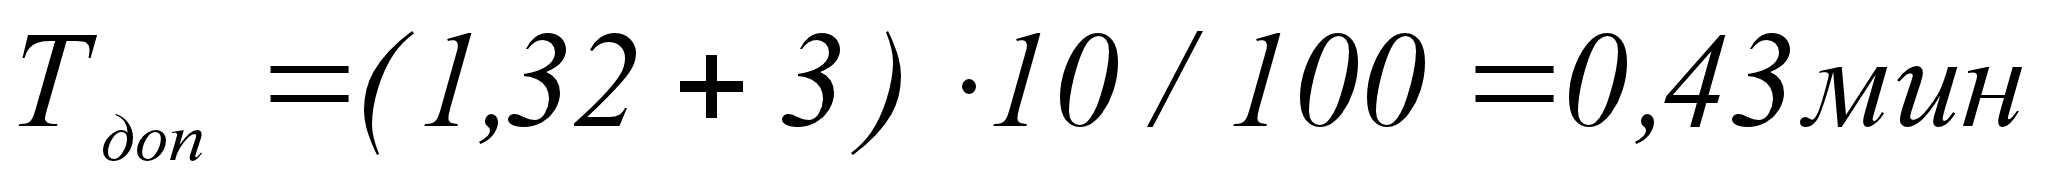
ТПЗ=(16ч20)мин
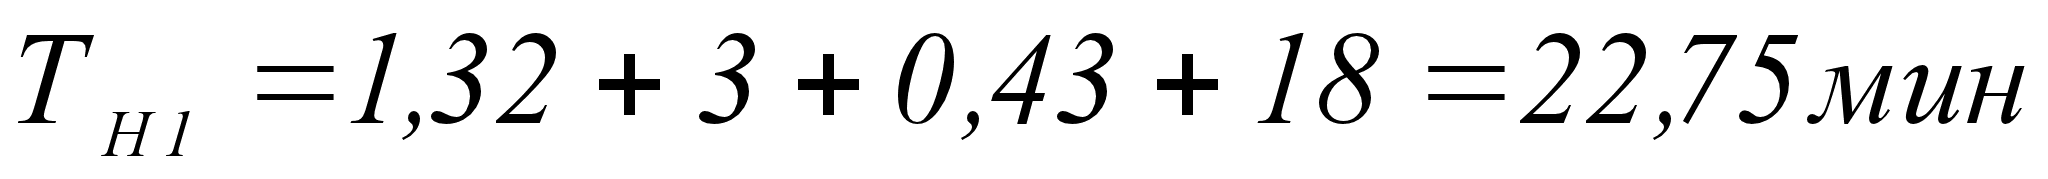
Используемая марка проволоки 1,2 НП-30 ХГСА.
Механическая обработка покрытий.
Выбор режимов резания при точении.
Определим частоту вращения:
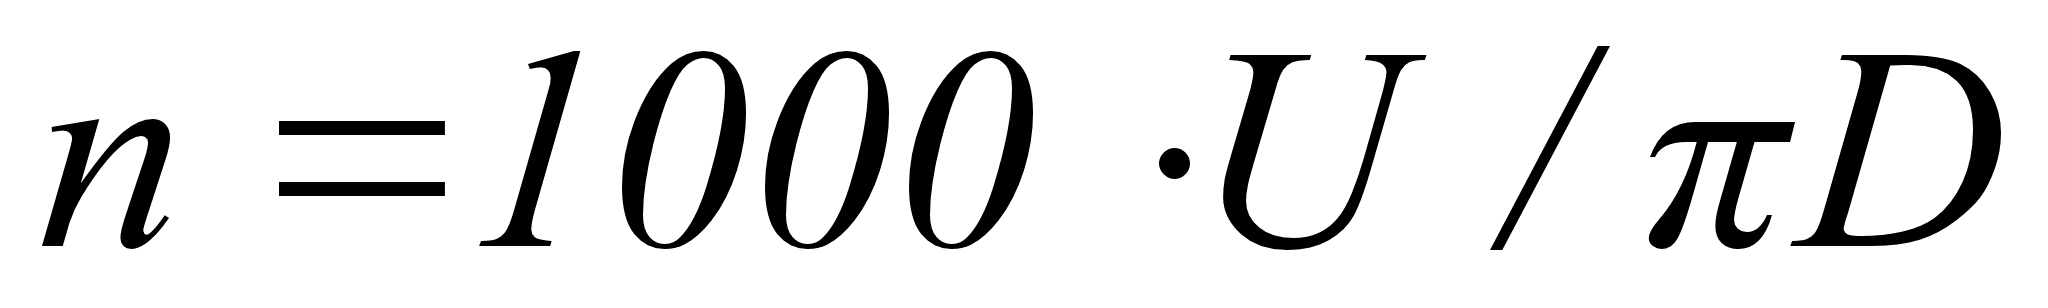 ,(3.13)
Скорость резания U:
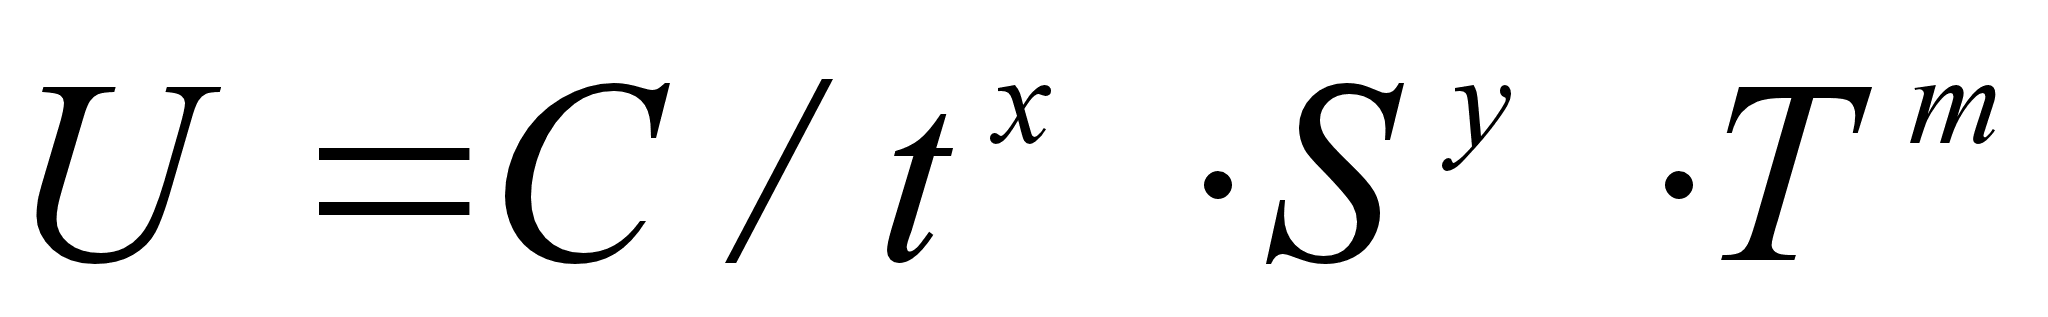 ,(3.14)
где t – глубина резания, мм;
S – подача, мм/об;
Т – стойкость инструмента, мин [табл. 5.7; 1],
Т=60 мин;
С=41,7 [табл. 5.8; 1];
т=0,100 [табл. 5.9; 1];
х=0,18; y=0,27.
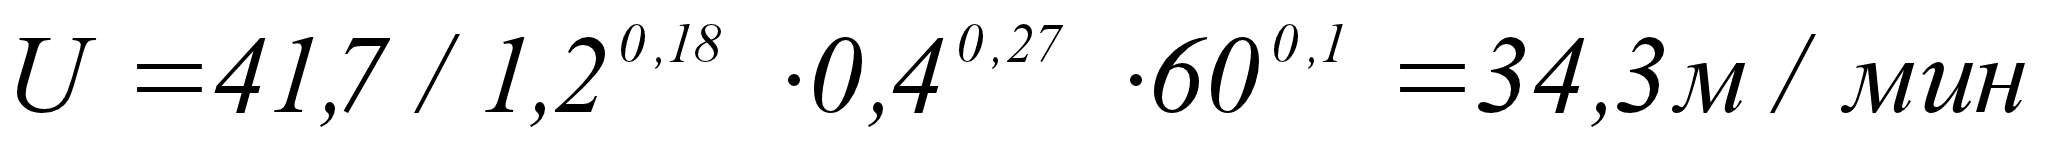
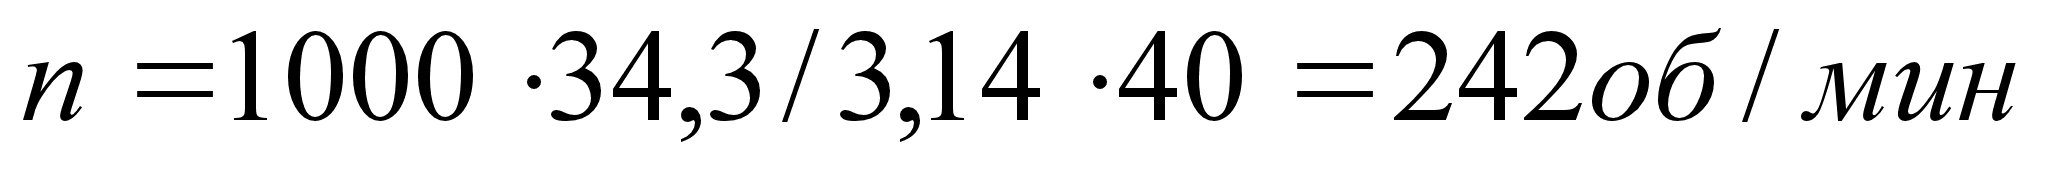
Рассчитываем оперативное время:
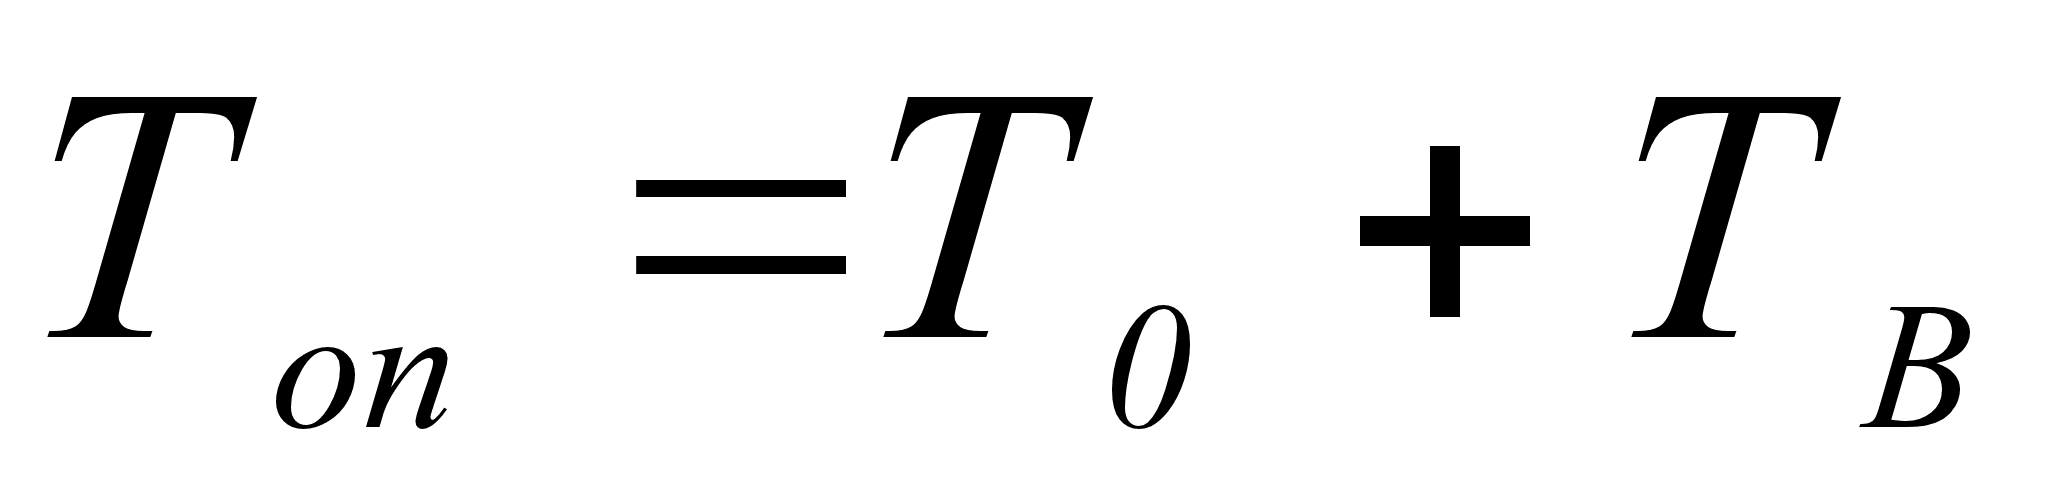 ,(3.15)
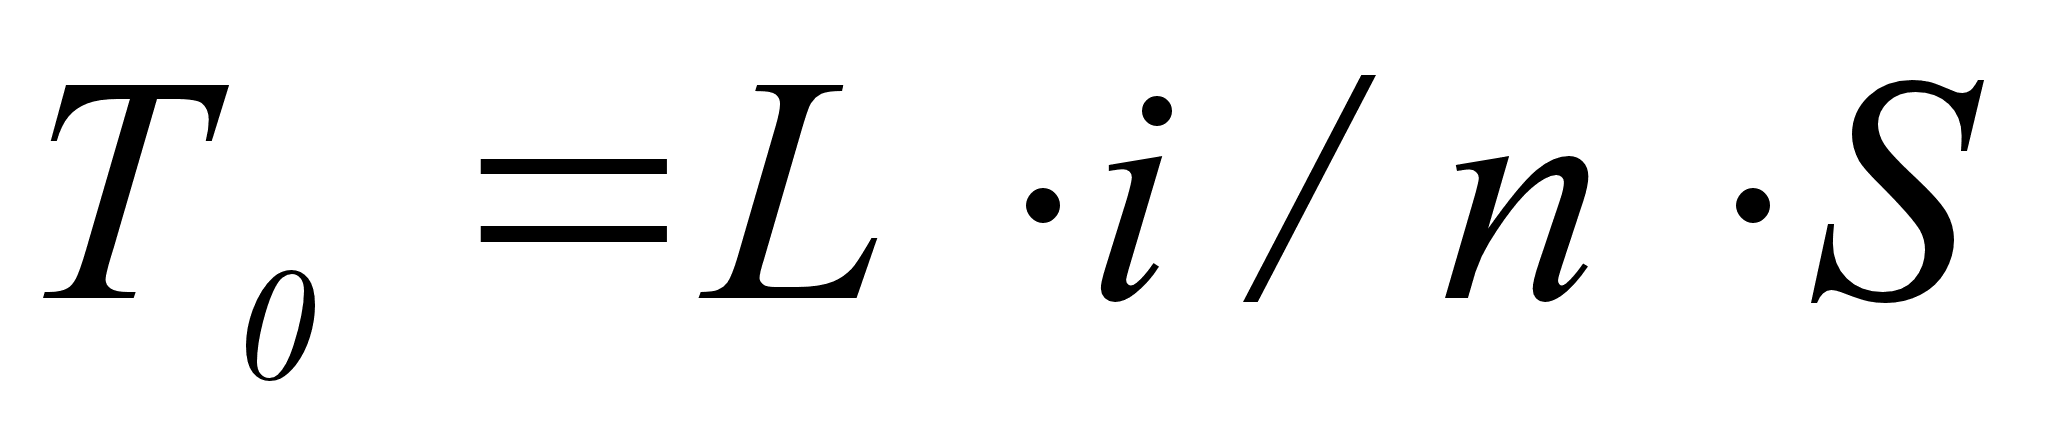 ,(3.16)
где L – расчетная длина обработки в направлении подачи, мм;
i – число проходов.
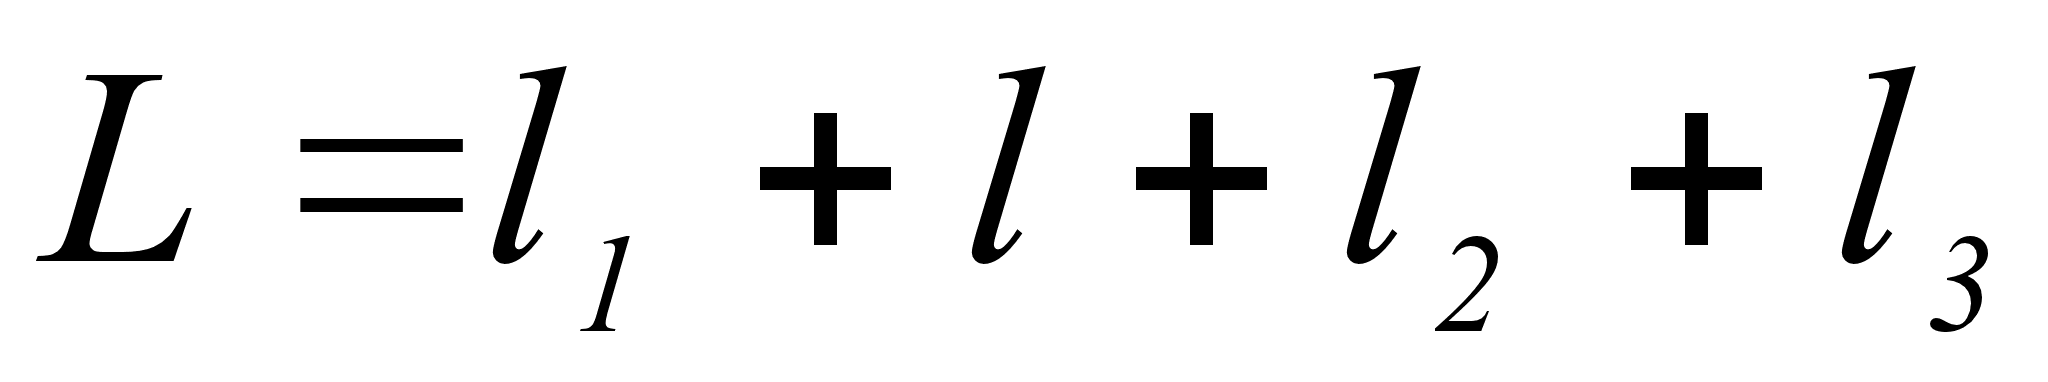 ,(3.17)
где l – длина обрабатываемой поверхности;
l1 – длина врезания инструмента, мм;
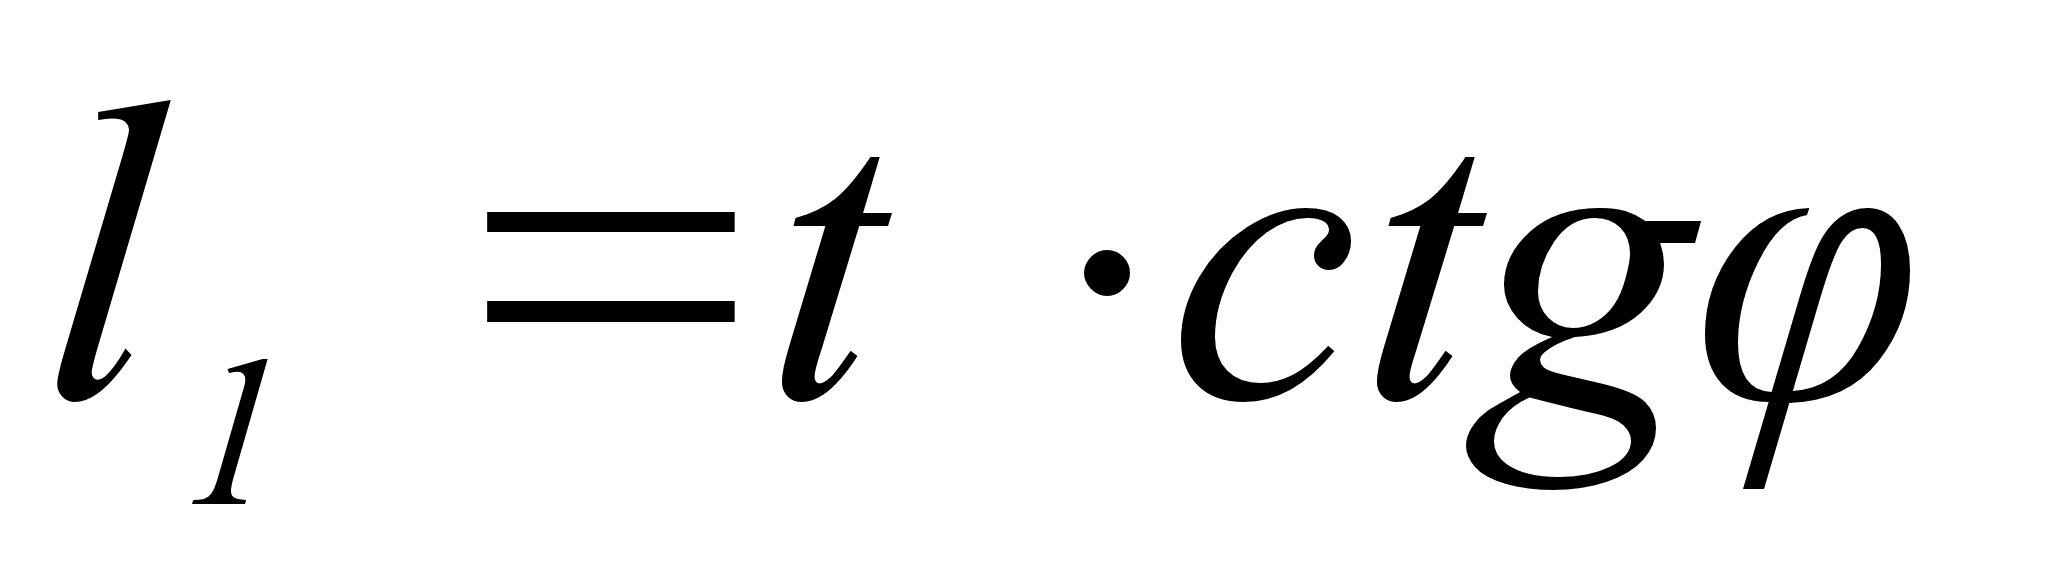 ,
т.к. φ=450, то
l1=t;
l2 – длина перебега инструмента, мм;
l2=(2ч5)мм;
l3 – длина проходов при взятии пробных стружек, мм;
l3=6 мм.
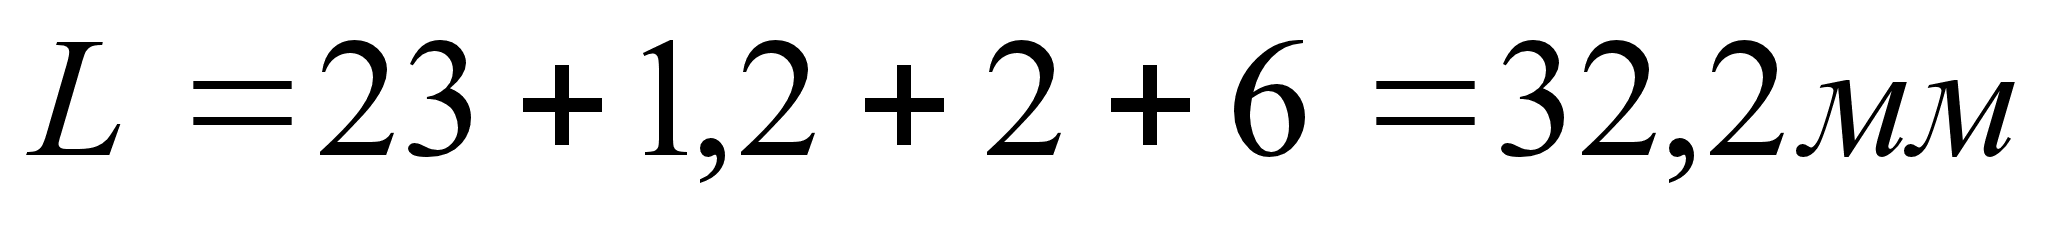
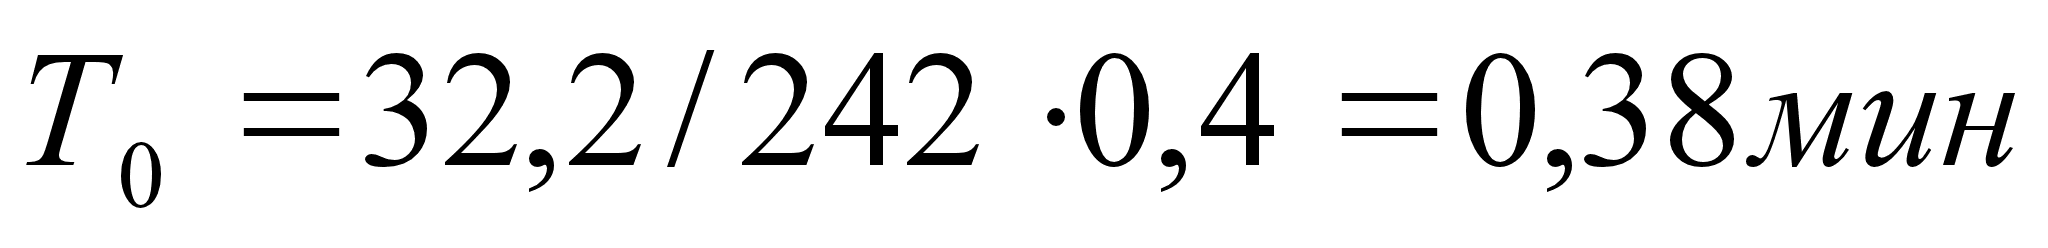
Вспомогательное время Твсп на установку и снятие детали со станка, пуск и остановку станка, подвод и отвод режущего инструмента, измерение размеров и т.п. выбираем из табл. 5.10.
Твсп=0,54мин
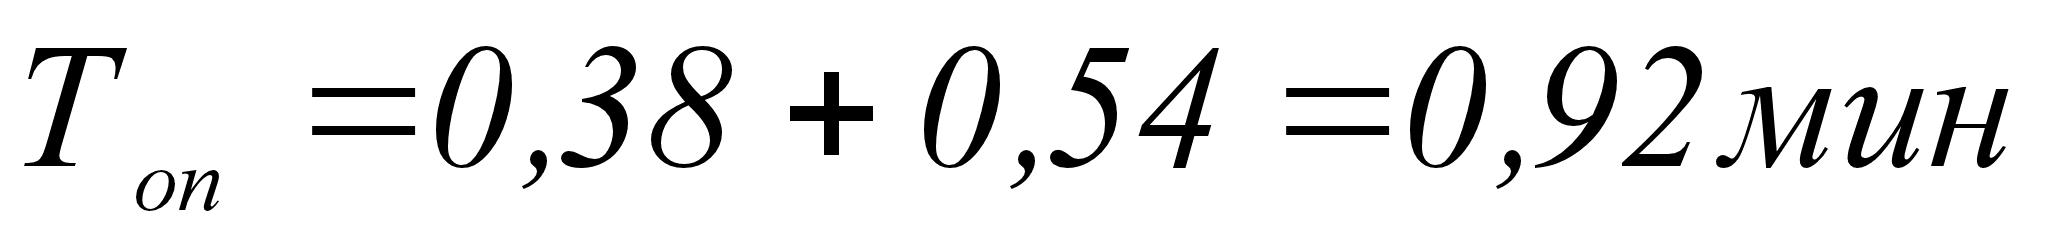
Выбор режимов резания при шлифовании.
Глубина шлифования t=0,015 мм.
Число проходов:
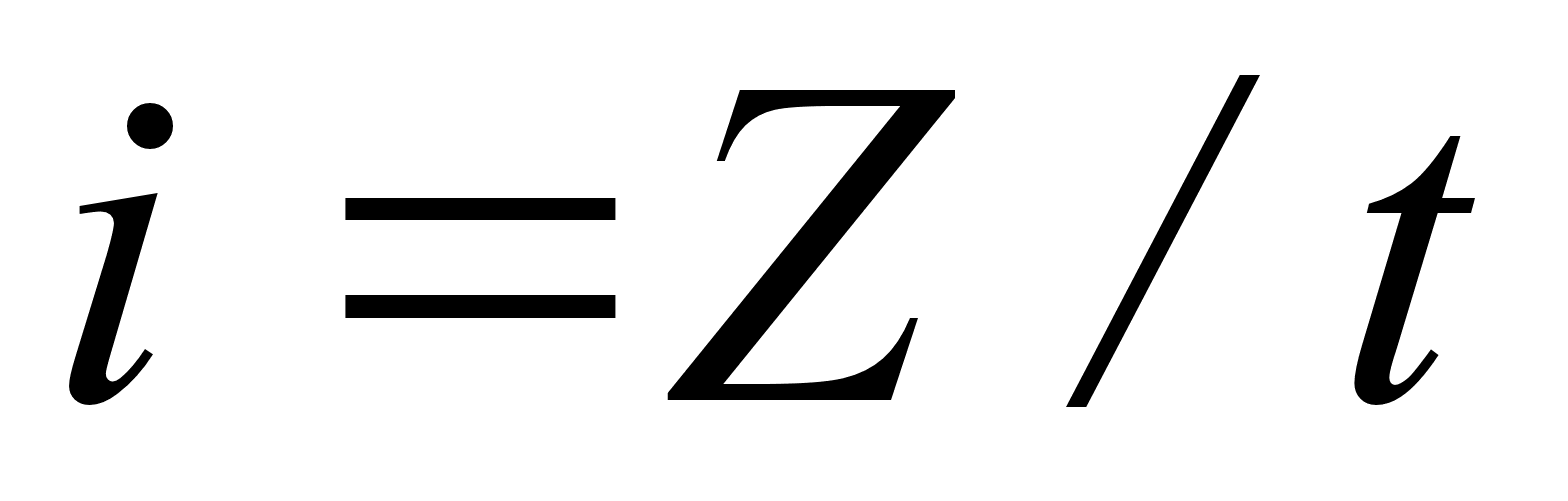 ,(3.18)
где Z – припуск на шлифование.
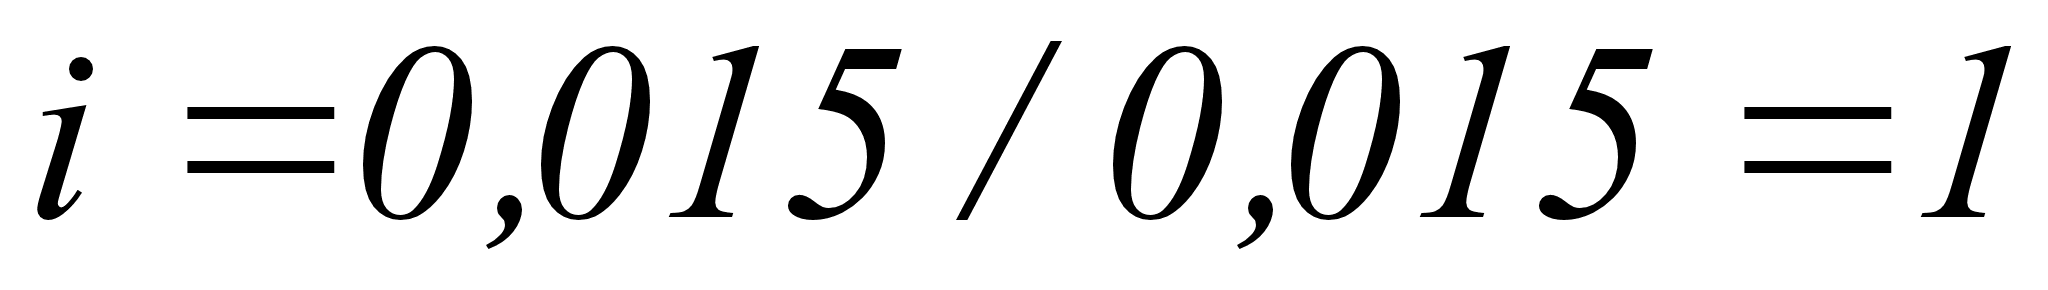
Продольная подача S, мм/об:
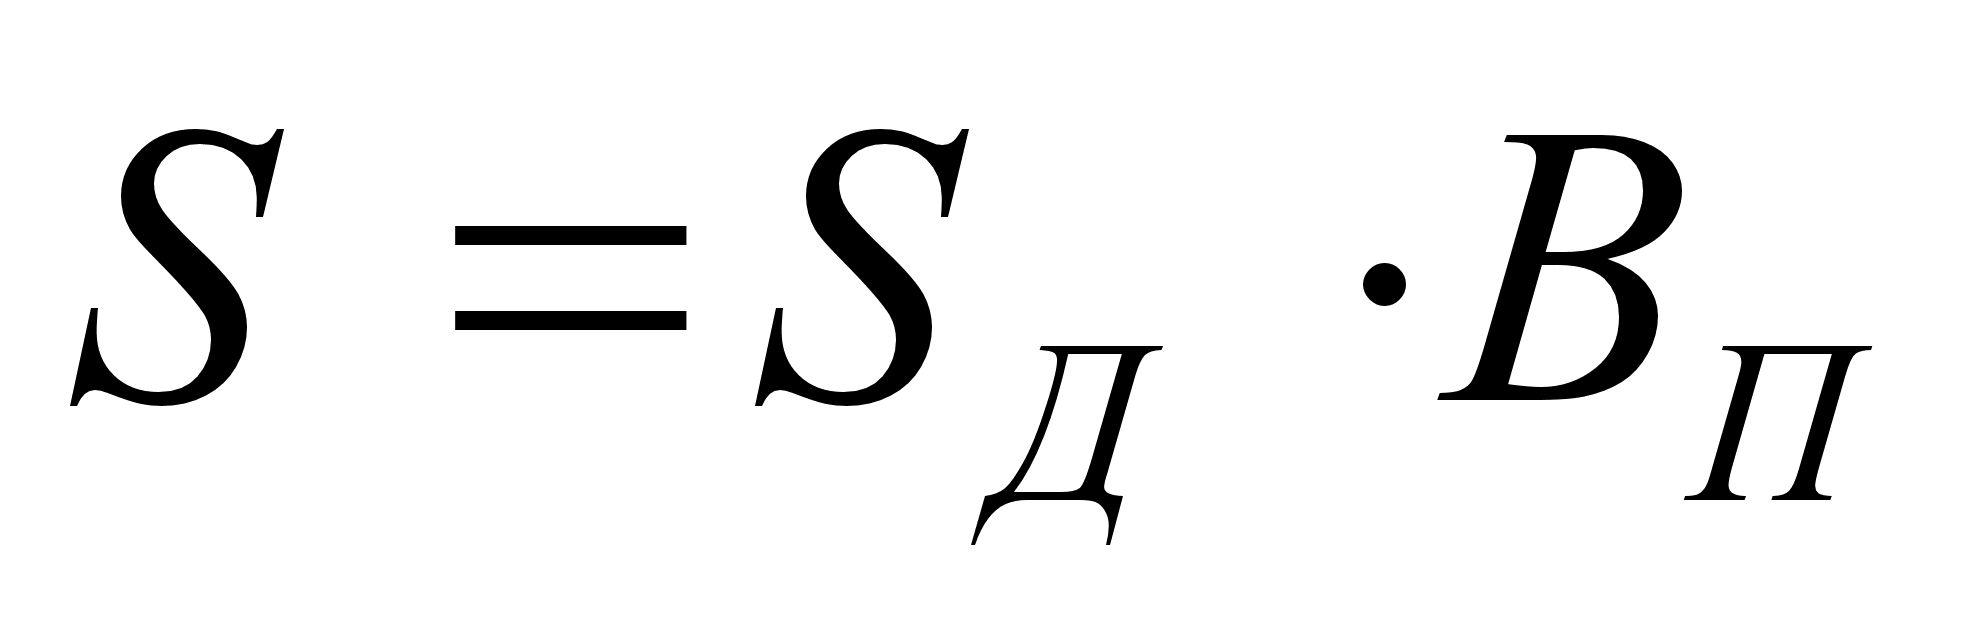 ,(3.19)
где SД – продольная подача в долях ширины круга на один оборот детали;
ВК – ширина шлифованного круга, мм. ВК =20мм.
При круглом шлифовании S зависит от вида шлифования:
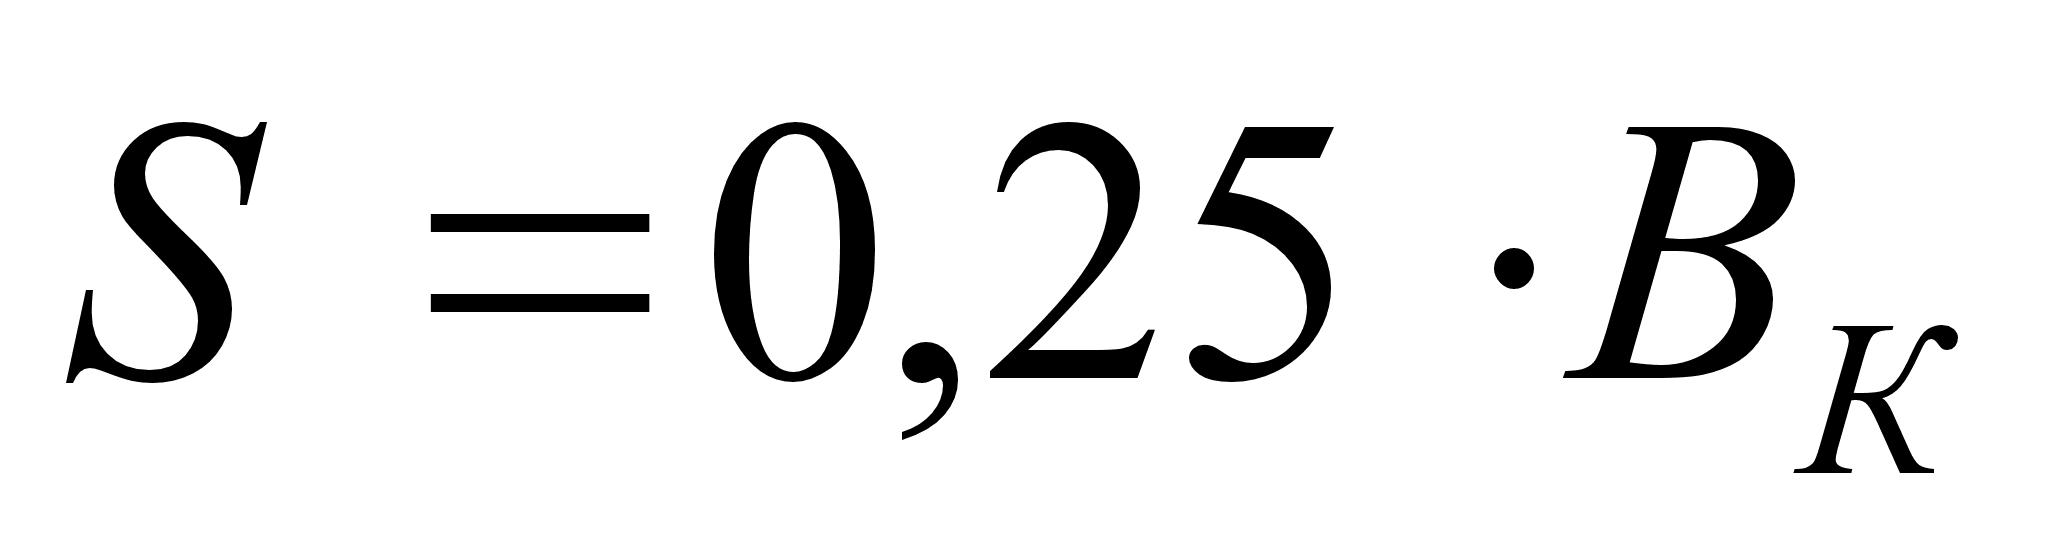 ,(3.20)
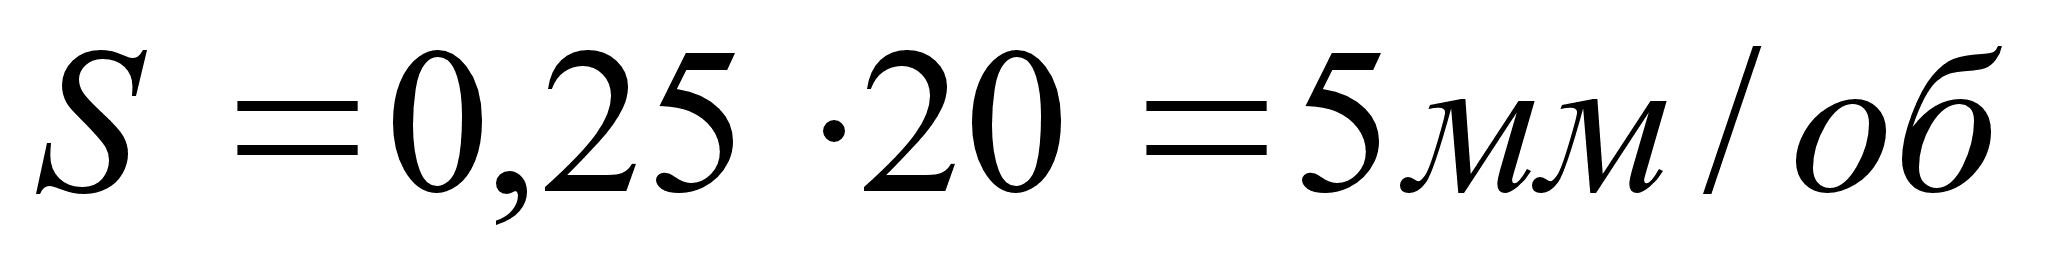
Окружная скорость детали UД=25 м/мин:
Частота вращения детали:
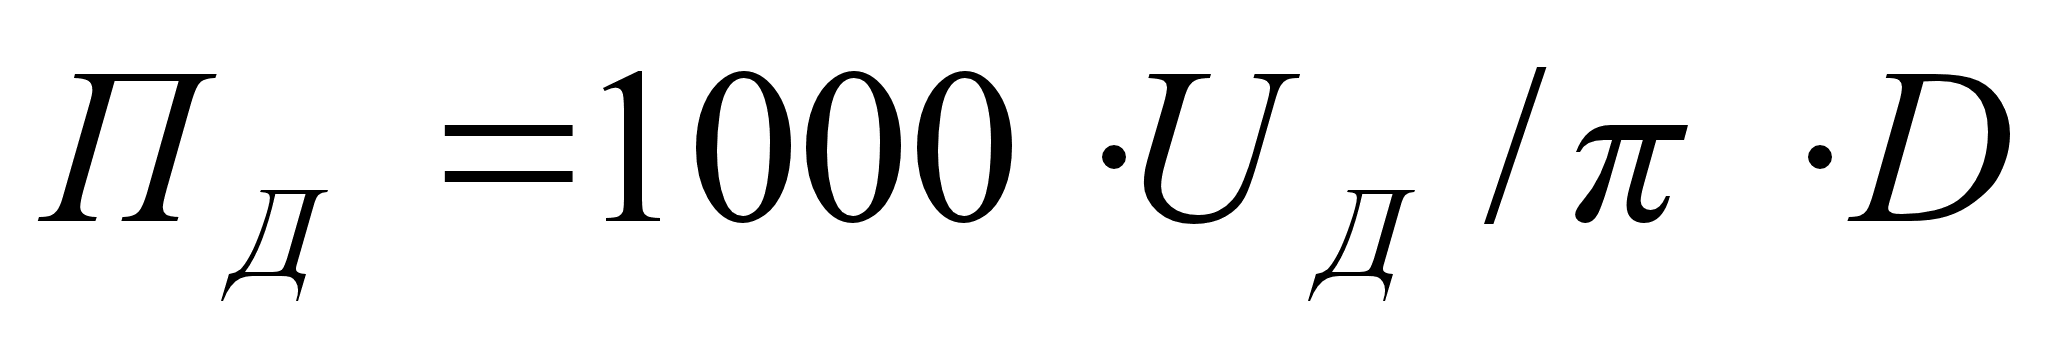 ,(3.21)
где D – диаметр детали.
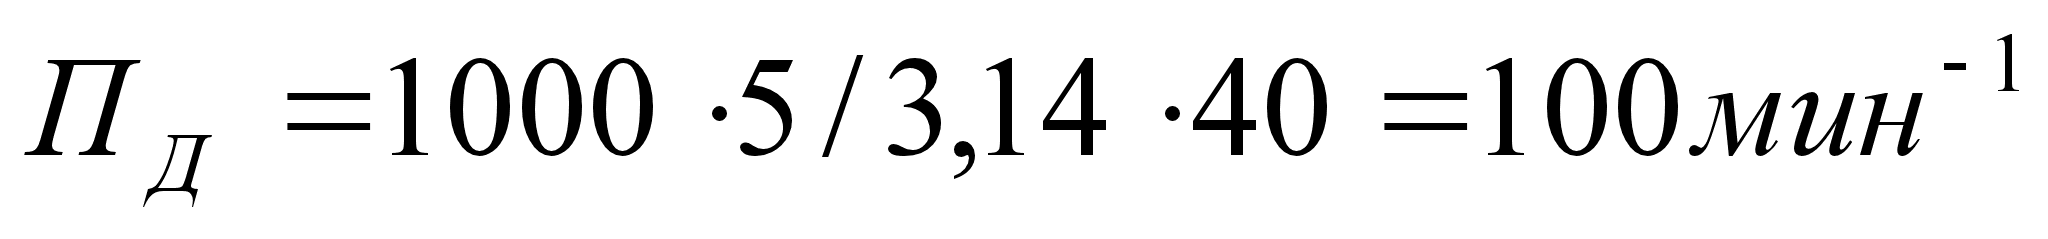
Скорость продольного перемещения стола Vст,
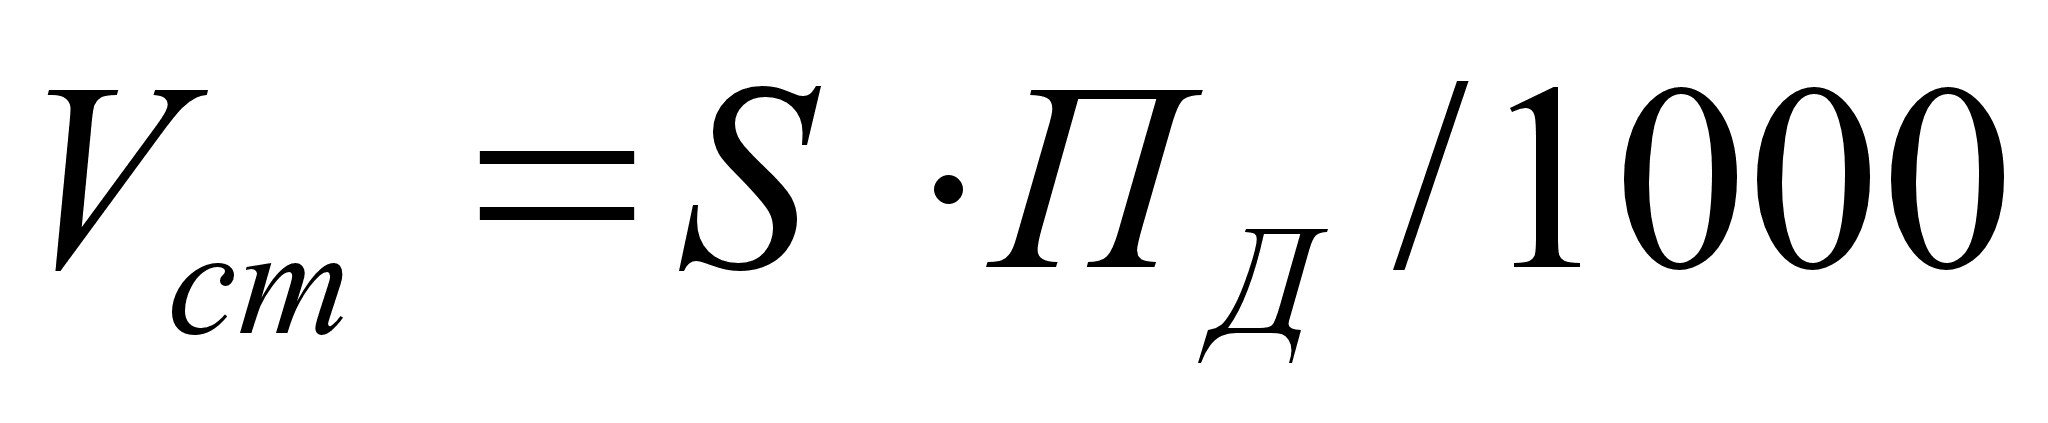 ,(3.22)
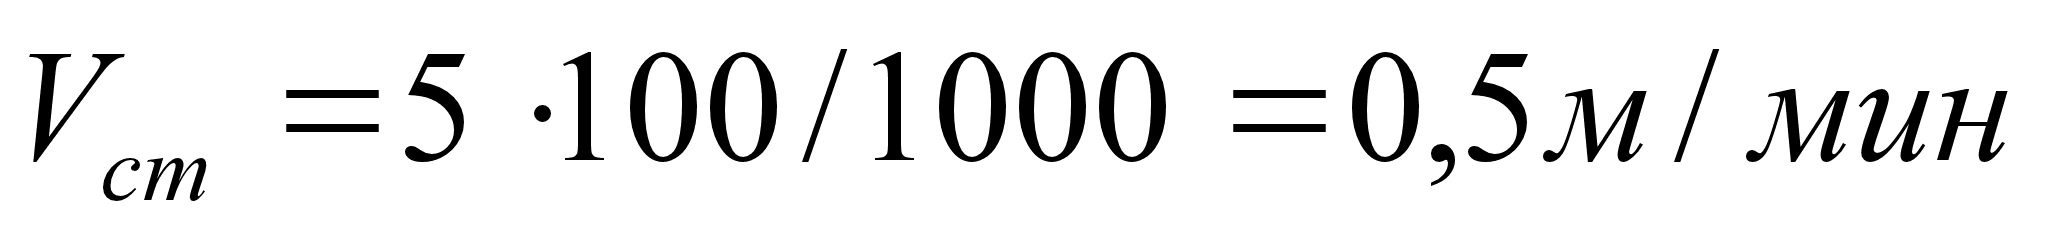
Основное время при шлифовании:
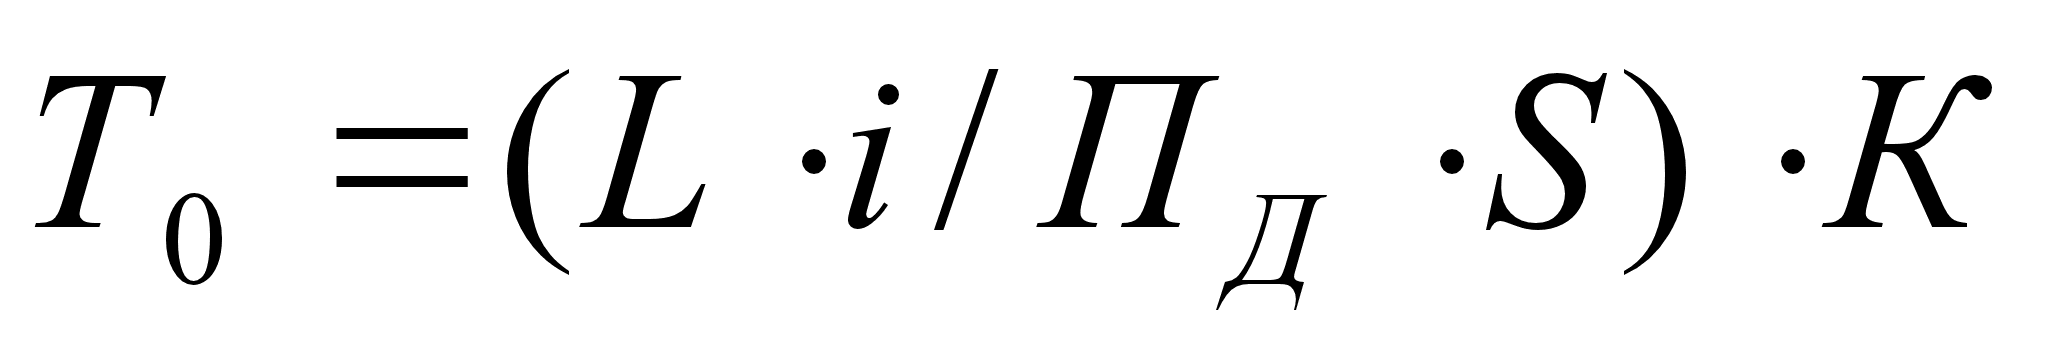 ,(3.23)
где L – длина шлифуемой детали, мм;
К – коэффициент.
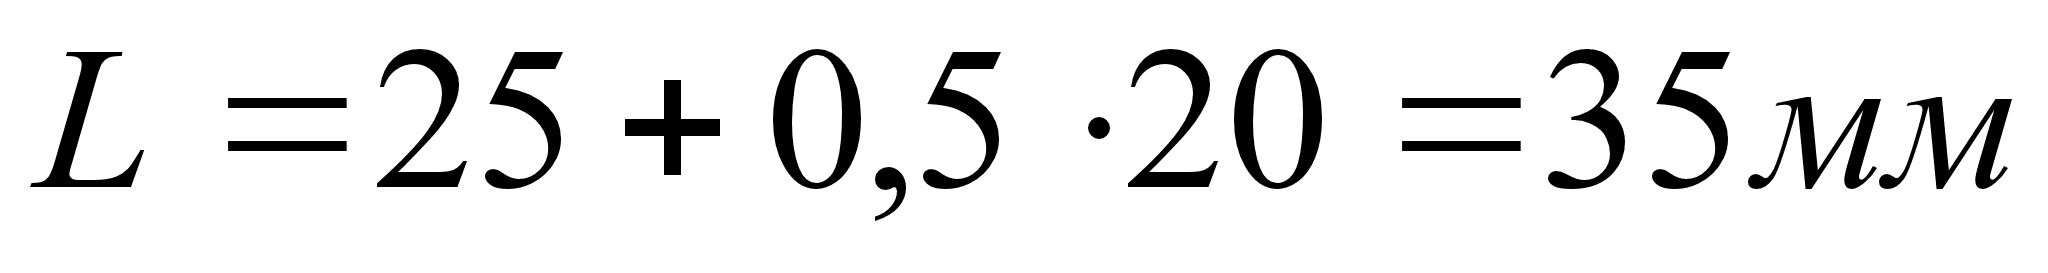 ;
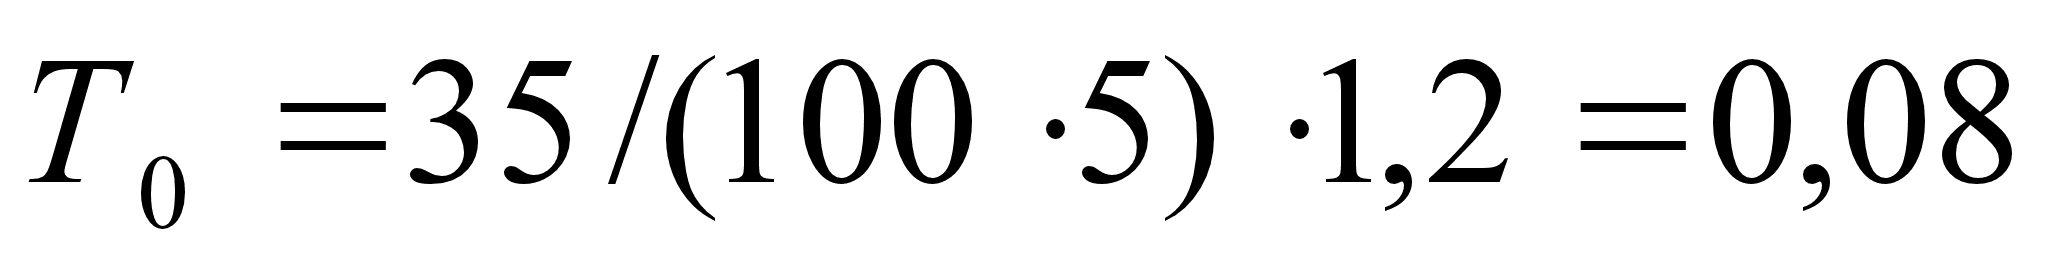 мин.
Результаты расчетов сводим в таблицу 3.1.
| Операции | Техноло-гические пере-ходы | Параметры обрабатываемых поверхностей | Подача, мм/об | Скорость резания и число оборотов шпинделя | Основное время, мин | Вспомогательное время, мин | Оперативное время, мин | Время обслуживания рабочего места, мин | Время на отдых, мин | Штучное время, мин | |||||||||
|
D, B мм |
l мм |
t мм |
Расчетная | Фактическая | Расчетная | Фактическая | Перехода Т1 | Операции T0 | Установка и снятие детали | Управление станком | Измерения детали | ||||||||
| V | n | V | n | ||||||||||||||||
| 1 | 2 | 5 | 6 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 | 21 | 22 | 23 | 24 |
|
005 наплаврчная |
наплавить поверх-ность |
40 | 150 | 1,21 | 2,16 | 2,16 | 82,60 | 9,53 | 83 | 10 | 0,32 | 1,00 | 1,00 | 1,00 | 1,00 | 9,00 | 9,00 | 0,43 | 22,75 |
|
010 токарная |
точить повер-хность |
40 | 150 | 1,2 | 0,40 | 0,40 | 34,30 | 242 | 34 | 240 | 0,12 | 0,26 | 0,20 | 0,17 | 0,17 | 0,92 | 0,50 | 0,04 | 2,38 |
|
015 шлифовальная |
40 | 150 | 0,015 | 5 | 5 | 100 | 5 | 100 | 5 | 0,01 | 0,07 | 0,30 | 0,15 | 0,15 | 0,17 | 0,35 | 0,10 | 1,30 | |
Выводы
В данном разделе дипломного проекта была проделана следующая работа:
1. Принят способ восстановления вала – в среде углекислого газа.
2. Разработан технологический процесс восстановления вала (смотри табл. 3.1.).
Для реализации технологического процесса требуется разработать устройство для наплавки валов.
4. Разработка устройства для наплавки валов
4.1 Анализ устройств для наплавки валов
Для наплавки валов промышленностью выпускается большое количество разнообразного оборудования, а именно для наплавки под слоем флюса, вибродуговой наплавке, в среде защитных газов (марок ОКС-5611, ОКС-5594 и т.п.).
Наплавочная установка включает в себя вращатель (токарный станок), обеспечивающий закрепление и вращение деталей и перемещение наплавочной головки относительно ее. Наплавочная головка состоит из механизма подачи проволоки, изменяющего ступенчато или плавно скорости подачи электрода, мундштука для подвода проволоки к детали.
Специальные наплавочные станки, создаются в институте электросварки им Е.О. Патона , используемые для наплавки детали типа "вал" (опорные катки, оси, различные валы), плоские поверхности шлицы валов, а также детали сложного профиля (зубья ведущих звездочек и т.п.).
Проведение патентного поиска по проектируемой конструкции
Целью патентного поиска является изучение технической литературы, проработка и определение авторских свидетельств, рефератных материалов, получение аналогичных материалов по исследуемой теме. Применительно к нашему исследованию была проработана литература, авторские свидетельства.
Результаты патентного поиска представлены в таблице 4.1.
Таблица 4.1. Проведение патентного поиска по проектируемой конструкции
|
Предмет поиска (объект, его составные части) |
Страна выдачи и номер охранного документа, классификация и индекс | Сущность заявленного технического решения и цели его создания (по описанию изобретения или опубликованной заявки) | |
| 1 | 2 | 3 | |
| Устройство для наплавки поверхностей |
СССР авт.свид. №1581502 В 23 К 9/0 |
Изобретение относится к восстановлению под номинальный размер изношенных отверстий в корпусных деталях с применением наплавки. Целью изобретения является повышение надежности конструкции, снижение ее габаритов и массы, а также расширение технологических возможностей. Устройство для наплавки внутренних поверхностей отверстий, содержащее корпус с вращающейся в нем посредством подшипников качения полой обоймой, гибкий направляющий канал с наружной винтовой резьбой и изогнутым мундштуком для подачи защитного газа и сварочной проволоки в зону наплавки, размещаемый в полой обойме соосно с ней с возможностью вращения и продольного осевого перемещения, а также механизм продольного перемещения направляющего канала типа винт – гайка. |
|
| 2.Установка для наплавки |
СССР авт.свид. №1593819 В 23 К 9/04 |
Изобретение относится к сварочной и наплавочной технике и может быть использовано для наплавки поверхностей катания крестовин железнодорожных стрелочных переводов при их восстановлении. Цель изобретения - расширение технологических возможностей, упрощение конструкции и снижение ее материалоемкости. | |
4.2 Состав и принцип действия устройства для наплавки
За прототип разрабатываемого устройства возьмем авт.свид. №1593819 В 23 К 9/04
Р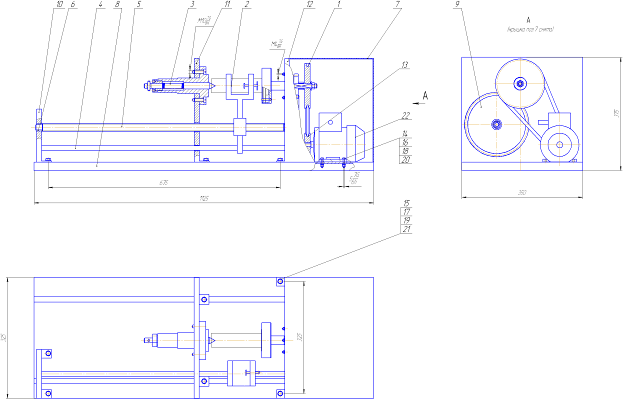 исунок
4.1. Устройство
для наплавки.
Устройство работает следующим образом.
Необходимая для наплавки деталь устанавливается в шпиндель 1 и поджимается конусом упорным 3. В вилку 2 устанавливается держак от полуавтоматической или автоматической сварки. Затем выбрав необходимую частоту вращения двигателя 22 с помощью частотного преобразователя начинаем процесс наплавки.
В случае если частотным преобразователем не удается выставить нужный режим наплавки (частота вращения наплавляемого вала, скорость перемещения вилки относительно наплавляемого вала), то добиваемся этого подбором шестерен 9 и 1.
4.3 Расчет деталей устройства на прочность
Определяем потребную мощность электродвигателя по формуле [15]:
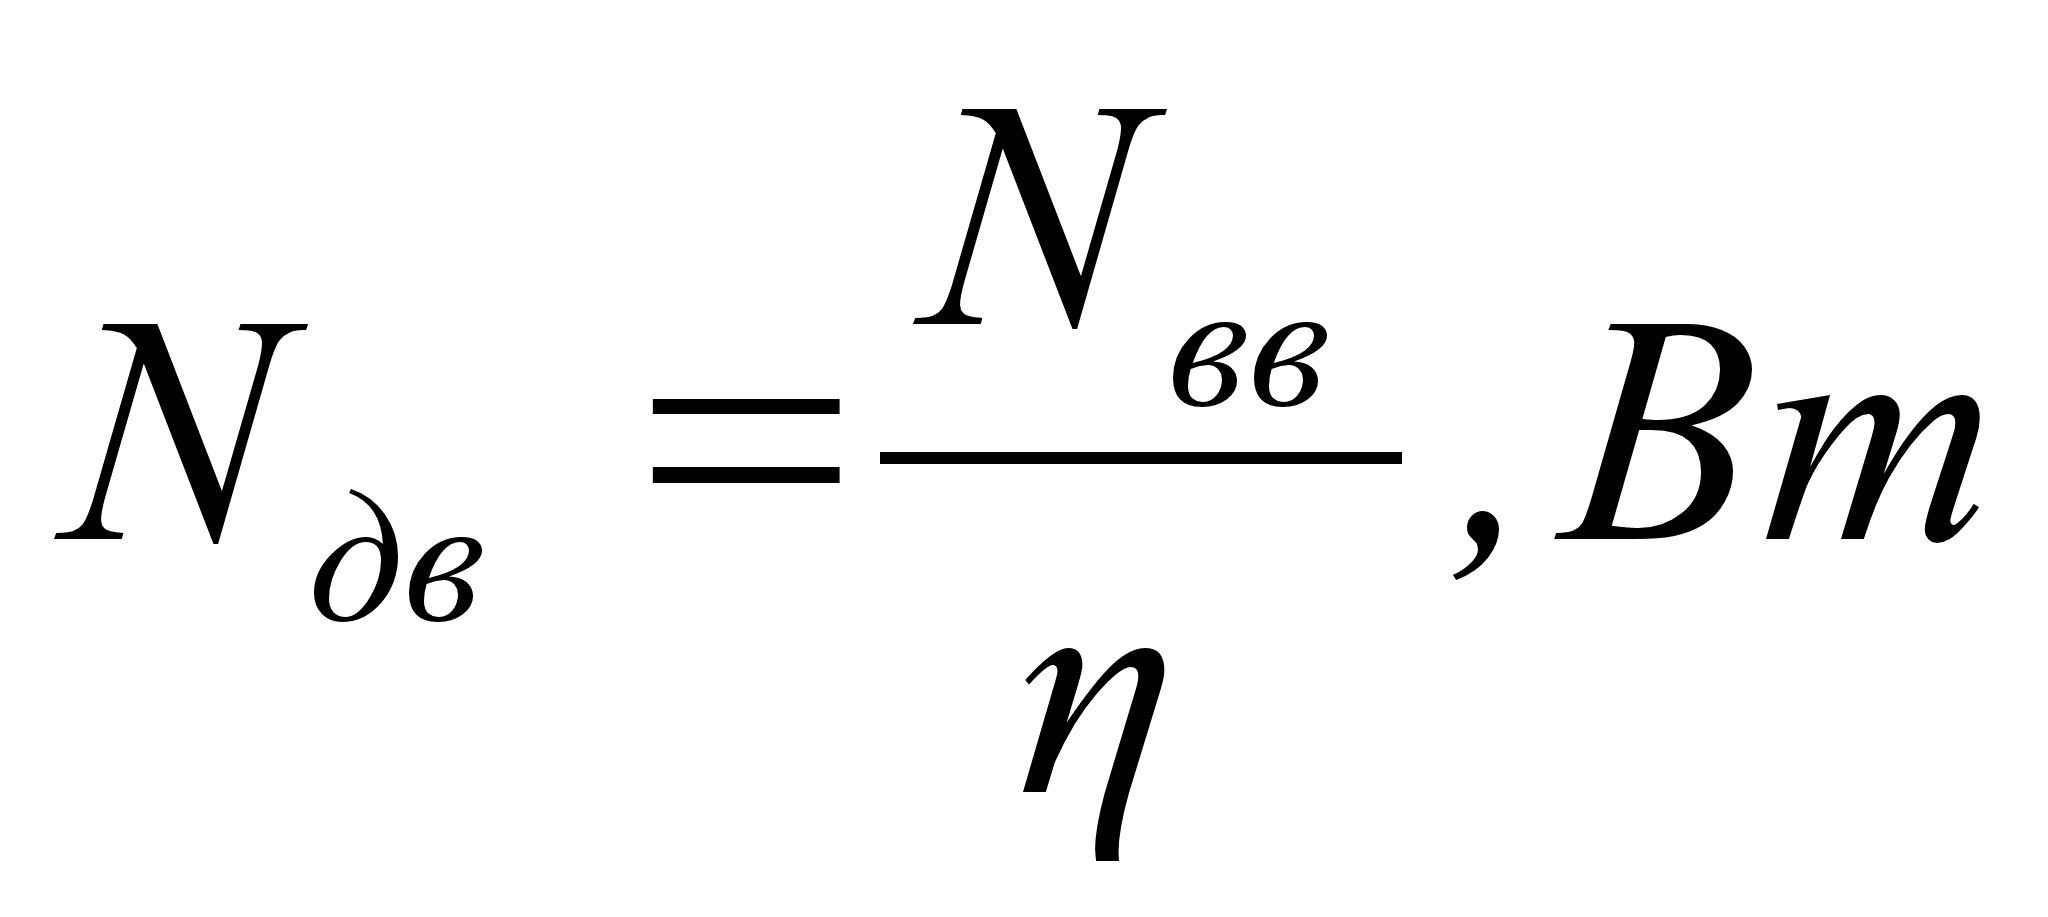 (4.1)
где Nвв – мощность на выходном валу электродвигателя, Вт;
- общий КПД.
Общий КПД определяем по формуле [5]:
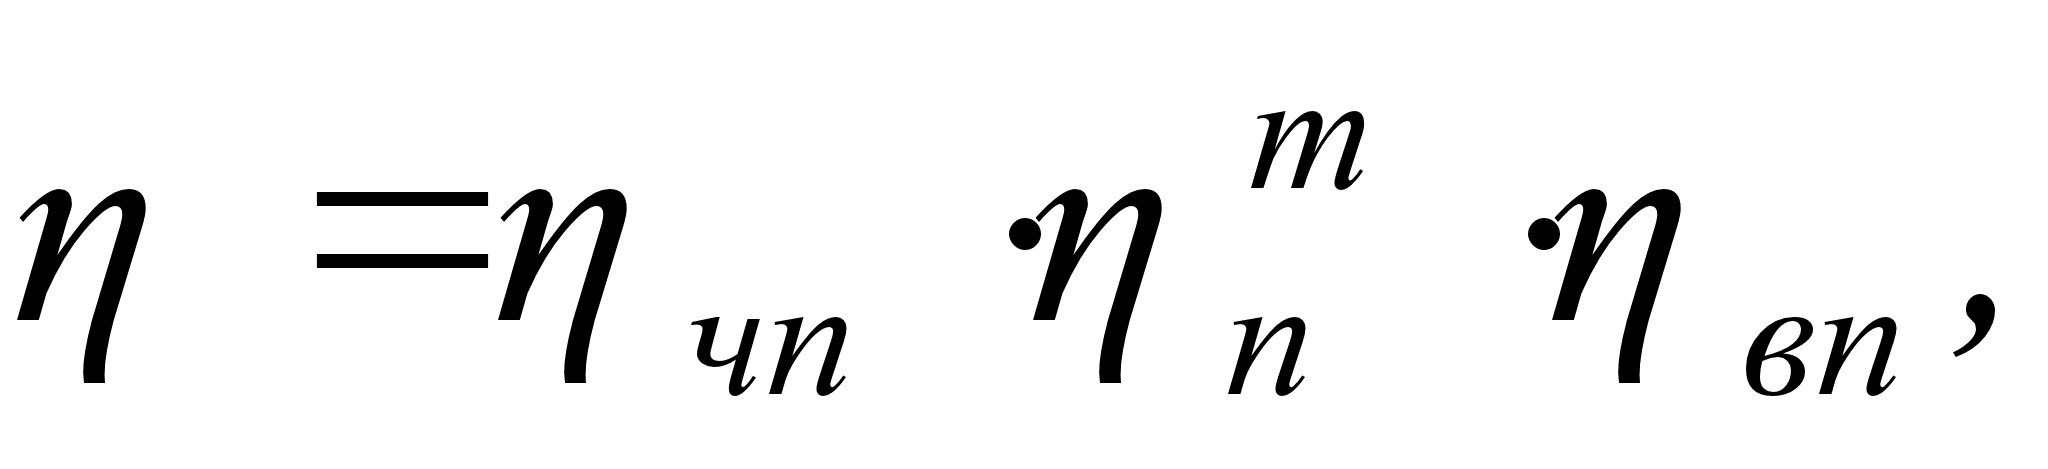 (4.2)
где рп – КПД ременной передачи, принимаем рп=0,8;
п – КПД одной пары подшипников, принимаем п=0,98;
т – число подшипников, т=2;
вп – КПД винтовой пары.
КПД винтовой пары определим по формуле [4]:
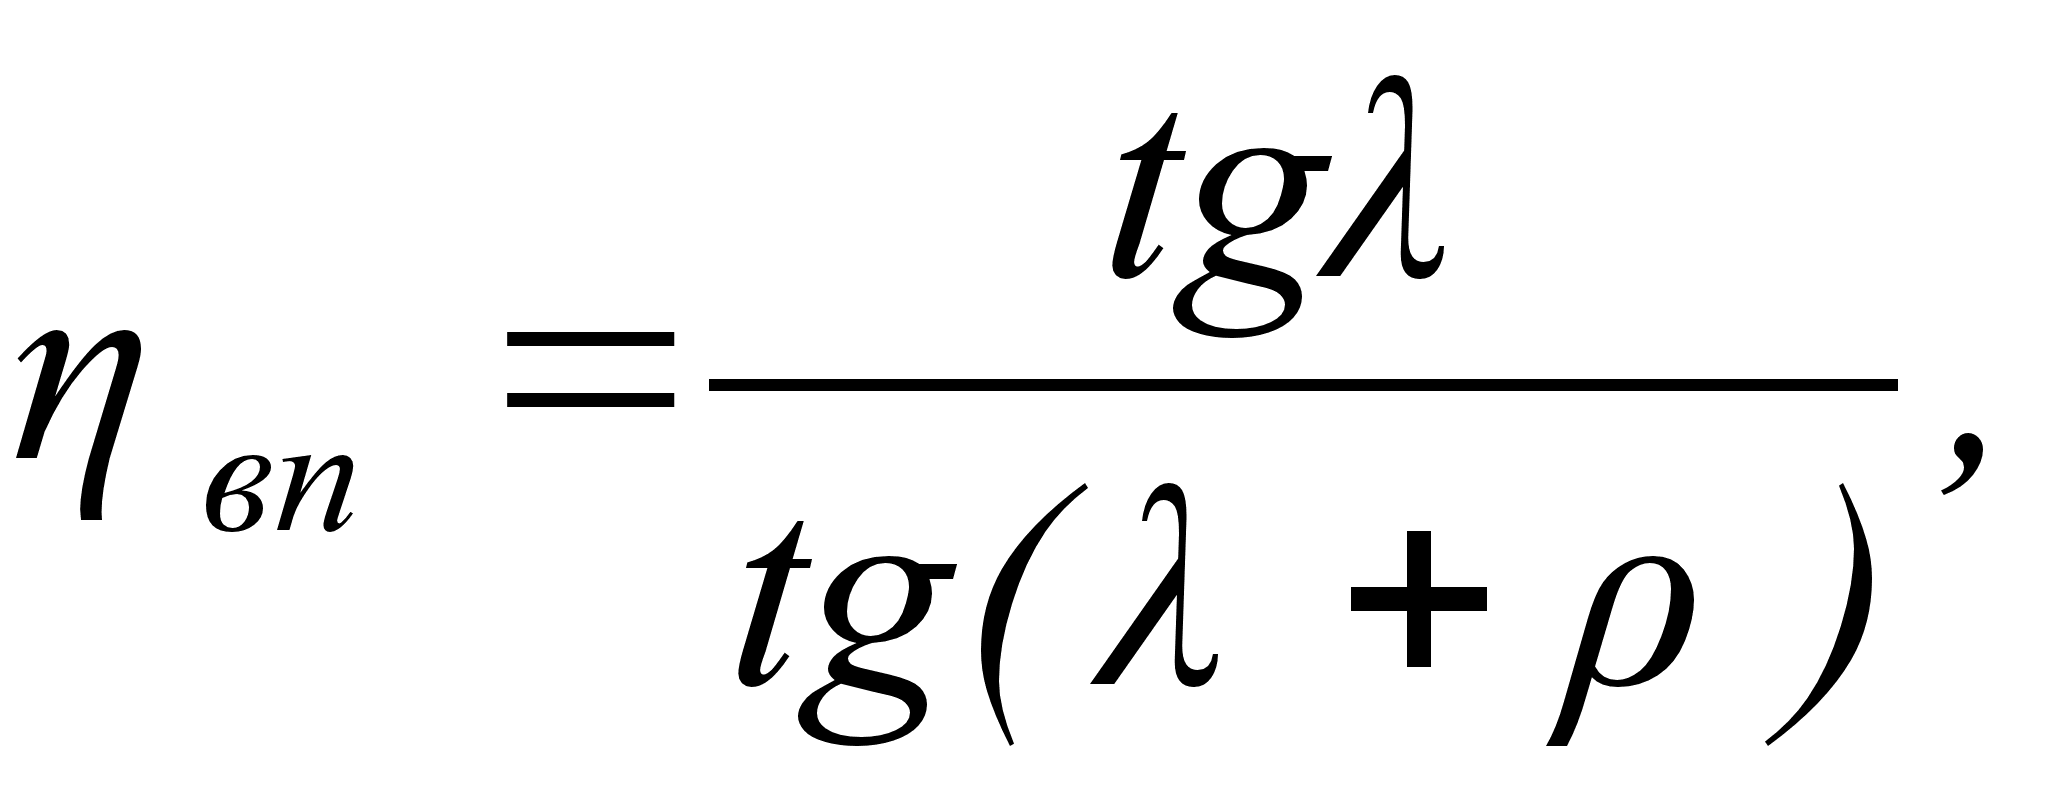 (4.3)
где λ – угол подъема винтовой линии, принимаем λ=300;
ρ – приведенный угол трения.
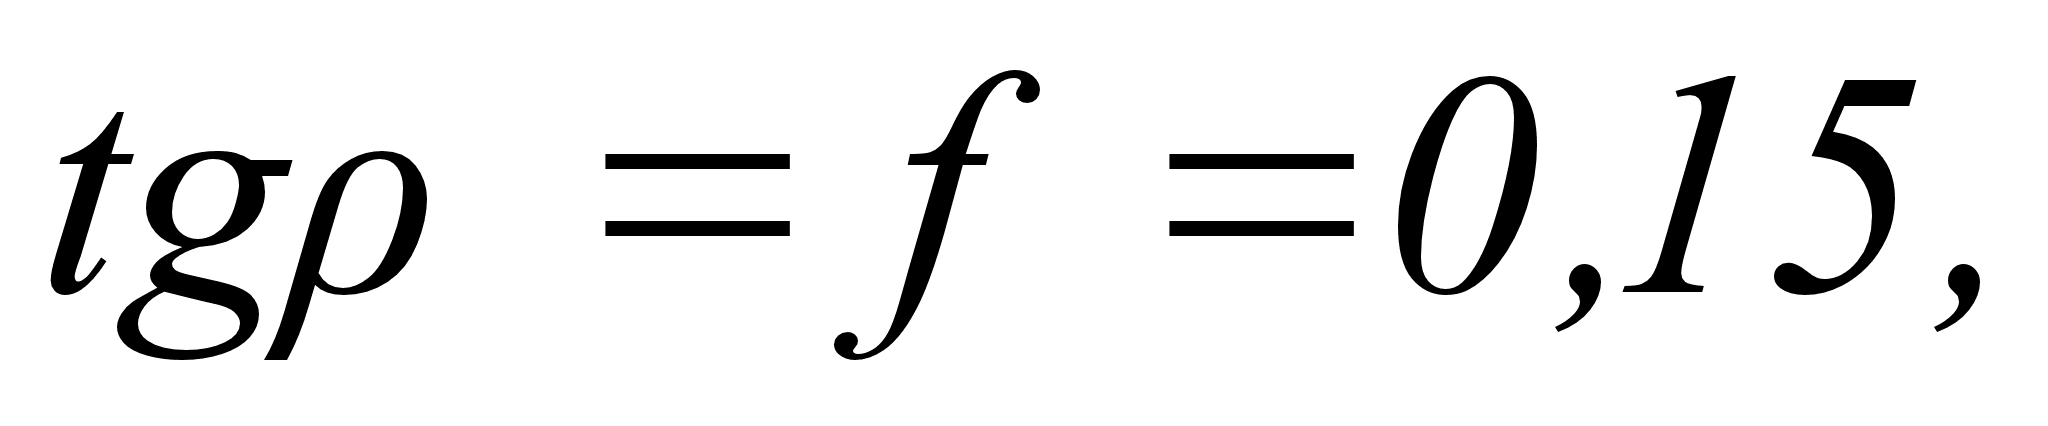
где f – коэффициент трения стали по стали, принимаем f=0,15.
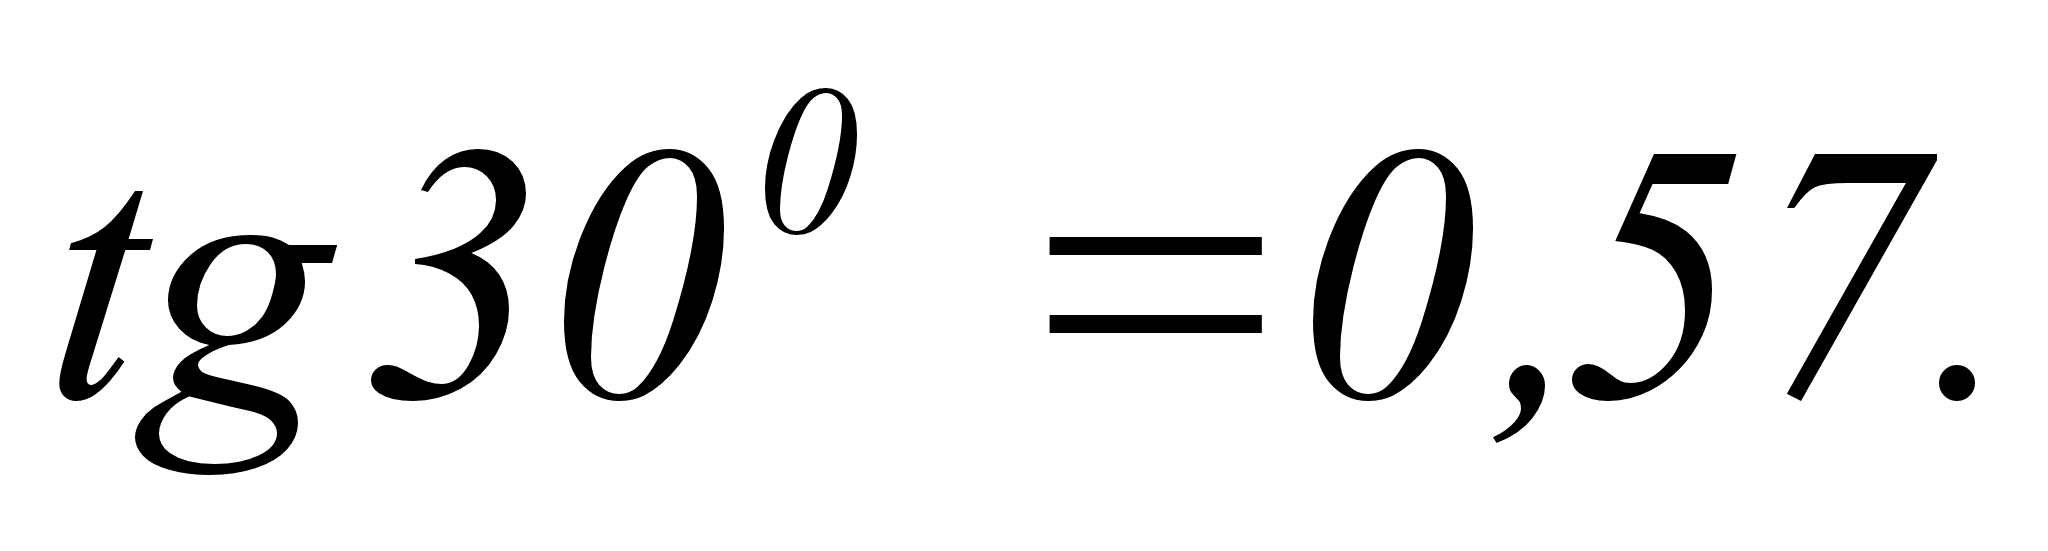
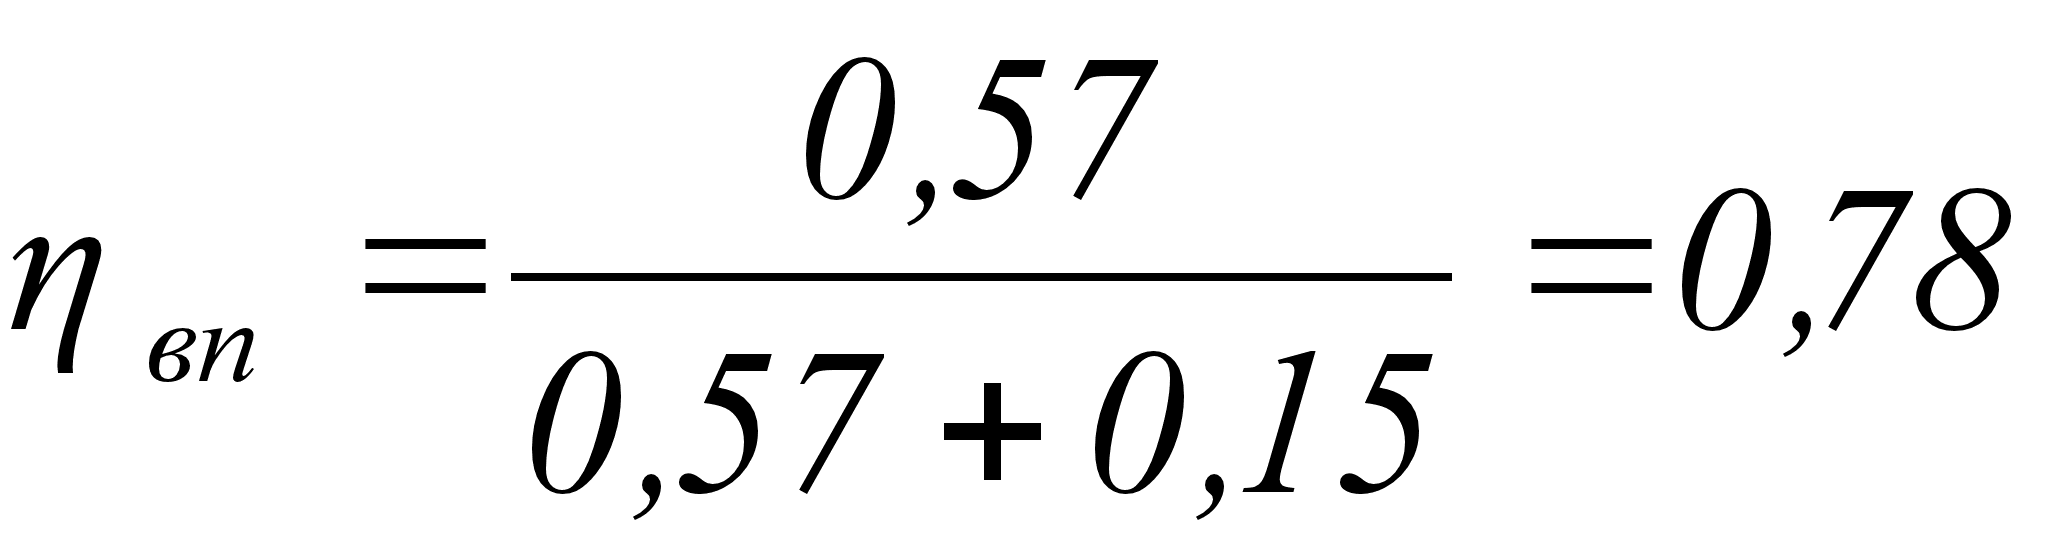
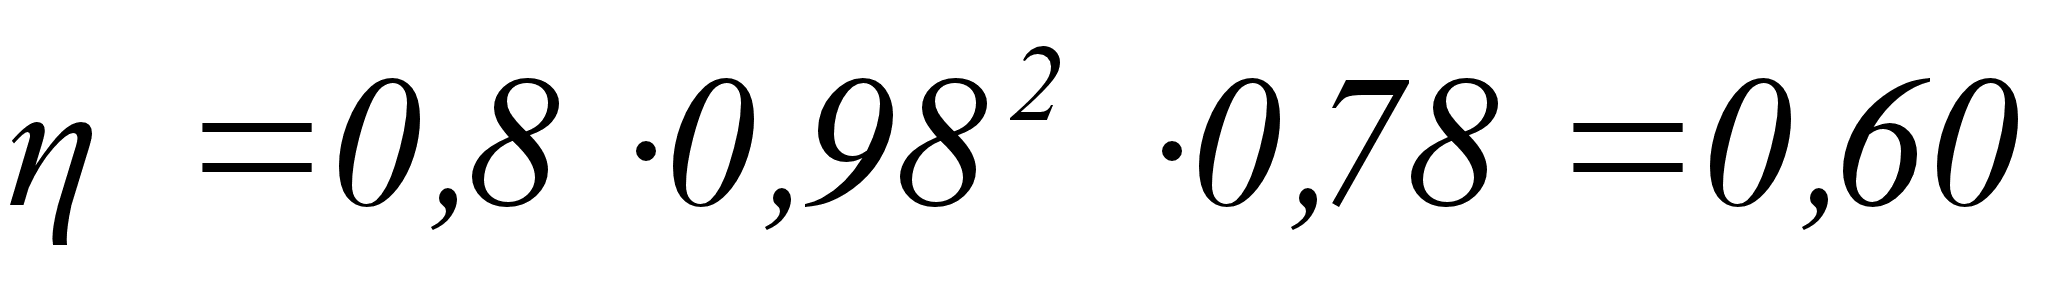
Мощность, требуемая для перемещения устройства для наплавки, считаем исходя из следующих соображений.
Перемещение по винтовой линии рассматриваем как перемещение тела по наклонной плоскости.
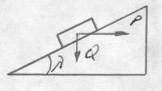
Рис. 3.3. Схема сил к расчету привода механизма поворота.
Окружное усилие находим по формуле [4]
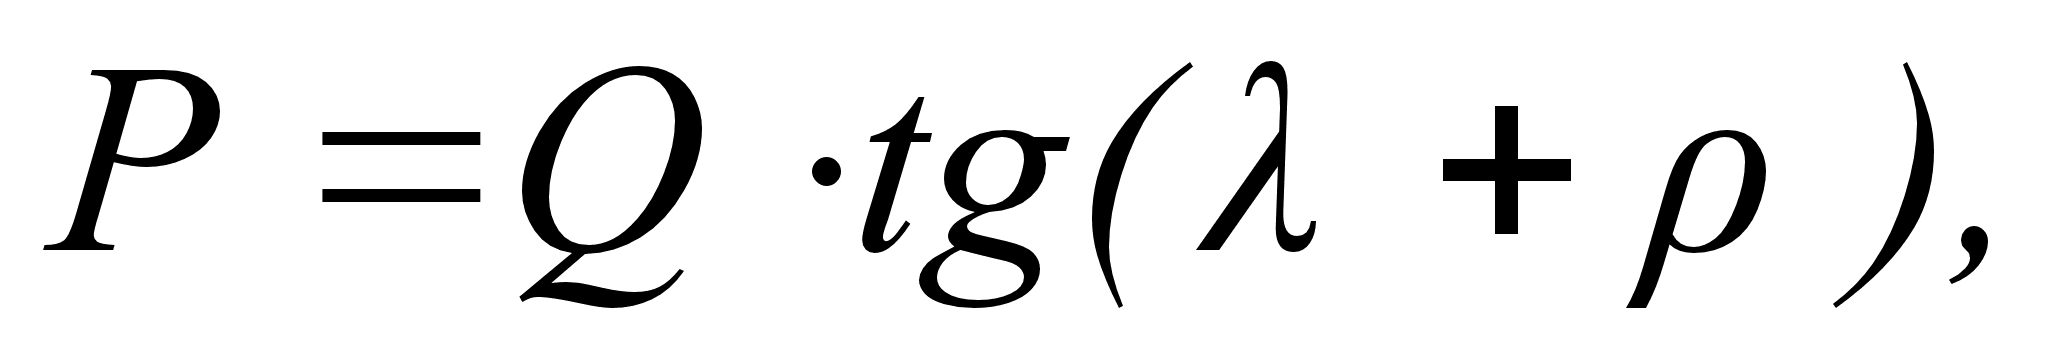 (4.4)
где Р – сила вращающая винт – окружное усилие, Н;
Q – осевая нагрузка винтовой пары, Н.кг;
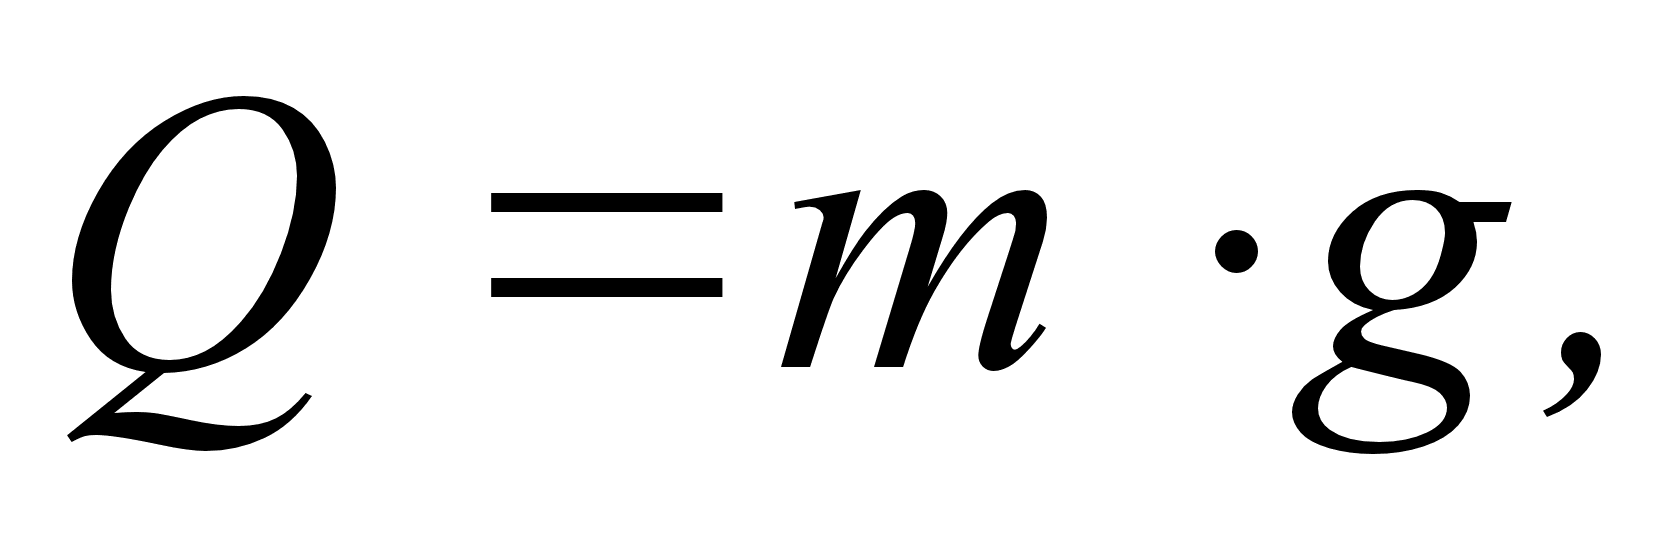 (4.5)
где m – общая масса перемещаемых частей, принимаем m=5,5 кг;
g – ускорение свободного падения, g=9,81м/с2.
Находим окружное усилие
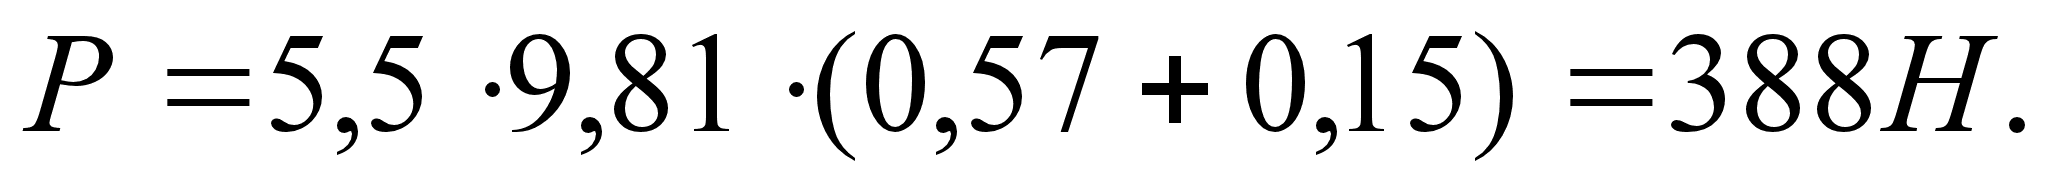
Находим крутящий момент для винта
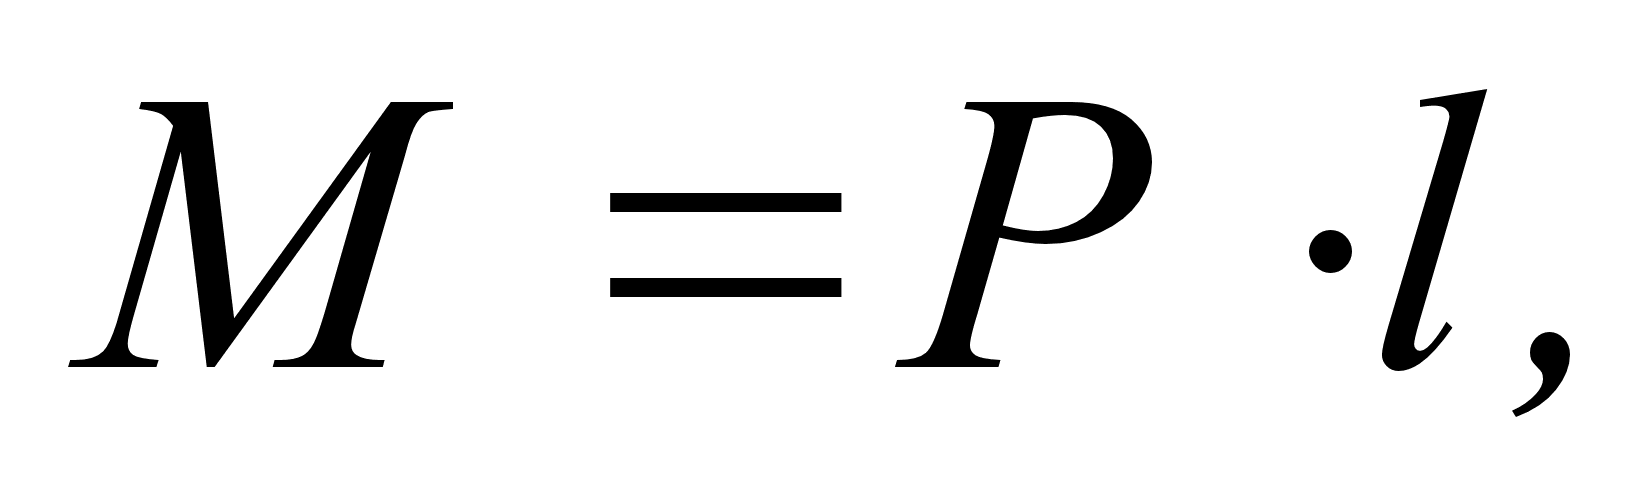 (4.6)
где l – длина плеча рычага, м.
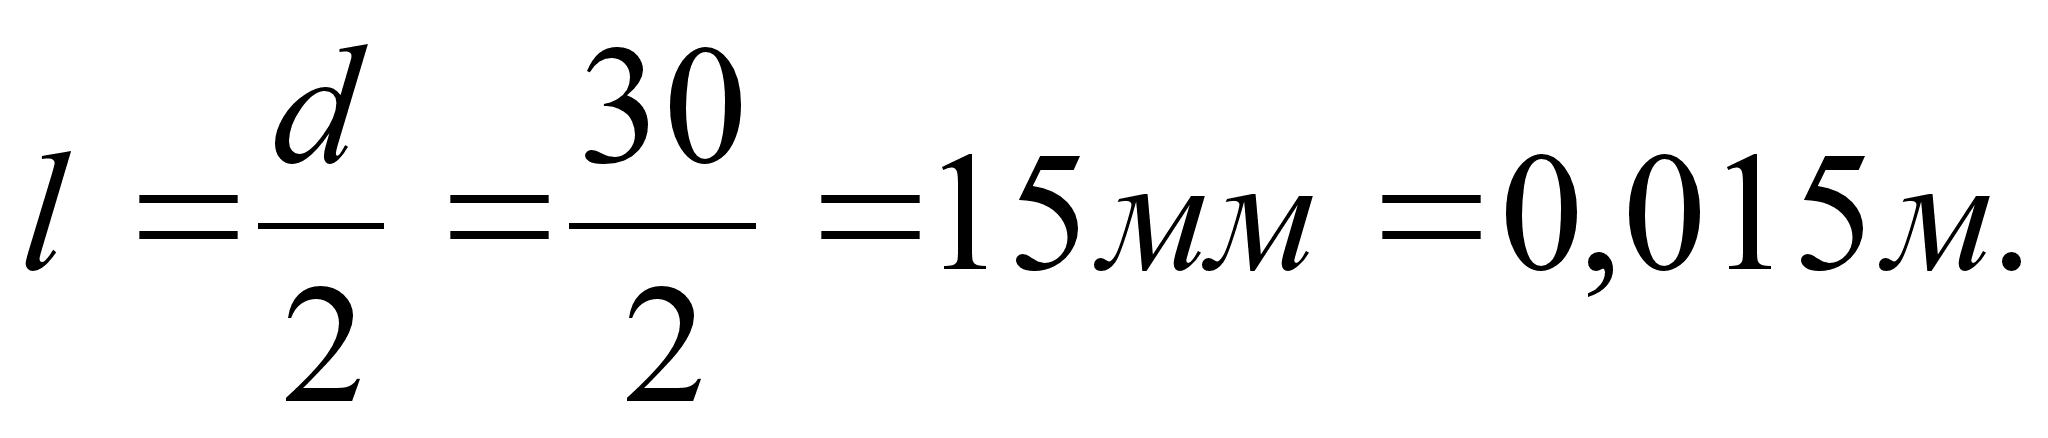
где d – диаметр винта, d=30 мм.
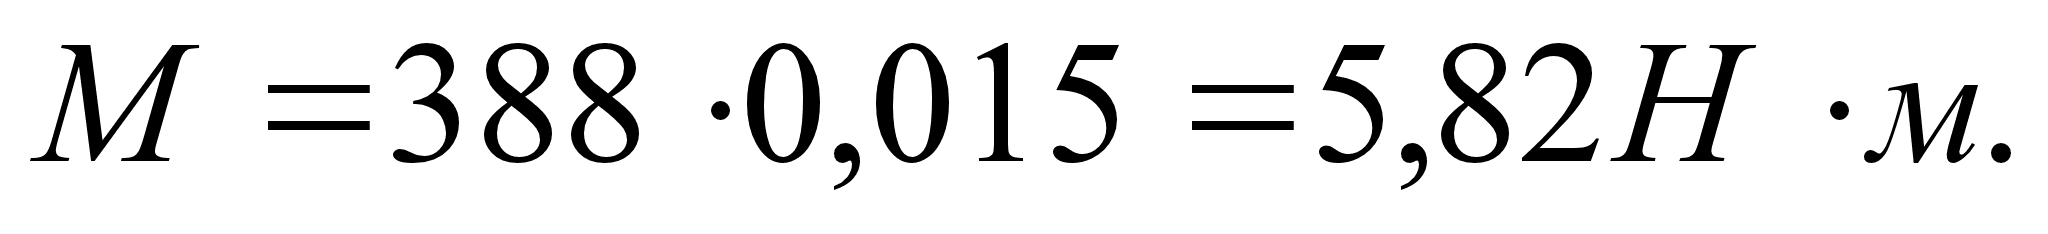
Мощность, необходимая для вращения винта
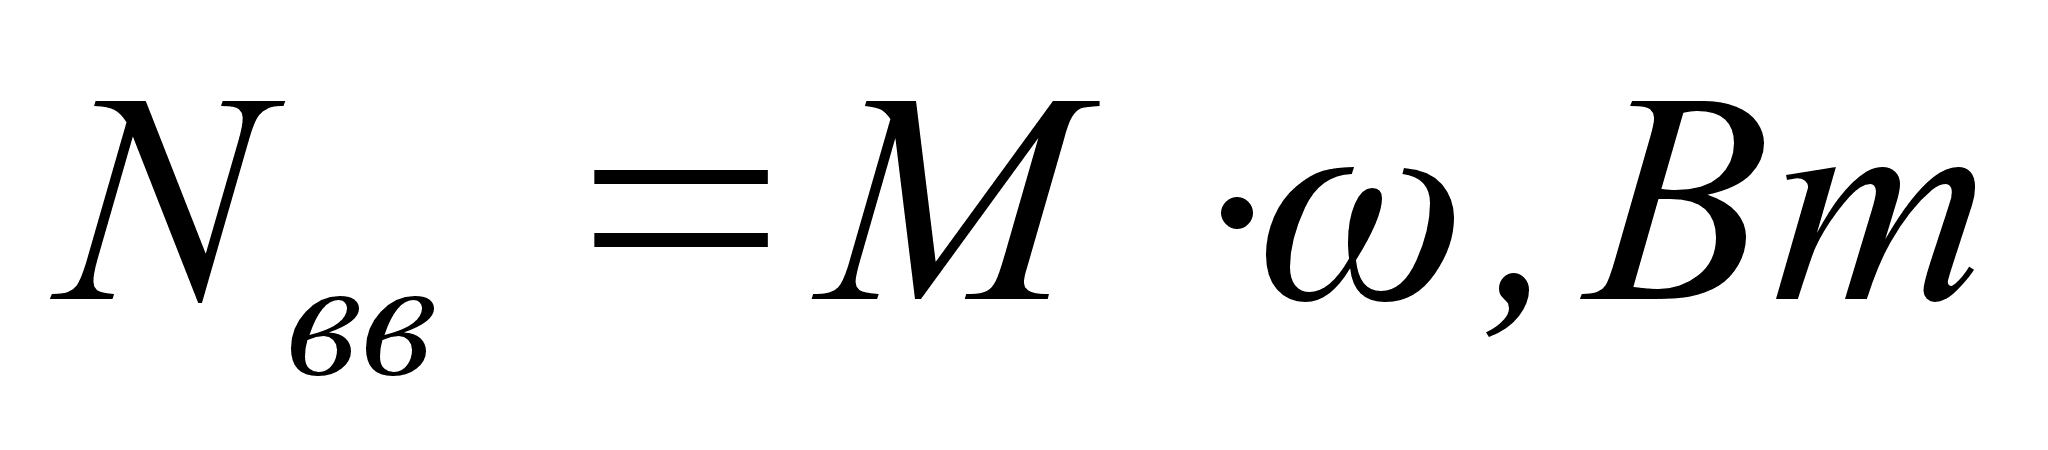 (4.7)
где ω – угловая скорость вращения винта, с-1.
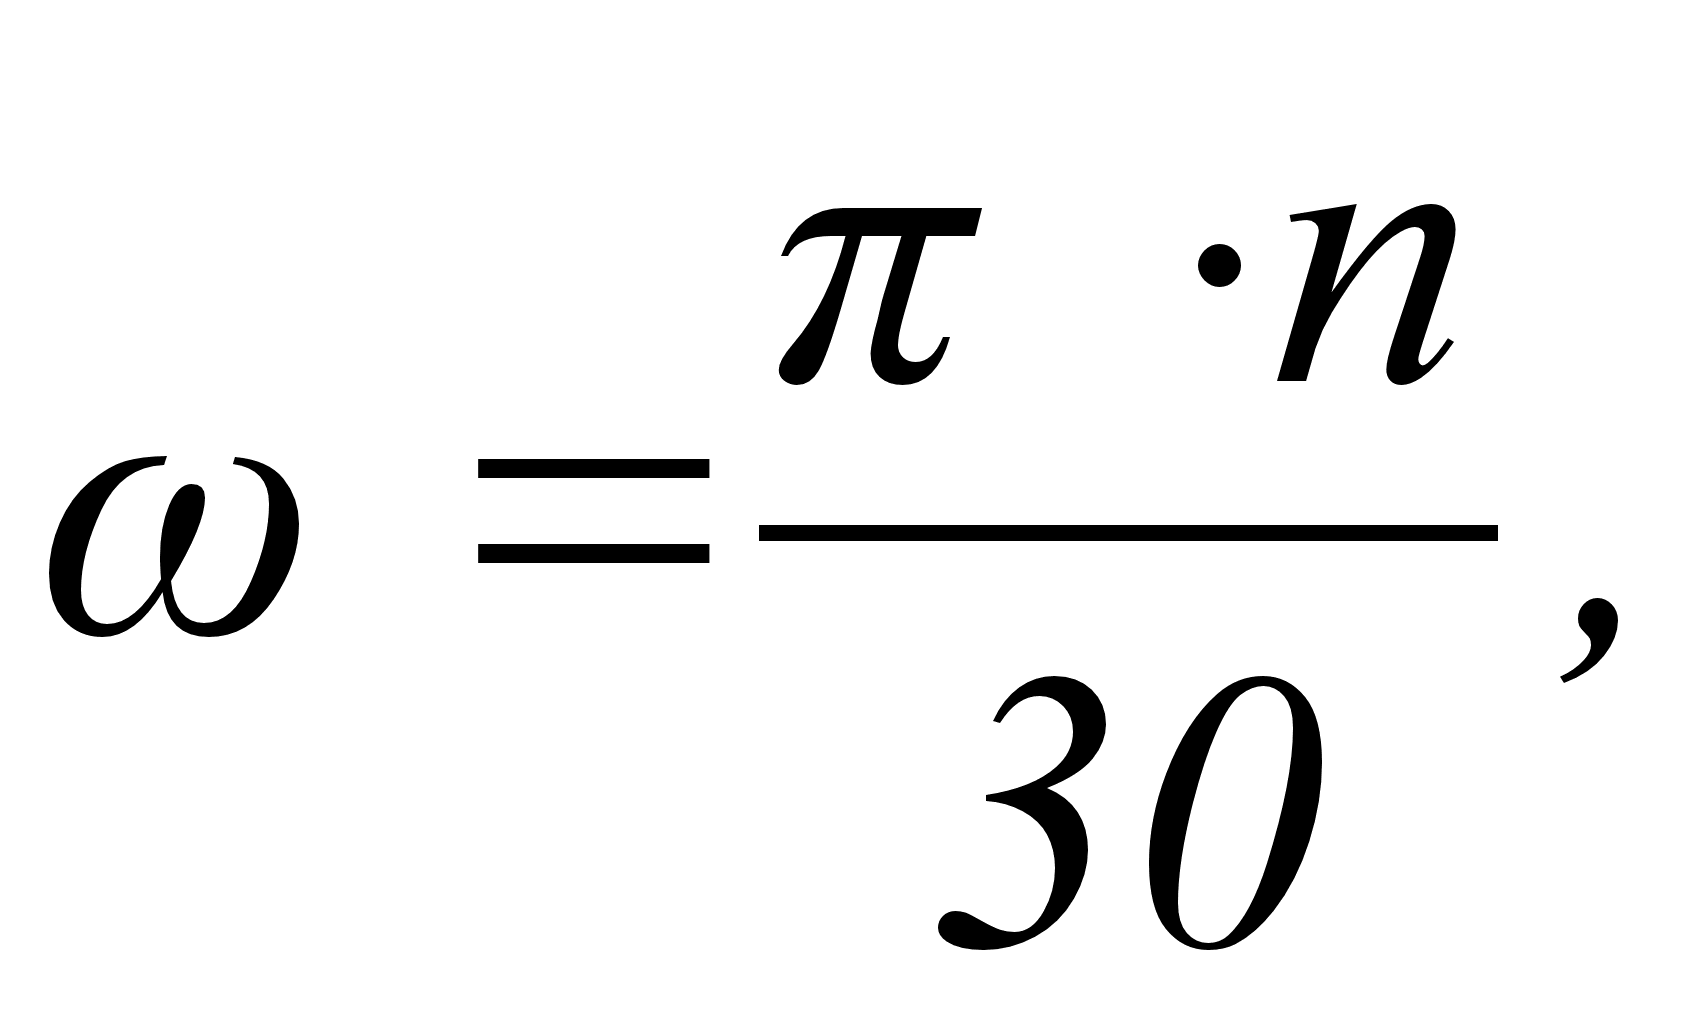 (4.8)
где п – частота вращения винта, мин-1.
Частоту вращения винта принимаем п=60 мин-1.
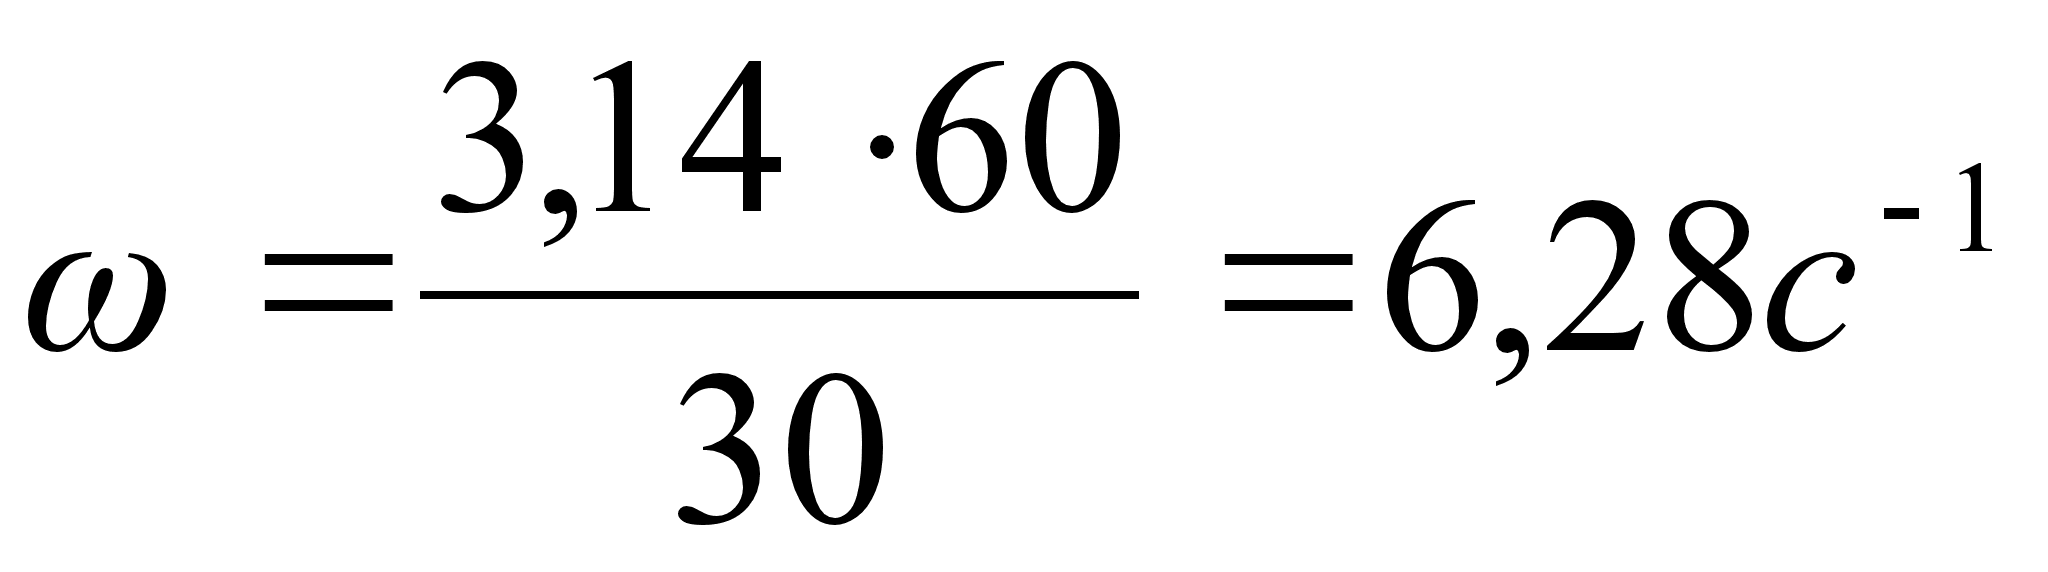
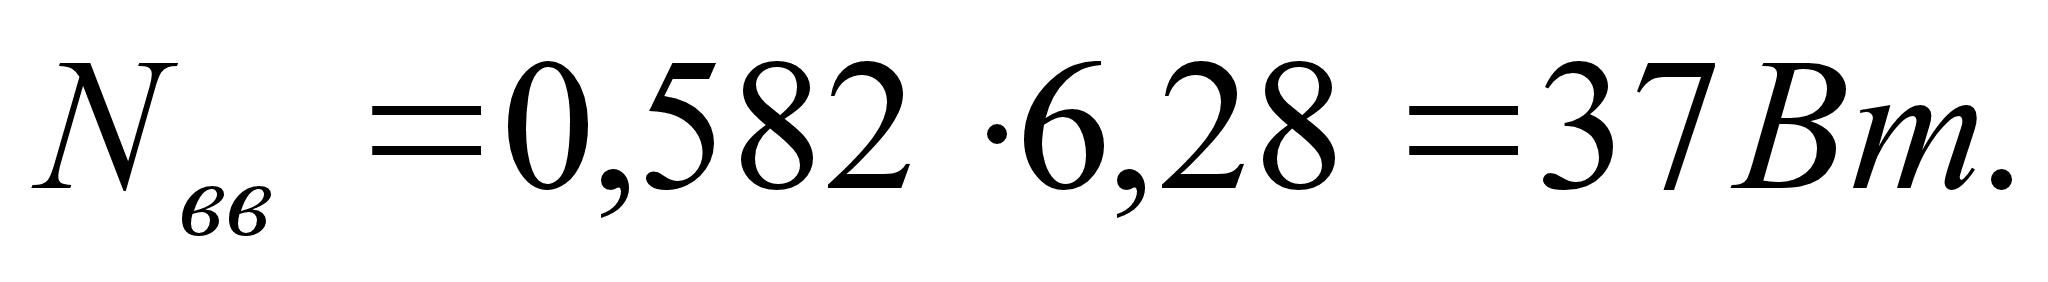
Тогда
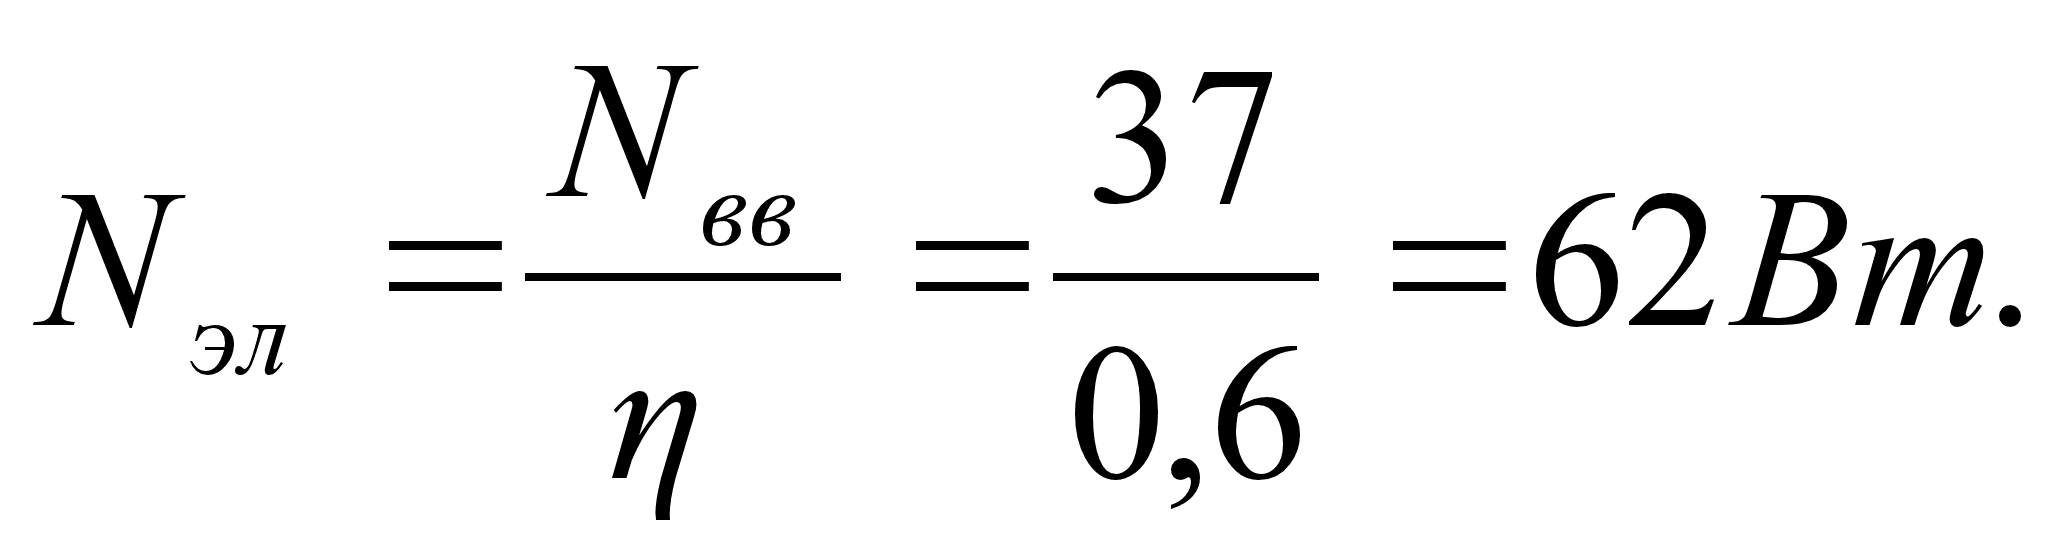
Исходя из расчетных данных, принимаем выпускаемый промышленностью двигатель АИР3УТ71В2 У1 380 В,50 Гц,IM1081 ТУ 16-88 ИАКФ.525243.008 ТУ.
Техническая характеристика электродвигателя :
Nэд=75 Вт; пэ=750мин-1; V=380В.
Корректируем значение частоты вращения выходного вала
Расчет зубчатого зацепления.
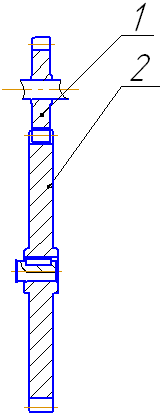
Рисунок 4.2 Зубчатое зацепление
1- колесо ведущее, 2- колесо ведомое.
Выбор материала колес и допускаемых.
Для колес принимаем сталь со средними механическими свойствами (сталь 45) с термообработкой улучшения до твердости:
для шестеренки
НВ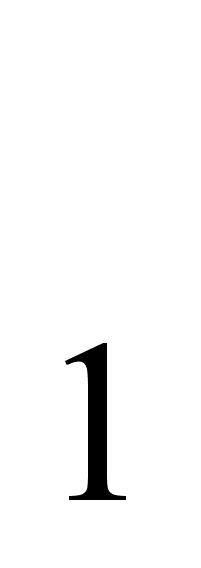 269…302 [4]
для колеса
НВ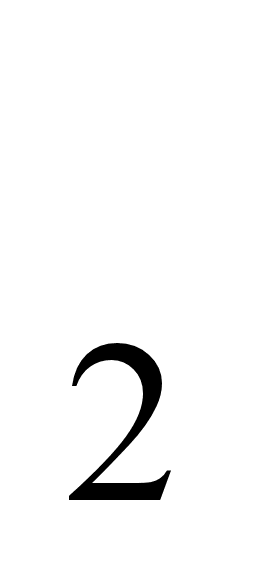 235…262
[4]
Допускаемые контактные напряжения рассчитываются по формуле [4]:
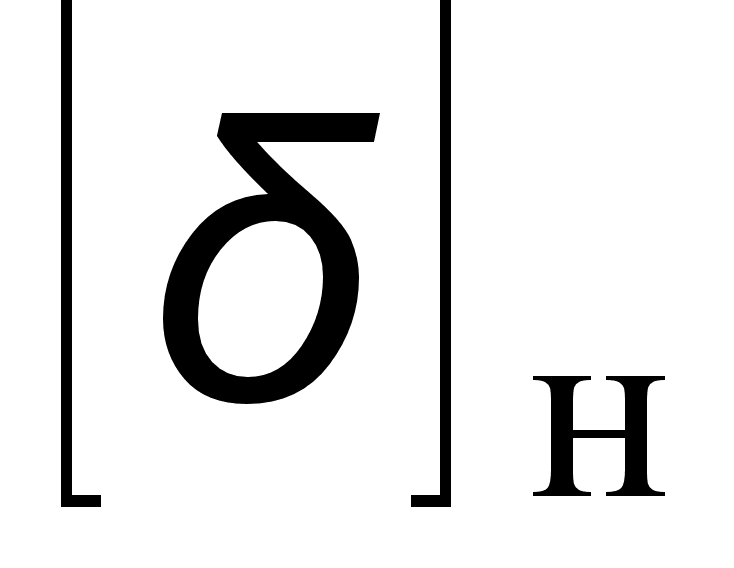 =1,8 НВ
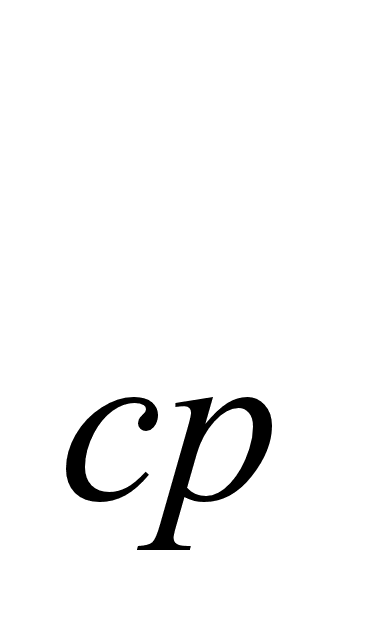 +67 (4.9)
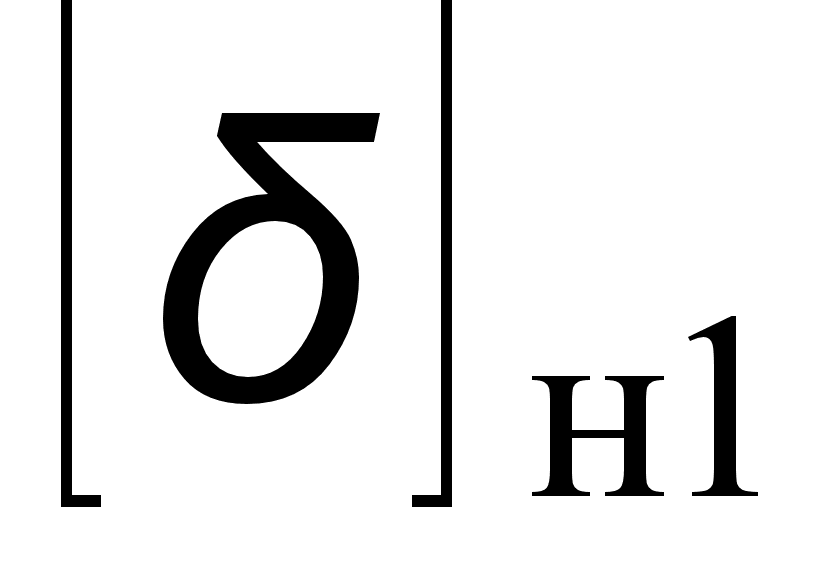 =1,8
285+67 = 580 МПа
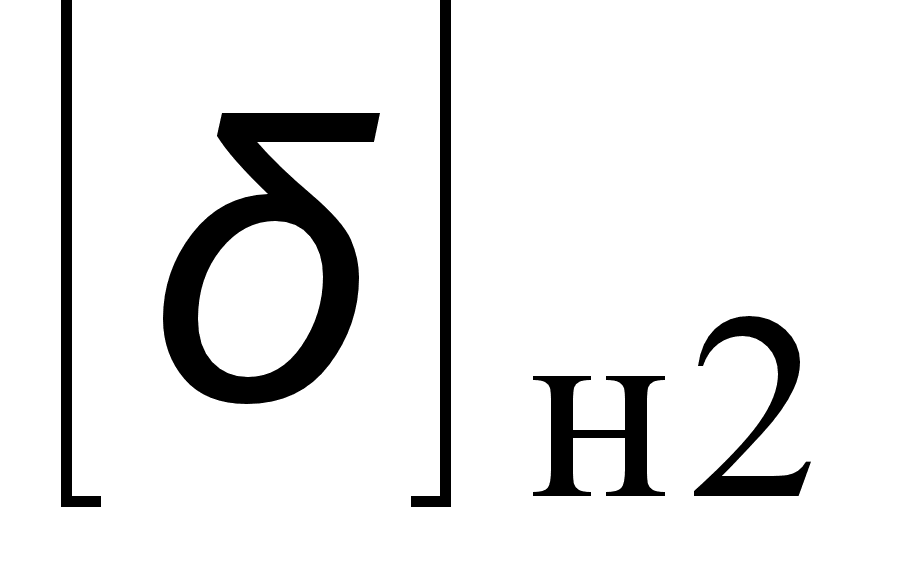 =1,8
248,5+67 = 514 МПа
Допускаемые напряжения на изгиб рассчитываются по формуле [4]:
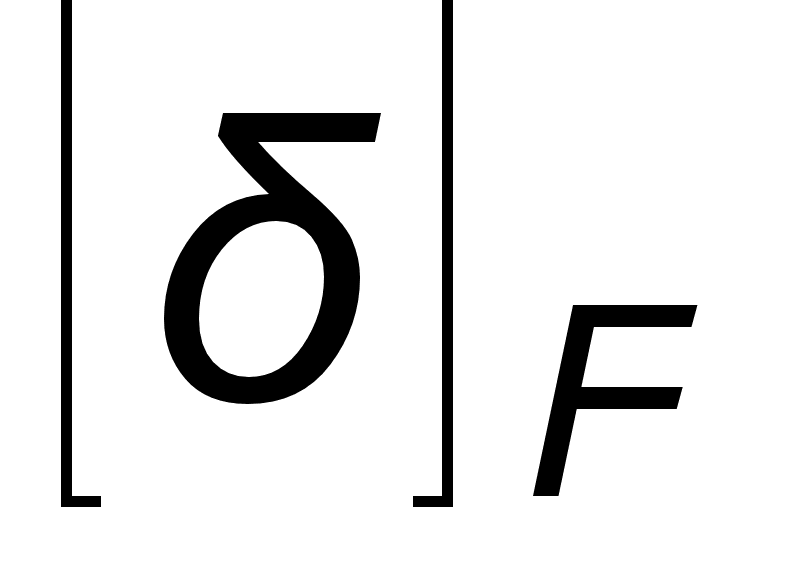 =1,03 НВ
(4.10)
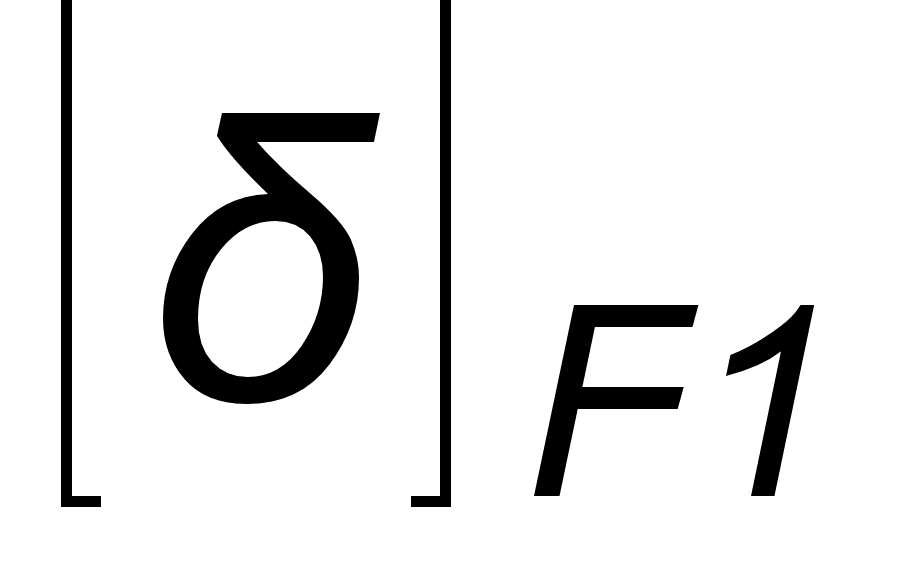 =
1,03
185 = 293 Мпа
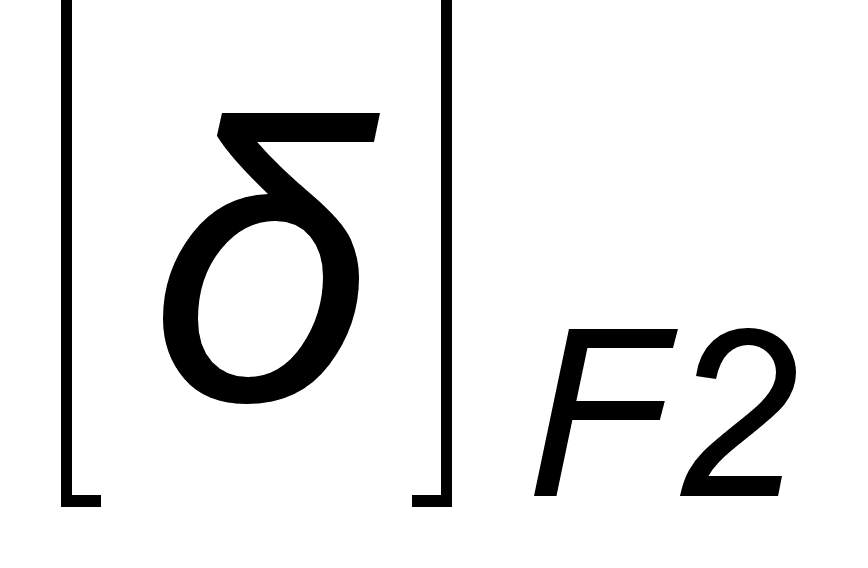 =
1,03
248 = 255 Мпа
Расчет межосевого расстояния.
Межосевое расстояние определяем по формуле [4]:
а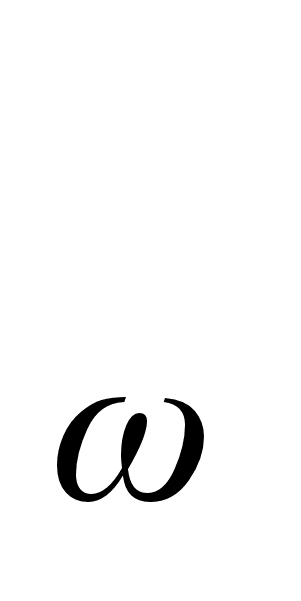 =K
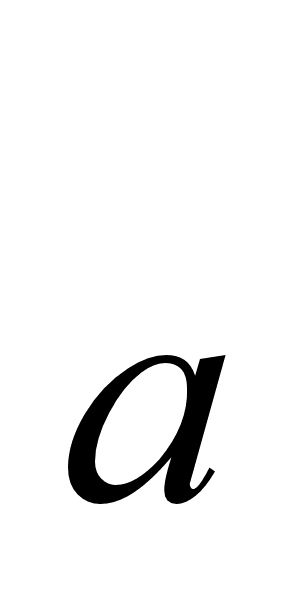 (U+1)
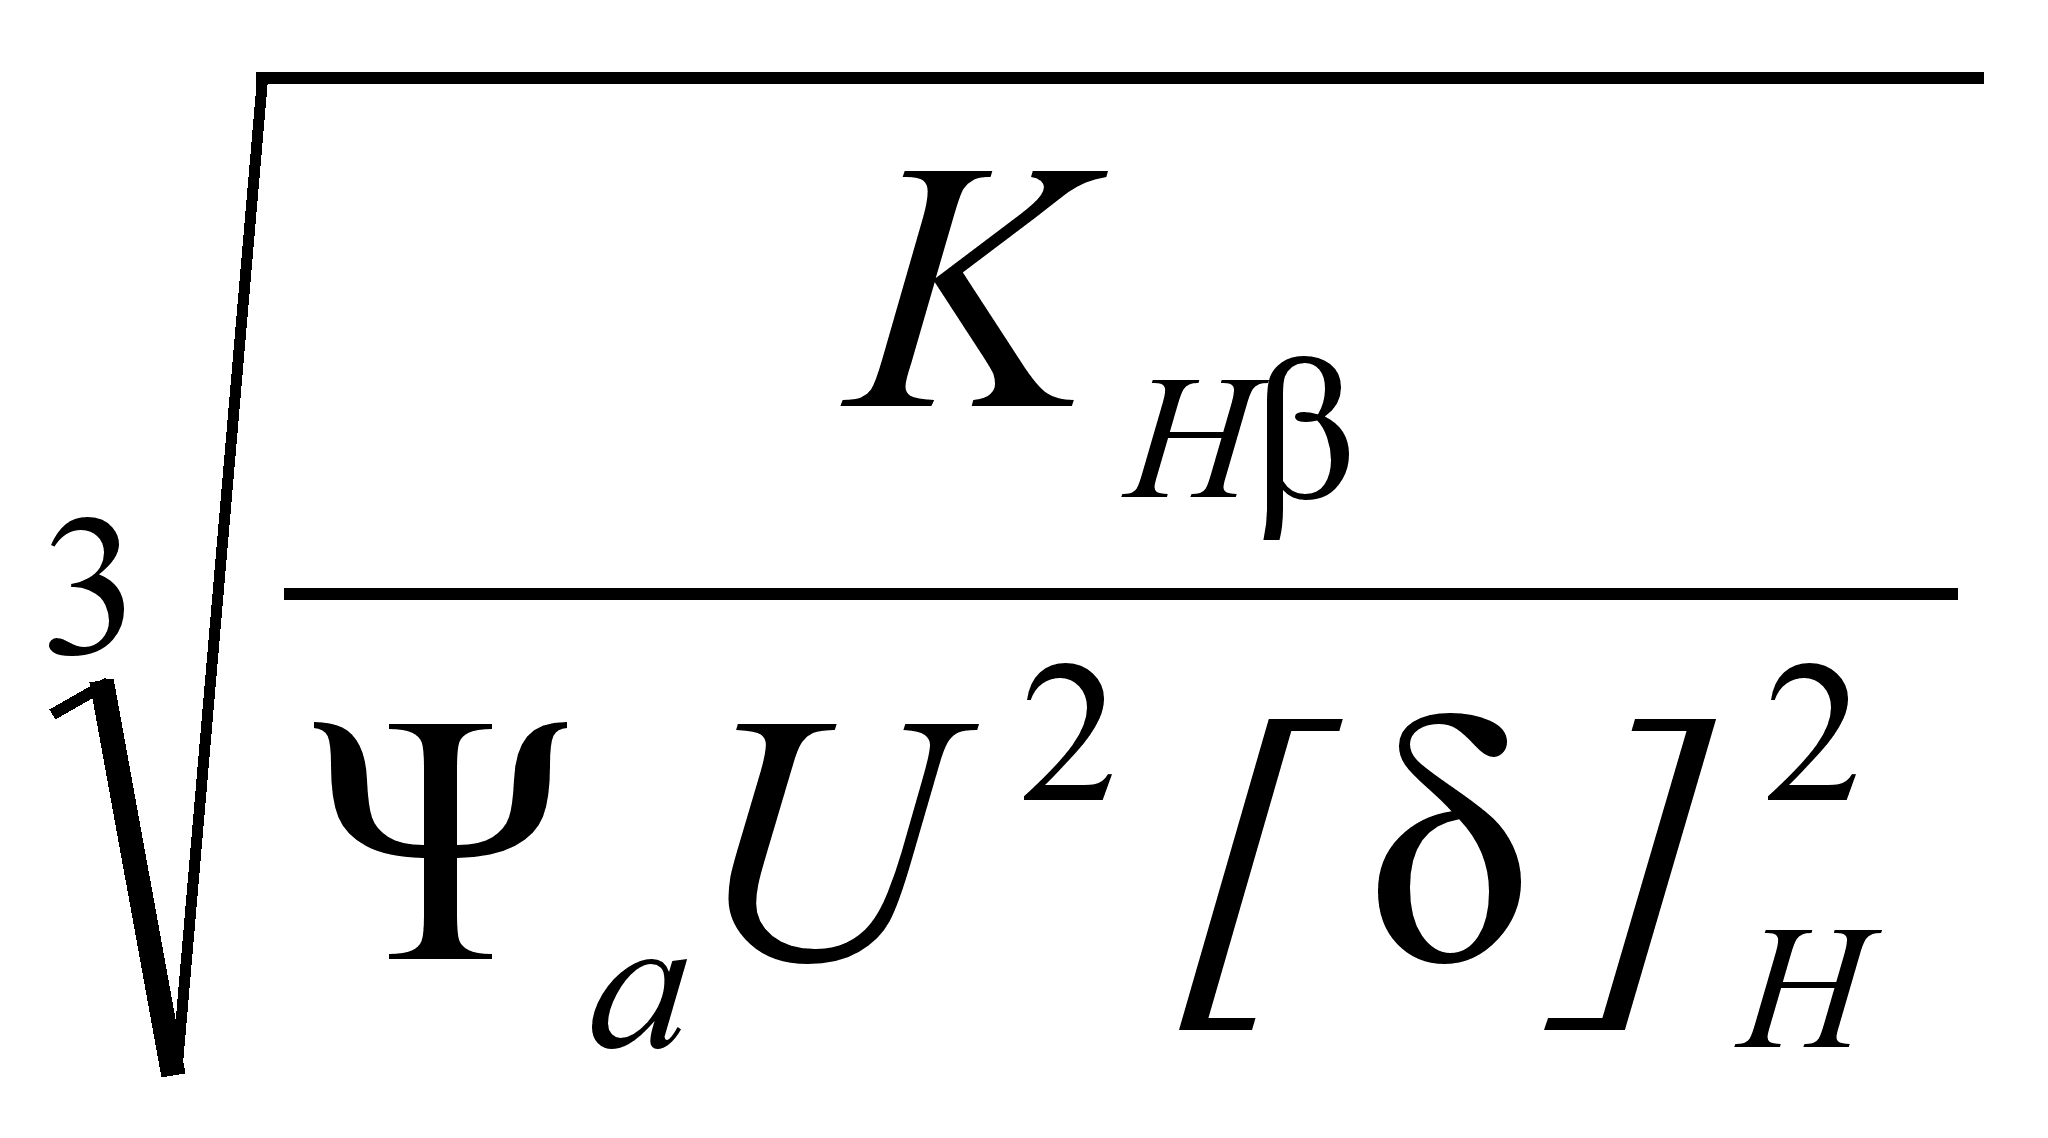 ,
(4.11)
где К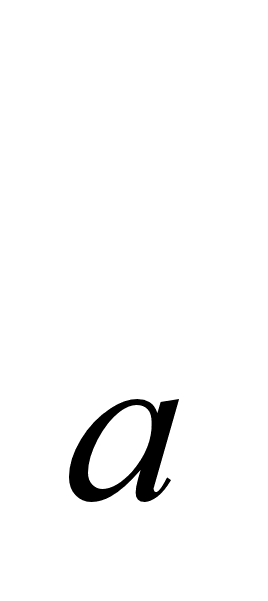 = 4300.
К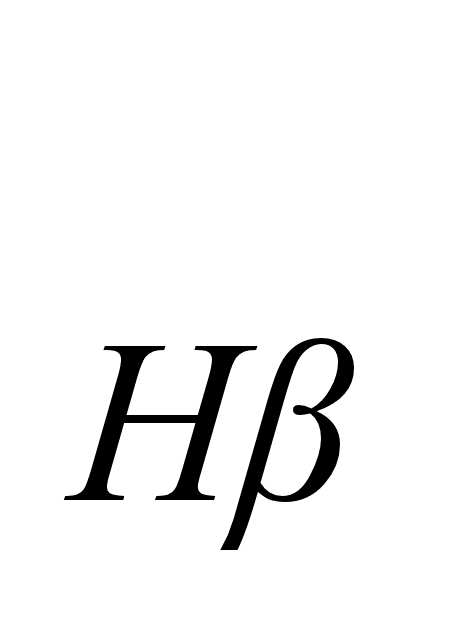 – коэффициент
концентрации
нагрузки;
Т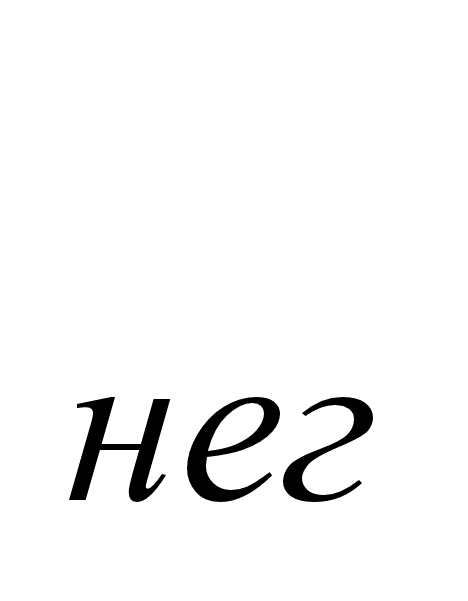 – эквивалентный
момент на колесе;
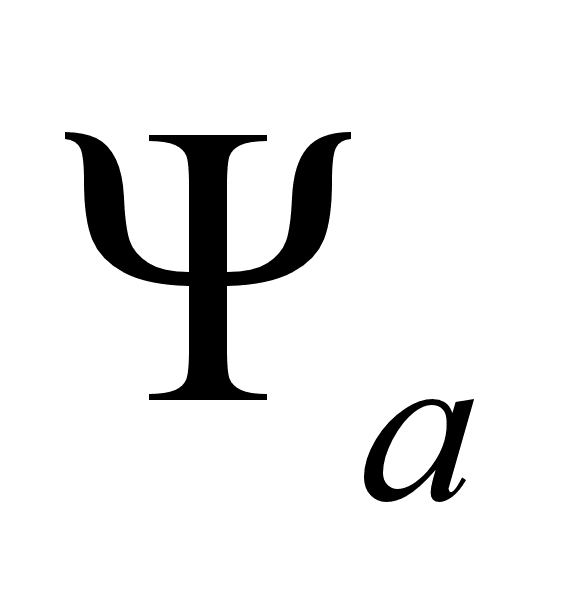 -
коэффициент
ширины колеса;
U = 0,6 передаточное число передачи
Коэффициент концентрации нагрузки рассчитывается по формуле [4]:
К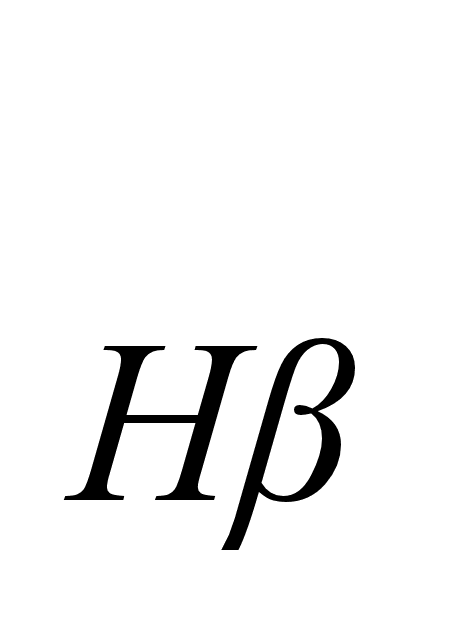 = К
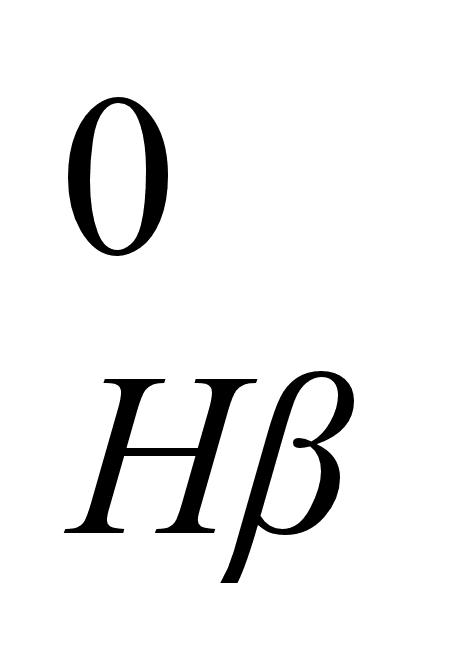 (1 – Х ) +
Х > 1,05,
(4.12)
где К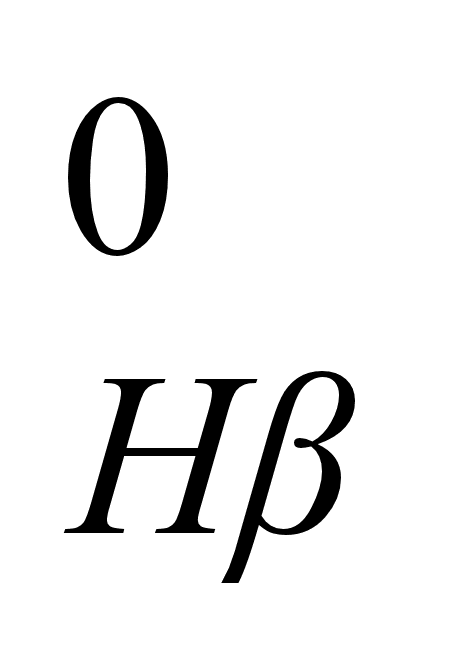 – начальный
коэффициент
концентрации
нагрузки;
Х – коэффициент режима нагрузки.
Для II-го равновероятностного режима нагружения Х=0,5 (4)
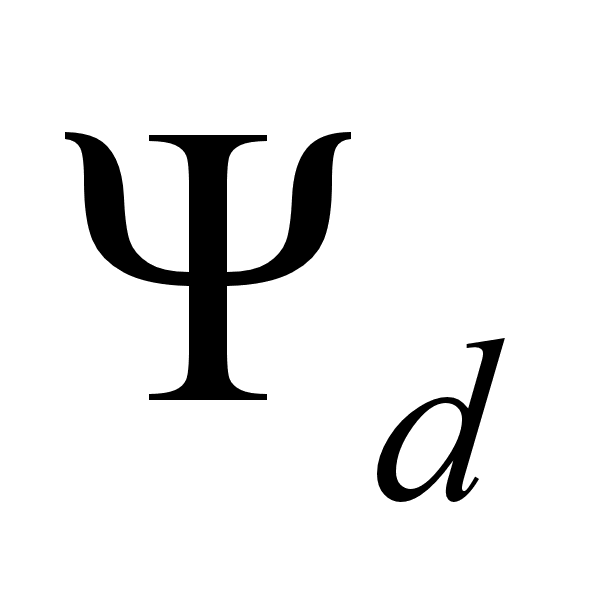 = 0,5(0,6+1)
(4.13)
Для консольного расположения колес [4]:
=
0,25
=
0,5
0,25
(0,6 + 1) = 0,2
По табл. 2.3 [4]
К=
2,4
К=
2,4 (1 – 0,5) + 0,5 = 1,7
T=K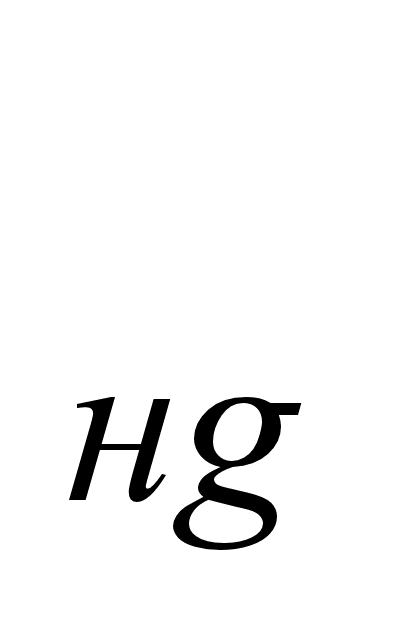
T
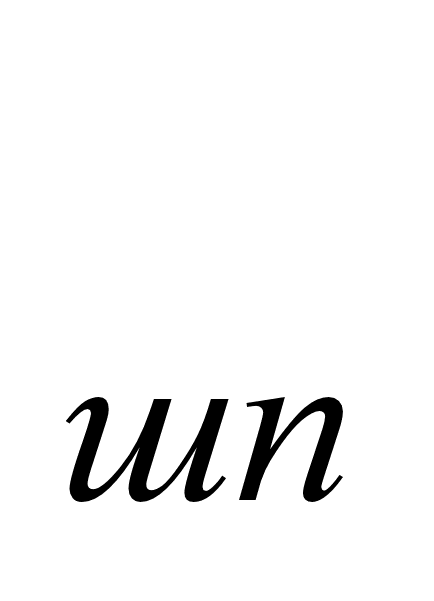 (4.14)
K=K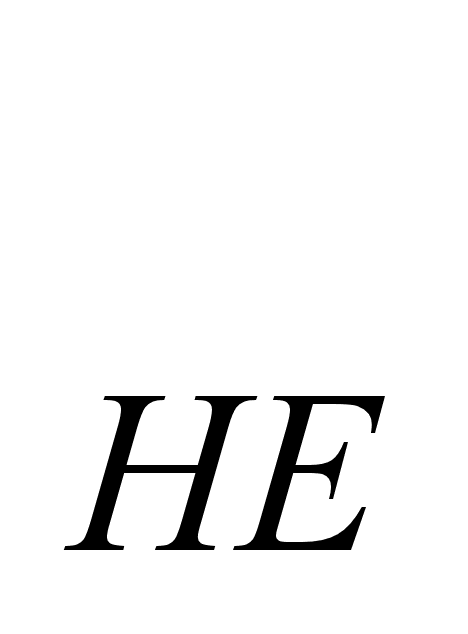
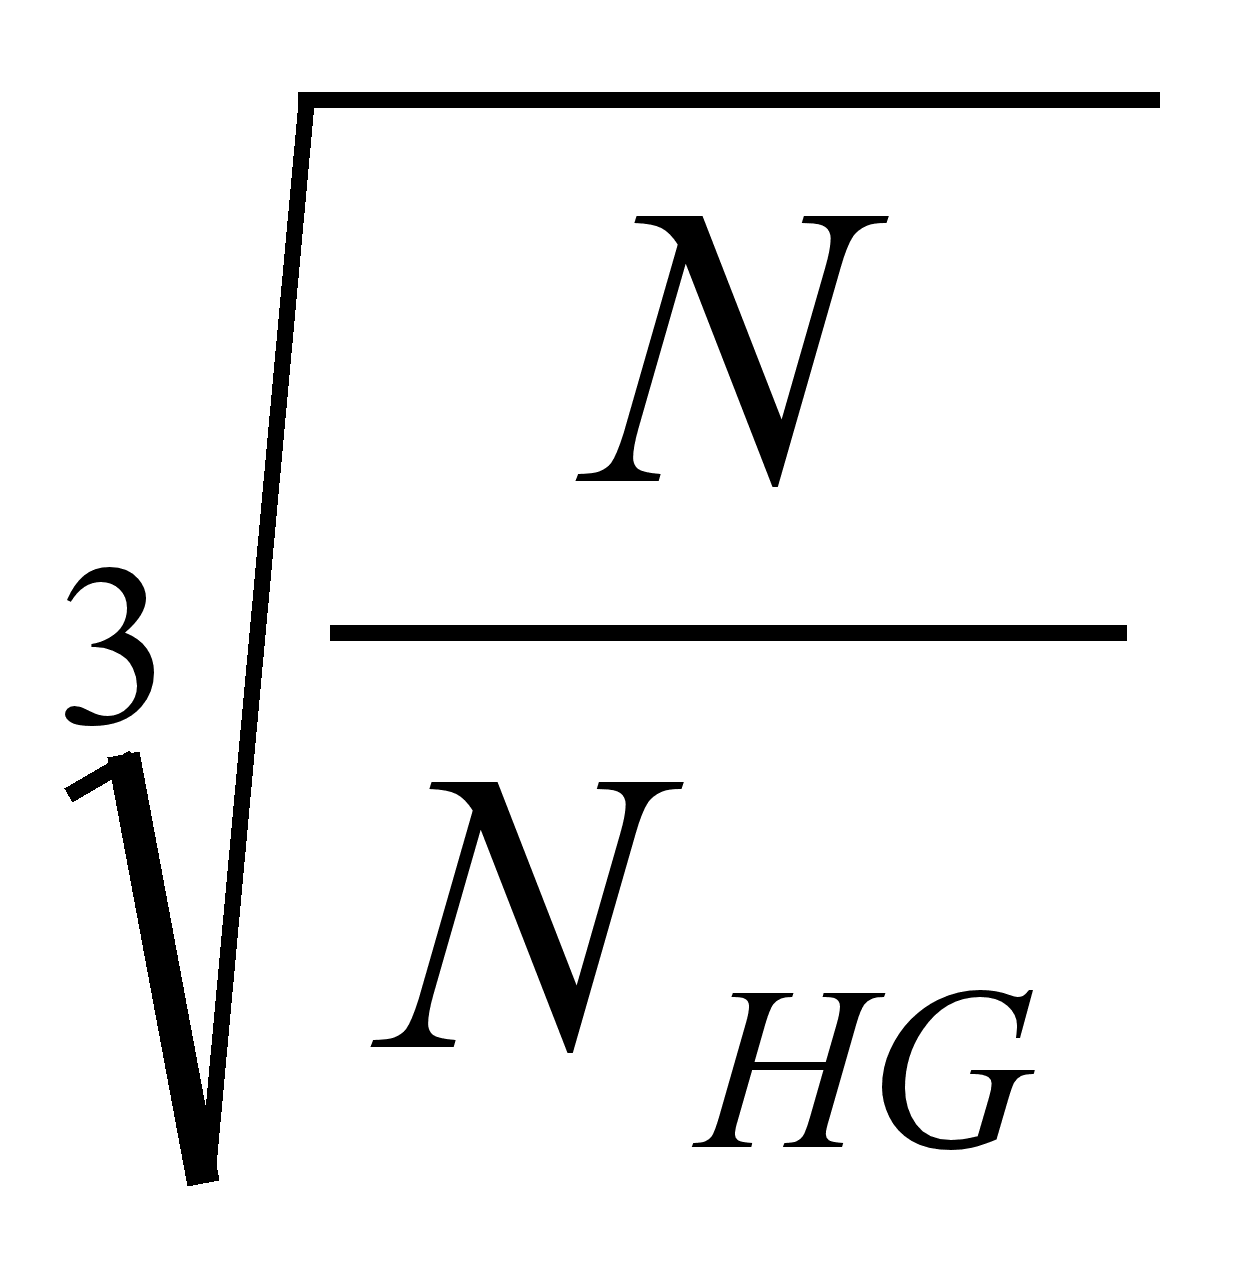
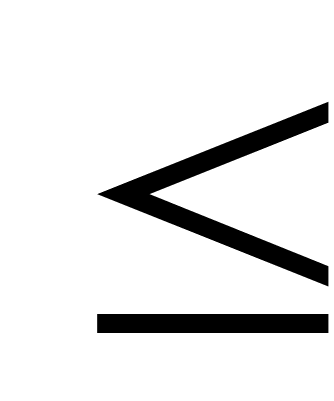 1,
(4.15)
где К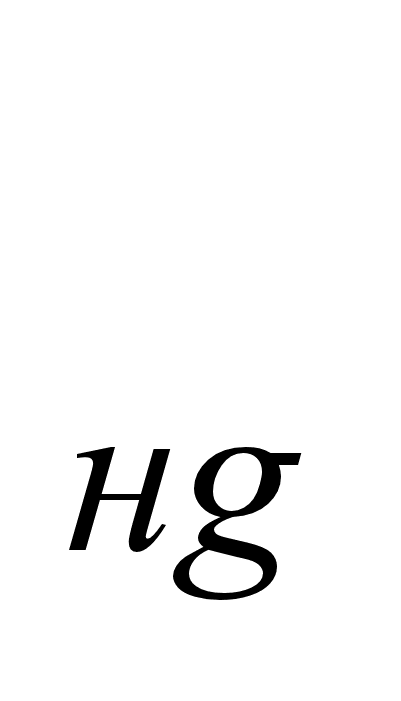 К
- коэффициент
долговечности
и эквивалентности.
Для II-го вида нагружения передачи по табл. 2.4 [4]
К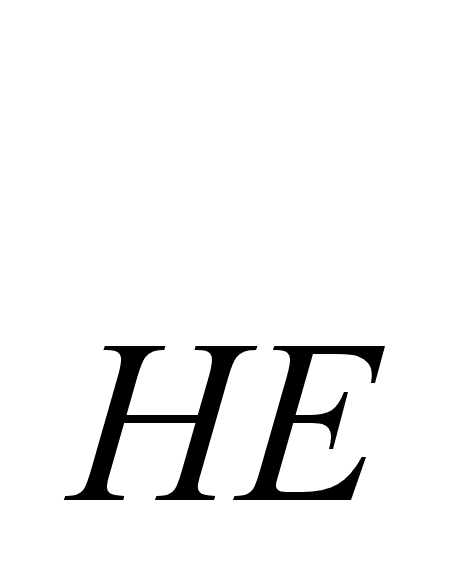 =
0,63
N – число циклов нагружения за срок службы.
N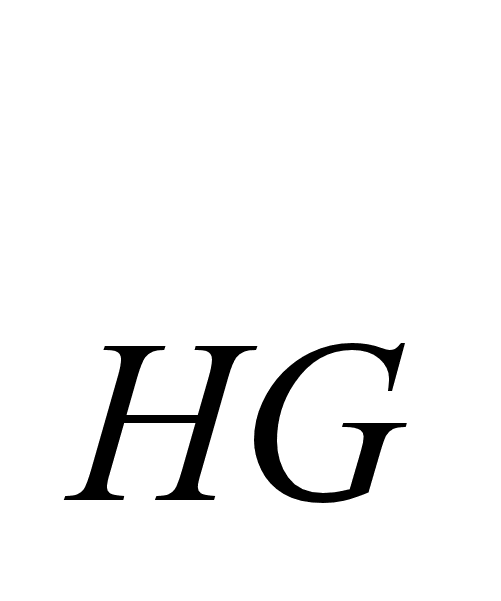 – базовое число
циклов нагружения
передачи
N=
НВ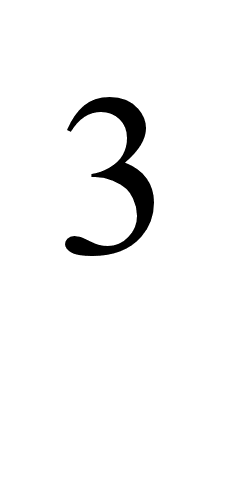 (4.16)
Для шестерни
Н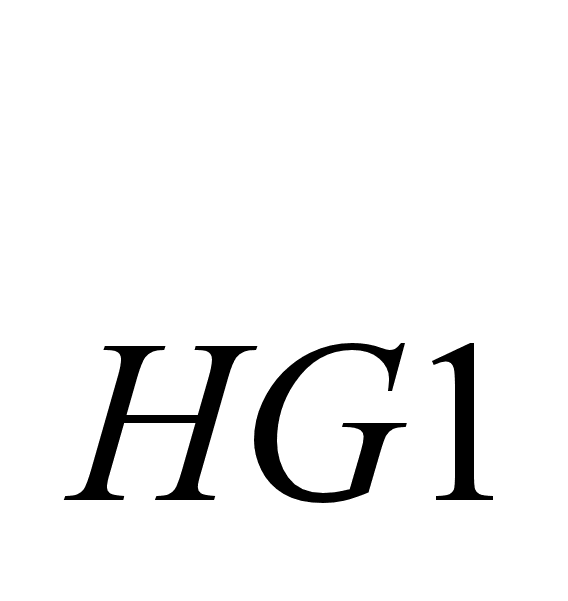 = 295=
25,67
10
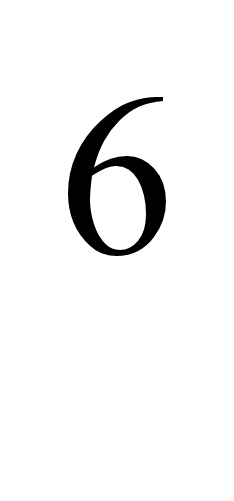
Для колеса
Н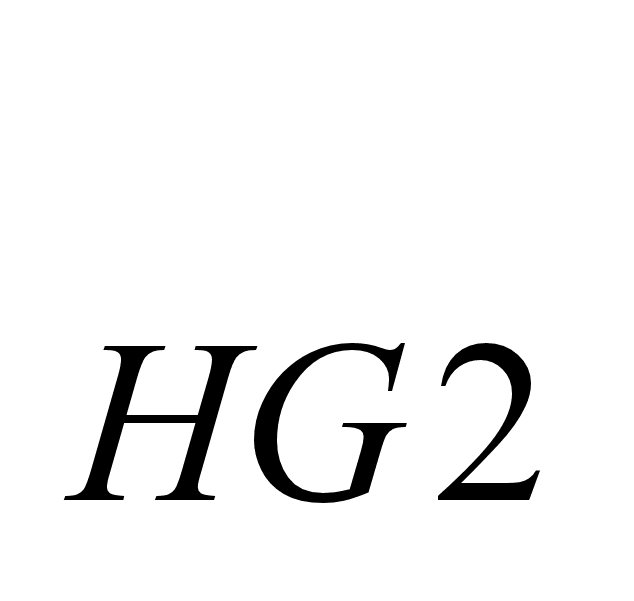 = 248=
15,25
10
N = 60 n t, (4.17)
где n=
224 об/мин. – частота
вращения шестерни
(шпинделя);
n=
371,5 об/мин. – частота
вращения колеса;
t -срок службы передачи. Принимаем 10000.
Для шестерни
N
= 60
224
10000 = 134
10
Для колеса
N=60
371,5
10000 = 223
10
K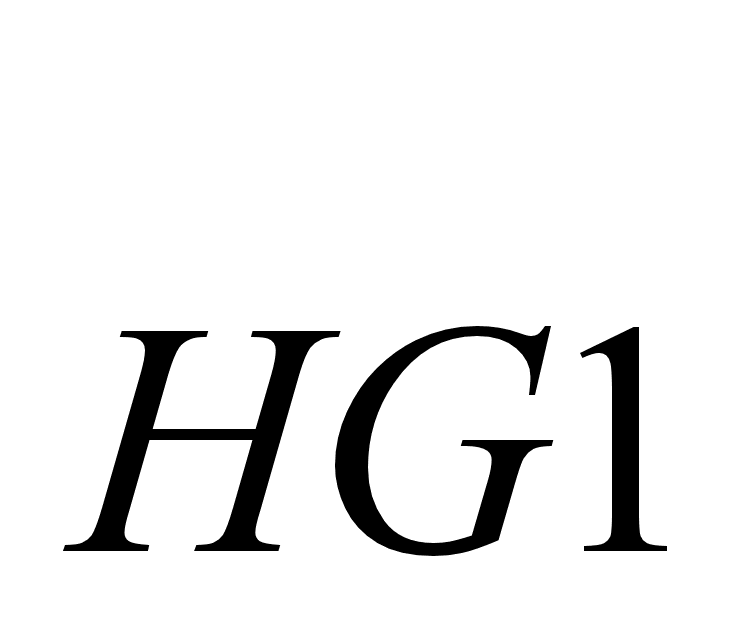 =0,63
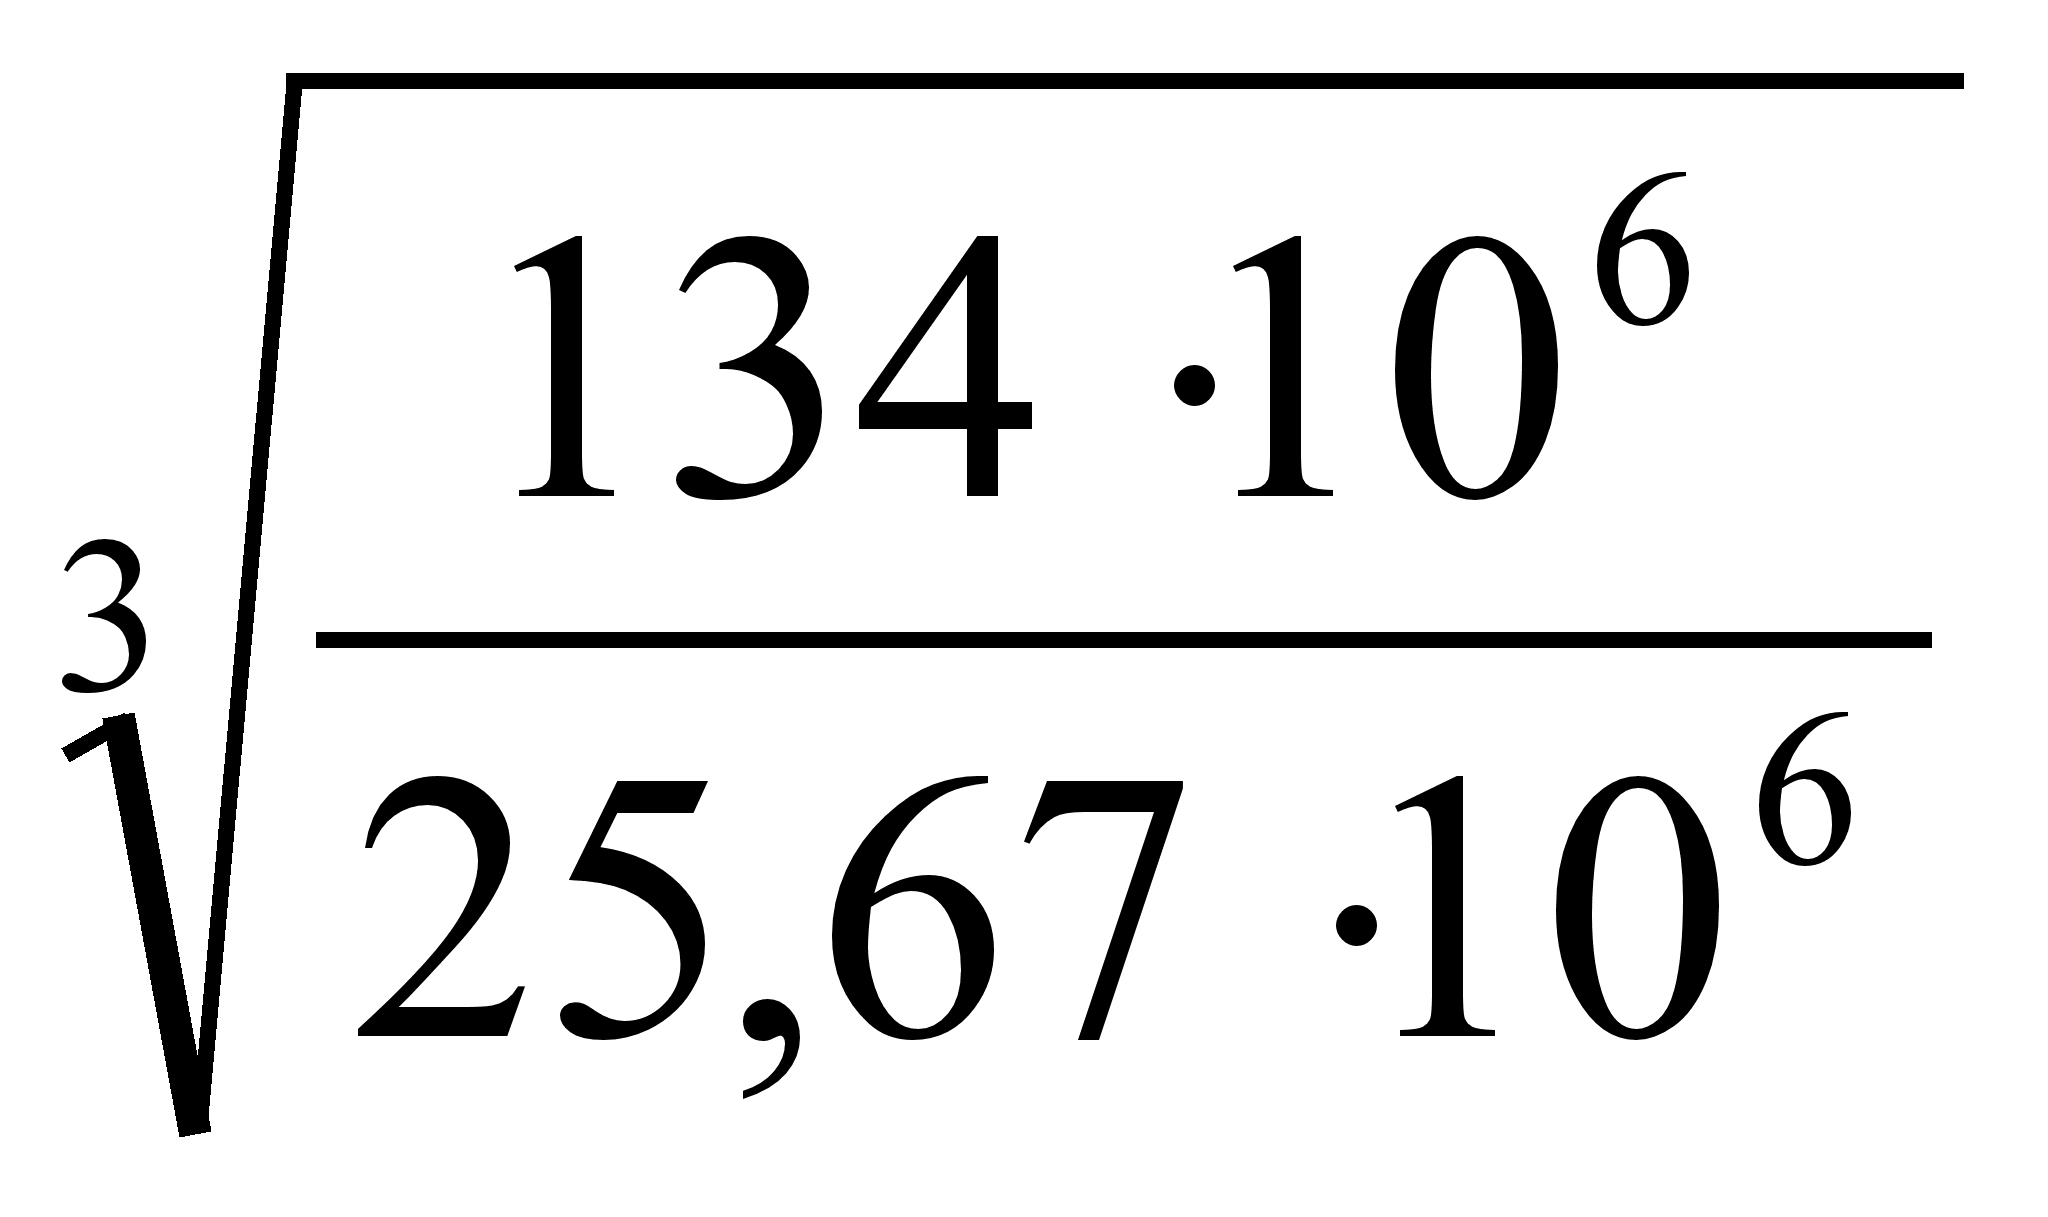 =1,09>1
K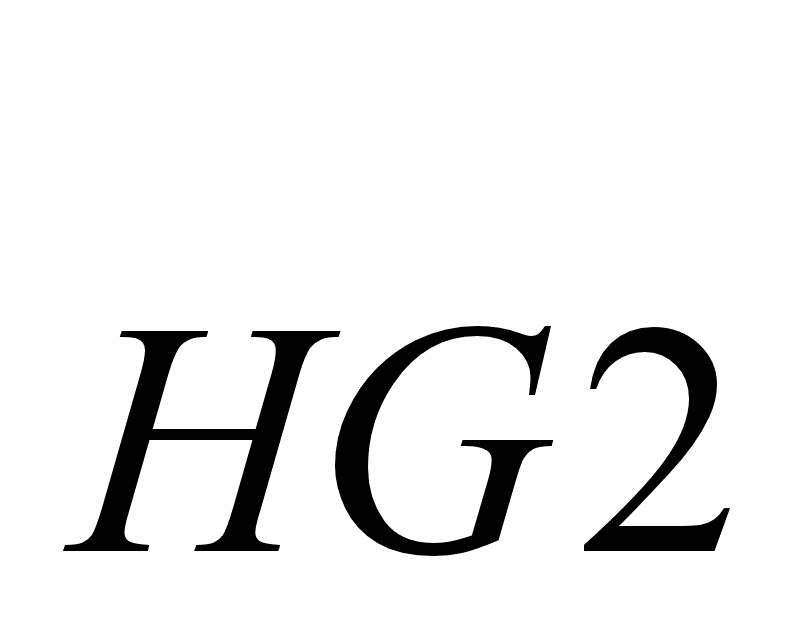 =0,63
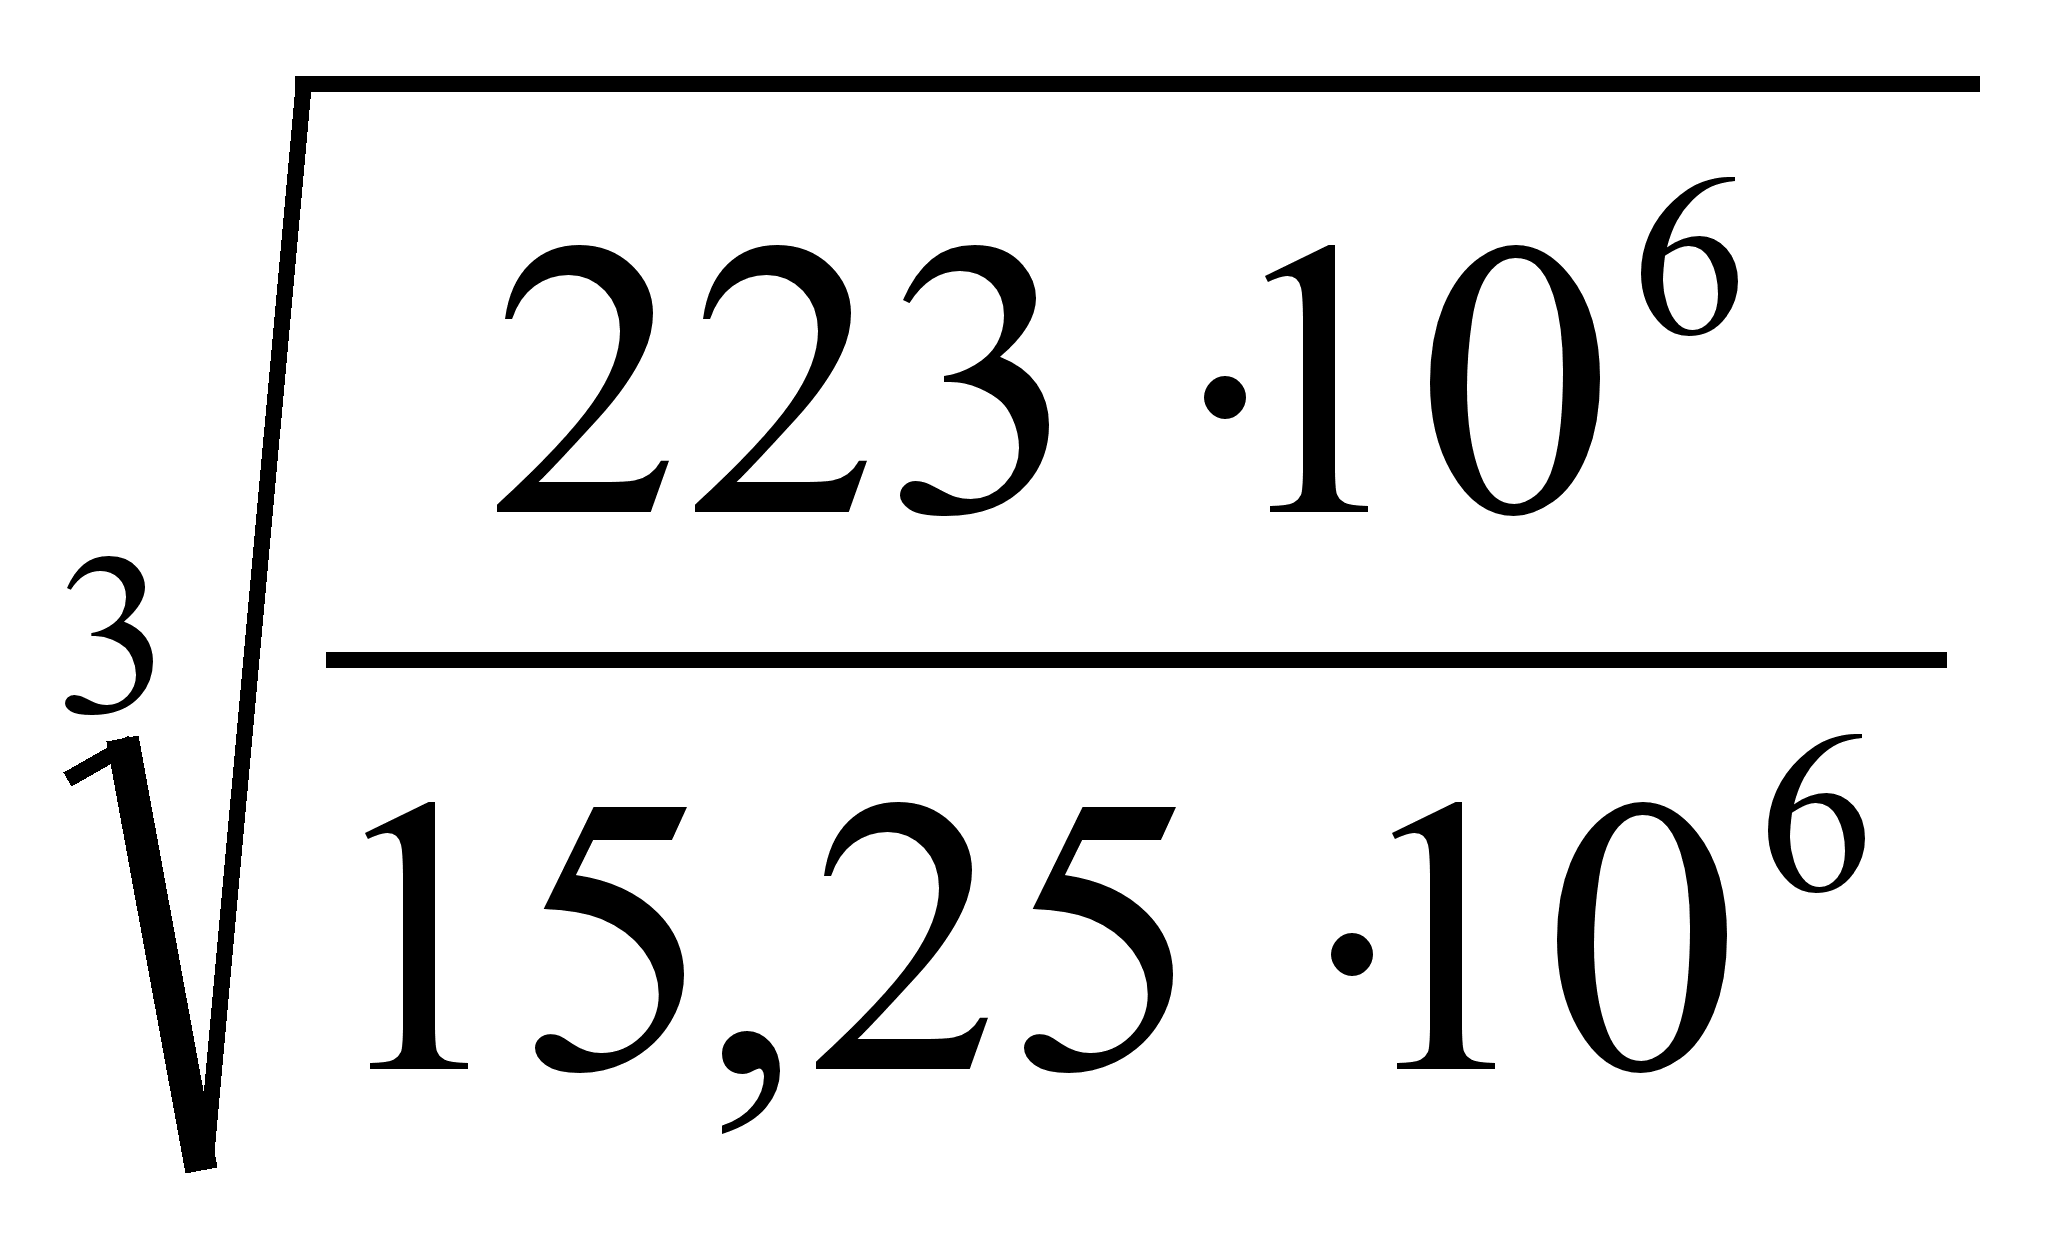 =1,54>1
Принимаем К
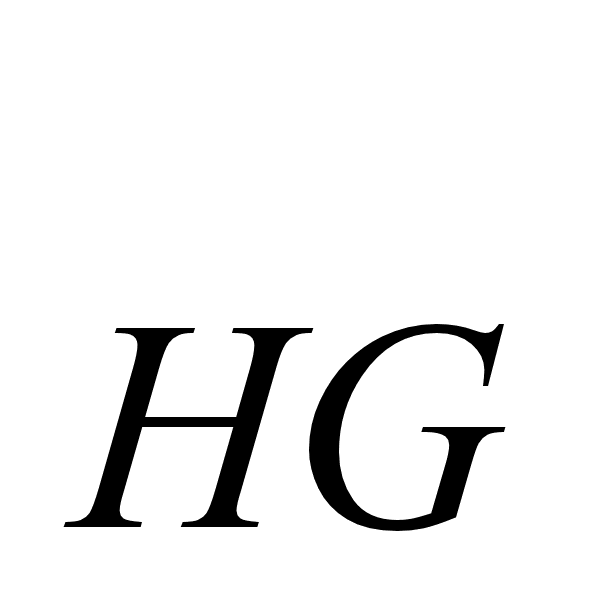 = 1
Т
= 1
42 = 42 нм
a=
4300(0,6+1)
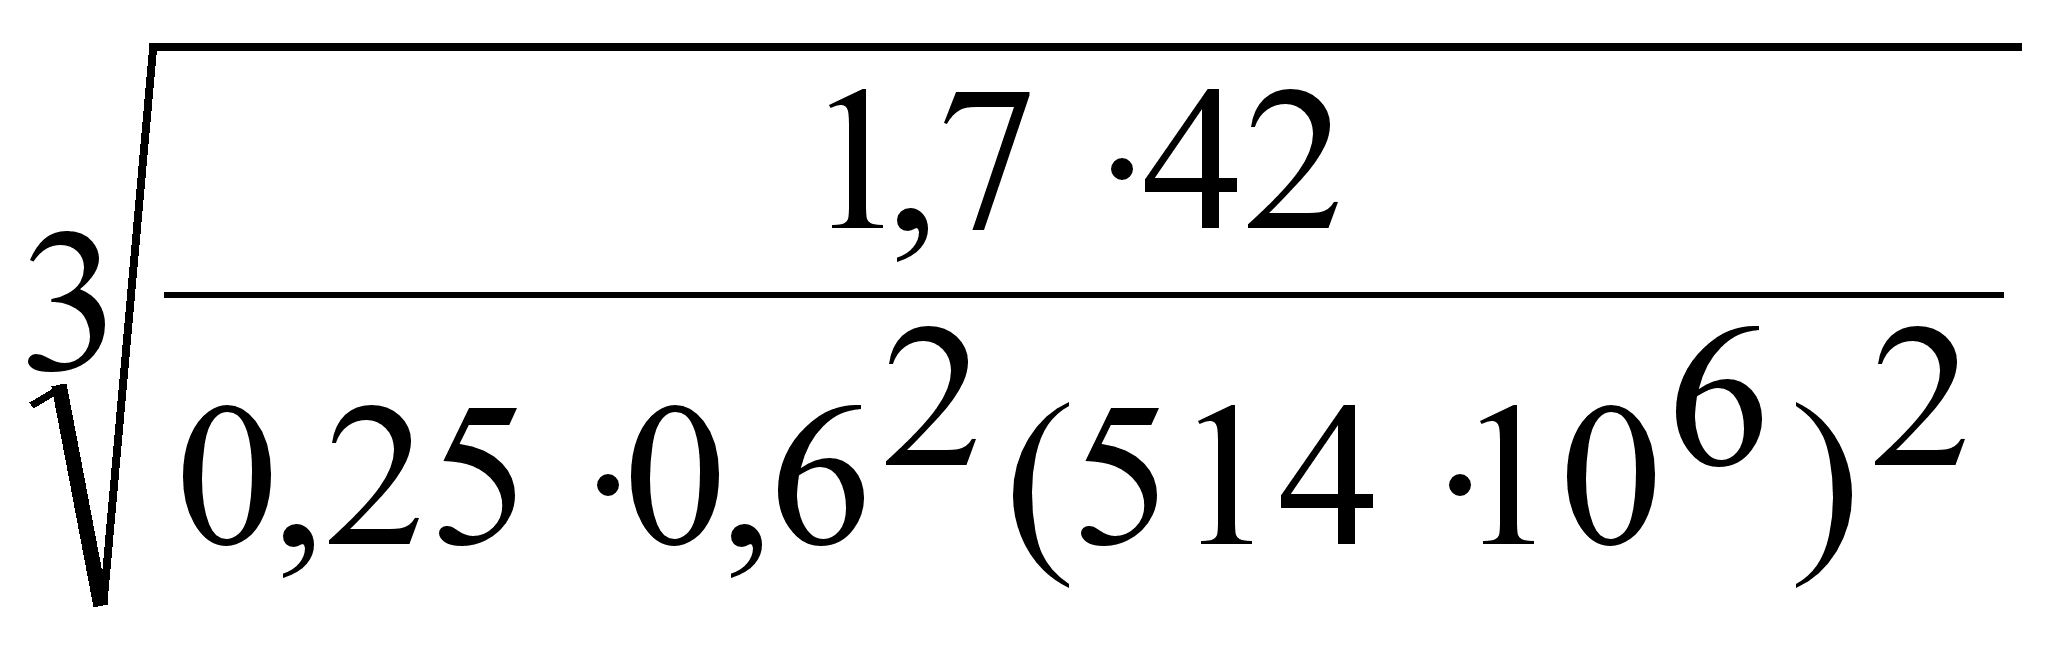 =
0,099 м = 99 мм
Принимаем
a=
100 мм
Предварительные основные размеры колеса
Делительный диаметр колеса:
d=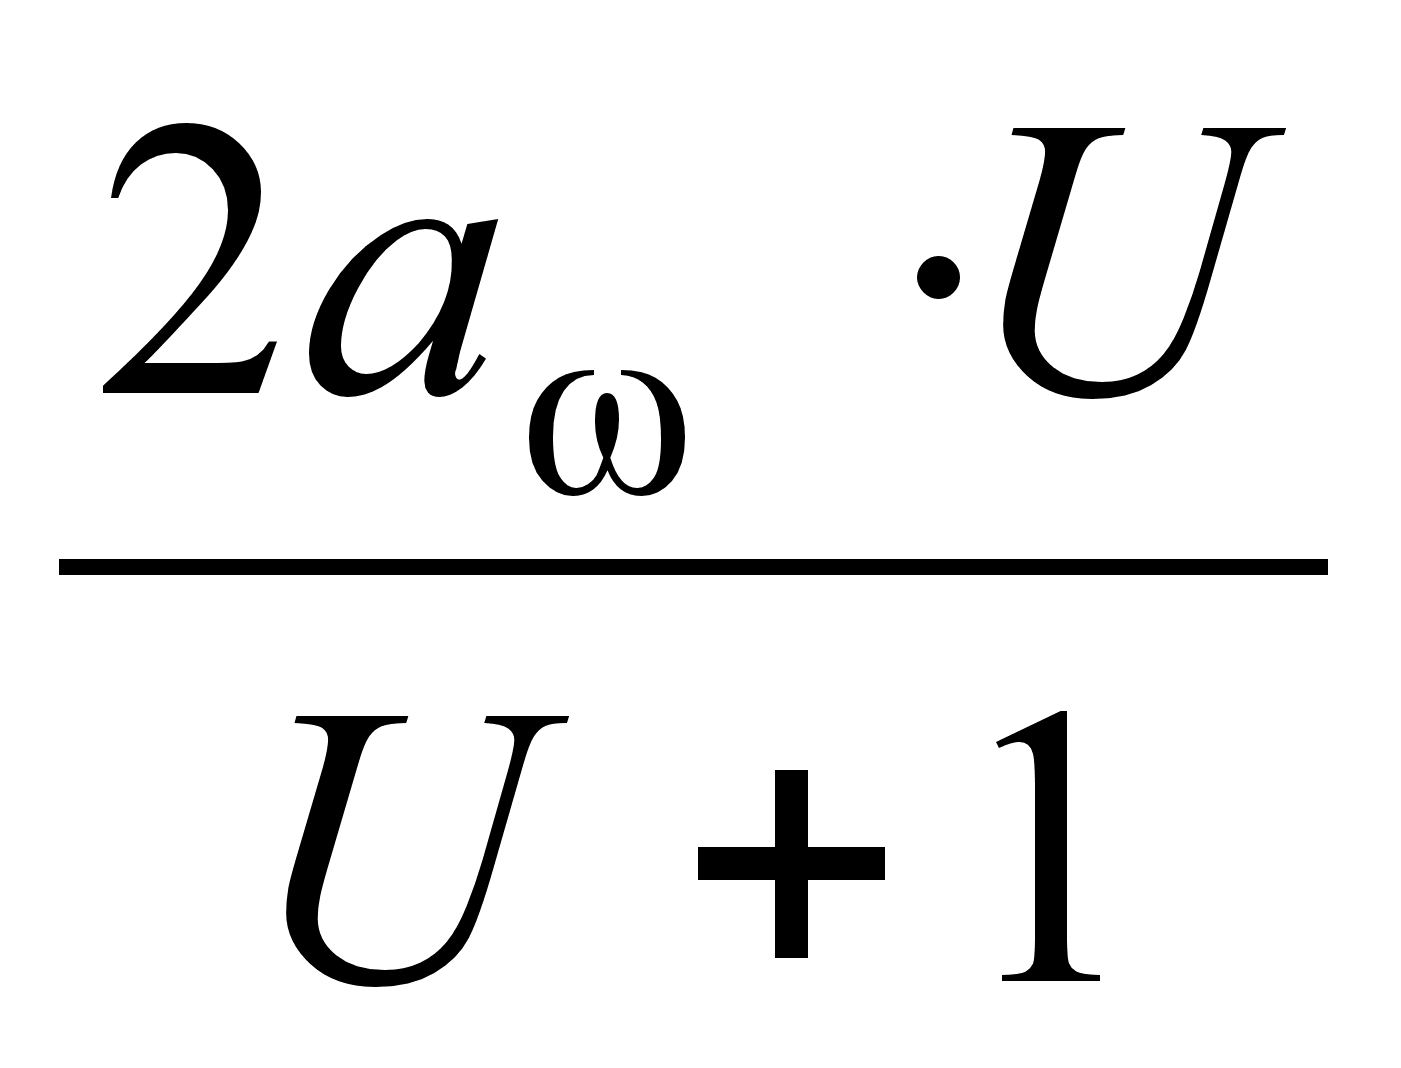 (4.18)
d
=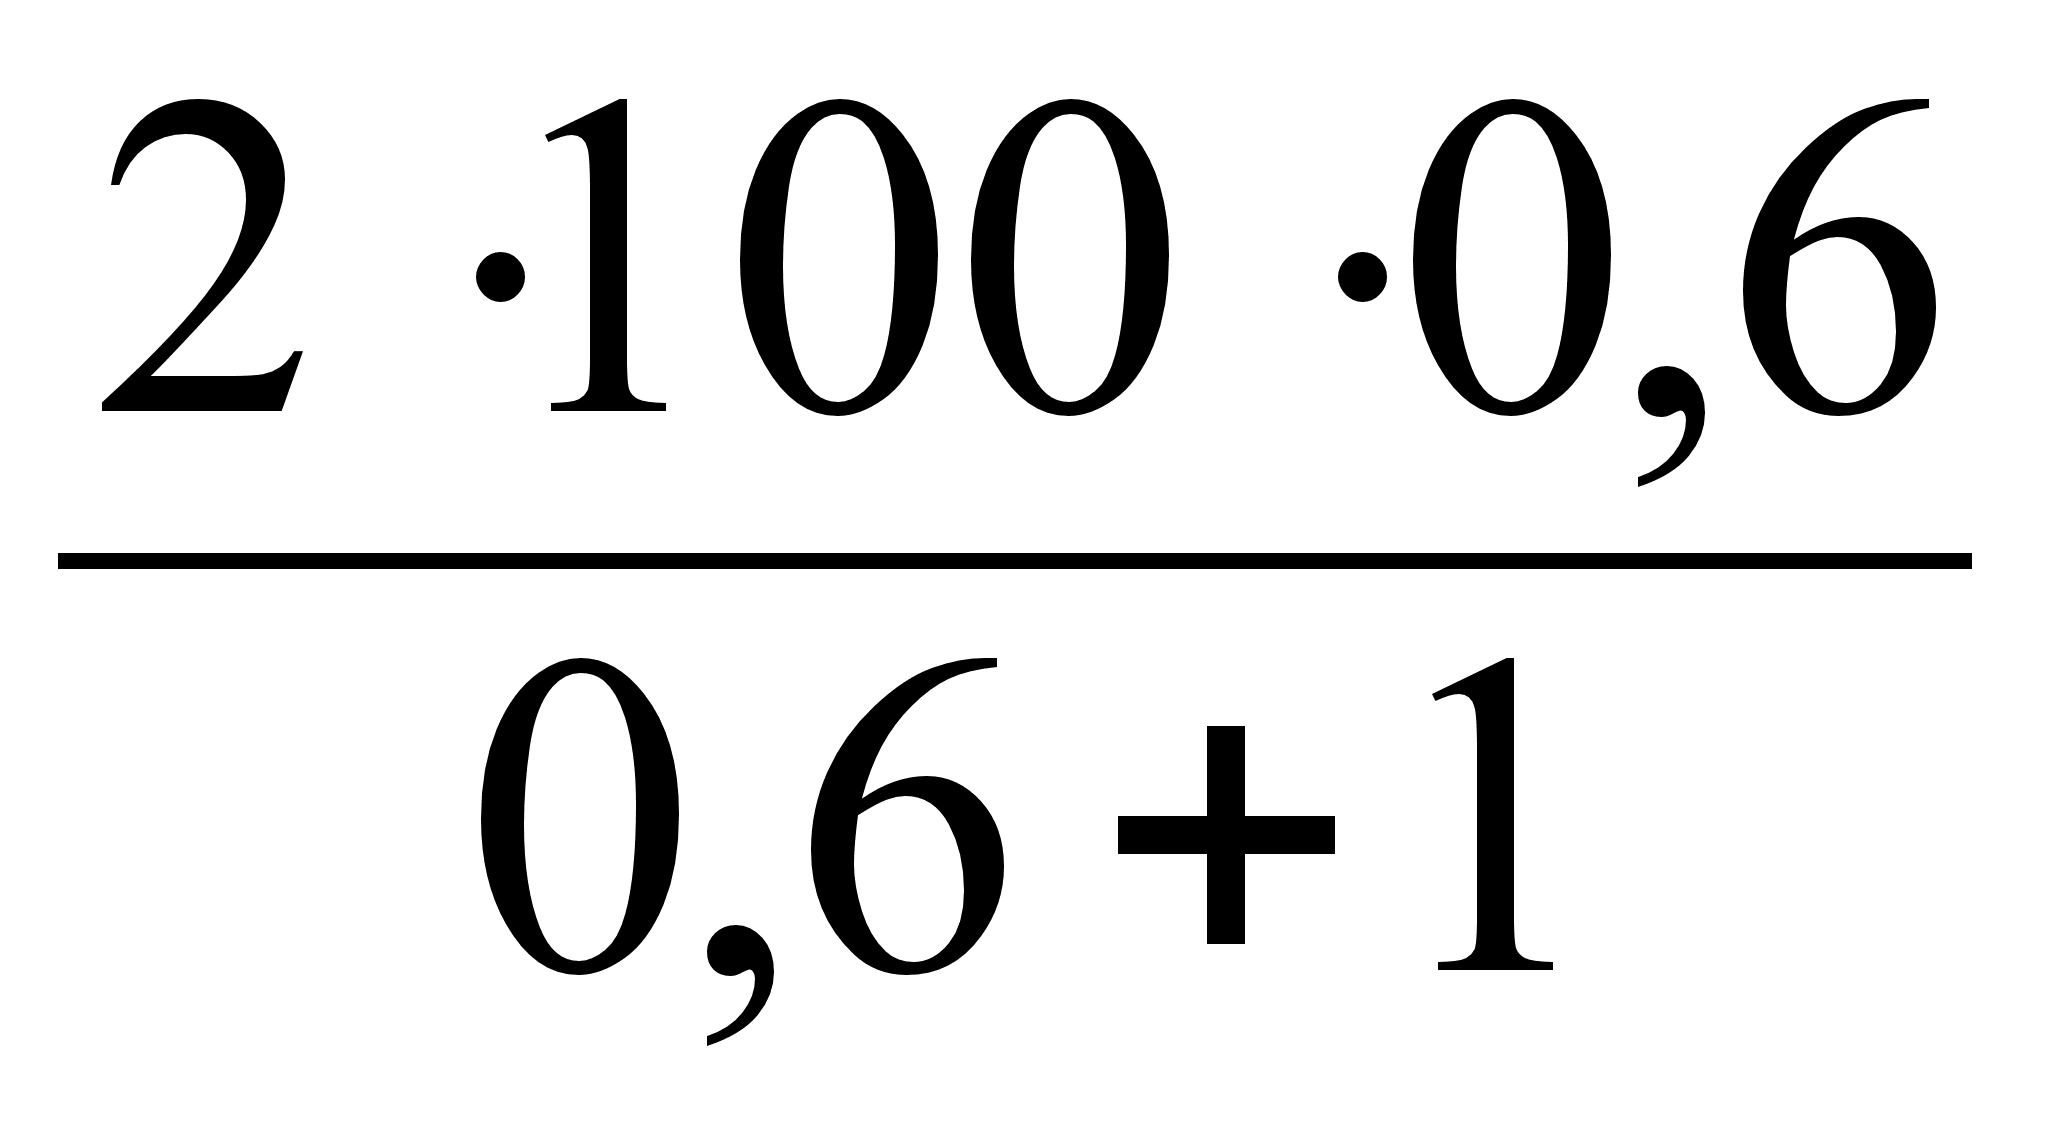 =75
мм
Ширина колеса в
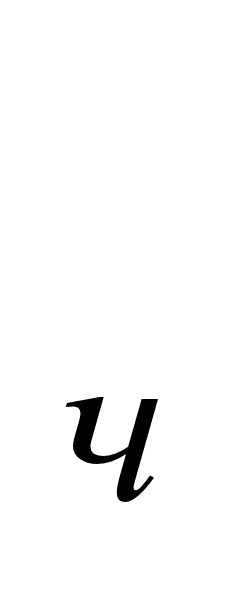 =
a=
0,25 160
= 25 мм
Расчет модуля передачи.
Модуль передачи расчитывается по формуле [4]:
m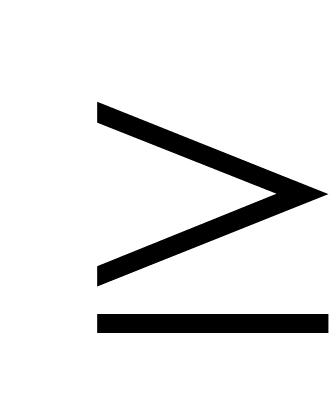
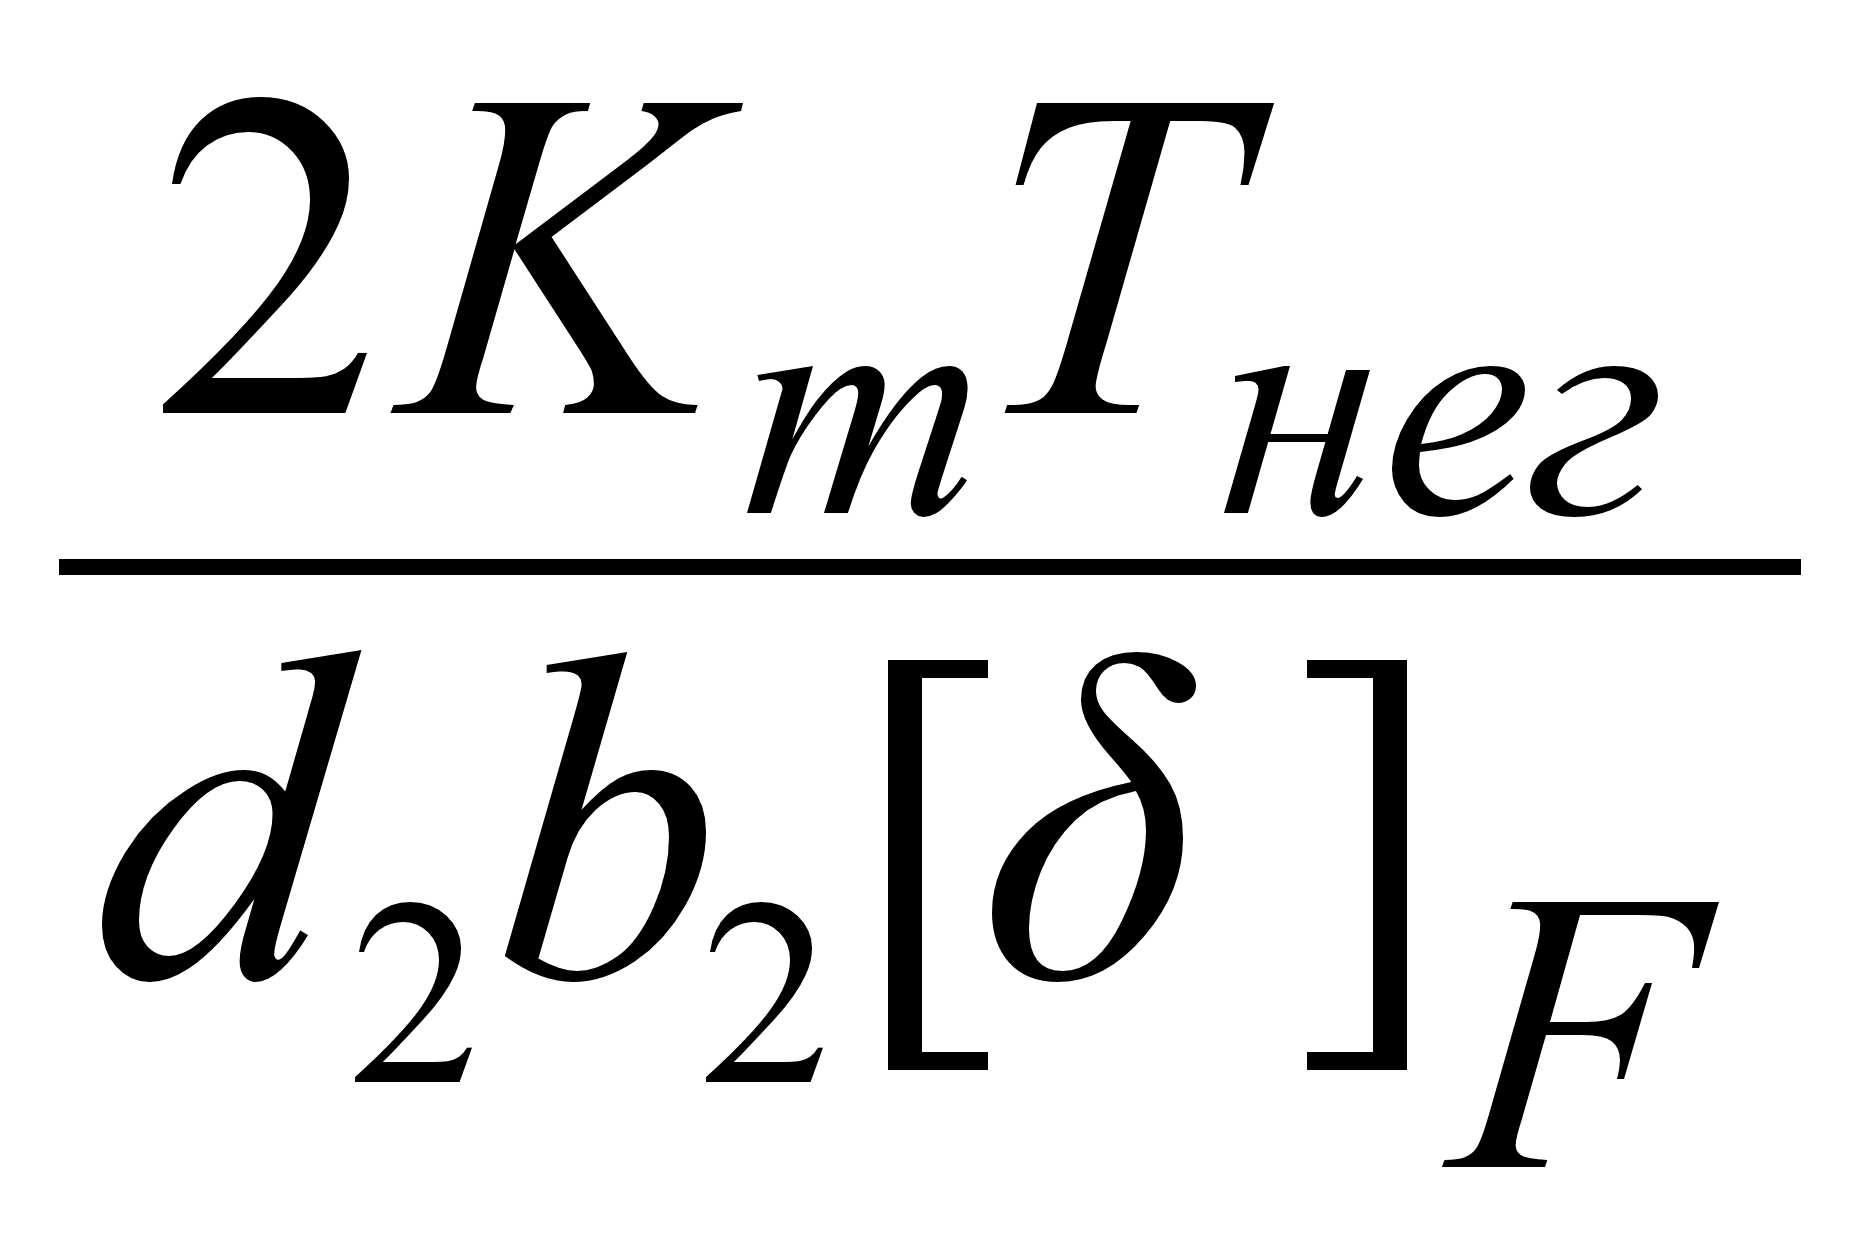 ,
(4.19)
где К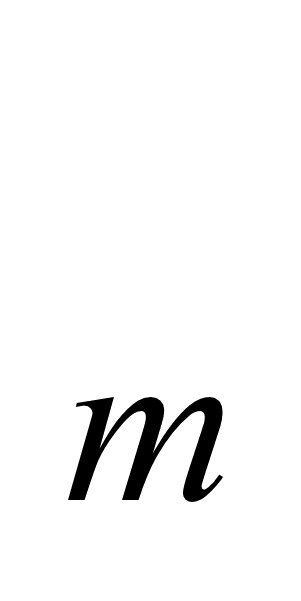 =
5,8
Т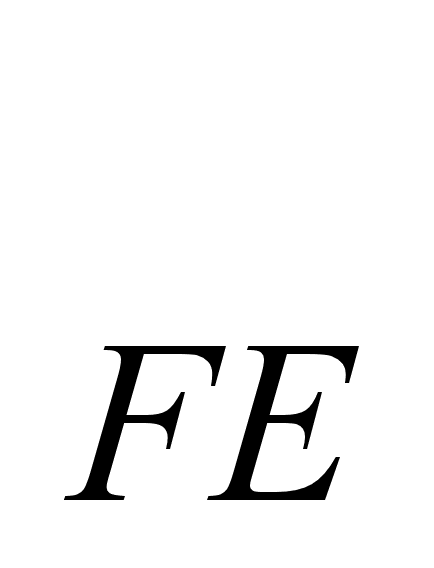 =
К
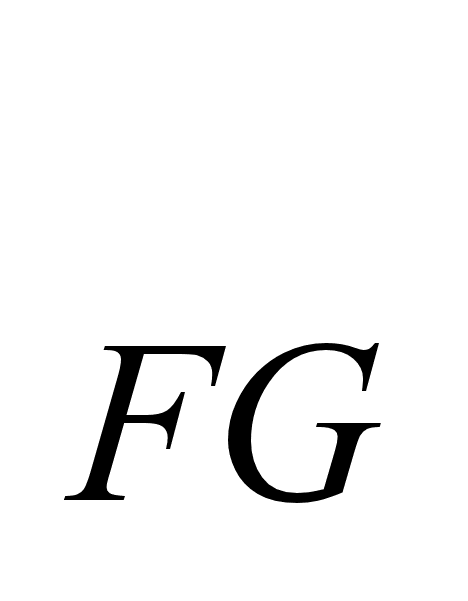
T
(4.20)
К=K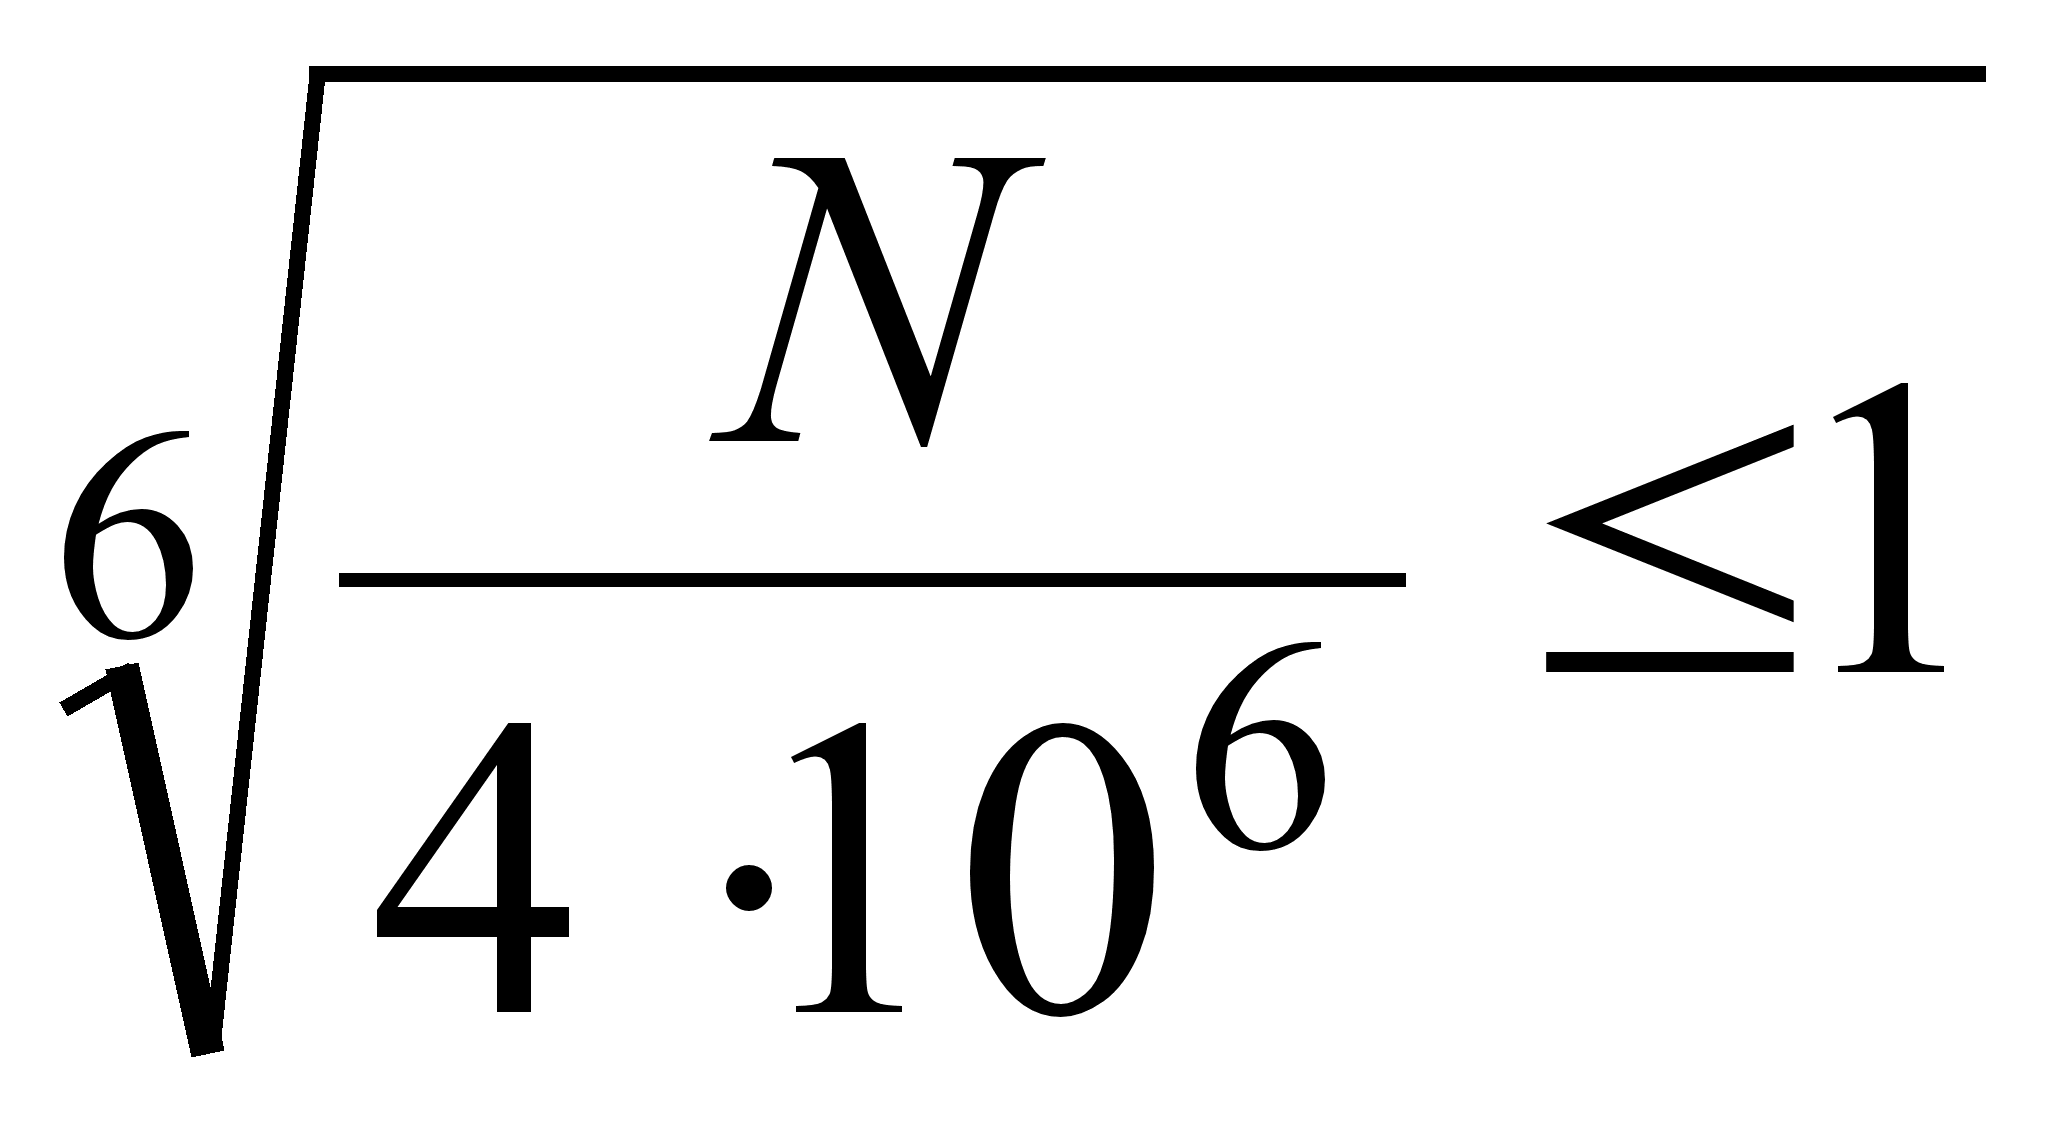 (4.21)
Для II-го
режима нагружения
К=
0,72 [4]:
К