Организация основного и вспомогательного производств на деревообрабатывающих предприятиях
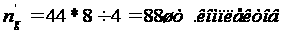
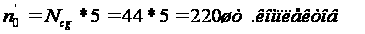
4.3 Расчет потребного количества оборудования и его загрузки
Расчеты проводятся по всему оборудованию сборочно-отделочного цеха и оформляем в таблицу 4.5.
Потребное количество станко-часов на программу выпуска деталей в месяц рассчитывается произведением нормы времени на производственную программу по данному набору мебели.
Всего затраты станко-часов на оба набора определяются суммированием. Количество станко-часов с учетом перевыполнения норм определяется путем деления затрат в станко-часах на всю программу на коэффициент выполнения норм выработки.
Необходимое количество станков равно частному от деления станко-часов, с учетом перевыполнения норм, на эффективный фонд времени оснащенного рабочего места.
Процент загрузки оборудования определяется делением всего необходимого количества станко-часов с учетом выполнения норм на эффективное время всех станков.
Процент загрузки оборудования по каждому отделению и по всему цеху определяется как средневзвешенная величина.
Расчет потребного количества оборудовании я проводят только для корпусной мебели.
Таблица 4.5 - Расчет потребного количества оборудования и его загрузки
| Перечень оборудования по отделениям | "Ока" | Всего станко-часов на программу | Всего станко-часов на программу с учетом перевыполнения норм | Необходимое количество станков | Принимаемое количество станков | Годовой эффективный фонд времени работы всех станков, станко-часы | Процент загрузки оборудования | |
| Станко-часов на набор | Итого станко-часов на программу | |||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| Сборочные отделения: | ||||||||
| Фрезерные | 1,03 | 5864 | 5864 | 5236 | 1,42 | 2 | 7394 | 71 |
| Вертикально-сверлильные | 1,86 | 10589 | 10589 | 9454 | 2,56 | 3 | 11091 | 85 |
| Горизонтально-сверлильные многошпиндельные | 0,716 | 4076 | 4076 | 3639 | 0,98 | 1 | 3697 | 98 |
| Ленточные ШЛПС | 1,58 | 8995 | 8995 | 8031 | 2,17 | 3 | 11091 | 72 |
| Ленточно-шлифовальные | 5,55 | 31596 | 31596 | 28211 | 7,63 | 8 | 29576 | 95 |
| Круглопалочные | 0,58 | 3302 | 3302 | 2948 | 0,8 | 1 | 3697 | 80 |
| Пневмоваймы | 8,05 | 45829 | 45829 | 40919 | 11,07 | 12 | 44364 | 92 |
| Итого: | 110251 | 110251 | 98438 | 26,63 | 30 | 110910 | 89 | |
| Отделочные отделения | - | |||||||
| Лаконаливная машина для нитролака | 2,09 | 11898 | 11898 | 10623 | 2,87 | 3 | 11091 | 96 |
| Ленточно-шлифовальный ШЛПС по нитролакам | 3,185 | 18132 | 18132 | 16189 | 4,38 | 5 | 18485 | 88 |
| Полировальный двухбарабанный | 1,13 | 6433 | 6433 | 5744 | 1,55 | 2 | 7394 | 78 |
| Лаконаливная машина для полиэфира | 0,16 | 911 | 911 | 813 | 0,22 | 1 | 3697 | 22 |
| Пульверизационная кабина | 1,15 | 6547 | 6547 | 5846 | 1,58 | 2 | 7394 | 79 |
| Полировальный станок | 0,58 | 3302 | 3302 | 2948 | 0,8 | 1 | 3697 | 80 |
| Ленточно-шлифовальный ШЛПС по полиэфиру | 2,69 | 15314 | 15314 | 13673 | 3,7 | 4 | 14788 | 92 |
| Итого: | 62537 | 62537 | 55836 | 15,1 | 18 | 66546 | 84 | |
| Всего | 172788 | 172788 | 154274 | 41,73 | 48 | 177456 | 87 | |
4.4 Расчет длительности производственного цикла
Длительность производственного цикла рассчитывается по формуле:
Тц = (Тосн. + Тмо.) ∙ Креж,
где: Тосн. – длительность основных технологических операций, ч;
Тмо. – время межоперационных перерывов, ч;
Креж – коэффициент режима.
Длительность выполнения основных технологических операций рассчитываем для каждого отделения
Тос=nо ∙ Stоп-S( nо-р) ∙ tм
где nо – размер партии, шт. комплектов;
tоп – операционный цикл по конкретной операции (определяется с учетом коэффициента выполнения норм и количества рабочих мест (станков) на операции), ч;
р – размер передаточной партии, шт. комплектов;
tм – длительность меньшей из данной и последующей операции, ч.
Время межоперационных перерывов определяется по формуле
Тмо=1,2 ∙ Тос ∙ (1-Кпар),
где Кпар – коэффициент параллельности процесса, который рассчитывается по формуле:
Кпар=(S( nо-р) ∙ tм)/ (nо ∙ (S tоп- tпос)
где tпос – длительность последней операции, ч.
Производственный цикл, определенный в часах, переводится в дни путем деления часовой длительности на 24 часа.
Размер передаточной партии устанавливается по маршрутной схеме для всех операций, кроме последней.
Маршрутная схема дает наглядное представление о последовательности выполнения операций, величине обрабатываемых комплектов деталей на каждом рабочем месте, величине передаточных партий.
Маршрутная схема строится, основываясь на следующих принципах:
одинаковая загрузка оборудования на одной операции;
число запускаемых комплектов деталей на станко-операцию равно числу выпускаемых комплектов деталей со станко-операции.
Величина передаточной партии комплектов боковых щитов равна:
числу изделий, передаваемых с одного места на последующее (при простой связи);
числу изделий, обрабатываемых на одном рабочем месте последующей операции (при сложной связи).
Таким образом, окончательные расчеты производственного и технологического циклов представим в таблице 4.6.
Таблица 4.6 - Расчет времени основных технологических операций
| Номер операции | tшт, ч. | Принятое число рабочих мест, np | Операционный цикл tоп, ч. | tм, ч. | Передаточная партия, шт. комплект | nо – p, шт. комплектов | tм(n0 – p), ч. | ||
| Сборочное отделение | |||||||||
| 1 | 1,03 | 2 | 0,460 | 0,460 | 5,5 | 214,5 | 98,6 | ||
| 2 | 1,86 | 3 | 0,554 | 0,554 | 3,6 | 216,4 | 119,8 | ||
| 3 | 0,716 | 1 | 0,639 | 0,639 | 11,0 | 209,0 | 133,6 | ||
| 4 | 1,58 | 3 | 0,470 | 0,470 | 3,6 | 216,4 | 101,7 | ||
| 5 | 5,55 | 8 | 0,619 | 0,518 | 1,4 | 218,6 | 113,2 | ||
| 6 | 0,58 | 1 | 0,518 | 0,518 | 11,0 | 209,0 | 108,2 | ||
| 7 | 8,05 | 12 | 0,599 | - | - | - | - | ||
| Итого: | 19,366 | 30 | 3,859 | - | - | - | 675,2 | ||
| Отделочное отделение | |||||||||
| 1 | 2,09 | 3 | 0,622 | 0,569 | 3,6 | 216,4 | 123,1 | ||
| 2 | 3,185 | 5 | 0,569 | 0,504 | 2,3 | 217,8 | 109,8 | ||
| 3 | 1,13 | 2 | 0,504 | 0,143 | 5,5 | 214,5 | 30,6 | ||
| 4 | 0,16 | 1 | 0,143 | 0,143 | 11,0 | 209,0 | 29,9 | ||
| 5 | 1,15 | 2 | 0,513 | 0,513 | 5,5 | 214,5 | 110,1 | ||
| 6 | 0,58 | 1 | 0,518 | 0,518 | 11,0 | 209,0 | 108,2 | ||
| 7 | 2,69 | 4 | 0,600 | - | - | - | - | ||
| Итого: | 10,985 | 18 | 3,470 | - | - | - | 511,8 | ||
На основании расчитанной таблицы был сделан расчет производственного и технологического циклов, который представлен в таблице 4.7.
Таблица 4.7 - Расчет производственного и технологического циклов
| Показатели | Отделение | |
| сборочное | отделочное | |
| Кпар | 0,9414 | 0,8107 |
| Тос | 173,80 | 251,59 |
| Тмо | 12,22 | 57,15 |
| Креж | 2,10 | 2,10 |
| Тц, час. | 390,63 | 648,35 |
| Тц, дн. | 16,28 | 27,01 |
Для сборочного отделения:
Кпар=(675,2)/ (220 ∙ (3,859- 0,599)=0,9408
Тос=220 ∙ 3,859 – 675,2 = 173,80
Тмо=1,2 ∙ 173,80 ∙ (1-0,9414) = 12,22
Тц = (173,80 + 12,22) ∙ 2,10 = 390,63 часов = 16,28 дней
Для отделочного отделения:
Кпар=(511,8)/ (220 ∙ (3,470- 0,600)=0,8107
Тос=220 ∙ 3,470 – 511,8 = 251,59
Тмо=1,2 ∙ 251,59 ∙ (1-0,8107) = 57,15
Тц = (251,59 + 57,15) ∙ 2,10 = 648,35 часов = 27,01 дней
. План-график выпуска боковых щитов в сборочном отделении за месяц
Для организации согласованной работы смежных цехов необходимо вести учет незавершенного производства, то есть заделов.
Рассчитаем нормативный и фактический цикловые заделы.
Нормативный задел определяется по формуле:
Зн = Nс.g.∙ Тц,
где Nс.g. – среднедневной выпуск комплектов боковых щитов;
Тц – производственный цикл, дни.
Зн = 43 ∙ 27,01 = 1161 – для отделочного отделения
Зн = 43 ∙ 16,28 = 700 - для сборочного отделения
Размер фактических заделов принимается в количестве 90% от величины нормативного задела.
План-задание по выпуску изделий в сборочном отделении равно производственной программе по выпуску изделий корпусной мебели.
Задание по запуску изделий в обработку в отделочном отделении равно заданию по выпуску с учетом изменения заделов в этом цехе.
Qзап = Qвып + Зн – Зф
где Qзап,Qвып – план-задание на запуск и выпуск изделий;
Зн, Зф – нормативный и фактический заделы соответственно.
План-задание по выпуску изделий в сборочном отделении равен заданию по запуску изделий в обработку в отделочном отделении:
Qвып сб. = Qзап отд.
Qвып отд. = 389+331 = 720 шт.
Qвып сб. = Qзап отд. = 720 + 1161 – 1045 = 836 шт.
Qзап сб. = 836 + 700 - 630 = 906 шт.
Месячный план-задание, полученный в комплектах деталей, разворачивается на отдельные детали, т.е. составляется месячный план-график работы, который представлен в таблице 4.9.
Таблица 4.8 - План- задание для сборочного отделения на январь месяц
| Наименование отделений | Производственный цикл, сутки | Заделы в комплектах | План-задание на запуск, шт. компл. | План-задание на выпуск, шт. компл. | |
| нормативный | фактический | ||||
| Отделочное | 27,01 | 1161 | 1045 | 836 | 720 |
| Сборочное | 16,28 | 700 | 630 | 906 | 836 |
Для составления плана-графика работы сборочного отделения рассчитываются плановые и фактические опережения по каждой детали.
Суточный план задания по выпуску боковых щитов с учетом опережения определяем по формуле:
Qcg=(Nм ∙ а+Опп - Оф)/Д
где Nм – выпуск комплектов боковых щитов в месяц;
а – количество деталей в комплекте;
Опп, Оф – плановое и фактическое опережение соответственно;
Д – количество рабочих дней в месяце.
Qcg=(836 ∙ 8+9288- 8360)/17 = 448 шт.
Таблица 4.9 - План-график выпуска боковых щитов в сборочном отделении за январь месяц
| Плановое опережение, шт | Фактическое опережение, шт. | План на месяц с учетом опережения, шт. | Показатели | Дни месяца | ||||||||||||||||
| 8 | 9 | 12 | 13 | 14 | 15 | 16 | 19 | 20 | 21 | 22 | 23 | 26 | 27 | 28 | 29 | 30 | ||||
| 9288 | 8360 | 7616 | План на день | 448 | 448 | 448 | 448 | 448 | 448 | 448 | 448 | 448 | 448 | 448 | 448 | 448 | 448 | 448 | 448 | 448 |
| План нарастающим итогом | 448 | 896 | 1344 | 1792 | 2240 | 2688 | 3136 | 3584 | 4032 | 4480 | 4928 | 5376 | 5824 | 6272 | 6720 | 7160 | 7616 | |||
Заключение
Проведя расчет производственной программы производства строганного шпона и мебельного производства, получили следующие результаты:
Расчет производственной программы производства строганного шпона: при эффективном годовом фонде времени работы 11712 станко-часов годовая производственная мощность составит 28541 тыс. м2. Коэффициент комплексного использования сырья составит 0,947.
Расчет производственной программы мебельного производства: средний эффективный фонд времени составит в расчете на единицу в год 3792 часа. Средняя трудоемкость условного изделия 46,837.
Норма площади на одно рабочее место 42,24 м2, годовая производственная мощность составит 10542 условных ед., из них наборов «Ока» - 5693 единиц и наборов «Камыш»- 4849 единиц. Отходы мебельного производства используются в качестве технологической щепы и топлива.
Расчет производственной программы вспомогательных цехов: для сушки заданного количества пиломатериалов необходимо 3 сушильных камеры, процент загрузки которых 83%.
Оперативный план работы сборочно-отделочного цеха мебельного производства:
- месячный план выпуска боковых щитов за январь 389 шт. комплектов мебели «Ока» и 331 комплектов мебели «Камыш».
Всего необходимо 48 станков с загрузкой 87%. Продолжительность производственного цикла составляет в сборочном отделении 16,28 дней, а в отделочном 27,01 дней. План работы отделения сборки на месяц с учетом заделов (незавершенного производства) составит 7616 боковых щита, при среднедневном выпуске 448 шт.
Список использованных источников
Первушина Т.Л., Ридель Л.Н. Организация производства на предприятиях отрасли: Учебное пособие по курсовому проектированию для студентов специальности 060800 всех форм обучения.- Красноярск: СибГТУ, 2004-80с.
Мугандин С.И., Мосягин В.И. Организация, планирование и управление на деревообрабатывающих и лесохимических предприятиях. – М.: Лесн. пром-ть, 1990. – 352с.
Организация и оперативное управление предприятиями целлюлозно-бумажной и деревообрабатывающей промышленности: Учебник для вузов / В.С. Соминский, С.И. Мугандин, А.П. Иванов, А.Н. Алексеев // Под ред. д-ра эконом. наук В.С. Соминского. – М.: Лесн. пром-сть, 1989. – 368с.