Разработка технологического процесса изготовления "Вала"
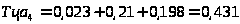 мин.
Переход 6.
Й. Точение чистовое.
1) Находим табличное значение подачи: Sт = 0,17 мм/об;
Находим фактическую подачу с учетом поправочных коэффициентов
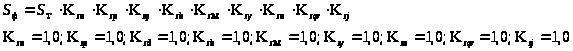
Sф = 0,17Ч 1,0Ч1,0 Ч1,0Ч 1,0 Ч 1,0 Ч 1,0 Ч 1,0 Ч 1,0 Ч 1,0 = 0,17 мм/об
Находим табличную скорость резания:
Vт = 350 м/мин
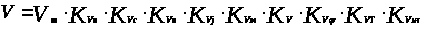
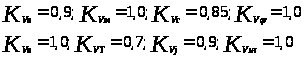
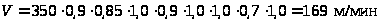
Определяем частоту вращения шпинделя по формуле:
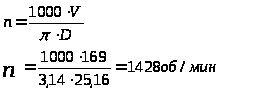
Принимаем n = 1400 об/мин;
5) Находим минутную подачу

Sм max = 0,17 Ч 1400 = 357 мм/мин.
Расчет основного времени:
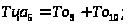
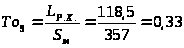 мин.
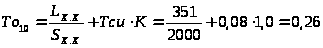 мин.
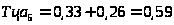 мин.
Переход 7.
Й. Точение канавок.
1) Находим табличное значение подачи
Sт = 0,33 мм/об
2) Находим табличную скорость и мощность резания [7. с. 58]
Vт = 203 м/мин
Nт = 7,5 кВт
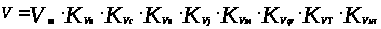
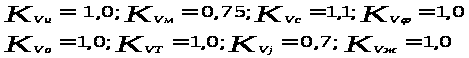
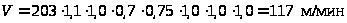 .
4) Определяем частоту вращения шпинделя по формуле:
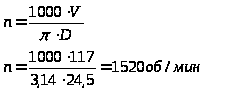
5) Находим фактическую скорость резания
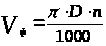
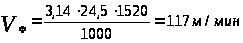
6) Определяем фактическую мощность резания:
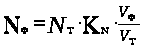 Kn = 1,0
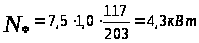
7) Находим минутную подачу:
ср
Sм max = 0,33 Ч 1520 = 502 мм/мин.
Расчет основного времени:
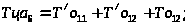
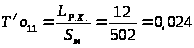 мин.
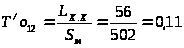 мин.
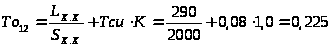 мин.
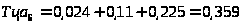 мин.

 +
 +
 +
 +
 +

0,886+0,896+0,58+0,431+0,59+0,359=3,742 мин
Операция 015 Шлицефрезерная.
Расчет
выполняем по
нормативам
[10] Шлицы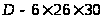 ;
Фреза червячная
Ш70;
Длина рабочего хода:
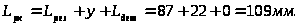
Подача на оборот детали карта 3–2
Som=1.2 мм /об;
Скорость резания:
Vt=35 м / мин; V = 3 5 • 1,2 = 42 м / мин
Частота вращения фрезы:
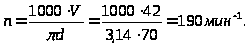
Принимаем
по паспорту
Фактическая скорось резания:
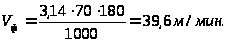
Определяем основное время:
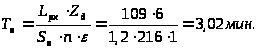
Операция 020 Шпоночно-фрезерная.
Переходы:
1. Снять, установить и закрепить заготовку.
2. Фрезеровать паз
Материал заготовки – сталь 45; 241 НВ
Режущий инструмент: Фреза шпоночная Р6М5 D = 8 мм; z=2
Станок – шпоночно-фрезерный 692М
Переход 2
Определяем глубину резания t, мм на один проход.
t=0,5 мм при i=8
Скорость резания: Vт=22,3 м/мин [9, с. 342, к198]
n= 1180 мин-1; Sм=472 мм/мин
Поправочные коэффициенты:
К t v = К tn = Кtsм = 0,88 [9, к. 198]
Коv = Коп = Коsм = 1,0
Расчетная скорость резания:
Vp =
 =
19,6 м/мин;
Число оборотов шпинделя
n =hт Ч
Kn Ч Kвn
=
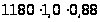 =
1038 мин-1
принимаем по паспорту станка
n=950 мин-1
действительная скорость резания
Vд =
 /
1000 = 14,9 м/мин
Sм =
 =415,36 мм/мин
Sм = =456 мм/мин
Определяем подачу на зуб
Sz =Sм/nZ = 450/ =
0,24 мм/зуб
Назначаем стойкость фрезы
Т=80 [4, с. 290, т. 40]
Определяем силу резания
Рz = 10СрtхSzyBuZ/Dqnw
 мр,
Ср=68,2; х=0,86; у=0,72; u = 1,0; q = 0,86; w=0
Кмр =(980/750)0,3 = 1,08
Определяем 6 м крутящий момент
Мкр= Рz Ч D/2 Ч 100= 263,6 Ч 5/2 Ч 100=6,59Н Ч м
Мощность резания
Nр =Рz Ч V/1020 Ч 60 = 263,6 Ч 14,9/1020 Ч 60= 0,06 кВт
Мощность на шпинделе станка
Nшп = Nд Ч з= 1,6 Ч 0,85=1,36 кВт
Nрез < Nшп Nст = 3.3 Ч 0.8=2.4 кВт
0,06<1,36
Основное время при обработке паза:
То =Lрх/ Sм Ч I =36 Ч 8/456=0,63 мин
Операция 025 Вертикально-сверлильная
Переход 2: Сверление отверстия ш6,7 мм
Глубина резания D/2. t=3,35 мм
Определяем табличную подачу:
Табличная
подача
 ,
мм/об
Принимаем
=
0,14 мм/об
Корректируем подачу с учетом поправочных коэффициентов:

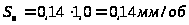
Табличная скорость резания v, м/мин
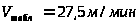
Поправочные коэффициенты:

Расчетная скорость резания:
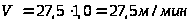
Частота вращения шпинделя:
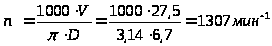
Фактическая скорость резания:
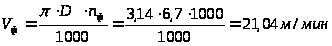
Проверяем достаточна ли мощность станка:
По мощности резания:
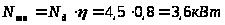
 Обработка
возможна
Длинна рабочего хода:
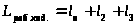
где lо = 18 мм, длина обрабатываемой поверхности
l2 = 2,01 мм длина врезания инструмента
l3 = 0 мм, длина перебега инструмента
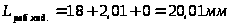
Основное время автоматической работы станка:
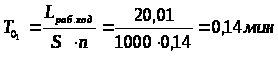
Переход 3: Нарезание резьбы М8
Определяем табличную подачу:
Табличная
подача
,
мм/об
Принимаем
=
1,0 мм/об
Табличная скорость резания v, м/мин
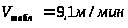
Поправочные коэффициенты:
 Расчетная
скорость резания:
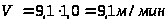
Частота вращения шпинделя:
Nтабл = 355 об/мин
Коэффициент поправочный: Кn = 1,0
N=355· 1,0 = 355 об/мин
Фактическая скорость резания:
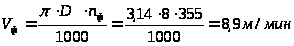
Длина рабочего
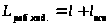
где l = 18 мм, длина обрабатываемой поверхности
lвсп = 4 мм, длина врезания инструмента
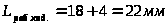
Основное время работы станка:


Общее время на операцию:
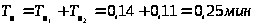
Операция 035 Круглошлифовальная
Переходы:
Снять, установить и закрепить заготовку
Шлифовать поверхности предварительно
Исходные данные:
Материал заготовки – сталь 45;
Метод шлифования – с непрерывной радиальной подачей (автоматическая)
Диаметр до обработки d1= 30,27 мм
Диаметр после обработки d2 = 30,1 мм
Станок круглошлифовальный мод. 3Б12
Выбор характеристик шлифовального круга
1) Размеры шлифовального круга:
Диаметр Dk = 250 мм (по паспорту станка)
Высота (ширина) Вк = 60 мм (по паспорту станка)
2) Принятая форма круга – ПП (прямого профиля)
Материал – 24А (электрокорунд белый)
3) Характеристики круга:
Зернистость – 25 [3.с. 245, табл. 161]
Твердость – С1 [3.с. 249]
Номер структуры – 5 [3.с. 249, табл. 167]
Связка – керамическая К5 [3.с. 247]
Допустимая окружная скорость Vк = 35 м/с
Полное обозначение круга
ПП 250Ч60 24А 25Н С1 5 К5 35 м/с 1 кл. А ГОСТ 2424–83
Таблица 2.11. Расчет режимов резания
| D | L | t | i | S | n | Vм/с | To |
|
|
0,085 | - | 1 |
|
|
30,6 | 0,169 |


Расчетный диаметр круга D = Dk = 250 мм
Расчетная частота вращения круга:
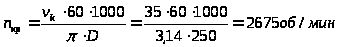
Принимаем по паспорту станка nкр = 2340 об/мин
Фактическая скорость резания:
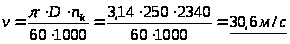
Расчетный диаметр заготовки Dз = d1= 30,27 мм
Табличная окружная скорость заготовки:
Vз = 20…40 м/мин [3. с. 301, табл. 55]
Принимаем Vз = 25 м/мин
Частота вращения заготовки:
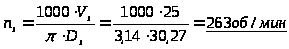 (находится в
паспортных
пределах)
Табличная врезная (радиальная) подача на 1 оборот заготовки:
Sрад = 0,001…0,005 мм/об
Принимаем радиальную подачу:
Sрад = 0,005 мм/об
Скорость минутной врезной подачи:
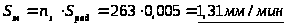 (находится в
паспортных
пределах)
Диаметры до и после обработки (по исходным данным):
d1= 30,27 мм, d2 = 30,1 мм
Припуск на шлифование (на сторону):
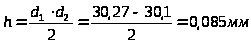
Расчетная длина хода L = h = 0,03 мм
Число рабочих ходов i = 1
Коэффициент, учитывающий время на выхаживание:
K = 1,2…1,3
Принимаем K = 1,3
Основное время на операцию:
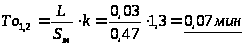
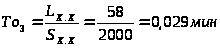
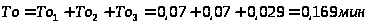
Операция 040 Круглошлифовальная
Переходы:
1. Снять, установить и закрепить заготовку.
2. Шлифовать поверхность предварительно
Материал заготовки – сталь 45; 241 НВ
Станок – кругло-шлифовальный 3Б12
Переход 2:
Выбираем абразивный инструмент:
Диаметр круга ш 600 мм, ширина В=40 мм, принятая форма круга – ПП (с выточкой), материал 24А, твердость С1, зернистость 25, номер структуры 5, связка К5, скорость вращательного движения v= 35 м/с
ПП 600Ч40 24А 25Н С1 5 К5 35 м/с 1 кл ГОСТ 2424–83
Определяем
скорость
вращательного
движения круга
 м/с
=35 м/с
Определяем
частоту вращения
круга
 ,
об/мин
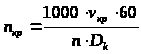
где
 – скорость
вращения круга
(м/с);
 – диаметр круга
(мм)
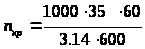 =1114
об/мин
Корректируем
частоту вращения
по паспорту
станка
 =1112
об/мин
Определяем скорость вращения заготовки
 =(15–35)
м/мин
=25 м/мин.
Определяем
частоту вращения
заготовки
 ,
об/мин
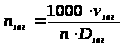
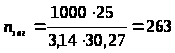 об/мин
Определяем глубину шлифования t, мм
t=0,005 мм
Определяем продольную подачу S мм/об
S=(0,3–0,4) В
где В - ширина круга (мм) 63
S=0,4 Ч 40=16 м/мин
Находим минутную подачу:
 =263
Ч 16 =
4208 м/мин
Расчетная длина хода стола L=95–0,4 Ч 40=79 мм
5) Припуск на шлифование (на сторону):
Коэффициент, учитывающий, дополнительные ходы на выхаживание:
K = 1,2…1,4
Принимаем K = 1,4
Число ходов, включая выхаживание:
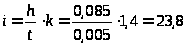
6) Определяем
основное время
 ,
мин

 – продольная
подача, 4208 мм/мин.
L – длина
обрабатываемой
хода стола,
79 мм
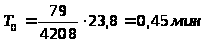
Операция 045 Круглошлифовальная
Переходы:
Снять, установить и закрепить заготовку
Шлифовать поверхности окончательно
Исходные данные:
Материал заготовки – сталь 45;
Метод шлифования – с непрерывной радиальной подачей (автоматическая)
Диаметр до обработки d1= 30,1 мм
Диаметр после обработки d2 = 30,02 мм
Станок круглошлифовальный мод. 3Б12
Выбор характеристик шлифовального круга
1) Размеры шлифовального круга:
Диаметр Dk = 250 мм (по паспорту станка)
Высота (ширина) Вк = 60 мм (по паспорту станка)
2) Принятая форма круга – ПП (прямого профиля)
Материал – 24А (электрокорунд белый)
3) Характеристики круга:
Зернистость – 25 [3.с. 245, табл. 161]
Твердость – С1 [3.с. 249]
Номер структуры – 5 [3.с. 249, табл. 167]
Связка – керамическая К5 [3.с. 247]
Допустимая окружная скорость Vк = 35 м/с
Полное обозначение круга
ПП 250Ч60 24А 25Н С1 5 К5 35 м/с 1 кл. А ГОСТ 2424–83
Таблица 2.11. Расчет режимов резания
| D | L | t | i | S | n | Vм/с | To |
|
|
0,085 | - | 1 |
|
|
30,6 | 0,277 |


Расчетный диаметр круга D = Dk = 250 мм
Расчетная частота вращения круга:
Принимаем по паспорту станка nкр = 2340 об/мин
Фактическая скорость резания:
Расчетный диаметр заготовки Dз = d1= 30,1 мм
Табличная окружная скорость заготовки:
Vз = 20…40 м/мин [3.с. 301, табл. 55]
Принимаем Vз = 40 м/мин
Частота вращения заготовки:
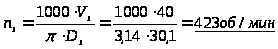 (находится в
паспортных
пределах)
Табличная врезная (радиальная) подача на 1 оборот заготовки:
Sрад = 0,001…0,005 мм/об
Принимаем радиальную подачу:
Sрад = 0,001 мм/об
Скорость минутной врезной подачи:
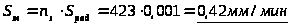 (находится в
паспортных
пределах)
Диаметры до и после обработки (по исходным данным):
d1= 30,1 мм, d2 = 30,02 мм
Припуск на шлифование (на сторону):
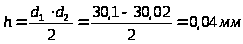
Расчетная длина хода L = h = 0,085 мм
Число рабочих ходов i = 1
Коэффициент, учитывающий время на выхаживание:
K = 1,2…1,3
Принимаем K = 1,3
Основное время на операцию:
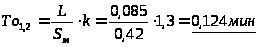
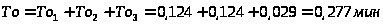
Операция 050 Круглошлифовальная
Переходы:
1. Снять, установить и закрепить заготовку.
2. Шлифовать поверхность предварительно
Материал заготовки – сталь 45; 241 НВ
Станок – кругло-шлифовальный 3Б12
Переход 2:
Выбираем абразивный инструмент:
Диаметр круга ш 600 мм, ширина В=40 мм, принятая форма круга – ПП (с выточкой), материал 24А, твердость С1, зернистость 25,