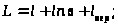
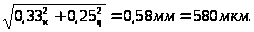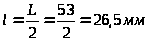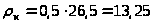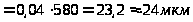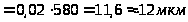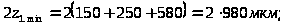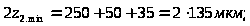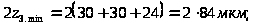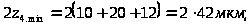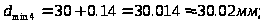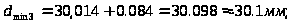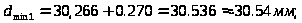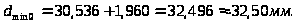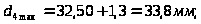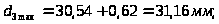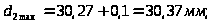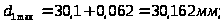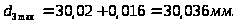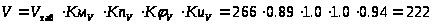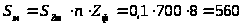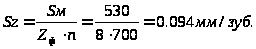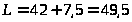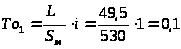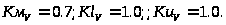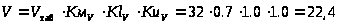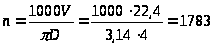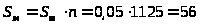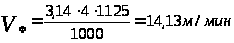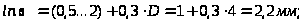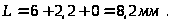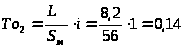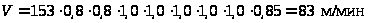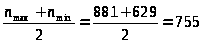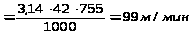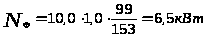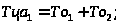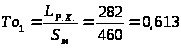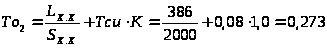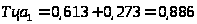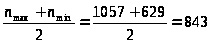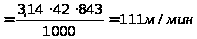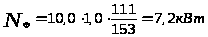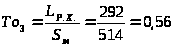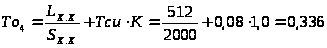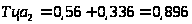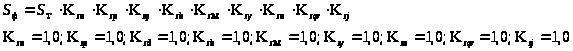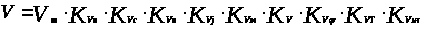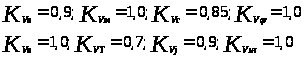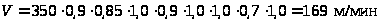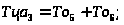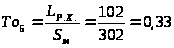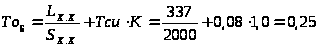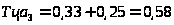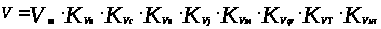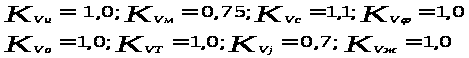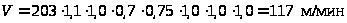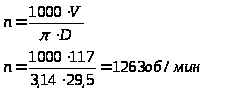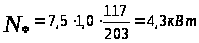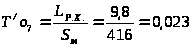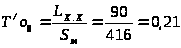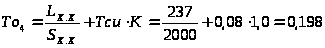Xreferat.com » Рефераты по промышленности и производству » Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала"

типа станка и конструкции режущего инструмента; выбор производим по справочникам и соответствующим ГОСТам. Конструкция и размеры режущего инструмента предопределяются видом обработки, размерами обрабатываемой поверхности, свойствами материала заготовки, требуемой точности и шероховатости обработки.

При обработке заготовки из легированной стали используем инструмент с пластинами из твёрдого сплава Т15К6 и Т5К10 – резцы, фрезы червячные, фрезы шпоночные:

Инструмент из быстрорежущей стали Р6М5 – свёрла центровочные.

При выборе контрольно-измерительных средств учитываем точность измеряемой поверхности, её формы и размеры: используем в основном, стандартные измерительные инструменты и стандартные контрольные приспособления для проверки биения.


2.4 Расчёт припусков и межоперационных размеров


2.4.1 Расчёт аналитическим методом

Расчёт выполняем для поверхности 7 и 15: ш30 h6 (Разработка технологического процесса изготовления "Вала").

Исходные данные:

заготовка – прокат;

материал – Сталь 45.

Последовательность обработки поверхности следующая:

– точение черновое h 12;

– точение чистовое h 10;

– шлифование предварительное h 8;

– шлифование окончательное h 6.

По таблицам определяем элементы минимального припуска по каждому переходу Rz, H, с, и записываем их в графы 2, 3,4, таблицы 2.9. Величина пространственных отклонений при обработке в центрах определяется по формуле:
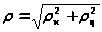
Разработка технологического процесса изготовления "Вала"=Разработка технологического процесса изготовления "Вала" (2.4.1)


Разработка технологического процесса изготовления "Вала",


приРазработка технологического процесса изготовления "Вала", Разработка технологического процесса изготовления "Вала" при Ш30, Разработка технологического процесса изготовления "Вала" мкм=0,1325 мм. ПринимаемРазработка технологического процесса изготовления "Вала"

где сц = 0,25 мм; [2. с. 69]

Пространственные отклонения при черновом точении:


Разработка технологического процесса изготовления "Вала", (2.4.2)


где Ку = 0,06 – после чернового точения;

Ку = 0,04 – после чистового точения;

Ку = 0,02 – после шлифования.

с1 Разработка технологического процесса изготовления "Вала"-после точения чернового;
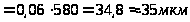
с2 Разработка технологического процесса изготовления "Вала"-после точения чистового;

с3 Разработка технологического процесса изготовления "Вала"-после шлифования.

Погрешность установки заготовки еу = 0, т.к. обработка ведётся в центрах.

Рассчитываем величину минимального припуска по формуле: [2. с. 65]
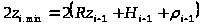
Разработка технологического процесса изготовления "Вала" (2.4.3)


Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала"

и заносим эти данные в графу 6.

Рассчитываем минимальные размеры по формуле и заносим результаты в графу 7:
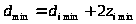

Разработка технологического процесса изготовления "Вала". (2.4.4)


Разработка технологического процесса изготовления "Вала".

Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала"

Определяем максимальные размеры и заносим в графу 9:
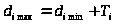

Разработка технологического процесса изготовления "Вала". (2.4.5)


Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала"

Определяем фактические минимальные припуски по формуле и результаты заносим в графу 10:
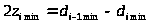

Разработка технологического процесса изготовления "Вала". (2.4.6)


Определяем фактические максимальные припуски по формуле и результаты заносим в графу 11:
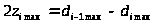

Разработка технологического процесса изготовления "Вала". (2.4.7)


Определяем величину номинального диаметра заготовки по формуле:
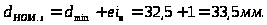

Разработка технологического процесса изготовления "Вала". (2.4.8)


Определяем общий номинальный припуск по формуле:
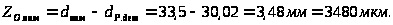
Разработка технологического процесса изготовления "Вала" (2.4.9)


Таблица 2.9 Сводная таблица данных

Операции и переходы Элементы припуска, мкм Допуск T, мкм

Минимальные припуски Разработка технологического процесса изготовления "Вала", мкм

Расчетный диаметр, мм Предельные значения припусков, мкм.

Rz H с


Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала"

1 2 3 4 5 6 7 8 9 10 11
Заготовка 150 250 580 1300 - 32,5 32,5 33,8 - -
Точение черновое 50 50 35 620

Разработка технологического процесса изготовления "Вала"

30,54 30,54 31,16 1960 2640
Точение чистовое 30 30 24 100

Разработка технологического процесса изготовления "Вала"

30,27 30,27 30,37 270 790
Шлифование предварительное 10 20 12 62

Разработка технологического процесса изготовления "Вала"

30,1 30,1 30,162 170 208
Шлифование окончательное 5 15 - 16

Разработка технологического процесса изготовления "Вала"

30,02 30,02 30,036 80 126
У 2480 3764

2.4.2 Табличный метод

Определяем межоперационные размеры по формуле: [1. с. 39]
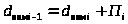
Разработка технологического процесса изготовления "Вала" (2.4.10)


Значения припусков и операционных размеров приведены в таблице


Таблица 2.10 Припуски и операционные размеры

№ поверхности Наименование поверхности Переходы (операции) Припуск Пi, мм Допуск Ti, мм Операционный размер
1 2 3 4 5 6
3 Наружная цилиндрическая Ш25 мм Заготовка - 1,15

Ш26,46Разработка технологического процесса изготовления "Вала"


Точение черновое 1,1 0,13

Ш25,36Разработка технологического процесса изготовления "Вала"


Точение чистовое 0,2 0,052

Ш25,16Разработка технологического процесса изготовления "Вала"


Шлифование предварительное 0,10 0,021

Ш25,06Разработка технологического процесса изготовления "Вала"


Шлифование окончательное 0,06 0,014

Ш25Разработка технологического процесса изготовления "Вала"


2.5 Расчет режимов резания и основного времени


Операция 005 Фрезерно-центровальная

Исходные данные:

Станок МР71-М, приспособление – для фрезерования.

Материал режущей части фрезы Т15К6.

Глубина резания максимальная: tmax= 2,2 мм.

Переходы:

1).Закрепить, установить. Снять деталь;

2).Фрезеровать два торца одновременно;

3).Сверлить два центровочных отверстия одновременно.

Переход 2. Фрезерование торцов 1, 19.

Расчет режимов резания:

1) Выбор подачи: [6. с. 69,72,73]

S Zm = 0,1 мм/зуб.

2) Скорость резания:

Vтаб =266 м/мин; Разработка технологического процесса изготовления "Вала"
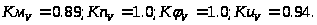
Разработка технологического процесса изготовления "Вала" м/мин.

3) Частота вращения шпинделя:
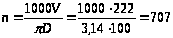
Разработка технологического процесса изготовления "Вала" об/мин.

Корректируем по паспортным данным станка. Принимаем n = 700 об/мин.

4) Мощность, необходимая для резания:

Разработка технологического процесса изготовления "Вала"кВт.

5) Минутная подача:

Разработка технологического процесса изготовления "Вала"мм/мин

Корректируем минутную подачу по паспорту станка. Принимаем Разработка технологического процесса изготовления "Вала"=530 мм/мин.

6) Находим фактическую скорость резания:
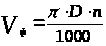

Разработка технологического процесса изготовления "Вала"


Разработка технологического процесса изготовления "Вала"

Уточняем подачу на зуб:

Разработка технологического процесса изготовления "Вала"

7) Расчётная длина фрезерования:


Разработка технологического процесса изготовления "Вала"


Разработка технологического процесса изготовления "Вала"42 мм;

Разработка технологического процесса изготовления "Вала"7,5 мм

Разработка технологического процесса изготовления "Вала"мм

8) Расчет основного времени на фрезерование:

Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала" мин.

Переход 3. Сверление центровых отверстий.

Исходные данные:

а) Глубина резания t = 2 мм.

б) Число ходов Разработка технологического процесса изготовления "Вала"

в) Группа подачи –3.

Расчет режимов резания:

Выбор подачи:

Так как Разработка технологического процесса изготовления "Вала" тогда: [6. с. 107]

Sт = SФ = 0,05 мм/об.

Скорость резания:

V таб = 32 м/мин; Разработка технологического процесса изготовления "Вала" [6. с. 111]

Разработка технологического процесса изготовления "Вала" м/мин.

Частота вращения шпинделя:

Разработка технологического процесса изготовления "Вала" об/мин.

Корректируем частоту вращения по паспорту станка. Принимаем n = 1125 об/мин.

Мощность, необходимая для резания:

Nтаб = 0,6 кВт.

Минутная подача:

Разработка технологического процесса изготовления "Вала" мм/мин.

6) Находим фактическую скорость резания:
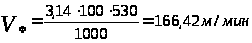

Разработка технологического процесса изготовления "Вала";

Разработка технологического процесса изготовления "Вала".

7) Определяем длину рабочего хода:


Разработка технологического процесса изготовления "Вала"


Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала" принимаем Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала"

8) Расчет основного времени:

Разработка технологического процесса изготовления "Вала" мин.

Расчёт времени на фрезерно-центровальную операцию:
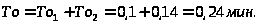
Разработка технологического процесса изготовления "Вала"

Операция 010 Токарная с ЧПУ.

Исходные данные:

Модель станка – 16К20Ф3С39;

Материал режущей части резца Т15К6;

Переходы:

Установить, снять заготовку;

Точить цилиндрические поверхности начерно;

Точить цилиндрические поверхности начерно;

Точить цилиндрические поверхности начисто;

Точить канавки;

Точить цилиндрические поверхности начисто;

Точить канавки;

Переход 2.

Й. Точение черновое

1) Находим табличное значение подачи: [7. с. 48]

Sот = 0,61 мм/об t = 1,0 мм

2) Находим фактическую подачу с учетом поправочных коэффициентов
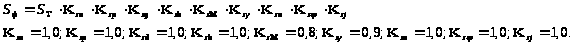

Разработка технологического процесса изготовления "Вала"


Sф = 0,61Ч 1,0Ч1,0 Ч1,0Ч 1,0 Ч 0,8 Ч 0,9 Ч 1,0 Ч 1,0 Ч 1,0 = 0,44 мм/об

3) Находим табличную скорость и мощность резания

Vт = 153 м/мин

Nт = 10,0 кВт
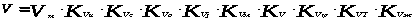

Разработка технологического процесса изготовления "Вала"


Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала".

4) Определяем частоту вращения шпинделя по формуле:

Разработка технологического процесса изготовления "Вала"

Принимаем nmax = 881 об/мин; nmin = 629 об/мин.

nср = Разработка технологического процесса изготовления "Вала" об/мин.

5) Находим фактическую скорость резания:

Разработка технологического процесса изготовления "Вала" Разработка технологического процесса изготовления "Вала"

6) Определяем фактическую мощность резания:


Разработка технологического процесса изготовления "Вала"

Kn = 1,0

Разработка технологического процесса изготовления "Вала"

7) Находим минутную подачу:


Разработка технологического процесса изготовления "Вала"ср


Sм max = 0,61 Ч 755 = 460 мм/мин.

Расчет основного времени:


Разработка технологического процесса изготовления "Вала"


Разработка технологического процесса изготовления "Вала" мин.

Разработка технологического процесса изготовления "Вала" мин.

Разработка технологического процесса изготовления "Вала"мин.

Переход 3.

Й. Точение черновое

1) Находим табличное значение подачи: [7. с. 48]

Sот = 0,61 мм/об t = 1,0 мм

2) Находим фактическую подачу с учетом поправочных коэффициентов


Разработка технологического процесса изготовления "Вала"


Sф = 0,61Ч 1,0Ч1,0 Ч1,0Ч 1,0 Ч 0,8 Ч 0,9 Ч 1,0 Ч 1,0 Ч 1,0 = 0,44 мм/об

3) Находим табличную скорость и мощность резания

Vт = 153 м/мин Nт = 10,0 кВт
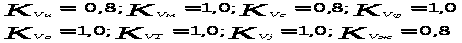
Разработка технологического процесса изготовления "Вала"


Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала".

4) Определяем частоту вращения шпинделя по формуле:
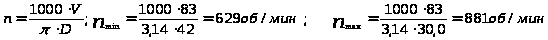
Разработка технологического процесса изготовления "Вала"

Принимаем nmax = 1057 об/мин; nmin = 629 об/мин.

nср = Разработка технологического процесса изготовления "Вала" об/мин.

5) Находим фактическую скорость резания:
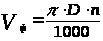
Разработка технологического процесса изготовления "Вала" Разработка технологического процесса изготовления "Вала"

6) Определяем фактическую мощность резания:
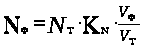

Разработка технологического процесса изготовления "Вала"


Kn = 1,0

Разработка технологического процесса изготовления "Вала"

7) Находим минутную подачу:


Разработка технологического процесса изготовления "Вала"ср


Sм max = 0,61 Ч 843 = 514 мм/мин.

Расчет основного времени:


Разработка технологического процесса изготовления "Вала"


Разработка технологического процесса изготовления "Вала" мин.

Разработка технологического процесса изготовления "Вала" мин.

Разработка технологического процесса изготовления "Вала"мин.

Переход 4.

Й. Точение чистовое.

Находим табличное значение подачи: Sт = 0,17 мм/об; t = 0,14 мм.

Находим фактическую подачу с учетом поправочных коэффициентов


Разработка технологического процесса изготовления "Вала"


Sф = 0,17Ч 1,0Ч1,0 Ч1,0Ч 1,0 Ч 1,0 Ч 1,0 Ч 1,0 Ч 1,0 Ч 1,0 = 0,17 мм/об

Находим табличную скорость резания:

Vт = 350 м/мин


Разработка технологического процесса изготовления "Вала"


Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала"

Определяем частоту вращения шпинделя по формуле:
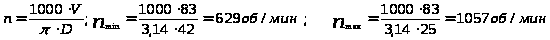

Разработка технологического процесса изготовления "Вала"


Принимаем n = 1150 об/мин;

Находим минутную подачу

Разработка технологического процесса изготовления "Вала"


Sм max = 0,17 Ч 1150 = 302 мм/мин.

Расчет основного времени:


Разработка технологического процесса изготовления "Вала"


Разработка технологического процесса изготовления "Вала" мин.

Разработка технологического процесса изготовления "Вала" мин.

Разработка технологического процесса изготовления "Вала"мин.

Переход 5.

Й. Точение канавок.

1) Находим табличное значение подачи

Sт = 0,33 мм/об

2) Находим табличную скорость и мощность резания [7. с. 58]

Vт = 203 м/мин

Nт = 7,5 кВт


Разработка технологического процесса изготовления "Вала"


Разработка технологического процесса изготовления "Вала"

Разработка технологического процесса изготовления "Вала".

4) Определяем частоту вращения шпинделя по формуле:
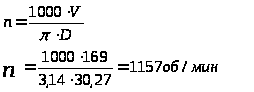

Разработка технологического процесса изготовления "Вала"

5) Находим фактическую скорость резания
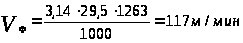

Разработка технологического процесса изготовления "Вала"


Разработка технологического процесса изготовления "Вала"

6) Определяем фактическую мощность резания:


Разработка технологического процесса изготовления "Вала" Kn = 1,0


Разработка технологического процесса изготовления "Вала"

7) Находим минутную подачу:


Разработка технологического процесса изготовления "Вала"ср


Sм max = 0,33 Ч 1263 = 416 мм/мин.

Расчет основного времени:
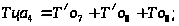

Разработка технологического процесса изготовления "Вала"


Разработка технологического процесса изготовления "Вала" мин.

Разработка технологического процесса изготовления "Вала" мин.

Разработка технологического процесса изготовления
    <div class=

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Подробнее

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: