Инвестиционный проект производства молочных конфет производственной мощностью 500 тонн в год
5.2 Описание монтажной работы конкретной единицы
Монтаж ленточного конвейера
При монтаже (демонтаже), регулировании и пуске транспортера соблюдать требования нормативно-технической документации по безопасности, действующий на предприятии.
Ленточные конвейеры длиной 5 м поступают в монтаж в полностью собранном виде, свыше 5 м –отдельными узлами (сборка производится по чертежу). Если ленточный конвейер не заводского изготовления, то изготовление станины и сборку конвейеров с приводами производят в мастерских монтажных заготовок и доставляют к месту монтажа транспортабельными звеньями.
На изготовленной станине монтируют барабаны приводной и натяжной станции , оси барабанов или валов должны быть перпендикулярны продольной оси конвейера. С помощью струн устанавливают верхние и нижние ролики, которые должны лежать в одной плоскости. Дополнительное отклонение роликов по высотным отметкам и смещение середины роликов от оси контура не должно превышать ± 1 мм.
Подсоединить провода к электродвигателю. Проверить правильность подсоединения проводов путем прозвонки цепей.
Подсоединить болт заземления транспортера к цеховому контуру заземления.
Подсоединить транспортер к электросети, проверив соответствие напряжение сети и
электрооборудования конвейера. При этом ввод питающего кабеля, должен быть
герметичным и соответствовать степени защиты IP44 по ГОСТ 14254.
Испытать работу конвейера на холостом ходу в течение двух часов.
5.3 Эксплуатация конкретной единицы оборудования
Ремонт транспортерного оборудования
При эксплуатации и техническом обслуживании электрооборудования
транспортера необходимо соблюдать "Правила технической
эксплуатации электроустановок потребителей" и "Правила
техники безопасности при эксплуатации электроустановок потребителей"
(ПТЭ и ПТБ).
При возникновении каких-либо неисправностей работа на транспортере должна быть прекращена до полного устранения неисправности.
Обслуживание и ремонт конвейера следует проводить только после
отключения транспортера от электросети при помощи ключа вводного
переключателя.
Основные узлы ленточного транспортера подвергающиеся износу и повреждениям являются приводная и натяжная станция, тяговый и рабочий орган - лента, опорные ролики и направляющие для ленты.
Таблица 5.2 – Неполадки, причины и способ устранения
|
№ п/п |
Неполадки | Причины | Способ устранения |
| 1 | Не включение эл.двигателя |
1 Обрыв в одной из фаз 2 Перегрузка транспортера |
Ликвидация обрыва Снятие груза с транспортера |
| 2 | Проскальзывание приводной цепи |
1 Слабое натяжение цепи 2 Износ цепи или звездочки |
Замена изношенных звездочек |
| 3 | Пробуксовка ленты на приводном барабане |
1 Слабое натяжение ленты 2 Попадание масла на барабан |
Усиление натяга ленты Удаление масла и тщательная протирка поверхности барабана |
| 4 | Скрип поддерживающих роликов |
1 Засорение подшипников, роликов или недостаток смазки 2 Недопустимый перекос осей роликов |
Промывка подшипников и смазка Регулировка осей роликов |
| 5 | Перегрев эл.двигателя | Неисправность эл.двигателя | Проверка эл.двигателя и при неисправности его замена |
| 6 | Вибрация и шум эл.двигателя |
1 Трение ленты о неподвижные части транспортера 2 Ослабление крепления эл.двигателя к плите 3 Нарушение центрирования соединительной муфты |
Регулировка хода лент Затяжка крепящих болтов Восстановление центрирования соединительной муфты |
 5.3.1 Пуск ленточного конвейера
1. Включить при помощи ключа вводной переключаель
2. Нажать кнопку пуска конвейера. При этом произойдет подача
звукового сигнала и загорится индикатор установленной частоты. Двигатель привода
включится.
3. Для выключения транспортера необходимо:
1) нажать кнопку отключения транспортера;
2) отключить транспортер с помощью вводного переключателя.
5.3.2 Действия в экстремальных условиях
При аварийных ситуация отключить транспортер при помощи аварийной
кнопки и вводного переключателя
При пожаре конвейер обесточить и действовать согласно действующим на предприятии-потребителе правилам пожарной безопасности.
6 Исследовательская часть
6.1 Обоснование выбора объекта исследования
Варочный котел 28-2А с мешалкой предназначен для уваривания сырья используемого при производстве карамельной, ирисной, желейной масс, различных начинок и мармелада.
В варочном котле имеется якорная мешалка, приводимая в движение электродвигателем, через червячную передачу, которая перемешивает конфетную массу.
В процессе работы червячного редуктора, у червячного колеса возможны следующие дефекты: износ шейки под вал, деформация шпоночного паза.
При деформации червячного колеса необязательно могут иметь место все дефекты, а возможны различные сочетания дефектов или даже один.
Выбор производится исходя из технической характеристики восстанавливаемой детали.
Способ устранения дефекта производится с учетом критерия применимости (технологического), критерия долговечности (технического), и критерия экономической целесообразности (технико-экономического).
Данные для расчета:
1 Отверстие червячного
колеса 
2 Стоимость новой детали 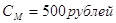
3 Величина износа 0,4 и >
4 Материал детали Сталь 45
5 Твердость поверхности HRC 35…40
6 Шероховатость поверхности 9 класс
Можно наметить следующие способы восстановления детали: вибродуговая наплавка, постановка дополнительной детали, железнение
6.1.1 Определяется критерий долговечности
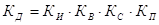
где  коэффициент износостойкости
 коэффициент выносливости
 коэффициент сцепляемости
 поправочный коэффициент учитывающий фактическую
работоспособность восстановленной детали в условиях
эксплуатации, 
Вибродуговая наплавка
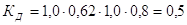
Постановка дополнительной детали
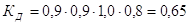
Железнение
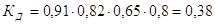
6.1.2 Определяется критерий экономической целесообразности
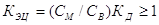
где  стоимость восстановления детали
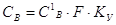
где  стоимость
 восстановления, руб
F – площадь восстановления поверхности
(А=ПДА), 
А – длина восстанавливаемой поверхности, м
 коэффициент удорожания работ с учетом индексации
(60,85)
F=π·d·L
Вибродуговая наплавка
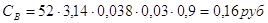
Постановка дополнительной детали
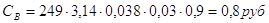
Железнение
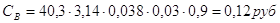
При стоимости новой
детали коэффициент
экономической целесообразности будет:
Вибродуговая наплавка
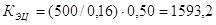
Постановка дополнительной детали
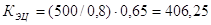
Железнение
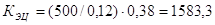
Следовательно основной способ устранения дефекта вибродуговая наплавка, а вспомогательный – железнение.
6.2 Технологический процесс восстановления детали
Деталь: Червячное колесо
Дефект: Износ шейки шпоночного паза до размера менее 8,6 мм
Установочная база при восстановлении: Шпоночный паз под шейку вала
Таблица 6.1 – План операций восстановления детали
| Номер операции |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |