Инвестиционный проект производства молочных конфет производственной мощностью 500 тонн в год
Наплавочная
Установка детали в патроне
Станок токарный IК-62А
Головка наплавочная
ОКС-1252
Патрон токарный 7100-0001П
ГОСТ2675-80
Штангенциркуль
ШЦ-1 -125-0,1
ГОСТ 166-80
1
2
Установить деталь и закрепить
Наплавить поверхность (деф1) до диаметра Д=10,4мм на длине L=40мм вибродуговой наплавкой в охлажд-й жидкости проволокой Нп=65г,
Диаметр электрода dэл=1.6мм
Напряжение дуги U=15В
Величина тока I=100А
Скорость подачи электрода V=1,5м/мин
Шаг наплавки S=2мм/об
Скорость наплавки N=5,3об/мин, 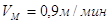
Ширина наплавляемого валика  , наплавленный слой должен быть ровным, плотным,
без пропусков
Открепить и снять деталь
Шлифовальная
Установка детали в патроне
Станок круглошлифовальный 312 М
Патрон токарный 7100-0001П
ГОСТ242483
Микрометр МК50-75-0,01
ГОСТ 6507-78
1
2
Установить деталь и закрепить
Шлифовать поверхность (деф1) до диаметра 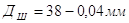 на длине L=40 мм методом продольной подачи
Скорость круга
Скорость вращения детали
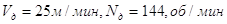
Глубина шлифования 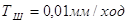
Продольная подача 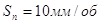
Открепить и снять деталь
Продолжение таблицы 6.1
| 015 |
Фрезеровальная Установка детали в патроне Станок шпоночно-фрезерный 692М Патрон токарный 7100-0001П ГОСТ 2675-80 Штангенциркуль ШЦ-1 -125-0,1 ГОСТ 166-80 |
1 2 |
Установить деталь и закрепить Шпоночно-фрезерная Фрезерование паза 12№9 длиной 40 мм Глубина паза Открепить и снять деталь |
| 020 |
Шлифовальная Установка детали в патроне Станок круглошлифовальный 312М Патрон токарный 711-0001П ГОСТ 2675-80 Круг шлифовальный АСП25 К6-100 ГОСТ2424-83 Микрометр МК 50-75-0,01 ГОСТ 6507-78 |
1 2 |
Установить деталь и закрепить Шлифовать поверхность шпоночного паза до диаметра Скорость круга Скорость вращения детали
Глубина шлифования Продольная подача Открепить и снять деталь |
| 025 |
Контрольная Стол монтажный ОРГ-1468-01-080А Оправка (цеховая) Прибор ПБ-250 ТУ 2-0,34-543-81 Твердомер ТК-2 Индикатор часового типа НЧО-5-0,01 ГОСТ 577-68 Микрометр МК 50-75-0,01 ГОСТ 6507-78 Образцы шероховатости 9378-60 |
1 2 3 4 |
Проверить соосность восстановленной поверхности Биение не более 0,08 мм Проверить размеры восстановленного шпоночного паза Проверить твердость поверхности HRC 35…40 Проверить шероховатость поверхности |

 на длине L=40 мм методом
продольной подачи
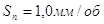


7 Охрана труда и противопожарные мероприятия
7.1 Охрана труда на объекте проектирования
7.1.1 Организация службы охраны труда. Виды и порядок проведения инструктажей. Трехступенчатый контроль.
Для организаций с численностью 100 и более человек назначается инженер по охране труда. Он организует работу по охране труда на предприятии.
Обязанности инженера по охране труда:
- ежегодно издает приказы о назначении ответственных лиц за охрану труда в каждом цехе
- разрабатывает инструкции на каждое рабочее место через каждые 5 лет
- проводит обучение: инструктажи, стажировки, аттестации
- проводит аттестации рабочих мест по условиям труда, профосмотры
- предоставляет льготы и процентные ставки к тарифу, а также дополнительные отпуска и ведомости
- осуществляет контроль за безопасностью труда
Виды инструктажа на производстве и их назначение: вводный, первичный, повторный, внеплановый и целевой.
Вводный инструктаж включает в себя основные положения законодательства, правила внутреннего распорядка и поведения на территории предприятия, требования к организации и содержанию рабочих мест, правила техники безопасности и производственной санитарии, порядок использования средств индивидуальной защиты.
Первичный инструктаж подробно рассказывает об оборудовании, указывает опасные места в оборудовании, какие вредные и опасные факторы могут воздействовать на человека, указывает места курения на данном участке.
Повторный инструктаж проводится для рабочих с периодичностью 1 раз в 6 месяцев, для рабочих с повышенной опасностью - 1 раз в 3 месяца.
Внеплановый инструктаж проводится при изменении правил охраны труда, технологического процесса, нарушениях работниками требований безопасности, а также после длительного отсутствия работника более 30 дней для работ с повышенной опасностью, для остальных – 60 дней.
Целевой инструктаж проводится перед проведением разовых и особо опасных работ.
Трехступенчатый контроль:
- первая ступень – проводят мастер и слесарь ежедневно. Они проверяют состояние рабочих мест, исправность оборудования,
наличие ограждений на оборудовании и наличие средств индивидуальной защиты;
- вторая ступень – проводят начальник цеха, мастер и слесарь 1 раз в неделю. Они проверяют состояние производственных помещений и наличие предохранительных устройств на оборудовании;
- третья ступень – проводят ежемесячно главный инженер, главный механик, главный энергетик, инженер по технике безопасности и уполномоченный по охране труда от трудового коллектива. Они проверяют состояние техники безопасности и производственной санитарии в целом по предприятию.
7.1.2 Основные мероприятия по охране труда:
1.Модернизация технологического подъемно - транспортного и другого производительного оборудования в соответствии с ГОСТами;
2.Внедрение систем автоматического и дистанционного оборудования, техпроцессов и т. д. согласно существующим ГОСТам;
3.Совершенствование техпроцессов в целях устранения опасных и вредных производственных факторов согласно ГОСТам;
4.Внедрение систем автоматического контроля и сигнализации уровней опасных и вредных факторов согласно ГОСТам;
5.Внедрение и совершенствование устройств по защите работников от поражения электрическим током согласно ГОСТам;
6.Установка предохранительных, сигнализирующих устройств и защитных устройств в целях обеспечения безопасной эксплуатации паровых, водных, газовых и других коммуникаций согласно действующим ГОСТам;
7.Механизация и автоматизация технологических операций связанных с применением ядовитых, агрессивных, легковоспламеняющихся и горючих жидкостей, в соответствии с требованиями ГОСТов;
8.Снижение до регламентируемых уровней вредных веществ в рабочей среде, а также шума, вибраций и других вредностей на рабочем месте согласно ГОСТам;
9.Устройство новых средств коллективной защиты работников от воздействия опасных и вредных факторов согласно ГОСТам;
10. Устройство новых и реконструкция имеющихся отопительных и вентиляционных систем, тепловых завес пылегазоулавливающих и других установок с целью обеспечения нормального теплового режима и микроклимата согласно ГОСТам;
11. Приведение естественного и искусственного освещения на рабочих местах и территории к нормам в соответствии с требованиями СниП 11-4;
12. Перепланировка размещения производственного оборудования, организация рабочих мест с целью обеспечения безопасности работников в соответствии с требованиями ГОСТ и СниП 3.05.06;
13. Нанесение на оборудование, коммуникации и другие объекты сигнальных цветов и знаков безопасности согласно действующим ГОСТам;
14. Механизация погрузочно-разгрузочных работ, а также транспортирование сырья, готовой продукции и отходов согласно ГОСТам;
15. Механизация уборки помещений, удаление и обезвреживание отходов производства, очистка вент. систем и осветительной арматуры согласно СниП 2.04.95, СниП 11-4;
16. Приведение зданий, сооружений, помещений, промышленных площадок к нормам согласно СниП;
17. Расширение и реконструкция санитарно- бытовых помещений в соответствии СниП 2.09.94-80*;
18. Обеспечение работников спецодеждой и обувью и другими СИЗ согласно установленным нормам;
19. Приобретение и монтаж установок для газированной воды, приготовление чая и других напитков согласно СНиП 2.09.94;
20. Устройство новых и реконструкция старых мест отдыха и обогрева, комнат психологической разгрузки, а также укрытий от солнечных лучей и атмосферных осадков при работе на открытом воздухе в соответствии СниП 2.09.94-80*;
21. Устройство тротуаров, переходов, тоннелей, галерей на территории организации, стройплощадке по обеспечению безопасности работников;
22. Проведение экспертиз по сертификации рабочих мест на производственных объектах на соответствие требованиям охраны труда по результатам аттестации рабочих мест по условиям труда;
23. Проведение работ по сертификации рабочих мест на производственных объектах на соответствие требованиям охраны труда по результатам аттестации рабочих мест по условиям труда;
24. Организация обучения, инструктажа, проверки знаний работников по охране труда согласно ГОСТ 12.0.004-90, типовым положением о порядке обучения и проверке знаний по охране труда руководителей и специалистов предприятий, учреждений и организаций;
25. Организация кабинетов, уголков по охране труда. Приобретение наглядных пособий, приборов и т. д. и проведение выставок по охране труда и безопасности дорожного движения;
26. Разработка, издание инструкций по охране труда, а также приобретение литературы, пособий в области охраны труда.
7.1.3 Условия безопасной работы в цехе
В цехе основного производства установлено различное технологическое оборудование: автоматы, машины, варочные котлы, электрооборудование и т. п. При недостаточном обучении и незнании оборудования, неправильного обращения с ним, рабочий может получить тяжелую травму, и даже возможны смертельные случаи. Особенно опасны не огражденные приводные ремни, звездочки, зубчатые передачи, соединительные муфты, вращающиеся шкивы, оголенные электрические провода и др. никогда не следует работать на станке, механизме или автомате, если рабочий не прошел обучение и не знает какие опасности могут подстерегать.
Рабочий должен помнить, что ЗАПРЕЩАЕТСЯ:
1. Самовольно, вне установленного порядка пускать в ход и останавливать машины
2. Оставлять на ходу машины без присмотра
3. Устранять неполадки на ходу
4. Заниматься посторонними делами во время работы машины
5. Приступать к работе на машинах, не имеющих ограждений
6. Подключать блокирующие устройства
7. Допускать к машинам посторонних лиц
7.1.4 Ограждения движущихся частей и механизмов
Данные устройства защиты устанавливаются между опасным производственным фактором и работающим. Принцип действия этих устройств заключается в изоляции опасного фактора в недоступном для человека пространстве. По конструкции они разделяются на кожухи, двери, крышки, барьеры, экраны и щиты, а по способу изготовления – на сплошные, не сплошные, прозрачные и комбинированные.
Прозрачные экраны и другие не сплошные оградительные устройства одновременно с защитой работающего от механических травм обеспечивают наблюдение за рабочей операцией. Не сплошные сетчатые или перфорированные экраны, щиты, барьеры должны иметь размеры ячеек или отверстий, не допускающие проникновения пальцев или рук в опасную зону.
Оградительные устройства устанавливают не только на стационарном оборудовании, но и на мобильных погрузочных и транспортных машинах, используемых в цехах и складских помещениях пищевых предприятий.
7.1.5 Содержание рабочих мест и проходов
Расположение и расстановка оборудования в производственных помещениях осуществляются в соответствии с отраслевыми нормами технологического проектирования, при этом обязательно предусматривается соблюдение следующих условий: последовательность расстановки оборудования по технологической схеме, безопасность обслуживания и ремонта, обеспечение удобства, максимального естественного освещения и поступления свежего воздуха.
При размещении технологического оборудования необходимо соблюдать следующие нормы ширины и проходов: для магистральных – не менее 1,5 м, между оборудованием – не менее 1,2 м, между стенами производственных зданий и оборудованием – не менее 1 м, предназначенных для обслуживания и ремонта оборудования – не менее 0,7 м.
Ширина проходов у рабочих мест должна быть увеличена не менее чем на 0,75 м при одностороннем расположении работающих от проходов и проездов и не менее чем на 1,5 м при расположении рабочих мест по обе стороны проходов и проездов. Ширина проездов устанавливается в зависимости от вида применяемого транспорта с учетом радиуса его поворота.
Крупногабаритное оборудование для удобства и безопасности обслуживания на высоте более 1,5 м оборудуются стационарными площадками и лестницами.
Площадки должны иметь ширину не менее 0,7 м, перила высотой 1 м и вертикальные стойки с шагом не более 1,2 м. Площадки и мостики оборудуют сплошной бортовой обшивкой высотой не менее 0,15 м. Между обшивкой и перилами на высоте 0,5 м от настила площадки следует предусматривать дополнительное продольное ограждение.
Ширина лестницы должна быть не менее 0,7 м, расстояние между ступенями лестниц по высоте не более 0,2 м, а ширина ступеньки не менее 0,12 м. Лестницы высотой до 1,5 м должны иметь наклон к горизонту не более 45о, а высотой более 1,5 м – не менее 60о.
Поверхности металлических площадок и