Исследование валикокольцевых механизмов
Таким образом, получено совместное решение двух поставленных задач о выборе относительной величины b, что имеет не только теоретическое, но и практическое значение.
III. Технологическая часть
3.1. Описание конструкции и назначения детали. Техконтроль технологичности конструкции.
Деталь – шарикоподшипник № 111 изготовляется из стали ШХ 15 и используется в механизме раскладки.
Механизм раскладки предназначен для равномерной рядовой укладки кабеля или его элементов вдоль приемного барабана.
В последнее время для раскладки используют валикокольцевые механизмы. Ведущая каретка валикокольцевого механизма может иметь вертикальное или горизонтальное расположение, внутри ее проходит гладкий вал. На этом валу и находится разрабатываемая деталь – шарикоподшипник № 111 со специально обработанным внутренним кольцом. Подшипник в процессе работы прижимается к гладкому валу с усилием Р и может поворачиваться на некоторый угол b.
Деталь изготовлена из дорогой, дефицитной стали ШХ 15, твердость которой HRC 61…65. Сталь ШХ 15 – материал труднообрабатываемый.
Для обработки используют следующие инструменты: резцы с пластинками из керамики на основе нитрида кремния с покрытием.
Деталь имеет сложную геометрическую форму (наличие фасонной поверхности, в дальнейшем «оливаж»). Деталь может быть обработана при использовании одного специального приспособления. В целом конструкция детали технологична. Базирование детали производим по наружному кольцу и по торцу. Основное значение для служебного назначения детали имеет поверхность оливажа.
3.2. Определение типа производства. Расчет количества деталей в партии.
Исходные данные:
Годовая программа изделий N = 11 000 шт.
Режим работы предприятия – 2 смены
Действительный годовой фонд времени работы оборудования Fд=4029 ч. [ ]
Такт выпуска деталей:
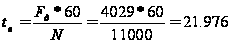 мин./шт (30)
Коэффициент серийности:
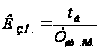 (31)
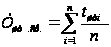 (32)
Длительность операций определяем на основе прикидочных расчетов [ ]
Токарная:
То=2*0,18*593,9*6,5*10-3 = 0,14 мин.
Тш-к=2,14*0,14 = 0,3 мин.
Шлифовальная:
То=1,8*57*6*10-3 = 0,615 мин.
Тш-к=2,1*0,615=1,293 мин.
Выглаживающая:
То=0,18*57*5,9*10-3 = 0,061 мин.
Тш-к=2,14*0,061 = 0,131 мин.
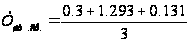 =0,575
мин.
По формуле (31):
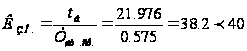
Производство – мелкосерийное.
Количество деталей в партии:
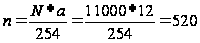 шт. (33)
где а – периодичность запуска-выпуска изделий
Скорректируем количество деталей в партии:
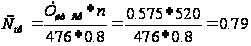 =
1 смена
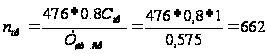 шт.
Принимаем n = 662 шт.
3.3. Технико-экономический расчет маршрута обработки.
Маршрут обработки:
Выбор баз: наружная поверхность и торец.
Операция 005. Токарная. За один установ обрабатывается конус под углом 200 с одной стороны. За второй установ обрабатывается конус под углом 200 с другой стороны. Для того, чтобы обработка проходила за 1 проход применяем широкие резцы.
Операция 010. Шлифовальная. Сфера обрабатывается фасонным шлифовальным кругом методом врезания на внутришлифовальном станке. Использование фасонного круга позволяет получить требуемую точность обработки и шероховатость.
Операция 015. Выглаживающая. Выглаживание уменьшает шероховатость поверхности, точность остается прежней. Используем приспособление для внутреннего выглаживания.
Операция 020. Слесарная. Обрабатываем острые кромки, получившиеся на токарной операции.
Операция 025. Промывочная. Деталь моем в моечном растворе в моечной машине конвейерного типа.
Операция 030. Контрольная. Используется специальное контрольное приспособление.
Рассмотрим у какого варианта сумма текущих и приведенных затрат на единицу продукции будет меньше.
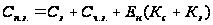 (34)
Токарная операция:
Ст.ф. =– рабочий V разряда
Сз. = руб./час
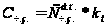 =
Шлифовальная
Выглаживающая
Технологическая себестоимость обработки:
Поэтому разрабатываемый техпроцесс экономически более выгоден.
Экономический эффект на программу выпуска:
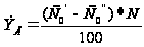
3.4. Специальная часть. Выглаживание.
Заданные геометрические и физические параметры качества поверхности детали могут обеспечиваться с помощью разных методов упрочняюще – отделочной и упрочняющей обработки:
механические (алмазное выглаживание, обкатывание, шариками или роликами, дробеструйная обработка, виброгалтовка и др.),
термические (закалка ТВЧ, газопламенная закалка и др.),
термохимические (цементация, азотирование и др.),
электрохимические (хромирование, борирование и др.).
Упрочняюще-отделочная обработка наряду упрочнением металла поверхностного слоя обеспечивает благоприятный для эксплуатации рельеф поверхности детали.
Методы упрочняюще-отделочной обработки основаны на поверхностном пластическом деформировании, в результате которого изменяются микроструктура и физико-механические свойства металла поверхностного слоя. Это сопровождается повышением его твердости, прочности, а также формированием в поверхностном слое металла остаточных напряжений сжатия. Кроме того, изменяются геометрические характеристики рельефа поверхности, обуславливающие увеличение площади опорной поверхности, обуславливающие увеличение площади опорной поверхности. В итоге повышаются эксплуатационные свойства деталей: износостойкость, усталостная прочность и др.
Наиболее простым и эффективным методом упрочняюще-отделочной обработки является алмазное выглаживание. Особенностью этого метода является применение алмаза (природного или синтетического) и реже-твердого сплава в качестве формирующего элемента. Благодаря ряду преимуществ алмаза перед другими инструментальными материалами (высокие твердость и теплопроводность, низкий коэффициент трения по металлу и др.) алмазное выглаживание применимо для обработки большинства металлов и сплавов, в том числе и закаленных до твердости HRC 61…65.
Алмазное выглаживание можно рассматривать как процесс возникновения и развития физических явлений, происходящих в контактной зоне, и как технологический метод. Соответственно различают параметры процесса и технологические параметры.
Основным параметром процесса выглаживания, влияющим на качество поверхности детали, стойкости инструмента и производительности обработки являются:
давление в контакте инструмента с заготовкой;
площадь контакта;
кратность нагружения каждого участка поверхности заготовки в процессе выглаживания;
скорость деформирования;
трение между инструментом и заготовкой;
температура в контакте.
При правильно заданных и обеспеченных параметрах деталь приобретает высокие эксплуатационные свойства.
Параметры процесса взаимосвязаны, а также зависят от физико-механических свойств материала заготовки и инструмента и технологических параметров метода:
формы и размера рабочей части инструмента;
силы выглаживания;
подачи;
скорости выглаживания;
смазочных и охлаждающих средств, применяемых при выглаживании.
Выберем технологические параметры:
Форма и размеры рабочей части алмаза влияют почти на все параметры процесса выглаживания (за исключением скорости деформирования). Инструменты при алмазном выглаживании применяются с различной формой рабочей части алмаза (сферической, торовой, конической). Сферическая форма наиболее универсальна, так как позволяет обрабатывать наружные и внутренние поверхности вращения, а также плоские поверхности. Недостаток сферической формы рабочей части выглаживателя – необходимость точной установки выглаживателя на станке и меньшая стойкость по сравнению с выглаживателями других типов. Наиболее распространена и нормализована сферическая форма с размерами радиуса R = 0,5…4,0 мм. При увеличении радиуса исходные поверхности сглаживаются в меньшей степени из-за уменьшения глубины внедрения выглаживателя.
В зависимости от физико-механических свойств обрабатываемого материала и заданных параметров качества поверхности детали выбираем сферическую форму рабочей части алмазного выглаживателя с размером радиуса R = 0,5…1,5 мм.
Те же параметры процесса зависят от другого технологического параметра – силы выглаживания Р. величина назначаемой силы связана с обеспечением заданного качества поверхности детали при допустимой стойкости инструмента и обусловлена физико-механическими свойствами металла, формой и радиусом рабочей части инструмента. Наиболее приемлемый диапазон Р = 5…25 кгс. Слишком малая величина силы не обеспечивает достаточного деформирования обрабатываемого материала заготовки из-за малой величины контактного давления. Превышение верхнего предела приводит к возникновению в контактной зоне высокого давления, что вызывает падение стойкости инструмента и ухудшение качества обрабатываемой поверхности. Шероховатость поверхности в наибольшей степени зависти от силы выглаживания. Вначале увеличение силы уменьшает высоту исходных неровностей вплоть до их полного сглаживания и образования нового рельефа с минимальной величиной неровностей. Дальнейшее увеличение силы приводит к возрастанию высоты неровностей в связи с ростом пластических искажений рельефа и частичным разрушением обрабатываемой поверхности (микротрещины, отслоение металла и др.)
С этой точки зрения и учитывая физико-механические свойства обрабатываемого материала выбираем силу выглаживания Р = 15 кгс.
Подача при выглаживании – технологический параметр, влияющий на кратность приложения нагрузки, а также на производительность обработки. Для алмазного выглаживания характерны малые величины подачи: S = 0,02…0,10 мм/об. При подачах свыше верхнего предела на поверхности остаются необработанные участки, при чрезмерно малых подачах происходит усталостное разрушение металла заготовки.
Для стали ШХ 15 выбираем подачу S = 0,08 мм/об для обеспечения выглаживания.
Скорость выглаживания определяет такие параметры процесса как скорость деформирования, температура выглаживания, трение и давление в контакте. С увеличением скорости температура выглаживания растет и при значениях > 200 м/мин может подниматься выше 6000С, что сопровождается повышенным износом алмаза.
Применение смазочно-охлаждающих средств при алмазном выглаживании сравнительно малоэффективно вследствие выдавливания их из контакта инструмента с заготовкой. Наилучшим образом зарекомендовали себя индустриальные масла и консистентные смазки (ЦИАТИМ, солидол).
Рекомендации
на выглаживание
сферы радиусом
R30 0,02
из материала
– сталь ШХ 15.
Сферическая форма рабочей части алмазного выглаживателя с радиусом R = 1,5 мм.
Сила выглаживания Р = 15 кгс
Подача S = 0,08 мм/об
Скорость выглаживания n = 100 об/мин., V = 172,7 м/мин.
Смазочно-охлаждающие средства – солидол или ЦИАТИМ.
3.5. Расчет припусков.
Расчет припусков на механическую обработку выполняем расчетно-аналитическим методом.
Подшипник отнесем к классу дисков и колец.
( )
Таблица 20.
К расчету припусков.
| Технологические операции | Элементы припуска, мкм | Расчетный припуск, 2zmin, мкм |
Расчетный размер, dр, мм |
Допуск,
|
Предельный размер, мм | Предельные значения припуска, мкм | |||||
| Rz | Т |
|
|
dmin | dmax | 2zminпр | 2zmaxпр | ||||
|
Заготовка Ж Токарная |
0,8 50 |
50 |
17 1 |
33 |
2*39 |
55,282 55,36 |
16 200 |
54,986 55,16 |
55,002 55,36 |
174 |
358 |
|
Заготовка Ж Шлифовальная чистовая |
0,8 2,5 |
5 |
17 0,68 |
33 |
2*39 |
54,952 55,03 |
16 30 |
54,986 55,00 |
55,002 55,03 |
14 |
28 |
 ,
мкм


Суммарное значение пространственных отклонений для заготовки [ ]:
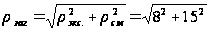 =17
мкм
 -
допуск на
цилиндричность
 -
радиальный
зазор [ ]
Остаточные пространственные отклонения на обработанных поверхностях, имевших исходные отклонения, являются следствием копирования погрешностей при обработке. Для из определения можно воспользоваться эмпирической формулой:
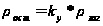 (35)
где kу – коэффициент уточнения формы
 после токарной
обработки:
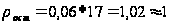 мкм
после шлифования:
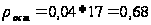 мкм
Погрешность
установки
 :
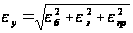 (36)
 -
погрешность
базирования,
 -
погрешность
закрепления,
 -
погрешность
положения
заготовки в
приспособлении.
а) Погрешность базирования:
При установке
на охватывающую
поверхность
равна наибольшему
зазору между
базой и установочной
поверхностью:
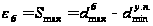 (37)
где
 -
максимальный
предельный
размер установочного
элемента
приспособления,
 -
наименьший
предельный
размер наружного
кольца подшипника
По формуле (37) получим:
=
90,015 - 89,985 = 0,030 мм = 30 мкм
б) Погрешность закрепления:
В данном
случае
возникает
за счет биения
внутреннего
кольца подшипника.
=
12 мкм [ ]
в) Погрешность положения в приспособлении:
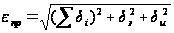 (38)
 -
погрешность
изготовления
отдельных
деталей приспособления,
 -
погрешности,
обусловленные
наличием зазоров
при посадке
заготовок на
установочные
элементы
приспособления,
=
0,
 -
погрешность
установки
приспособления
на станке из-за
неточности
изготовления
посадочных
мест деталей
приспособления,
=
0,
 -
погрешность
износа деталей
приспособления.
В расчетах не
учитываем,
= 0.
Технологические
возможности
изготовления
приспособлений
в современных
инструментальных
ценах обеспечивают
выдерживание
составляющей
в пределах
0,01…0,005 мм.
Примем
=0,01
мм =>
=0,01
мм
По формуле (36):
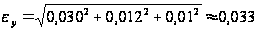 мм
= 33 мкм
Расчетные минимальные припуски на обработку определяем как:
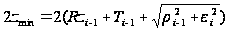 (39)
Для токарной операции:
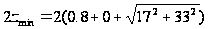 =
2* 39 мкм
Для шлифовальной операции:
=
2* 39 мкм
Для токарной операции:
Расчетный размер заготовки:
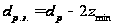 =
55,36 – 2*0,039 = 55,282 мм
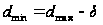 =
55,3 – 0,2 = 55,1 мм
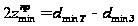
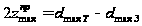
В нашем случае:
 =55,36
– 55,002 = 0,358 мм
 =55,16
– 54,986 = 0,174 мм
Проверка правильности расчетов:
-=
-=
358 – 174 = 184 мкм
= 200 – 16 = 184 мкм
184 = 184
Общий номинальный припуск:
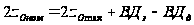
 =358
+ 2 – 200 = 160 мкм
ДАБАВИТЬ РИС. 17 на СТР. 98
Для шлифовальной операции:
Для конечного перехода в графу «расчетный размер» записываем наибольший предельный размер детали по чертежу (часть допуска отдаем на выглаживание)
dр = 55,03 мм
Расчетный размер заготовки:
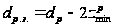 =55,03
– 0,078 = 54,952 мм
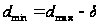 =
55,03 – 0,03 = 55 мм
 28
мкм
 14
мкм
Проверка правильности расчетов:
-=
-=
28 – 14 = 14 мкм
= 30 – 16 = 14 мкм
14 = 14
Общий номинальный припуск:
=28
+ 2 – 30 = 0
ДАБАВИТЬ РИС. 18 на СТР. 99
3.6. Расчет элементов режима резания и основного времени
Токарная операция
Длина рабочего хода суппорта
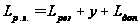 (40)
где
 -
длина резания,
у – подвод, врезание и перебег инструмента,
 -
дополнительная
длина хода
у = 5 мм [15, с.300]
 6,5
+ 5 = 11,5 мм
Подача суппорта на оборот шпинделя:
S0 = 0,3 мм/об [15, с.23] – при использовании широких резцов
Стойкость инструмента:
 (41)
Тм = 50 мин
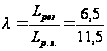 =
0,565 [15, с.27]
 50
* 0,565 = 28,25 мин
Расчет скорости резания
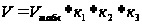 [15,
с.29] (42)
При использовании широких резцов
Vтабл = 65 м/мин [15, с.31]
к1 = 0,45 [15, с.32]
к2 = 2,0 [15, с.33]
к3 =0,85 [15, с.34]
V = 65 * 0,45 * 2,0 * 0,85 = 49,725 м/мин.
Расчет рекомендуемого числа оборотов шпинделя станка
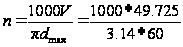 =
263,93 об/мин.
Уточняем число оборотов шпинделя по паспорту станка.
Принимаем n = 250 об/мин.
Уточняем скорость резания:
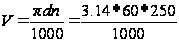 =47,1
м/мин
Расчет основного машинного времени обработки
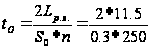 =0,306
мин
Расчет сил резания
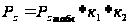 (43)
 =75
кг [15, с.35]
к1 = 0,8
к2 = 1,1
 =
75 * 0,8 * 1,1 = 66 кг
Расчет мощности резания
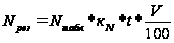 (44)
 =
0,2 кВт [15, с.72]
 =2,3
(сталь ШХ 15, НВ
200)
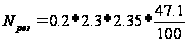 =
0,509 кВт
Потребная мощность электродвигателя станка:
 (45)
ч = 0,80…0,85 [9, с.95]
 =
0,6 кВт
Фактическая мощность станка N = 4 кВт. Станок обеспечивает требуемую мощность.
Шлифовальная операция
Выбор характеристики круга [17, с.222]
Для получения шероховатости поверхности 7-го класса и при HRC < 50 круг 24А25НС17К1 фасонный.
Определение размеров шлифования круга
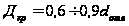 [17, с.222]
 40
мм
Расчет числа оборотов круга
Принимаем скорость круга V = 30 м/с
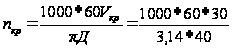 =14
331,21 об/мин
По паспарту станка принимаем
 12
600 об/мин
Уточняем скорость круга по принятым оборотам:
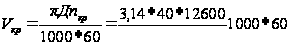 =26,4
м/сек
Определение частоты вращения изделия
 300
об/мин [17, с.224]
Определение поперечной подачи
 0,3
мм/мин
Определение основного времени
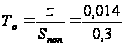 =0,0467
мин.
Определение эффективной мощности при врезном шлифовании
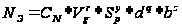 ,
кВт
