Исследование валикокольцевых механизмов
r = 0,35
у = 0,4
q = 0.3
z = 0
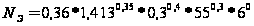 =0.835
кВт
где
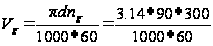 =1,413
м/мин
Потребная мощность электродвигателя
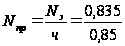 =0,98
кВт
Фактическая мощность станка N = 3 кВт.
Станок обеспечивает требуемую мощность.
Алмазное выглаживание
Расчет длины рабочего хода
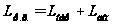
 6
+ 1 = 7 мм
Выбор радиуса рабочей поверхности алмазного инструмента
Для стали ШХ 15 рекомендуется R = 1,5 мм
Назначение усилия выглаживания
Р = 15 кг
Назначение подачи на оборот шпинделя
Принимаем S0 = 0,08 мм/об
Назначение скорости выглаживания
Принимаем V = 200 м/мин
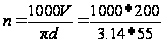 =1158
об/мин
Принимаем n = 1 000 об/мин по паспорту станка
Скорректированная скорость:
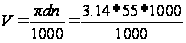 =172,7
м/мин
Расчет основного машинного времени обработки:
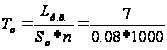 =0,088
мин
3.7. Расчет технической нормы времени
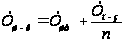
Для шлифовальной:
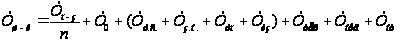
Для токарной и выглаживающей:
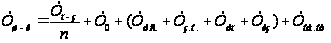
где Тп-з – подготовительно-заключительное время
n – количество деталей в партии
То – основное время
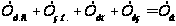
Ту.с. – время на установку и снятие детали,
Тз.о. – время на закрепление и открепление детали,
Туп. – время на измерение детали,
Тоб. – время на обслуживание рабочего места,
Ттех. – время на техническое обслуживание рабочего места,
Торг. – время на организационное обслуживание рабочего места,
п – размер партии, п = 662 шт.
Составляющие штучно-калькуляционного времени определены по [18].
Результаты сведены в табл. 21.
Таблица 21.
Технические нормы времени по операции
| Нормирование операции | То | Тв | Топ | Тоб | Тот | Тшт | Тп-з | n | Тш-к | |||
| Ту.с. + Тз.о. | Туп | Тиз | Ттех | Торг | ||||||||
| Токарная | 0,306 | 0,726 | 0,4 | 0,44 | 1,872 | 0,008 | 0,022 | 0,094 | 1,996 | 12 | 66 | 2,01 |
| Шлифовальная | 0,0467 | 0,363 | 0,18 | 0,351 | 0,94 | 0,0176 | 0,0176 | 0,0176 | 0,975 | 11 | 66 | 0,99 |
| Выглаживающая | 0,088 | 0,363 | 0,17 | 0,12 | 0,741 | 0,002 | 0,007 | 0,031 | 0,781 | 12 | 662 | 0,799 |
3.8. Расчет технологической операции на точность
Операция получения сферы.
Заданная
точность обработки
будет обеспечена
в том случае,
если погрешности,
возникающие
при обработке
детали не превысят
допускаемых
отклонений,
т.е. если
 ,
где
 - суммарная
погрешность
для каждого
выдерживаемого
размера,
 - допускаемое
отклонение
выполняемого
размера.
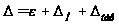 (46)
где
 - погрешность
установки
детали в приспособлении,
 - погрешность
настройки
станка,
 - погрешность
обработки,
= 0,033 мм (подробнее
расчет погрешности
установки см.
в расчете припусков).
Используем динамическую настройку станка.
Погрешность динамической настройки:
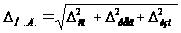
 -
смещение центра
группирования
размеров пробных
деталей относительно
середины поля
рассеивания
размеров.
 ,
где m – количество пробных деталей.
 По [10, с.126]
 =12
мкм

По [10, с.128]
 =
4 мкм
По [10, с.129]
 =
6 мкм
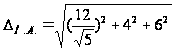 =9
мкм
Погрешность
обработки
является функцией
большого числа
факторов. Рассчитать
погрешность
обработки
затруднительно,
поэтому при
выполнении
проектно-точностных
расчетов величина
этой погрешности
принимается
как некоторая
часть средней
экономической
точности обработки
 .

к2 = 0,5
= 30
 =15
мкм
= 33 + 9 + 15 = 57 мкм
57 < 60
Следовательно, точность обработки будет обеспечена.
3.9. Необходимое количество оборудования по операциям, коэффициенты его загрузки, использование по основному времени и по мощности
Такт выпуска изделия:
 =
0,719 мин/шт
Расчеты сведем в табл. 22.
Таблица 22.
К расчету количества оборудования
| Операции | Тш-к | То | mр | mпр | Чз | Чо | Nпр | Nст | Чм |
| Токарная | 2,014 | 0,306 | 2,80 | 3 | 0,93 | 0,15 | 0,6 | 4 | 0,15 |
| Шлифовальная | 0,992 | 0,0467 | 1,38 | 2 | 0,69 | 0,05 | 0,98 | 3 | 0,33 |
| Выглаживающая | 0,799 | 0,088 | 1,11 | 2 | 0,56 | 0,11 | - | 4 | - |
Чз. ср = 0,73
Чо. ср = 0,10
Чм. ср = 0,24
3.10. Окончательный расчет себестоимости детали
Операция 005. Токарная
Станок 1Е61М.
Сп-з = 183,516 руб/час (см. технико-экономическое обоснование выбранного маршрута обработки).
Тш-к = 2,014 мин.
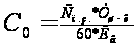
Операция 010. Шлифовальная.
Станок 3А227.
Сп-з = 235,883 руб/час
Тш-к = 0,992 мин.
Операция 015. Выглаживающая.
Станок 1Е61М
Сп-з = 183,516 руб/час
Тш-к = 0,799 мин.
Себестоимость детали:
С =
Экономический эффект на программу выпуска:
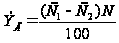
IV. Экономическая часть
4.1. Введение
При работе механизма раскладки по схеме вал-ролики (US) наблюдается так называемое геометрическое скольжение в точках контакта из-за некоторого линейного контакта роликов и вала, которое уменьшается по мере увеличения угла разворота В роликов. Геометрическое скольжение ограничивает частоту вращения вала раскладчика, а значит и рабочую скорость движения кабеля из-за повышенного износа контактирующих частей и нагрева деталей передачи. Геометрическое скольжение вызывает также частичную потерю передаваемой мощности.
Замена механизма раскладки по схеме вал-ролики механизмом по схеме вал-кольца позволяет увеличить частоту вращения вала раскладчика, а значит и рабочую скорость движения кабеля, т.к. контакт в точках соприкосновения колец и вала точечный, что практически исключает геометрическое скольжение.
Таким образом,
рабочая скорость
движения кабеля
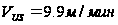 при использовании
раскладчика
по схеме вал-ролики
может быть
повышена до
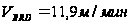 при использовании
раскладчика
по схеме вал-кольца.
4.2. Исходные данные
Жила кабеля – сечение 95 мм2, 10 кВ;
Стоимость жилы кабеля – 40 000 руб. км
Фактическая скорость движения жилы:
при
использовании
раскладчика
по схеме вал-ролики
-
;
при
использовании
раскладчика
по схеме вал-кольца
-
.
Ручное время на 1 км жилы – 78,48 мин.
Стоимость раскладчика по схеме вал-ролики – 42 160 руб.;
Стоимость раскладчика по схеме вал-кольца – 64 294 руб.
4.3. Калькуляция технологической себестоимости изделия
Годовая программа выпуска изделия
Определим годовую программу выпуска изделия по двум вариантам: при использовании раскладчика по схеме вал-ролики (US) и при использовании раскладчика по схеме вал-кольца (BRD).
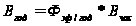 (№
формулы)
 - эффективный
фонд времени
в год при трехмерной
работе
=5
730 час;
 - выпуск продукции
в час;
 ,
где В – норма выработки в смену;
 ,
где
 - эффективный
фонд времени
в смену,
=480
мин.
tШТ – штучное время на 1 км. изделия,
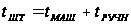
При использовании раскладчика по схеме вал-ролики (US):
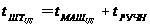
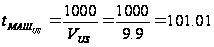 мин.
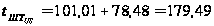 мин.
Норма выработки в смену:
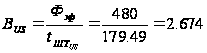 км
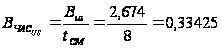 км
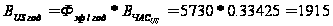 км
При использовании раскладчика по схеме вал-кольца (BRD):
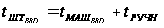
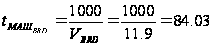 мин.
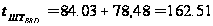 мин.
Норма выработки в смену:
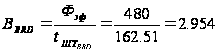 км
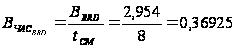 км
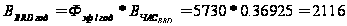 км
Амортизация оборудования
Амортизация оборудования на 1 км изделия:
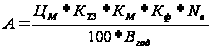 (№
формулы)
ЦМ – оптовая цена машины, руб.
КТ.З. – коэффициент, учитывающий транспортные расходы, КТ.З. = 1,08
КМ - коэффициент, учитывающий затраты на монтаж, КМ = 1,1
Кф - коэффициент, учитывающий затраты на фундамент, Кф = 1,01
Nb – норма амортизации на восстановление, Nb = 15%
Вгод – годовой выпуск продукции
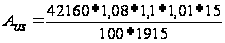 =3,9624
руб/км
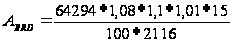 =5,4687
руб/км
Затраты на силовую энергию
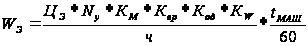 , (№
формулы)
где ЦЭ – стоимость 1 кВт*ч, ЦЭ =0,62 руб.
Nу – мощность установленного двигателя, Nу = 22 кВт
КМ – коэффициент загрузки по мощности, КМ = 0,9
КВР – коэффициент загрузки по времени, КВР = 0,85
КОД – коэффициент одновременности, КОД = 1
КW – коэффициент, учитывающий потери электроэнергии в сети, КW = 1,05
Ч - КПД электродвигателя, Ч = 0,75
tМАШ – машинное время на 1 км изделия
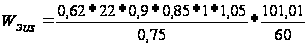 =14,6084*1,6835=24,5932
руб/км
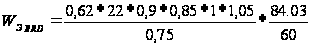 =14,6084*1,4005=20,4591
руб/км
Заработная плата основным рабочим
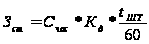 (№
формулы)
Счас – часовая тарифная ставка изолировщика, Счас = 25 руб.
Кд – коэффициент доплаты, Кд = 1,55
tШТ – штучное время на 1 км. изделия
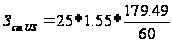 = 115,92 руб./км
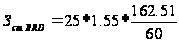 = 104.95 руб./км
Топливо и энергия на технические нужды
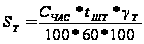 , (№
формулы)
где
Счас – часовая тарифная ставка изолировщика, Счас = 25 руб.
tШТ – штучное время на 1 км. изделия
 - величина
расходов на
топливо и энергия
на технические
нужды,
= 102,88 %
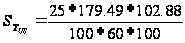 =
0,7694руб./км
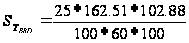 =
0,6966руб./км
Ремонт, содержание и эксплуатация оборудования
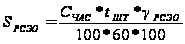 , (№
формулы)
где
Счас – часовая тарифная ставка изолировщика, Счас = 25 руб.
tШТ – штучное время на 1 км. изделия
 - величина
расходов на
ремонт, содержание
и эксплуатацию
оборудования,
= 425,27 %
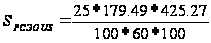 =
3,1804 руб./км
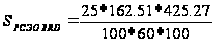 =
2,8796 руб./км
Общецеховые затраты
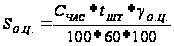 , (№
формулы)
где
Счас – часовая тарифная ставка изолировщика, Счас = 25 руб.
tШТ – штучное время на 1 км. изделия
 - величина
общецеховых
затрат,
= 155,19 %
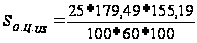 =
1,1606 руб./км
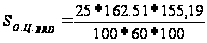 = 1,0508 руб./км
Общезаводские затраты
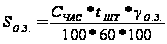 , (№
формулы)
где
Счас – часовая тарифная ставка изолировщика, Счас = 25 руб.
tШТ – штучное время на 1 км. изделия
 - величина
общезаводских
затрат,
= 193,7 %
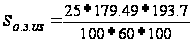 =
1,4486 руб./км
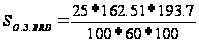 =
1,3116 руб./км
Определение технологической себестоимости изделия и экономический эффект от внедрения другого механизма раскладки
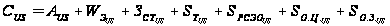 =
3,9624 + 24,5932 + 115,92 + 0,7694 + 3,18404 + 1,1606 + 1,4486 =
151,03824 руб./км
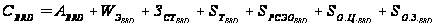 =
5,4687 + 20,4591 + 104,95 + 0,6966 + 2,8796 + 1,0508+ 1,3116 =
136,8164 руб./км
Годовой экономический эффект:
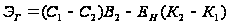 =
(151,03824 – 136,8164)*2116 – 0,15 (64294 – 42 160)
= 30093,41344- 3320,1 = 26773,3134 руб.
Прибыль от выпуска дополнительной продукции:
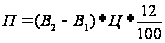 =(2116-1915)*40
000 * 12/100 = 964 800 руб.
Общий экономический эффект от замены раскладчика по схеме вал-ролики раскладчиком по схеме вал-кольца:
 = 964 800 + 26773,3134 = 991573,3134 руб.
Срок окупаемости:
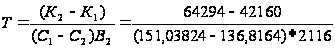 =
0,73 года
Таким образом, применение раскладчика по схеме вал-кольца для раскладки жилы кабеля «95-10 скрученный комбинированный» экономически более целесообразно, чем раскладчика по схеме вал-ролики.
V. ОХРАНА ТРУДА
5.1. Анализ вредных и опасных производственных факторов.
В соответствии с ГОСТ 12.0.003-74 вредные и опасные производственные факторы подразделяются по своему действию на следующие группы: физические, химические, биологические, психофизические.
5.1.1. Физически опасными и вредными производственными факторами в нашем случае могут служить движущиеся машины и механизмы; подвижные части производственного оборудования; передвигающиеся изделия, заготовки, материалы, разрушающиеся конструкции.
Процесс раскладки провода производится на сравнительно большой по габаритам машине и сопровождается движением массивных её узлов, а также высокой линейной скоростью провода. В процессе работы могут происходить поломки отдельных частей машины, от которых человек может получить травмы различной степени тяжести, увечья, а порой смертельный исход. При раскладке провода, в случае не согласованности вращательного и поступательного движений, либо выходе из строя тормозного или предохранительного устройств, может произойти обрыв изделия, при вращении последнего, человек также может получить травму.
В ходе производственного процесса может происходить изменение давления, температуры, влажности и подвижности воздуха, которые могут за собой повлечь ухудшение состояния здоровья, появляется сонливость, утомляемость, вялость, нарушается кровообращение и нормальная работа клеток организма.
5.1.2. Химические опасные и вредные производственные факторы.
В процессе раскладки может происходить завихрение потоков воздуха, при этом увеличивается концентрация частиц пыли в воздухе. Пыль через органы дыхания, кожные покровы и слизистые оболочки проникает в организм человека и может повлечь раздражающее действие. Также неблагоприятным воздействием могут обладать различные присадки, применяемые в механизме. В результате взаимодействия рабочего с рабочей средой может быть вызван воспалительный процесс на кожном покрове человека, а так же аллергические реакции.
5.1.3. Биологические опасные и вредные производственные факторы.
Пыль в своем составе может содержать патогенные микроорганизмы (бактерии, вирусы), которые могут оказать отрицательное действие на организм, вызывая кашель, тошноту, рвоту, отравления или в худшем случае хронические заболевания. Также источниками болезнетворных микроорганизмов и бактерий является грязное оборудование, грязное помещение, не стираная спецодежда. При попадании на кожный покров бактерии приводят к дерматологическим заболеваниям, попадание в глаза приводит к поражению слизистых оболочек, что может привести к потере зрения.
5.1.4. Психофизические опасные и вредные производственные факторы.
При намотке провода нужно четко следить за всеми узлами машины, чтобы избежать аварий, несчастных случаев или больших перерывов в работе. В связи с этим человек испытывает нервно–психические перегрузки, у него возникает умственное перенапряжение, эмоциональные перегрузки, поэтому в процессе работы нужно делать небольшие перерывы на отдых.
При правильном соблюдении правил техники безопасности человек ограждает себя и окружающих от травматизма, хронических заболеваний, а также способствует росту производительности труда.
5.2 Мероприятия по защите работающих от воздействия вредных и опасных факторов.
5.2.1. Мероприятия по технике безопастности направленные на предупреждение несчастных случаев.
В соответствии с ГОСТ 12.2.003—91 «ССБТ. Оборудование производственное. Общие требования безопасности» производственное оборудование должно обеспечивать требования безопасности при монтаже (демонтаже), вводе в эксплуатацию и эксплуатации как в случае автономного использования, так и в составе технологических комплексов, при соблюдении требований (условий, правил), предусмотренных эксплуатационной документацией.
Все движущиеся части, если они являются источниками опасности, надежно ограждаются. Съемные, откидные и раздвижные ограждения рабочих органов, а также открывающиеся дверцы, крышки, щитки снабжаются запорами, исключающими их случайное снятие и открывание (замки, снятие при помощи инструмента и др.); при необходимости предусматриваются блокировки, обеспечивающие прекращение рабочего процесса при съеме или открывании ограждения.
5.2.2. Санитарно- гигиенические мероприятия.
Для создания требуемых параметров микроклимата в производственном помещении применяют вентиляцию (СНиП 2.04.05-91), а также различные отопительные устройства. В цехе используется общеобменная система вентиляции. Она состоит из естественной и механической приточно- вытяжной вентиляции. Для защиты людей от переохлаждения в холодное время года в дверных проемах и воротах устраивают воздушно- тепловые завесы, а в помещениях используют водяную систему отопления.
5.2.3. Организационно профилактические мероприятия
Важным направлением обеспечения безопасности труда является профессиональный отбор. С точки зрения обеспечения безопасности труда, определяющим элементом профессионального отбора, является выявление профессиональной пригодности, то есть установление соответствия между психофизиологическими особенностями организма человека, принимаемого на работу, и требованиями, предъявляемыми ему выбранной профессии.
Инструктаж и проверку знаний по охране труда проводят ежеквартально.
К выполнению работ допускаются лица прошедшие предварительный медицинский осмотр. Повторный медицинский осмотр проводится раз в год.
Все рабочие проходят обучение в соответствии с требованиями ГОСТ12.0.004-90 ССБТ. Организация обучения работающих безопасности труда. Общие положения.
5.3 Защитная блокировка.
Предохранительные защитные средства предназначены для автоматического отключения агрегатов и машин при отклонении какого-либо параметра, характеризующего режим работы оборудования, за пределы допустимых значений. Таким образом, при аварийных режимах (увеличении давления, температуры, рабочих скоростей, силы тока, крутящих моментов и т. п.) исключается возможность взрывов, поломок, воспламенений. В соответствии с ГОСТ 12.4.125—83 предохранительные устройства по характеру действия бывают блокировочными и ограничительными.
Блокировочные устройства по принципу действия подразделяют на механические, электронные, электрические, электромагнитные, пневматические, гидравлические, оптические, магнитные и комбинированные.
Ограничительные устройства по конструктивному исполнению подразделяют на муфты, штифты, клапаны, шпонки, мембраны, пружины, сильфоны и шайбы.
Блокировочные устройства препятствуют проникновению человека в опасную зону либо во время пребывания его в этой зоне устраняют опасный фактор.
Особенно большое значение этим видам средств защиты придается на рабочих