Технологический процесс изготовления корпуса цилиндра типа Г29-3
Расчет операционных припусков и размеров выполним на диаметр 2Б (поверхность 13). В таблицу 3.3 внесем все данные по технологическим переходам на обработку пов.13, а также рассчитанные припуски.
Определим
значение минимального
припуска
 после каждой
операции по
формуле:
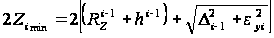 ,
(3.3)
где Rz i-1, h i-1, мм - высота неровностей и дефектный слой, образовавшиеся на обрабатываемой поверхности при предыдущей обработке;
Di-1, мм - суммарное значение пространственных отклонений;
eуi, мм - погрешность установки.
Суммарное значение пространственных отклонений определим по формуле:
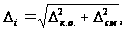 (3.4)
где Dк. о. -общая кривизна заготовки (учитывается на первой операции механической обработки);
Dсм - величина смещения заготовки, т.к обработка ведется в патроне за ве-личину смещения принимаем отклонение от соосности.
Общая кривизна заготовки:
 (3.5)
где Dк - удельная изогнутость и коробление заготовки, мкм/мм;
l - ширина заготовки, мм.
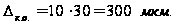
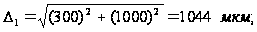
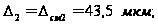
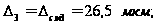
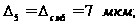
Погрешность установки для однопозиционной обработки:
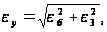 (3.6)
где eб - погрешность базирования;
eз - погрешность закрепления.
Так как при обработке диаметра измерительные и технологические базы совпадают, погрешность базирования eб = 0 при всех установках заготовки.
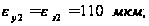
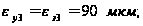
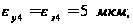
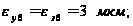
Полученные значения элементов припуска внесем в графы 2,3,4 табл.4.3
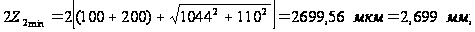
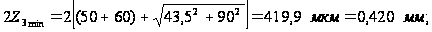
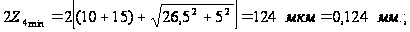
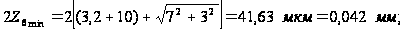
Рассчитанные припуски запишем в графе 7 табл.4.3
Определим расчётные размеры для каждой операции. Для диаметра Ж40Н7: D6min = 40 мм, D6max = 40,025 мм.
Расчетный диаметр равен:
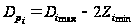 (3.7)
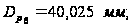
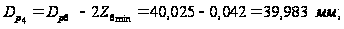
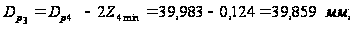
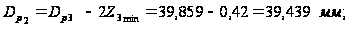
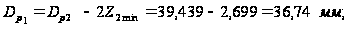
Таблица 3.3
Припуски и операционные размеры на пов.13 Ш 40Н7
|
Технологи-ческие переходы |
Элементы припуска, мкм |
Расчетный припуск 2Zmin, мм |
Допуск TD, мм |
Предельные размеры заготовки, мм |
|||||||
| Rz | h | DS | eу | 2Zmax | 2Zmin | 2Zср | Dmax | Dmin | Dср | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
| 1. Отливка | 100 | 200 | 1000 | - | - | - | - | 2,2 | 36,7 | 34,5 | 35,6 |
| 2. Токарная (растачивание отв). | 50 | 60 | 43,5 | 110 | 4,649 | 2,699 | 3,674 | 0,25 | 39,44 | 39, 19 | 39,315 |
|
3. Токарная чист (растачивание отв). |
10 | 15 | 26,5 | 90 | 0,608 | 0,420 | 0,514 | 0,062 | 39,859 | 39,797 | 39,828 |
| 4. Шлифование | 3,2 | 10 | 7 | 5 | 0,161 | 0,124 | 0,142 | 0,025 | 39,983 | 39,958 | 39,941 |
| 5. Хромирование | Хтв 70 | - | - | - | - | - | - | - | |||
| 6. Хонингование | 1,28 | 4 | - | 3 | 0,042 | 0,042 | 0,042 | 0,25 | 40,025 | 40 | 40,0125 |
| Итого | 2Z0 min=3,285 2Z0 max=5,46 |
Dном= Dmin дет-2Z0 max+ EIзаг= =40-5,46+1,1=35,64 мм |
|||||||||
Исходный размер отверстия в заготовке Ш 35.64±1.1
Допуски, взятые с плана изготовления, заносим в графу 9 табл.3.3
Наибольшие предельные размеры получаем по расчетным размерам, округленным до точности допуска соответствующего перехода:
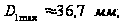
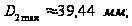
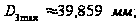
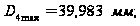
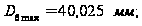
Наименьшие предельные размеры:
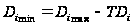 (3.8)
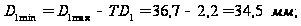
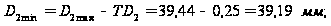
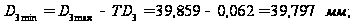
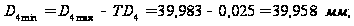
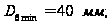
Полученные значения заносим в графу 10,11 табл.3.3
Определим максимальные значения припусков по формуле:
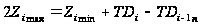 (3.9)
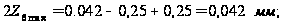
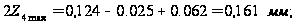
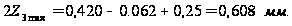
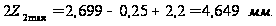
Полученные значения заносим в графу 6 табл.3.3
Общий номинальный припуск:
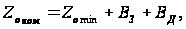 (3.10)
где Zо min - общий минимальный припуск; Zо min =3,285 мм;
Вз - верхнее отклонения поля допуска размера на заготовке, Вз = 1,1 мм;
Вд - верхнее отклонения поля допуска размера на детали, Вд = 0,025 мм;
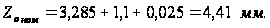
Проверим правильность выполнения расчетов:
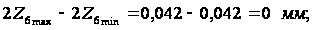
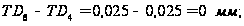
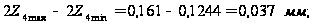
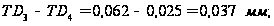
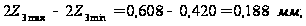
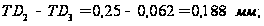
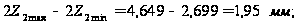
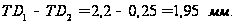
Все расчеты выполнены, верно, в завершение построим схему расположения припусков и операционных размеров для обрабатываемого отверстия Ж40+0,025 (рис.3.1).
На все остальные поверхности припуски были определены табличным способом, учитывая рекомендации [5] (см. п.2.2 данного дипломного проекта).
Схема расположения припусков и операционных размеров на обработку отверстия Ж40+0,025
Рис.3.1
4. Выбор средств технологического оснащения (СТО)
Задача раздела - выбрать для каждой операции ТП такие оборудование, приспособление, режущий инструмент (РИ) и средства контроля, которые бы обеспечили заданный выпуск деталей заданного качества с минимальными затратами.
4.1 Выбор оборудования
При выборе типа и модели металлорежущих станков будем руководствоваться следующими правилами:
1. Производительность, точность, габариты, мощность станка должны быть минимальными, но достаточными для того, чтобы обеспечить выполнение требований предъявляемых к операции.
2. Станок должен обеспечить максимальную концентрацию переходов на операции в целях уменьшения числа операций, количества оборудования, повышения производительности и точности за счет уменьшения числа перестановок заготовки.
3. В случае недостаточной загрузки станка его технические характеристики, должны позволять обрабатывать другие детали, выпускаемые данным цехом или участком.
4. Оборудование не должно быть дефицитным, но в достаточной степени модернизированным
5. В серийном производстве наряду со станками с ЧПУ и обрабатывающими центрами следует применять специализированные станки, гибкие технологические модули, гибкие автоматические линии. На каждом станке в месяц должно выполняться не более 40 операций при смене деталей по определенной закономерности.
6. Оборудование должно отвечать требованиям безопасности, эргономичности и экологии.
Выбор оборудования проводим, используя рекомендации [9] в следующей последовательности:
1. Исходя из формы обрабатываемой поверхности и метода обработки, выбираем группу станков;
2. Исходя из положения обрабатываемых поверхностей, выбираем тип станка;
3. Исходя из габаритных размеров заготовки, размеров обрабатываемых поверхностей и точности обработки выбираем типоразмер станка.
Данные по выбору оборудования заносим в таблицу 4.1
Таблица 4.1
Выбор оборудования
| Номер операции | Станок |
Наиболь- шие габариты заготовки мм |
Мощность главного привода кВт |
Частота вращения шпинделя об/мин | Габариты станка, мм | Масса, т |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
|
010 020 |
Токарно-винторезный станок 1А616 |
320Ч710 | 6,0 | 9-1800 | 2135Ч1225Ч1220 | 1,5 |
|
030 040 |
Токарно-винторезный станок16Б16П | 460Ч250 | 8,0 | 20-2000 | 2235Ч1060Ч1450 | 2,1 |
| 050 | Вертикально-сверлильный 2Р135Ф2 | 400Ч710 | 3,7 | 45-2000 | 1800Ч2170Ч2700 | 4,7 |
| 060 | Термическая | |||||
|
090 100 |
Внутришлифова-льный станок 3К227Б |
100Ч100 (обрабаты-ваемого отверстия) |
4,0/11,8 |
320-800 (детали) 9000-24000 (шл. круга) |
2815Ч1900Ч1750 | 4,5 |
| 110 | Хромирование | |||||
|
120 130 |
Вертикально-хонинговальный станок 3К84 |
200*** (50-800) ** |
13 | 63-400 | 2320Ч2650Ч4170 |
4,85 (6,2) * |
| 140 | Моечная | Моечная машина | ||||
* Вес с принадлежностями
** Ход шпинделя (min/max)
*** Наибольший диаметр хонингования
4.2 Выбор приспособлений
При выборе приспособлений будем руководствоваться следующими правилами:
1. Приспособление должно обеспечивать материализацию теоретической схемы базирования на каждой операции с помощью опорных и установочных элементов
2. Приспособление должно обеспечивать надежное закрепление заготовки при обработке и должно быть быстродействующим
3. Зажим заготовки должен осуществляться по возможности автоматически
4. Следует отдавать предпочтение стандартным нормализованным, универсально-сборным приспособлениям, и только при их отсутствии проектировать специальные приспособления
Исходя из типа, модели станка и метода обработки выбираем тип приспособления.
Выбор приспособления, используя рекомендации [10] будем производить в следующем порядке:
1. Исходя из расположения базовых поверхностей и их состояния (точность и шероховатость), формы заготовки и расположения обрабатываемых поверхностей выбираем конструкцию приспособления
2. Исходя из габаритов заготовки и размеров базовых поверхностей, выбираем типоразмер приспособления.
Данные по выбору приспособлений заносим в таблицу 4.2
Таблица 4.2
Выбор приспособлений
| Номер операции | Наименование операции | Приспособление |
| 1 | 2 | 3 |
| 010 | Токарная черновая | Оправка цанговая 7112-1509 ГОСТ 12593-93 |
| 020 | Токарная черновая | Патрон 3-х кулачковый самоцентрирующий клиновой ГОСТ 24351-80 |
| 030 | Токарная чистовая | Оправка с разрезными цангами 7112-1496 ГОСТ 31.1066.02-85 |
| 040 | Токарная чистовая | Патрон 3-х кулачковый самоцентрирующий клиновой ГОСТ 24351-80 |
| 050 | Сверлильная с ЧПУ | Приспособление специальное |
|
090 100 |
Внутришлифовальная | Патрон мембранный ГОСТ 16157-70 |
|
120 130 |
Хонинговальная |
Приспособление специальное Патрон для крепления жестких хонинговальных головок; Головка хонинговальная жесткая; Головка хонинговальная для обработки глухих отверстий; |
После выбора приспособлений получили следующее:
1. Приспособления обеспечивают материализацию теоретической схемы базирования на каждой операции.
2. Приспособления обеспечивают надежное закрепление заготовки при обработке, приспособления - быстродействующие
4.3 Выбор режущего инструмента
При выборе режущего инструмента будем руководствоваться следующими правилами:
1. Выбор инструментального материала определяется требованиями, с одной стороны максимальной стойкости, а с другой минимальной стоимости.
2. Следует отдавать предпочтение нормализованным и стандартным инструментам.
Выбор режущего инструмента будем производить в следующем порядке:
1. Исходя из типа и модели станка, расположения обрабатываемых поверхностей и метода обработки, определяем вид режущего инструмента
2. Исходя из марки обрабатываемого материала его состояния и состояния поверхности, выбираем марку инструментального материала
3. Исходя из формы обрабатываемой поверхности, назначаем геометрические параметры режущей части инструмент4. Исходя из размеров обрабатываемой поверхности, выбираем конструкцию инструмента
Данные по выбору режущего инструмента заносим в таблицу 4.3
Таблица 4.3
Выбор режущего инструмента
| № опера-ции | Наименование операции | ИМ | Режущий инструмент |
| 1 | 2 | 3 | 5 |
|
10 |
Токарная черновая | Т5К10 | Резец расточной цельной со стальным хвостовиком для глухих отверстий ГОСТ 18063-72 |
| Резец проходной упорный отогнутый с углом в плане 90є с пластинами из твердого сплава ГОСТ 18879-73 | |||
| Резец расточной с углом в плане 90є с пластинами из твердого сплава по ГОСТ 10044-73 | |||
|
020 |
Токарная черновая | Т5К10 | Резец расточной с углом в плане 60є с пластинами из твердого сплава по ГОСТ 18882-73 |
| Т5К10 | Резец проходной упорный отогнутый с углом в плане 90є с пластинами из твердого сплава ГОСТ 18879-73 | ||
| 030 | Токарная | Т15К6 | Резец расточной цельной со стальным хвостовиком для глухих отверстий ГОСТ 18063-72 |
| Резец проходной упорный отогнутый с углом в плане 93є с пластинами из твердого сплава ГОСТ 18879-73 | |||
| Резец расточной с углом в плане 90є с пластинами из твердого сплава по ГОСТ 10044-73 | |||
| Резец вставка канавочный специальный | |||
| 040 | Токарная | Т15К6 | Резец расточной с углом в плане 60є с пластинами из твердого сплава по ГОСТ 18882-73 |
| Резец проходной упорный отогнутый с углом в плане 93є с пластинами из твердого сплава ГОСТ 18879-73 | |||
| Резец вставка канавочный специальный К01-4112-000 | |||
| 050 | Сверлильная | Р6М5 | Сверло спиральное центровочное с коническим хвостовиком для зацентровки под сверление Ш4,5 ОСТ 2420-5-80 |
| Р6М5 |
Сверло ступенчатое спиральное Ш4,5 ОСТ 2 И21-2-76 |
||
| Т14К8 | Зенкер цельной с коническим хвостовиком Ш5,5 ГОСТ 21544-76 | ||
| Т5К6 | Развертка машинная цельная Ш6 ГОСТ1672-80 | ||
| Р6М5 |
Сверло ступенчатое под резьбу М8 ОСТ 2И21-2-76 |
||
| Р18 | Метчик М8Ч1,5-7Н ГОСТ 3266-81 | ||
|
090 100 |
Внутришлифо-вальная |
Круг шлифовальный ПП 30Ч35Ч10 2А16СМ28К5 Круг шлифовальный ПП 130Ч110Ч40 2А16СМ28К5 |
|
|
120 |
Хонинговальная |
Головка хонинговальная для обработки глухих отверстий Алмазные бруски: 2768-0124-1-АСР 63/50-100-МС2 ГОСТ16606-71 |
|
| 130 | Хонинговальная |
Головка хонинговальная жесткая Алмазные бруски: 2768-0008-1-АСР - 63/50-100-МС2 ГОСТ16606-71 |
|
4.4 Выбор средств контроля
При выборе средств контроля будем, используя рекомендации [9,10] и руководствоваться следующими правилами:
1. Точность измерительных инструментов и приспособлений должна быть существенно выше точности измеряемого размера, однако оправданное повышение точности ведет к резкому удорожанию.
2. Следует отдавать предпочтение стандартным и нормализованным средствам контроля.
Данные по выбору средств контроля заносим в таблицу 4.
Таблица 4.4
Выбор средств контроля
| Номер операции | Наименование операции | Средство контроля |
| 1 | 2 | 3 |
| 010 | Токарная черновая |
Штангенциркуль ШЦ-III ГОСТ 166-80 Штангеглубиномер ШГ-160 ГОСТ162-80 |
| 020 | Токарная черновая | Штангенциркуль ШЦ-III ГОСТ 166-80 |
|
030 040 |
Токарная |
Штангенциркуль ШЦ-III ГОСТ 166-80 Штангеглубиномер ШГ-160 ГОСТ162-80 Микрометр МК-50 ГОСТ 6507-78 Калибр-пробка гладкий ГОСТ24853-81 |
| 050 | Сверлильная с ЧПУ |
Калибры-пробки гладкие ГОСТ24853-81 Штангеглубиномер ШГ-160 ГОСТ162-80 Калибр - резьбовой ГОСТ24939-81 |
|
090 100 |
Внутришлифовальная |
Калибры-пробки гладкие ГОСТ24853-81 Датчик активного контроля БВ-4100 |
|
120 130 |
Хонинговальная |
Контроль отверстия бесконтактным пневмати-ческим устройством Профилограф-профилометр А1 ГОСТ19299-73 |
| 150 | Контрольное | Профилограф-профилометр А1 ГОСТ19299-73,ППС-7, Биениемер Б-10М ТУ 2-034-216-85 |
5. Технология проведения операции хромирования
Хромирование используют для увеличения износостойкости, твердости, химической стойкости и прирабатываемоести без трения, обеспечения жидкостного трения, восстановления размеров изношенных деталей, а также для декоративных целей. Осадки хрома различают по внешнему виду и по физическим и механическим свойствам. Для улучшения адгезии с металлом и получения химически стойких покрытий наращивание хромом часто осуществляется с подслоями из других металлов.
Хромирование получило самое широкое распространение среди гальванических покрытий. Причиной такого быстрого и широкого распространения являются высокая химическая стойкость и износостойкость электролитического хрома. В процессе хромирования не нарушается структура металла изделия. Нанесенный слой хрома имеет высокую износостойкость (при толщине покрытия от10 до 400 мкм). Обработанная таким способом поверхность хорошо сопротивляется коррозии, воздействию высоких температур и органических кислот. Такое покрытие наносится на сталь, чугун, медь, латунь и другие металлы. Нанесенный хром имеет надежное сцепление с основным металлом детали.
Хромирование ведется в двух направлениях:
защитно-декоративное;
износостойкостное.
При защитно-декоративном хромировании изделия перед нанесением хрома покрываются никелем или медью и никелем. Толщина слоя хрома при этом достигает 0,1-0,2 мкм. Таким образом, хромируют обычно блестящие части автомобилей, велосипедов, детали всевозможных приборов и др. Хромирование с целью повышения износостойкости детали, в отличие от защит - декоративного, производится непосредственно на поверхности, толщина слоя нанесенного хрома при этом достигает 0.15-0.20 мм. Для повышения сопротивления усталости хромированных деталей применяют высокотемпературный отпуск и наклеп поверхности перед хромированием.
Детали, покрытые хромом по условиям эксплуатации и режимам осаждения (придающим различные свойства эксплуатируемым покрытиям) могут быть разделены на три условные группы.
В первую группу включают детали, покрываемые хромом с целью восстановления размеров и создания прессовых плотных посадок. В качестве применения номенклатуры первой группы хромируемых деталей можно указать: кольца шарико-роликоподшипников, втулки, вкладыши подшипников скольжения.
Вторая условная группа состоит из трущихся деталей, работающих при малых и средних удельных давлениях и окружных скоростях, при постоянной или переменной нагрузке. К таким деталям относятся валы, плунжеры цилиндры, поршни, мерительный инструмент.
К деталям третьей группы могут быть отнесены детали, работающие при больших удельных давлениях и значительных знакопеременных нагрузках и требующие максимальной прочности сцепления слоя хрома с поверхностью деталей и вязкости осадков хрома.
В машиностроении износостойкому хромированию подвергаются не только детали, работающие в условиях динамических нагрузок (например, в автомобильной промышленности: ось шестерни, поршневые кольца двигателей, крестовина кардана и др.), но и детали, работающие без перемещения.
Хромированию подвергаются как малонагруженные, так и высоконагруженные детали, напряжения в которых циклически изменяются в течение рабочего процесса. При хромировании наблюдается понижение сопротивления усталости (до 22%), что объясняется большими растягивающими напряжениями, возникающими в слое хрома при его формировании в гальванической ванне. Однако спуск хромированных изделий несколько улучшает сопротивление усталости. Если по условиям эксплуатации детали подвергаются высоким циклическим меняющимся напряжениям, то необходимо учитывать, что при хромировании их также снижается сопротивление усталости, прочность, определяемая статическими нагрузками, при хромировании не изменяется. Прочность сцепления хромового слоя со сталью на отрыв больше прочности хромового слоя на разрыв.
Качество хромового покрытия в основном зависит от состава электролита, плотности тока, температуры и интенсивности перемешивания ванны. Изменяя указанные элементы технологического процесса и время осаждения, получают покрытия разной толщины с различными физико-механическими свойствами и равномерностью
Так как корпусу гидроцилиндра предъявляются требования повышенной прочности и высокого сопротивления износу, то целесообразно применить твердое износостойкое хромовое покрытие.
Износостойкие хромовые покрытия наносятся для повышения износостойкости различных трущихся деталей, инструмента, покрытия деталей штампов и т.д., для восстановления размеров, изношенных или бракованных деталей. К этому виду покрытий относятся и так называемые "твердые" хромовые покрытия. Но необходимо отметить, что в целом ряде случаев между твердостью и износостойкостью хромовых покрытий нет пропорциональной зависимости, так как износостойкость характеризуется также вязкостью и пластичностью покрытия и зависит от условий прирабатываемости, смазки и эксплуатации хромированных деталей. Наиболее эффективно хромирование при работе деталей с удельными нагрузками не более 250-300 МПа.
Износостойкие и твердые хромовые покрытия можно непосредственно осаждать на большинство черных и цветных металлов:
углеродистые стали (как закаленные, так и незакаленные);
малоуглеродистые стали с малым содержанием хрома и никеля;
большинство цветных металлов и их сплавов, на поверхводитьности которых имеются толстые оксидные пленки.
Твердое износостойкое хромирование следует проводить в стандартном универсально разведенном электролите различной концентрации либо в саморегулирующемся.
Скорость протока электролита поддерживают в пределах 1,50 м/с при плотности тока 200-2000 А/м2 и соотношении между этими величинами от 1: 200 до 1: 40. При этом выход хрома по току составляет 45-60%, и более чем в 10 раз возрастает скорость осаждения хромового покрытия. Полученные по описанному способу осадки хрома имеют высокое качество и твердость 1050-1150 HV.
Перед хромированием изделия необходимо прогревать непосредственно в ванне для хромирования, а затем анодно декапировать в течение 0,5-1 мин при плотности тока 3500-4000 А/м2. При хромировании изделий сложной формы следует на 1-2 мин увеличить плотность тока в 2 раза.
Технологический процесс хромирования представлен в таблице 5.1.
Таблица 5.1. Технологический процесс хромирования
| Nє операции | Nє перехода | Наименование операции и перехода | Наименование оборудовании | Материал ванны | Компоненты | Содержание г/л | Температура, с | Плотность тога, А/м | Продолжительность процесса, с | Примечание |
| I |
Очистка, мойка и дефектация деталей |
Моечные машины |
Сталь листовая |
Специальные составы |
8090 | 1030 |
Полное удаление жи ров, масел, окалины, а также очистка отверстий и стенок. Хромирование дета лей с трещинами не допускается. |
|||
| II |
Механическая обработка (шлифование, точение и т.п.) |
Шлифовальный другие станки |
Выполняется в соответствии с техническими условиями механическая обработка перед металлопокрытиями. |
|||||||
| II | Обезжиривание в органических растворителях |
Аппаратиспаритель или ванна с органическими растворителями |
Сталь листовая |
Хладон, лабомид101,лабомид203 и другие обезжиривающие составы |
320 |
После обезжиривания детали сушатся на воздухе или в струе сжатого воздуха. |
||||
| IV | 1 |
Монтаж на подвеску |
Рабочий стол, шкаф с набором подвесок |
Места деталей, не под лежащих хромиро ванию, тщательно изолируют. Конструкция подвески должна исключать (или допускать минимальную) циркуляцию электролита около мест, не подлежащих хромированию |
||||||
| 2 |
Обезжиривание венской известью или ее заменителями |
Ванна для обезжиривания, волосяные щетки |
Сталь листовая |
Венская известь или ее заменители |
Обезжиривание производится обезжиривающим составом, разведенным водой до кашицеобразного состояния |
|||||
|
3 |
Промывка холодной проточной водой |
Ванна для проточной воды |
Сталь листовая с винипластовой облицовкой |
1020 | 1520 |
Необходимо промывать детали до полного удаления следов химического обезжиривания |
||||
| 4 | Обезжиривание электрохимическое |
Ванна электрохимического обезжиривания |
Сталь листовая керамика |
Едкий натрий, углекислый натрий тринатрий фосфат Жидкое стекло и др. составы |
510 3050 3050 15 |
7080 |
310 |
5030 |
Деталь является катодом. Перед окончанием про цесса обезжиривания необходимо перейти от катодной к анодной обработке дета лей в течение 12мин |
|
| 5 |
Промывка горячей водой |
Ванна с горячей водой |
то же | 8090 | 2 | 1525 | ||||
| 6 |
Промывка холодной водой |
Ванна с проточной водой |
Сталь листовая с винипластовой облицовкой |
1020 | 1520 | |||||
| V | 1 | Химическое травление | Ванна для химического травления |
Винипласт, керамика, нержавеющая сталь, гуммированное железо |
Серная кислота Соляная кислота |
50 50 |
1620 |
около 30 30 |
||
| 2, 3 | Промывка холодной водой в двух ваннах | Ванны с проточной водой |
Сталь листовая с винипластовой облицовкой |
1020 | 1525 | |||||
| VI | 1 | Хромирование |
Ванна хромирования |
Сталь, облицованная с винипластом, диабазовыми плитками свинцом или др кислотостойкими мате риалами |
Cr03 |
200 |
4555 | 20005500 | 9000 |
материал анодов: сплав свинецолово (Sn до 10%) |
| 2 |
Промывка в сборнике электролита |
Сборник электролита |
Сталь листовая с винипластовой облицовкой, керамика |
Вода (лучше дистиллированная) |
1620 | 1530 |
Уровень воды в ванне хромирования поддерживается постоянным за счет воды. |
|||
| 3 |
Промывка холодной проточной водой |
Ванна с проточной водой |
Сталь листовая |
1020 | 1525 |
До полного удаления следов электролита. |
||||
| 4 |
Снятие деталей с подвески |
Рабочий стол, шкаф для подвесок |
||||||||
| 5 | Нейтрализация |
Ванна для нейтрализации |
Сода кальцинированная |
30 | 1620 | 3060 | ||||
| 6 |
Промывка холодной водой проточной |
Ванна с проточной водой |
Листовая сталь |
1020 | 1520 |
До полного удаления Химикатов нейтрализующего состава |
||||
| 7 |
Промывка горячей водой |
Ванна с горячей водой |
Сталь листовая, керамика |
8090 | 1525 |
До полного удаления химикатов из трудно доступных мест подвесок и деталей |
||||
| 8 |
Термическая обработка |
Сушильный шкаф или ванна с маслом |
Масло "Вапор |
150200 | 90120 |
В соответствии с техническими условиями (действующими) для разных материалов |
||||
| 9 |
Контроль качества покрытия |
Рабочий стол с Набором инструментов и приборов |
В соответствии с техническими условиями на контроль качества покрытий после хромирования |
|||||||
| VII | 1 |
Механическая обработка (хонингование) |
Вертикально-хонинговальный станок |
В соответствии с техническими условиями на механическую обработку деталей после хромирования. |
||||||
| VII | Консервация |
Ванна для консервирующих составов, рабочий стол |
специальные составы |
Полное исключение общей и местной коррозии при хранении в соответствии с техническими условиями. |
6. Проектирование технологических операций
Задача раздела - рассчитать такие режимы резания на операции технологического процесса, которые обеспечили бы заданный выпуск деталей требуемого качества с минимальными затратами.
6.1 Расчет режимов резания и определение основного времени на операцию
Расчет режимов резания по эмпирическим зависимостям [9] произведем для двух операций технологического процесса 050-сверлильной и 100-шлифовальной для остальных операций технологического процесса расчет режимов резания выполним табличным способом, учитывая рекомендации [11]. Основное времени на операцию будем определять используя рекомендации [12, 10]
Общие исходные данные для всех операций ТП:
Деталь - корпус гидроцилиндра;
Материал - сталь 45Л ГОСТ 977-75;
Заготовка - отливка 10-5-12-10;
Расчетная длина рабочего хода инструмента (L) для токарных операций, определяется согласно рекомендаций [10, с.610] по формуле:
L=l+l1+l2 (6.1)
где l - длина обрабатываемой поверхности, мм;
l1 - величина врезания инструмента, принимаем по табл.2 [10, с.610] l1=3мм;
l2 - величина перебега инструмента, принимаем по табл.2 [10, с.610] l2=2мм.
Операция 010 Токарная (черновая)
Оборудование - Токарно-винторезный станок 1А616;
Приспособление - Оправка цанговая 7112-1509 ГОСТ 12593-93
Исходные данные для расчета и сведем в табл.6.1.
Таблица 6.1.
|
Содержание перехода |
Расчетная длина рабочего хода инстру-мента-L, мм | Глубина резания | IT |
RRa |
Режущий инструмент |
| переход 1: точить цилиндрич. пов.12 | 68,5 |
2 |
12 |
12,5 |
Резец расточной цельной со стальным хвостовиком для глухих отверстий ГОСТ 18063-72, Т5К10 |
| переход 2,3: подрезать торец 4,6,5; | 25 |
2 |
Резец проходной упорный отогнутый с углом в плане 90є ГОСТ 18879-73, | ||
| 37 | Резец расточной с углом в плане 90є по ГОСТ 10044-73, Т5К10 |
По табл.28 [9] с учетом исходных данных определяем табличное значение подачи Sот, мм/об.: Sот=0,6мм/об.
Подача на оборот:
Sо=SОтЧКSо, (6.2)
где SОт - табличная подача на оборот, SОT= 0,6 мм/об;
КSо - общий поправочный коэффициент на подачу:
КSо = КSпЧКSиЧKSфЧKSзЧKSжЧKSм, (6.3)
где КSп - коэффициент, учитывающий состояние обрабатываемой поверхности (корка), по табл.30 [11] принимаем КSп = 0,8;
КSи- коэффициент, учитывающий материал инструмента, по табл.30 [11] принимаем КSи = 1,0;
KSф- коэффициент, учитывающий форму обрабатываемой поверхности, по табл.30 [11] принимаем КSф = 1,0;
KSз- коэффициент, учитывающий влияние закалки, принимаем равным 1,0
KSж- коэффициент, учитывающий жесткость технологической системы, по табл.30 [11] принимаем КSж=0,95 (переход1), КSж=1 (переход2);
KSм- коэффициент, учитывающий материал обрабатываемой детали, по табл.30 [11] принимаем КSм = 1,07;
Sо1= 0,6Ч0,8Ч1,0Ч1,0Ч1,0Ч0,95Ч1,07 = 0,49 мм/об.
Sо2,3= 0,6Ч0,8Ч1,0Ч1,0Ч1,0Ч1,0Ч1,07 = 0,51 мм/об
Скорость резания определяем по формуле:
V = VтЧKv, (6.4)
где Vт - табличное значение скорости резания, по табл.36 [11] принимаем в зависимости от Sо: Vт = 171 м/мин (переход1), Vт = 171 м/мин (переход2,3);
KV - общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания:
Kv = KVмЧKVиЧKVmЧKVжЧKVпЧKVо ЧKVφ, (6.5)
где КVм - коэффициент обрабатываемости материала, по табл.37 [11] принимаем КVм = 0,65;
КVи- коэффициент, учитывающий материал инструмента, по табл.37 [11] принимаем КVи = 0,81;
KVm- коэффициент, учитывающий вид обработки, по табл.37 [11] принимаем КVm = 1,0;
KVж- коэффициент, учитывающий жесткость технологической системы, по табл.35 [11] принимаем КVж1 = 0,8 (переход1); КVж2,3 = 1,2 (переход1);
KVп- коэффициент, учитывающий состояние обрабатываемой поверхности, по табл.35 [11] принимаем КVп = 0,85;
KVо- коэффициент, учитывающий влияние СОЖ, КVо = 1,0;
KVφ- коэффициент, учитывающий влияние угла в плане, по табл.35 [11] принимаем KVφ=0,81.
V1 = 171Ч 0,65Ч0,81Ч1,0 0,8Ч0,85Ч1,0Ч0,81= 50 м/мин;
V2,3 = 171Ч 0,65Ч0,81Ч1,0Ч1,2Ч0,85Ч0,81 = 74 м/мин,
Частоту вращения шпинделя определяем по формуле:
