Технологический процесс изготовления корпуса цилиндра типа Г29-3
 (6.6)
где V - скорость резания;
d - диаметр заготовки (инструмента);
n1 = 1000Ч50/3,14Ч144,8= 110 об/мин.
n2 = 1000Ч74/3,14Ч50 = 471 об/мин
Окончательно принимаем частоту вращения шпинделя для обработки всех поверхностей по паспортным данным, такой частотой вращения является: nф = 200об/ми.
Определим фактическую скорость резания согласно принятой частоты вращения шпинделя по формуле:
Vф = π·d·n/1000, м/мин; (6.7)
Vф1 = 3,14·144,8·200/1000 = 91 м/мин;
Проверим правильность выбранных режимов резания по мощности привода главного движения станка по формуле:
N = NT· (Vф/V·) KN, кВт (6.8)
где KN - коэффициент, учитывающий мощность резания, KN = 0,60;
NT - табличное значение мощности резания определяемое по карте [9], оно составляет NT = 3,6 кВт для всех обрабатываемых поверхностей.
Определим мощность резания переходов 1, 2, 3:
N1=3,6· (91 /50) ·0,6=3,93 кВт;
N2,3=3,6·31 /74 ·0,6=1,5 кВт.
Полученные значения мощности резания не должны превышать значения мощности резания станка указанной в паспортных данных умноженное на коэффициент полезного действия (КПД) оборудования, то есть N ≤ Nпаспорт·η, где η = 0,8; Nпаспорт = 6 кВт. Из полученных значений видно, что мощности резания не выходят из установленных пределов, поэтому условие резания выполняется
Расчет основного времени на операцию 010.
Основное технологическое время - время, в течение которого происходит непосредственное воздействие инструмента на заготовку и изменение ее состояния. При станочной обработке определяется по формуле:
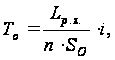 (6.9)
где Lр. х. - длина рабочего хода, мм (см. табл.6.1);
i - число рабочих ходов;
Sо -подача на оборот шпинделя, мм/об.
Подставив исходные данные в формулу (6.9), получим:
переход
1:
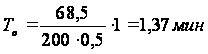 ;
переход
2:
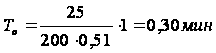
переход
3:
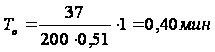
Итого основное время на операцию 010:
То= Т1+Т1,2=1,37+0,3+0,3=1,97 мин.
Операция 020 Токарная (черновая).
Оборудование - Токарно-винторезный станок 1А616;
Приспособление - Патрон 3-х кулачковый самоцентрирующий клиновой ГОСТ 24351-80
Исходные данные для расчета и сведем в табл.6.2.
Таблица 6.2.
|
Содержание перехода |
Расчетная длина рабочего хода инструмента-L, мм | Глубина резания | IT | RRa | Режущий инструмент |
| переход 1: точить ци-линдрическую пов.13 | 36 |
2 |
12 |
12,5 |
Резец расточной с углом в плане 60є ГОСТ 18882-73, Т5К10 |
| переход 2: подрезать торцы пов.1; | 42 | 1,5 | Резец проходной упорный отогнутый с углом в плане 90є с ГОСТ 18879-73, Т5К10 |
По табл.28 [9] с учетом исходных данных определяем табличное значение подачи
Sот, мм/об.: Sот=0,6мм/об.
Подачу на оборот вычисляем по формуле (6.2);
Общий поправочный коэффициент на подачу КSо, вычисляем по формуле (6.3):
КSп - коэффициент, учитывающий состояние обрабатываемой поверхности (корка), по табл.30 [11] принимаем КSп = 0,8;
КSи- коэффициент, учитывающий материал инструмента, по табл.30 [11] принимаем КSи = 1,0;
KSф- коэффициент, учитывающий форму обрабатываемой поверхности, по табл.30 [11] принимаем КSф = 1,0;
KSз- коэффициент, учитывающий влияние закалки, принимаем равным 1,0
KSж- коэффициент, учитывающий жесткость технологической системы, по табл.30 [11] принимаем КSж=0,5 (переход1), КSж=0,85 (переход2);
KSм- коэффициент, учитывающий материал обрабатываемой детали, по табл.30 [11] принимаем КSм = 1,07;
Sо1= 0,6*0,8*1,0**1,0*1,07*0,5*1,0=0,26 мм/об.
Sо2= 0,6Ч0*0,8*1,0**1,0*1,07*0,85*1,0=0,43 мм/об
Скорость резания определяем по формуле (6.4):
Vт - табличное значение скорости резания, по табл.36 [11] принимаем в зависимости от
Sо: Vт = 228 м/мин (переход1), Vт = 200 м/мин (переход2);
KV - общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания, рассчитывается по формуле (6.5):
КVм = 0,65, табл.37 [11], КVи = 0,81, табл.37 [11]
КVm = 1,0; табл.37 [11]
КVж1 = 0,6 (переход1); КVж2 = 1,2 (переход2); табл.35 [11]
КVп = 0,85; табл.35 [11], КVо = 1,0;
KVφ=0,92 (переход1); KVφ=0,81 (переход1), табл.35 [11]
V1 = 228*0,65*0,81*1,0*0,6*0,85*1,0*0,92= 60 м/мин;
V2,3 = 200*0,65*0,81*1,0*1,2*0,85*1,0*0,81= 87 м/мин,
Частоту
вращения шпинделя
определяем
по формуле
(6.6):
n1 = 1000Ч60/3,14Ч39,315= 486 об/мин.
n2 = 1000Ч87/3,14Ч (108-39) = 401,5 об/мин
Окончательно принимаем частоту вращения шпинделя для обработки всех поверхностей по паспортным данным, такой частотой вращения является: nф = 450об/ми. Определим фактическую скорость резания согласно принятой частоты вращения шпинделя по формуле (6.7):
Vф1 = 3,14·39,315*450/1000 = 56 м/мин;
Vф2 = 3,14Ч (108-39) *450/1000 = 92 м/мин;
Проверим правильность выбранных режимов резания по мощности привода главного движения станка по формуле (6.8), KN = 0,60; NT = 3,6 кВт
Определим мощность резания переходов 1, 2:
N1=3,6· (56 /60) ·0,6=2.02 кВт;
N2,3=3,6· (92 /87) ·0,6=2.3 кВт.
Полученные значения мощности резания не должны превышать значения мощности резания станка указанной в паспортных данных умноженное на коэффициент полезного действия (КПД) оборудования, то есть N ≤ Nпаспорт·η, где η = 0,8; Nпаспорт = 6 кВт. Из полученных значений видно, что мощности резания не выходят из установленных пределов, поэтому условие резания выполняется
Расчет основного времени на операцию 020
Подставив исходные данные в формулу (6.9), получим:
переход
1:
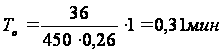 ;
переход
2:
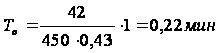
Итого основное время на операцию 020:
То= Т1+Т1,2=0,31+0,22=0,53 мин.
Аналогично, при помощи рекомендаций [11], определим режимы на 030 токарную операцию, результаты расчетов сведем в таблицу 6.6.
Операция 040 Токарная (чистовая)
Оборудование - Токарно-винторезный станок16Б16П;
Приспособление - Патрон 3-х кулачковый самоцентрирующий клиновой ГОСТ 24351-80
Исходные данные для расчета и сведем в табл.6.3.
Таблица 6.3.
|
Содержание перехода |
Расчетная длина рабочего хода инструмента-L, мм | Глубина резания | IT |
RRa |
Режущий инструмент |
| переход 1: точить цилиндрическую пов.13; фаски 2Ч45є. | 34 |
0,27 | 9 |
2,5 |
Резец расточной с углом в плане 60є ГОСТ 18882-73, Т15К6 |
| переход 2: подрезать торец 1 | 40 | 0,9 | Резец проходной упорный отогнутый с углом в плане 90є ГОСТ 18879-73, Т15К6 | ||
| переход 3: точить канавку пов. 20,21,22 | 6 | 4 | Резец канавочный специальный К01-4112-000, Т15К6 |
По табл.28 [11] с учетом исходных данных определяем табличное значение подачи Sот, мм/об.: Sот=0,19 мм/об.
Подачу на оборот вычисляем по формуле (6.2);
Общий поправочный коэффициент на подачу КSо, вычисляем по формуле (6.3):
КSп = 1,0 - табл.30 [9] ;
КSи = 1,0 - по табл.30 [9] ;
КSф1,2 = 1,0; КSф32 = 0,7
KSз=1,0
КSж=0,5 (переход1,3), КSж=0,85 (переход2);
КSм = 1,07;
Sо1= 0, 19*1,0*1,0*1,0*1,0*0,5*1,07=0,1 мм/об.
Sо2= 0, 19*1,0*1,0*0,7*1,0*0,85*1,07=0,12 мм/об
Sо3= 0, 19*1,0*1,0*1,0*1,0*0,5*1,07=0,1 мм/об.
Скорость резания определяем по формуле (6.4):
Vт - табличное значение скорости резания, по табл.36 [11] принимаем в зависимости от Sо: Vт = 340м/мин (переход1), Vт = 250м/мин (переход2);
Vт = 240м/мин (переход3);
KV - общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания, рассчитывается по формуле (6.5):
КVм = 1,0, табл.37 [11]
КVи = 1,0, табл.37 [11]
КVm = 1,0; КVm = 0,6 (переход1,3); табл.37 [11]
КVж1 = 0,5 (переход1,3); КVж2 = 0,9 (переход2); табл.37 [11]
КVп = 1,0; табл.37 [11]
КVо = 1,0;
KVφ=0,92 (переход1); KVφ=0,81 (переход1), табл.37 [11]
V1 = 340*1,0*1,0*0,6*0,5*1,0*1,0*0,81= 94 м/мин;
V2 = 250*1,0*1,0*1,0**0,9*1,0*1,0*0,92= 207 м/мин,
V3 = 240*1,0*1,0*0,6*0,5*1,0*1,0*1,0=72 м/мин
Частоту
вращения шпинделя
определяем
по формуле
(6.6):
n1 = 1000Ч94/3,14Ч39,8= 752 об/мин.
n2 = 1000Ч207/3,14Ч (108-39) = 955 об/мин
n3 = 1000Ч72/3,14Ч48= 478 об/мин
Окончательно принимаем частоту вращения шпинделя для обработки всех поверхностей по паспортным данным, такой частотой вращения является: nф = 700об/ми.
Определим фактическую скорость резания согласно принятой частоты вращения шпинделя по формуле (6.7):
Vф1 = 3,14·39,8*700/1000 = 90 м/мин;
Vф2 = 3,14Ч (108-39,8) *700/1000 = 110 м/мин;
nф2 = 500об/ми.
Vф3 = 3,14·48*500/1000 = 74 м/мин;
Проверим правильность выбранных режимов резания по мощности привода главного движения станка по формуле (6.8), KN = 0,60; NT = 3,6 кВт
Определим мощность резания переходов 1, 2,3:
N1=3,6· (94 /90) ·0,6=2.25 кВт;
N2=3,6· (207 /110) ·0,6=5,3 кВт;
N3=3,6· (72 /74) ·0,6=2,1кВт.
Полученные значения мощности резания не должны превышать значения мощности резания станка указанной в паспортных данных умноженное на коэффициент полезного действия (КПД) оборудования, то есть N ≤ Nпаспорт·η, где η = 0,8; Nпаспорт = 8 кВт. Из полученных значений видно, что мощности резания не выходят из установленных пределов, поэтому условие резания выполняется. Расчет основного времени на операцию 040. Подставив исходные данные в формулу (6.9), получим:
переход
1:
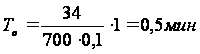 ;
переход
2:
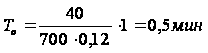
переход
3:
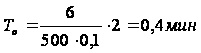
Итого основное время на операцию 040: То= Т1+Т3,2=0,5+0,5+0,4=1,4 мин
Операция 050 Сверлильная
Оборудование - вертикально-сверлильный станок с ЧПУ 2Р123Ф2;
Приспособление - приспособление специальное;
Исходные данные для расчета и сведем в табл.6.4.
Таблица 6.4.
|
Содержание перехода |
Расчетная длина рабочего хода инстру-мента-L, мм | Глубина резания | IT |
Ra |
Режущий инструмент |
|
переход 1: засверлить |
5 | 2,25 |
_ | _ |
Сверло спиральное для зацентровки под сверление Ш4,5 ОСТ 2 И21-2-76, Р6М5 |
|
переход 2 сверлить 3 отв. пов.10 |
20 |
2,25 | 12 | 12,5 | Сверло ступенчатое Ш4,5 ОСТ 2 И21-2-76, Р6М5 |
|
переход 3 зенкеровать 3 отв. пов.10 |
20 | 0,5 | 9 | 6,3 |
Зенкер цельной Ш5,5 ГОСТ 21544-76, 14К8 |
|
переход 4 развернуть 3 отв. пов.10 |
20 |
0,25 | 7 | 2,5 | Развертка цельная Ш 6 ГОСТ 1672-80 |
|
переход 5 сверлить 3 отв. пов.11 |
20 |
3,2 | 12 | 12,5 | Сверло ступенчатое Ш6,4 ОСТ 2 И21-2-76, Р6М5 |
|
переход 5 нарезать резьбу в 3-х отв.11 |
20 |
- | 7 ст. | 2,5 |
Метчик М8-7Н ГОСТ 3266-81, Р18 |
Расчет режимов произведем по методике изложенной в с.273 [12].
По табл.25,26,27 [9] в зависимости от исходных данных выбираем подачи при сверлении, зенкеровании, развертывании:
переход 1-S=0.15 мм/об;
переход 2-S=0,15 мм/об - табл.25 [12] ;
переход 3-S=0.6 мм/об; табл.26 [12] ;
переход 4-S=0.6 мм/об - табл.27 [12] ;
переход 5-S=0.15 мм/об - табл.25 [12] ;
Скорость резания по формуле при сверлении V, м/мин:
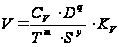 ,
(6.10а)
Скорость резания по формуле при зенкеровании и развертывании V, /мин:
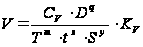 ,
(6.10б)
Скорость резания по формуле при нарезании резьбы метчиком V, м/мин:
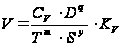 ,
(6.10в)
где СV, m, x,y - коэффициент и показатели степени при обработке сверлами, зенкерами, нарезании резьбы метчиком, принимаем по табл.49,29 [9] ;
T - стойкость инструмента, мин - принимаем T1=25 мин, T2=25 мин, T3=30 мин, T4=20 мин, T5=25 мин, T6=90 мин.
t - глубина резания, мм (см. табл.6.5);
S - подача на оборот шпинделя, мм/об;
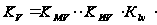 ,
(6.11)
где KMV -коэффициент, учитывающий влияние материала заготовки, табл.1; KиV -коэффициент, учитывающий материал инструмента, табл.6 [9]; KlV -коэффициент, учитывающий глубину сверления, по табл.31 [9]; Для нарезания резьбы метчиком:
КV = КMr· Кис· Ксr. (6.12)
где КM-коэффициент, учитывающий материала заготовки, по табл.1 [9];
Кис -коэффициент, учитывающий материал инструмента, по табл.6 [9] ;
Ксr -коэффициент, учитывающий способ нарезания резьбы.
переход 1 - СV=7; q=0,40; y=0,70; m=0.2, KV=0,72
переход 2 - СV=7; q=0,40; y=0,70; m=0.2, KV=0,72;
переход 3 - СV=18; x=0,2; y=0.3; m=0.25, q=0,6; KV=0,6;
переход 4 - СV=100,6; q=0.3; y=0.65; m=0.4, KV=0,6;
переход 5 - СV=7; q=0,40; y=0,70; m=0.2, KV=0,72;
переход 6 - СV=64,8; q=1,2,y=0.50; m=0.9, KV=0,9.
Подставив исходные данные и определенные значения в формулу (6.10а, 6.10б, 6.10в), определим при помощи программы Microsoft Excel скорости резания для всех технологических переходов операции 050, получим:
переход
1-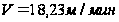 ;
переход
2-;
переход
3 -
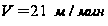 ;
переход
4 -
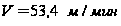 ;
переход
5 -
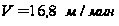 ;
переход
6 -
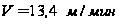 .
Частота вращения шпинделя:
переход 1 - n1 = 1000Ч18,23/3,14Ч4,5= 1290 об/мин;
переход 2 - n1 = 1000Ч18,23/3,14Ч4,5= 1290 об/мин;;
переход 3 - n1 = 1000Ч21/3,14Ч5,5= 1216 об/мин;;
переход 4 - n1 = 1000Ч53,4/3,14Ч6= 2835 об/мин;;
переход 5 - n1 = 1000Ч16,8/3,14Ч6,4= 836 3об/мин;;
переход 6 - n1 = 1000Ч13,4/3,14Ч8= 534 об/мин. .
Окончательно принимаем частоту вращения шпинделя для обработки всех поверхностей по паспортным данным, такой частотой вращения является: nф = 1650 об/мин.
Определим фактическую скорость резания согласно принятой частоты вращения шпинделя по формуле (6.7):
переход 1 - Vф = 3,14·4,5·1650/1000 = 23,3 м/мин;
переход 2 - Vф = 3,14·4,5·1650/1000 = 23,3 м/мин;
переход 3 - Vф = 3,14·5,5·1650/1000 = 29 м/мин;
переход 4 - Vф = 3,14·6·1650/1000 = 31,1 м/мин;
переход 5 - Vф = 3,14·6,4·1650/1000 = 33,2 м/мин;
переход 6 - Vф = 3,14·8·1650/1000 = 41 м/ми.
Расчет основного времени на операцию 050
Основное технологическое время определяем по формуле (6.9):
переход
1 -
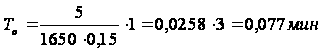 ;
переход
2-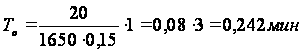
переход
3 -
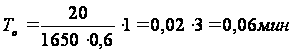
переход
4-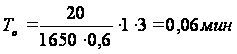
переход
5-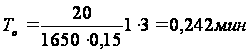
переход
6-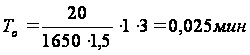
Итого основное время на операцию 050:
То=0,077+0,242+0,06+0,06+0,242+0,025=0,706 мин.
Операция 100 Шлифовальная
Оборудование - Внутришлифовальный станок 3А227А;
Приспособление - Патрон мембранный ГОСТ 16157-70;
Исходные данные для расчета и сведем в табл.6.5.
Таблица 6.5
|
Содержание перехода |
Lрх, мм | t | IT | Ra | Режущий инструмент |
| Шлифовать отверстие пов.13 | 35 |
0,142 (2хо-д, т.е.0,071) |
7 | 0,8 | Круг шлифовальный ПП 30Ч35Ч10 2А16СМ28К5 |
Радиальная подача:
SВ=SВтЧКSВ, (6.13)
Продольная подача:
St=StтЧКSt, (6.14)
KSB (KSt) = KMЧKDЧ KT ЧKVкЧ Kh ЧKlT, (6.15)
где SВт - табличное значение радиальной подачи;
Stт - табличное значение продольной подачи;
Kм- коэффициент, учитывающий материал обрабатываемой детали; Км= 1,0;
КD- коэффициент, учитывающий диаметр шлифовального круга, КD = 1,0;
KT - коэффициент, учитывающий стойкость круга KT = 0,74;
KVк - коэффициент, учитывающий скорость круга, KVк = 1,0;
Kh - коэффициент, учитывающий припуск на обработку, Kh =1,16;
KlT - коэффициент, учитывающий точность обработки, KlT = 0,75;
KSB (KSB) = 1,0Ч1,0Ч0,74Ч1,0Ч1,16Ч0,75 Ч0,75=0,64
SВ=0,0075Ч0,64=0,005 мм/об. St=0,0011Ч0,64=0,0007 мм/об.
Скорость резания: V= 30 м/с.
Частота вращения шпинделя: n = 1000 об/мин.
Расчет основного времени на операцию 100.
Основное технологическое время определяем согласно рекомендациям [13] по формуле:
TO= 1,8·D·L·10-3, мин (6.16)
где D-обрабатываемый диаметр, D=40 мм;
L - длина обрабатываемой поверхности, L=30+2+3=35 мм
TO= 1,8·40·35·10-3=3,5 мин;
Аналогично, при помощи рекомендаций [9], определим режимы на 090 шлифовальную операцию, результаты расчетов сведем в таблицу 6.6.
Операция 130 Хонинговальная.
Режим обработки при хонинговании включает совокупность отдельных параметров, основными из которых являются: окружная скорость вращения хонинговальной головки (Vок), скорость возвратно-поступательного движения головки (Vвп), соотношение между ними (λ), радиальная подача брусков (Sр) и состав СОЖ.
Согласно рекомендациям [16], определим выше перечисленные параметры:
Так как 2t=0,042 мм, то применяем двукратное хонингование на станке 3К84.
1 ход: Vок=60м/мин 1 ход: Vок=40 м/мин
Vвп=18 м/мин Vвп=10 м/мин
λ=3,3 λ=3,3
Sр=1,7 мкм Sр=0,4 мкм
2t= 3,4 мкм 2t= 0,8 мкм
Аналогично, при помощи рекомендаций [16], определим режимы хонингования на 120 хонинговальную операцию, результаты занесем в табл.6.6.
Составим сводную таблицу режимов резания по всем операциям технологического процесса:
Таблица 6.6.
Сводная таблица по режимам резания
№ |
Название операции |
№ переход |
Глубина резания t, мм |
Подача на оборот So, мм/об | Скорость резания V, м/мин | Частота вращения шпинделя n, об/мин |
| 010 | Токарная | 1 | 2 | 0,49 | 91 | 200 |
| 2,3 | 2 | 0,51 | 31 | 200 | ||
|
200 |
Токарная |
1 | 2 | 0,26 | 56 | 450 |
| 2 | 1,5 | 0,43 | 92 | 450 | ||
| 030 |
Токарня |
1 | 0,4 | 0,12 | 118 | 250 |
| 2 | 0,9 | 0,12 | 100 | 250 | ||
| 3 | 0,5 | 0,1 | 55 | 125 | ||
| 040 | Токарная | 1 | 0,27 | 0,1 | 90 | 800 |
| 2 | 0,9 | 0,12 | 110 | 800 | ||
| 3 | 4 | 0,1 | 74 | 500 | ||
| 050 | Сверлиль-ная с ЧПУ | 1 | 2,25 | 0,15 | 23,3 | 1650 |
| 2 | 2,25 | 0,15 | 23,3 | 1650 | ||
| 3 | 0,5 | 0,6 | 29 | 1650 | ||
| 4 | 0,25 | 0,6 | 31,1 | 1650 | ||
| 5 | 3,2 | 0,15 | 33,2 | 1650 | ||
| 6 | - | 1,5 | 41 | 1650 | ||
| 100 | Шлифовальная | 0,14 | 0,0007 | 30 | 1000 | |
| 130 | Хонинговальная |
3,4мкм 0,8мкм |
1,7 мкм 0,4 мкм |
1) Vок =60 Vвп =18 2) Vок =40 Vвп =10 |
480 320 |
|
| 120 | Хонингова-льная |
3,4мкм 0,8мкм |
1,7 мкм 0,4 мкм |
1) Vок =80 Vвп =25 2) Vок =50 Vвп =16 |
170 100 |
6.2 Нормирование технологического процесса
Технологический процесс изготовления изделия должен выполняться с наиболее полным использованием технических возможностей средств производства при наименьших затратах времени и наименьшей себестоимости изделий. Для того чтобы оценить затраты времени, необходимо вести нормирование техпроцесса, т.е. иметь данные по нормам времени. Такими нормами могут быть только технически обоснованные нормы времени - установленные для определенных организационно-технических условий на выполнение части технологического процесса, исходя из полного и рационального использования технических возможностей средств технологического оснащения и с учетом передового производственного опыта.
При нормировании ТП изготовления детали воспользуемся аналитически-расчетным методом. Он предусматривает определение затрат времени на каждый элемент операции и на операцию в целом по заранее установленным, технически обоснованным нормативам времени и оптимальным режимам работы оборудования.
В серийном производстве, когда обработка идет периодически повторяющимися партиями, за норму времени принимают штучно-калькуляционное время:
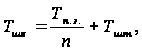 (6.17)
где тпз - подготовительно-заключительное время, мин; n-объем партии запуска заготовок, n=15000/278=5 шт; тшт - штучное время, мин.
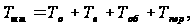 (6.18)
где то - основное технологическое время, мин;
тв - вспомогательное время, мин;
тоб - время обслуживания, мин;
тпер - время перерывов в работе, мин.
основное технологическое время - время, в течение которого происходит непосредственное воздействие инструмента на заготовку и изменение ее состояния. при станочной обработке то, определяем по формуле (6.1).
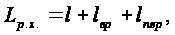 (6.19)
где l - длина обрабатываемого участка, мм;
lвр - длина участка врезаемого инструмента, мм;
lпер - длина участка перебега инструмента, мм.
Сумма основного и вспомогательного времени составляет оперативное время:
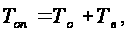 (6.20)
При расчете основного технологического времени воспользуемся данными, определенными в п.6.1. (То), вспомогательное, время обслуживания, время перерывов, подготовительно-заключительное время назначаем по [12]. Штучно-калькуляционное время рассчитываем только на отдельные операции.
Учитывая учебный характер проектирования Тшт-к определим используя рекомендации [13] по формуле:
Тшт-к= φ ·То, мин (6.21)
где φ - поправочный коэффициент на тип производства, определяется по [13] стр.147.
Основное технологическое То время было рассчитано в п.6.1., сведем результаты расчетов в табл.6.7.
Таблица 6.7.
Технические нормы времени
| № |
Наименование операции |
Основное время То, мин |
Значения коэффициента φ | Штучно-калькуляционное время Тштк |
| 010 | Токарная | 0,73 | 3,25 | 2,4 |
| 020 | Токарная | 0,53 | 3,25 | 1,7 |
| 030 | Токарная | 2,16 | 3,25 | 7,02 |
| 040 | Токарная | 1,4 | 3,25 | 4,55 |
| 050 | Сверлильная с ЧПУ | 0,706 | 2,72 | 1,92 |
| 090 | Шлифовальная | 3 | 2,10 | 6,3 |
| 100 | Шлифовальная | 2,5 | 2,10 | 5,25 |
| 120 | Хонинговальная | 1,5 | 2,10 | 3,15 |
| 130 | Хонинговальная | 1,2 | 2,10 | 2,52 |
7. Расчет и проектирование станочного приспособления
Произведем описание конструкции и расчет токарного 3-х кулачкового самоцентрирующего патрона для обработки детали на 020 токарной операции.
7.1 Сбор исходных данных
Операционный эскиз
Рис.7.1.
Вид и материал заготовки - отливка, сталь 45Л ГОСТ 977-75, твердость
НВ 215±2.
Вид обработки - черновая. Обработка ведется в 2 перехода. Материал и геометрия режущей части резца:
переход 1- резец расточной с φ= 60є с пластинами из твердого сплава по ГОСТ 18882-73, Т5К10;
переход 2 - резец проходной упорный отогнутый с φ= 90є с пластинами из твердого сплава по ГОСТ 18879-73, Т5К10.
Режимы резания (см. п.6.1):
переход 1 - глубина t=2 мм, подача S= 0,26 мм/об, скорость рез. V=56 м/мин;
переход 2 - глубина t=1,5 мм, подача S= 0,43 мм/об, скорость рез. V=92 м/мин.
Тип приспособления - одноместное универсальное наладочное (УНП) со сменными обратными кулачками.
Металлообрабатывающий станок - 1А616 (наибольший диаметр патрона - 320 мм, внутренний конус шпинделя - Морзе 6 [10], основные размеры концов шпинделя по ГОСТ 12595-72 [10].
7.2 Расчет сил резания
Расчет сил резания выполним по методике изложенной в [11]. Расчет ведем по наиболее нагруженному первому переходу.
При наружном продольном и поперечном точении, а также растачивании составляющие РZ, PY, Pх силы резания рассчитываются по формуле:
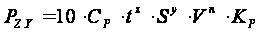 ,
Н (7.1)
где CP, x, y, n - постоянная и показатели степени для конкретных условий обработки;
t - глубина резания, мм;
S - подача на оборот, мм/об;
V - скорость резания, м/мин;
n - частота вращения шпинделя, об/мин.
При обработке стали резцом из твердого сплава значения коэффициента Ср и показателей степени в формулах силы резания при точении для сил РZ, PY, Pх составят:
для РZ: CP = 300; x= 1,0; y= 0,75; n= - 0,15 [9] ;
для Ру: CP = 243; x= 0,9; y= 0,6; n= - 0,3 [9] ;
для Рх: CP = 339; x= 1,0; y= 0,5; n= - 0,4 [9].
Поправочный коэффициент KP представляет собой произведение ряда коэффициентов, учитывающих фактические условия резания.
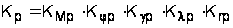 ,
(7.2)
где КМP - поправочный коэффициент, учитывающий влияние качества обрабатываемого материала на силовые зависимости:
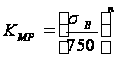 ,
(7.2.1)
где НВ - твердость;
n - показатель степени; n = 0,75 [9]
Тогда:
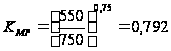
Кjp, Кgp, Кlр, Кrр - поправочные коэффициенты, учитывающие влияние геометрических параметров режущей части инструмента на составляющие силы резания:
для РZ: Кjр=0,94; Кgр =1,1; Кlр =1,0; Кrр =0,93 [9] ;
для Ру: Кjр=0,77; Кgр =1,4; Кlр =1,25; Кrр =0,82 [9].
для Рх: Кjр=1,11; Кgр =1,1; Кlр =0,85; Кrр =1,0 [9] ;
Подставив исходные данные в формулу (7.2) получим:
КPZ =0,792Ч0,94Ч1,1Ч1,0Ч0,93= 0,762;
КPу =0,792Ч0,77Ч1,4Ч1,25Ч0,82= 0,875;
КPХ =0,792Ч1,11Ч1,1Ч0,85Ч1,0= 0,822.
Подставив исходные данные в формулу (7.1) получим:
PZ = 10Ч300Ч21,0Ч0,260,75Ч56-0,15Ч0,762 = 910,14 Н;
Pу = 10Ч243Ч2,0,9Ч0,260,6Ч56-0,3 Ч0,875 = 528,53 Н;
PХ =10Ч339Ч21,0Ч0,260,5Ч56-0,4Ч0,822= 567,95
7.3 Расчет усилия зажима
В процессе обработки на заготовку воздействует система сил. С одной стороны действует сила резания, которая стремиться вырвать заготовку из кулачков, с другой стороны сила зажима, препятствующая этому. Из условия равновесия моментов данных сил и с учетом коэффициента запаса определяем необходимое усилие зажима.
Схема закрепления заготовки представлена на рисунке 7.2.
Схема закрепления заготовки
1-заготовка; 4-зажимной механизм (клиновый); 2-кулачок сменный; 3-кулачок постоянный; 5-корпус.
Рис.7.2.
Суммарный крутящий момент от касательной составляющей силы резания стремиться провернуть заготовку в кулачках и равен:
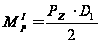 ,
(7.3)
Повороту заготовки препятствует момент силы зажима, определяемый следующим образом:
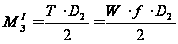 ,
(7.4)
где W - суммарное усилие зажима приходящееся на три кулачка, Н;
f - коэффициент трения на рабочей поверхности сменного кулачка, f=0,3;
D1 - диаметр обрабатываемой поверхности, мм; d1 = 39,315 мм.
D2 - диаметр зажимаемой поверхности, мм; d2 = 146 мм.
Из равенства моментов МР и МЗ определим необходимое усилие зажима, препятствующее провороту заготовки в кулачках.
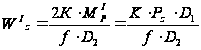 (7.5)
где К - коэффициент запаса;
PZ - тангенциальная составляющая силы резания, Н;
Значение коэффициента запаса К, в зависимости от