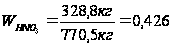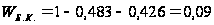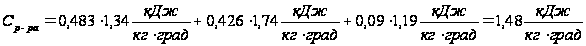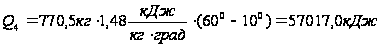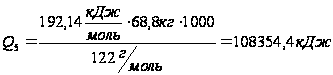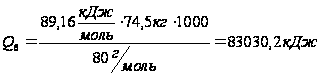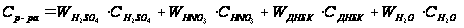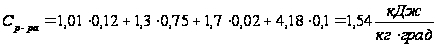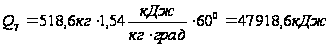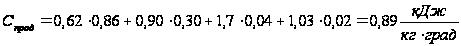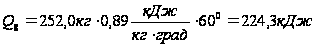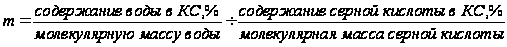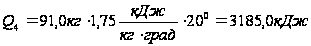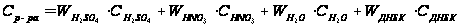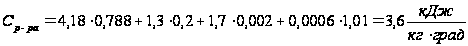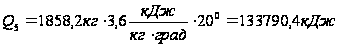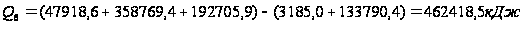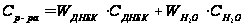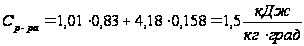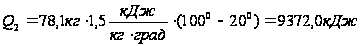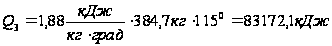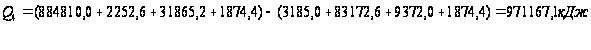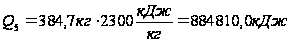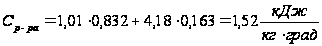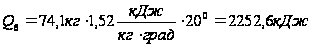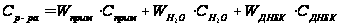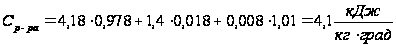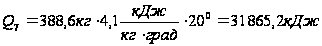Xreferat.com » Рефераты по промышленности и производству » Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

width="38" height="24" align="BOTTOM" border="0" /> 145,3 кг

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год 133,6 кг

ДНБК 6,5 кг

285,5 Итого 351,9 Итого 351,9

Для снижения расхода этилового спирта примем, что половина маточного раствора возвращается в процесс.


Таблица №18

Операционный материальный баланс стадии кристаллизации и фильтрации с использованием маточного раствора

Приход кг Расход кг

1. Пропаренная ДНБК всего:

ДНБК 61,7 кг

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год 12,4 кг


74,1

1. Кристаллизованная ДНБК всего:

ДНБК 55,3 кг

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год 5,8 кг

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год 5,3 кг

66,4

2. Отработанный этанол всего:

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год 66,8кг

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год 72,6кг

ДНБК 3,1 кг

142,5

2. Маточник всего:

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год 145,5 кг

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год 133,6 кг

ДНБК 9,6 кг

288,7

3. Этиловый спирт (50%)

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год 72,1кг

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год 66,3 кг

138,3

Итого 355,0 Итого 355,1

Таблица №19

Материальный баланс стадии сушки

Приход кг Расход кг

1. Кристаллизованная ДНБК всего:

ДНБК 55,3 кг

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год 5,8 кг

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год 5,3 кг

66,4

1. Сухая ДНБК


55,0


2. Продукты испарения всего:

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год 5,8 кг

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год 5,3 кг

ДНБК 0,3 кг

11,4
Итого 66,4 Итого 66,4

Тепловой баланс


Для расчёта, какое количество теплоты нужно отвести от аппарата (или подвести) в течение одной операции в периодическом процессе или за единицу времени (в час) в непрерывном процессе необходимо рассчитать тепловой баланс. Тепловой баланс составляется на основе данных операционного или часового материального баланса, данных принятого технологического режима и необходимых технических справочных данных.

Рассчитанный тепловой баланс показывает, какое количество теплоты нужно отвести из аппарата (или подвести) в течение одной операции в периодическом процессе. Эти данные необходимы для определения производительности любого аппарата - реактора.

По принятому технологическому режиму при получении 3,5-динитробензойной кислоты в аппарат вначале загружается кислотная смесь, затем бензойная кислота, потом смесь подогревается до 60°С. Принимаем, что реагенты кислотная смесь поступают в аппарат с температурой 10°С. Затем реакционная масса поступает на стадию разбавления.

1-я стадия - реакция нитрования

Приход:

1. Количество тепла, поступающее в аппарат с реагентами:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - тепло, поступающее с реагентами, кДж;

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - количество реагента, вносимое в аппарат на одну операцию (см. “Операционный материальный баланс”), кг;

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - теплоёмкость реагентов, которую рассчитывают как аддитивную величину, кДж/ (кгЧК).

Теплоемкости сырья, продуктов реакции и отходов, кДж/ (кгЧград) [11]:

Бензойная кислота 1, 19

Азотная кислота (98%) 1,74

Олеум (20%) 1,34

3,5 - динитробензойная кислота 1,01

Серная кислота 1,40

Вода 4,18

Окислы азота 0,86

Кислород 1,03

Этиловый спирт (50%) 3,32

Диоксид углерода0,90

Приход:

Тепло Q1, поступившее с азотной кислотой (98%):
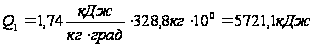

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Тепло Q2, поступившее с олеумом (20%):
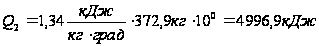

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Тепло Q3, поступившее с бензойной кислотой:
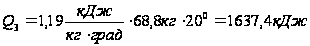

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Тепло Q4 необходимое для нагрева смеси от 10°С до 60°С:
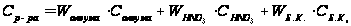

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Рассчитаем долю олеума в полученной реакционной смеси:
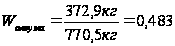

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Определим количество тепла Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, выделившееся при протекании реакции получения динитробензойной кислоты:
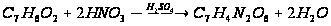

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


На основании закона Гесса можно записать:


Qреакции=SQобразования продуктов реакции - SQобразования исходных веществ


Теплоты образования исходных веществ и продуктов реакции,Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год [11]:

Бензойная кислота385,14

Азотная кислота (98%) 173,0

3,5 - динитробензойная кислота 464,45

Вода 285,83

Определим удельную теплоту реакции:
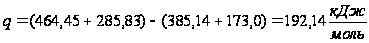

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


где 122 - молекулярная масса бензойной кислоты.

Определим количество тепла Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, выделившееся при протекании реакции образования серной кислоты (реакции гидратации):
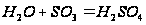

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


На основании закона Гесса можно записать:


Qреакции=SQобразования продуктов реакции - SQобразования исходных веществ


Теплоты образования исходных веществ и продуктов реакции,Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год [11]:

Оксид серы (VI) 439,0

Вода (98%) 285,83

Серная кислота 813,91

Определим удельную теплоту реакции:
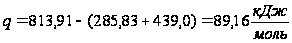

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


где 80 - молекулярная масса оксида серы (VI).

Расход:

Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с продуктами реакции:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с газообразными продуктами реакции:
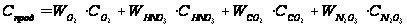

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Тепло Q9 - потери в окружающую среду (примем потери 10% от теплоты, необходимой на нагрев смеси):
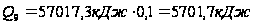

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Тепло Q10, отводимое с охлаждающей водой:
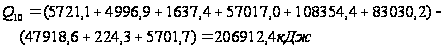

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Таблица №20

Операционный тепловой баланс стадии нитрования

Приход кДж Расход кДж
1) Тепло Q1 с азотной кислотой 5721,1

1) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с продуктами реакции

47918,6
2) Тепло Q2 с олеумом

4996,9


2) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с газообразными продуктами

224,3
3) Тепло Q3 с бензойной кислотой 1637,4 3) Тепло Q9 - потери в окружающую среду 5701,7

4) Тепло Q4 для нагрева

смеси

57017,0 4) Тепло Q10, отводимое с охлаждающей водой 206912,4
5) Тепло Q5 выделившееся при протекании реакции 108354,4

6) Тепло Q6 гидратации 83030,2

Итого 260757,0 Итого 260757,0

2-я стадия - разбавление и фильтрация

Приход:

1) Тепло Q2, поступившее с водой:
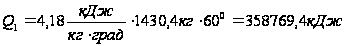

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


2) Определяем количество тепла Q3, которое выделяется при разбавлении кислотной смеси водой, выделяющейся в процессе нитрования. В процессе нитрования происходит изменение концентрации кислотной смеси за счёт выделяющейся реакционной воды, а, иногда, и за счёт воды, вводимой с азотной кислотой, когда она дозируется. Теплота гидратации может быть определена по формулам Томсена или теплотам исчерпывающего разбавления [9]. По Томсену теплота гидратации серной кислоты:
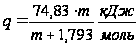

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год,


где Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - количество тепла, выделяющееся при разбавлении серной кислоты от моногидратного состояния до степени гидратности Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Степень гидратности Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/годпоказывает, сколько молей воды приходится на 1 моль серной кислоты.

Cостав исходной кислотной смеси, %


Н2SO4 75,1

H2O 10,0,
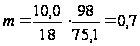
Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Определяем теплоту гидратации исходной кислотной смеси:
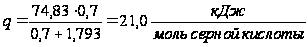

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Состав кислотной смеси после разбавления, %


Н2SO4 20,7,

H2O 78,7
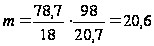
Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Определяем теплоту гидратации конечной кислотной смеси:
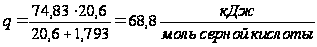

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Теперь рассчитываем тепловой эффект разбавления:
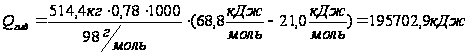

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год,


где 0,78 - содержание серной кислоты в исходной смеси в долях;

98 - молекулярная масса серной кислоты.

Расход:

1) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с динитробензойной кислотой:
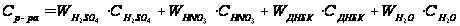

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год,


примем долю азотной кислоты равной 0.
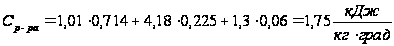

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


2) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с маточным раствором:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год,

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


3) ТеплоПроектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с охлаждающей водой:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Таблица №21

Операционный тепловой баланс стадии разбавления и фильтрации

Приход кДж Расход кДж
1) Тепло Q1 с суспензией ДНБК 47918,6

1) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с ДНБК

3185,0
2) Тепло Q2 с водой

358769,4


2) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с маточником

133790,4
3) Тепло Q3 гидратации 192705,9 3) Тепло Q6, отводимое с охлаждающей водой 462418,5
Итого 599393,9 Итого 599393,9

3-я стадия - пропарка и фильтрация

Приход:

1) Рассчитаем количество теплоты Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/годнеобходимое на нагрев смеси до 1000С


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год,

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Количество пара, требующегося для нагрева смеси:
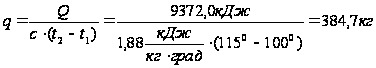

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


2) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, поступившее с паром:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


3) ТеплоПроектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, вносимое с горячей водой:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Расход:

1) Тепло конденсации пара Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


2) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с динитробензойной кислотой:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год,

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


3) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с маточным раствором:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год,

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


4) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - потери в окружающую среду (примем потери 20% от теплоты, необходимой на нагрев смеси):
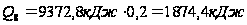

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Таблица №22

Операционный тепловой баланс стадии пропарки и фильтрации

Приход кДж Расход кДж

1) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год с ДНБК

3185,0

1) ТеплоПроектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/годконденсации

884810,0

2) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, необходимое на нагрев ДНБК

83172,1


2) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с ДНБК

2252,6
3) Тепло Q3 с паром 9372,0

3) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с маточником

31865,2
4) Тепло Q4 с горячей водой

875438,0


4) Тепло Проектирование мастерской по производству
    <div class=

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: