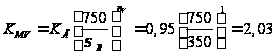Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У
ВЫПУСКНАЯ КВАЛИФИКАЦИОННАЯ РАБОТА
Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У
2008
Содержание
Введение
1. Конструкторская часть
1.1 Анализ исходных данных и разработка технического задания на проектирование станочного приспособления
1.2 Разработка принципиальной расчетной схемы и компоновка приспособления
1.3 Описание конструкции и работы приспособления
1.4 Определение необходимой силы зажима
1.5 Выбор привода зажимного устройства и расчет его параметров
1.6 Разработка технических требований на изготовление и сборку приспособления
1.7 Проектирование технологии сборки
1.7.1 Анализ технологичности конструкции
1.7.2 Разработка технологической схемы сборки
1.7.3 Разработка маршрутного технологического процесса сборки и содержание операций
1.8 Расчет точности приспособления
2. Технологическая часть
2.1 Анализ чертежа детали «Держатель» и ее технологичности
2.2 Выбор исходной заготовки
2.3 Проектирование технологического маршрута «Держатель»
2.4 Расчет припусков на обработку
2.5 Размерный анализ технологического процесса
2.6 Определение режимов резания
2.7 Расчет основного времени
2.8 Определение
вспомогательного
 ,
штучного
 и штучно-калькуляционного
 времени
3. Экономическая часть
3.1 Калькуляция на существующий технологический процесс
3.1.1 Расчет стоимости материала
3.1.2 Основная заработная плата производственных рабочих на изделие
3.1.3 Дополнительная заработная плата
3.1.4 Отчисления на социальные цели
3.1.5 Прямые затраты
3.1.6 Расходы на электроэнергию
3.1.7 Расходы на оснастку
3.1.8 Полная себестоимость
3.2 Калькуляция на усовершенствованный технологический процесс
3.2.1 Расчет стоимости материала
3.2.2 Основная заработная плата производственных рабочих на изделие
3.2.3 Дополнительная заработная плата
3.2.4 Отчисления на социальные цели
3.2.5 Прямые затраты
3.2.6 Расходы на электроэнергию
3.2.7 Расходы на оснастку
3.2.8 Расходы на амортизацию оборудования и приспособлений
3.2.9 Полная себестоимость
3.3 Экономическая эффективность
3.4 Сроки окупаемости приспособления
Заключение
4. Безопасность жизнедеятельности
4.1 Производственная безопасность
4.1.1 Анализ опасных и вредных производственных факторов при изготовлении держателя манометра МПЗ-У и мероприятия по их устранению
4.1.1.1 Поражение электрическим током
4.1.1.2 СОЖ (смазочно-охлаждающая жидкость)
4.1.1.3 Стружка
4.1.1.4 Вращающиеся части станков
4.1.1.5 Слабое и ненадежное крепление инструмента
4.1.2 Анализ вредных факторов при изготовлении держателя манометра МПЗ-У и мероприятия по их устранению
4.1.2.1 Микроклимат
4.1.2.2 Недостаточная освещенность
4.1.2.2.1 Расчет искусственного освещения
4.1.2.3 Повышенный уровень шума
4.1.2.3.1 Расчет уровня шума
4.1.2.4 Некомфортабельные условия4.2 Пожарная и взрывная безопасность
4.3 Экологическая безопасность
4.4 Безопасность в чрезвычайных ситуациях
Заключение
Список литературы
Введение
Темой данного дипломного проекта является «Разработка приспособления для фрезерования и сверления отверстий в держателе манометра МПЗ-У».
Целью конструкторской части является спроектировать приспособление для фрезерования и сверления, выполнить необходимые расчеты, оформить чертежи.
В технологической части необходимо составить технологический маршрут изготовления детали “Держатель”, составить карты наладки на операции с применением станков с ЧПУ, размерный анализ, рассчитать режимы резания и припуски на обработку, произвести анализ технологичности конструкции детали и обосновать выбор заготовки.
В разделе безопасность жизнедеятельности проведен анализ технологического процесса детали «Держатель» с точки зрения наличия или возможного появления опасных и вредных факторов, а также их воздействия на работающих. В разделе разработаны мероприятия по технике безопасности и производственной санитарии, направленные на снижение или устранение опасных и вредных факторов производства, а также приведен расчет защитного заземления; разработаны мероприятия противопожарной профилактики; ГО; охраны окружающей среды.
В экономической части произведен расчет себестоимости детали типа «Держатель».
1. Конструкторская часть
1.1 Анализ исходных данных и разработка технического задания на проектирование станочного приспособления
Техническое задание на проектирование специальных средств технологического оснащения разрабатывается в соответствии с ГОСТ 15.001-73 [22, с. 175].
Техническое задание на проектирование специального приспособления приведено в таблице 1.
Таблица 1
| Раздел | Содержание раздела |
| Наименование и область применения | Приспособление для установки и закрепления детали «держатель» на вертикально-фрезерном станке MCV-1250 |
| Основание для разработки | Операционная карта технологического процесса механической обработки детали «держатель». |
| Цель и назначение разработки | Проектируемое приспособление должно обеспечить: точную установку и надежное закрепление заготовки «держатель» с целью получения необходимой точности размеров; удобство установки, закрепления и снятия заготовки. |
| Технические (тактико-технические) требования |
Тип производства – среднесерийный Программа выпуска - 5000 шт. в год. Установочные и присоединительные размеры приспособления должны соответствовать станку MCV-1250. Входные данные о заготовке, поступающей на многоцелевую операцию: высота заготовки 64-0,37 мм, Rа = 6,3 мкм. Сечение для зажима –квадрат 22 Операция выполняется за 8 переходов |
| Документация, подлежащая разработке | Пояснительная записка (раздел - конструкторская часть), чертеж общего вида для технического проекта универсального приспособления, спецификация, принципиальная схема сборки универсального приспособления. |
1.2 Разработка принципиальной расчетной схемы и компоновка приспособления
Имея технические решения и исходные данные, представленные в техническом задании, приступаем к проектированию приспособления. Цель данного раздела - создать работоспособную, экономичную в изготовлении и отвечающую всем требованиям конструкцию приспособления.
Перед разработкой принципиальной схемы и перед компоновкой приспособления, необходимо определить относительно каких поверхностей заготовки будет происходить ее фиксация во время обработки на станке. Изобразим принципиальную схему зажима заготовки в приспособлении с указанием мест приложения силы зажима (рис. 1).
Рис. 1. Принципиальная схема зажима заготовки в приспособлении с указанием мест приложения силы зажима
Компоновка (общий вид) приспособления показан на чертеже.
1.3 Описание конструкции и работы приспособления
Приспособление применяется для точной установки и надежного закрепления заготовки «держатель» при ее обработке на вертикально-фрезерном станке MCV-1250.
Компоновка приспособления приведена на формате А1.
Заготовка зажимается за боковые плоские поверхности с помощью самоцентрирующего механизма приспособления. Тем самым исключается погрешность базирования, вызванная смещением заготовки вследствие неточности изготовления. Опорной базой служит “штифт опорный”.
Зажим осуществляется вручную при помощи гаечного ключа за шестигранную поверхность ходового винта. Усилия через ходовой винт передается на зажимные губки, которые зажимают деталь.
Базовые поверхности заготовки контактируют с установочными поверхностями приспособления.
Конструкции и размеры деталей приспособления должны выбираться по ГОСТ и нормативам машиностроения.
Поверхности установочных деталей должны обладать большой износоустойчивостью. Поэтому их обычно изготавливают и сталей 15 и 20 с цементацией на глубину 0,8 - 1,2 мм и с последующей закалкой до твердости HRCЭ50…55.
1.4 Определение необходимой силы зажима
На основе принятой схемы компоновки разрабатываем принципиальную схему расчета приспособления (рис. 2), учитывающий тип, число и размеры установочных и зажимных устройств.
Самая большая нагрузка на приспособления будет идти при сверлении отверстия специальным сверлом, имеющим наружный диаметр 16,2 мм.
Рис 2. Расчет силы зажима от осевой силы
Расчет по осевой силе:
1. Глубина резания:
t= 0,5*D= 0,5*16,2 = 8,1 мм;
2. Подача по табл. 25 [30,Т.2,стр.277] : 0,1-0,38 мм/об,
S= 0.1мм/об;
3. Скорость резания определяется по формуле:
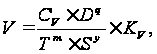 (1)
Период стойкости инструмента принимаем по табл. 30 [30,Т.2,стр.279]: Т=45мин.
Значения коэффициентов: СV = 9,8; q = 0,4; m = 0,2; y = 0,5– определены по табл. 28 [30,Т.2,стр.278].
Коэффициент KV :
KV = KМV *KlV *KИV, (2)
где KlV - коэффициент, учитывающий глубину сверления;
KМV = 0,8
По табл. 31 [30,Т.2,стр.280]: KlV = 0,75.
KV = KМV*KlV *KИV = 0,8*0,75*1 = 0,628.
Скорость резания :
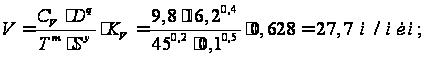
4. Расчётное число оборотов шпинделя:
n = 1000*V/( *D)
= 1000*27,7/(3,14*16,2) = 544об/мин;
(3)
5. Определяем осевую силу по формуле:
Ро = 10*Cp *Dq * Sy * Kp,
Значения коэффициентов: Сp = 68; q = 1; y = 0,7 – определены по
табл. 32 [30,Т.2,стр.281].
Осевая сила:
Ро = 10*Cp *Dq * Sy * Kp=10*68 *16,2 * 0,10,7 * 1,1 = 2416 Н; (4)
По рис 2 определяем W
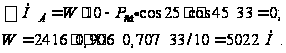 (5)
1.5 Выбор привода зажимного устройства и расчет его параметров
Определение диаметра ходового винта:
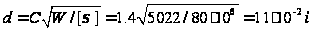 ,
(6)
Принимаем конструктивно, с учетом возможных перегрузок d=16 мм.
Определение момента затяжки:
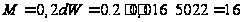 Нм;
(7)
При зажиме ключом длиной 14 см:
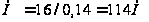 ,т.е
11 кг.
1.6 Разработка технических требований на изготовление и сборку приспособления
Станочное приспособление должно обеспечивать строго определенное положение обрабатываемых поверхностей, которые определяются координирующими размерами и геометрическими соотношениями – параллельностью, соосностью, перпендикулярностью и т.д. Все необходимые требования, указания предельных отклонений, формы и расположения поверхностей приведены на чертеже приспособления, в соответствии с ГОСТ 2.308-68.
1.7 Проектирование технологии сборки
1.7.1 Анализ технологичности конструкции
Сконструированное приспособление достаточно технологично. Приспособление не имеет сложных поверхностей, соответственно может быть изготовлено на простых станках (фрезерный, токарный, шлифовальный).
Оно не требует больших затрат на изготовление, но в тоже время позволяет значительно ускорить обработку отверстий в держателе.
Данное приспособление целесообразно применять в любом типе производства.
1.7.2 Разработка технологической схемы сборки
Последовательность общей сборки изделия в основном определяется его конструктивными особенностями и принятыми методами достижения требуемой точности, а по этому не может быть произвольной. На этом этапе важно уметь правильно выделить в изделии сборочные единицы соответствующего порядка, которые характеризуются независимостью и законченностью сборки, а при транспортировании по рабочим местам сборки на распадаются на отдельные детали [24, с. 60]. Технологическая схема сборки приспособления приведена на формате А1.
1.7.3 Разработка маршрутного технологического процесса сборки и содержание операций
На основании рекомендаций [24,стр.32] составим технологическую карту сборки приспособления, маршрут технологического процесса сборки приведен в таблице2.
Таблица 2
| № операции | Название | Содержание |
| 05 | Сборка призмы (Сб.9) | 1. Запрессовать штифт опорный 14 в призму 9; |
| 10 | Сборка ползуна левого(Сб. 3) |
1. Установить штифты 13 в ползун левый 3; 2. Установить призму (Сб.9); 3. Свинтить винты 7. |
| 15 | Сборка ползуна правого(Сб. 2) |
1. Установить штифты 13 в ползун правый 3 ; 2. Установить призму 9; 3. Свинтить винты 7. |
| 20 | Сборка универсального приспособления |
1. Установить ползун левый (Сб. 3) и ползун правый (Сб. 2) одновременно в корпус вместе с ходовым винтом 2; 2. Установить вилку 4 в корпус 1; 3. Свинтить винты 4 с корпусом 1; 4. Свинтить винты 5 с корпусом 1; 5. Свинтить пробки 10 с корпусом 1; 6. Установить болты 11 в корпус 1; 7. Свинтить гайки 8 с болтами 11; 8. Запрессовать шпонки 12 в корпус 1; 9. Завинтить винты 6. |
| 25 | Контрольная | 1. Проверить отклонение от перпендикулярности рабочей поверхности губок относительно основания (не более 0,05). |
Задачей данной работы являлась разработка и конструкторская проработка приспособления. Закрепили навыки нахождения конструктивных решений на поставленные задачи. Была проделана следующая работа: разработано техническое задание на проектирование специального станочного приспособления (таблица 2); разработана принципиальная схема и компоновка приспособления; расчет исполнительных размеров элементов приспособления; составлена расчетная схема и определена сила зажима; расчет точности приспособления.
С учетом того, что приспособление устанавливается на вертикально-фрезерный станок MCV-720, конструктивно проработали компоновку приспособления. Зажим осуществляем вручную ключом.
1.8 Расчет точности приспособления
Методика расчета точности приспособления взята из [25, с.113].
Вследствие того, что на данной операции выполняется несколько переходов с применением различного инструмента выбираем для расчета точности переход с наиболее высокими требованиями обеспечения точности размеров.
Сверление отверстия под резьбу М4 с соблюдением межцентрового расстояния с допуском 0,18 мм.
На точность обработки влияет ряд технологических факторов, вызывающих общую погрешность обработки εО, которая не должна превышать допуск δ выполняемого размера при обработке заготовки, т.е. ε0 ≤ δ.
1.Для расчета точности приспособления εпр следует пользоваться формулой:
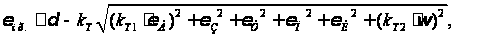 (8)
δ – допуск выполняемого размера, δ = 0,18мм.;
 – коэффициент,
учитывающий
отклонение
рассеяния
значений составляющих
величин от
закона нормального
распределения;
 –
коэффициент,
учитывающий
уменьшение
предельного
значения погрешности
базирования
при работе на
настроенных
станках,;
 –
коэффициент,
учитывающий
долю погрешности
обработки в
суммарной
погрешности,
вызываемой
факторами, не
зависящими
от приспособления,
;
 –
погрешность
базирования
заготовки в
приспособлении
(в данном случае
нет отклонения
фактически
достигнутого
положения
заготовки от
требуемого)
 – погрешность
закрепления
заготовки,
возникающая
в результате
действия сил
зажима;
 – погрешность
установки
приспособления
на станке;
 – погрешность
положения
заготовки,
возникающая
в результате
износа установочных
элементов
приспособления;
 – погрешность
от перекоса
(смещения)
инструмента;
 – экономическая
точность обработки;
По формуле 5 определяем:
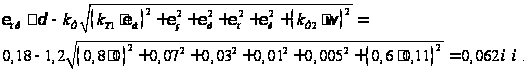
Это значение допуска должно соответствовать техническому требованию 1 на чертеже приспособления.
2. Технологическая часть
2.1 Анализ чертежа детали «Держатель» и ее технологичности
Чертёж детали представлен с достаточным количеством видов, разрезов и выносных элементов. Все необходимые размеры нанесены и защищены допусками. Допуски формы и расположения поверхностей в пределах поля допуска на размер.
В целом чертеж выполнен правильно.
Конструкция держателя имеет несложную форму, исключением является сложное отверстие со стороны лыски. Для его обработки необходимо применение специального комбинированного инструмента.
К детали предъявлены сравнительно невысокие требования к точности размеров (до 12 квалитета) и шероховатости поверхностей (до Rа 6,3). Также предъявлены высокие требования обеспечения перпендикулярности поверхностей (0,02).
Большинство размеров заданных на чертеже можно измерить непосредственно, но есть и исключения. К ним относятся межосевые расстояния отверстий.
При закреплении детали в большинстве случаев используем в качестве базы ось держателя (базирование в самоцентрирующих приспособлениях).
Корпус является жестким.
Учитывая, написанное выше, приходим к выводу, что деталь технологична.
2.2 Выбор исходной заготовки
Материал заготовки задан конструктором ЛС 59-1 ГОСТ 15527-2004.
Выбор заготовки зависит от формы детали и ее размеров, исходного материала, типа и вида производства, наличия необходимого оборудования, требования к качеству готовой детали, экономичности изготовления. Существуют различные способы получения заготовок. Анализируя чертеж, отметим что деталь имеет небольшие габариты и несложную форму, в качестве заготовки можно выбрать прокат калиброванный.
Рис 3. Заготовка
2.3 Проектирование технологического маршрута «Держатель»
Проектирование технологических процессов (ТП) механической обработки начинается с изучения служебного назначения детали, технических требований к ней, норм точности и программы выпуска, анализа возможности предприятия по обработке данной детали.
Проектирование ТП представляет собой многовариантную задачу, правильное решение которой требует проведения ряда расчетов. В начале проектирования предварительно устанавливаются виды обработки отдельных поверхностей заготовки и методы достижения их точности, соответствующие требованиям чертежа, серийности производства и существующего на предприятии оборудования.
При низкой точности исходных заготовок ТП начинается с черновой обработки поверхности, имеющей наибольшие припуски. При этом в самую первую очередь снимается припуск с тех поверхностей, на которых возможны дефекты с целью скорейшего отсеивания брака.
Таблица 3
Дальнейший маршрут строится по принципу обработки сначала грубых, а затем более точных поверхностей. Наиболее точные поверхности обрабатываются в последнюю очередь.
В конце маршрута выполняются и второстепенные операции (сверление малых отверстий, нарезание крепежной резьбы, снятие фасок, заусениц и т.д.). Наиболее легко повреждаемые поверхности обрабатываются на заключительной стадии ТП.
Маршрут технологии изготовления платформы представлен в виде таблицы 3, где также обозначены технологические базы.
2.4 Расчет припусков на обработку
Минимальный припуск на обработку поверхностей вращения определяется по формуле:
zi min = 2*(Rzi-1 + hi-1 +
 ),
(9)
где Rzi-1 – шероховатость поверхности на предшествующем переходе или операции, мкм;
hi-1 – толщина дефектного поверхностного слоя, полученного на предшествующем переходе или операции, мкм;
 i-1
– суммарное
пространственное
отклонение
обрабатываемой
поверхности,
полученного
на предшествующем
переходе или
операции, мкм;
 I
- погрешность
установки
заготовки на
выполняемом
переходе, мкм.
Минимальный припуск при последовательной обработке поверхностей
zi min = Rzi-1 + hi-1 + ;
Для определения минимальных припусков первоначально составляем размерные схемы для линейных и диаметральных размеров. Все параметры составляющие величину припусков выбираем из соответствующих таблиц[2]и [3].
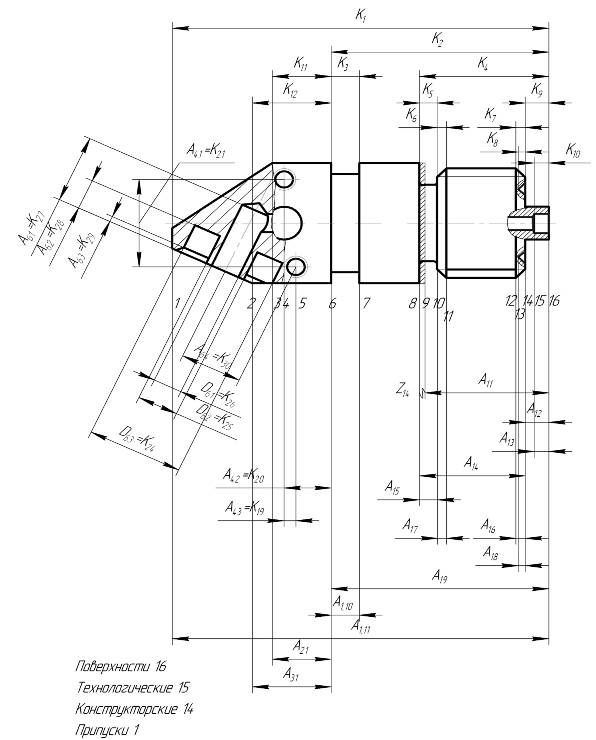
Рис 4. Размерная схема технологического процесса изготовления держателя (продольное направление)
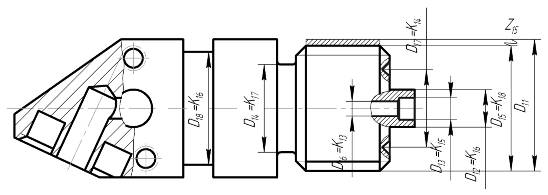
Рис 5. Размерная схема технологического процесса изготовления платформы (радиальное направление)
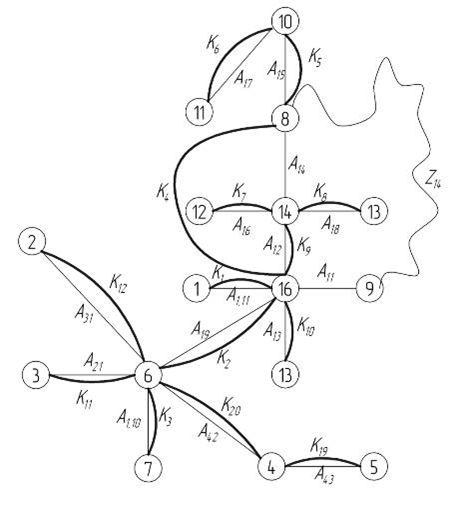
Рис 6. Граф технологических размерных цепей
Расчет припусков на обработку производим по вышеуказанной формуле (9) и сводим их в таблицу 4.
Таблица 4 Расчет припусков на обработку
При определении
продольных
припусков в
качестве
 выбираем отклонение
от перпендикулярности
,торцовое биение.
Параметры
шероховатости,
величины дефектного
слоя и погрешность
установки в
трехкулачковом
патроне выбираем
из соответствующих
таблиц[3].При
определении
продольных
припусков
погрешность
закрепления
не учитываем
т.к. она входит
в допуск на
размер.
Продольные припуски
Z14=100+100+120=320мкм;
При определении
радиальных
припусков в
качестве
выбираем радиальное
биение.
Z15=2*(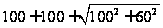 )=650мкм.
2.5 Размерный анализ технологического процесса
Составляющими звеньями в технологических размерных цепях обычно является технологические размеры, которые указаны в технологической документации (размеры исходной заготовки; все размеры получаемые при механической обработке). Технологические размеры могут совпадать с размерами, указанными на чертеже, т.е. с конструкторскими размерами. В таком случае говорят, что конструкторские размеры выдерживаются непосредственно.
При несовпадении технологического размера с конструкторским необходимо выявить размерную цепь, в которую входит рассматриваемый конструкторский размер и технологические размеры, необходимые для его выполнения. В этом случае замыкающими звеньями в технологических размерных цепях являются конструкторские размеры, но могут быть и припуски на обработку. Мы последовательно рассматриваем размерные цепи с одним неизвестным технологическим размером и рассчитываем номинальный размер и отклонения этого звена
Таблица 5
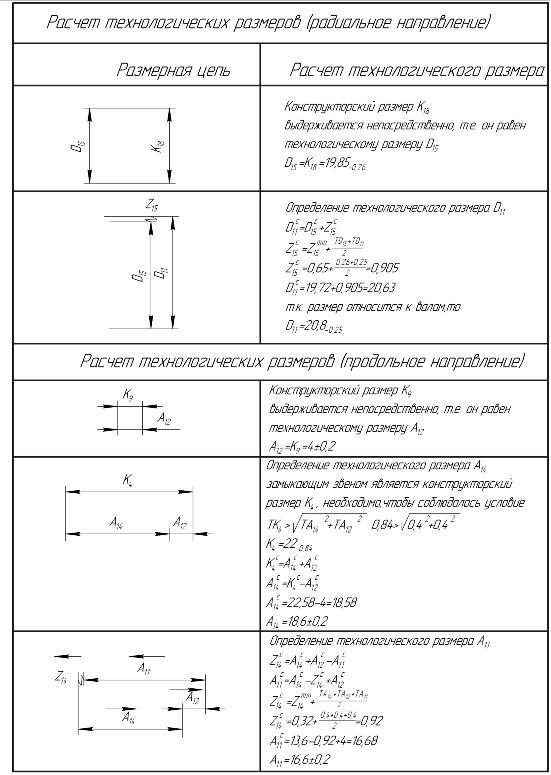
Исходными данными для размерного анализа являются:
1. Чертеж детали;
2. Чертеж исходной заготовки;
3. Технологический процесс обработки заготовки.
Размерный анализ производим в соответствии с методикой изложенной в [3,стр 5]
Размерные схемы представлены выше. Граф технологических размерных цепей изображен выше (рис 4). Расчет технологических размеров представлен в виде таблицы 5. Расчет производим только для тех размеров, которые не выдерживаются непосредственно. Все остальные размеры выдерживаются непосредственно и следовательно равны соответствующим им конструкторским размерам.
2.6 Определение режимов резания
Основное внимание, как потребителей, так и производителей всегда сосредоточено на постоянном повышении эффективности металлорежущих станков: увеличении производительности обработки, повышении уровня точности, гибкости и надежности. Главным, при соблюдении необходимых требований, остается максимальное снижение себестоимости обработки детали, что в наше время достигается повышением уровня автоматизации и интенсификации режимов резания.
Наиболее эффективным методом снижения себестоимости обработки является использование числового программного управления (ЧПУ). К числу тенденций развития станков с ЧПУ относят концентрацию операций на одном станке и совмещение ряда операций во времени (одновременная обработка несколькими инструментами). Это позволяет производить на одном станке комплексную обработку сложных по конфигурации деталей при многократном сокращение оперативного времени и всего производственного цикла изготовления деталей. Что дает существенную экономию в производственных площадях и капитальных вложениях. Современное оборудование, в зависимости от его технических возможностей, материала заготовки, инструмента, необходимой точности изделия и других требований потребителя, способно само выбирать наиболее экономически выгодные режимы механообработки. Также этим станкам присуще использование адаптивной (самонастраивающейся) системы управления, то есть системы, которая обеспечивает автоматическое приспособление процесса обработки заготовки к изменяющимся условиям обработки (непрерывно меняющимся режущим свойствам инструмента, неопределенности свойств всей технологической системы, разбросу припусков и твердости для каждой заготовки для обрабатываемой партии и др.). Адаптивные системы управления на основе получаемой информации, увеличивая или уменьшая толщину снимаемого с заготовки припуска, позволяют поддерживать постоянным предельное значение какого-либо заданного параметра обработки (например, силы резания или оптимальной точности).
Токарная операция 030:
Станок Токарный шестишпиндельный автомат 1Б240-6, N=17кВт, n=101-1820.
1. Глубина резания: t = 1мм;
2. Поперечная подача по табл. 11 [30,Т.2,стр.266] для данной глубины резания 0,6-1,2 мм/об, но с учётом имеющихся подач на станке принимаем:
S= 1 мм/об:
3. Скорость резания определяется по формуле:
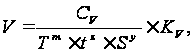 (10)
Период стойкости инструмента принимаем: Т=60 мин.
Значения коэффициентов: СV 328; m = 0,28; x = 0,12; y = 0,5– определены по табл. 17 [30,Т.2,стр.269].
Коэффициент KV :
KV = KМV *KПV *KИV, (11)
где KМV – коэффициент, учитывающий качество обрабатываемого материала;
KПV - коэффициент, отражающий состояние поверхности заготовки;
KИV – коэффициент, учитывающий качество материала инструмента.
По табл. 1,5,6 [30,Т.2,стр.261]:
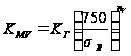 ,
(12)
Значение
коэффициента
 и показатель
степени
 для материала
инструмента
из твердого
сплава при
обработке
заготовки из
ЛС 59-1 ГОСТ 15527-2004 берем
из табл. 2
[30,Т.2,стр.262]:
 ,
 ;