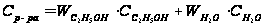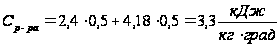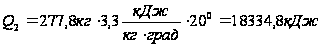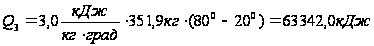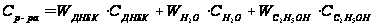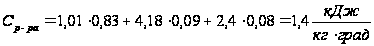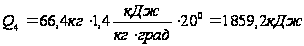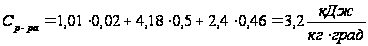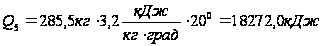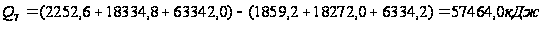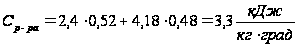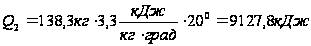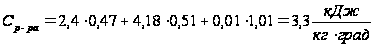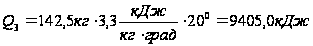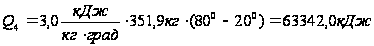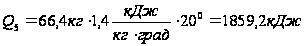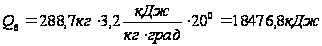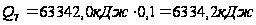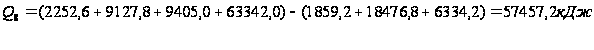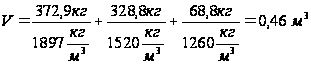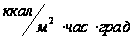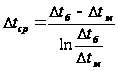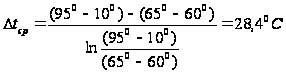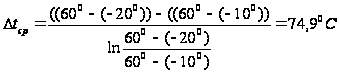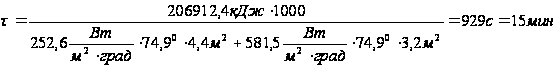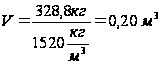Xreferat.com » Рефераты по промышленности и производству » Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

3,5-динитробензойной кислоты мощностью 13 тонн/год" width="21" height="25" align="BOTTOM" border="0" /> - потери в окружающую среду

1874,4 Итого 971167,1 Итого 971167,1

4-я стадия - кристаллизация

Приход:

1) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, поступившее с этанолом:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год,

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


2) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год необходимое для нагрева смеси от 20°С до 80°С:
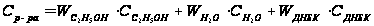

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Расход:

1) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с ДНБК:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год,

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


2) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с маточным раствором:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год,

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


3) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - потери в окружающую среду (примем потери 10% от теплоты, необходимой на нагрев смеси):


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


4) ТеплоПроектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с охлаждающей водой:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Таблица №23

Операционный тепловой баланс стадии кристаллизации

Приход кДж Расход кДж

1) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год с ДНБК

2252,6

1) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с ДНБК

1859,2

2) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год с этанолом

18334,8

2) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с маточным раствором

18272,0

3) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год для нагрева смеси

63342,0

3) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - потери в окружающую среду

6334,2


4) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с охлаждающей водой

57464,0
Итого 83929,4 Итого 83929,4

4-я стадия - кристаллизация с использованием маточного раствора

Приход:

1) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, поступившее с этанолом:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год,

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


2) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, поступившее с маточником:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год,

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


3) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год необходимое для нагрева смеси от 20°С до 80°С:
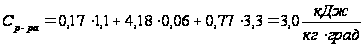

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Расход:

1) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с ДНБК:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год,

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


2) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с маточным раствором:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год,

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


3) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - потери в окружающую среду (примем потери 10% от теплоты, необходимой на нагрев смеси):
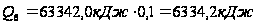

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


4) ТеплоПроектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с охлаждающей водой:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Таблица №24

Операционный тепловой баланс стадии кристаллизации

Приход кДж Расход кДж

1) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год с ДНБК

2252,6

1) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с ДНБК

1859,2

2) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год с этанолом

9127,8

2) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с маточным раствором

18476,8

3) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год с маточником

9405,0

3) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - потери в окружающую среду

6334,2

4) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год для нагрева

смеси

63342,0

4) Тепло Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, отводимое с охлаждающей водой

57457,2
Итого 84127,4 Итого 84127,4

Выбор и расчёт оборудования


1-я стадия - реакция нитрования

Вначале необходимо выбрать объем аппарата. Для этого определим суточные объемы, загружаемых в реактор компонентов и их сумму (плотность олеума - 1897 Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - 1520 Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - 1260Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год) [11].


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Мы не можем загрузить общее количество материалов, равное этому объёму, так как всегда должен оставаться резерв на случай повышения уровня жидкости из-за перемешивания, вспенивания и т.д. Обычно коэффициент заполнения аппарата колеблется от 0,9 до 0,6. Для реакции нитрования примем коэффициент заполнения равным 0,7 [12]. Тогда
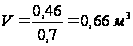

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год.


Из каталога выбираем аппарат с характеристиками [13]:

аппарат вертикальный

Рабочая температура 10-1000

Номинальный объем - Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год;

Dобечайки - Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год (внутренний);

Нобечайки - Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год;

Основной материал - сталь 08Х22Н10Т

Площадь поверхности теплообмена:

рубашки - Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

змеевика - Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

В аппарате имеется две секции змеевиков из труб Ж 25 мм с числом витков в секции 12. Шаг витка равен 2d трубы.


Определение поверхности теплообмена


Требуемая поверхность теплообмена определяется по формуле [12]:


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


В приведенной формуле:

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - количество тепла, которое нужно отвести (подвести) в процессе дозировки, кДж;

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - коэффициент теплопередачи, Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год;

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - поверхность теплообмена,Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год;

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - средняя разность температур между теплоносителем и реакционной массой град.

Выбор коэффициента теплопередачи

Для дипломного проекта значение коэффициента теплопередачи принимаем на основании литературных данных.

Примем следующие значения коэффициента теплопередачи [12]:

для змеевика


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год=500 Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год=581,5 Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

для рубашки

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год=200 Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год=252,6 Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Определение средней разности температур между теплоносителем и реакционной массой


Для определения Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/годобычно располагают данными о температурном режиме в аппарате и температуре входящей охлаждающей воды или другого охлаждающего агента.

Для определения Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/годнеобходимы данные о температурном режиме в аппарате и температуре входящего охлаждающего агента (воды) [12]. Рассчитаем поверхность, необходимую для нагрева реакционной массы с 10Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/годдо 60Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год. Для этого примем, что горячая вода, поступающая в змеевик, охлаждается с 95Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/годдо 65Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год.


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Следовательно, требуемая площадь нагрева составляет:
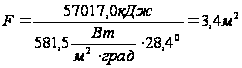

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Рассчитаем поверхность, необходимую для отвода тепла реакционной массы. Для этого примем, что рассол (23,8% раствор хлорида кальция), поступающая в рубашку, нагревается с - 20Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/годдо - 10Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год. Температура реакционной массы при этом составляет 60Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год.


Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Следовательно, требуемая площадь для отвода тепла составляет:
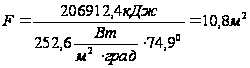

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Так как площадь теплообмена рубашки составляет по каталогу Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год, то для теплоотвода требуется использовать две секции змеевиков.

Рассчитаем время прилива кислотной смеси. Время прилива может быть рассчитано по формуле [12]:
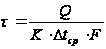

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год


Для периодического отмеривания жидкости используют резервуары с устройством для отмеривания объема. Чаще всего используют цилиндрические стальные резервуары с плоскими днищами. Для измерения жидкости в мерниках применяют смотровые стекла, поплавки, пневматические измерители. При выборе габаритов мерника исходят из необходимого количества жидкости, подлежащей загрузке за операцию.

Рассчитаем объемы мерников кислот, идущих на приготовление кислотной смеси и бензойной кислоты [14]:
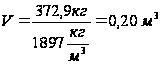

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - объем мерника 20% олеума

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - объем мерника 98% азотной кислоты


Бензойная кислота загружается в реактор при помощи ленточного расходомера.
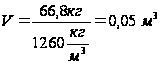

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год - объем мерника бензойной кислоты


Объем аварийной емкости Е3 должен в 4-5 раз превышать объем реактора нитрования:
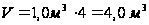

Проектирование мастерской по производству 3,5-динитробензойной кислоты мощностью 13 тонн/год

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Подробнее

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: