Разработка технологического процесса изготовления детали "заглушка"
Расчетно-пояснительная записка
к курсовому проекту по конструированию
Дисциплина: «Технология машиностроения»
Тема Курсового проекта
"Разработка технологического процесса изготовления детали "заглушка"
Содержание
Введение
1. Анализ конструкции детали и условия ее работы
2. Характеристика материала детали
3. Анализ технологичности детали
4. Определение типа производства
5. Разработка плана технологического процесса
6. Расчет размерных цепей
7. Расчет припусков и операционных размеров
8. Расчет режимов резания
9. Выбор инструментов
Список литературы
Введение
Цель курсового проектирования по технологии машиностроения – научится правильно применять теоретические знания, полученные в процессе учебы, использовать свой практический опыт работы на машиностроительных предприятиях для решения профессиональных технологических и конструкторских задач.
К мероприятиям по разработке новых прогрессивных технологических процессов относится и автоматизация, на ее основе проектируется высокопроизводительное технологическое оборудование, осуществляющее рабочие и вспомогательные процессы без непосредственного участия человека.
В соответствии с этим решаются следующие задачи:
Расширение, углубление, систематизация и закрепление теоретических знаний, и применение их для проектирования прогрессивных технологических процессов сборки изделий и изготовления деталей, включая проектирование средств технологического оснащения.
Развитие и закрепление навыков ведения самостоятельной творческой инженерной работы.
Овладение методикой теоретико-экспериментальных исследований технологических процессов механосборочного производства.
В данной работе разрабатывается технологический процесс механической обработки детали типа «заглушка». Целью данной работы является определение различных характеристик, таких как скорости резания, силы резания, мощности и др. и полученным значениям характеристик выбор оборудований, на котором будет выполняться данный технологический процесс, также рассчитывается время, которое необходимо для производства.
Анализ конструкции детали и условий ее работы
Деталь «Заглушка» устанавливается на коробке приводов двигателей, удерживая по опорной поверхности фланец подшипника. «Заглушка» изготовлена из легированной стали 38ХА-Ш ГОСТ 4543–71. В «Заглушке» имеется осевое отверстие (посадочное) с высокой точностью изготовления Ш 20 H7 и шероховатостью 0,8. Которое получается путем трех операций – сверления, зенкерования и двухкратное развертывание.
Размер Ш 45,4 h7 обусловлен тем, что деталь, устанавливаясь в коробку, должна обеспечивать уплотнение, необходимое от протекания масла. Этот размер получается путем трех операций – чернового и чистового растачивания и шлифования.
Торцевое биение посадки поверхности необходимо для плотного прилегания к поверхности привода. 3 отверстия Ш 9 служат для закрепления крышки на корпус болтами М8.
2. Характеристика материала детали
Сталь 45 – конструкционная, углеродистая качественная
Массовая доля элементов, %
углерод C……………………………………………………… 0,42 – 0,50
кремний Si……………………………………………………… 0,17 – 0,37
марганец Mn………………………………………………………. 0,5 – 0,8
хром Cr………………………………………………………………. 0,25
сера S…………………………………………………………………. 0,04
фосфор P…………………………………………………………… 0,035
медь Cu……………………………………………………………. 0,25
никель Ni……………………………………………………………. 0,25
мышьяк As…………………………………………………………. 0,08
Твердость по Бринеллю (НB) ………………………….…… 174 – 217
Диаметр отпечатка, мм (не более) ………………………… 4,1
Термообработка:
Закалка: Первой закалки или нормализации ……………… 8400С
Второй закалки ……………………………………………… –
Охлаждение в масле ………………………………………… 150С
Отпуск ………………………………………………………… 4000С
(воде или в масле)
Предел текучести, Н/мм2 …………………………………… 785
Временное сопротивление, МПа …………………………… 690
Относительное удлинение, % ……………………………… 10
Относительное сужение, % …………………………………45
Ударная вязкость КСИ, Дж/см2 …………………………… 81
3. Анализ технологичности детали
Размеры детали соответствуют нормальному ряду чисел,
допустимые отклонения размеров соответствуют СТ. СЭВ 144 – 75.
Деталь жесткая, имеет поверхности, удовлетворяющие требованиям достаточной точности установки. Простановка размеров технологична, т. к. их легко можно измерить на обрабатывающих и контрольных операциях.
При изготовлении детали используют нормализованные измерительные и режущие инструменты.
4. Определение типа производства
Характер технологического процесса в значительной мере зависит от типа производства деталей (единичное, серийное, массовое). Это обусловлено тем, что в различных типах производств экономически целесообразно использование различного по степени универсальности, механизации и автоматизации оборудования, приспособлений, различного по сложности и универсальности режущего и измерительного инструмента. В зависимости от вида производства существенно изменяются и организационные структуры цеха: расстановка оборудования, системы обслуживания рабочих мест, номенклатура деталей и т.д.
По таблице 1 устанавливаем предварительно тип производства в зависимости от веса и количества деталей, подлежащих изготовлению в течение года.
Таблица 1
| Тип производства | Количество обрабатываемых деталей одного наименования и типоразмера в год | ||
| Крупные (тяжелые) | Средние | Мелкие | |
| Единичное | До 5 | До 10 | До 100 |
| Серийное | Свыше 5 до 1000 | Свыше 10 до 5000 | Свыше 1000 до 50000 |
| Массовое | Свыше 1000 | Свыше 5000 | Свыше 50000 |
Серийное производство условно подразделяется на мелкосерийное, среднесерийное и крупносерийное, в зависимости от количества деталей в серии. Ориентировочно такое деление можно произвести на основе данных таблицы 2.
Таблица 2
| Серийность производства | Количество изделий в серии (партии) | ||
| Крупных | Средних | Мелких | |
| Мелкосерийное | 3 – 10 | 5 – 25 | 10 – 50 |
| Среднесерийное | 11 – 50 | 26 – 200 | 51 – 500 |
| Крупносерийное | Свыше 50 | Свыше 200 | Свыше 500 |
Таким образом, имея годовой выпуск продукции 300000 штук/год, наше производство является массовым крупносерийным.
5. Разработка плана технологического процесса
Производственным процессом называется совокупность всех действующих людей и орудий производства, связанных с переработкой сырья и полуфабрикатов в заготовки, готовые детали, сборочные единицы и готовые изделия на данном предприятии.
Технологический процесс – часть производственного процесса, содержащая действия, по изменению и последующему определению состояния предмета производства.
Технологический процесс непосредственно связан с изменением, размеров, форм и свойств обрабатываемой детали.
Заготовка была получена методом штамповки с последующим обжимом. Исходными данными для проектирования технологического маршрута обработки детали «корпус» являлись: рабочий чертеж заготовки, рабочий чертеж детали, производственная программа и трудоемкость выпуска изделий.
При этом предлагалось придерживаться следующих рекомендаций:
В зависимости от шероховатости, точности и специальных требований чертежа детали назначены окончательные методы обработки.
Назначены методы предшествующей обработки поверхностей, т.е. определены этапы: черновой, получистовой, чистовой.
Установлены поверхности детали, подлежащие обработке на каждой операции.
Была установлена последовательность обработки поверхностей (рис. 1), назначены исходные и установочные базы, комплектование технологических переходов по операциям.
Расчет операционных размеров осуществляется по методу максимумов и минимумов, назначая минимальные припуски на механическую обработку по методике предлагаемой – Н.А. Дунин «Основы проектирования технологических процессов производства деталей машин».
000 – Заготовительная
005 – Термообработка
010 – Токарная
015 – Токарная
020 – Токарная
025 – Сверлильная
030 – Фрезерная
035 – Плоскошлифовальная
040 – Токарная
045 – Круглошлифовальная
050 – Резьбонарезная
055 – Внутришлифовальная
060 – Контрольная
6. Расчет размерных цепей
При расчете размерных цепей в качестве нормативных таблиц используем ОСТ 1.41512–86, СТ СЭВ 145–75 (П. 2, табл. 1–13). В таблицах этого стандарта указаны величины номинальных значений оптимальных припусков для различных методов обработки и различных размеров детали.
7. Расчет припусков и операционных размеров
Технологический процесс механической обработки заключается в том, что с поверхности заготовки удаляется слой или слои металла таким образом, что в конце обработки получается готовая деталь, заданная чертежом. Слой металла, удаляемый с заготовки называется припуском. Различают операционный и общий припуски.
Операционный припуск – это слой материала, удаляемый с заготовки при выполнении одной технологической операции (ГОСТ1109–82). Операционный припуск назначают для компенсации производственных погрешностей, возникших при выполнении технологической операции. Производственные погрешности характеризуются отклонениями размеров, геометрическими нарушениями формы, поверхностными микро неровностями, глубиной дефекта поверхностного слоя, а так же отклонениями взаимосвязанных поверхностей.
Общий припуск – это слой материала, удаляемый с заготовки с целью получения готовой детали. Его назначают для компенсации погрешностей заготовки и погрешностей, возникающих на технологических операциях.
Припуск измеряется по нормали к обрабатываемой поверхности и отсчитывается на размер. Поэтому при обработке цилиндрической поверхности припуск отсчитывают на диаметр, при обработке плоскости или торца – на линейный размер.
От припуска необходимо отличать напуск. Напуск – это увеличение припуска в целях упрощения конфигурации заготовки из-за невозможности или нерентабельности ее изготовления с контуром, соответствующим контуру детали.
Удаление припуска сопровождается выполнением операционных размеров. Так как операционные размеры имеют номинальное, минимальное и максимальное значения, то различают номинальный припуск, минимальный припуск, максимальный припуск.
Технологический процесс механической обработки заключается в том, что с поверхности заготовки удаляется слой или слои металла таким образом, что в конце обработки получается готовая деталь, заданная чертежом. Слой металла, удаляемый с заготовки называется припуском. Различают операционный и общий припуски.
Операционный припуск – это слой материала, удаляемый с заготовки при выполнении одной технологической операции (ГОСТ1109–82). Операционный припуск назначают для компенсации производственных погрешностей, возникших при выполнении технологической операции. Производственные погрешности характеризуются отклонениями размеров, геометрическими нарушениями формы, поверхностными микро неровностями, глубиной дефекта поверхностного слоя, а так же отклонениями взаимосвязанных поверхностей.
Общий припуск – это слой материала, удаляемый с заготовки с целью получения готовой детали. Его назначают для компенсации погрешностей заготовки и погрешностей, возникающих на технологических операциях.
Припуск измеряется по нормали к обрабатываемой поверхности и отсчитывается на размер. Поэтому при обработке цилиндрической поверхности припуск отсчитывают на диаметр, при обработке плоскости или торца – на линейный размер.
От припуска необходимо отличать напуск. Напуск – это увеличение припуска в целях упрощения конфигурации заготовки из-за невозможности или нерентабельности ее изготовления с контуром, соответствующим контуру детали.
Удаление припуска сопровождается выполнением операционных размеров. Так как операционные размеры имеют номинальное, минимальное и максимальное значения, то различают номинальный припуск, минимальный припуск, максимальный припуск.
8. Расчет режимов резания
Расчет режимов резания производим по эмпирическим формулам с учетом поправочных коэффициентов для четырех – пяти разнохарактерных переходов или операций.
Расчет режимов резания на токарную операцию
Эффективное использование резцов возможно в условиях повышенной жесткости, точности и быстроходности станков.
Для повышения жесткости системы СПИД необходимо закреплять заготовку в патронах, при длинных заготовках – в патронах с поджимом центром задней бабки, сокращать вылет резца из резцедержателя.
Деталь «крышка» обрабатывается на токарно – револьверном станке с ЧПУ 1П426 в 3х кулачковом патроне с использованием проходного резца (на корпус которого механически крепиться твердосплавная пластинка из ВК8).
Некоторые технические характеристики станка 1П426
Станок используется для обработки штучных заготовок или деталей из калиброванного прутка. На станке возможно проводить следующие виды токарной обработки: обточка, расточка, подрезка, расточка и расточка канавок, сверление, зенкерование, развертывание, фасонное точение, обработка резьб метчиками, плашками и резцами.
|
Наименование параметров |
Ед. изм. |
Величины |
| Класс точности | П | |
| Наибольший диаметр изделия | мм | 500 |
| Диаметр прутка | мм | 65 |
| Длина обрабатываемой детали | мм | 200 |
| Пределы частоты вращения шпинделя | об/мин | 15…2500 |
| Мощность главного привода | кВт | 30 |
| Габариты станка | мм | |
| – длина | 4150 | |
| – ширина | 2600 | |
| – высота | 2920 | |
| Вес станка | 8650 | |
Скорость резания (в зависимости от стойкости инструмента) определяется по формуле (cтр.312 [1]):
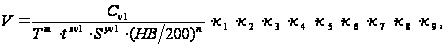
где
 – коэффициент
размеров резца;
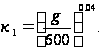 g
– площадь поперечного
сечения резца,
мм
 .
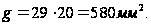
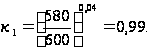
 -
коэф – т угла
в плане
 ;
 (n
= 0,3 – при обточке
резцами из
твердых сплавов
группы ТК; n
= 0,45 – группы ВК
и n = 0,6 – при
обработке
резцами из
быстрорежущих
сталей).
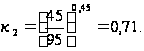
 -
коэф – т влияния
угла;
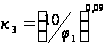 -
для резцов из
быстрорежущих
сталей;
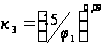 -
для твердосплавных
резцов.
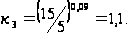
 -
коэф – т влияния
радиуса при
вершине резца;
 (n
= 0,1 – при грубой
обработки
стали; n =
0,2 при получистовой
обработки стали
и n = 0,08 – при
получистовой
обработки
чугуна).
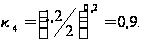
 -
коэф – т влияния
инструментального
материала;
= 1 – для
быстрорежущих
сталей и твердых
сплавов марок
Т15К6 и ВК8;
= 0,73 – для
твердых сплавов
марки Т5К10;
= 0,85 – для
твердых сплавов
марки Т14К8 при
грубой обработки.
 -
коэф – т влияния
марки обрабатываемого
материала;
Обрабатываемый
материал 15Х16Н2АМ
– Ш. Твердосплавная
пластина ВК8
применяется
в черновом и
получистовом
точении коррозионно
– стойких,
высокопрочных
и жаропрочных
трудно обрабатываемых
сталей и сплавов,
в том числе и
сплав титана.
Поэтому
= 1.
 -
коэф – т влияния
вида материала
заготовки;
= 1,1 – для
холоднокатаного;
= 1,0 – для горячекатаного
и
нормализованного
и
= 0,9 – для отожженного
металла.
 -
коэф – т влияния
обрабатываемой
поверхности;
= 1,0 – для
стали и стального
литья с окалиной;
= 0,9 – для чугуна
с отбеленным
слоем.
 -
коэф – т влияния
формы передней
поверхности.
= 1,0 –
плоская;
= 1,05 – радиусная;
= 1,2 – плоская
поверхность
с отрицательным
(-5 )
передним углом.
Коэффициент
 и показатели
степени
 и
 приведены в
таблице
(8.20
[1]) и равны:
= 285;
= 0,18;
= 0,45 – в условиях
обработки с
охлаждением
(5% эмульсия).
Т = 60 мин. – средняя стойкость резцов.
m – показатель степени.
m
= 0,1
 0,25 – для резцов
из быстрорежущих
сталей и оснащенных
твердым сплавом
(обработка
сталей и чугунов);
m
= 0,3
0,33 – обработка
алюминия и его
сплавов.
Принимаем m = 0.175.
n – показатель степени.
n = 1 – при обработке углеродистых сталей твердостью < 130HB;
n = 1,5 – при обработке легированных сталей, чугунов;
n = 1,75 – при обработке сталей твердостью >130HB.
НВ = 200 – твердость заготовки.
Для расчета скорости резания необходимо задать ориентировочное значение подачи (мм/об) по таблице (8.18 [1]) для трудно обрабатываемых материалов.
S = (0,5 – 1,2) мм/об. Принимаем: S = 0,6 мм/об.
Тогда:
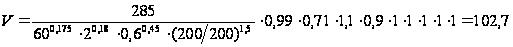 м/мин.
Определяем частоту вращения шпинделя:
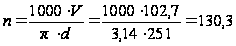 об/мин.
Принимаем
значение частоты
вращения по
станку:
 = 125 об/мин.
Необходимо
скорректировать
значения скорости
резания V
под
.
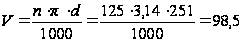 м/мин.
При получистовом и чистовом точении подача рассчитывается по формуле (стр. 315 [1]).
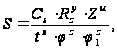
где
 – коэф – т, зависящий
от обрабатываемого
материала;
 -
параметр
шероховатости
обработанной
поверхности,
мкм;
x, y, z и u – показатели степени.
Значения
,
x, y, z
и u приведены
в таблице (8.20 [1]):
= 0,008; x
= 0,3; y = 1,4; z
= 0,35; u = 0,7.
Тогда:
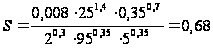 мм/об.
Принимаем
значение подачи
по станку:
 = 0,6 мм/об.
Силу резания при точении рассчитываем по формуле (стр. 315 [1]):
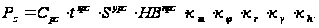
Значения
коэффициента
 и показателей
степени
 ,
 ,
приведены в
таблице (8.26 [1]) и
равны:
= 300;
= 0,87;
= 0,8.
Показатель
 при обработке
сталей с НВ
 170 равен 0,35, сталей
с
НВ > 180 – 0,75 – при обработке чугуна – 0,55.
 =
1 при обработке
сталей; 0,2 – при
обработке
алюминия и
силумина.
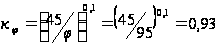 .
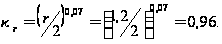
 (
 = -8);
 (
= 1,8);
 –
коэф – т учитывает
влияние износа
резца при обработки
стали.
При
 = 0,5
= 0,93
 = 2
= 1.
Тогда:
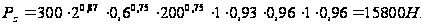
Эффективная мощность резания Nэ (кВт) рассчитывается по формуле
(стр. 319 [1]):
Nэ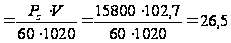 кВт.
Данный станок можно эксплуатировать на данных режимах резания, так как Nэ < Nдв, 26,5 < 30 кВт (по паспорту станка).
Расчет норм времени
Время выполнения операции оценивается штучным временем, которое рассчитывается по формуле:
Тшт = То + Твс + Тоб + Тот.
где То – основное время, мин;
Твс – вспомогательное время, мин;
Тоб – время технического обслуживания станка, мин;
Тот – время на отдых и личные надобности, мин.
Основное время рассчитывается по формуле:
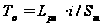
где Lpx – длина рабочего хода, мм;
i – число рабочих ходов, мм;
Sm – минутная подача инструмента, мм/мин.
Lpx = 62 мм; i = 1; Sm =