Разработка технологического процесса изготовления детали "заглушка"
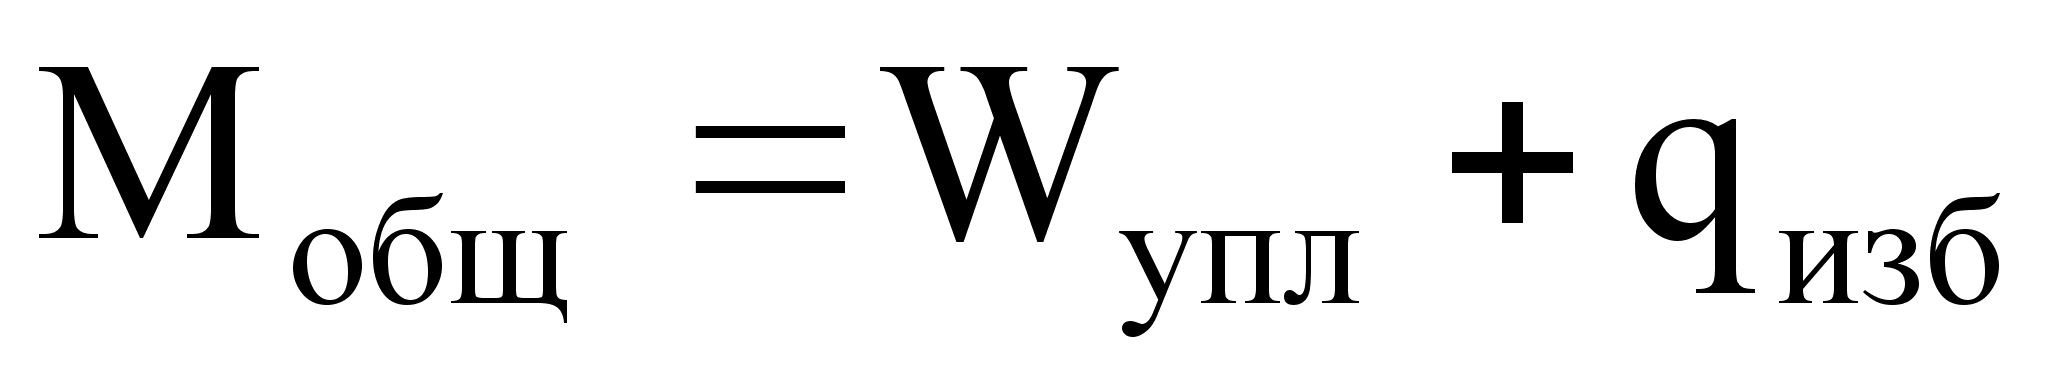 мм/мин.
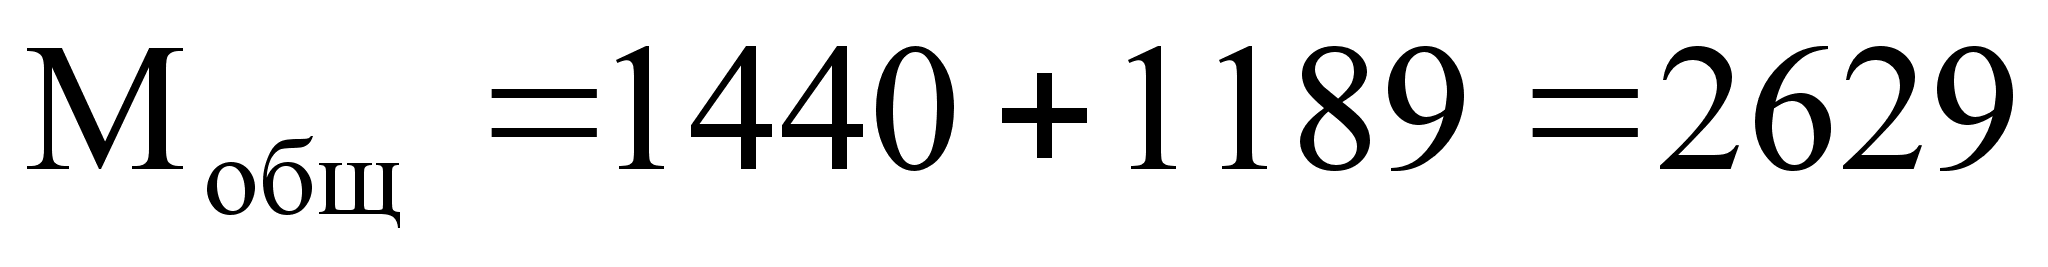 мин.
Вспомогательное время в данном переходе включает составляющие:
Твс = Тус + Тупр.
Где Тус – время на установку, закрепление и снятие заготовки (Тус = 0,6 мин);
Тупр – время на управление станком (Тупр = 0,16 мин).
Твс = 0,6 + 0,16 = 0,76 мин.
Время на техническое и организационное обслуживание:
Тоб + Тот = 0,06 (То + Твс) = 0,06 (0,83 + 0,76) = 0,1 мин.
Штучное время операции:
Тшт = 0,83 + 0,76 + 0,1 = 1,6 мин.
Расчет режимов резания на сверлильную операцию
Деталь «крышка» обрабатывается на радиально – сверлильном станке 2А554 с использованием кондуктора, сверла диметром 9 мм из Р18. Сверление с шероховатостью Ra 2,5 мкм.
Некоторые технические характеристики станка 2А554.
Радиально – сверлильный станок 2А554 предназначен для сверления в сплошном материале, рассверливания, зенкерования, развертывания, подрезки торцов, нарезания резьбы метчиками и другие подобные операции. Применение приспособлений и специального инструмента значительно повышает производительность станка и расширяет круг возможных операций, позволяет производить на нем выточку внутренних канавок, вырезку круглых пластин из листа и т.д.
| Диаметр сверления в стали, мм | 50 |
| Диаметр сверления в чугуне, мм | 63 |
| Крутящий момент шпинделя, нм | 710 |
| Осевое усилие на шпинделе, н | 20000 |
| Мощность главного двигателя, кВт | 5.5 |
| Осевое перемещение шпинделя, мм | 400 |
| Перемещение головки по рукаву, мм | 1225 |
| Перемещение рукава по колонне, мм | 750 |
| Вращение рукава вокруг колонны, грд | 360 |
| Частота вращения шпинделя, об/мин | 18–2000 |
| К-во частот вращения шпинделя | 24 |
| Подачи шпинделя на оборот, мм/об | 0,045–5,0 |
| К-во подач шпинделя | 24 |
| Конус шпинделя | МК5 |
| Длина, мм | 2665 |
| Ширина, мм | 1030 |
| Высота, мм | 3430 |
| Вес, кг | 4700 |
Скорость резания находится для спиральных сверл и сверл, оснащенных пластинами твердого сплава по формуле (стр. 385 [1]):
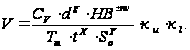
где
 – коэф – т, учитывающий
влияние материала
инструмента;
(
= 1 – для быстрорежущих
сверл;
= 0,65 – для стали
марки 9ХС).
 -
коэф – т влияния
глубины сверления.
| L/d | 3 | 4 | 5 | 6 | 8 | 10 |
|
|
0,9 | 0,8 | 0,7 | 0,65 | 0,56 | 0,5 |
Принимаем
= 0,9.
Знак
«+» применяется
для n при обработке
малоуглеродистых
сталей, твердостью
< 155HB, знак «–
«при обработке
сталей твердостью
>155НВ и других
металлов.
Коэффициент
СV и показатели
степени g,
x, y и n
определяются
по таблице
(10.14 [1]): СV = 3,06; g
= 0,65; x = 0,3; y = 0,7; n
= 0,3.
Тm = 20 мин. – стойкость сверла.
Глубина
резания:
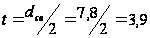 мм.
Для расчета скорости резания необходимо задать ориентировочное значение подачи (мм/об) по таблице (10.12 [1]):
S = 0,13 мм/об.
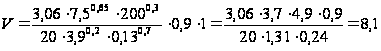 м/мин.
Частота вращения определяется по формуле:
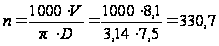 об/мин.
Принимаем
значение частоты
вращения по
станку:
 = 350 об/мин.
Необходимо
скорректировать
значения скорости
резания V
под
.
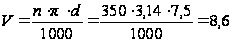 м/мин.
Ориентировочно силы резания при сверлении можно рассчитать по формуле (стр. 388 [1]):
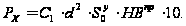
Значение коэффициента С1 определяем по таблице (10.14 [1]): С1 = 1,5.
Значение
показателей
степени y
и n определяем
по таблице
(10.15 [1]):
y
= 0,7; n=
0,3.
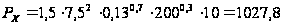 Н.
Крутящий момент при сверлении определяется по формуле:
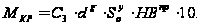
Значение коэффициента С3 определяем по таблице (10.14 [1]): С3 = 0,8.
Значение показателя степени g берем из таблице (10.16 [1]): g = 0,65.
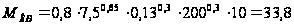
 .
Эффективная мощность сверления Nэ (кВт) определяется по формуле:
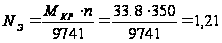 кВт.
Данный станок можно эксплуатировать при данных режимах резания, так как Nэ < Nдв, 1,21 < 5,5 кВт (по паспорту станка).
Расчет норм времени
Тшт = То + Твс + Тоб + Тот.
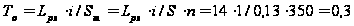 мин.
Твс = Тус + Тупр = 0,2 + 0,1 = 0,3 мин.
Тус = 0,2 мин. Тупр = 0,1 мин.
Тоб + Тот = 0,06 (То + Твс) = 0,06 (0,3 + 0,3) = 0,04 мин.
Тшт = 0,3 + 0,3 + 0,04 = 0,64 мин.
Расчет режимов резания на шлифовальную операцию
Шлифование обеспечивает получение высокой чистоты обработанной поверхности и высокой точности размеров обрабатываемых деталей. Шлифование выполняется абразивными инструментами. Абразивный инструмент представляет собой твердое тело, состоящее из зерен абразивного (шлифовального) материала, скрепленных между собой связкой. Значительную часть объема абразивного инструмента занимают воздушные поры. Абразивные инструменты в подавляющем большинстве используются в виде шлифовальных кругов разнообразной формы.
Круглое шлифование осуществляется методом продольной подачи на длину 25 мм. С припуском 1,6 мм на диаметр (0,8 на сторону) с шероховатостью Ra2,5 мкм., на оправке зажатой в центрах кругло шлифовального станка BUB – 40.
Внутришлифовальный станок модели 3К227А
Станок 3К227А является внутришлифовальным станком, можно шлифовать закалённую и легированную сталь чугун, ковкий чугун, литую сталь, цветные металлы. Внутришлифовальный станок с автоматическим циклом внутреннего шлифования.
С помощью внутришлифовального шпинделя можно шлифовать цилиндрические и конические, простые и ступенчатые, отверстия, а также короткие наружные диаметры и узкие торцевые поверхности
Внутришлифовальный станок с автоматическим циклом внутреннего шлифования устройством с ручным управлением глубина шлифования – 315,500,700
С помощью торцешлифовального устройства и соответствующих принадлежностей моно шлифовать простые торцевые поверхности, низкие торцевые поверхности и две расположенные друг за другом торцевые поверхности одновременно.
После автоматического шлифования отверстия, начинается автоматически шлифование торцевой поверхности. С помощью автоматического торцешлифовального устройства.
Технические данные:
|
Занимаемое пространство Длина Ширина при открытом Распределительном шкафу Высота |
3500 мм 2400 мм 2000 мм |
|
Необходимая для привода мощность: Двигатель внутришлифовального устройства |
7,5 кВт |
|
Двигатель механизма перемещения изделия |
0,9/1,5 кВт |
| Двигатель торцешлифовального устройства | 4 кВт |
| Число оборотов шпинделя изделия | 40/50/63/80 об/мм |
|
Подача при внутреннем шлифования – непрерывная – повторно кратковременная |
0,1–1 мм/об 1,0–25 мк/дв. ход |
Подача при внутреннем шлифования
– непрерывная 0,1–1 мм/об
– повторно кратковременная 1,0–25 мк/дв. ход
Скорость перемещения стола 0,1–8 м/мин
Ускоренный ход 10 м/мин
Устоновленная мощность токоприём-
Ников 16 кВт
Путь перемещения внутришлифоваль-
Ного устройства на столе 520 мм
Max расстояние между бабкой изд.
И шлиф. Бабкой 1250 мм
Max глубина шлифования 315 мм
Диаметр шлифования в защит.
Приспособлен. для изделия
Внутреннее шлифование 40–400 мм
Наружное шлифов. Max 400 мм
Max диаметр изделия в защитн.
приспособ. Для изделия. 500 мм
Max/ расстояние между бабкой
изделия и торцешлифовальным
кругом 500 мм
Шлифовальный круг: Круг ПП450х80х203 24А 25…40П СМ1-СМ2 К1кл ГОСТ2424–84.
ПП – круг прямого профиля размерами: 450х80х203.
Область
применения:
круглое наружное
шлифование
изделий D
< 1000 мм.; круглое
внутреннее
шлифование
отверстий при
D 150 мм.; бесцентровое
шлифование
деталей при
D
600 мм.; плоское
шлифование
периферией
круга; заточка
инструментов;
резьбо -, шлице
-, зубошлифовании.
24А – абразивный материал – электрокорунд белый;
40П – зернистость;
СМ1 – СМ2 – твердость;
К1 – керамическая связка;
1 кл. – класс неуравновешенности;
Режимы шлифования можно определить для наружного шлифования с продольной подачей по таблице (14.25 [1]):
Припуск (глубина резания за один проход) – 0,05 мм.
 =
10 м/мин. – продольная
подача.
 =
178 об/мин. – частота
вращения круга.
Определяем работу единичного зерна, а в частности подачу приходящуюся на одно зерно по формуле:
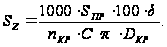
где
 – поперечный
размер абразивных
зерен, мм.
40П –
зернистость
шлифовального
материала, что
соответствует
размеру абразивных
зерен:
= 0,4 мм.
С – содержание абразивных зерен, %.
Номер структуры |
1 –3 |
3 – 4 |
5 – 6 |
7 – 8 |
9 – 12 |
13 – 16 |
| Содержание абразивных зерен | 60 – 56 | 56 – 54 | 52 – 50 | 48 – 46 | 44 – 38 | 34 – 30 |
Тем самым: C = 48%.
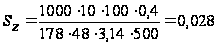 мм/зерно.
Расчет норм времени
Тшт = То + Твс + Тоб + Тот.
Основное время при шлифовании методом продольной подачи определяется по формуле:
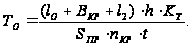
где
 – длина обрабатываемой
поверхности;
= 25 мм.
 -
ширина шлифовального
круга;
= 63 мм.
-
продольная
подача;
= 10 м/мин.
 – частота
вращения изделия;
= 1000 об/мин.
h – припуск на обработку; h = 0,8 мм.
t – глубина резания; t = 0,05 мм.
 – коэффициент
точности;
= 1,2.
 – длина
вылета круга
от детали;
= 10 мм.
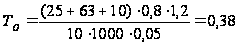 мин.
Твс = Тус + Тупр = 1,2 + 0,2 = 1,4 мин.
Тус = 1,2 мин. Тупр = 0,2 мин.
Тоб + Тот = 0,06 (То + Твс) = 0,06 (0,38 + 1,4) = 0,1 мин.
Тшт = 0,38 + 1,4 + 0,1 = 1,88 мин.
Расчет режимов резания на фрезерную операцию
Фрезерование является одним из наиболее распространенных и высокопроизводительных способов механической обработки резанием. Обработка производится многолезвийным инструментом.
Деталь «крышка» обрабатывается на вертикально – фрезерном станке с ЧПУ 6М13СН2 в приспособлении концевой фрезой из быстрорежущей стали Р12Ф2К8М3. Производим черновую обработку с шириной обрабатываемой поверхности заготовки, равной диаметру фрезы 16 мм. с шероховатостью Rа12,5 мкм. и припуском 6 мм.
Назначаем подачу.
Подача при черновом фрезеровании концевыми фрезами из быстрорежущей стали выбираем по (табл. 34 [2 т. 2]) в зависимости от: мощности станка или фрезерной головки, жесткости системы заготовка – приспособление, типа фрезы и материала обрабатываемой заготовки.
Получаем:
 =
 Принимаем:
=
0,16 мм/зуб.
Определяем скорость резания по формуле:
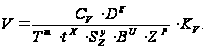
Значение
коэффициента
 и показатели
степени g,
x, y, u, p,
m определим
по (табл. 39 [2 т. 2]):
=
35,4; g = 0,45; x
= 0,3 y = 0,4; u
= 0,1; p = 0,1; m
= 0,33.
Значение периода стойкости определим по (табл. 40 [2 т. 2]): Т = 120 мин.
Общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания определяются, как:
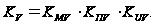
где
 – коэф – т, учитывающий
качество
обрабатываемого
материала
(определяется
по (табл. 1–4 [2 т. 2]));
 -
коэф – т, учитывающий
состояние
поверхности
заготовки
(определяется
по (табл. 5 [2 т. 2]));
 – коэф
– т, учитывающий
материал инструмента
(определяется
по (табл. 6 [2 т. 2])).
= 0,85;
= 0,8;
= 0,3.
Получаем:
 =
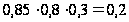 .
Глубина резания: t = 6 мм.
Подача: S = 0,16 мм/зуб.
Число зубьев: Z = 6.
Диаметр фрезы: D = 16 мм.
Ширина фрезерования: В = 16 мм.
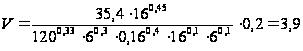 м/мин.
Определяем частоту вращения инструмента.
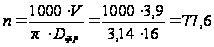 об/мин.
Выбираем
частоту вращения
по станку:
 = 80 об/мин.
Корректируем скорость:
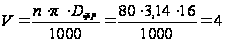 м/мин.
Определяем силу резания.
Главная составляющая силы резания при фрезеровании – окружная сила.
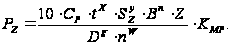
Значение
коэффициента
 и
показатели
степени x,
y, n, g,
w определяются
по (табл. 41 [2 т. 2]):
=
82; x = 0,75; y =
0,6; n = 0,55; g
= 0,86; w = 0.
Поправочный
коэффициент
на качество
материала
 для стали и
чугуна определяется
по (табл. 9 [2 т. 2]).
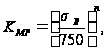 n
= 0,55.
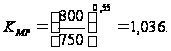
Тогда:
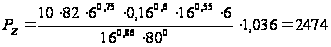 Н.
Определим
эффективную
мощность резания
 (кВт).
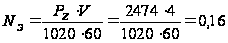 кВт.
Данный
станок можно
эксплуатировать
на данных режимах
резания, так
как
<
 ,
0,16 < 7,5 кВт (по паспорту
станка).
Расчет норм времени
Тшт = То + Твс + Тоб + Тот.
Основное время при фрезеровании определяется по формуле:

где L – длина врезания;
 – минутная
подача.
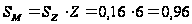 м/мин.
Тогда:
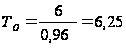 мин.
Твс = Тус + Тупр = 5 + 1,5 = 6,5 мин.
Тус = 5 мин. Тупр = 1,5 мин.
Тоб + Тот = 0,06 (То + Твс) = 0,06 (6,25 + 6,5) = 0,77 мин.
Тшт = 6,25 + 6,5 + 0,77 = 13,52 мин.
9. Выбор инструментов
Для обработки наружной цилиндрической и торцовой поверхностей используется токарный проходной упорный резец ГОСТ 18879 – 73.
h = 20 мм – высота резца;
L = 120 мм – длина резца;
b = 16 мм – ширина резца;
l = 16 мм – длина режущей кромки;
R = 1 мм – радиус закругления режущей кромки;
Материал режущей кромки Т15К6.
Для обработки внутренних поверхностей используется токарный расточной резец ГОСТ 18883 – 73.
Материал режущей кромки Т15К6.
h = 16 мм – высота резца;
b = 16 мм – ширина резца;
L = 120 мм – длина резца;
l = 8 мм – длина режущей кромки;
Для подрезания фаски используется токарный проходной отогнутый резец ГОСТ 18868 – 73.
H = 16 мм – высота резца;
B = 10 мм – ширина резца;
L = 100 мм – длина резца;
m = 8 мм – расстояние от режущей кромки до державки;
a = 8 мм – длина режущей кромки;
r = 0,5 мм – радиус закругления режущей кромки;
Материал режущей кромки Т5К10.
При сверлении поверхности используем:
Спиральные сверла из быстрорежущей стали с коническим хвостовиком ГОСТ 10902–77:
d=9-диаметр сверла;
L=125 мм – длина сверла;
l=81 мм – длина режущей части;
Материал: P9K5.
Спиральные сверла из быстрорежущей стали с коническим хвостовиком ГОСТ 10903–77:
d=11,7 – диаметр сверла;
L=175 мм – длина сверла;
l=94 мм – длина режущей части;
Материал: P9K5.
При развертывании черновом и чистовом:
Развертки цельные машинные с коническим хвостовиком ГОСТ 1672–80:
d=11,9 мм и d =12 мм – диаметры разверток.
L=175 мм – длина сверла;
l=94 мм – длина режущей части;
Материал: P9K5.
При фрезеровании поверхности используем концевую фрезу с цилиндрическим хвостовиком ГОСТ 17025 – 71.
L = 104 мм – длина фрезы;
D = 22 мм – диаметр фрезы;
z = 5 мм – число зубьев фрезы;
Материал: Т15К10.
Для наружного шлифования используется абразивный круг ГОСТ 2424 – 75.
D = 600 мм – диаметр круга;
d = 80 мм – внутренний диаметр круга;
B = 305 мм – ширина круга;
Зернистость 40;
Твердость СМ1;
Шлифовальный материал 24А.
Список литературы
Анурьев В.И. «Справочник конструктора машиностроения» В 3-х т. Т. 2. – М.: Машиностроение. 1982. – 560 с.
«Прогрессивные режущие инструменты и режимы резания металлов», Справочник /Под общей ред. В.И. Баранчикова., М.: