Проектирование сталелитейного цеха
3.1.1 Расчет количества печей, ШТ
Таблица баланса металла.
Таблица 3.1
| Статьи баланса | % от металлозавалки | Масса, т |
|
Годное литье Жидкий металл: 2. Возвратные отходы 2.1 Литники и прибыли 2.2 Брак 2.3 Сливы, сплески 3. Стальной лом ГОСТ 2787-75 Группы А Угар и безвозвратные потери Металлозавалка |
52,4 95 |
12500 22662.2 |
| 42,6 | 10162.2 | |
| 38,5 | 9184.1 | |
| 3,1 | 739.5 | |
|
1,0 95 |
229 22662.2 |
|
| 5 | 1192.7 | |
| 100 | 23854.9 |
Необходимое количество плавильных агрегатов определяется по формуле:
Nрасч =Кн Вг /Фд qрасч
Nрасч - расчетное количество плавильных печей,
Вг - годовое количество жидкого металла по участку тон
Кн -коэффициент неравномерности потребления жидкого металла, равный 1-1,2 для крупносерийного и массового производства
Фд - действительный фонд времени работы оборудования, ч/год
qрасч - производительность плавильного оборудования, т/ч
Фд выбираем исходя из типа оборудования (индукционная печь) и количества смен работы (2 смены) - Фд = 3890 ч/год. Выбор количества смен зависит от характера производства, а последний в свою очередь определяется серийностью производства. Характер производства-паралельный производство крупносерийное. Устанавливается 2-х сменный режим работы.
роизводительность плавильного агрегата 2,5 т/ч.
Nрасч=1,1*22662.2/3890*2,5=24928.4/9725=2,56
Принятое количество плавильных агрегатов Nпр получаем путем увеличения
Nрасч до значения целого числа. Для проекта берем 3 печи.
Правильность выбора количества плавильных печей определяется путем расчета коэффициента загрузки.
Кз =Nрасч /Nпр
Кз=2,56/3=0,85
Где Кз -коэффициент загрузки плавильного оборудования,Nрасч-расчетное количество оборудования,Nпр-принятое количество оборудования.
Нормальная работа плавильного отделения обеспечивается при
Кз=0,7-0,85
Для расчетов использовал лит.1таб.9; 12 и лит.2
ЭЛЕКТРОПЕЧЬ ИНДУКЦИОННАЯ ПЛАВИЛЬНАЯ ТИПА ИСТ-2,5/1,6М4 НАЗНАЧЕНИЕ И ОБЛАСТЬ ПРИМЕНЕНИЯ
Электропечь индукционная плавильная тигельная типа ИСТ-2,5/1,6М4 ёмкостью 2,5т. предназначена для индукционной плавки и перегрева черных, цветных и драгоценных металлов токами средней частоты.
Электропечь ИСТ-2,5/1,6М4 может быть использована в литейных производствах промышленных предприятии всех отраслей народного хозяйства и для поставок на экспорт, в страны с умеренным и тропическим климатом.
Наиболее рациональный режим работы - трехсменный.
Электропечь изготавливается в климатическом исполнении УХЛ4 по ГОСТ 15150-69 и предназначена для работы в следующих условиях:
закрытое помещение;
высота над уровнем моря - не более 1000 м;
температура окружающей среды - от + 5 до + 40 С;
относительная влажность окружающей среды при температуре +20°С - до 90% и при +40°С - до 50%;
окружающая среда - невзрывоопасная, не содержащая агрессивных газов и примесей, разрушающих изоляцию и металлы;
температура охлаждающей воды от + 5 С до + 25 С;
отсутствие в охлаждаемой воде примесей, образующих осадок;
температура охлаждающей воды не должна быть ниже температуры окружающего воздуха в помещении более, чем на 15 С (во избежание появления росы);
пары и пыль в концентрациях, не превышающих указанных в ГОСТ 2.1 005-88;
вибрация и удары в месте установки электропечи должны отсутствовать.
По технике безопасности установки индукционные плавильные соответствуют требованиям ГОСТ 12.2 003-74 (RUS) и 12.3 002-75 (RUS).
По пожарной безопасности установки индукционные плавильные соответствуют требованиям ГОСТ 12.1 004-76 (RUS).
ТЕХНИЧЕСКАЯ ДОКУМЕНТАЦИЯ
В период выполнения заказа подготовит и передаст эксплуатационную документацию и инструкции:
Эксплуатационная документация:
эксплуатационные инструкции и описание функций оборудования;
инструкции по набивке и ремонту футеровки печи;
монтажные схемы, перечень оборудования, перечень кабелей.
ТЕХНИЧЕСКИЕ ДАННЫЕ
Основные параметры и характеристики, необходимые для изучения и правильной эксплуатации изделия и его составных частей приведены (таблице 3.2).
Таблица 3.2
| Наименование показателя | Норма параметра | |
| номинальная | допустимая | |
| Ёмкость номинальная, т: | 2,5 | |
| Мощность питающего преобразователя, кВт, не более: | 1600 | |
|
Число фаз: питающей сети контурной цепи |
3 1 |
|
|
Частота тока, Гц: питающей сети контурной цепи |
50 400 |
49-51 500 |
|
Номинальное напряжение, В: питающей сети преобразовательного трансформатора контурной цепи (индуктора) |
6000 или 10000 от 1500 до 2000 |
|
| Коэффициент мощности на входе тиристорного преобразователя частоты | 0,92 |
|
| Номинальная температура перегрева металла, °С, не более: | 1600 | 1500 |
| Скорость расплавления и перегрева, т/ч | 2,5 | 2,0 |
| Удельный расход электроэнергии на расплавление и перегрев металла, кВт ч/т: | 679 |
764 |
| Удельная мощность, кВа · ч/т | 841 | 991 |
| Напряжение подогрева (расчётное), В | 260 | 250 |
|
Расход воды для охлаждения, м3/час: индуктора и токоподвода конденсаторных шкафов тиристорного преобразователя частоты дросселя |
21 16,8 6,0 0,24 |
21,5 17 6,0 0,26 |
В комплект поставки ИСТ-2,5/1,6 М4 входит:
Таблица 3.3
| НАИМЕНОВАНИЕ ИЗДЕЛИЙ | Кол-во, шт. |
| Электропечь ИСТ-2,5 | 1 |
| Шкаф управления (с конденсаторной батареей) | 1 |
| Тиристорный преобразователь ТПЧ-800 | 2 |
| Тигель ИСТ-2,5 | 1 |
|
Трансформатор питающий |
2 |
|
Станция водоохлаждения |
1 |
|
Маслонапорная станция |
1 |
| ЗИП (с кабелями водоохлаждения и токоподводами) | 1 |
| Авторский надзор за проведением монтажных и наладочных работ | + |
Индукционный плавильный комплекс ИСТ-2,5/1,6 М4 является надежным в своем классе устройств.
Надежная работа комплекса гарантируется многоступенчатой системой защиты комплекса от возможных внешних воздействий на уровне отдельных устройств и всего комплекса в целом.
ИНДУКЦИОННАЯ ПЛАВИЛЬНАЯ ПЕЧЬпредназначена для плавки, перегрева и выдержки цветных и черных металлов.
Состав печи:
Каркас
Каркас печи представляет собой жесткую сварную раму, из нержавеющей стали. На диагоналях каркаса закрепляются оси, вокруг которых производится поворот печи для слива расплавленного металла. На изоляционных растяжках, в подине, выполненной из жаропрочного бетона, установлен индуктор. Применение жаропрочного бетона, повышает жесткость конструкции, позволяет отказаться от асбоцементных плит и обеспечивает гораздо больший срок службы печи по отношению к известным аналогам.
Индуктор
Индуктор печи выполнен из медной специально профилированной водоохлаждаемой трубки. Катушка индуктора снабжена жесткой сегментной межметковой изоляцией, охлаждающая вода разделена несколько цепей. Предусмотрена система измерения сопротивления тигля.
Энергоподвод
Электроэнергия и вода подводятся к индуктору по гибким водоохлаждаемых кабелям.
Узел контроля водоохлаждения
"Гребенка" представляет собой, сборный коллектор водоохлаждения, снабженный реле протока и контактными термометрами для каждой ветви охлаждения, специальным диагностирующим устройством, связанным с системой управления, индикации и диагностики установки. Узел контроля предназначен, для непрерывного контроля за наличием протока воды и её температуры в каждом контуре охлаждения установки.
Измеритель сопротивления тигля
Измеритель предназначен, для непосредственного измерения сопротивления стенки тигля индукционной печи, по величине которого можно судить о состоянии футеровки, сигнализации о снижении этого сопротивления относительно уровня регулируемой установки, сигнализации о перегрузке внутреннего источника прибора при уменьшении измеряемого сопротивления до значения, соответствующего разрушению футеровки.
Защита печного агрегата
многослойная изоляция индуктора, обеспечивает его высокую электрическую прочность;
система контроля футеровки, измеряет токи утечки через футеровку печи, обеспечивает индикацию нормальной работы печи, опасной зоны работы и аварийной, с выдачей аварийного сигнала и отключением установки;
контроль протока и температуры всех контуров охлаждения печи, включая индуктор печи.
ТИРИСТОРНЫЙ ПРЕОБРАЗОВАТЕЛЬ ЧАСТОТЫ
Предназначен для преобразования трехфазной сети промышленной частоты (50 Гц) в однофазную сеть средней частоты (0,5 кГц) и служит источником питания индукционной плавильной печи.
Преобразователь с полностью управляемым выпрямителем, для бесступенчатого плавного регулирования мощности, а также с системой стабилизации уровня потребляемой мощности, полным автоматическим управлением инвертора, обеспечивает полное и постоянное потребление мощности при оптимальной системе загрузке шихты.
Питающая трехфазная сеть имеет равномерную нагрузку по 3-м фазам, с cos j не менее 0,96.
Преобразователь состоит из следующих частей:
выпрямитель, с водоохлаждаемыми тиристорами и защитой от перенапряжения;
сглаживающий дроссель для сглаживания выпрямленного тока в выпрямительном промежуточном контуре и для отделения среднечастотного контура от питающей сети;
инвертор, с водоохлаждаемыми быстродействующими тиристорами и токоограничивающими защитными реакторами;
Преобразователь частоты оснащен:
встроенной системой оперативной и предпусковой диагностики, позволяющей контролировать состояние всех силовых приборов преобразователя на функциональную пригодность (пробой тиристоров и диодов, замыкание на "землю", обрыв и т.п.) не только во время работы преобразователя и перед его запуском;
системой автоматического регулирования, ограничивающей в автоматическом режиме выход преобразователя в критические режимы работы (К.З. или Х. Х), а также возможную перегрузку преобразователя;
система автоматического управления, регулирования, диагностики и защиты, обеспечивающая как режим потребления из сети оптимальной мощности, так и режимы стабилизации технологических параметров;
силовая схема преобразователя защищена трехступенчатой защитой, состоящей из быстродействующего автоматического выключателя на входе преобразователя и схемы защиты на основе запираемого выпрямителя и мощным токоограничивающим реактором;
системой теплового контроля теплонагруженных элементов схемы (больше 30 точек);
системой контроля охлаждающей воды, контролирующей проток воды во всех ветвях охлаждающего контура и температуру воды в каждом охлаждающем контуре;
блокировкой дверей преобразователя от несанкционированного доступа;
защитой от перезапуска преобразователя при пропадании питающего напряжения.
КОМПЛЕКТ ШИНОПРОВОДОВ
Состоит из водоохлаждаемых медных труб выполненных из специального медного профиля для соединения гибкого печного токоподвода с конденсаторной батареей, переключающим устройством и преобразователем. Комплект шинопроводов разрабатывается и изготавливается под условия Заказчика в ходе выполнения работ привязке комплекса.
БК И ШИНОПРОВОДЫ:
БК предназначены, для компенсации реактивной мощности печи и создания совместно с индуктивностью печи среднечастотного резонансного контура. Конденсаторная батарея выполнена в одном блочном конструктиве со смонтированным токоподводом и водоохлаждением и готова к подсоединению.
БК состоит:
конденсаторной рамы с установленным в ней набором приборов контроля водяного охлаждения;
печных среднечастотных конденсаторов с гибкими компенсаторами - токоподводами;
система охлаждаемых шинопроводов и контактных присоединений;
сборного коллектора водоохлаждения с датчиками протока и температуры охлаждающей жидкости.
Защита БК
контроль К.З. на землю;
контроль протока и температуры охлаждающей воды.
ГИДРОПРИВОД:
Гидропривод предназначен, для управления наклоном печи. Рабочее давление - 140 бар. Время наклона печи - 70 - 80 с.
Состав гидропривода:
стальной бак для масла сварной конструкции;
насос с электрическим двигателем, с возможностью его переключения на другую печь через вентильные клапаны в аварийном случае;
клапаны, ограничивающие давление;
клапаны с электрическим управлением для наклона печей и привода крышек;
манометр давления масла;
входной и вентиляционный фильтры;
масляный дренажный клапан;
различные трубопроводы и соединения внутри станции;
ручной насос для аварийного слива металла (может быть установлен насос с приводом от сжатого воздуха или электропривод с питания от аккумулятора).
Гидропривод оснащен:
системой контроля рабочего давления в системе;
резервным насосом для аварийного слива металла;
системой защиты с обратным клапаном для защиты от прорыва клапана гидросистемы.
ПУЛЬТ ДИСТАНЦИОННОГО УПРАВЛЕНИЯ
Предназначен для управления и регулирования процессами плавки и работой оборудования, установлен в непосредственной близости от печей. На пульт вынесены функции - включение, отключение печи и гидравлических насосов, управление, наклоном печей, кнопка аварийного отключения печей, индикацией основных параметров работы установки и состояния оборудования.
Отображает работу всего комплекса в режиме постоянного мониторинга.
Все системы защиты, диагностики и индикации отображают для обслуживающего персонала все режимы работы комплекса в нормальной, опасной или аварийной зоне.
По желанию Заказчика комплекс может быть оснащен автоматизированной микропроцессорной системой ведения плавок, в дополнительные функции которой входит автоматическое диагностирование комплекса, протоколирование режимов его работы с возможностью передачи данных по удаленному интерфейсу на "стол руководителя".
ПЕРЕКЛЮЧАЮЩЕЕ УСТРОЙСТВО ДЛЯ БК
Предназначено для быстрого переключения источника питания с одной печи на другую (при поставке комплекса с двумя печами). Переключающее устройство может быть оснащено электрическим или пневматическим приводом.
ОТЛАДКА РЕЖИМОВ РАБОТЫ КАЖДОЙ ЕДИНИЦЫ ОБОРУДОВАНИЯ И ВСЕЙ УСТАНОВКИ В ЦЕЛОМ
установка (закрепление всех элементов установки на фундаментах или стальных конструкциях);
электромонтаж (монтаж силовых токовых трасс; прокладка, укрепление и подключение всех цепей электрических двигателей; подключение заземления установки);
монтаж системы водоохлаждения (линий водоснабжения и стока).
монтаж гидравлической системы (прокладка гидравлических линий, наполнение установки гидравлической жидкостью, спуск воздуха в системе).
футеровка печи (футеровка осуществляется согласно инструкций, предоставленных Исполнителем).
Для мелкого и разового литья возьмём индукционную электропечь ИСТ-0,4
И ковш емкостью 0,5т.
Крупное и разовое литье производим на кону, для остального литья используем автоматическую формовочную линию.
ЭЛЕКТРОПЕЧЬ ИНДУКЦИОННАЯ ТИГЕЛЬНАЯ
ТИПА ИСТ-0,4/0,32
НАЗНАЧЕНИЕ И ОБЛАСТЬ ПРИМЕНЕНИЯ
Электропечь индукционная плавильная тигельная типа ИСТ-0,4/0,32 ёмкостью 0,4 т. предназначена для индукционной плавки и перегрева стали, чугуна, цветных и драгоценных металлов токами средней частоты.
Электропечь ИСТ-0,4/0,32 может быть использована в литейных производствах промышленных предприятий всех отраслей народного хозяйства и для поставок на экспорт, в страны с умеренным и тропическим климатом.
Наиболее рациональный режим работы - трехсменный.
Электропечь изготавливается в климатическом исполнении УХЛ4 по ГОСТ 15150-69 и предназначена для работы в следующих условиях:
закрытое помещение;
высота над уровнем моря - не более 1000 м;
температура окружающей среды - от + 5 до + 40 С;
относительная влажность окружающей среды при температуре +20°С - до 90% и при +40°С - до 50%;
окружающая среда - невзрывоопасная, не содержащая агрессивных газов и примесей, разрушающих изоляцию и металлы;
температура охлаждающей воды от + 5 С до + 25 С;
отсутствие в охлаждаемой воде примесей, образующих осадок;
температура охлаждающей воды не должна быть ниже температуры окружающего воздуха в помещении более, чем на 15 С (во избежание появления росы);
пары и пыль в концентрациях, не превышающих указанных в ГОСТ 2.1 005-88;
вибрация и удары в месте установки электропечи должны отсутствовать.
По технике безопасности установки индукционные плавильные соответствуют требованиям ГОСТ 12.2 003-74 (RUS) и 12.3 002-75 (RUS).
По пожарной безопасности установки индукционные плавильные соответствуют требованиям ГОСТ 12.1 004-76 (RUS).
ТЕХНИЧЕСКАЯ ДОКУМЕНТАЦИЯ
В период выполнения заказа подготовит и передаст эксплуатационную документацию и инструкции:
Эксплуатационная документация:
эксплуатационные инструкции и описание функций оборудования;
инструкции по набивке и ремонту футеровки печи;
монтажные схемы, перечень оборудования, перечень кабелей.
ТЕХНИЧЕСКИЕ ДАННЫЕ
Основные параметры и характеристики, необходимые для изучения и правильной эксплуатации изделия и его составных частей приведены (таблице 3.4).
Таблица 3.4
| Наименование показателя | Величина показателя | |
| Стали | Чугуна | |
| Ёмкость номинальная, т: | 0,4 | |
| Мощность преобразовательного трансформатора, кВа: | 320 | |
| Мощность, потребляемая от преобразовательного трансформатора, кВа: | 308 | |
|
Число фаз: питающей сети контурной цепи |
3 1 |
|
|
Частота тока, Гц: питающей сети контурной цепи |
50 от 800 до 1000 |
|
|
Номинальное напряжение, В: питание преобразователя контурной цепи (на индукторе) привода установки насосной цепей управления и сигнализации |
380 700 380/220 220 |
|
| Номинальный контурный ток, А | 3000 | |
| Номинальная температура перегрева металла, °С: | 1600 | 1500 |
| Скорость расплавления и перегрева, т/ч | 0,465 | 0,475 |
| Удельный расход электроэнергии на расплавление и перегрев, кВт ч/т: | 663 | 645 |
|
Расход воды для охлаждения, м3/час: индуктора и конденсаторной батареи тиристорного преобразователя дросселя |
0,75 2,0 2,0 |
|
| Давление в системе водоохлаждения, МПа: | от 0,3 до 0,6 | |
| Давление в напорной линии установки насосной, МПа: | 5,0 | |
|
Тепловыделение, ккал/ч: От электропечи В контурной цепи |
8000 2000 |
|
Примечание. Скорость плавки и удельный расход электроэнергии гарантируется при непрерывном режиме работы при прогретом тигле, номинальном его диаметре и мощности за период расплавления и перегрева шихты без учета вспомогательного времени (загрузка твердой шихты при отключенном нагреве шлака, отбор проб, измерение температуры, разлива и т.п.). Проектная часовая производительность определяется потребителем с привлечением специализированной проектно-технологической организации при учете вспомогательного времени и температуры перегрева металла.
В комплект поставки ИСТ-0,4/0,32 входит:
Таблица 3.5
| НАИМЕНОВАНИЕ ИЗДЕЛИЙ | Кол-во, шт. |
| Электропечь индукционная ИСТ-0,4/032 | 1 |
| Тиристорный преобразователь ТПЧ-320 | 1 |
| Шкаф управления (с конденсаторной батареей) | 1 |
| Станция охлаждения | 1 |
| Дистанционный пульт управления | 1 |
| Гидронапорная станция | 1 |
| ЗИП | 1 |
| Техническая документация | 1 |
| Авторский надзор за проведением монтажных и наладочных работ | + |
Индукционный плавильный комплекс ИСТ-0,4/0,32 является надежным в своем классе устройств.
Надежная работа комплекса гарантируется многоступенчатой системой защиты комплекса от возможных внешних воздействий на уровне отдельных устройств и всего комплекса в целом.
ИНДУКЦИОННАЯ ПЛАВИЛЬНАЯ ПЕЧЬ предназначена для плавки, перегрева и выдержки цветных и черных металлов.
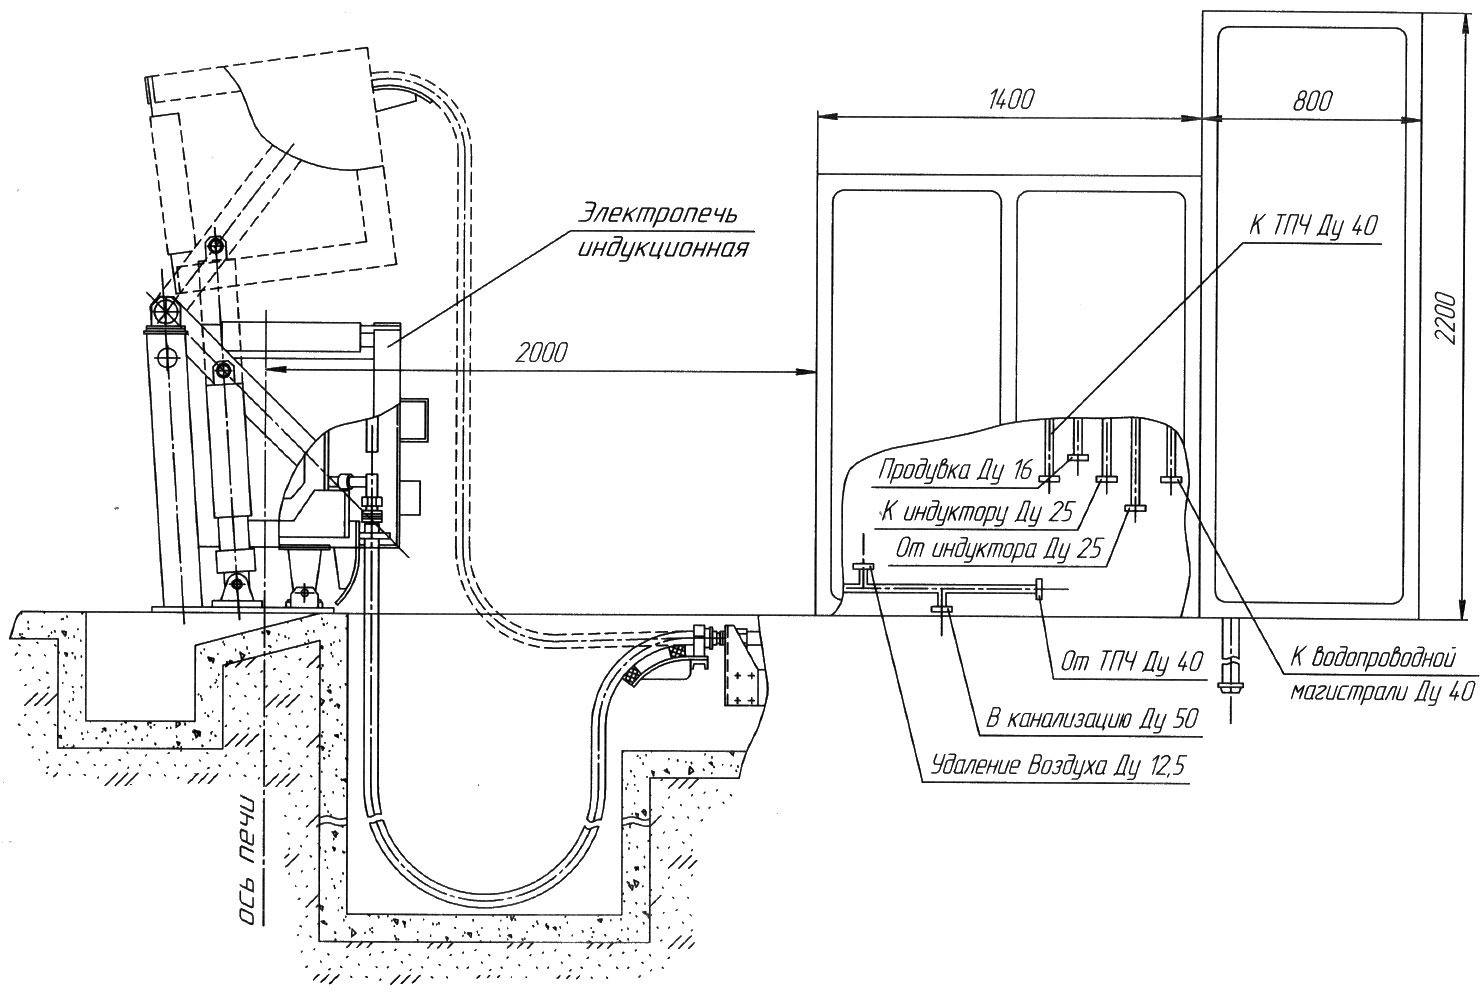
Рис.3.1 Габаритные, установочные размеры и рекомендуемое размещение комплектующего оборудования электропечи.1 - электропечь индукционная ИСТ-0,4/0,32; 2 - шкаф управления; 3 - токопровод; 4 - гидропривод; 5 - тиристорный преобразователь частоты.
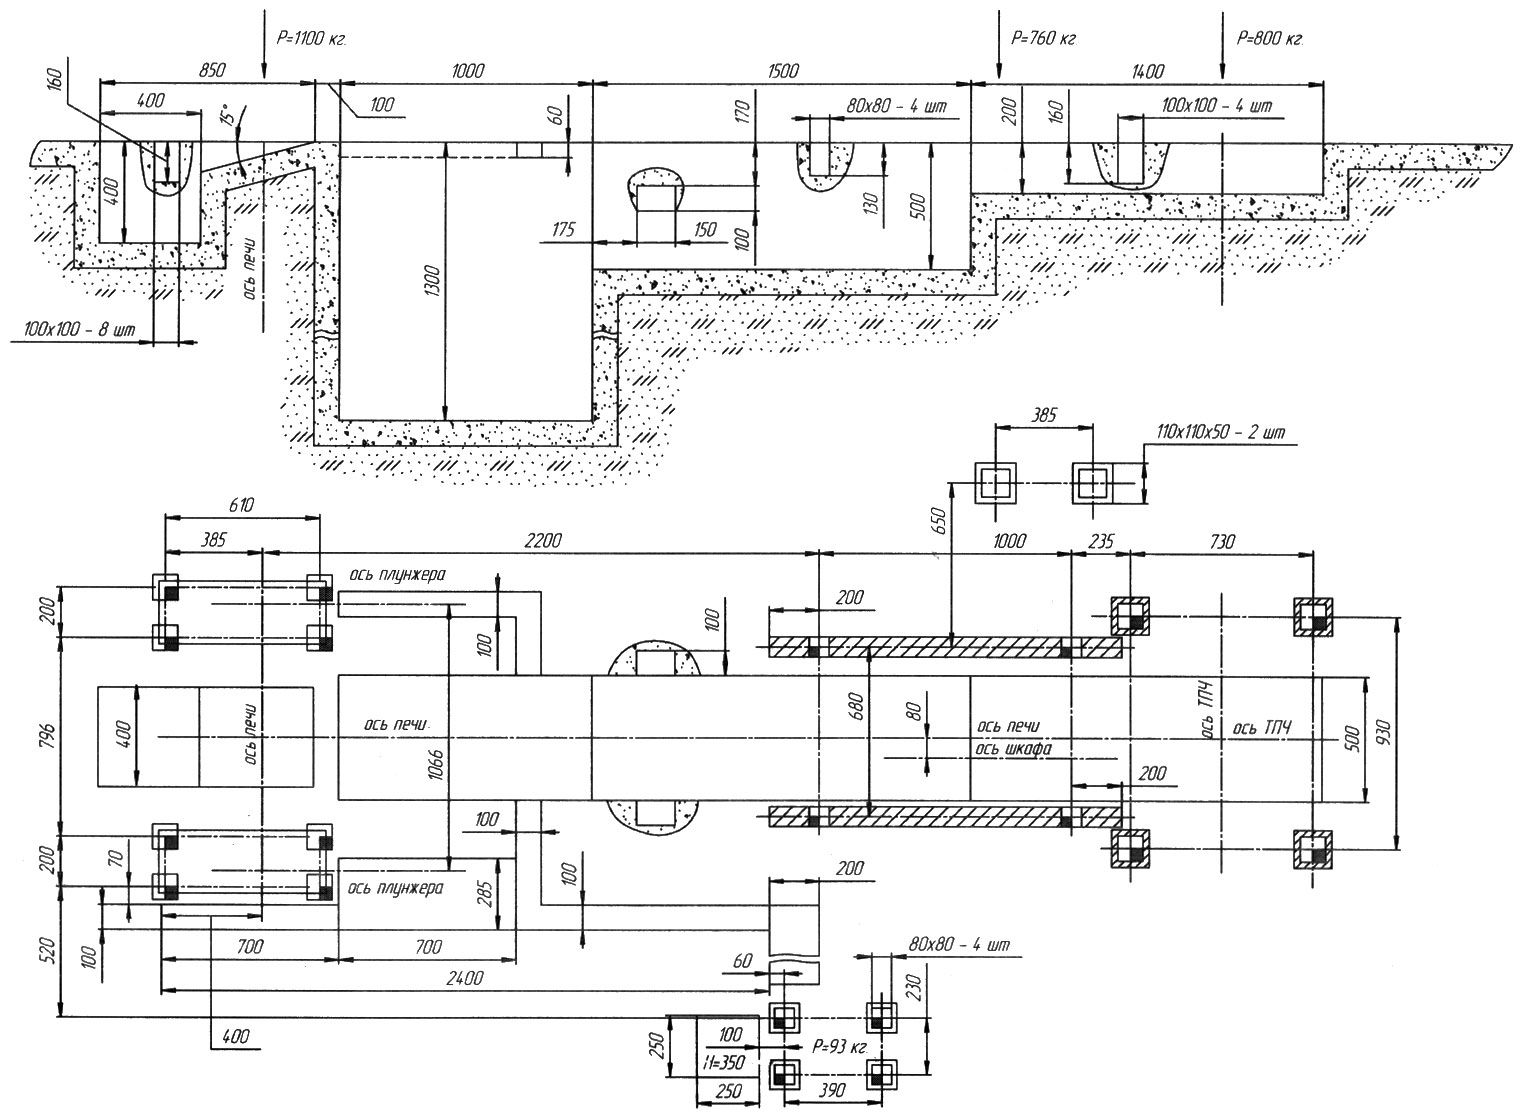
Рис.3.2 Схема фундамента установки индукционной печи.
3.1.2 Расчет мостовых кранов по отделениям
Расчетное количество мостовых кранов для плавильного и шихтового пролетов определяется по формулам:
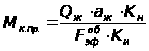
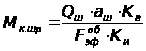
где: аж - количество крано-часов на 1тонну жидкого металла (0,2-0,3);
аш - количество крано-часов на 1тонну шихтовых материалов (0,1-0,2);
Кв - коэффициент выполнения краном вспомогательных работ (1,15);
Ки - коэффициент использования крана (0,8)
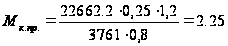 ;
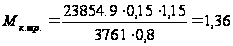 .
Принимаем для шихтового пролета число кранов равное двум, а для плавильного пролета три.
Прочее технологическое оборудование принимается исходя из нормативов.
3.1.3 Потребное количество разливочных ковшей
Для конвейерного производства кроме емкости ковша необходимо также выполнять расчет числа ковшей или заливочных устройств, которые должны обеспечить заливку форм на непрерывно движущемся конвейере.
В первую очередь определяют полное время τф, затрачиваемое на заливку одной литейной формы, по уравнению
τф= τзал+60ι/υв + τп-з,
где τзал - время заливки формы, с; 60ι/υв - время, необходимое на возврат ковша в исходное положение для заливки следующей формы, с; ι - расстояние между чашами двух форм, м; υв - скорость возврата тележки с ковшом, м/мин; τп-з - время подготовительно-заключительное (включающее опускание и поднятие ковша при заливке), принимается равным 10 … 1 с.
Пример расчета. Производительность автоматической формовочной линии (АФЛ) составляет 240 форм/ч. Для определения скорости возврата тележки с ковшом необходимо определить скорость конвейера υк, принимая следующие допущения. Определим производительность АФЛ в минуту - 240-60=4 формы/мин. Если расстояние ι между чашами соседних форм для АФЛ с опоками размером 640*450 мм принять равным 1 м, то скорость конвейера составит υк = 4 м/мин. Чтобы осуществить возврат тележки с ковшом в исходное положение, скорость возврата тележки υв должна превышать скорость конвейера υк, т.е. υв = κυк. Если принять, что коэффициент κ = 1,5, то υв = 1,5 υк = 1,5*4=6 м/мин. Примем τзал =15 с, τп-з = 10 с и определим по приведенному в тексте уравнению время на заливку одной формы, с:
τф = 15+60*1/6+10=35
Время цикла линии исходя из производительности 240 форм/ч равно τц = 3600/240=15 с. Следовательно, для обеспечения производительности линии необходимое число заливочных ковшей (устройств) должно составить τф/ τц= 35/15=2,33. Округляя это значение в сторону больших чисел, получим, что заданную производительность АФЛ обеспечат три ковша (или устройства).
Потребное количество стендовых (раздаточных) и разливочных ковшей определяется по формуле:

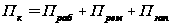 ;
где Праб, Прем, Пзап - количество ковшей, находящихся соответственно в работе, ремонте, запасе.
Для стендовых ковшей Праб соответствует количеству плавильных печей; Прем, принимается равным Праб, Пзап берется в размере 50% - 100% от Праб.
принимаем 3 ковша. Количество ковшей находящихся в работе и ремонте:
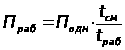 ,
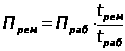 ,
где tсм - продолжительность рабочей смены, 8ч;
tраб - время стойкости ковша, 8ч;
tрем - время ремонта ковша, 8ч;
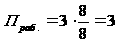 ,
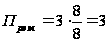 .
Количество ковшей в запасе 2шт. Пк. с. принимаем 8ковшей.
Характеристика технологического и подъемно-транспортного оборудования.
Таблица 3.6.
| Наименование оборудования | Количество единиц | Мощность электродвигателя кВт |
Цена оборудования, тыс. руб. |
||
| На единицу | Всего | единицы | всего | ||
| 1. Технологическое оборудование: | |||||
|
Индукционная печь ИСТ-2,5/1,6 м4 1.1.2Индукционная печь ИСТ-0,4/0,32 |
3 1 |
50 20 |
150 20 |
18000 15000 |
54000 15000 |
| 1.2 Печь для отжига ферросплавов | 2 | 10 | 20 | 300 | 600 |
| 1.3 Стенд для подогрева шихты | 1 | 100 | 100 | ||
| 1.4 Стенд для сушки и подогрева ковшей | 3 | 80 | 240 | ||
| 1.5 Стенд набора сводов | 1 | 60 | 60 | ||
| 1.6 Стенд для сушки стопоров | 1 | 60 | 60 | ||
| 1.7 Стенд для разливки металла | 2 | 150 | 300 | ||
| 1.8 Установка для приготовления футеровочной массы | 1 | 30 | 30 | ||
| 1.9 Установка для грануляции шлака | 1 | 10 | 10 | 40 | 40 |
|
1.10 Электросушилка 1.11 Весы для легирующих добавок |
3 3 |
50 30 |
100 90 |
||
| 1.12 Бегуны для футеровочной массы | 2 | 40 | 80 | ||
| Итого | 180 | 71070 | |||
| 2. Подъемно-транспортное оборудование: | |||||
| 2.1 Краны шихтового пролета | 2 | 30 | 60 | 40 | 80 |
| 2.2 Краны плавильного пролета | 3 | 65 | 130 | 70 | 210 |
| 2.3 Тележка для подачи шихты | 1 | 20 | 20 | ||
| 2.4 Контейнер для добавок и флюсов | 3 | 20 | 60 | ||
| Итого | 190 | 71070 | |||
| Всего | 370 | 71070 | |||
3.1 4 Расчет плавильного участка
3.1.4.1 Расчет участка подготовки шихтовых материалов
При проектировании складов формовочных и шихтовых материалов следует руководствоваться следующими положениями. Расчет площадей и оборудования для приемки, хранения и транспортировки шихтовых, формовочных и огнеупорных материалов выполняется на основе потребностей плавильного и смесеприготовительного отделения в основных материалах на годовой выпуск.
Расход вспомогательных материалов на годовой выпуск заносят в сводную ведомость.
В проекте кроме складов шихтовых и формовочных материалов необходимо предусмотреть также склады или площади моделей (модельных плит с моделями), опок, стержней, отливок.
Необходимо дать характеристику организации цехового складского хозяйства, в том числе состава складов, их размещения, способа разгрузки, укладки и хранения материалов. При наличии на заводе двух и более литейных цехов следует проектировать базисные склады. Расположение базисных складов по отношению к литейным цехам должно обеспечить рациональные грузопотоки материалов. При этом возможно размещение складов формовочных и шихтовых материалов с участками их подготовки как в одном здании, так и в отдельных зданиях. Для подачи сухого песка в литейные цехи рекомендуется использовать пневмотранспорт или систему ленточных конвейеров; порошкообразных материалов - пневмотранспорт, а шихтовых материалов, кокса и флюсов в специальных контейнерах - автотранспорт.
Такое решение позволяет исключить железнодорожные вводы в шихтовые отделения, сократить их площадь и разрывы между цехами. Обеспечивает чистоту и порядок в цехах, но при этом увеличивается число грузоперевалок в связи с загрузкой контейнера на базисном складе. Для машиностроительных заводов с одним литейным цехом склады формовочных и шихтовых материалов проектируют при цехе. В этих случаях для подачи материалов к местам потребления используют внутрицеховой транспорт.
Общую площадь шихтового двора (пролета) определяю по формуле
Fскл = Fтех + Fзакр + Fэ + Fпу,
где Fтех - площадь технологических участков склада, включая площадь
под оборудование, проходами и железнодорожными вводами, м2;
Fзакр - площадь закромов, м2;
Fэ - площадь, занятая внутренними эстакадами и местами для разгрузки материалов, м2;
Fпу - площадь, занятая устройствами для подачи материалов в производство, м2.
Расчет площади закромов складов шихтовых материалов ведется по формуле
Fзш = 1,1 (f1 + f2 + f3 + … + fn),
где Fзш - площадь закромов складов шихтовых материалов, м2;
1,1 - коэффициент увеличения расчетной площади закромов с учетом их фактического заполнения;
f1, f2, f3,…, fn - расчетные площади для соответствующих компонентов шихты взависимости от вида литья (стружка, чугунный лом, стальной лом и др.).
Площади закромов для отдельных компонентов шихты находятся по формуле
fзш =100Мab/kT дН
где fзш - площадь закромов соответствующей составной части шихты, м2,100М/k металлозавалка, т/год, где М - мощность цеха годного литья, в процентах от металлозавалки,%; a - норма расхода соответствующего компонента шихты от металлозавалки,%; b - норма хранения компонента шихты, дн.; Тд - годовой фонд работы, дн.; Н - высота хранения компонента шихты, м; k - насыпная плотность компонента шихты, т/м3.
Согласно формуле находим fзш
f1 -для стального лома
=100*52,4*42,6*40/3*3790*4=8928960/45480=196,3 м2.
f2-для чугуна
=100*52,4*42,6*40/3*3790*4=8928960/45480=196,3 м2.
f3 -стальной лом (отходы производства)
=100*52,4*42,6*4/1,5*3790*4=892896/22740=39,2 м2.
Находим Fзш - площадь закромов складов шихтовых материалов, м2;
Fзш =1,1* (196,3+196,3+39,2) =474,98 м2.
Площадь, необходимая для приема и сортировки материалов, принимается из расчета 20 м2 на 1 000 т годного литья.
Fэ - площадь, занятая внутренними эстакадами и местами для разгрузки материалов, м2;
Fэ =12т*20м2=240м2.
Fтех - площадь технологических участков склада, включая площадь
под оборудование, проходами и железнодорожными вводами=10800 м2;
Fпу - площадь, занятая устройствами для подачи материалов в производство =1300м2.
Отсюда находим площадь склада Fскл = Fтех + Fзакр + Fэ + Fпу,
Площадь на проходы и проезды составляет 10 - 15% полезной площади.
Fскл =10800+474,98+240+1300=12814,98+15% =14737,22≈14800м2.
Основные данные для расчетов складов шихтовых, а также способы хранения основных материалов приводятся в табл. (см. лит.1).
В фасонно-сталелитейных цехах с индукционными печами шихтовой двор обслуживается подъездным путем и мостовым магнитным краном. Шихтовые материалы хранятся в закромах.
Набор металлической шихты будут осуществлять с помощью транспортировки соответствующих сырьевых материалов (т.е. серый чугун, стальной лом и возврат) к конкретному загрузочному устройству печи с помощью мостового крана. Цикл и грузоподъемность этого крана достаточны для обеспечения подачи шихты на плавильный участок в количестве, обеспечивающем потребность в жидком металле для формовочных линий.
Загрузка шихты в электроплавильные печи производится лотками, установленными на автоматизированных весовых тележках. В лоток помещается шихта на всю плавку печи. Конец лотка вводится в загрузочное отверстие печи. Опрокидывание лотка происходит при помощи гидроцилиндра, выгружается вся шихта в печь и подваливается по мере расплавления металла, а введение необходимых легирующих добавок осуществляется с помощью дозатора. Навеску шихты как при ручной, так и при механизированной ее загрузке рационально производить на складе шихты на весовой тележке из суточных бункеров.
Расчет шихты на тонну жидкого металла сталь - 20
C=0,2% Si=0,2-0,52%
Cr=0,5% Mn=0,45-0,90=0,7%
P=до-0,05%S=до 0,05%
Al=0,05%Cu=до 0,4%
Siср=0,35%
1000 кг=100%
Х1-0,35%
Х1=3,5 кг чистого -Si
FeSi 45 содержитSi-45%
3,5кг-45%
FeSi-100%
FeSi=7,8кг+5%угар =8,2кг
Mnср=0,70%
1000кг=100%
X2=0,7%
X2=7кг чистого Mn
FeMn78 содержит Mn-0,78%
7 кг=0,78%
FeMn=100%
FeMn=8,9кг +5%=9,4кг
Alср=0,03%
1000 кг=100%
X3=0,03%
Alср=0,3кг+5%=0,315кг
Чугун передельный
1000 кг=100%
X4=0,24%
Чугун =2,4кг
2,4кг=4%
Чугун=100%
Чугун=63 кг с угаром
Общий вес металлозавалки=1052,6кг на тону жидкого металла.
Участок ремонта печного оборудования.
Ковшевое отделение предназначено для капитального ремонта и футеровки ковшей, а также для сушки ковшей после ремонта. Тигли сушат при первых плавках. Здесь же производят набор и сушку стопоров. Стопоры сушат в подвешенном состоянии в электросушилках с искусственной рециркуляцией при температуре 100 - 200 єС.
Режим сушки должен соблюдаться очень строго, так как плохо просушенный стопор может стать причиной аварии.
Для сушки ковшей после ремонта применяю стенд, отапливаемый газом.
Экспресс - лаборатории
Для проведения химического анализа металла во время плавки на плавильном участке предусматриваю экспресс-лабораторию. Размещаются они непосредственно в производственных отделениях цеха.
При плавке в электропечах необходимо брать три-четыре анализа от каждой плавки по значительно большему количеству элементов (двенадцать-двадцать), чтобы уловить присутствие нежелательных примесей от случайных отходов. Для этой цели предусматривают сложное автоматическое оборудование (квантометры). Такие лаборатории выполняют по специальным заказам. По этим данным определяют количество лаборантов в одну смену. Общая площадь лаборатории 8 - 9 м2 на одного работающего лаборанта, но не менее 15 м2. Экспресс-лаборатории размещают, как правило, по возможности ближе к рабочей площадке печей и в помещении смесеприготовительного отделения с удобным выходом на площадку обслуживания оборудования.
3.1.6 Участок футеровки ковшей и печей
Футеровка (тигель) индукционной печи работает в очень тяжелых условиях, так как интенсивное движение металла и большие скорости изменения температуры вызывают ее размывание и разрушение, поэтому, чем толще стенки тигля, тем больше срок его службы. Стенки тигля должны быть, возможно, более тонкими, чтобы обеспечить хорошую электромагнитную связь между индуктором и металлом.
Тигель изготовляют обычно набивным с применением металлического шаблона. После набивки тигель подвергают обжигу и спеканию непосредственно в печи, шаблон при этом расплавляется. Возможно изготовление футеровки вне печи формовкой под давлением в специальных разборных пресс-формах с последующей установкой тигля на место. Иногда на крупных печах футеровку тигля выкладывают из готовых фасонных огнеупоров. В крупных печах тигель опирается на подовую подстилку, выложенную из огнеупорных кирпичей на толстом стальном листе, образующем днище каркаса вместе с необходимыми поперечными балками.
Футеровку выполняют кислой или основной. Основой набивочной массы для кислой футеровки служит кварцит с высоким (не менее 95%) содержанием кремнезема. В качестве связующей добавки используют сульфитно-целлюлозный экстракт и борную кислоту (1,0-2,0%). Набивочная масса для основной футеровки состоит из молотого обожженного или плавленого магнезита со связующей добавкой (патока или водный раствор стекла и огнеупорная глина) в количестве 3%. Стойкость кислой футеровки составляет 100-150 плавок для стали, а основной футеровки 30-80 плавок для стали. Поскольку чрезмерный износ футеровки может привести к "проеданию" стенок или днища тигля расплавленным металлом, что является очень серьезной аварией, то на индукционных печах обязательно предусматривается установка датчиков (для замера активного сопротивления футеровки), сигнализирующих о появлении в ней опасных трещин в начале просачивания жидкого металла.
3.1.7 Расчет численности производственных рабочих
В условиях серийного производства, когда работа осуществляется на конвейере, среднесписочная численность основных рабочих определяется по формуле:
Rcn =п0*Нчисл *Кш*Кпр (3.1)
Ren - необходимое число рабочих занятых на нормированных работах;
По-число обслуживаемых агрегатов или рабочих мест, шт;
Нчисл - норма численности рабочих для обслуживания единицы оборудования;
Ксм - число смен в сутки;
Кпр - коэффициент, учитывающий отсутствие рабочих (Кпр =1).
3.1.7.1 Плавильное отделение
Найдем среднесписочную численность рабочих, обслуживающих плавильные агрегаты, по ф [3.1]:
Rcn =3x2x2x1 = 12 чел;
3.1.7.2 Найдем численность рабочих обслуживающих участок заливки, по ф [3.1]
Rcn =1x2x2x1 = 4 чел;
Всего по отделению 16 человек.
Таблица 3.7.
| Наименование профессии | Численность работников |
| Сталевар-плавильщик | 12 |
| заливщик | 4 |
| итого | 16 |
Количество ИТР равно 8-12% от общего числа пр. раб.
Сменные мастера=16*10/100=1,6=2 человека
Контролеры СТК=2человека
Лаборанты=2человека
Данные заносим в таблицу.
Численность РСС.
Таблица 3.8
| Наименование категорий и должность | Численность |
|
Старший мастер Мастер |
1 2 |
|
Старший лаборант Лаборант Контролёр СТК |
1 2 2 |
| итого | 8 |
Численность вспомогательных рабочих, занятых ремонтом оборудования, выдачей и ремонтом инструмента и оснастки, уборкой производственных помещений, контролем качества продукции, перемещением материалов определяется по нормам обслуживания и по рабочим местам. Среднесписочная численность рабочих по нормам обслуживания рассчитывается по формуле:
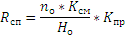
Rсn - необходимое число рабочих занятых на нормированных работах; По-общее количество оборудования или рабочих мест, обслуживаемых рабочим, шт;
Но - норма обслуживания 1 рабочим, количества единиц оборудования или рабочих мест;
Ксм - число смен в сутки;
Кпр - коэффициент, учитывающий отсутствие рабочих (Кпр =1).
Численность рабочих по техническому обслуживанию оборудования определяется отдельно по профессиям:
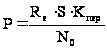 ,
где
Rе - кол. единиц ремонтной сложности оборудования в цехе, рем. ед.;
S - число смен в сутках;
N0 - норматив обслуживания одним рабочим в смену, рем. ед.
При двухсменной работе нормами рекомендуется принимать в первой смене 55% рабочих, во второй - 45%.
Таблица 3.9.
|
Наименование профессии вспомогательных рабочих обслуживающих оборудование: |
Численность работников |
|
Крановщики (20/5) Крановщики (15/5) |
6 4 |
| огнеупорщики | 2 |
|
Слесари-ремонтники Дежурные слесари |
4 2 |
| электромонтеры | 2 |
| электронщики | 1 |
| Наладчики автоматов | 2 |
| стропальщик | 1 |
| Прочие: | |
| уборщики | 1 |
| Итого: | 25 |
Сводная ведомость общего состава работающих на производстве
Таблица 3.10.
| Категория работающих | Общее кол-во | Средний разряд |
| Основные рабочие | 16 | 4-5 |
| Вспомогательные рабочие | 25 | 3-4 |
| ИТОГО | 41 | |
| РСС | 8 | |
| ВСЕГО | 49 |
Транспортная система.
Транспортная система цеха состоит из транспортеров, электрокар, кран-балок и мостовых кранов.
На шихтовой склад металлическая шихта привозится на