Розрахунок та визначення взаємозамінності нарізних сполучень
 =61,86 МПа
Границя
текучості
Gт=883 µпа й Gp< G,
отже, посадка
обрана правильно.
2.3 Вибір засобів виміру
Завдання: вибрати засобу виміру для зовнішнього діаметра конуса півосі, за завданням викладача, внутрішнього діаметра маточини під підшипник №7124.
Конкретні засоби виміру застосовуються залежно від:
– масштабу виробництва
– прийнятої організаційно-технічної норми контролю
– конструкції й матеріалу деталі
– точності виготовлення
У масовому виробництві застосовують високопродуктивні механізовані й автоматизовані засоби виміру й контролю. Універсальні засоби виміру застосовують тільки для налагодження встаткування.
У серійному виробництві застосовують калібри, шаблони, спеціальні контрольні пристосування. У цьому виробництві застосовують і універсальні засоби виміру.
При виборі засобів виміру й методів контролю враховують сукупність методологічних, експлуатаційних і економічних показників.
До методологічних показників ставиться:
– припустима погрішність обмірюваних приладів
– ціна розподілу
– поріг чутливості
– межа виміру
До експлуатаційних і економічних показників ставиться:
– вартість і надійність вимірювальних приладів
– тривалість роботи
– час на настроювання й процес виміру
– маса
– габаритні розміри
– робоче навантаження
При виборі засобів виміру повинне обов'язково виконуватися наступна умова: SLim – де S-Допускається погрішність при вимірі копійованих розмірів:
Lim – гранична погрішність засобів виміру.
Величина залежить від номінального розміру й квалітету точності, а величина Lim – від номінального розміру, виду приладу й умов виміру.
Виберемо засіб виміру для конуса півосі під підшипник кочення. Посадка для цієї ділянки:
Ш100д6
По таблиці 6 стандарту ДЕРЖСТАНДАРТ 8.051–81 залежно від квалітету точності й діаметра вибираємо припустиму погрішність і засоби виміру=0,022 напівтемний. Інструменти, що рекомендуються для виміру перебувають у пунктах: 4б*, 5в, 6б
4б* – Мікрометр
гладкий з величиною
розподілу
0,01 мм при настроюванні
на нуль по
настановній
мері, температурний
режим 2 С ∆Lim =5 напівтемний.
Мікрометр при
роботі перебуває
в руках.
5 в-в – із ціною розподілу 0,01 мм. Переміщення вимірювального стрижня 0,1; Lim =0 скоба. При роботі перебуває на стійці або забезпечується надійна ізоляція від тепла рук
6б – Важільний
мікрометр (СР)
із ціною розподілу
0,002 мм при настроюванні
на нуль по кінцевих
мірах довжини
при використанні
на всім межа
виміру, температурний
режим 2
С, ∆Lim =0,005. При роботі
перебуває на
стійці або
забезпечується
надійна ізоляція
від тепла рук.
З огляду на економічну вигоду, обслуговування приладу, його настроювання вибираємо найбільш доступні засоби виміру Мікрометр гладкий з величиною розподілу 0,01 мм. Основна умова для даного виміру виконується, т.е.:=22 мкм>? Lim =5 мкм
Вибираємо
засобу виміру
для внутрішнього
виміру обода
колеса під
підшипник.
Посадка в цьому
місці Ш180Р7
По таблиці 7 стандарту ДЕРЖСТАНДАРТ8.051–81 залежно від квалітету точності й діаметра вибираємо припустиму погрішність виміру=0,0012. Інструменти, що рекомендуються для виміру перебувають у пунктах: 6а*, 11*, 12.
6а* – Нутромер
індикаторний
при заміні
звітного пристрою
вимірювальною
голівкою із
ціною розподілу
0,001 або 0,002 мм, температурний
режим 2С,
шорсткість
поверхні отвору
Rа=1,25 мкм, ∆Lim =7,5 напівтемний.
11* – Мікроскоп
інструментальний.
температурний
режим 5
С ∆Lim = 7 мки.
12 – Мікроскоп
універсальний
вимірювальний
при використанні
штрихової
голівки, температурний
режим 1
С ∆Lim =7напівтемний.
Вибираємо для даного розміру нутромер індикаторний, як найбільш доступний засіб виміру. Основна умова виконується, т.е.:?=12 мкм>? Lim=7,5 напівтемний.
Результат вибору засобів виміру зводимо в таблицю
| Найменування розміру | Номінальний розмір з полем допуску | Припустима погрішність ∂, мм | Гранична погрішність ∆Lim, мм | Найменування засобу виміру, метрологічні показання, умови виміру |
| Діаметр кожуха півосі |
Ш100 |
0,022 | 0,005 | Мікрометр гладкий з величиною розподілу 0,01 мм |
| Діаметр маточини під підшипник |
Ш180Р7 |
0,012 | 0,0075 | Нутромер індикаторний із ціною розподілу 0,001 або 0,002 мм, Rа=1,25 мкм |

3. Взаємозамінність стандартних сполук
3.1 Вибір і розрахунок насадок кілець підшипників кочення
Завдання: Для заданого на складальному кресленні підшипника №7124 вибрати й розрахувати насадки для зовнішнього й внутрішнього кілець із обґрунтуванням. Накреслити умовні зображення підшипникового вузла, шейки вала й гнізда для кільце з розміщенням розмірів, і погрішностей форми й розташування.
По стандарті ДЕРЖСТАНДАРТ 333–79 вибираємо розміри підшипника.
d = 120 – внутрішній діаметр
D = 180 – зовнішній діаметр
B = 36 – ширина
r = 3,0 – фаска
Аналізуючи конструкцію й роботу вузла доходимо висновку, що внутрішнє кільце встановлене на нерухливому конусі й не обертається. Зовнішнє кільце обертається разом з маточиною, отже випробовує циркуляційний тип навантаження. Для циркуляційного навантаження кільця насадку вибираємо по інтенсивного радіального навантаження на посадковій поверхні.
P =
 *K
 *F*F

R – розрахункова радіальна реакція опори, виміряється в Н.
Кп – коефіцієнт перевантаження; з огляду на, що трактор працює в тяжких умовах з перевантаженнями, приймаємо Кп рівне 1,8.
F – коефіцієнт враховуючий ступінь ослаблення посадкового натягу при порожньому валу (F = від 1 до3); приймаємо F = рівне 2.
Fa – коефіцієнт нерівномірності розподілу радіального навантаження (при наявності осьового навантаження)
Fa = 1…2, при відсутності Fa = 1, приймаємо Fa = 2.
P
=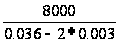 *1.8*2*2=1920000H/м=1920KH/м
За рекомендацією [1, стор. 215] приймаємо поле допуску отвору
Посадка
Ш180
Замість
навантаженого
внутрішнього
кільця посадки
вибираємо без
рекомендації
[3, с. 223] з урахуванням
умов роботи,
частоти обертання
й конструкції
корпуса; приймаємо
д6 посадка Ш120
Розрахуємо ці посадки й накреслимо схеми розташування полів допуску посадки кілець підшипника з маточиною колеса й кожухом півосі.
Посадка
Ш180
Визначаємо граничні розміри отвору й вала:
D max = 180 – 0,036 = 179,964 мм
D min = 180 – 0,076 = 179,924 мм
D max = 180 + 0 = 180 мм
D min = 180 – 0,015 = 179,985 мм
Визначаємо граничне натягування
N max = d max – D min = 180 – 179,924 = 0,076 мм
N min = d min – D max = 179,985 – 179,964 = 0,021 мм
Посадка
Ш180
Визначимо граничні розміри отвору й вала:
Dmax = 120 – 0 = 120 мм
Dmin = 120 – 0,012 = 119,988 мм
dmax = 120 – 0,012 = 119,988 мм
dmin = 120 – 0,034 = 119,966 мм
Визначимо граничні зазори:
Smax = Dmax – dmin = 120 – 119,196 = 0,034 мм
Smin = Dmin – dmax = 119,988 – 119,988 = 0,000 мм
Посадка
Ш120
3.2 Вибір і розрахунок посадок шпонкового сполук
Завдання: Для шпонкової сполуки з номінальним діаметром 60 мм призначити посадки з пазом вала й пазом втулки, розрахувати ці посадки, накреслити поперечні перерізи вала й маточини з поперечними пазами.
По стандартах ДЕРЖСТАНДАРТ 23360 – 78 приймаємо розміри елементів шпонкової сполуки:
в=18 – ширина шпонки
h=11 – висота шпонки
t1=7,0 – глибина паза вала
t2=4,4 – глибина паза втулки
за рекомендацією навчального посібника. [3, с. 57] приймаємо поля допусків шпонкової сполуки. Поле допуску ширини шпонки приймаємо h9, поле допуску ширини шпонкового паза приймаємо Р9. Точність ширини шпонкового паза приймаємо Р9.
Визначаємо граничні розміри отвору й вала:
D max = 18 – 0,015 = 17,985 мм
D min = 18 – 0,051= 17,949 мм
D max = 18 + 0,000 = 18,000 мм
D min = 18 – 0,036= 17,964 мм
Визначаємо граничне натягування:
Nmax = dmax – Dmin = 18,000 – 17,949 = 0,051 мм
Nmin = dmin – Dmax = 17,985 – 17,964 = 0,021 мм
3.3 Взаємозамінність шліцевих сполук
Завдання: для шліцевої сполуки шестірні – корпус півосі вибрати метод центрування, призначити посадки по діаметрі, що центрує, і бічним сторонам.
По стандарті ДЕРЖСТАНДАРТ 1139 80 підбираємо шліцеву сполуку середньої серії (10*72*82).
z=10 – число зубів
d = 72 – внутрішній діаметр
D = 82 – зовнішній діаметр
B = 12 – ширина
r не менш 0,5 – фаска
Призначаємо метод центрування по внутрішньому діаметрі тому що ця сполука перебуває в приводному мосту трактора, а трактор працює з перевантаженнями. Сполука нерухливе, обертання реверсивне.
Вибір
посадок робимо
по стандарті
ДЕРЖСТАНДАРТ
1139 80. Приймаємо
посадку по
діаметрі, що
центрує, 72 по бічних
 сторонах, тоді
умовне зображення
сполуки:
d – 10*72
*82 *12
отвір:
d – 10*72Н7*82Н12*12Н8
вал:
d – 10*72h7*82a12*12h8
Розрахунок посадки
Посадка
Ш72
Визначимо граничні розміри отвору й вала:
Dmax = 72 + 0,046 =72,046 мм
Dmin = 72 + 0,000= 72,000 мм
dmax = 72 + 0,000= 72,000 мм
dmin = 72 – 0,046 = 71,954 мм
Визначимо граничні зазори:
Smax = Dmax – dmin = 72,046 – 71,954 = 0,092 мм
Smin = Dmin – dmax = 72,000 – 72,000 = 0,000 мм
3.4 Взаємозамінність нарізних сполучень
Завдання: Для нарізного сполучення кришка складального креслення прийняти розміри нарізного сполучення й уточнити по стандарті. Призначити крок різьблення, середній діаметр і внутрішній діаметр різьблення. Визначити граничні відхилення на параметри різьблення. Накреслити профіль зовнішнього й внутрішнього різьблення.
З огляду на масштаб складального креслення приймаємо для болтів утримуючу кришку різьблення М10.
З огляду
на, що дане
різьблення
втримує від
осьового зсуву
осі сателітів
це різьблення
є відповідальної,
тому приймаємо
різьблення
із дрібним
кроком Р=1 мм,
тоді різьблення
буде мати вигляд
М12 1 за ДСТ8724–81
По стандарті ДЕРЖСТАНДАРТ24705–81 визначаємо середні й внутрішні діаметри
Середній
діаметр:d =D
 =11.350
Внутрішній
діаметр: d
=D
=10.917
За ДСТ16093–81
призначаємо
ступеня точності
й поля допусків
різьблення.
Приймаємо
точність внутрішнього
різьблення
по 6 ступеню, а
для зовнішньої
по 8 ступеню.
Поля допусків
приймаємо для
внутрішнього
різьблення
– Н, для зовнішньої.
одержуємо
нарізне сполучення
М12
1* .
Визначаємо граничні відхилення:
Внутрішнє
різьблення:М1
1-Н6
Середній
діаметр:D
=11.350Н6 (+0,150)
Внутрішній
діаметр:D
=10,917Н6 (+0,236)
Зовнішнє
різьблення:М12
1-д8
Середній
діаметр:d
=11.350-l8
Зовнішній
діаметр: d
=10, 917-д8
Визначаємо граничні зазори
Smin=EJ-es=0.000 – (-0.026)=0.026 мм
Smax=EJ-es=0.150 – (-0.206)=0,356 мм
4. Розрахунок розмірного ланцюга
4.1 Розрахунок методом максимум-мінімум
а) по складальному кресленню виявляємо замикаюча ланка і його назва. Замикаюча ланка Б?=18±0,5. Цей зазор між торцем куточка й пластиною.
б) виявляємо тридцятимільйонні ланки
Б1=3±0,25 – товщина стопорного кільця
Б2=15 – ширина підшипника
Б3=30 – товщина втулки
Б4=30 – відстань від торця куточка до площини канавки
стопорного кільця.
в) становимо схему розмірного ланцюга:
Б1; Б2; Б3 – ланки, що збільшують
Б4 – ланка, що зменшує
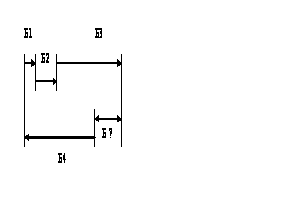
г) визначимо правильність складання схеми розмірного ланцюга
Б∆= -

де Б – номінальне значення замикаючої ланки
– сума номінальних
розмірів ланок,
що збільшують
– сума номінальних
розмірів ланок,
що зменшують
m – кількість ланок, що збільшують
n – усього ланок
Б=(3+15+30) – 30=18
д) визначаємо коефіцієнти точності розмірного ланцюга, точність ланок:
а=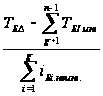
де Т – допуск замикаючої
ланки
 -
сума допусків
ланок з відомими
допусками
 -
сума допусків
ланок точності
яких невідомі
g – кількість таких ланок
 -
1.44 мкм
а=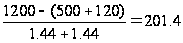
Визначаємо коефіцієнти точності по таблиці [1 с. 182]. Приймаємо точність ланок YT12 для якого d=160.
Дані розрахунку зводимо в таблицю:
| Позначення ланок | Номінальний розмір, мм | Квалітет точності | Допуски, мм | Граничні відкладення, мм | ||
| верхнє | нижнє | |||||
|
Б1 Б2 Б3 Б4 Б? |
3 15 30 30 18 |
– – YT12 YT12 – |
0,500 0,100 0,390 0,210 1,200 |
+0,250 0 +0,250 0 +0,600 |
-0,250 -0,100 -0,140 -0,210 -0,600 |
|
е) призначаємо граничні відхилення на розміри тридцятимільйонних ланок за наступним правилом:
1) якщо розмір охоплюваний, то відхилення позначаються як для основного вала.
es=0, ei-негативно
2) якщо розмір що охоплює, то відхилення позначаються як для основного отвору. EY=0, ES-Позитивно
3) якщо розмір не можна віднести до першого або другого випадку, те
допуск ділиться навпіл зі знаками «+» або» –». До таких розмірів ставляться розміри уступів, глибини й т. п.
ж) визначаємо правильність призначених допусків:
Т
=
1200*500+100+2*100=1020
Тому що умова не виконується, уводимо коригувальну ланку й визначаємо для нього нові граничні відхилення [1 с. 238] формула 94. Як коригувальна ланка призначаємо ланку Б3 т.к. його допуск можна збільшити на 180 напівтемний. Цей розмір простій у виготовленні й зручний для зміни.
ES =
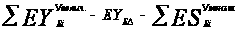
ES
=-0,250–0,100 – (-0,600) – 0=+0,25
EY
=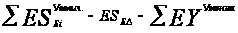
EY
=0,250–0,600 – (-0,210)=-0,140
Б =30 Т
 =0,390
Робимо повторну перевірку, що показує, що умова виконується:
Т
=
1200=500+100+390+210=1200
4.2 Розрахунок розмірного ланцюга імовірнісним методом
а) по складальному кресленню виявляємо замикаюча ланка і його назва.
Замикаюча ланка Б=18±0,6 – зазор між торцем куточка й пластиною.
б) виявляємо тридцятимільйонні ланки
Б1=3±0,250 – товщина стопорного кільця
Б2=15 ширина підшипника
Б3=30 – товщина втулки
Б4=30 – відстань від торця куточка до площини канавки стопорного кільця
в) становимо схему розмірного ланцюга: Б1; Б2; Б3 – ланки, що збільшують
Б4 – ланка, що зменшує
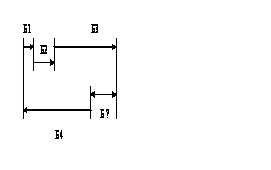
г) визначимо правильність складання схеми розмірного ланцюга
Б∆=
-
де Б – номінальне значення замикаючої ланки
– сума
номінальних
розмірів ланок,
що збільшують
– сума
номінальних
розмірів ланок,
що зменшують
m – кількість ланок, що збільшують
n – усього ланок
Б=(3+15+30) – 30=18
де Б – номінальне значення замикаючої ланки
– сума
номінальних
розмірів ланок,
що збільшують
– сума
номінальних
розмірів ланок,
що зменшують
m – кількість ланок, що збільшують
n – усього ланок
Б=(3+15+30) – 30=18
д) визначаємо коефіцієнти точності розмірного ланцюга, точність ланок:
а =
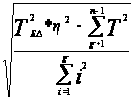
а
=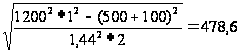
η= =
 =1
де
 – коефіцієнт
тридцятимільйонних
ланок
