Определение показателей технологичности детали АД
Потребное для достижения заданной шероховатости число переходов равняется:
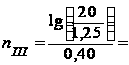 3,01
Принимаем
количество
ступеней обработки
равное 3,
 4.
Заданная
точность размера
цилиндрической
поверхности
10 достижима в
результате
принятого
количества
ступеней обработки.
Шероховатость
заготовки
поверхности
должна изменяться
по переходам
следующим
образом: по
параметру
 20 - 10 - 5 - 2,5 - 1,25. Точность
поверхности
заготовки
должна изменяться
по переходам
IT14 – h12 – h10 – h8 – k6
Формируем возможный вариант обработки:
Точение
черновое –
h12,
10;
Точение
получистовое
– h10,
5;
Точение
чистовое – h8,
2,5;
Шлифование
– k6,
1,25;
Аналогично производим расчеты и прорабатываем варианты обработки других поверхностей детали. Результаты сводим в таблицу 2.2.
2.4 Разработка, обоснование, оптимизация и оформление сводной карты и предварительного плана технологического процесса изготовления полумуфты правой
В настоящее время большинство вновь создаваемых технологических процессов создаются в электронном виде. Этому способствуют достоинства электронных носителей и способов обработки информации:
- возможность создания и копирования в кратчайшие сроки (определяемые производительностью компьютера) больших объемов информации;
- более высокая долговечность электронных носителей информации (CD-ROM) по сравнению с аналогичными бумажными;
- хранимая информация занимает значительно меньшие физические объемы, не является пожароопасной;
- возможность объединения различных компьютеров в единую локальную сеть с возможностью обмена данными, что ускоряет процесс проектирования;
- простота внесения изменений во все экземпляры документа, вне зависимости от места его нахождения;
- возможность структурирования пользователей по правам доступа;
- возможность работы с отдельными различными частями документа одновременно нескольких пользователей без повреждения исходного образца и т.п.
Вышеперечисленные достоинства свидетельствуют о преимуществе виртуальных способов хранения информации перед физическими в условиях современного общества.
Для большинства предприятий современной промышленности хранение всей документации, в том числе и технологической, в виртуальном виде стало обязательной к исполнению нормой.
Технологические процессы в электронном виде легче создавать и, при необходимости, корректировать.
В качестве основы при выполнении электронной версии плана технологического процесса изготовления вала винта была принята предварительная версия, разработка которой изложена в п.п. 2.3, 2.4. При создании технологического процесса был использован пакет автоматизированного компьютерного проектирования Компас 7+.
При создании электронной версии исходный технологический процесс был несколько усовершенствован и откорректирован – было окончательно определено место и содержание вспомогательных операций в общем плане технологического процесса (были добавлены слесарные операции и несколько изменен порядок их следования).
Также было определено общее место операций термообработки, окончательно выбран тип и назначение термообработки.
2.5 Расчёты припусков на обработку и операционных размеров-диаметров всех цилиндрических поверхностей нормативным методом
полумуфта правый деталь поверхность
В случае расчёта припусков нормативным методом рекомендованный припуск 2Zрек не вычисляется по составляющим, а назначается из таблиц по рекомендациям [3,с.112]. Заполнение всех последующих граф начинается с последней ступени обработки, для которой расчетный размер равен размеру готовой детали.
Расчётные значения размеров для вала на предшествующих ступенях обработки определяются как сумма расчётного размера Dрасч и соответствующего ему рекомендованного припуска 2Zрек на данной ступени обработки:
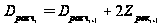
Расчётные значения размеров для отверстия на предшествующих ступенях обработки определяются как разница расчётного размера Dрасч и соответствующего ему рекомендованного припуска 2Zрек на данной ступени обработки:
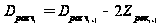 .
Минимальный припуск 2Zmin на данной ступени обработки считается, как разница между рекомендованным значением припуска на данной обработке и допуском на размер на предшествующей обработке:
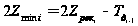 .
Принятый припуск принимается исходя из условия:

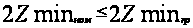 для лезвийного
инструмента
 для доводочных
операций.
Все данные сводим в таблицу 2.3.
2.6 Расчёты припусков на обработку и операционных размеров-диаметров цилиндрических поверхностей расчётно-аналитическим методом
При расчетно-аналитическом методе рассчитывают минимальный припуск для тел вращения на диаметр определяют по следующей зависимости[3, с.96] :
2zmin=2*(Rzi-1+hi-1+ ),
где
Rzi-1 – высота неровностей поверхности, оставшихся при выполнении предшествующего перехода, мкм;
hi-1 – глубина дефектного поверхностного слоя, возникшая на предшествующем переходе [3,с.89] ,мкм;
Di-1 – пространственные отклонения, возникшие на предшествующем переходе,мкм:
D =
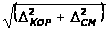 ;
где
Dкор и Dсм – пространственные отклонения, обусловленные соответственно короблением заготовки и смещением ее элементов [3, с.108];
Δкор= Δкор*Ку;
Δсм=Δсм*Ку,
где
Ку – коэффициент уточнения [3,с.18];
ei – погрешность установки на данной операции [3,с.20];
e=eб+eз,
где
eб и eз – погрешность базирования и закрепления соответственно.
Расчетный припуск определяется:
2zном=2zmin+Тi-1,
при этом используется только отрицательная часть припуска заготовки.
Операционные размеры определяются по следующим формулам:
для наружной поверхности:
Dp.i-1=Dmax i+2zном i;
Dmin i= Dmax i-Ti;
2zmax i= Dmax i-1- Dmin i;
2zmin= Dmin i-1- Dmax i
для внутренней поверхности:
Dp.i-1=Dmшт i-2zном i;
Dmax i= Dmin i+Ti;
2zmax i= Dmax i- Dmin i-1;
2zmin= Dmin i- Dmax i-1.
Расчеты поверхностей приведены в таблице 2.4
Проанализировав, можно сделать вывод о примерной равноценности обоих методов расчета припуска – расчетно-аналитическом и нормативном. У каждого из этих методов есть своя область применения и, в целом, они дают весьма сходные результаты. Принципиальное их отличие в способе назначения. Расчетно-аналитический метод пытается работать с «реальными» величинами, которые могут отличаться при различных типах производства, используемого технологического оборудования и, даже, для различных деталей. Применение расчетно-аналитического метода более оправдано при массовом производстве, где есть возможность с максимальной полнотой учесть все разнообразные факторы, влияющие на деталь, что компенсирует его повышенную трудоемкость. Нормативный метод базируется на уже существующих нормативах, которые соединяют в себе весь многолетний опыт наблюдения и анализа. Он проще для употребления, дает весьма достоверные результаты, однако менее экономичен (результаты расчета припусков расчетно-аналитическим методом дают, как правило, несколько меньшую величину) и часто не учитывает специфику конкретной детали или конкретных условий производства. При серийном и единичном типах производства предпочитают пользоваться нормативным методом.
2.7 Расчёты припусков на обработку операционных размеров-координат плоских торцевых поверхностей расчётно-аналитическим методом
Припуски при обработке торцевых поверхностей рассчитываются по формуле:
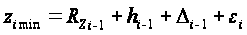 ;
где
 - шероховатость
поверхности,
полученная
на предшествующей
операции, мкм;
 - глубина
дефектного
поверхностного
слоя, полученная
на предшествующей
операции, мкм;
 - пространственные
отклонения
на предыдущей
операции, мкм;
 - погрешность
установки на
данной операции,
мкм.
Для примера рассмотрим расчет припусков переднего торца 5:
черновое точение: Rz=80мкм, h=60мкм;
чистовое точение: Rz=40мкм, h=15мкм;
Пространственное отклонение, обусловленное короблением заготовки, можно не учитывать ввиду малой протяженности торцевых поверхностей.
Погрешность установки e в осевом направлении по данным [3,с.20, т.1] составляют:
черновое точение: e=50мкм;
чистовое точение: e=30мкм;
Отсюда, минимальный припуск на:
черновое точение: Zi min = 80+150+0+50 = 280 мкм;
чистовое точение: Zi min = 40+60+0+30 = 85 мкм;
Результаты расчета припусков на другие поверхности приведены в таблице 2.5
2.8 Разработка, выполнение и анализ размерной схемы формообразования и схем размерных цепей плоских торцевых поверхностей полумуфты
Для расчета межоперационных и общих припусков, операционных размеров торцевых поверхностей и допусков на них разрабатывают размерную схему технологического процесса обработки этих поверхностей и разрабатывают соответствующие технологические размерные цепи.
Размерную схему процесса разрабатывают на основе плана технологического процесса. Для этого вычерчиваем контур готовой детали, указываем в направлении торцов слои межоперационных припусков на обработку. Указываем расстояние между торцевыми поверхностями размерами Адет, Bдет, Cдет в соответствии с координацией размеров на рабочем чертеже с учетом количества обработок торцевых поверхностей, условно показываем операционные припуски и соответствующие размеры заготовки Aзаг., Bзаг, Cзаг. Все исходные, промежуточные и окончательные торцевые поверхности нумеруем по порядку слева на право от 1 до n. Через нумерованные поверхности проводим вертикальные линии, затем в зонах номеров соответствующей операции, между вертикальными линиями начиная с последней операции с учетом эскизов установки и обработки плана технологического процесса, указываем технологические размеры, получаемые при выполнении каждой операции соответствующими буквами. Операционные размеры представляем в виде стрелок с точкой. Точка совмещается с установочной базой, а стрелка с поверхностью, обработанной в данной операции.
Справа от размерной схемы для каждой операции выявляем и строим схемы технологических размерных цепей. Выявление размерных цепей по размерной схеме начинаем с последней операции. Построение выполняем таким образом, чтобы в каждой новой цепи был неизвестен только одно звено. И так до получения всех операционных размеров и размеров заготовки с допусками и предельными отклонениями.
После построения размерной схемы обработки торцевых поверхностей делаем проверку. Она заключается в том, что сумма начерченных конструкторских размеров и припусков равна сумме операционных размеров и числу размеров заготовки.
Размерная схема представлена на чертеже 2006.СТАТЫЛ.243-03
2.9 Расчёты и оптимизация припусков на обработку и операционных размеров-координат торцевых поверхностей с использованием методов теории графов размерных цепей
Для выявления сложных размерных цепей целесообразно построение графа размерных связей, который начинают с технологической установочной базы первой операции обработки резанием. Технологические базы всех операций должны быть непосредственно связаны между собой размерами. Чтобы построить дерево необходимо выбрать какую-либо вершину. Первоначально выбранная вершина называется корневой. Построение дерева может начинаться с любой вершины. Если принять поверхности заготовки и детали за вершины, а связи между ними (размеры) за ребра, то процесс обработки детали, начиная с заготовки до готовой детали можно представить в виде двух деревьев – исходного и производного, соответственно. Дерево с конструкторскими размерами и размерами припусков на обработку называется исходным, а дерево с технологическими размерами – производным. Если оба этих дерева для конкретной детали совместить, то такой совмещенный граф в закодированной форме позволяет представить геометрическую структуру технологического процесса обработки рассматриваемой детали. В таком графе все размерные связи и технологические размерные цепи из неявных превращаются в явные. Появляется возможность, не прибегая к чертежу детали, а пользуясь только этой информацией, носителем которой является совмещенный граф, производить все необходимые исследования и расчеты. Любой замкнутый контур на совмещенном графе, состоящий из ребер исходного и производного деревьев, образует технологическую размерную цепь. В ней ребро исходного дерева является замыкающим звеном, а ребра производного дерева являются составляющими звеньями [4, с.28].
За основу при построении исходного и производного деревьев берут размерную схему процесса формирования торцевых поверхностей.
Сначала строим производное дерево, а затем – исходное дерево.
Перед построением совмещенного графа необходимо проверить:
а) на размерной схеме технологического процесса количество операционных размеров, учитывая размеры заготовки, должно равняться количеству конструкторских размеров, включая общее количество припусков;
б) к каждой поверхности должна подходить одна и только одна стрелка.
После проверки правильности построения деревьев их совмещают так, чтобы вершины с одинаковыми номерами совпали. Совмещенный граф производного и исходного деревьев и является графом технологических размерных цепей.
Граф размерных цепей представлен чертеже 2006.СТАТЫЛ.243-04
Уравнения размерных цепей заносим в таблицу 2.6
Таблица 2.6
| № | Уравнения размерных цепей | Искомый размер |
| 1 | Dдет=D160 | D160 |
| 2 | Z8-9= D90-D160 | D90 |
| 3 | Bдет=B80 | B80 |
| 4 | Z4-5= B60-B80 | B60 |
| 5 | Aдет= A50-Bдет | A50 |
| 6 | Z12-13= A40-A50 | A40 |
| 7 | Z2-3=A30-A40 | A30 |
| 8 | Z13-14=A20-A30 | A20 |
| 9 | Z1-2= HЗАГ -A20 | HЗАГ |
| 10 | Сдет=C40 | C40 |
| 11 | Z6-7=C40-C20+А30-А40 | C20 |
| 12 | Eдет= E90 | E90 |
| 13 | Z10-11= E90-E30+ A40-A50 | E30 |
Результаты расчета уравнений размерных цепей торцевых поверхностей сводим в таблицу 2.7.
2.10 Проектирование и выполнение чертежа заготовки полумуфты правой
Учитывая назначение и условия работы детали, ее конфигурацию, свойства материала и тип производства (серийное), а также типовые рекомендации, в качестве заготовки был выбран пруток.
Исходя из предполагаемой конфигурации заготовки, разработанной ранее с учетом принятого метода ее получения, и рассчитанных с помощью расчетно-аналитического и нормативного методов размеров заготовки, выполняем чертеж заготовки полумуфты правой 2006.СТАТЫЛ.243-05 в масштабе 1:1 на листе формата А4
2.11 Формирование окончательного плана маршрутно-операционного технологического процесса
Первичное формирование плана технологического процесса обработки полумуфты осуществлялось в домашнем задании осеннего триместра. При расчетах припусков и анализе технологического процесса с использованием прикладной теории графов план пересматривался с точки зрения его оптимизации для получения наибольшей эффективности, т.е. получения заданных параметров точности поверхностей с минимальными затратами.
При пересмотре структура технологического процесса подверглась усовершенствованиям и изменениям:
были добавлены формообразующие операции – введена заготовительная операция на которой производится раскрой сортового прутка на заготовки;
введение термических операций после;
изменено количество и общее расположение по технологическому процессу дополнительных операций – контрольных, слесарных.
Все сделанные изменения, несмотря на некоторое увеличение общего количества операций, повысили общую экономичность технологического процесса.
Уточненная и измененная версия плана технологического процесса выполнена в электронном виде с помощью системы компьютерного проектирования КОМПАС 7+,представлена в чертеже 2006.СТАТЫЛ.243-06, формат А1.
Маршрут обработки поверхностей полумуфты.
005 Заготовительная;
010 Термообработка;
020 Токарная с ЧПУ;
030 Токарная с ЧПУ;
040 Токарная;
050 Токарная;
060 Токарная;
070 Притирочная;
080 Шлифовальная;
090 Токарная;
100 Зубодолбёжная;
110 Зубошлифовальная;
120 Универсально-фрезерная;
130 Фрезерная;
140 Фрезерная;
150 Термообработка;
160 Токарная;
170 Термообработка;
180 Шлифовальная;
190 Токарная;
200 Токарная;
210 Токарная;
220 Токарная;
230 Токарная;
240 Токарная;
250 Токарная;
260 Шлифовальная;
270 Шлифовальная;
280 Слесарная;
290 Слесарная;
300 Контрольная;
310 Наружный осмотр, окончательный контроль, приемка детали.
Заполнение нормативной документации.
2.12 Разработка и оформление комплекта технологической документации, в т.ч.: все маршрутные, 5 операционных карт и 5 операционных эскизов
2.12.1. Точение
Расчет режимов резания проводим для токарной операции № 060.
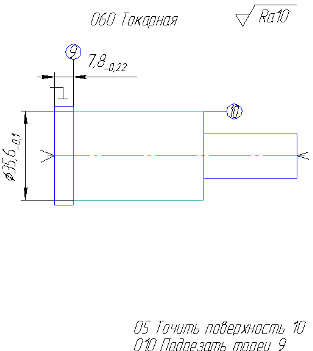
Рисунок 2.3
05 – Точить поверхность 10
1.Выбор оборудования.
Для данной операции выбираем станок 16Б04A токарно-винторезный [6, с.16, т.9]. При выборе станка принимаем во внимание мощность необходимую для резания и максимальный диаметр обрабатываемой детали.
Технологические характеристики
Наибольший диаметр обрабатываемой заготовки: 39,9
Наибольшая длина обрабатываемой заготовки, мм 98,6
Частота вращения шпинделя, об/мин 320-3200
Число скоростей шпинделя бесступенчатое регулирование
Подача суппорта:
продольная, мм/мин 0,01-0,175
поперечная, мм/мин 0,005-0,09
Мощность электродвигателя главного привода, кВт 1,2
Габаритные размеры:
длина, мм 1310
ширина, мм 690
высота, мм 1360
Масса, кг 1245
2. Выбор и обоснование режущего инструмента.
Так как обрабатывается наружная и прилегающая к ней торцовая поверхности, то выбирается токарный проходной отогнутый резец с пластинами из твердого сплава по ГОСТ 18868-73 [6, с.119, т.4]. Материал резца - твердый сплав Т15К6.
Рисунок 2.4
Эскиз резца приведен на рисунке Основные параметры резца:
H = 16 мм; B = 10 мм; L = 100 мм; m = 8 мм; R = 0,5 мм; a=8 мм;
3. Определение величины подачи инструмента.
Назначим
подачу [6, с.266, т.11]
S = 0,5 мм/об. Т.к. станок
имеет бесступенчатое
регулирование
подач, то принимаем
выбранное
значение подачи
 мм/об
4. Выбор периода стойкости инструмента.
Выберем период стойкости инструмента, учитывая, что ведется черновая обработка Т = 60 мин.
5. Определение общего поправочного коэффициента Kv.
Определим общий поправочный коэффициент:
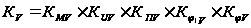 ,
где
 -
коэффициент
обрабатываемости
стали,
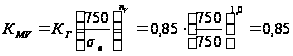 ;
 ,
 [6, с.262, т.2],
 -
коэффициент,
учитывающий
влияние инструментального
материала на
скорость резания
[6, с.263, т.6],
 =1,0;
 - коэффициент,
учитывающий
влияние состояние
поверхности
заготовки на
скорость резания
[6, с.263, т.5],
=0,9;
 -
коэффициенты,
учитывающие
влияние параметров
резца на скорость
резания [6, с.271,
т.18],
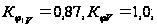
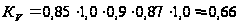 .
6. Расчет скорости резания.
Определим скорость резания по формуле [12,с.265]:
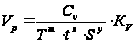 ,
где
 ;
x=0,15;y = 0,35; m = 0,20 [12,с.269, т.18],t-глубина
резания, S-подача,
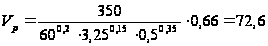 м/мин
7. Расчет частоты вращения заготовки и действительной скорости резания.
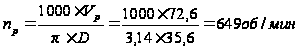
8. Расчет силы резания
Расчет силы резания осуществим по формуле [6, с.271]:
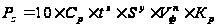 ,
где
 ;
x = 1,0; y = 0,75; n = -0,15 [6, с.273, т.22],
t = 3,25 мм – глубина резания,
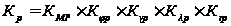 ,
где
 - коэффициент,
учитывающий
влияние качества
обрабатываемого
материала на
силовые зависимости
[6, с.264, т.9],
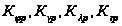 -
коэффициенты,
учитывающие
влияние геометрических
параметров
режущей части
инструмента
на силы резания
[6, с.275, т.23],
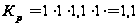 ;
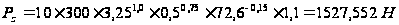
9. Определим крутящий момент
Определим крутящий момент по формуле [6, с.271]:
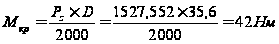 .
10. Расчет мощности привода станка
Расчет мощности привода станка производим по формуле:
 ,
где
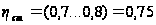 - механический
КПД станка,
 - эффективная
мощность станка,
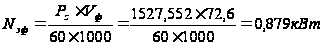 ,
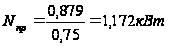 ,
11. Произведем расчет выбранных элементов режима резания:
 ,
1,2 > 1,172 – условие выполняется.
12. Расчет основного времени точения
Расчет основного времени точения производим по формуле:
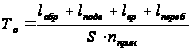
где S-подача
исходя из
характеристик
станка,
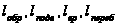 -длины
обработки,
подвода, врезания
и перебега
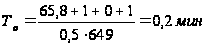 .
Подрезать торец 9
1. Выбор инструмента.
Для подрезки торца выбираем токарный подрезной отогнутый резец с пластинами из твёрдого сплава по ГОСТ18880-73 (2, стр.121, т.8), материал резца – Т15К6. Эскиз резца представлен на рисунке 2.5
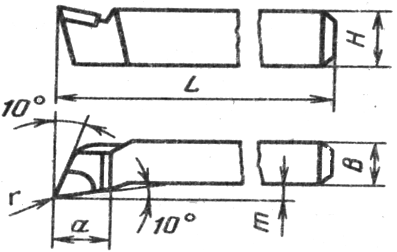
Рисунок 2.5
H=16; B=12; L=100; m=5; a=12; r=1
2. Определение глубины резания.
При черновом точении глубина резания принимается равной припуску на обработку. t=z=0,35мм.
3. Определение подачи.
S=0,4 (мм/об) (2, стр.266, т.11).
4. Определение скорости резания.
Скорость резания при точении рассчитывают по формуле:
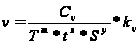 ;
Где Т=60 мин, Сv=47, x=0,15, y=0,35, m=0,20;
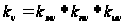 ;
где
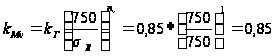 ,
(2. стр.261, т.1);
 ,
(2. стр.263, т.6);
 ,
(2. стр.263, т.5);
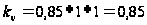 ;
Таким образом, скорость резания будет равна:
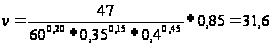 (м/мин).
5. Определение расчетной частоты вращения шпинделя.
Расчетная частота вращения определяется по формуле:
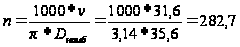 (об/мин).
6. Определение силы резания.
При точении составляющие силы резания рассчитывают по формуле:
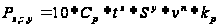 ;
где Cp=200, x=1, y=0,75, n=0 – при расчете тангенциальной составляющей Pz;
Cp=125, x=0,9, y=0,75, n=0 – при расчете радиальной составляющей Py;
Cp=67, x=1,2, y=0,65, n=0 – при расчете осевой составляющей Рх (2, стр.273, т.22);
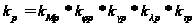 ;
kmp=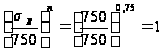 (2, стр.264, т.9).
kjp=1,08 – при расчете тангенциальной составляющей Pz;
kjp=1,3 – при расчете радиальной составляющей Py;
kjp=0,78 – при расчете осевой составляющей Рх (2, стр.275, т.23);
kgp=1,25 – при расчете тангенциальной составляющей Pz;
kgp =2 – при расчете радиальной составляющей Py;
kgp =2 – при расчете осевой составляющей Рх (2, стр.275, т.23);
klp=1,0 – при расчете тангенциальной составляющей Pz;
klp =1,7 – при расчете радиальной составляющей Py;
klp =0,65 – при