Определение показателей технологичности детали АД
Рисунок 2.11
2. Окружную скорость заготовки можно определить как:
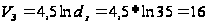 (м/мин);
3. Частоту вращения заготовки определяем по формуле:
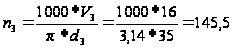 (об/мин);
4. Окружную скорость абразивного круга принимаем: Vк=30(м/с);
5. Продольную подачу вычисляем в долях высоты круга:
Sпрод=кв*H,
где кв=0,4…0,7, выбираем кв=0,4, тогда Sпрод=0,4*15=6(мм/об.заг).
6. Минутную продольную подачу вычисляем по формуле:
Sм= Sпрод*nз=6*145,5=873 (мм/мин)
7. Определяем длину рабочих ходов стола, она равна длине шлифуемой поверхности Lрх=9,8 мм.
8. Определяем число одинарных и двойных ходов стола в минуту:
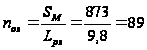 (од.х/мин)
и
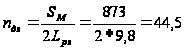 (дв.х/мин)
9. Рассчитываем поперечную подачу (глубину шлифования) на один ход стола:
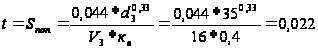 (мм/ход);
10. Вычисляем основное время обработки в соответствии с полным циклом
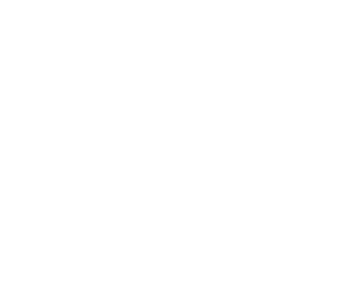
Рисунок 2.12
11. Определяем эффективную мощность шлифования.
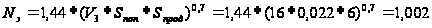 (кВт);
12. По посчитанной эффективной мощности выбираем круглошлифовальный станок модели 3А110В.
Технические данные станка.
Наибольшие размеры устанавливаемой заготовки:
диаметр 140
длина 200
Рекомендуемый диаметр шлифования:
наружного 3-30
внутреннего 5-25
Наибольшая длина шлифования:
наружного 180
внутреннего 50
Высота центров над столом 115
Наибольшее продольное перемещение стола 250
Угол поворота стола:
по часовой стрелке 5
против часовой стрелке 6
Скорость автоматического перемещения стола, м/мин 0,03-2,2
Частота вращения шпинделя заготовки с бесступенчатым регулированием 100-1000
Конус Морзе шпинделя передней бабки и пиноли задней бабки 4; 3
Наибольшие размеры шлифовального круга:
наружный диаметр 250
высота 25
Перемещение шлифовальной бабки:
наибольшее 60
на одно деление лимба 0,0025
за один оборот толчковой рукоятки 0,001
Частота вращения шпинделя шлифовального круга, об/мин
наружном 2680;3900
внутреннем 40000
Мощность электродвигателя привода главного движения, кВт 2,2
Габаритные размеры (с приставным оборудованием):
длина 1880
ширина 2025
высота 2000
Масса (с приставным оборудованием), кг 2000
13. Согласно с паспортными данными станка принимаем:
Скорость заготовки V3=15(м/мин), тогда частота вращения заготовки:
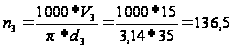 (об/мин);
Частоту вращения круга принимаем: nприн=40000(об/мин), после чего вычисляем действительную окружную скорость круга:
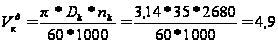 (м/с).
14. Проверяем посчитанную эффективную мощность на достаточность мощности станка:

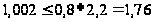 ;
Условие выполняется.
Проверяем энергетические режимы шлифования на условие бесприжоговости:
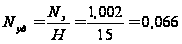 (кВт),
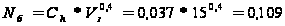
 - условие
бесприжоговости
выполняется.
2.12.4 Фрезерование
Расчет режимов резания произведем для операции № 120 Фрезерная.
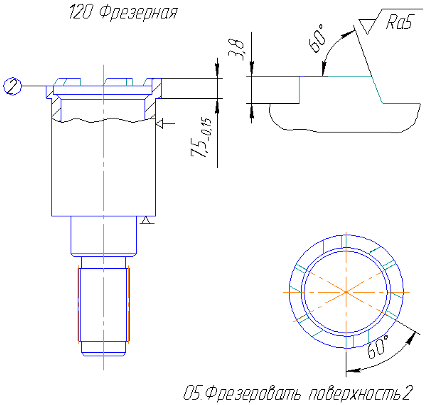
Рисунок 2.13
Выбор режущего инструмента.
Для обработки поверхности выбираем фрезу дисковую пазовую по ГОСТ 3755-78 [12, с.181. т.82]. Материал – Р6М5
Эскиз фрезы приведен на рисунке 2.14
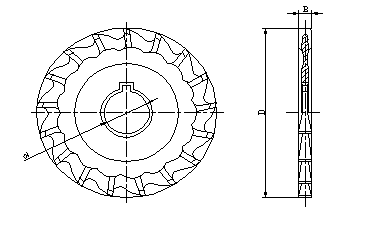
Рисунок 2.14
Параметры инструмента: D = 50 мм, b = 8 мм, d = 16 мм, z = 14.
2. Назначение глубины резания.
Глубина резания t определяет продолжительность контакта зуба с заготовкой, ее измеряют в направлении, перпендикулярном направлению оси фрезы [13, с.282]. В данном случае глубина резания равна t = 3,8 мм.
3. Определим величину подачи на один зуб фрезы по формуле
[12, с.282]:
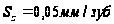
4. Вычислим подачу на один оборот фрезы:
 .
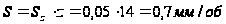
5. Назначим период стойкости инструмента [12, с.290, т.40]:
T = 120 мин.
6. Определим скорость резания по формуле [12, с.282]:
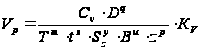 ,
где
 =
68,5, q = 0,25, x = 0,3, y = 0,2, u = 0,1, p = 0,1, m = 0,2 [12,
с.286,т.39],
Определим общий поправочный коэффициент:
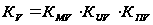 ,
 -
коэффициент,
учитывающий
влияние инструментального
материала на
скорость резания
[xx, с.263, т.6],
=1,0;
 - коэффициент,
учитывающий
влияние состояние
поверхности
заготовки на
скорость резания
[12, с.263, т.5],
=0,8.
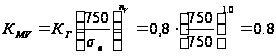 ,

 ,
 [13, с.262, т.2],
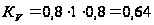 ,
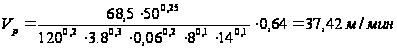 .
7. Произведем расчет окружной силы резания по формуле [12, с.282]:
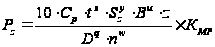 ,
где
 [12,
с.264, т.9],
 =
68,2, x = 0,86, y = 0,72, u = 1,0, q = 0,86, w = 0 [12, с.291,
т.41],

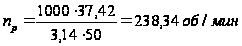
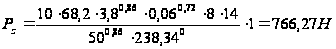 .
8. Определим крутящий момент на шпинделе станка:
 .
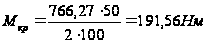
9. Расчет мощности привода станка производим по формуле:
 ,
где
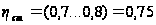 - механический
КПД станка,
 - эффективная
мощность станка,
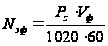 ,
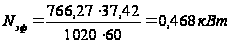
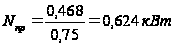 ,
10. Выбор оборудования.
Для данной операции выбираем горизонтально-фрезерный универсальный консольный станок 6Т804Г. При выборе станка принималось во внимание мощность необходимая при резании и габариты рабочей зоны станка, а также величины ходов рабочего стола.
Технические характеристики станка [12, с.54, т.40]
Размеры
рабочей поверхности
стола, мм 200 800
Наибольшие перемещение стола, мм:
продольное 400
поперечное 160
вертикальное 320
Расстояние от оси шпинделя до поверхности стола, мм 30-350
Внутренний конус шпинделя по ГОСТ 15975-82 40
Число скоростей шпинделя 12
Частота вращения шпинделя, об/мин 63…2800
Число рабочих подач стола 12
Подача стола, мм/мин:
продольная 11,2-500
поперечная ручная
вертикальная ручная
Скорость быстрого перемещения стола, мм/мин:
продольная 3800
поперечная 3800
вертикальная 3800
Мощность электродвигателя привода главного движения, кВт 2,2
Габаритные размеры:
длина, мм 1315
ширина, мм 1205
высота, мм 1350
Масса, кг 800
11. Согласование частоты вращения фрезы и подачи с техническими характеристиками станка.
Строим ряд чисел оборотов станка:
 ,
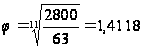
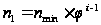 .
Значения чисел вращения оборотов станка сводим в таблицу:
Таблица 2.11
| 63 | 88,94 | 125,58 | 177,3 | 250,3 | 353,4 | 499 | 704,6 | 994,8 | 1404,6 | 1983,1 | 2800 |
Принимаем
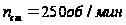 .
Определим минутную подачу по формуле [12, с.282]:
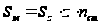 .
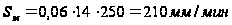
Аналогично строим ряд подач:
 ,
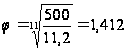
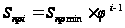 ,
Полученные значения продольных подач станка сводим в таблицу 26
Таблица 2.12
| 11,2 | 15,81 | 22,34 | 31,56 | 44,57 | 62,96 | 88,93 | 125,62 | 177,43 | 250,6 | 353,9 | 500 |
Принимаем
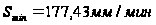 .
Тогда фактическая подача на зуб фрезы :
 .
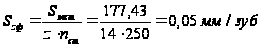
12. Вычислим действительную скорость резания:
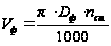 .
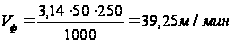
2.12.5 Шлицедолбление
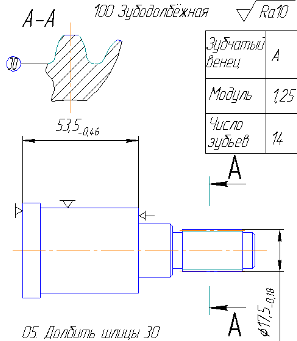
Рисунок 2.15
1. Выбор оборудования
Для данной операции выбираем зубодолбежный станок 5122Б [11, c.41, т.26]. При выборе станка принимаем во внимание длину хода долбяка.
Технологические характеристики (размеры в мм):
Наибольший диаметр устанавливаемой заготовки 200;
Наибольшая ширина нарезаемого зубчатого венца 30;
Число двойных ходов долбяка в минуту 200-1200;
Наибольший модуль нарезаемого зубчатого колеса 4,5 ;
Круговая подача, мм/дв. Ход 0,051-0,55;
Радиальная подача, мм/дв. ход 0,003-0,286;
Мощность электродвигателя главного привода, кВт 3,7;
Габаритные
размеры(д шв)
261015101965;
Масса, кг 4500;
2. Выбор инструмента.
В качестве инструмента принимаем дисковый прямозубый долбяк - класс точности А. Материал долбяка Р6М5. Геометрические параметры m = 1,25, z = 14, L = 40.
рисунок 2.16
3. Определение круговой подачи.
Круговая подача назначается согласно модулю колеса по [ 12, с. 678, т.16]: S = 0,2 мм/дв. ход
В зависимости от материала обрабатываемой детали значение подачи необходимо умножить на поправочный коэффициент Кs = 0,9 [ 12, с. 679, т.18]:
Sкр = S =
0,2
 = 0,18 мм/дв.ход
Согласуем подачу со станком и принимаем Sкр.ст=0,18 мм/дв.ход
4. Определение радиальной подачи.
Радиальную
подачу принимают
равными
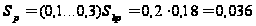 мм/дв.ход.
Согласуем подачу со станком и принимаем Sр.ст=0,036 мм/дв.ход
5. Определение скорости резания.
Скорость резания определяют по [ 12, с. 678, т.17]:
V = 30 м/мин
В зависимости от обрабатываемого материала значение скорости необходимо умножить на поправочный коэффициент Кv = 0,9 [ 12, с. 679, т.18]:
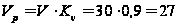 м/мин.
6. Определение числа двойных ходов.
Число двойных ходов долбяка в минуту:
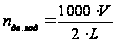 ,
где L – длина
хода долбяка,
состоящая из
ширины нарезаемого
зубчатого венца
и перебегов
в обе стороны
от венца [ 12, с.
678, т.19]:
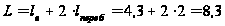 мм.
Тогда
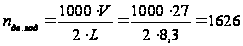 дв.ход/мин.
Согласуем
со станком и
принимаем
 =1000дв.ход/мин.
7. Определение действительной скорости резания.
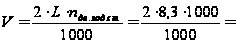 16,6
м/мин.
8. Определение основного времени.
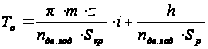 ,
где z – число нарезаемых зубьев, z = 14,
nдв.ход – число двойных ходов долбяка, nдв.ход = 1000 дв.ход/мин,
Sкр – круговая подача, Sкр = 0,18 мм/дв.ход,
Sр – радиальная подача, Sр = 0,036 мм/дв.ход,
h – высота зуба, h = 1,8
m – делительный окружной модуль, m= 1,25
Тогда
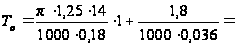 0,92мин
Размещено на