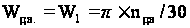Термическое отделение для непрерывного отжига металла
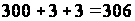 м. Расстояние
между колоннами
6 м, поэтому длина
отделения
должна быть
кратна шести:
 колонна. По
длине цеха
расположена
51 колонна.
Расстояние
от стены до
агрегата 1,5 м,
ширина проезда
4 м, поэтому ширина
отделения равна
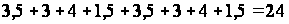 м.
Высота здания
принимается
30 м. Общая площадь
отделения
соответственно
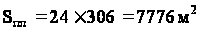 .
Объем отделения
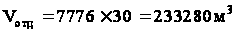 .
Общий грузопоток осуществляется в одном направлении.
3.6 Определение количества и типов приборов контроля
При обработке металла в АНО контролируется:
качество выходящих рулонов и соответствие их заданию на обработку;
состав и давление в печах защитного газа;
качество очистки полосы;
температура по зонам печи;
температура по секциям печи;
содержание кислорода в защитном газе;
наличие внутренних и поверхностных дефектов полосы;
толщина полосы;
механические свойства полосы;
масса готовых рулонов.
Качество готовой продукции определяется приборами неразрушающего контроля, установленными в линии АНО и подключенными к ЭВМ.
Контроль качества поверхности полосы производится автоматизированным оптическим дефектоскопом «Дефектофло» за исключением, когда маркировочная машина «Дефектофло» определяет суммарную длину участков полосы с недопустимыми дефектами на верхней и нижней поверхности.
Результаты контроля автоматически распечатываются на протоколе качества выходного поста АНО в метрах длины полосы, а также выводится на цветной дисплей.
Контроль механических свойств полосы производится магнитостатическим методом.
Внутренние дефекты полосы контролируются ультразвуковым дефектоскопом. Он включается при производстве заказов на продукцию, контролируемую, контролируемую ультразвуком.
При неисправности дефектоскопа контроль качества поверхности производится визуально.
При неисправности твердомера и при отжиге без дрессировки, механические испытания производятся прямым методом в лаборатории механических испытаний.
При прохождении через АНО полосы с грубыми дефектами поверхности (складки, рваная кромка) оператор управления выводит из зоны контроля все приборы неразрушающего контроля и вновь вводит их в работу после восстановления нормальной формы полосы.
Шероховатость полосы и ее механические свойства определяются в лаборатории механических испытаний.
Таблица 9
Перечень средств измерений, используемых в процессе непрерывного отжига
| Измеряемый параметр | Наименование средств измерений | Пределы измерения | Класс точности (цена деления) |
| 1 | 2 | 3 | 4 |
| Размер рулона | Рулетка | 0−2500 мм | 1 мм |
| Толщина полосы | Микрометр | 0−25 мм | 0,01 мм |
| Ширина полосы | Рулетка | 0−2000 мм | 1 мм |
| Масса рулона | Весы | 25000−50000 кг | 10 мм |
| Скорость полосы в линии | Таховольтметр | 0−350 м/мин | 10 м/мин |
| Сила сварочного тока | Амперметр |
0−1250 А 0−2500 А |
50 А 100 А |
| 1 | 2 | 3 | 4 |
| Температура моющего раствора | Термометр сопротивления, логометр | 0−100° С | 1 |
| Давление воды в ШММ | Манометр технический | 0−10 кгс/см2 | 2,5 |
| Температура промывной воды | Термометр сопротивления, логометр | 0−100° С | 1 |
| Объемная доля водорода в защитном газе | Газоанализатор | 0−50 ррм | 1,5 |
| Давление защитного газа в печных секциях | Напоромер | 0−30 мм вод.ст | 1,5 |
| Объемная доля кислорода в азоте | Газоанализатор | 0−50 ррм | 2 |
| Объемная доля кислорода в печных секциях | Газоанализатор | 0−50 ррм | 5 |
| Влажность защитной атмосферы (точка росы) | Влагомер | -40−60° С | 2 |
| Температура по зонам печи | Преобразователь термоэлектричес-кий, показываю-щий регулятор | 0−1000° С | 10° С |
| Температура полосы по секциям печи | Пирометр |
400−900° С 200−500° С |
15° С 10° С |
| Температура травильного раствора | Термометр сопро-тивления, показы-вающий регулятор | 0−100° С | 1 |
| Массовая доля концентра-ции травильного раствора | Измеритель кон-центрации, показы-вающий регулятор | 0−100% | ±3° С |
| Объемная доля кислорода в водороде | Газоанализатор | 0−50 ррм | 2 |
| Шероховатость полосы | Профиломер | 0,01−30 мкм | 0,01 мкм |
4. СПЕЦИАЛЬНАЯ ЧАСТЬ
4.1 Способы и методы цинкования
Важную роль в решении задач по повышению срока службы металлопродукции играют защитные покрытия, использование которых позволяет увеличить стойкость и долговечность стальных изделий и является одним из эффективных путей снижения потерь металла от коррозии.
Из металлических покрытий в мировой практике наиболее широко применяют цинковые. Физико-химические свойства цинка, относительная простота технологии и оборудования для нанесения цинковых покрытий позволяет успешно применять их для защиты металлоизделий от коррозии.
По объему и номенклатуре защищаемых от коррозии изделий цинковому покрытию нет равных среди других металлических покрытий. Это обуславливается многообразием технологических процессов цинкования, их относительной простотой, возможностью широкой механизации и автоматизации, высокими технико-экономическими показателями.
В настоящее время существуют различные методы, способы и приемы нанесения цинковых покрытий на стальные и чугунные изделия. При их классификации и выявлении физико-химической сущности следует исходить из механизма образования покрытий. Основываясь га этом принципе можно выделить следующие основные методы нанесения цинковых покрытий: диффузионный, электролитический, металлизационный.
Диффузионный метод образования цинковых покрытий представляет собой процесс, происходящий при высоких (380−850° С) температурах и основанный на явлении диффузии.
Цинк отвечает требованиям, необходимым для образования диффузионных покрытий на железе и его сплавах, растворимость цинка в железе при 20° С составляет 6% (по массе). Диффузионный метод нанесения цинковых покрытий может осуществляться разными способами. При этом необходимо учитывать физико-химическую характеристику активной фазы (или среды), содержащей диффундирующий элемент (цинк). Если активной фазой, содержащей диффундирующий элемент и участвующей в его переносе к обрабатываемой поверхности, является растворимый цинк, то говорят о жидкофазном способе цинкования. В промышленности этот способ получил название «горячее цинкование». При диффузионном цинковании жидкофазным способом (в расплаве цинка) происходит взаимодействие стали с расплавленным цинком, в результате которого на поверхности образуются железоцинковые соединения (фазы). При этом изменяются химический состав и структура поверхностного слоя стали.
Диффузионное цинковое покрытие, полученное в расплаве цинка, состоит из нескольких железоцинковых фаз, расположенных непосредственно на основном металле, и слоя цинка. Слой цинка, который по составу в основном соответствует расплаву, возникает при извлечении изделия из ванны цинкования. Вероятность образования тех или иных слоев железоцинковых соединений в покрытии во многом зависит от режима цинкования, состава и структуры цинкуемого металла, а также от состава расплава цинка. Толщина покрытия для сталей подобного химического состава при одинаковом состоянии их поверхности зависит от продолжительности цинкования, температуры расплава цинка и его состава, а также от скорости извлечения цинкуемого изделия при условии одинакового способа извлечения.
Если расплав цинка не содержит добавок, подавляющих рост железоцинковых соединений, то их толщина зависит от продолжительности цинкования и температуры расплава и не зависит от скорости извлечения. Толщина слоя цинка обусловлена скоростью извлечения изделия из расплава, температуры расплава и не зависит от продолжительности цинкования.
4.2 Влияние химического состава стали, температуры и продолжительности цинкования на толщину, структуру и свойства покрытия
Химический состав стали оказывает большое влияние на взаимодействие жидкого цинка со сталью. Присутствие в стали отдельных элементов может существенно изменить характер этого взаимодействия, вызывая изменение строения, толщины и свойств образующегося цинкового покрытия.
Наиболее часто цинкованию подвергают низкоуглеродистую сталь, содержащую: 0,05−0,24% углерода; 0,01−0,37% кремния; 0,2−0,65% марганца; 0,02−0,06% серы; 0,02−0,07% фосфора; 0,1−0,3% меди; 0,1 −0,3% хрома; 0,1−0,3% никеля.
Эти составы соответствуют составам Ст. 3, 08 (всех степеней раскисления), стали 10, стали 20, из которых изготавливают лист, полосу, трубы проволоку и другие металлоизделия.
Влияние углерода. Углерод является важнейшим элементом, определяющим как структуру, так и все свойства стали, ее прочность и поведение при эксплуатации. Он может влиять на реакцию взаимодействия стали с жидким цинком и в конечном итоге на структуру, толщину и свойства образующегося цинкового покрытия. В заключении можно отметить, что углерод ускоряет растворение стали только тогда, когда он присутствует в составе зернистого или пластинчатого перлита. Если же углерод находится в виде троостита, сорбита, цементита или графических включений, то заметного изменения скорости растворения стали в жидком цинке по сравнению с чистым железом не наблюдается. Согласно Редикиру и Фрие, при одинаковых условиях цинкования толщина слоя цинкового покрытия на углеродистых сталях, содержащих > 0,15% углерода, увеличивается примерно на 10% по сравнению со сталями, содержащими < 0,1%.
Влияние режима цинкования. Температура цинка и продолжительность процесса цинкования являются важными факторами, с помощью которых можно существенно влиять на процесс жидкофазного цинкования, толщину, структуру и свойства образующегося цинкового покрытия. Одним из решающих факторов, определяющих качество покрытия (его структуру, внешний вид, свойства), является температура цинкования. Отметим, сто при температурах до 490° С и выше 520° С на стали образуются плотные, однородные, хорошо сцепленные с ней железоцинковые слои. В интервале 490−520° С на стали возникают пористые, плохо сцепленные с поверхностью, железоцинковые слои. Повышение температуры цинкования и увеличение продолжительности выдержки изделия в расплаве цинка приводит к получению толстых покрытий. Пластичность таких покрытий низкая и при изгибе, ударе они легко откалываются, включения железоцинковых кристаллов в слое чистого цинка ухудшают также коррозийную стойкость покрытия.
4.3 Влияние химического состава расплава цинка на свойства цинковых покрытий
Химический состав расплава цинка оказывает большое влияние на процесс цинкования и свойства образующихся покрытий. Обычно в промышленных условий цинкование осуществляют в расплаве цинка, содержащем примеси различных металлов. Примеси могут попадать в расплав цинка несколькими путями:
С цинком, используемым для приготовления расплава (примеси свинца, железа, меди и другие).
В процессе цинкования из-за частичного растворения цинкуемых стальных изделий и применяемого погружного оборудования (примеси железа, кремния, марганца, меди и другие).
В результате специального введения в расплав различных элементов (алюминий, никель, свинец и другие) с целью улучшения процесса цинкования и свойства образующихся покрытий.
Присутствие в расплаве цинка различных элементов может по разному влиять на физико-химические свойства как расплава цинка (температуру плавления, вязкость, поверхностное натяжение), так и получаемых цинковых покрытий (толщину, структуру, коррозийную стойкость). Из всего многообразия элементов, которые могут присутствовать в расплаве цинка на промышленных агрегатах цинкования, следует выделить прежде всего алюминий и железо. Именно содержание этих элементов в расплаве цинка во многом определяет структуру и качество образующихся покрытий, их прочность сцепления со стальной основой.
Влияние алюминия. Алюминий является одной из добавок специально вводимых в расплав цинка. В практике цинкования давно было известно, что введение в расплав цинка небольших количеств алюминия улучшает процесс цинкования ( повышается жидкотекучесть расплава цинка, уменьшается его окисление) и способствует получению равномерных блестящих цинковых покрытий, которые обладают хорошей пластичностью. Расплав цинка, содержащий добавку алюминия, значительно меньше окисляется, так как на его поверхности образуется защитная пленка из оксида алюминия, которая взаимодействую с оксидом цинка, образует шпинели, предохраняющие расплав от окисления. Возникновение такой пленки обусловлено большим сродством алюминия к кислороду, чем цинка.
Влияние железа. Железо − вредная примесь в процессе цинкования и необходимо стремиться к тому, чтобы его содержание в расплаве цинка было минимальным. В расплаве цинка всегда присутствует некоторое количество железа. Оно попадает в расплав главным образом в результате взаимодействия жидкого цинка с поверхностью цинкуемого изделия, находящимися на нем слоями железа, а также с частями погружного оборудования и корпусом ванны цинкования (если она металлическая). С увеличением содержания железа в расплаве значительно увеличивается толщина покрытия, а в верхних слоях его наблюдаются включения, представляющие собой железоцинковые соединения. В результате ухудшается пластичность, коррозийная стойкость и внешний вид покрытия (оно становится шероховатым). Влияние на растворение железа других элементов (свинца, кадмия), применяемых в качестве добавок в расплав цинка на непрерывных агрегатах, практически незначительно.
Основное назначение добавки свинца в расплав цинка – понижать его вязкость и увеличивать смачиваемость, а также обеспечивать образование узоров кристаллизации цинка. С увеличением содержания алюминия в расплаве цинка в пределах 0−0,2% (без добавки свинца) смачиваемость поверхности полосы цинком значительно уменьшается. Добавка в расплав цинка 0,2% свинца обеспечивает хорошую смачиваемость, которая практически не зависит от содержания алюминия в расплаве. Наконец, при отсутствии цинка, свинца повысить уровень поверхностного натяжения можно за счет ведения процесса цинкования в области высоких температур (не менее 495° С).
4.4 Современные агрегаты цинкования полосы
В мировой практике цинкования полосового проката используются различные модификации способов. На ряду зарубежных и отечественных агрегатов применяется комбинированный способ подготовки поверхности – чисто сендзимировский способ подготовки поверхности обезжириванием и иногда травлением. Причем используется как химическая, так и электрохимическая обработка полос. Последняя обусловлена повышенной загрязненностью поверхности полос, требующей более длительного времени обработки. В настоящее время преимущественное распространение получили агрегаты горячего цинкования двух типов: по способу «Юнайтед стейтс стил» и модернизированному способу «Армко-сендземир». В последнем в качестве исходного материала для цинкования применяется холоднокатаная неотожженная стальная полоса. На нее поверхности имеются остатки прокатной смазки, а также естественная оксидная пленка. Для подготовки поверхности полосы к цинкованию ее подвергают нагреву в печи с окислительной атмосферой до 350−500° С. При этом загрязнения органического происхождения сгорают, а на поверхности стали образуется слой оксида железа толщиной до 3 мкм. Для активации поверхности стали полосу нагревают в печи с восстановительной азотно-водородной атмосферой при высоком содержании сухого водорода (75%). Обычно термическую обработку полосы проводят при температуре 750−950° С с охлаждением до 450° С перед погружением в ванну с расплавом цинка.
Агрегаты цинкования полосы подразделяются на входную, технологическую и выходную части. Рассмотрим участок нанесения покрытия. После подготовки поверхности и термической обработки стальная полоса поступает в ванну с расплавленным цинком. Образование покрытия на полосе происходит в период прохождения ее через ванну цинкования. Из особенностей непрерывного горячего цинкования стальной полосы следует отметить высокую скорость нанесения покрытия. Продолжительность контакта полосы с расплавом цинка при скорости движения полосы 0,5−3 м/с составляет 1−6 с. рассмотрим более подробно ванну цинкования, такт как от ее надежности и работоспособности в значительной мере зависит работа всего агрегата цинкования. На современных агрегатах используют керамические ванны с индукционным обогревом. Эти ванны имеют большой срок службы, обеспечивают равномерный нагрев расплава цинка, что способствует однородному распределению в нем легирующих элементов, позволяет регулировать температуру цинкового расплава в широком диапазоне (440−520° С и более). При использовании керамических ванн значительно уменьшается количество изгари и гартцинка. Кроме того, при периодической замене индукционных отъемных нагревателей не требуется полного выкачивания расплава цинка из ванны. Керамическая ванна состоит из сварной металлической конструкции, футерованной внутри огнеупорными материалами. Толщина футеровки стенок ванны примерно 500 мм, длина 650 мм. Керамическая ванна на агрегате горячего цинкования НЛМК вмещает 240 тонн цинка.
Узел струйного регулирования толщины покрытия.
После выхода полосы из ванны цинковая проводится регулировка толщины слоя нанесенного покрытия. В настоящее время регулирование толщины покрытия на агрегатах непрерывного горячего цинкования стальной полосы осуществляют струйным методом. Оно состоит в том, что газ под давлением подают на поверхность полосы, выходящей из расплава цинка, через щелевые сопла, установленные с обеих сторон полосы. Струйный поток газа препятствует свободному выносу жидкого цинка на поверхностях движущейся полосы, тем самым ограничивая толщину слоя покрытия. В качестве рабочей среды для струйного регулирования применяют воздух, перегретый пар, продукты горения, азот или их смеси. При использовании горячих газов снижается давление струйной обработки.
Вспомогательными параметрами, оказывающими прямое и косвенное воздействие на толщину покрытия являются: геометрические размеры сопел и их расположение (расстояние до поверхности полосы и зеркала расплава, угол наклона струи сопел к горизонтали, ширина щели сопел), характеристика расплава (температура, химический состав, вязкость), температура полосы газа для обдувки, шероховатость поверхности полосы и ее химический состав.
Цинковые покрытия имеют высокую коррозийную стойкость в воздухе, в воде и в некоторых органических средах (бензине, масле), но не стойки в кислотах и щелочах. Горячему цинкованию, помимо листов, труб, проволоки, различной посуды, повергаются детали аппаратуры для получения питьевой воды, спиртов, деталей опреснительных установок, холодильников, газовых компрессоров и т.д.
4.5 Покрытие стали 08Ю методом горячего цинкования
Микроструктура образца стали 08Ю до цинкования представлена на рис. 2, после цинкования на рис. 3.
Как видно из рис. 2 структура образца из стали 08Ю после рекристаллизационного отжига (перед цинкованием) состоит из феррита и небольшого количества цементита третичного. Сталь после цинкования имеет такую же структуру, как и перед нанесением горячего покрытия. Характерная структура высококачественного цинкового покрытия стали 08Ю полученного методом горячего цинкования состоит из четырех зон представлена на рис. 3
Во время погружения в цинковую ванну, имеющую температуру от 430 до 470° С, образуются слои сплава цинка с железом в соответствии с диаграммой состояния Fe − Zn. Этот сплав обычно содержит три фазы: z-фаза, d1-фаза и Г-фаза. Максимальное количество железа содержится в слое покрытия, примыкающем к основному материалу стали, минимальное − в наружном слое цинкового покрытия. В цинковом покрытии, нанесенном горячим методом, может возникнуть большое количество дефектов, влияющих на эксплуатационные качества покрытия. Погружение в горячую ванну при повышенной температуре приводит к уменьшению толщины верхнего слоя цинкового покрытия, а при температуре выше 480° С происходит резкое увеличение скорости образования интерметаллида. Образование чрезмерно толстых слоев интерметаллида уменьшает пластичность покрытия в целом из-за большей хрупкости сплава цинка с железом. Покрытие может отслаиваться от основного слоя, если в дальнейшем полученное изделие подвергнуть изгибу. Кроме того, более тонкий слой чистого цинка обладает пониженной способностью обеспечивать анодную защиту от коррозии основного слоя при эксплуатации.
4.6 Обработка хромированием погружных роликов
Хорошие результаты показало применение в ваннах АНГЦ полосы роликов с покрытием, полученным обработкой методом импульсного электроискрового легирования электролитических осадков хрома с последующей обкаткой. При легировании использовались графитовый анод и анод из твердого сплава ВК8. Этот способ упрочнения был выбран из-за того, что карбиды (в данном случае Cr и W) обладают не только высокой износостойкостью, но и мало смачиваются расплавленным Zn, а потому слабо с ним реагируют.
Хром обладает всеми характерными свойствами металлов – хорошо проводит тепло, почти не оказывает сопротивления электрическому току, имеет присущий большинству металлов блеск. По твердости хром превосходит все металлы, он царапает стекло. Главная особенность хрома – его устойчивость к действию кислот и кислорода. Ничтожные примеси кислорода, азота, углерода резко изменяют физические свойства хрома, в частности он становится хрупким, поэтому в качестве конструкционного материала его практически не применяют. Небольшие добавки его придают стали твердость износостойкость. Получить хром без примесей очень трудно. Он устойчив к коррозии на воздухе и в воде
Стойкость роликов, расположенных в ваннах агрегатов непрерывного горячего цинкования (АНГЦ) полосы, имеет большое значение для экономичности агрегата в целом. Оцинкованный стальной лист имеет широкую область применения, что объясняется его очень хорошей коррозионной стойкостью и невысокой ценой. В последние годы расширилось его применение в виде оцинкованного автолиста, что требует очень высокого качества поверхности, поскольку даже самые незначительные дефекты приводят к браку. Одним из источников появления этих дефектов является момент прохождения полосы через погружной ролик в ванне и через примыкающие к нему стабилизирующие ролики. На рис. 4 схематично показано расположение роликов в ванне, которые постоянно подвергаются воздействию коррозии. В результате на поверхности роликов образуется прочно держащиеся отложения, которые приводят к появлению дефектов в виде ряби на оцинкованном листе. Такие листы не удовлетворяют требованиям автомобильной промышленности.
Процесс коррозии роликов протекает очень быстро и стойкость их, как правило, не превышает 15 дней. Причиной этому является реакция жидкого цинка с материалом роликов. Температура эксплуатации роликов составляет 450˚ С. В связи с этим необходимо получить такую поверхность роликов, которая имела бы возможно меньшую смачиваемость жидким цинком и обладала достаточной износостойкостью.
Для решения поставленных задач хорошо подходят ролики с алитированным покрытием, которое сформировано газотермическим методом с последующей обработкой низкотемпературной плазмой (стабилизирующие ролики); и ролики с покрытием, полученным обработкой методом электроискрового легирования электролитических осадков хрома (донные ролики). Стоимость таких роликов сравнительно невысока, зато срок службы их составляет около 30 дней при постоянном высоком качестве оцинкованной полосы.
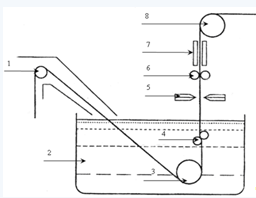
Рис. 4. Участок цинкования агрегата непрерывного горячего цинкования полосы (АНГЦ):
1 – направляющий ролик; 2 – ванна; 3 – погружной ролик;
4 – стабилизирующие ролики; 5 – разравниватель покрытия; 6 – направляющие ролики; 7 – печь; 8 – верхний ролик
4.7 Факторы, влияющие на внешний вид покрытия
Из раствора, содержащего лишь чистую окись хрома и воду, нельзя успешно осаждать хром. Качественный осадок получается только тогда, когда в ванне содержатся еще и свободные кислотные радикалы, которые, действуя как не расходуемые катализаторы, способствуя осаждению хрома на катоде.
Ученые всесторонне изучили вопрос изменения внешнего вида хромовых осадков, образующихся в стандартной ванне (250 г/л CrО3 и 2,5 г/л SO4), в зависимости от плотности тока и температуры ванны. Их результаты обобщены на рис. 5.
Всю диаграмму можно поделить на четыре области. Область I охватывает низкие температуры и любую плотность тока. В этом случае осадки получаются темноватыми и тусклыми, при более низких температурах они имеют темно- коричневый или шоколадный оттенок. При высоких плотностях тока покрытия становятся чешуйчатыми.
С точки зрения получения блестящих покрытий наибольший интерес представляет область II. При перемещении слева направо, т. е. с повышением температуры, осадки становятся более блестящими. Максимальный блеск достигается на границе между областями II и III.
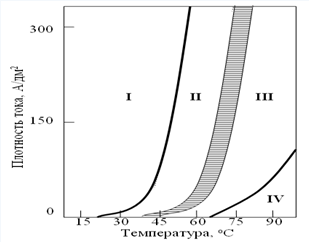
Рис. 5. Диаграмма, характеризующая внешний вид хромовых осадков, образующихся в стандартной ванне (250 г/л CrО3 и 2,5 г/л SO4), в зависимости от плотности тока и температуры ванны
В области III, т. е. при температурах выше 60° С и плотностях тока больше 45–55 А/дм2, осадки тускнеют и постепенно делаются матовыми. В области IV хром совершенно не осаждается.
Комбинированные покрытия получали обработкой плазменной струей предварительно нанесенных газотермических покрытий и электролитических осадков.
Для проведения исследований по защите и повышению износостойкости поверхности погружных роликов использовались, в основном, ролики из стали 4Х5МФС и стали 35 длиной около 1,5–2 см, внешним диаметром – 1,5 см и внутренним – 0,7 см. На внешнюю поверхность был нанесен хром (молочный или твердый) методом электролитического осаждения с использованием универсального электролита (таблица 3), легированный затем электроискровым способом с использованием различных анодов (графитового, из твердого сплава ВК8, анода из сплава FeSiCr, из стали 12Х25Н20С2 с хромовым покрытием толщиной около 0,25 мм и др.). Путем подбора оптимального режима электроискрового легирования и использование различных анодов удалось получить хромовые покрытия, удовлетворяющие требованиям коррозионной стойкости и износостойкости.
4.8 Обработка хромированием погружных роликов
Путем подбора оптимального режима электроискрового легирования и использование различных анодов удалось получить хромовые покрытия, удовлетворяющие требованиям коррозионной стойкости и износостойкости.
Результаты исследований покрытий на стали 4Х5МФС, полученных в результате ЭИЛ электролитических осадков хрома с применением графитового анода и анода из твердого сплава ВК8 с энергией обработки 4 Дж представлены на рис. 6.
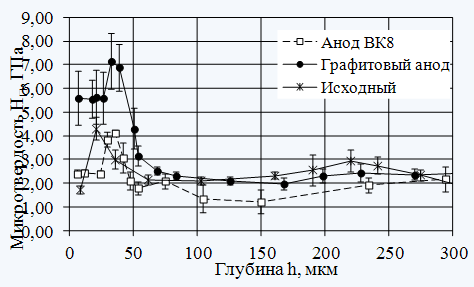
Рис. 6. Изменение микротвердости покрытий на стали 4Х5МФС, полученных методом ЭИЛ электролитических осадков хрома с применением различных анодов, АU = 4 Дж; (исходный образец – молочный хром на стали 4Х5МФС)
На основании полученных результатов можно сделать вывод, что для упрочнения погружных роликов хорошо подходит обработка методом электроискрового легирования электролитических осадков хрома с применением графитового анода, но для того, чтобы дать конкретные рекомендации к применению, необходимо в дальнейшем изучить процессы, которые произойдут в покрытии после длительной выдержки в цинковом расплаве.
В целом, рассматриваемые способы поверхностной обработки роликов ванн АНГЦ полосы хорошо подходят для решения задачи по увеличению их срока службы, что экономически очень выгодно.
5. МЕХАНИЗАЦИЯ И АВТОМАТИЗАЦИЯ
Механизация обозначает замену труда человека на операции, которые возможно и целесообразно выполнять с помощью машин, и направлены на облегчение условий работы, улучшение производительности труда.
Комплексная автоматизация процессов в термообработке приводит к повышению общей культуры производства. Труд становится более квалифицированным.
Примером комплексной механизации могут служить агрегаты, в которых осуществляют циклическую, заранее установленную последовательность механических движений обрабатываемых изделий через печи, баки и т.д. Вследствие комплексной механизации в 2−3 раза уменьшается трудоемкость производства, в 3−5 раз сокращается производственный цикл, в 5−10 раз снижается потребность в рабочей силе, и на 30−50% уменьшаются производственные площади.
Рассмотрим один из механизмов. Натяжное устройство служит для создания и регулирования натяжения полосы на выходе из печной части агрегата. Оно состоит из двух направляющих роликов и плавающего ролика, покрытого резиной. Ход направляющего ролика 180 мм. Для привода направляющего ролика необходима мощность 5 кВт, которая должна создаваться электродвигателем.
Выбрать электродвигатель – это значит определить его тип и номинальные параметры (мощность Р дв. и частоту вращения n дв.). Для общепромышленных приводов обычно применяют трехфазные асинхронные двигатели ИА (ГОСТ 19523-74).
Требуемая
мощность:
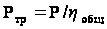 ,
где Р − мощность
по валу рабочей
машины; h
общ−общий
КПД привода.
Общий КПД привода определяем как произведение КПД отдельных передач
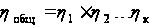 ,
где к − число передач, составляющих привод.
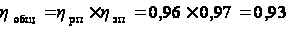 ,
тогда
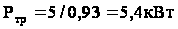 .
Следовательно,
необходимо
выбрать двигатель
с мощностью
5,5 кВт. Номинальная
мощность двигателя
в длительном
режиме должна
быть
 .
Типы двигателей
с мощностью
5,5 кВт представлены
в таблице 10.
Для того, чтобы выбрать тип двигателя, необходимо знать частоту вращения вала электродвигателя, которая находится
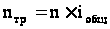 ,
где n − частота вращения вала рабочей машины, об/мин;
i общ – общее передаточное отношение привода.
Таблица 10
Типы двигателей с мощностью Р = 5,5 кВт
| Тип двигателя | Частота вращения n к , об/мин | Частота вращения n с , об/мин | Примечание |
| 4А100S2У3 | 2880 | 3000 | Закрытые обдуваемые двигатели с нормальным пусковым моментом |
| 4А112М4У3 | 1450 | 1500 | |
| 4А132Б6У3 | 965 | 1000 | |
| 4А132М8У3 | 720 | 750 |
Если рабочий орган движется поступательно со скоростью V м/с, то частота вращения вала рабочей машины
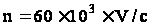 ,
где с − длина
окружности
тягового органа,
мм;
 (D−диаметр
шестерни).
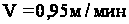 ;
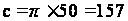 мм;
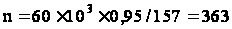 об/мин.
Общее передаточное отношение привода равно произведению передаточных отношений отдельных передач
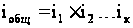 ,
 ,
 ,
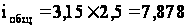 ,
тогда:
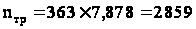 об/мин.
Следовательно, двигатель, который обеспечивает заданную мощность и частоту вращения вала электродвигателя, типа 4А100S32У3.
Определим угловые скорости вращения валов двигателя. Скорость вращения первого вала