Техническое проектирование технологического процесса экспериментального производства
Нпр1=2·13082,12·100%/ ( (100% -20%) ·145) =226 (см);
Нпр2=2·13082,12·100%/ ( (100% -20%) ·150) =218,04 (см);
Нпр3=2·12892,5·100%/ ( (100% -15%) ·150) =202,24 (см).
Нпр4=2·11528,16·100%/ ( (100% -10%) ·140) =183 (см).
Подставив данные в формулу (1.6.2.1) была найдена предварительная длина раскладки на каждый вид материала:
для ткани верха Шр=145 см, Нпр=226 см;
Шр=150 см, Нпр=218,04 см;
для подкладочной ткани Шр=150 см, Нпр=202,24см;
для утепляющей подкладки Шр=140 см, Нпр=183см;
Далее производится раскладка лекал и уточняются нормы расхода материалов.
1.6.3 Выполнение раскладки лекал. Уточнение нормы расхода
После установления припусков по всем деталям изделия необходимо провести его раскрой. При выполнении раскладки лекал учитывались вид поверхности ткани, характер рисунка, вид раскладки, способ настилания ткани. Для этого необходимо установить требования к выполнению раскладки лекал на материал:
укладывание деталей начинают с крупных деталей;
крупные детали размещают ближе к кромке, а мелкие по середине;
крайние лекала укладываются своими прямыми срезами к внешним сторонам раскладки, а криволинейными во внутрь раскладки;
лекала укладывают криволинейные срезы с криволинейными, а прямолинейные с прямолинейными;
для уменьшения процента межлекальных отходов в раскладке необходимо использовать несколько комплектов (разных размероростов);
строгое соблюдение нити основы;
толщина линии обводки должна быть не более 2мм.
При выполнении раскладки лекал важно помнить, что раскладка лекал в два комплекта экономнее, чем в один.
Раскладка выполнена на миллиметровой бумаге на следующие виды материалов: верха, подкладки. На деталях кроя указали: наименование детали, размеророст, направление нити основы и допускаемые отклонения от нити основы. Межлекальные выпады заштриховывали под углом 450.
После выполнения раскладки определили фактическую величину межлекальных отходов, Вф,% по формуле (3)
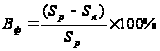 (3)
где Sл - площадь лекал, см2; Sр - площадь раскладки, см2.
Вф1= (145·215-2·13,082,12) ·100%/ (145·215) =16,07%;
Вф2= (150·213,5-2·13,082,12) ·100%/ (150·213,5) =18,3%;
Вф3= (150·191-2·12892,5) ·100%/ (150·191) =10%;
Вф4= (140·183-2·11528,16) ·100%/ (140·183) =10%.
На раскладке приводятся следующие данные: наименование изделия; размер; наименование ткани; ширина ткани, (см); вид раскладки; способ настилания; длина раскладки (см); площадь раскладки (см2); площадь лекал деталей (см2); межлекальные отходы, (%).
Для обеспечения технологичности конструкции предусматривается взаимосвязанное решение комплексных задач, направленных на выполнение экономичной раскладки лекал, для определения оптимального варианта взаиморасположения деталей и сокращения расходов материалов.
При выполнении раскладки лекал верха учитывались все технические условия и особенности модели в соответствии с ассортиментом и предлагаемой тканью; учитывались допускаемые надставки и разрезы, предусмотренные нормативно-технической документацией.
Особое внимание уделялось: положению деталей крупных размеров, симметрии деталей.
Для сокращения длины раскладки использовалось расположение лекал в разные стороны, принцип симметрии раскладки, крупные детали располагались по углам рамки раскладки, мелкие в соответствии с техническими условиями на свободное, легко сопрягающееся место внутри раскладки.
При выполнении раскладки подкладки особое внимание уделялось применению допускаемых отклонений от нити основы, так как форма деталей подкладки, как правило, крупная и количество мелких деталей ограничено. Такие детали, как нижняя часть рукава, подкладка кармана (если довольно большая величина) можно резать в местах, определенных нормативно-технической документацией.
При выполнении раскладки приклада необходимо помнить о том, что направление нити основы должно соответствовать детали верха (как правило), но по необходимости сокращения большого количества межлекальных выпадов можно разрезать крупные детали в местах, которые меньше всего привлекают внимание (например, деталь полочки можно разрезать вертикально ближе к боковому срезу).
При анализе выполненной раскладки лекал получилось следующее:
Расчетная длина раскладки:
для ткани верха: Шр =145 см, Нпр = 226 см; Шр = 150 см, Нпр = 218,04 см;
для подкладочной ткани: Шр = 150 см; Нпр= 202,24 см.
для утепляющей подкладки: Шр =140 см; Нпр = 183 см.
Фактическая длина раскладки:
для ткани верха: Шр = 145 см, Др = 215 см; Шр = 150 см, Др = 213,5 см;
для подкладочной ткани: Шр = 150; Др = 191 см;
для утепляющей подкладки: Шр = 130; Др = 183 см
Нормативный процент выпадов:
для ткани верха: 20%
для подкладочной ткани: 15%
для утепляющей подкладки: 10%
Фактический% выпадов:
для ткани верха: Шр = 145 см, Вф = 16,07%; Шр = 150, Вф = 18,3%;
для подкладочной ткани: Шр = 150; Вф = 10%;
для утепляющей подкладки: Шр = 140; Вф = 10%.
Таким образом, при анализе результатов раскладки из ткани верха мы видим, что Вн =20%, а Вф - 16,07% и 18,3%; подкладки - Вн =15%, а Вф - 10%; утепляющей подкладки - Вн = 10%, а Вф - 10%, то есть не превышает норматив.
Это указывает на то, что раскладка лекал куртки женской полуприлегающего силуэта для младшей возрастной группы выполнена рационально и может быть рекомендована при изготовлении данной модели.
2. Обоснование выбора режимов и методов обработки, оборудования, средств технологической оснастки
2.1 Обоснование выбора режимов обработки
При изготовлении куртки используются ниточный способ соединения деталей одежды, как наиболее распространенный и универсальный. Ниточные соединения имеют достаточную прочность, эластичность, красивый внешний вид. Показатели качества ниточных соединений зависят от параметров образования строчки и от режимов работы исполнительных инструментов швейных машин.
Качество и внешний вид изделия зависит от качества выполненных машинных строчек и швов и правильного выбора параметров влажно-тепловой обработки, поэтому выбору режимов обработки применяемых при изготовлении изделия уделяется особое внимание.
Характеристика машинных строчек и швов, применяемых при изготовлении женской куртки, приведена в таблице 2.1, выбор параметров ВТО изделий - в таблице 2.2.
Таблица 2.1-Характеристика машинных строчек и швов, применяемых при изготовлении куртки
| Наименование шва | Конструкция шва | Вид применяемых стежков | Применение в изделии | Характеристика шва |
Номер ниток |
№ и тип пглы | Наименование оборудования, марка, приспособления | ||||
| ширина шва, мм | количество стежков в 1 см | количество соединяемых слоев | х/б | армирован | лавсан, шелк | ||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
| Стачной в разутюжку |
|
Челночная двухниточная, тип 301 | Обработка переднего шва рукавов, среднего шва спинки; боковых швов, шва втачивания воротника | 10 | 3-4 | 2 | 50 | 44 хл | - | 0203 №80 - 90 | 131-321+50, АО "Орша", Беларусь" |
| Расстрочной | Обработка локтевого шва рукавов, рельефных, плечевых швов, шва притачивания кокеток спинки о полочек, локтевых швов рукавов | 10 | 3-4 | 2 | 50 | 44 хл | - | 0203 №80 - 90 | Двухигольная машина | ||
| Обтачной в кант |
|
Обработка борта | 5-7 | 4-5 | 2, 4 | 50 | 40 хл | - | 0039 - 02 - 90 | 131-321+50, АО "Орша", Беларусь | |
| Обтачной в кант | Обработка воротника | 5-7 | 4-5 | 2, 4 | 50 | 40 хл | - | 0039 - 02 - 90 | 131-321+50, АО "Орша", Беларусь | ||
| Настрачной с открытым срезом |
|
Притачивание подкладки кармана к подзору | 10 | 4-5 | 2,3 | 50 | 40 хл | - | 0039 - 02 - 90 | 131-321+50, АО "Орша", Беларусь | |
| Стачной в заутюжку |
|
Обработка и соединение подкладки с изделием | 10 | 4-5 | 2 | 50 | 40 хл | - | 0029 - 02 - 90 | 131-111+100, ПО "Пром-швеймаш" | |
| Стачной на ребро |
|
Стачивание частей подкладки кармана, втачивание рукавов в пройму | 10 | 3-5 | 2-3 | 50 | 40 хл | - | 0029 - 02 - 90 | 131-111+100 ПО "Пром-швеймаш", 541 "Дюркопп" ФРГ | |
|
Вподгибку с притачной подкладкой |
|
Обработка низа рукавов и низа изделия | 30,10 | 3-4 | 2 | 50 | 40 хл | - | 0203 №80 | 131-321+50, ПО "Пром-швеймаш" | |
Таблица 2.2-Параметры влажно-тепловой обработки изделия
| Наименование материала | Температура прессования, К° (С°) | Усиление прессования, КПа | Время обработки, с | Увлажнение,% к массе материала | ||
| пресс | утюг | пресс | утюг | |||
| Синтетическая курточная ткань | - | 140-160 | 50 | - | 25 | незначительное |
| Подкладочная вискозно-капроновая ткань | - | 150-160 | 50 | - | 20-35 | 15-20 |
2.2 Выбор методов обработки и оборудования, средств технологической оснастки. Экономическая оценка методов обработки
При анализе существующей обработки была разработана новая технология, на основе совершенствования прогрессивного оборудования и средств оргтехоснастки. При выборе оборудования и средств оргоснастки учитывалось:
повышение удельного веса машинных операций;
механизация ручных работ;
сокращение доли машинных работ;
применение последовательно-параллельного метода обработки.
Характеристика оборудования, рекомендуемого для изготовления изделия и средств оргоснастки приводится в таблице 2.3, таблице 2.4, таблице 2.5
Таблица 2.3 - Характеристика технологического оборудования рекомендуемого для изготовления куртки женской на утеплителе
| Назначение оборудования | Вид обрабатываемых материалов | Класс, предприятие изготовитель | Вид стежка | Технические параметры | |||
| Частота вращения гл. вала, об/мин | Максимальная длина стежка, мм | Максимальная толщина материала, мм | Исполнительный орган перемещения материала | ||||
| Стачивание, втачивание деталей | Синтетическая курточная ткань | 131-321+50, АО "Орша" Беларусь | 301 | 5000 | 4,5 | 5 | Нижняя зубчатая рейка и отклоняющаяся игла |
| Стачивание деталей | Подкладочная вискозно-капроновая ткань | 131-111+100, ПО "Промшвеймаш" | 301 | 5000 | 4,5 | 5 | Нижняя зубчатая рейка и отклоняющаяся игла |
| Втачивание рукавов в пройму | Синтетическая курточная ткань | 541, "Дюркопп" ФРГ | 301 | 3200 | 4 | 5 | Нижняя и верхняя зубчатые реки |
| Расстрачивание | Синтетическая курточная ткань | Двухигольная машина | |||||
Таблица 2.4 - Характеристика средств оргоснастки, рекомендуемых при изготовлении куртки женской на утеплителе
| Требования к выполнению операции | Наименование приспособления | Марка приспособления, предприятие изготовитель | Класс швейной машины, предприятие и изготовитель |
| 1 | 2 | 3 | 4 |
| Соблюдение параллельности строчки краю соединяемых деталей | Откидная направляющая линейка | 3051924703606 (916721) АО "Орша" | 131-111+100, 131-321+50, ПО "Промшвеймаш" |
| Фиксация краев стачиваемых деталей и создание условий для посадки одной из них | Приспособление для соединения двух деталей с посадкой одной из них | 1-69 МОМЗ ЦНИИШП | 131-321+50, АО "Орша" Беларусь |
| Соблюдение параллельности строчки застежке-молнии и заданного расстояния строчки от замка | Приспособление для настрачивания застежки-молнии | 1-66 МОМЗ ЦНИИШП | 131-321+50, АО "Орша", Беларусь |
| Продевание и закрепление нити на товарном ярлыке | Приспособление для продевания и закрепления нити на товарном ярлыке |
6-54 МОМЗ ЦНИИШП |
Таблица 2.5-Характеристика оборудования для влажно-тепловой обработки, рекомендуемого для изготовления куртки женской на утеплителе
| Назначение оборудования | Марка оборудования, тип привода, предприятие изготовитель | Режим ВТО | Способ нагревания верхней подушки утюга | |||
| Температура прессования, град | Усиление прессования, кПа | Время обработки, с | Увлажнение,% | |||
| Внутри-процесс-ная ВТО | - | - | 411 | 1-20 | Электрический | |
| Внутри-процесс-ная ВТО | 100-240 | 50 | 411 | 1-20 | Электрический | |
Для изготовления женской куртки были выбраны промышленные методы обработки, позволяющие применять новое высокоэффективное оборудование и приспособления малой механизации.
Например, машина 957 кл. ("Промшвеймаш") для стачивания ткани верха была заменена на одноигольную стачивающую машину 131-321+50 кл. (АО "Орша", Беларусь), в которой имеется автоматизированный привод с выполнением типовых функций: остановка и фиксация иглы, подъем лапки, обрезка ниток, обрезка края детали.
Для придания изделию хорошего внешнего вида предполагается легкая влажно-тепловая обработка, для которой рекомендуется использовать утюжильный стол "ALISEA", Венгрия, который комплектуется основной и двумя специальными подушками и электропаровым утюгом "TREVEL", Венгрия.
Правильный выбор методов обработки имеет большое значение для выпуска изделий высокого качества, повышения производительности труда и сокращения затрат времени. Так, например, бала изменена технологическая обработка борта (Рис.6). Существующую обработку края борта предложено заменить, что позволит сократить затраты времени, как показано в таблице 2.6
Экономическая оценка осуществляется путем сравнения наиболее трудоемкого метода с другими предложенными вариантами.
По итогам анализа проводится расчет показателей эффективности, приведенных в таблице 2.7
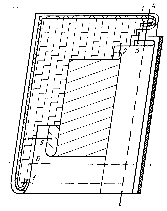
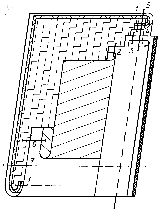
Существующая обработка Предлагаемая обработка
Рисунок 6-Обработка борта
Данные анализа метода обработки представлены в таблице 2.6
Таблица 2.6-Анализ методов обработки
| Существующая обработка | Рекомендуемая обработка | ||||||||
| Наименование неделимой операции | Специальность | Разряд | Затрата времени сек | Оборудование, средства оргоснастки | Наименование неделимой операции | Специальность | Разряд | Затрата времени, сек. |
Оборудование, средства оргоснастки |
| Обработка борта | |||||||||
| Притачивание тесьмы-молнии к подборту | М | 3 | 150 | 957кл | Притачивание тесьмы-молнии к подборту | М | 3 | 140 | 131-321+50, АО "Орша", Бела-русь +1-66 МОМЗ ЦНИИШП |
| Обтачивании борта подбортом | М | 4 | 260 | 957кл | Настрачивание подогнутого среза борта на подборт | М | 4 | 268 | 131-321+50, АО "Орша", Бела-русь |
| Вывертывание шва обтачивания | Р | 2 | 30 | - | - | - | - | - | - |
| Прокладывание отделочной строчки по борту | М | 4 | 160 | 957кл. | - | - | - | - | - |
| Итого по узлу | 600 | 408 | |||||||
При изменении длины строчки, частоты стежка или скорости машины затрата времени уточняется по формуле (7):
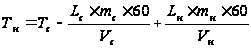 (7)
где: Tн, Tс - новое и существующее время обработки, сек; Lн, Lс - длина стежков, см; mн, mс - новая и существующая частота стежков, в 1 см; Vс, Vн - новая и существующая скорость машины, об/мин.
По итогам анализа проводится расчет показателей эффективности, приведенных в таблице 2.7
Таблица 2.7-Показатели эффективности методов обработки
|
Наименование узла обработки |
Затраты времени | Сокращение затраты времени | Рост производительности труда% | Затраты времени на мех. и тех. операции, сек | Степень механизации обработки узла,% | |||
| Суще-ствующая | Проектируемая | Существующаяая | Проектируемая | Существующая | Проектируемая | |||
| Стачивание, притачивание, настрачивание деталей верха | 2830 | 2717 | 5 | 5 | 2830 | 2717 | 100 | 100 |
| Стачивание, притачивание, настрачивание деталей подкладки | 931 | 904 | 5 | 5 | 931 | 904 | 100 | 100 |
| Обработка борта (замена технологии) | 873 | 689 | 35 | 53 | 873 | 689 | 93 | 100 |
| Итого по изделию | 7,3 | 7,9 | 4634 | 4310 | 70 | 78 | ||
Расчет роста производительности труда (РПТ) производится по формуле (4):
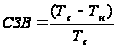 (4)
где Tн, Tс - новое и существующее время обработки, сек.
Сокращение затраты времени (СЗВ) выбранных методов обработки производится по формуле (5):
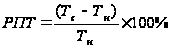 (5)
Для характеристики качества обработки определяют степень механизации обработки данного узла, оказывающую значительное влияние на качество. Степень механизации (Сн) определяют по формуле (6):
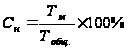 (6)
где Тм - время механизированных операций, с; Тобщ - общая затрата времени, с.
2.3 Технологическая последовательность обработки изделия
На основании выбранных методов составляют технологическую последовательность обработки по неделимым операциям.
Нормы времени устанавливают по отраслевым нормативам времени. Если используют новое высокопроизводительное оборудование, время уточняется.
Технологическая последовательность может быть представлена в табличном или графическом виде, в виде графа процесса.
Таблица 2.8-Технологическая последовательность изготовления куртки женской на утеплителе
|
№ п/п |
Наименование неделимой операции | Специальность | Разряд |
Затрата времени, сек |
Оборудование, приспособления, инструменты |
| 1 | 2 | 3 | 4 | 5 | 6 |
| Соединение утепляющей прокладки с деталями верха куртки: кокетки полочек, средние части полочек, нижние боковые части полочек, верхние боковые части полочек, кокетки спинки, боковые части спинки, верхний воротник, верхние и нижние части рукавов | М | 3 | 299 | 131-321+50, АО "Орша", Беларусь | |
| Итого | 299 | ||||
| Обработка полочек | |||||
| Стачать центральные и боковые нижние части полочек, оставляя отверстия для входов в карман | М | 3 | 81 | 131-321+50, АО "Орша" Беларусь | |
| Разутюжить швы стачивания центральных и боковых нижних частей полочек | У | 3 | 20 | ||
| Настрочить тесьму-молнию к припускам на обработку карманов | М | 3 | 178 | ||
| Притачать подкладку карманов к подзорам | М | 2 | 46 | 131-321+50, АО "Орша", Беларусь | |
| Притачать подзор с подкладкой к центральной части полочки | М | 3 | 30 | 131-321+50, АО "Орша", Беларусь | |
| Притачать подзор с подкладкой к боковой части полочки | М | 3 | 30 | 131-321+50, АО "Орша", Беларусь | |
| Стачать части подкладки карманов | М | 2 | 68 | 131-111+100, ПО "Промшвеймаш" | |
| Притачать боковые верхние части полочек к средним и боковым нижним частям полочек, расстрочить | М | 3 | 68 | 131-321+50, АО "Орша", Беларусь | |
| Проложить отделочную строчку по рельефным швам полочек | М | 4 | 65 | 131-321+50, АО "Орша", Беларусь | |
| Притачать кокетки к полочкам, расстрочить | М | 3 | 42 | 131-321+50, АО "Орша", Беларусь | |
| М | 4 | 40 | 131-321+50, АО "Орша", Беларусь | ||
| Итого по узлу | 768 | ||||
| Обработка спинки | |||||
| Стачать средний срез спинки | М | 3 | 34 | 131-321+50, АО "Орша", Беларусь | |
| Притачать кокетки к спинке | М | 3 | 42 | 131-321+50, АО "Орша", Беларусь | |
| Проложить отделочную строчку по кокеткам спинки | М | 4 | 40 | 131-321+50, АО "Орша", Беларусь | |
| Итого по узлу | 116 | ||||
| Обработка рукавов | |||||
| Стачать локтевые срезы рукавов | М | 3 | 56 | 131-321+50, АО "Орша", Беларусь | |
| Расстрочить локтевые швы | М | 4 | 54 | 131-321+50, АО "Орша", Беларусь | |
| Стачать передние срезы рукавов | М | 3 | 40 | 131-321+50, АО "Орша", Беларусь | |
| Вывернуть рукава на лицевую сторону | Р | 2 | 17 | - | |
| Итого по узлу | 195 | ||||
| Обработка подкладки | |||||
| Нарезать ленту с памяткой по уходу за изделием | Р | 2 | 5 | Ножницы | |
| Отрезать ленту с изображением товарного знака | Р | 2 | 5 | Ножницы | |
| Настрочить обтачку горловины спинки к подкладке | М | 3 | 30 | 131-111+100, ПО "Промшвеймаш" | |
| Притачать концы вешалки к обтачке горловины спинки | М | 2 | 20 | 131-111+100, ПО "Промшвеймаш" | |
| Стачать боковые срезы подкладки | М | 2 | 60 | 131-111+100, ПО "Промшвеймаш"+3051924703606 (916721) АО "Орша" | |
| Стачать плечевые срезы подкладки | М | 2 | 40 | 131-111+100, ПО "Промшвеймаш" | |
| Стачать локтевые срезы подкладки рукавов | М | 2 | 48 | 131-111+100, ПО "Промшвеймаш"+1-69 МОМЗ ЦНИИШП | |
| Стачать передние срезы подкладки рукавов | М | 2 | 49 | 131-111+100, ПО "Промшвеймаш" | |
| Втачать подкладку рукавов в проймы подкладки, притачивая полоски подкладки | М | 3 | 135 | 541, "Дюркопп" ФРГ | |
| Настрочить тканевую ленту с товарным знаком на подборт | М | 2 | 27 | 131-111+100, ПО "Промшвеймаш" | |
| Притачать подборт к подкладке | М | 2 | 75 | 131-111+100, ПО "Промшвеймаш" | |
| Втачать нижний воротник-стойку в горловину подкладки | М | 4 | 156 | 131-321+50, АО "Орша" Беларусь | |
| Приутюжить подкладку | У | 2 | 62 | ||
| Итого | 608 | ||||
| Монтаж | |||||
| Стачать боковые срезы полочек и спинки | М | 3 | 45 | 131-321+50, АО "Орша" Беларусь | |
| Разутюжить боковые швы, приутюжить полочку и спинку изделия | У | 3 | 40 | Стол утюжильный "ALISEA", электропаровой утюг "TREVEL"Венгрия | |
| Проверка изделия по табелю мер | Р | 3 | 28 | Табель мер, сантиметровая лента | |
| Нанести линию подгибки низа куртки | Р | 2 | 38 | Мел. лекало | |
| Подрезать неровности по низу куртки, выполнить надсечки для стачивания нижних углов подбортов | Р | 2 | 30 | Ножницы | |
| Стачать плечевые срезы куртки | М | 3 | 65 | 131-321+50, АО "Орша" Беларусь | |
| Проложить отделочные строчки по плечевым швам | М | 4 | 60 | 131-321+50, АО "Орша" Беларусь | |
| Втачать верхний воротник-стойку в горловину | М | 4 | 156 | 131-321+50, АО "Орша" Беларусь | |
| Разутюжить шов втачивания воротника в горловину | У | 3 | 46 | Стол утюжильный "ALISEA", электропаровой утюг "TREVEL"Венгрия | |
| Втачать рукава в проймы | М | 4 | 225 | 131-321+50, АО "Орша" Беларусь+1-69 МОМЗ ЦНИИШП | |
| Притачать тесьму-молнию к подборту | М | 3 | 140 | 131-321+50, АО "Орша" Беларусь+1-66 МОМЗ ЦНИИШП | |
| Настрочить подогнутый срез подборта на борт | М | 4 | 268 | 131-321+50, АО "Орша" Беларусь | |
| Вывернуть рукава на изнаночную сторону | Р | 2 | 19 | - | |
| Притачать подкладку к низу рукавов | М | 2 | 104 | 131-321+50, АО "Орша" Беларусь | |
| Вывернуть рукава на лицевую сторону | Р | 2 | 132 | - | |
| Прикрепить подкладку к локтевым швам рукавов верха | Р | 2 | 25 | - | |
| Проложить отделочную строчку по низу рукавов | М | 3 | 99 | 131-321+50, АО "Орша" Беларусь3051924703606 (916721) АО "Орша" | |
| Прикрепить проймы подкладки верхней части с помощью отрезка ткани | М | 2 | 39 | 131-321+50, АО "Орша" Беларусь | |
| Прикрепить проймы подкладки к нижней части с помощью отрезка ткани | М | 2 | 35 | 131-321+50, АО "Орша" Беларусь | |
| Вывернуть изделие на изнаночную сторону | Р | 2 | 36 | - | |
| Притачать подкладку по низу куртки | М | 3 | 120 | 131-321+50, АО "Орша" Беларусь | |
| Вывернуть куртку на лицевую сторону | Р | 2 | 156 | - | |
| Застрочить отверстие в подкладке рукавов | М | 2 | 56 | 131-111+100, ПО "Промшвеймаш" | |
| Проложить отделочную строчку по низу изделия | М | 4 | 140 | 131-321+50, АО "Орша" Беларусь+3051924703606 (916721) АО "Орша" | |
| Итого по монтажу | 1780 | ||||
| Отделка | |||||
| Чистка куртки от производственного мусора | Р | 2 | 46 | - | |
| Чистка куртки химическим составом | Р | 2 | 30 | - | |
| Окончательная ВТО | У | 5 | 200 | ||
| Вложить запасной отрезок ткани в пакет | Р | 2 | 20 | - | |
| Навесить товарный ярлык и пакета с запасным отрезком ткани | Р | 2 | 35 | 6-54 МОМЗ ЦНИИШП | |
| Застегнуть тесьму-молнию | Р | 2 | 12 | - | |
| Упаковать изделие | Р | 3 | 107 | - | |
| Скомплектовать изделия по маршрутным листам | Р | 3 | 60 | - | |
| Сдача на склад | Р | 3 | 46 | - | |
| Итого по отделке | 544 | ||||
| Итого по изделию |
4072 |
||||
На основании данных технологической последовательности изготовления куртки женской на утеплителе (таблица 2.8) составляется сводная таблица времени по специальностям (таблица 2.9), в которой отражено время машинных, утюжильных, ручных работ, время работ на специальных машинах, а также общее время работ по разрядам и специальностям.
Таблица 2.9-Сводная таблица времени по специальностям
| Разряд | Время обработки по специальностям, с. | Общее время обработки | |||
| М | С | У | Р | ||
| II | 573 | 0 | 62 | 606 | 1241 |
| III | 1571 | 0 | 144 | 241 | 1956 |
| IV | 913 | 0 | 200 | 0 | 1113 |
| V | 0 | 0 | 0 | 0 | 0 |
| Итого общее время по специальностям | 3057 | 0 | 411 | 847 | 4310 |
На основании полученных данных из таблицы 2.9 строится диаграмма структуры времени по специальностям, на которой наглядно видна доля механизированных работ (рис.7).
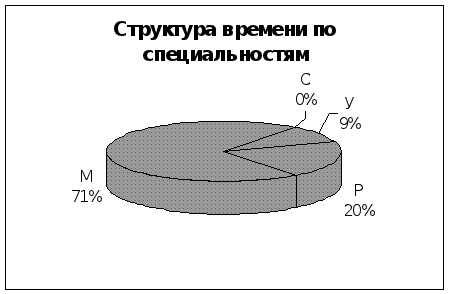
Рисунок 7-Диаграмма структуры времени по специальностям
Коэффициент механизации потока Км вычисляется по формуле (8):
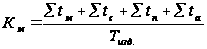 (8)
где Σtм, Σtc, Σtп, Σtа - сумма времени по специальностям, сек;
Тизд - трудоемкость изделия, сек.
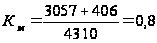
3. Техническое проектирование технологического процесса экспериментального производства
3.1 Выбор организационной структуры экспериментального цеха
Основными видами работ, выполняемыми в экспериментальном цехе, являются:
конструкторская и технологическая проработка новых моделей;
разработка оптимальных режимов технологического процесса;
нормирование расхода всех используемых для изготовления материалов;
изготовление лекал, трафаретов, светокопий, подготовка технической документации на модель;
осуществление авторского надзора за моделями, внедрение в производство;
контроль над рациональным использованием материалов;
обновление ассортимента изделий с учетом покупательского спроса и направления моды;
постоянное совершенствование конструкций и технологии изготовления изделий;
изготовление опытных партий изделий;
разработка мероприятий по использованию отходов производства;
апробация новых видов оборудования и средств малой механизации;
оказание помощи другим цехам в освоении новых видов изделий, моделей, оборудования, приспособлений.
Организация производственного процесса экспериментального цеха и, следовательно, его структура зависит от оборудования, применяемого для реализации поставленных задач.
Так, работа в экспериментальном цехе может выполняться:
традиционным способом - вручную, без использования средств вычислительной техники;
с использованием современных систем автоматизированного проектирования (САПР) швейных изделий.
Традиционный вариант организации производственного процесса в структурных подразделениях экспериментального цеха.
Конструкторское отделение. В конструкторском отделении осуществляется создание новых моделей и подготовка их к запуску в производство, а именно:
художник-модельер создает эскизы моделей, отвечающих требованиям моды и потребительскому спросу;
конструктор разрабатывает базовую и модельную конструкции, первичные лекала на базовый размеророст для раскроя опытных образцов моделей изделий, осуществляет их конструкторско-технологическую проработку;
технолог разрабатывает технологические режимы раскроя и изготовления моделей изделий.
Для моделей швейных изделий, прошедших художественно-технический совет и утвержденных к запуску в производство, разрабатывается конструкторско-технологическая документация. Комплекс документов включает:
техническое описание модели изделия;
дополнительные сведения по технологии изготовления изделия и о возможных отличиях технологической обработки модели изделия;
таблицу измерения изделия и лекал (табель мер);
спецификацию материалов (перечень и расход основных, подкладочных, прокладочных, утепляющих и отделочных материалов, фурнитуры и так далее);
спецификацию деталей кроя и лекал;
сложность обработки модели изделия;
карту технического уровня;
правила приема, сортировки, маркировки, упаковки и транспортировки изделия;
комплект лекал на базовый размеророст, принятый за основу при конструировании;
карту расхода и схемы раскладки лекал.
После внесенных в первичные лекала изменений конструктор разрабатывает лекала-эталоны (лекала по заданным размерам и ростам), рабочие и вспомогательные лекала, составляет табель мер.
Лекала изготавливаются из патронной или крафт-бумаги и далее передаются для копирования их в требуемом количестве в лекальное отделение.
Технолог готовит нормативную документацию на модель изделия. В его обязанности входит:
разработка технологии изготовления новой модели и проработка режимов обработки на опытных образцах;
осуществления контроля за изготовлением опытного образца и образца-эталона;
расчет технико-экономических показателей модели: определение площади лекал, установление сложности обработки на образец модели в баллах, расчет расхода материалов на образец модели;
составление спецификации деталей кроя изделия;
установление перечня вспомогательных лекал для швейного цеха;
в период запуска модели в производство осуществление контроля за технологическим процессом изготовления изделия по всем структурным подразделениям предприятия.
Оборудование, устанавливаемое в конструкторском отделении: столы для модельеров и технологов; специально оборудованные столы для контсрукторов; манекены; шкафы для хранения документации.
Швейное отделение. В швейном отделении осуществляется подготовка технологии и организации производства в швейном цехе предприятия.
По первичным лекалам в швейном отделении лаборанты-портные при участии конструктора и технолога изготавливают опытные образцы. Проработка конструкции и технологии изготовления швейного изделия производится на одном - двух образцах. При необходимости в первичные лекала и технологические режимы обработки вносятся изменения.169 стр.
После тщательной конструкторско-технологической проработки опытных образцов по уточненным лекалам с соблюдением технологических режимов изготавливают, как правило, два повторных образца. Один из образцов в качестве эталона остается на хранении в экспериментальном цехе. Второй образец передается в швейный цех, где будет осуществляться запуск модели.
Образцы моделей хранятся в подвешенном виде либо на тележках-кронштейнах или одно - или двухъярусном цепном подвесном транспортере в закрытом помещении, либо в двухъярусных шкафах с целью предотвращения выгорания материалов. На одном погонном метре транспортера размещается до 5 зимних и до 9 демисезонных пальто, до 10 мужских костюмов, до 20 платьев.
Для изготовления образцов в швейном отделении устанавливается раскройный стол, на котором осуществляется раскрой материалов. В распоряжении каждого лаборанта-портного имеется универсальная машина. На группу лаборантов устанавливаются: утюжильный стол для выполнения операций влажно-тепловой обработки; по одной специальной машине для обметывания срезов и петель, пришивания пуговиц и, если необходимо, для подшивания низа изделия. Как правило, установленное в отделении оборудование соответствует оборудованию швейного цеха предприятия.
Лекальное отделение. В лекальном отделении лекальщики изготавливают из картона обычно три комплекта рабочих лекал, а также вспомогательные лекала.
Первый комплект рабочих лекал передается в группу нормирования для выполнения экспериментальных раскладки, затем он используется для зарисовки раскладки лекал на верхнем полотне настила. Второй комплект лекал с окантованной металлической лентой срезами передаются в раскройный цех в зону раскроя - к ленточным машинам. Как правило, это лекала мелких деталей или деталей со сложной конфигурацией срезов. Третий комплект используется в раскройном цехе для контроля вырезанных деталей на участке обработки кроя.
Вспомогательные лекала используются в швейном цехе для нанесения на деталях кроя вспомогательных линий и меток мелом или карандашом при подготовке их пошиву. Для этого на них делают прорези для разметки вытачек, складок и тому подобное, контрольные надсечки для совмещения деталей лекал.
На каждом лекале, входящем в комплект рабочих и вспомогательных лекал, указывают номер модели, размер, рост и полнотную группу изделия, наименование и количество деталей. На крупном лекале проводят перечень всех лекал, входящих в комплект.
Лекала-эталоны, используемые для контроля рабочих лекал, остаются на хранении в экспериментальном цехе.
Лекальщики работают за специальными столами, габариты которых зависят от вида изделия.
Хранение осуществляется либо на тележках-кронштейнах, либо на одно - или двухъярусном цепном подвесном транспортере, либо в двухъярусных шкафах. На одном погонном метре транспортера (кронштейна) обычно размещается 2-3 комплекта лекал.
Отделение нормирования. В отделении нормирования выполняются экспериментальные раскладки лекал на все виды материалов, используемых для изготовления изделия, для наиболее часто встречаемых ширин. Определяются нормы расхода этих материалов, включая нитки и фурнитуру.
Для измерения площади лекал используется фотоэлектронная машина ИЛ-1. Машина предназначена для бесконтактного измерения площади лекал различной конфигурации из плотной бумаги или картона. Площадь одного лекала или комплекта измеряют три раза без сброса показаний счетчика. Величина площади лекал устанавливается как среднеарифметическая результатов трех измерений.
В техническом описании модели указываются площади каждого лекала и всего комплекта лекал изделия.
Для установления нормы на раскладку выполняются экспериментальные раскладки. Раскладки выполняют опытные раскладчики по рабочим лекалам, полученным из лекального отделения, на установленные ширины материалов при соблюдении технических требований.
Раскладки с наименьшим процентом межлекальных отходов используются при составлении альбома рациональных раскладок.
Копии экспериментальных раскладок могут быть выполнены в уменьшенном масштабе в ручную, (с указанием размеророста и направления нити основы), или механическим способом с использованием фотоаппарата, закрепленного на подвижной каретке, либо с использованием электрографической установки ПКУ-3, перемещающейся над столом с раскладкой лекал. Для получения копий в натуральную величину, экспериментальная раскладка выполняется либо на плотной бумаге, которую после обводки лекал закатывают в рулон и передают в отделение изготовления трафаретов, либо на кальке, при этом контуры лекал обычно обводят карандашом "Светокопия" или "Люмограф", после чего сворачивают в рулон и передают в светокопировальное отделение.
На деталях обозначают номер модели, размер, рост и полнотную группу изделия, на полотне бумаги (кальки) - длину и ширину рамки раскладки.
После определения площади лекал и выполнения их раскладок нормировщик производит нормирование всех видов материалов, включая нитки и фурнитуру.
Отделение изготовления копий раскладок. Наличие или отсутствие отделения изготовления копий раскладок определяется видом выпускаемых изделий, мощностью предприятия и тем, в каком виде информация о раскладке лекал поступает в зону настилания и раскроя. Отделение по копированию раскладок существует, если в зону раскроя материалов поступает зарисовка раскладки, выполненная в натуральную величину на бумаге (кальке).
В отделении изготовления трафаретов на полотне бумаги с помощью перфоратора по контурам лекал пробивают отверстия диаметром 2-3 мм, расположенные друг от друга на расстоянии 5 мм.
Трафареты передаются в раскройный цех для перенесения зарисовки раскладки лекал на верхнее полотно настила. Его прикрепляют к настилу и пропудривают вдоль контуров лекал измельченным мелом. После снятия трафарета на полотне материала остаются точечные контуры лекал. Процесс укладывания трафарета и пропудривания занимает меньше времени, чем укладывание лекал по уменьшенной копии и их обводка. Поэтому использование трафаретов является более экономичным. Такой способ нанесение раскладки лекал на полотно материала обеспечивает многократное использование трафарета. Рекомендуется к применению для прикладных материалов или для основных материалов при выпуске изделий, не подверженных влиянию моды, - например, рабочей или специальной одежды.
В светокопировальном отделении зарисовку, выполненную на кальке, размножают на светокопировальной установке СКА-3 в требуемом количестве. Количество копий зарисовки лекал зависит от объема выпуска - от количества настилов на данной раскладке (данные берутся из расчета серий). С одного изображения раскладки можно получить до 100 копий. Светокопии, также как и трафареты, хранятся на стеллажах в рулоне.
Использование светокопий является наиболее экономичным способом получения деталей кроя, поскольку в отличие от использования уменьшенных копий или трафаретов не требует нанесения контуров лекал на полотно настила. Тем самым увеличивается оборачиваемость настилочных столов в раскройном цехе.
Светокопия предполагает ее однократное использование и применяется на узкоспециализированных предприятиях при выпуске изделий большими партиями.
Лаборатория испытания материалов. Для расчета величины допускаемых отклонений от долевого направления нити основы с целью правильного использования материалов в швейном производстве, расчета припусков швов для установления технологических режимов обработки, определения возможности и режимов соединения различных по виду и волокнистому составу материалов необходимо определение гигиенических и физико-механических свойств поступающих на предприятие материалов.
Испытание материалов проводятся по методикам, изложенным в