Техническое проектирование технологического процесса экспериментального производства
Янчевская А. Конструирование верхней женской одежды. - М.: Легпромиздат, 1989.
Журналы: "Швейная промышленность", "Текстильная промышленность", "Ателье", "Индустрия моды", "Интернэшенел текстайлз".
Приложения
Приложение 1
Таблица 1.4-Расчет чертежа изделия
|
№ п/п |
Наименование конструктивного участка | Конструктивный отрезок | Формула | Расчет |
| 1 | 2 | 3 | 4 | 5 |
| Построение базисной сетки | ||||
| 1 | Ширина базисной сетки | Аа1 | Сг3+Пг | 56 |
| 2 | Длина изделия | АН | Дизд | 56 |
| 3 | Ширина спинки | Аа | Шс+Пшс | 19,3 |
| 4 | Ширина полочки | а1а2 | Шг+ (Сг2-Сг1) +Пшп | 22,3 |
| 5 | Уровень лопаток | АУ | 0,3·Дтс1 | 11,8 |
| 6 | Уровень линии груди | АГ | Впр. з1+Пв. пр | 22,5 |
| 7 | Уровень линии талии | АТ | Дтс1+Пдтс | 40,2 |
| 8 | Уровень линии бедер | ТБ | 0,5·Дтс1-2 | 17,6 |
| Из точек Г, Т, Б вправо проводят горизонтальные линии, а из точек а, а1, а2 опускают вертикали. Пересечение с линией груди обозначают Г1, Г4, Г3 с талией и бедрами-Т3Б3. | ||||
| Построение чертежа спинки | ||||
| 9 | Отвод средней линии спинки | ТТо | - | 2,5 |
| 10 | Отвод средней линии спинки вверху | ААо | - | 0,7 |
| Горловина спинки | ||||
| 11 | Ширина горловины спики | АоА1 | Сш/3+Пшг | 7,6 |
| 12 | Глубина горловины спики | А1А2 | АА1/3 | 2,5 |
| Линию талии, бедер, низа проводят под прямым углом к линии середины спинки | ||||
| Плечевая линия спинки | ||||
| 13 | Положение конечной плечевой точки П1 на пересечении двух дуг | А2П1 |
Шп+раствор вытачки; раствор вытачки ии1=2,0 |
15,1 |
| ТоП1 | Впк2+Пдтс | 43,7 | ||
| 14 | Расположение плечевой вытачки | А2и | А2П1/3 | 5 |
| ии2 | параллельно средней линии спинки | 8 | ||
| 15 | Вспомогательная точка Пґ на пересечении двух дуг | А2 Пґ | Шп | 13,1 |
| и2 Пґ | и2П1 | 11,2 | ||
| 16 | Верхние точки вытачки | и3, и4 | Пґ соединяют с А2 - точка пересечения с ии2 - точка и3, и2и4=и2и3 | |
| Плечевой срез спинки проходит через точки А2, и3, и4, П1 | ||||
| Пройма спинки | ||||
| 17 | Вспомогательная точка П2 |
П1П2 |
перпендикуляр из точки П1 к аГ1 | - |
| 18 | Контрольная точка П3 | Г1П3 | Г1а/3+2 | 9,5 |
| 19 | Вспомогательная точка 1 | Г11 | 0,2·Шп+1,2 | 3,8 |
| 20 | Середина проймы, точка Г2 | Г1Г2 | (Аа1-Аа-а1а2) /2 | 7,2 |
| Линия проймы спинки проходит через точки П1, П3, 1, Г2. | ||||
| Построение чертежа полочки | ||||
| 21 | Спуск по линии талии | Т3Т30 | 1,0 - для верхней одежды неотрезной по линии талии | 1,0 |
| 22 | Вершина горловины полочки | Т3А3 | Дтп+Пдтс+Пур | 45 |
| Горловина полочки | ||||
| 23 | Ширина горловины | А3А4 | А0А1 | 7,6 |
| 24 | Глубина горловины | А3А5 | А3А4+1 | 8,6 |
| Нагрудная вытачка | ||||
| 25 | Центр груди | Г3Г6 | Цг | 10,2 |
| Пересечение вертикали, проведенной вниз из точки Г6 и линии талии - точка Т6 | ||||
| 26 | Положение конца вытачки | А4Г7 | Вг2 | 28 |
| 27 | Раствор нагрудной вытачки | А4А9 | 2 (Сг2-Сг1) +0,5 | 9,9 |
| Плечевая линия полочки | ||||
| 28 | Вспомогательная точка П4 | Г4П4 | П2Г1-1 | 19,8 |
| 29 | Конечная точка плечевого среза П5 | А9П5 |
А9П5=Шп П6П4=П6П5 |
13,1 |
| Линия проймы полочки | ||||
| 30 | Вспомогательная точка 3 |
П63 3ч4 |
0,5·П6П5 0,8ч1,0 |
7,1 1,0 |
| 31 | Контрольная точка П6 | Г4П6 | Г4а2/4 | 5,6 |
| 32 | Вспомогательная точка 2 | Г42 | 0,2·Шп | 2,6 |
| Срез проймы полочки оформляется через точки П5,4, П6,2, Г2 | ||||
| Положение линии низа | ||||
| 32 | Длина полочки | Т30Н30 | Т0Н1+1,5 | 17,3 |
| Построение боковых линий спинки и полочки | ||||
| 33 | Положение бокового среза | Г1Г2 | ||
| 34 | Суммарный раствор вытачек | Σв | (Сг3+Пг+Гг.) - (Ст+Пт) - 1,5 | 8,9 |
| 35 | Раствор боковой вытачки | Т4Т5 | Σв/2 | 4,4 |
| 36 | Расширение по линии бедер | В | (Сб+Пб) - Б1Б3 | 1 |
| 37 | Положение боковых линий спинки и полочки по линии бедер | Б2Б4=Б2Б5 | В/2 | 0,5 |
| Положение талевых вытачек | ||||
| 38 | Положение талевой вытачки на спинке |
Т1Т4 0,4·ГГ1 |
||
| 39 | Раствор вытачки спинки | Т7Т8 | Σв/3 | 3 |
| 40 | Положение талиевых вытачек на полочке | Совпадает с Г6Т6. Вершины вытачек не доходят до линии груди на 4 см, до линии бедер на 3 см | ||
| 41 | Раствор вытачки полочки | Т9Т10 | Σв/6 | 4,4 |
| Построение двухшовного рукава | ||||
| Базисная сетка | ||||
| 42 | Высота оката рукава | ОРп | Впр-1,5 | 18,5 |
| 43 | Положение линий локтя | ОЛ | Др. лок. | 30,8 |
| 44 | Положение линии низа | ОН | Др. зап-1,5+Пур | 53,2 |
| 45 | Ширина вдвое сложенного рукава | ОО1 | 0,5·Шр=0,5· (Оп+Поп) | 19,3 |
| 46 | Высота оката рукава | О1О2 | ОО1/3 | 6,4 |
| 47 | Линия переднего переката рукава | РпО4 | Г4П6-0,5 | 5,1 |
| 48 | Линия локтевого переката рукава | РлР6 | Г1П3+1 | 10,5 |
| 49 | Положение вспомогательных точек Р2, Р3 | Р2Рп=РпР3 | 2,5 | 2,5 |
| 50 | Развертка рукава по локтевому перекату | Р6Р7=Р6Р8 | 2,5 | 2,5 |
| 51 | Вспомогательная точка Р5 | РпР5=Г2Г4 | 7,5 | 7,5 |
| 52 | Положение вспомогательной точки Р1 | РР1 | 0,5·Шр | 19,3 |
| 53 | Вспомагательные точки 1 и 2 | 1ч2 | О2О3/7 | 2,3 |
| Построение чертежа воротника прямой стойки | ||||
| 54 | Длина горловины | ВА | Lгор | 20,5 |
| 55 | Высота воротника | ВВ1=АА1 | 3…6 см | 6 |
[7,71-73 стр.]
Приложение 2
Карта инженерного обеспечения рабочего места
| Предприятие | Изделие: куртка женская на утеплителе | Модель: типовая | Операция |
| Лист 1 | |||
| Операция: Стачивание плечевых срезов куртки женской на утепляющей прокладке | |||
|
Специальность М Разряд 3 Норма времени, с 45 Расценка 28,45 коп. |
Оборудование: 131-321+50, ОА "Орша", Беларусь. | ||
| Материал: синтетическая курточная ткань, тинсулейт. | Количество стежков в 10 мм строчки: 4. | ||
|
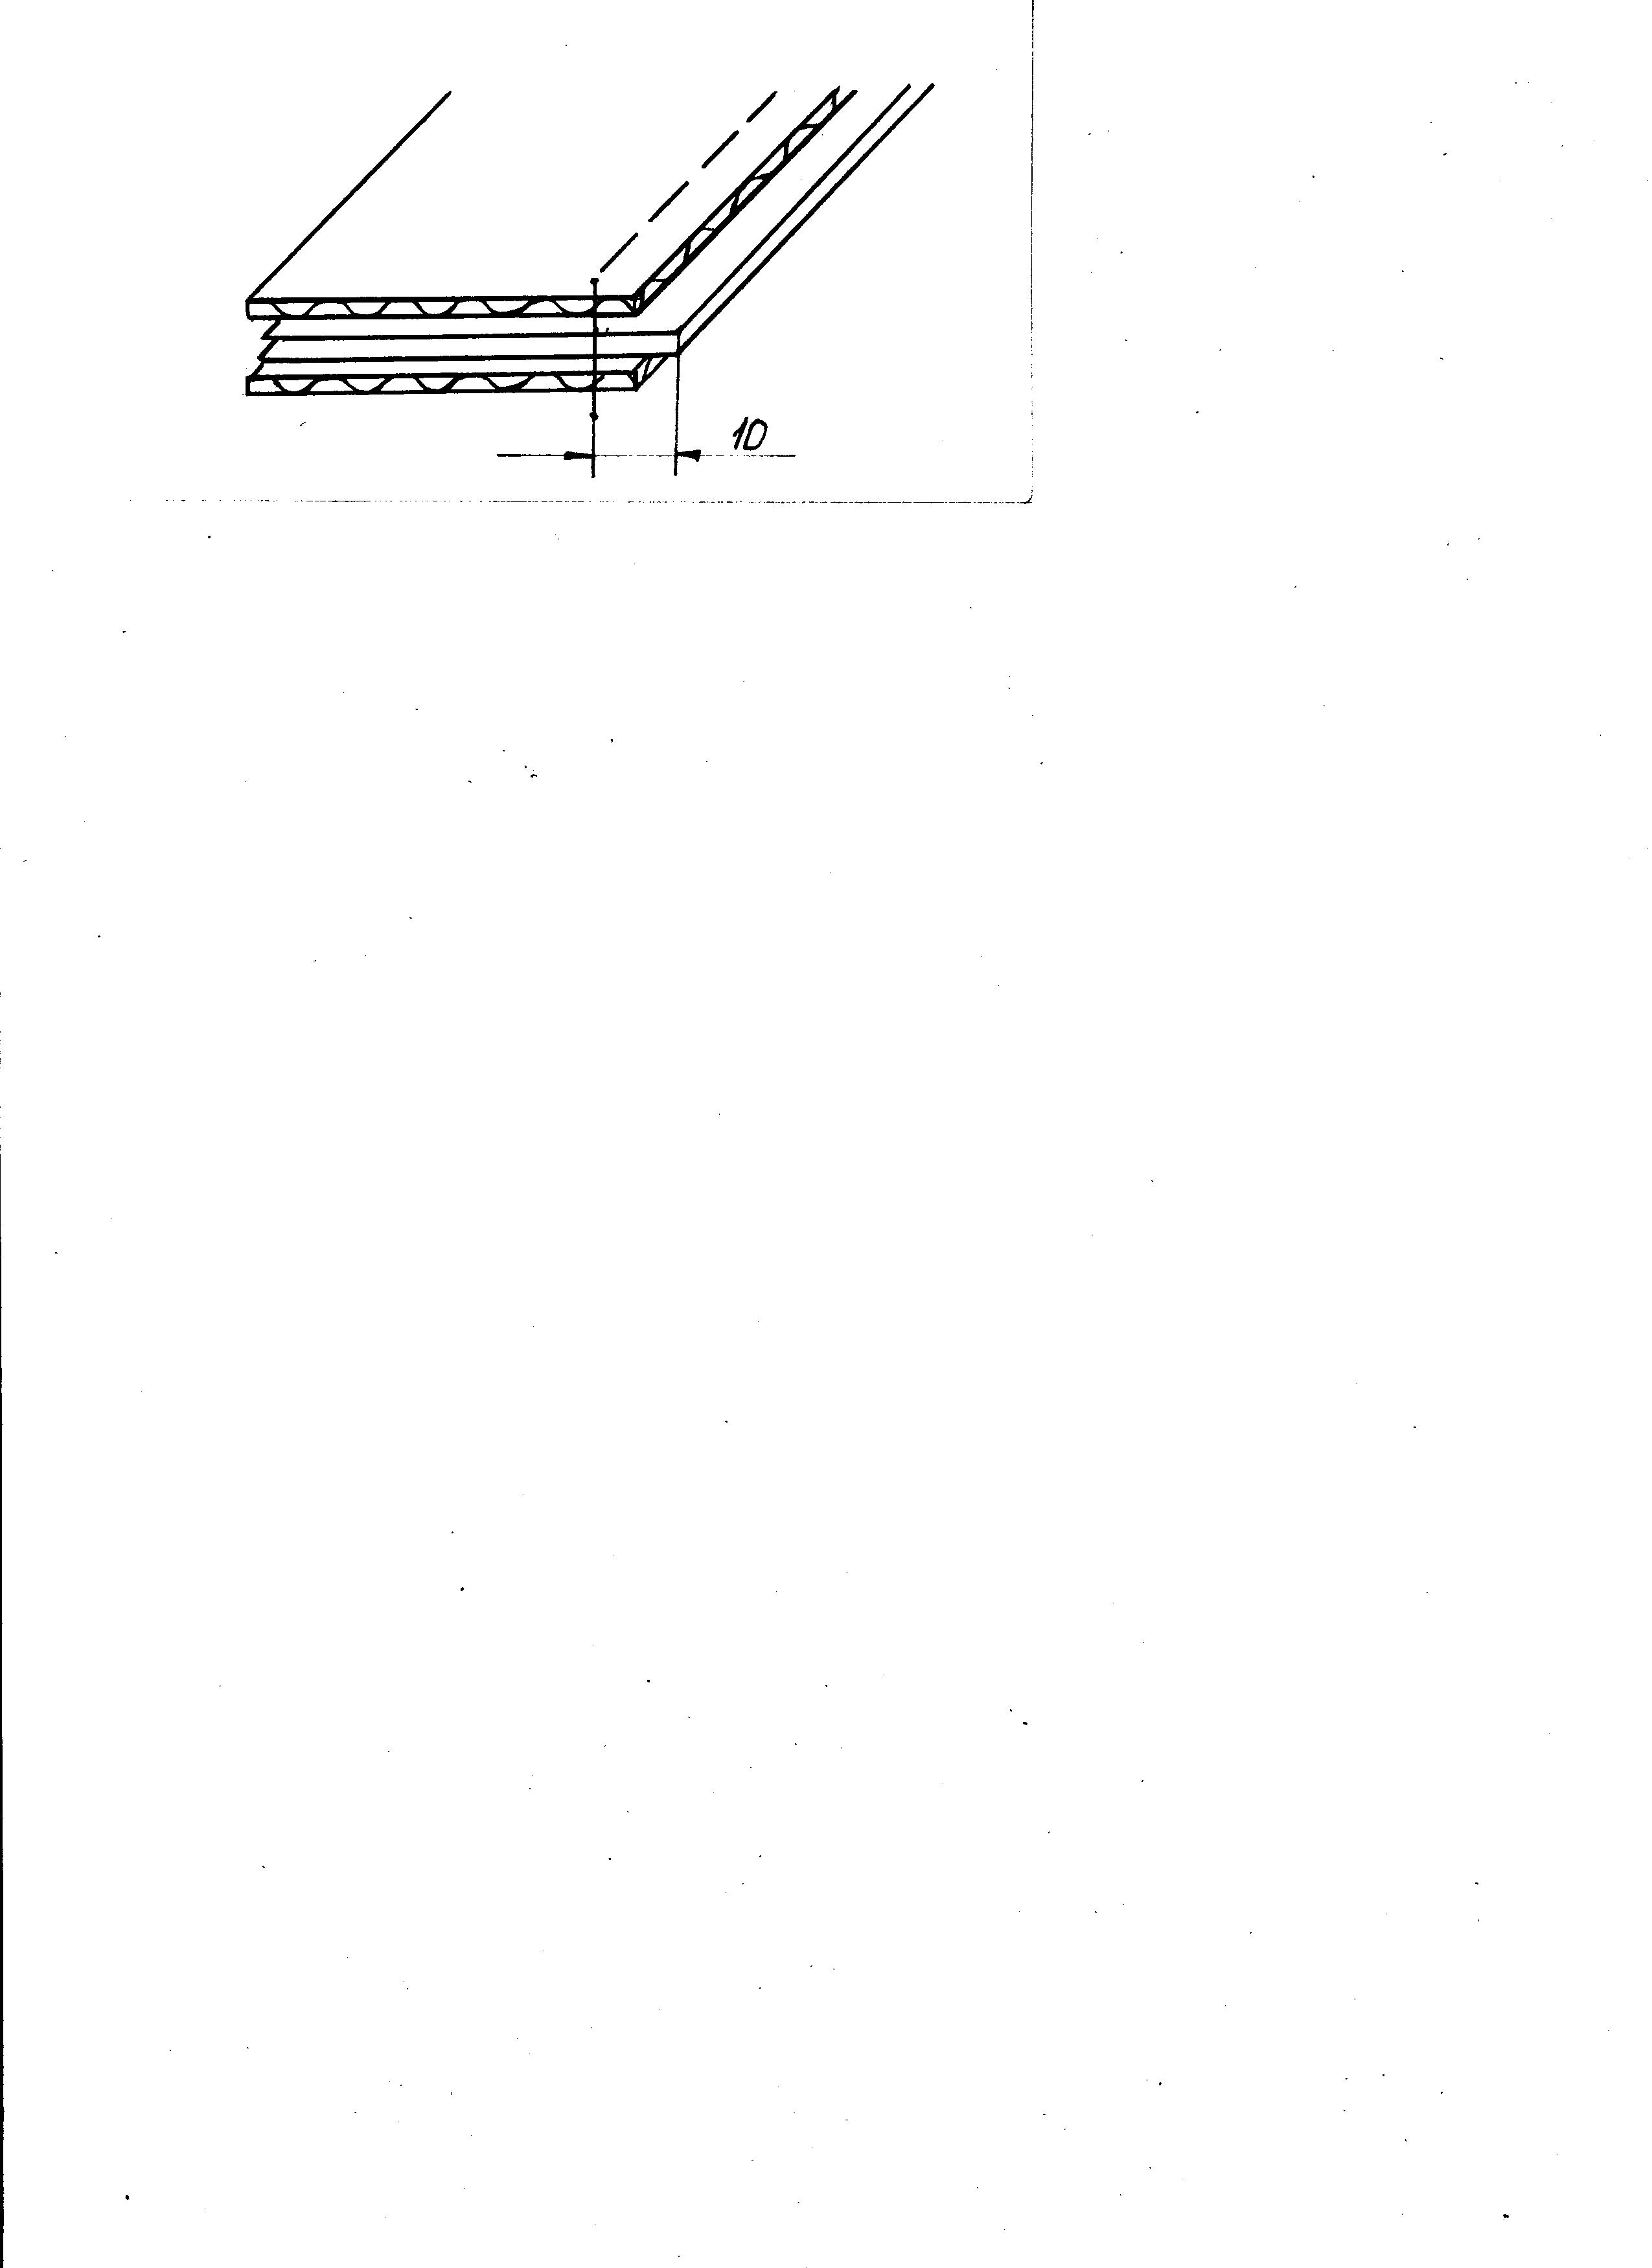
Требования к качеству выполнения операции: Ширина шва стачивания - 10 мм. Совпадение надсечек. Недопустимо: пропуски стежков; искривление шва. Измерения проводятся металлической линейкой методом наложения. |
Нитки: Армированные - 44хл. | ||
| Иглы: 0203 №80-40. | |||
|
Схема соединения:
|
|||
| Схема организации рабочего места: | |||
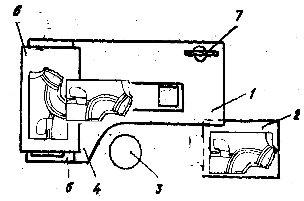
Крышка стола.
Тележка-стеллаж.
Рабочий стул.
Подлокотник.
Плоскость левая боковая.
Плоскость наклонная.
7. Бобинодержатель.
| Карта инженерного обеспечения рабочего места | Модель типовая | Операция | |||
| Лист 2 | |||||
|
№, п/п |
Содержание приема | Код |
Время на прием |
Число приемов | Общее время |
| 1 | 2 | 3 | 4 | 5 | 6 |
| 1 | Взять пачку и развязать пачку | А1 | 6,0 | 2 | 13,0 |
| 2 | Пачку развернуть | Т1 | 2,0 | 1 | 3,0 |
| 3 | Пачку разложить | Р1 | 2,0 | 1 | 3,0 |
| 4 | Взять левой рукой полочку и спинку и положить их на стол | А2 | 1,8 | 2 | 3,6 |
| 5 | Обеими руками взять нижние края полочки и спинки | В1 | 0,6 | 2 | 1,3 |
| 6 | Сложить плечевые срезы полочки и спинки | D1 | 0,9 | 2 | 2,9 |
| 7 | Подложить под иглу | C2 | 0,9 | 2 | 2,9 |
| 8 | Стачать срезы со стороны полочки | S1 | 1,26 | 2 | 4,76 |
| 9 | Обрезать нитку ножом | G13 | 0,6 | 2 | 1,34 |
| 10 | Отложить изделие на тележку-стеллаж | H1 | 0,6 | 2 | 1,2 |
| 11 | Связать пачку | Н2 | 7,0 | 1 | 8,0 |
| Итого | 45 | ||||
| tосн | tвсп | tопер | tкач | %п-з. о | t п-з. о | %от. л | t от. л | Hвр |
| 10,2 | 16,7 | 28,3 | 0,7Ч2 | 4,5 | 1,27 | 7,0 | 1,98 | 45 |
| Разработал | Леднева А.М. | Согласовал | дата | Лист | |||
| Проверил | Шандакова О.П. | Утвердил | Шандакова О.П. | 2 |
Приложение 3
Организация работы подготовительного цеха
В подготовительном цехе выполняются следующие операции: приемка материалов с проверкой документации и исправности тары; распаковка материалов; хранение материалов; количественная и качественная оценка материалов; конфекционирование; комплектование материалов для отправки в раскройный цех; расчет кусков тканей для настилов.
Приемка материалов - проверяют сохранность и количество поступивших материалов в соответствии с документами, Распакованные материалы укладывают на поддоны или контейнеры, которые перемещают внутри цеха с помощью электроштабелеров и передвижных талей;
Разбраковка материалов - осуществляется на браковочно-промерочных машинахБПМ-2, БПМ-3;
Хранение материалов - разбракованные материалы хранятся механизировано - элеваторным способом, при котором загрузка и разгрузка тканей производится автоматически с пульта управления. Это позволяет механизировать тяжелый труд и помогает быстрее отыскивать нужные куски ткани, попавшее в данный расчет.
Автоматизированный склад хранения разбракованных материалов с двумя пультами управления может быть использован как основная часть АСУТП. Коммутируя параметры склада на ЭВМ можно автоматически выполнять следующие операции: инвентаризацию, комплектование расчетов, расчеты оптимального использования материалов для выполнения заказов и получать информацию о размерах поставок материалов, его движения и т.д.
Материалы хранят в сухом, проветриваемом помещении на расстоянии 1 м от отопительных приборов, относительная влажность воздуха 60 - 65%, температура 16 - 20 оС, предохраняя их от пыли, солнечных лучей, моли и загрязнения.
Приложение 4
Организация работы раскройного цеха.
Раскройный цех выполняет следующие операции: настилание материалов и выполнение обмеловок; раскрой деталей изделия; нумерация и комплектование деталей кроя; навешивание талонов последовательности; хранение, транспортировка пачек кроя; оформление маршрутных листов; заполнение товарного и контрольного ярлыков.
Материал вырезают на настилочном столе (700 х 1800 мм) механизировано (с помощью настилочных машин МНТ-2, полуавтоматического комплекса ПНК) Для обеспечения правильной комплектовки деталей их клеймят, маркируют, прикрепляя или наклеивая талоны подписанные карандашом. Раскрой материалов осуществляется в два этапа:
1. рассечение настилов на части и частичное вырезание крупных деталей (передвижная раскройная машина ЭЗМ-3 и ЭЗДМ-3);
2. вырезание деталей из отдельных частей настила по линиям зарисовки или лекала (раскройная ленточная машина РЛ-4, РЛ-6).
Автоматическая система раскроя, состоящая из раскройного стола и управляющего устройства, позволяет производить раскрой материалов без нанесения обмеловки раскладки лекал. Вызов программы раскладки из базы данных для раскроя и процесс раскроя осуществляется через управляющее устройство. Настил раскраивают частями по длиннее, причем по программе раскроя - сначала вырезают мелкие, а затем крупные детали.
Нумерация и комплектование деталей кроя выполняется на спецмашине 68-1, прикрепляя талон с номером на лицевой стороне. Детали из основной ткани, подкладки и приклада связывают спецремнями и поставляют на склад кроя.
Приложение 5
Организация работы швейного цеха
В швейном цехе выполняются следующие операции: проверка качества кроя, подгонка деталей по рисунку, разметка вытачек, карманов, складок и так далее, пошив изделий, окончательная ВТО и отделка.
Автоматическая система раскроя, состоящая из раскройного стола и управляющего устройства, позволяет производить раскрой материалов без нанесения обмеловки раскладки лекал. Вызов программы раскладки из базы данных для раскроя и процесс раскроя осуществляется через управляющее устройство. Настил раскраивают частями по длиннее, причем по программе раскроя - сначала вырезают мелкие, а затем крупные детали.
Нумерация и комплектование деталей кроя выполняется на спецмашине 68-1, прикрепляя талон с номером на лицевой стороне. Детали из основной ткани, подкладки и приклада связывают спецремнями и поставляют на склад кроя.