Техническое проектирование технологического процесса экспериментального производства
Таким образом, наличие перечисленных выше структурных подразделений определяется применяемым оборудованием и принятой организацией работы экспериментального цеха.
Вариант организации производственного процесса в структурных подразделениях экспериментального цеха с использованием современных систем автоматизированного проектирования (САПР) швейных изделий.
В настоящие время швейные предприятия успешно применяют как зарубежные, так и отечественные системы автоматизированной конструкторско-технологической подготовки производства, как правило, связанные локальными сетями с системами автоматизированного настилания и раскроя.
В состав системы входят программное обеспечение САПР и рабочие места:
модельера;
конструктора;
лекальщика;
раскладчика лекал;
нормировщика;
Программное обеспечение САПР одежды включает в себя основные подсистемы:
построения эскизов моделей;
проектирования базовых конструкций;
конструктивного моделирования;
проектирования лекал;
градации лекал;
раскладки лекал;
нормирования расхода всех видов материалов;
и обслуживающие:
ввода-вывода, формирования и ведения информации;
управления вычислительным процессом;
информационно-поисковую;
Периферийное оборудование:
устройства ввода лекал (дигитайзера);
графопостроителей (плоттеров) с устройствами для вычерчивания лекал и раскладок и для вырезания комплектов лекал из бумаги или картона.
Конструирование лекал. Конструирование лекал может выполняться конструктором традиционным ручным способом либо с использованием ЭВМ. При конструировании лекала на ЭВМ его можно построить "с нуля" или взяв за основу лекало из базы данных.
В первом случае лекало строится средствами графического редактора по какой-либо методике конструирования, во втором - используется специальная программа, позволяющая создавать новые детали путем модификации ранее разработанных и занесенных в файл лекал. Эта модификация осуществляется путем изменения следующих параметров: координат точек, описывающих деталь; размеров детали; кривых, соединяющих координатные точки детали, а также за счет исключения отдельных участков в контурах детали.
Работа указанной программы состоит в нахождении исходной детали в файле, ее изменении и занесении новой детали в файл.
Для хранения в файле и извлечения оттуда всем созданным деталям присваивается идентификационный код, для чего используется специальная система кодирования.
Подготовка лекал к вводу в ЭВМ. Для осуществления ввода лекал в ЭВМ необходимо соответствующим образом их подготовить. Сущность данного процесса состоит в следующем.
На чертеже каждого лекала детали базового размеророста в натуральную величину указывают всю необходимую информацию, которую можно подразделить на две группы.
Первая группа - графическая информация, включающая положение конструктивных и промежуточных точек, форму контура детали, положение надсечек, меток и тому подобное.
Вторая группа - алфавитно-цифровая информация (идентификационный код, наименование детали, размеророст и так далее).
Для автоматической градации лекал подготавливаются данные о перемещении точек (схемы градации).
Ввод лекал в ЭВМ. При вводе лекал в ЭВМ решаются три взаимосвязанные задачи:
ввод и редактирование геометрии лекала;
задание правил градации точек лекала (норм приращения);
запись лекал после градации в базу данных.
Ввод лекал в ЭВМ выполняет оператор с помощью различных преобразователей графической информации. К ним относятся координатно-считывающие устройства, работающие в полуавтоматическом или автоматическом режиме, а также сканирующие устройства.
Наиболее часто в САПР используются полуавтоматические считывающие устройства (дигитайзеры). Они представляют собой электронный планшет (стол) на стандартной подставке от чертежного кульмана. Дигитайзеры оснащены оптическим считывателем (курсором), имеющим 4 или 16 кнопок, а также схемой управления и передачи данных в ЭВМ. Под верхним покрытием стола расположена координатная сетка, обеспечивающая высокую точность измерения координат точек лекала.
Конструктор располагает лекало на поверхности стола и прикрепляет его липкой лентой. Ввод координат точек лекала производится путем установки перекрытия оптического считывателя в нужную точку и нажатия соответствующей кнопки на считывателе. При этом одна кнопка используется для ввода начальных точек отрезков лекала; вторая - для конечных точек; третья - для ввода кривых линий; четвертая кнопка вместе с меню выбора режимов применяется для ввода различной алфавитно-цифровой информации о лекале.
Остальные кнопки оптического считывателя (если их больше четырех) носят вспомогательный характер и предназначены для ввода надсечек, меток, норм приращений для градации лекал. При использований четырехкнопочных курсоров вся информация может быть введена с помощью четырех кнопок.
Автоматическое считывающее устройство состоит из двух координатного механизма, фотодатчика и системы управления считыванием. Ось лекала совпадает с осью абсцисс стола. С помощью ключей управления оператор совмещает оптическую ось фотодатчика системы считывания с базовой точкой лекала (с точкой начала считывания) и переводит систему в режим слежения за контуром. Система перемещает фотодатчик вдоль контура, передавая в ЭВМ информацию о его траектории в виде координат. В процессе считывания осуществляется аппроксимация контура отрезками прямых.
Сканирующее устройство является наиболее эффективным для ввода лекал в ЭВМ. Оно используется, например, в системе фирмы Gybrid (Англия). Устройство имеет стол, работающий по принципу построчного прослеживания его плоскости. Лекала укладываются на стол, крышка закрывается. По команде происходит считывание всех помещенных на стол лекал. Одновременно на площади стола может разместиться до 15 лекал в зависимости от их размера. Сканирующие устройства редко используются в составе САПР из-за их высокой стоимости.
Введенные лекала отображаются на экране дисплея, визуально проверяются и при необходимости вносятся коррективы. Чтобы обезопасить производство от использования лекал с ошибками, допущенными при их вводе в ЭВМ, рекомендуется проводить вычерчивание лекал в натуральную величину. Это позволяет практически проверить правильность как ввода (или построения) лекал, так и их градации.
В некоторых САПР предусматривается проверка стыковки деталей по срезам для всех размероростов, коррекция контуров лекал в интерактивном режиме. Это позволяет сократить время подготовки моделей к запуску в производство, уменьшить расход бумаги и загрузку графопостроителя, так как в данном случае на него выводится только окончательный вариант модели.
Создание моделей. Для удобства работы в системе обычно предусматривается этап "Создание моделей", являющийся вспомогательным. В некоторых САПР этот этап не выделяется, а реализуемые в нем функции относятся к вводу лекал.
Под созданием моделей понимается объединение деталей изделия, раскраиваемых из одной ткани, по признаку их принадлежности к одной модели. По каждой детали одной модели задаются следующие параметры, которые используются при выполнении раскладки лекал:
максимальный угол (или процент) поворота детали относительно долевой линии (допускаемое отклонение нитей основы от номинального расположения);
количество копий данной детали;
признак парности детали (каждая вторая копия детали отображается перевернутой по осилили Y);
признак отступа детали по определенному срезу от других на дополнительное расстояние;
надписи на деталях, которые необходимы при выводе лекал и раскладки на графопостроитель.
Модель или отдельные ее части можно визуально проверить на экране дисплея.
Создание задания на раскладку. На данном этапе устанавливаются условия проектирования раскладки: размеророста, включаемые в раскладку; количество лекал по каждому размероросту, подлежащих раскладке; контрольное значение длины раскладки; параметры материала и настила. Рассмотрим коротко параметры материала и настила и связанные с ними правила раскладки.
К параметрам материала раскладки относятся;
ширина материала и его кромки, определяющая ширину рамки раскладки;
наличие ворса (автоматически запрещается свобода поворота лекал в раскладке);
наличие рисунка, требующего подгонки деталей;
способ укладывания полотен в настиле;
наличие секций в настиле.
Рисунок материала обусловливает необходимость дополнительного ограничения при выполнении раскладки: некоторые лекала должны укладываться только с учетом совмещения их с рисунком. Правила совмещения в разных САПР могут быть различными. Так, при использовании тканей с регулярным рисунком в полоску или клетку при вводе лекала задается точка совмещения с рисунком, которая в раскладке должна лежать на полоске или в точке пересечения линий, образующих клетку.
Способ укладывания полотен в настиле используется для автоматического определения условий некоторых действий системы как при подготовке лекал к раскладке, так и в самом процессе раскладки. Он может определять правила обработки парных лекал при их подготовке к раскладке. Например, для настила "лицом вниз" парное лекало является зеркальным отображением исходного лекала, а для настила "лицом к лицу" - копией исходного лекала.
Наличие секций в настиле устанавливает, что лекала не должны пересекать линии стыка секций.
Контрольная длина раскладки определяется как предварительная норма на длину раскладки с учетом достигнутого (или нормативного) процента межлекальных выпадов.
После составления задания на раскладку производится подготовка лекал, то есть автоматическое формирование необходимых комплектов лекал. Подготовленные комплекты лекал отображаются на экране дисплея.
Проектирование раскладок лекал. Процесс раскладки может осуществляться в автоматическом и интерактивном режимах.
Подходы к решению задачи автоматической раскладки могут принципиально отличаться друг от друга, но все они имеют общий недостаток - наличие существенных ограничений, В итоге раскладка, полученная в автоматическом режиме, имеет больший процент межлекальных отходов по сравнению с раскладкой, выполненной в интерактивном режиме. Но самое главное заключается в том, что автоматический режим не позволяет учитывать большое разнообразие технологических приемов и требований, которые необходимо выполнять для получения качественной раскладки. В первую очередь это относится к раскладкам на тканях с рисунком.
В связи с этим разработка автоматического режима раскладки более интересна с научной, нежели с практической точки зрения. Это объясняется прежде всего сложностью самой задачи, поэтому при ее успешном решении разработчик демонстрирует высокий уровень теоретической подготовки своих специалистов.
При выполнении раскладки в интерактивном режиме экран содержит рабочую зону и зону раскладки. В рабочей зоне располагаются необходимые комплекты лекал. Зона раскладки выделяется линиями и соответствует рамке раскладки в определенном масштабе. Как правило, на экране отображается только часть длины раскладки. Чтобы обеспечить доступ к любой ее части, предусмотрены команды "подмотки" раскладки вправо и влево. Во многих САПР обеспечена возможность установки в зоне раскладки разных масштабов отображения (увеличение части настила, показ всей раскладки и так далее).
Процесс раскладки заключается в переносе лекал рабочей зоны в зону раскладки, имитирующую настил. Последовательность укладывания лекал, нахождение рационального места для каждого лекала являются творческими задачами, которые лучше всего решает человек. При этом он может отслеживать те требования технологии, которые невозможно учесть при решении задачи в автоматическом режиме.
Программное обеспечение диалоговой раскладки позволяет оператору осуществлять автоматический контроль за своими действиями в соответствии с заданными правилами и способствует избавлению его от отнимающих время ручных операций.
При укладывании лекал в рабочей зоне, как правило, используются режимы "выталкивания", "бросания" лекал или их комбинации.
Режим "выталкивания" заключается в следующем: лекало размещается в свободном месте зоны раскладки так, чтобы немного перекрыть лежащие рядом лекала. Программой автоматически корректируется его положение с учетом непересечения с контурами ранее уложенных лекал и соблюдения заданного зазора между ними. Режим "бросания" реализуется так: для лекала, размещенного на свободном месте в зоне раскладки, указывается направление "бросания". Программа работает таким образом, что при движении лекала в указанном направлении автоматически определяется место, в котором оно касается (с учетом заданного зазора) других лекал.
Управление режимами осуществляется обычно с помощью манипулятора типа мышь без активизации каких-либо команд, и этих режимов уже достаточно, чтобы получить удовлетворительную раскладку. Тем не менее в системах имеются десятки дополнительных функций, которые позволяют поворачивать и разделять лекала, изменять их контур для дальнейшей ручной подгонки по рисунку ткани при раскрое, устанавливать порядок их раскроя автоматизированной раскройной установкой и т.д.
Именно развитие и совершенствование этих функциональных возможностей определяют качество подсистемы раскладки.
Таким образом, оператору во время выполнения раскладки приходится иметь дело с большим объемом информации, отражаемой на экране монитора. В связи с этим оформление экрана имеет важное значение для пользователя подсистемы раскладки, так как оно определяет наглядность и удобство расположения информации.
Зарисовка раскладок лекал. Существуют два варианта использования результатов работы САПР подготовки раскроя:
1) вычерчивание раскладок лекал в натуральную величину на бумаге и использование их в качестве обмелок;
2) раскрой настилов с помощью автоматизированной раскройной установки (АРУ) без нанесения контуров лекал на настил (без вычерчивания раскладок).
Первый вариант - использование раскладки, вычерченной на бумаге, - является наиболее распространенным, так как обеспечивает достаточно высокую эффективность производства при небольших затратах.
Зарисовка раскладок лекал в натуральную величину, а также вычерчивание лекал при проверке их геометрии после ввода или градации производится автоматически на графопостроителе (плоттере).
В условиях использования САПР в комплексе с АРУ необходимо получать зарисовки раскладок лекал в уменьшенном масштабе ("миниатюрки"), которые используются для контроля процесса раскроя и последующей разборки деталей кроя. Для этих целей могут быть использованы настольные миниплоттеры либо принтеры.
Вырезание лекал. Для вырезания лекал могут использоваться планшетные плоттеры, дополнительно снабженные головкой с фрезой. Существуют также специальные плоттеры, предназначенные для вырезания лекал из электротехнического картона. Возможна работа как с листовым, так и с рулонным картоном. Разрезание картона осуществляется ножом или лазерным лучом.
Создание управляющих программ для автоматизированного раскроя. При использовании на предприятии оборудования для автоматизированного раскроя материалов раскладки лекал на графопостроителе не вычерчиваются. Выполнение раскладок лекал на ЭВМ сопровождается созданием управляющих программ для АРУ.
В САПР отечественного производства, как правило, после завершения раскладки лекал проектировщик указывает порядок выкраивания деталей на АРУ. Для этого в меню имеется специальный режим. Имеется автоматический контроль за корректностью раскладки при раскраивании настила. Суть контроля заключается в автоматической проверке непересечения контуров деталей в раскладке, что позволяет избежать ошибок в процессе раскроя материалов.
Формирование таким путем порядка выкраивания деталей из настила производится на основе опыта и накопленных знаний проектировщика. Процесс носит субъективный характер, и далеко не всегда обеспечивается оптимальный маршрут раскроя настила.
В связи с этим в большинстве САПР производства западных фирм создание управляющих программ осуществляется в ином режиме. Для этих целей устанавливается специальное рабочее место. Сначала с участием проектировщика формируется множество маршрутов резания настила, отличающихся как начальной точкой маршрута, так и очередностью выкраивания деталей. Затем производится анализ различных маршрутов раскроя и выбор из них оптимального. Одновременно предусматривается также измельчение межлекальных отходов для удобства их удаления из зоны раскроя.
При всем при этом САПР обеспечивает:
повышение производительности труда конструктора за счет компьютеризации трудоемких операций;
сокращение цикла разработки новых моделей, ускорение запуска модели в производство в несколько раз;
экономию раскраиваемого материала за счет выполнения оптимальной раскладки лекал;
высвобождение производственных площадей, занятых ранее оборудованием для обработки лекал, участком хранения лекал, столами для ручного выполнения экспериментальных раскладок, отделением изготовления трафаретов или светокопировальным отделением;
ускорение корректировки конструкторской документации и внесения изменений.
Таким образом, использование САПР влечет за собой изменение структуры экспериментального цеха - исключается необходимость в копировании раскладок лекал в натуральную величину в светокопировальном отделении или отделении изготовления трафаретов. Нет необходимости в установлении в лекальном отделении оборудования для обработки лекал и в группе нормирования - столов для выполнения экспериментальных раскладок. В лекальном отделении не предусматривается площадь для хранения лекал. Без изменения остается организация работы в швейном отделении и лаборатории испытания материалов.
Структура экспериментального цеха, последовательность операций и их взаимосвязь представляется графом технологического процесса. На рисунке 8 представлены два варианта организации работы экспериментального цеха - типовой и с использованием САПР.
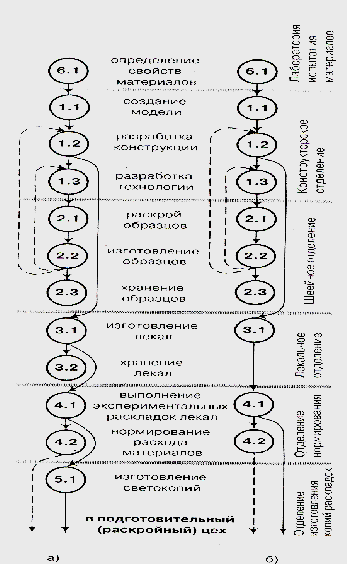
Рисунок 8 - Организация работы экспериментального цеха: а) типовой вариант; б) с использованием САПР.
Из графа технологического процесса работы экспериментального цеха видно, что при внедрении в производство САПР технологический процесс упрощается за счет совмещения в себе операций моделирования, конструирования, изготовления всех видов лекал и их градации, выполнения раскладок. Кроме того, с использованием САПР сокращается рабочий персонал и площадь экспериментального цеха.
3.2 Расчет мощности экспериментального цеха
Расчет мощности экспериментального цеха выполняется по всему выпускаемому предприятием ассортименту изделий, включая изделия ширпотреба. В качестве исходной информации для расчета принимается планируемое на год количество подготавливаемых для производства моделей, затраты времени на основные и дополнительные виды работ.
При расчете цеха надо учитывать и то, что в современных условиях зависимости между мощностью предприятия по количеству выпускаемых изделий и разработкой моделей не существует. Может оказаться, что небольшое по выпуску изделий предприятие (но достаточно кредитоспособное), выпускает довольно много моделей, подготавливаемых к производству другими предприятиями.
Мощность экспериментального цеха определяется количеством моделей, подготавливаемых к запуску в производство. Общее количество моделей складывается из моделей новых и переходящих. Количество переходящих моделей может составлять 20 - 30% от общего количества.
Исходной информацией для проектирования производственного процесса экспериментального цеха является план сменяемости моделей (таблица 3.1)
Расчет мощности экспериментального цеха оформляется в табличной форме (таблица 3.2).
Таблица 3.1-План сменяемости моделей швейных изделий
|
№, п/п |
Наименование изделия | Количество моделей изготавливаемых в смену, шт. | Частота сменяемости моделей, шт. | Продолжительность изготовления моделей, дней | Общее количество моделей в год Ф, шт. |
| 1 | Куртка женская на подкладке | 2 | 12 | 1 | 24 |
| 2 | Куртка женская на утеплителе | 2 | 6 | 2 | 24 |
| 3 | Костюм мужской спортивный для зимнего отдыха | 2 | 4 | 3 | 24 |
| Итого | 6 | 72 |
Таблица 3.2-Расчет мощности экспериментального цеха
|
№, п/п |
Наименование изделия | Выпуск в сутки, шт. | Годовой выпуск, шт. | Годовая рациональная серия, шт. | Общее количество моделей, шт. | Новые модели | Переходящие модели | ||
| % | ед. | % | ед. | ||||||
| 1 | Куртка женская на подкладке | 500 | 123500 | 1544 | 24 | 83 | 20 | 17 | 4 |
| 2 | Куртка женская на утеплителе | 600 | 148200 | 1853 | 24 | 83 | 20 | 17 | 4 |
| 3 | Костюм мужской спортивный для зимнего отдыха | 550 | 135850 | 3396 | 24 | 92 | 22 | 8 | 2 |
| Итого | 1650 | 407550 | 72 | 62 | 10 | ||||
3.3 Определение расчетного количества исполнителей, оборудования и площади при традиционном способе организации производственного процесса экспериментального цеха
Расчет рабочей силы, оборудования и площади производится по каждому подразделению в соответствии с выбранной организацией работы и структурой цеха.
Количество исполнителей рассчитывается, исходя из принятых нормативов времени на выполнение конкретной операции и объема работы, с учетом годового фонда рабочего времени и коэффициента его использования.
Объем работы на каждом участке определяется планом сменяемости моделей, в частности, либо общим количеством моделей, планируемым к выпуску швейным цехом в течение года, либо количеством моделей, вновь разрабатываемых в конструкторском отделении, исключая переходящие.
Формула определения расчетного количества исполнителей на операции имеет вид:
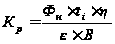 (9)
где Фн - количество моделей, по которым выполняется подготовка технических документов,
ti - затраты времени на операцию по подготовке модели, изделия, вида i;
η - коэффициент дополнительного времени;
ε - коэффициент невыходов на работу по уважительным причинам, при средней величине невыходов 9% составляет 0,91;
В - годовой фонд рабочего времени, час.
Годовой фонд рабочего времени определяется по формуле:
 (10)
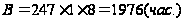
где m - количество рабочих дней в году, дн.;
n - количество смен;
R - продолжительность смены, час.
При отсутствии нормы времени на выполнение операций количество рабочих можно определить, зная норму выработки Нвыр.:
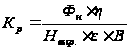 (11)
3.3.1 Расчет количества рабочих конструкторского отделения
На основе перспективных направлений моды и исследования потребительского спроса, а также плана внедрения новых моделей на предприятии разрабатываются новые модели одежды и документация для их внедрения в производство. При выполнении работ по моделированию и конструированию определяется расход материалов на единицу изделия и затраты труда на обработку, т.е. исходные данные для расчета технико-экономических показателей производства новых изделий.
Конструкторы крупного предприятия подразделяются на две группы. Первая группа конструкторов занимается разработкой базовых конструкций и первичных лекал на проектируемую модель.
Конструкторы второй группы на основе базовой конструкции разрабатывают лекала на модель среднего размеророста, производят уточнение конструкции модели в процессе изготовления образцов, разрабатывают производные и вспомогательные лекала, оформляют документацию на модель и осуществляют дальнейший контроль за изготовлением лекал и изготовлением изделия в швейном производстве.
Конструкция швейного изделия разрабатывается с учетом технологии, организации производства и оборудования, используемых на предприятии.
Расчеты:
Кк1= (20·20·1,4) / (0,93·1976) =0,3 (чел);
Кк2= (20·20·1,4) / (0,93·1976) =0,43 (чел);
Кк3= (20·20·1,4) / (0,93·1976) =0,67 (чел);
Кк. общ. =Кк1+Кк2+Кк3,Кк. общ. =0,3+0,43+0,67=1,4 (чел).
Расчет количества конструкторов оформлен в виде таблицы 3.3
Таблица 3.3-Расчет количества конструкторов
|
№, п/п |
Изделие | Количество новых моделей Фн, шт. | Норма времени t, час | Коэффициент дополнительных затрат времени, η | Коэффициент невыходов, ε | Годовой фонд рабочего времени В, час | Количество конструкторов Кк, чел. |
| 1 | Куртка женская на подкладке | 20 | 20 | 1,4 | 0,93 | 1976 | 0,3 |
| 2 | Куртка женская на утеплителе | 20 | 28 | 1,4 | 0,93 | 1976 | 0,43 |
| 3 | Костюм мужской спортивный для зимнего отдыха | 22 | 40 | 1,4 | 0,93 | 1976 | 0,67 |
| Итого | 62 | 88 | 1,46 |
Для конструкторского отделения достаточное количество:
конструкторов - один человек;
художников - модельеров один человек;
технологов - один человек.
Площадь конструкторского отделения определяется по формуле (12).
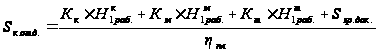 (12)
где Нк1раб., Нм1раб., Нт1раб. - нормы площади на одного конструктора, модельера и технолога, определяемые применяемым оборудованием; Кк, Км, Кт - количество конструкторов, модельеров, технологов; Sхр. док. - площадь под хранение документации; ηпл - коэффициент использования площади (ηпл =0,4).
Размер стола модельера - 1,2 м Ч0,6м, конструктора - 2,0 м Ч1,0м, стол технолога 1,2 м Ч0,6 м. Шкаф для хранения документации 1,5 м Ч0,8 м, манекены, диаметром 0,5 м.
Площадь конструкторского отделения составит:
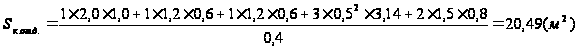
3.3.2 Расчет количества рабочих швейного отделения
Подготовка технологии и организации производства осуществляется на технологическом участке, в котором трудятся: лаборанты и рабочие по изготовлению опытной партии изделий новых моделей. Разработка технологии изготовления изделий начинается с выполнения лаборантами образцов моделей, в результате чего уточняется не только конструкция изделия соответственно требованиям массового производства, но и выбираются методы обработки.
Количество лаборантов в швейном отделении определяют, исходя из количества образцов, изготавливаемых в год по каждому виду изделий, и трудоемкости изготовления этих образцов с учетом использования рабочего времени лаборанта. Отличие в формуле определения Кр имеет место при расчете количества лаборантов-портных:
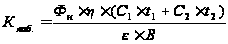 (13)
где С1 - количество опытных образцов (С1= 1-2); С2 - количество опытных образцов-эталонов (С2 = 2-4); t1 - время выполнения опытного образца (t1= 10 Т); t2 - время выполнения опытного образца (t2 = 3 Т), Т - трудоемкость изготовления изделия в швейном цехе, час.
Расчеты:
Клаб.1=20·1,2· (1·56+2·50) / (0,93·1976) =2,04 (чел);
Клаб.2=20·1,2· (1·64+3·58) / (0,93·1976) =2,35 (чел);
Клаб.3=22·1,2· (1·76+2·70) / (0,93·1976) =3,1 (чел);
Клаб. общ. = Клаб.1+ Клаб.2+ Клаб.3; Клаб. общ. =2,04+2,35+3,1=7,49 (чел).
Из расчетов видно, что достаточное количество лаборантов-портных 2 человека, в таблице 3.4 заносим полученные результаты расчетов.
Таблица 3.4-Расчет количества лаборантов-портных
| №, п/п | Изделие | Количество новых моделей Фн, шт. | Норма времени на изготовление изделий, час | Количество изготавливаемых изделий | Коэффициент дополнительных затрат времени,η | Коэффициент невыходов, ε | Годовой фонд рабочего времени В, час | Количество лаборантов-портных, Клаб | |||
|
1 прорабо точное, t1 |
2 прорабо точное, t2 |
Образец-эталон, t2 | Проработочных | Образцов эталонов | |||||||
| 1 | Куртка женская на подкладке | 20 | 56 | 50 | 50 | 1 | 2 | 1,2 | 0,93 | 1976 | 2,04 |
| 2 | Куртка женская на утеплителе | 20 | 64 | 58 | 58 | 1 | 2 | 1,2 | 0,93 | 1976 | 2,35 |
| 3 | Костюм мужской спортивный для зимнего отдыха | 22 | 76 | 70 | 70 | 1 | 2 | 1,2 | 0,93 | 1976 | 3,1 |
| Итого | 62 | 3 | 6 | 2,25 | |||||||
Для выполнения раскройных работ предусматриваются рабочие-раскройщики в количестве примерно равным 15-20% от общего числа рабочих-лаборантов.
Расчеты:
Кр.р.1= (20·1,2·3·6,5) / (0,93·1976) =0,25 (чел);
Кр.р.2= (20·1,2·3·8,5) / (0,93·1976) =0,33 (чел);
Кр.р.3= (20·1,2·3·10,5) / (0,93·1976) =0,45 (чел);
Кр.р. общ. = Кр.р.1+ Кр.р.2+ Кр.р.3;
Кр.р. общ. =0,25+0,33+0,45=1,03 (чел).
Для швейного отделения достаточное количество рабочих-раскройщиков является один человек.
Результаты расчетов количества рабочих-раскройщиков отражены в таблице 3.5
Таблица 3.5-Расчет количества рабочих-раскройщиков
|
№, п/п |
Изделие | Количество новых моделей Фн, шт. | Норма времени на раскрой t, час | Количество раскраиваемых моделий | Коэффициент дополнительных затрат времени, η | Коэффициент невыходов, ε | Годовой фонд рабочего времени В, час | Количество рабочих-раскройщиков, чел. |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| 1 | Куртка женская на подкладке | 20 | 6,5 | 3 | 1,2 | 0,93 | 1976 | 0,25 |
| 2 | Куртка женская на утеплителе | 20 | 8,5 | 3 | 12 | 0,93 | 1976 | 0,33 |
| 3 | Костюм мужской спортивный для зимнего отдыха | 22 | 10,5 | 3 | 1,2 | 0,93 | 1976 | 0,45 |
| Итого | 62 | 9 | 1,03 |
Оборудование группы лаборантов принимают равным: на каждого лаборанта - одну швейную машину, на всю группу лаборантов - основные специальные машины швейного цеха, пресс, утюги, раскройные столы размером 4,0 мЧ1.6 м. Все данные об оборудовании заносятся в таблицу 3.6.
Таблица 3.6-Расчет площади, занимаемой оборудованием швейного отделения
| Наименование оборудования | Количество оборудования |
Габариты оборудования |
Площадь, занимаемая оборудованием, м2 | Общая площадь под оборудование, м2 | |
| Длина, м | Ширина, м | ||||
| 1 | 2 | 3 | 4 | 5 | 6 |
|
131-321+50 АО "Орша", Беларусь |
3 | 1,1 | 0,6 | 0,66 | 1,98 |
| 131-111+100 | 4 | 1,1 | 0,6 | 0,66 | 2,64 |
| EXT5200 PEGASUS, Япония | 2 | 1,1 | 0,6 | 0,66 | 1,32 |
| 541 DUERKOPP ADLER, Германия | 1 | 1,1 | 0,6 | 0,66 | 0,66 |
| Стол утюжильный "ALISEA", Венгрия | 1 | 1,4 | 0,8 | 1,12 | 1,12 |
| Утюг F014 "TREVEL", Венгрия | 1 | - | - | - | - |
| Раскройный стол | 1 | 4,0 | 1,6 | 6,4 | 6,4 |
| Тележка-кронштейн | 1 | 1,2 | 0,5 | 0,6 | 0,6 |
| Итого | 14,72 | ||||
Площадь, занимаемая группой лаборантов, определяется исходя из формулы (14):
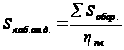 (14)
где: Sобор - общая площадь под оборудование, м2; ηпл - коэффициент использования площади, (ηпл = 0,4).
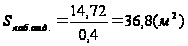
Кроме того, в швейном отделении необходимо предусмотреть наличие помещения для хранения образцов:
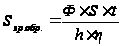 (15)
где Ф - количество моделей в год; S - площадь на 1 образец, (S = 0,14 м2); t - срок хранения образца, (t = 1 год); h - количество ярусов, (h = 2); ηпл - коэффициент использования площади, (ηпл = 0,5).
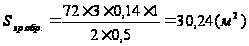
Площадь швейного отделения принимают равной:
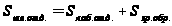 (16)
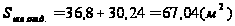
3.3.3 Расчет количества рабочих лекального отделения
В лекальном отделении после технического размножения изготавливают 5 ч 6 полных комплектов лекал: два комплекта для выполнения обмеловок настилов и обработки полотен с текстильными пороками, один или два комплекта - для вырезания деталей на ленточной машине, один - для контроля и подрезки деталей кроя, один - для выполнения экспериментальных раскладок.
Количество лекальщиков определяется по формуле (17):
Клек. =Фн·ƒ p·q·tлек. ·η/ (ε·В) (17)
где ƒ - количество комплектов лекал на один размер (ƒ =4-5); р - сменяемость лекал (как правило, лекала сменяются один раз в год, р=1); q - количество размеров изделий одной модели.
Расчеты:
Клек.1= (20·1·1·130·1,15) / (0,93·1976) =1,63 (чел);
Клек.2= (20·1·1·260·1,15) / (0,93·1976) =3,25 (чел);
Клек.3= (22·1·1·320·1,15) / (0,93·1976) =4,4 (чел);
Клек. общ. = Клек.1+ Клек.2+ Клек.3;
Клек. общ. =1,63+3,25+4,4=9,28 (чел).
Данные количества рабочих по изготовлению лекал представлены в виде таблицы 3.7.
Таблица 3.7. Расчет количества рабочих по изготовлению лекал
|
№, п/п |
Изделие | Общее количество моделей Фн, шт. | Норма времени на изготовление всех комплектов лекал на одну модель tлек., час | Коэффициент дополнительных затрат времени, η | Коэффициент невыходов, ε | Годовой фонд рабочего времени В, час | Количество рабочих по изготовлению лекал, чел. |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| 1 | Куртка женская на подкладке | 20 | 130 | 1,15 | 0,93 | 1976 | 1,63 |
| 2 | Куртка женская на утеплителе | 20 | 260 | 1,15 | 0,93 | 1976 | 3,25 |
| 3 | Костюм мужской спортивный для зимнего отдыха | 22 | 320 | 1,15 | 0,93 | 1976 | 4,4 |
| Итого | 62 | 710 | 9,28 |
При расчете количества рабочих для измерения и расчета площадей лекал, следует учитывать, что экспериментальным путем измеряются площади лекал не всех, а только на отдельных размероростов изделия. Для остальных размероростов площадь лекал определяется расчетным методом.
Площадь лекального отделения определяется исходя из формулы (18):
Sлек. отд. =Sобор. /ηпл+Sхр. лек. (18)
где Sобор. - площадь оборудования для изготовления лекал; Sхр. лек. - площадь для хранения лекал; ηпл - коэффициент использования площади, (ηпл = 0,45).
Площадь стола лекальщика для верхней одежды - 3,0 мЧ1,5 м.
Sхр. лек. =Ф·a·S1·n/ (Кяр·ηпл) (19)
где: Ф - количество моделей в год; a - срок хранения лекал; S1 - площадь, занимаемая одним комплектом лекал (S1=0,1м2); Кяр - количество ярусов (Кяр=2); n - количество комплектов лекал по одной модели (n=1); ηпл - коэффициент использования площади, (ηпл = 0,5).
Sхр. лек. =72·2·0,1·1/ (2·0,5) =14,4 (м2)
Расчет площади для оборудования лекального отделения заносят в таблицу 3.8.
Таблица 3.8-Расчет площади, занимаемой оборудованием лекального отделения
| Наименование оборудования | Количество оборудования | Габариты оборудования | Площадь, занимаемая оборудованием, м2 | Общая площадь под оборудование, м2 | |
| Длина, м | Ширина, м | ||||
| 1 | 2 | 3 | 4 | 5 | 6 |
| Стол лекальщика | 2 | 3,0 | 1,5 | 4,5 | 9 |
| Машина для вырезания картонных заготовок лекал РЛЗ-2 | 1 | 2,5 | 1,7 | 4,25 | 4,25 |
| Машина для вырезания наружных контуров лекал ВЛН-1 | 1 | 1,8 | 1,0 | 1,8 | 1,8 |
| Машина для скрепления листов картона 266 кл. | 1 | 1,8 | 1,0 | 1,8 | 1,8 |
| Машина для высекания фигурных отверстий на лекалах ВЛО-1 | 1 | 0,9 | 0,8 | 0,72 | 0,72 |
| Машина для скрепления заготовок лекал проволочными скрепками БШМ-5 | 1 | 1,2 | 0,7 | 0,84 | 0,84 |
| Машина для вырезания внутренних контуров лекал ВЛВ-1 | 1 | 1,0 | 0,7 | 0,7 | 0,7 |
| Станок для клеймения срезов лекал КЛС-1 | 2 | 1,1 | 0,7 | 0,77 | 1,54 |
| Устройство для окантовки срезов лекал металлической лентой | 1 | 1,2 | 0,6 | 0,72 | 0,72 |
| Тележка-кронштейн | 2 | 1,2 | 0,5 | 0,6 | 1,2 |
| Итого | 22,57 | ||||
И так,
Sлек. отд. =22,57/0,45+14,4=64,56 (м2)
3.3.4 Расчет количества рабочих группы нормирования материалов
При нормировании расхода материалов выполняют следующие виды работ: измерение площади лекал, составление таблицы сочетаний размеров и ростов изделий в раскладке, выполнение экспериментальных раскладок лекал с учетом ширины и вида поверхности ткани, определение нормы расхода материалов расчетным путем, копирование раскладок лекал, подготовка документации в форме, удобной для практического использования в производстве, контроль за правильностью использования тканей. В функции группы нормирования входит также определение расхода фурнитуры, отделочных, клеевых и других материалов.
Основной задачей нормирования является выявление возможностей сокращения нормы расхода материалов. Процесс нормирования швейных материалов достаточно трудоемок.
Группой нормирования материалов руководит инженер-нормировщик, который с помощью техников-нормировщиков или самостоятельно определяет нормы расхода всех материалов, осуществляет постоянный контроль за использованием материалов, ведет строгий учет их расхода. На участке нормирования оформляется документация по определению и учету расхода материалов.
Количество техников-нормировщиков определяется по формуле (20):
Кнорм=Ф·n·a·η / (B·ε) (20)
где Ф - количество моделей в год; n - среднее количество раскладок, выполняемое на модель (из карты раскроя); а - количество ширин ткани, на которых выполняют раскладку; η - коэффициент дополнительных затрат времени (η =1,05); ε - коэффициент невыходов на работу (ε =0,93); В - годовой фонд рабочего времени, в часах.
Кнорм= 72·3·3·1,05/ (1976·0,93) =0,37 (чел)
В нашем случае будет достаточно одного инженера-нормировщика для выполнения выше указанной работы.
Расчеты, (количества рабочих для измерения и расчета площади лекал):
Краб.1= (20·3·1,05) / (0,93·1976) =0,03 (чел);
Краб.2= (20·4,5·1,05) / (0,93·1976) =0,05 (чел);
Краб.3= (22·6·1,05) / (0,93·1976)