Разработка технологического процесса изготовления детали "Пробка"
Т.к. dmax моей заготовки по расчетам равен 63,23 мм, то исходя из ГОСТ 7505-74 получаем, что d моей заготовки будет 63мм +0,3;-1,1.
 d
заготовки –
1100мкм.
dmax заготовки – 63,23 мм.
dном заготовки – 61,78 мм.
dmin заготовки – 62,22 мм.
d обтачивания чернового – 920 мкм.
dmax обтачивания чернового – 62,16 мм.
dmin обтачивания чернового – 61,24 мм.
d обтачивания чистового – 740 мкм.
dmax обтачивания чистового – 60,37 мм.
dmin обтачивания чистового – 59,63 мм.
 на
обтачивание
чистовое – 1610
мкм.
 на
обтачивание
чистовое – 1790
мкм.
на
обтачивание
черновое – 980
мкм.
на
обтачивание
черновое – 1160
мкм.
Таблица 7. Припуски и допуски на поверхности детали “пробка”
Размер, мм |
Припуск, мм |
Допуск, мм | |
| - | + | ||
| 28,5 | 0,26 | 0,26 | |
| Ж60 | 0,62 | 0,37 | 0,37 |
| 16 | 0,215 | 0,215 | |
| 48 | 0,31 | 0,31 | |
| 24 | 0,26 | 0,26 | |
| М52*1,5 | 4 | 0,37 | 0,37 |
| Ж30 | 0,28 | - | |
| 34,6 | 2,7 | 0,31 | 0,31 |
| Ж40 | 0,31 | 0,31 | |
| R 0,75 | 0,125 | 0,125 | |
| Ж49,7 | 5,15 | 0,31 | 0,31 |
| 3,2 | 0,15 | 0,15 | |
| 5,2 | 0,15 | 0,15 | |
8. РАЗРАБОТКА ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА ИЗГОТОВЛЕНИЯ ДЕТАЛИ
8.1 ВЫБОР ТИПОВОГО ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА
Типовой ТП разрабатывается на основе анализа множества действующих и возможных ТП для типовых представителей групп изделий. Он должен быть рациональным в конкретных производственных условиях и обладать единством содержания и последовательности большинства ТО для группы изделий, обладающих общими конструктивными признаками.
Проектирование техпроцессов зависит от типа производства. Для простых деталей разрабатываются подробные маршрутные техпроцессы с указанием содержания операций и переходов, а также выдерживаемых размеров. Типовые техпроцессы обычно оснащаются универсальным станочным оборудованием и стандартной оснасткой. Применяются универсальные и групповые приспособления. В среднесерийном производстве в качестве заготовок широко используются сортовой прокат, штамповки, отливки и другие виды заготовок, применение которых экономически целесообразно. Технологический процесс должен обеспечивать изготовление деталей заданного качества, удовлетворять требованиям высокой производительности обработки, наименьшей себестоимости продукции, безопасности и облегчения условий труда. Свойства деталей формируются поэтапно – от операции к операции, поскольку для каждого способа обработки (точения, шлифования и др.) существуют возможности исправления исходных погрешностей заготовки и получения требуемых точности и качества обработанных поверхностей. Это объясняется прежде всего физической сущностью способа обработки.
Обработка деталей обычно делится на следующие этапы:
черновая обработка, когда удаляется большая часть припуска, что обусловлено наличием дефектов заготовки;
чистовая, когда в основном обеспечивается требуемая точность;
отделочная, когда достигается требуемая шероховатость поверхностей и окончательно обеспечивается точность детали.
Проектируя технологическую операцию, необходимо стремиться к уменьшению ее трудоемкости. Производительность обработки зависит от режимов резания, количества переходов и рабочих ходов, последовательности их выполнения.
Число и последовательность технологических переходов зависят от вида заготовок и точностных требований к готовой детали. Совмещение переходов определяется конструкцией детали, возможностями расположения режущих инструментов на станке и жесткостью заготовки. Переходы, при которых соблюдаются жесткие требования к точности и
шероховатости поверхности, иногда целесообразно выделить в отдельную операцию, применяя одноместную одноинструментальную последовательную обработку.
Форма детали «пробка» является правильной геометрической, является телом вращения.
Значение шероховатостей поверхностей соответствует классам точности их размеров и методам обработки этих поверхностей.
Для изготовления данной детали используются типовые операции:
- подрезка торцов; черновое и чистовое точение; снятие фасок; точение канавки; фрезерование.
Имеется свободный подвод и отвод режущего инструмента к обрабатываемым поверхностям.
8.2 РАЗРАБОТКА МАРШРУТНОЙ И ОПЕРАЦИОННОЙ ТЕХНОЛОГИИ
При разработке технологического процесса следует руководствоваться следующими принципами:
- при обработке заготовок, необработанные поверхности можно использовать в качестве баз для первой операции;
- при обработке у заготовок всех поверхностей в качестве технологических баз для первой операции целесообразно использовать поверхности с наименьшими припусками;
- в первую очередь следует обрабатывать те поверхности, которые являются базовыми в дальнейшей обработке;
- далее выполняют обработку тех поверхностей, при снятии стружки с которых в меньшей степени уменьшается жесткость детали;
- в начале технологического процесса следует осуществлять те операции, в которых велика вероятность получения брака из-за дефекта.
Технологический процесс записывается пооперационно, с перечислением всех переходов.
005 Операция токарная
Оборудование: токарно-винторезный станок 1А616.
Оснастка: трехкулачковый самоцентрирующий патрон.
Технологическая база: необработанная внешняя поверхность заготовки.
Установить заготовку в трехкулачковый самоцентрирующий патрон.
Переход 1: подрезать торец; RZ10.
Инструмент: резец подрезной по ГОСТ 18874-73.
Переход 2: точить наружную поверхность начерно Ж61,6; RZ20.
Инструмент: резец токарный проходной упорный по ГОСТ 18878-73.
010 Операция токарная
Оборудование: токарно-винторезный станок 1А616.
Оснастка: трехкулачковый самоцентрирующий патрон.
Переход 1: обточить наружную поверхность начисто, Ж60±37 мм; RZ10.
Инструмент: резец токарный проходной упорный по ГОСТ 18878-73.
Переход 2: точить начерно наружную поверхность Ж60 на длину 16,2; RZ20.
Инструмент: резец проходной отогнутый ГОСТ 188877-73.
015 Операция токарная
Оборудование: токарно-винторезный станок 1А616.
Оснастка: трехкулачковый самоцентрирующий патрон.
Переход 1: точить начисто наружную поверхность Ж60±37 на длину 16±0,22; RZ10.
Инструмент: резец проходной отогнутый ГОСТ 188877-73.
Переход 2: точить начерно внешнюю поверхность Ж35 на длину 16,4; RZ20.
Инструмент: проходной упорный резец по ГОСТ 18883-73.
Переход 3:снять фаску 1,5x300; RZ10.
Инструмент: резец токарный проходной с пластинами из твердого сплава по ГОСТ 18878-73.
020 Операция токарная
Оборудование: токарно-винторезный станок 1А616.
Оснастка: трехкулачковый самоцентрирующий патрон.
Переустановить деталь.
Переход 1: подрезать торец; RZ10.
Инструмент: резец подрезной по ГОСТ 18874-73.
Переход 2: точить внешнюю поверхность Ж52,5 начерно на длину 24; RZ20.
Инструмент: резец токарный проходной упорный по ГОСТ 18878-73.
Переход 3: точить канавку Ж49,7±0,31 на длину 3,2±0,15 ; RZ10.
Инструмент: резец канавочный ГОСТ 18873-73.
Переход 4: точить резьбу М52x1,5 начисто; RZ10.
Инструмент: проходной резец для нарезания резьбы по ГОСТ 17933-72.
Переход 5: снять фаску 1,5x450; RZ10.
Инструмент: резец токарный проходной прямой с пластинами из твердого сплава по ГОСТ 188878-73.
025 Операция фрезеровальная:
Оборудование: горизонтально-фрезерный станок 6Р10.
Оснастка: делительная головка, резьбовое кольцо.
Технологическая база: обработанная внешняя поверхность резьбы с надетым на неё резьбовым кольцом.
Установить деталь в делительную головку.
Переход 1: фрезеровать поверхность до получения шестигранника Ж28,5±0,26; RZ10.
Инструмент: упорная фреза, 2 штуки по ГОСТ 2679-73.
030 Операция контрольно – измерительная
Переход 1: проверить размеры Ж60±0,37; Ж40±0,31;30-0,28, 16±0,22; 28,5±0,26; М52x1,5±0,37; 48±0,31; 24±0,26; 34,6±0,31; Ж49,7±0,31; 3,2±0,15; 5,2±0,15.
Инструмент: штангенциркуль.
8.3РАСЧЁТ И НАЗНАЧЕНИЕ РЕЖИМОВ ОБРАБОТКИ
Основными элементами резания при токарной обработке являются: скорость резания V, подача S и глубина резания t.
Режимы резания при обработке детали рассчитаем расчетным методом.
а) При точении скорость резания рассчитываем по формуле:
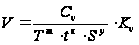 ;
где Т - среднее значение стойкости, мин;
(при одноинструментной обработке Т=60 мин)
t - глубина резания;
S – подача;
Cv = 56; m = 0,125; y =0,66; x=0,25.
Значение величины подачи S берём из т. 11-14 [2].
Значение коэффициентов Cn и показателей степеней выбираем из т. 8
Коэффициент Kn определяется по формуле:
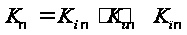
где Kmn - коэффициент учитывающий влияние материала заготовки;
Kпn - коэффициент учитывающий состояние поверхности заготовки;
Kun - коэффициент учитывающий материал инструмента;
Значение коэффициентов Kmn, Kun и Kпn выбираем из т. 1-6 [2].
Kmn = 0,8; Kun = 1; Kпn = 0,8.
Определим число оборотов шпинделя станка.

где V – cкорость резания;
D – диаметр обрабатываемой поверхности;
Определяем основное технологическое время:
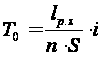
где lр.х. - длина рабочего хода резца, мм;
i - количество проходов, шт.
б) Скорость резания при фрезеровании:
v = Cv·Kv·Dq/(Tm·tx·sy·Bp·Zp);
где Bp и Zp – справочные коэффициенты.
Результаты расчётов по приведенным выше формулам заносим в таблицу 8.
Таблица 8 – Расчет режимов резания.
| Наименование переходов | Глуби-на реза-ния | l p.x., мм | i, шт | Подача S, мм//об | V, м//мин | n пр, об//мин | То ,мин |
| Подрезка торца | 1 | 30 | 1 | 0,2 | 14,978 | 584,68 | 0,257 |
| Точение черновое | 0,21 | 30 | 1 | 0,3 | 5,868 | 1200,6 | 0,083 |
| Точение чистовое | 0,15 | 30 | 1 | 0,05 | 34,14 | 1702,4 | 0,352 |
| Точение черновое | 3 | 0,6 | 3 | 0,3 | 5,868 | 1200,6 | 0,005 |
| Точение чистовое | 0,1 | 17,3 | 1 | 0,05 | 34,14 | 1702,4 | 0,203 |
| Точение черновое | 2,7 | 3 | 1 | 0,3 | 5,868 | 1200,6 | 0,008 |
| Снятие фаски чистовое | 1 | 1 | 1 | 0,2 | 4,449 | 1472,7 | 0,003 |
| Подрезка торца | 1 | 30 | 1 | 0,2 | 14,978 | 584,68 | 0,257 |
| Точение черновое | 3 | 3 | 1 | 0,3 | 5,868 | 1200,6 | 0,008 |
| Точение канавки чистовое | - | 1 | 1 | 0,05 | 5,461 | 1702,4 | 0,012 |
| Нанесение резьбы | - | 21 | 1 | 0,05 | 29,361 | 67 | 6,269 |
| Снятие фаски чистовое | 1,6 | 1 | 1 | 0,2 | 4,449 | 1472,7 | 0,003 |
| Фрезерование | 1 | 17,3 | 1 | 0,04 | 22,9 | 468,2 | 0,924 |
В итоге имеем То =8,39 мин.
8.4 НОРМИРОВАНИЕ ТЕХОПЕРАЦИЙ
Технические нормы времени в условиях массового и серийного производства устанавливаются расчётно-аналитическим методом. В серийном производстве определяется норма штучно-калькуляционного времени Тш-к по следующей формуле:
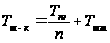 ,
где Тп-з – подготовительно-заключительное время, мин;
n – количество деталей в партии;
Тшт – норма штучного времени, мин.
Норму штучного времени можно определить по формуле:
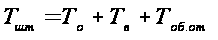 ,
где То – основное время, мин.;
Тв – вспомогательное время, мин.;
Тоб.от – время на обслуживание рабочего места, на отдых и личные надобности мин..
Вспомогательное время определяется по формуле:
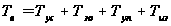 ,
где Тус – время на установку и снятие детали, мин.; Тзо – время на закрепление и открепление детали, мин.;
Туп – время на приёмы управления, мин.; Тиз – время на измерение детали, мин. Время на обслуживание рабочего места, на отдых и личные надобности определяется по формуле:
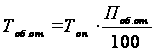
Операционное время Топ определяется по формуле:

Далее произведём расчёт для всех технологических операций, используя вышеприведенные формулы, результаты занесем в сводную таблицу 9 технических норм времени по операциям.
Таблица 9 – Сводная таблица технических норм времени по операциям (в минутах):
|
|
Тв | Топ | Поб.от | Тоб+от. | Тшт | Тпз | n | Тш-к | ||||
| То | Тус | Тзо | Туп | Тиз | ||||||||
| Подрезка торца | 0,257 | 0,26 | 0,05 | 0,05 | 0,22 | 0,837 | 6 | 0,050 | 0,887 | 7 | 700000 | 0,887 |
| Точение черновое | 0,083 | 0 | 0 | 0,05 | 0,22 | 0,353 | 6 | 0,021 | 0,374 | 7 | 700000 | 0,374 |
| Точение чистовое | 0,352 | 0,26 | 0,05 | 0,05 | 0,22 | 0,932 | 6 | 0,056 | 0,988 | 7 | 700000 | 0,988 |
| Точение черновое | 0,005 | 0 | 0 | 0,05 | 0,22 | 0,275 | 6 | 0,017 | 0,292 | 7 | 700000 | 0,292 |
| Точение чистовое | 0,203 | 0,26 | 0,26 | 0,05 | 0,22 | 0,993 | 6 | 0,060 | 1,012 | 7 | 700000 | 1,012 |
| Точение черновое | 0,008 | 0 | 0 | 0,05 | 0,22 | 0,278 | 6 | 0,017 | 0,297 | 7 | 700000 | 0,297 |
| Снятие фаски чистовое | 0,003 | 0 | 0 | 0,03 | 0,22 | 0,253 | 6 | 0,015 | 0,303 | 7 | 700000 | 0,303 |
| Подрезка торца | 0,257 | 0,26 | 0,05 | 0,05 | 0,22 | 0,837 | 6 | 0,050 | 0,887 | 7 | 700000 | 0,887 |
| Точение черновое | 0,008 | 0 | 0 | 0,05 | 0,22 | 0,278 | 6 | 0,017 | 0,296 | 7 | 700000 | 0,296 |
| Точение канавки чистовое | 0,012 | 0 | 0 | 0,05 | 0,22 | 0,282 | 6 | 0,017 | 0,334 | 7 | 700000 | 0,334 |
| Нанесение резьбы | 6,269 | 0 | 0 | 0,03 | 0,22 | 6,519 | 6 | 0,391 | 7 | 7 | 700000 | 7,000 |
| Снятие фаски чистовое | 0,003 | 0 | 0 | 0,03 | 0,22 | 0,253 | 6 | 0,015 | 0,273 | 7 | 700000 | 0,273 |
| Фрезерование | 0,924 | 0,26 | 0,05 | 0,15 | 0,22 | 1,604 | 6 | 0,096 | 1,7 | 23 | 70000 | 1,700 |
Найдём общее время на изготовление одной детали (мин.):
Тш-к=14,52 мин
ЗАКЛЮЧЕНИЕ
В ходе курсового проектирования был разработан оптимальный вариант технологического процесса изготовления детали “пробка”, с учетом технических требований предъявляемых к детали. Все расчеты выполнялись на основании чертежа детали и исходных данных по чистоте обработки, марке материала, а также на основании справочных данных по методике приведенной в рекомендованной для выполнения курсового проекта литературе.
В результате выполнения курсовой работы были закреплены теоретических знаний о типовых технологических процессах и их элементов, а также практические навыки оформления основной технологической документации. Таким образом, были успешно выполнены все поставленные цели и задачи.
ЛИТЕРАТУРА
1. Горбацевич А. Ф., Шкред В. А. Курсовое проектирование по технологии машиностроения: Учеб. Пособие для машиностроит. спец. вузов. – 4-е изд., перераб. и доп. – Мн.: Выш. Школа, 1983. – 256 с.
2. Справочник технолога-машиностроителя. В 2-х т. Т. 1 / Под ред. А. Г. Косиловой и Р. К. Мещерякова. – 4-е изд., перераб. и доп. – М.: Машиностроение, 1986. – 656 с.
3. Справочник технолога-машиностроителя. В 2-х т. Т. 2 / Под ред. А. Г. Косиловой и Р. К. Мещерякова. – 4-е изд., перераб. и доп. – М.: Машиностроение, 1986. – 496 с.
4. Грозберг Ю. Г. Методические указания к курсовому проектированию по дисциплине “Материалы конструкций и технология деталей РЭС” для студентов специальности 2303, 1990. – 22 с.
5. Дриц М. Е., Москалёв М. А. Технология конструкционных материалов и материаловедение: Учеб. для вузов. – М.: Высш. шк., 1990. – 447 с.