Разработка технологии восстановления гильз цилиндров ДВС
Введение
О надежности и долговечности машины судят обычно по стабильности рабочих характеристик, заложенных в ней при изготовлении. В условиях эксплуатации стабильность рабочих характеристик двигателя может нарушаться вследствие многих причин, вызывающих неисправности его механизмов и систем. Неисправности могут возникнуть в результате нарушения регулировок, устранимых в процессе эксплуатации, или вследствие естественного износа деталей сопряжений, не устранимого простой регулировкой.
Долговечность, как правило, определяется естественным износом сопрягаемых деталей, в основном износостойкостью таких сопряжений, как гильза цилиндра – поршень, поршневое кольцо – канавка поршня, поршневой палец – бабышка поршня, поршневой палец – втулка шатуна, шейки коленчатого вала – подшипники, клапан – гнездо клапана в головке цилиндров.
Поддержание коэффициента технической готовности на высоком уровне в значительной мере определяется степенью удовлетворения их потребностей в запасных частях.
Обеспечение потребностей предприятий по эксплуатации и ремонту техники в запасных частях осуществляется за счет изготовления и восстановления деталей. В этих условиях большое внимание должно уделяться экономному использованию материальных средств, развитию работ по восстановлению деталей. При этом в 5 – 8 раз сокращается объем технологических операций по сравнению с изготовлением новых одноименных изделий. Стоимость восстановления, как правило, на 30 – 50% ниже затрат на производство новых аналогичных изделий.
На различных типах предприятий разработаны и усовершенствованы технологические процессы и оборудование, которые позволяют восстанавливать многие детали автомобилей прогрессивными методами, обеспечивающими их послеремонтные ресурсы на уровне, близком к доремонтным.
Научно-исследовательские и учебные институты проводят различные исследования в области совершенствования организации ремонта и восстановления деталей.
Соединение гильза цилиндра – поршень является одним из соединений, подвергающихся наибольшему износу в двигателях внутреннего сгорания. Поэтому разработка технологии ремонта гильз является важной задачей для улучшения качества ремонта двигателей.
Особенности конструкции гильз цилиндров
Блок цилиндров или блок-картер является остовом двигателя. На нем и внутри него расположены основные механизмы и детали систем двигателя. Блок цилиндров – это сложная отливка коробчатой формы. Он может быть отлит из легированного серого чугуна (двигатели автомобилей ЗИЛ-130, МАЗ-5335, КамАЗ-5320) или из алюминиевого сплава (двигатели автомобилей ГАЗ-53А, ГАЗ-24 «Волга», ГАЗ-3102 «Волга», ГАЗ-53–12 и др.). После литья блок цилиндров подвергают искусственному старению, что уменьшает его коробление в процессе эксплуатации и обеспечивает сохранность правильной геометрической формы.
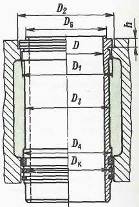
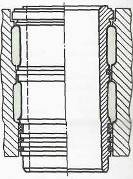
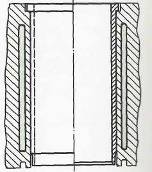
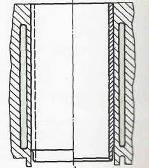
Поверхность блока цилиндров используется в качестве рабочей только в некоторых автомобильных и тракторных двигателях с небольшим диаметром цилиндра. У большинства современных двигателей жидкостного охлаждения цилиндр, где перемещается поршень, выполняется в виде мокрой гильзы, омываемой снаружи охлаждающей жидкостью, либо в виде сухой гильзы, устанавливаемой по всей длине цилиндра или в верхней его части, где наблюдается максимальный износ (рис. 1.1).
а) б) в) г)
Рис. 1.1. Гильзы блока цилиндров
а, б-мокрые; в, г – сухие
Гильза
занимает среди
теплонапряженных
деталей двигателя
особое место
как по выполняемым
функциям, так
и по предъявляемым
к ней требованиям.
Обеспечение
только одной
прочности
гильзы, несмотря
на
всю важность
этого требования,
недостаточно
для длительной
и надежной
работы двигателя.
[3]
Сухие гильзы толщиной 2–4 мм (рис. 1.1, в, г) запрессовывают или устанавливают с зазором 0,01–0,04 мм. Небольшая толщина сухих гильз обусловливает при их применении экономию качественных материалов, однако повышенное термическое сопротивление контактной поверхности между гильзой и блоком ухудшает теплоотвод от цилиндра в охлаждающую жидкость. Вследствие этого в форсированных двигателях, как правило, применяют мокрые гильзы-втулки, обеспечивающие лучшую теплопередачу и легко заменяемые в случае повреждения. Кроме того, при их использовании упрощается литье блока цилиндров. Однако жесткость блока уменьшается, появляется дополнительная возможность для развития кавитационных явлений в полости охлаждения в результате повышенных вибраций мокрых гильз.
В зависимости от способа установки в блоке цилиндров можно выделить гильзы, опирающиеся буртом на верхнюю плиту блока, и так называемые подвесные, когда гильза, соединенная с крышкой цилиндра относительно тонкими шпильками, образует с последней узел, закрепляемый в корпусе основными силовыми шпильками.
Первый вид гильз наиболее распространен и применяется в двигателях всех типов. Конструкция гильзы должна обеспечить, с одной стороны, невысокий уровень напряжений от монтажных усилий и газовой нагрузки, а с другой – умеренный уровень температур и температурных напряжений.
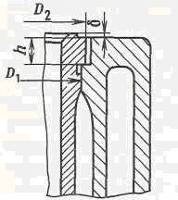
В автомобильных и тракторных дизелях применяют мокрые гильзы, отливаемые из чугуна, с верхним опорным фланцем (см. рис. 1.1, а, б и рис. 1.2). Опорная площадь фланца, ограниченная диаметрами D1 и D2, составляет 8–15% площади поршня. При этом давление от сил затяжки шпилек, крепящих головку цилиндра к блоку, на кольцевой поверхности (Dt – D2) не должно превышать 380–420 МПа для чугунных и 140–180 МПа для алюминиевых блоков. С увеличением разности D2 – D1 повышается напряжение изгиба в верхнем поясе. Высота h фланца составляет 7–10% диаметра цилиндра D.
а) б) в)
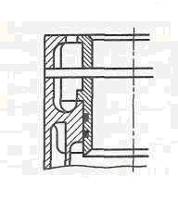
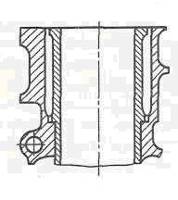
Рис. 1.2. Способы опирания гильзы цилиндра в блоке:
а – верхним опорным поясом; б, в-нижним опорным поясом
Для повышения герметичности газового стыка на фланце втулки выполняют кольцевой буртик шириной 2–5 мм, выступающий над плоскостью блока на величину S, достигающую 0,15 мм и зависящую от типа уплотняющей прокладки и диаметра цилиндра. Основное усилие приходится на зону выступающего буртика, где контактное давление достигает 145–200 МПа и часто неравномерно распределено по окружности. В результате этого искажается форма рабочей поверхности цилиндра и снижается работоспособность цилиндро-поршневой группы, увеличивается расход масла. [1]
В некоторых карбюраторных двигателях, где меньше усилия, действующие на втулку, ее опорный фланец иногда значительно смещают от верхней плоскости блока (рис. 1.2, б, в). При этом уменьшается температура верхней части втулки и соответственно поршневых колец.
Внутреннюю поверхность цилиндра, внутри которой перемещается поршень, называют зеркалом цилиндра. Эту поверхность подвергают закалке с нагревом токами высокой частоты для повышения износостойкости и долговечности и тщательно обрабатывают для уменьшения трения при движении в цилиндре поршня с кольцами. Гильзы в блок цилиндров устанавливают так, чтобы охлаждающая жидкость не проникала в них и в поддон, а газы не прорывались из цилиндра. Предусмотрена возможность изменения длины гильз в зависимости от температуры двигателя. Для фиксации вертикального положения гильзы имеют специальный бурт для упора в блок цилиндров и установочные пояса. Мокрые гильзы в нижней части уплотняют резиновыми кольцами, размещаемыми в канавках блока цилиндров (двигатели автомобиля КамАЗ-5320), в канавках гильз (двигатели автомобилей МАЗ-5335, ЗИЛ-130 и др.), или медными кольцевыми прокладками, устанавливаемыми между блоком и опорной поверхностью нижнего пояса гильзы (рис. 1.1, г). Для правильной установки в блоке и сохранения формы при работе гильзу центрируют по двум направляющим поясам, при этом диаметр верхнего пояса несколько больше, чем нижнего, в котором для обеспечения удлинения гильзы при работе предусматривается зазор 0,05–0,13 мм по свободной посадке. Верхний торец гильзы выступает над плоскостью блока цилиндров на 0,02 – 0,15 мм, что способствует лучшему обжатию прокладки головки блока и надежному уплотнению гильзы, блока и головки блока. [3]
Интенсивность кавитации, приводящей к разрушению цилиндров, снижают при помощи ряда мероприятий: уменьшают зазоры между поршнем и втулкой; специально профилируют юбку поршня; используют замкнутую систему охлаждения; повышают стойкость поверхностей путем их химико-термической обработки; увеличивают проходные сечения охлаждающей полости, а также используют эмульсионные присадки, и, наконец, повышают жесткость гильзы и закрепляют ее более прочно. Повышение жесткости достигается применением упрочняющих ребер на наружной поверхности гильзы, так как при увеличении толщины ее стенки повышается тепловая напряженность.
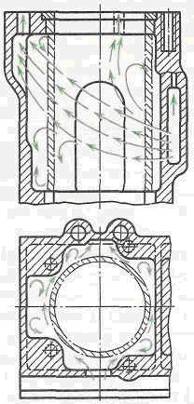
Распространенная продольно-диагональная схема (рис. 1.3, а) обтекания имеет ряд недостатков, выражающихся в снижении интенсивности теплоотдачи в верхней наиболее нагретой части гильзы, большой неравномерности температурного поля гильзы и опасности возникновения объемного кипения в застойных зонах.
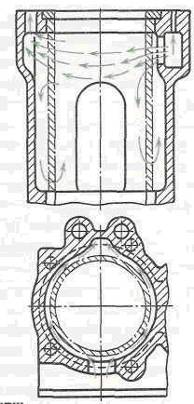
а) б)
Рис. 1.3. Схемы охлаждения гильз блока цилиндров:
а – продольно-диагональная; б – с поперечным обтеканием
На рис. 1.3, б представлена исследованная в НАТИ схема с верхним подводом охлаждающей жидкости и поперечным обтеканием.
Основное отличие этой схемы заключается в наличии кольцевой щели с радиальной шириной (0,03–0,04) D, которая является верхней частью полости охлаждения. Данная схема обеспечивает допустимый уровень температур во втулке (150–160 °С) при форсировании дизелей до 22,5 кВт/л, а также более равномерное распределение температур по длине и периметру гильзы.
Для гильз используют серые чугуны, например СЧ 30, СЧ 35, легированные хромом, никелем, молибденом, которые имеют перлитную структуру с достаточным количеством графита в виде пересекающихся пластин. Легирование чугуна повышает его прочностные свойства, износостойкость и жаростойкость. Применение пористого хромирования позволяет получить значительную поверхностную твердость и уменьшить износ чугунных гильз (в 2,5–4,5 раза в зависимости от вида топлива). [2]
Двигатели, имеющие цилиндры, изготовленные в виде сменных мокрых гильз (двигатели автомобилей ГАЗ-53А, ГАЗ-55–12, ЗИЛ-130, МАЗ-5335, КамАЗ-5320 и др.), проще ремонтировать и эксплуатировать. Блок цилиндров, отлитый вместе с цилиндрами, сложнее ремонтировать, так как если вышел из строя хотя бы один цилиндр (например, в результате задира зеркала цилиндра), то нужно растачивать и шлифовать все цилиндры.
Материал гильз должен обеспечивать наряду с износостойкостью высокую плотность, определяемую гидравлическим испытанием гильз при давлении воды, превосходящим рабочее давление газов. В форсированных двигателях применяют гильзы из легированных высокопрочных чугунов с азотированной поверхностью, имеющие повышенные прочностные характеристики. В этом случае особое внимание обращают на улучшение антифрикционных свойств рабочих поверхностей поршней и колец.
В форсированных высокооборотных двигателях для изготовления гильз применяют сталь типа 45Х, а также азотируемые стали типа 38ХМЮА, обусловливающие получение легкой тонкостенной конструкции [3].
Изображения гильз различных марок, а также в каких двигателях применяются те или иные гильзы можно посмотреть в приложении 1.
2. Основные дефекты и причины возникновения
2.1 Износ внутренней поверхности цилиндров
Во время работы двигателя в верхней части цилиндров сгорает рабочая смесь. Горение сопровождается выделением продуктов окисления – окиси углерода и азота, углекислого газа, сернистого газа, паров воды и других веществ.
При работе двигателя с пониженными температурами (50 – 60 °С) охлаждающей жидкости и масла часть продуктов окисления и особенно пары воды конденсируются на стенках цилиндров. Они растворяют продукты окисления (двуокиси) и образуют кислоты, вызывающие коррозию цилиндров. Кроме того, разрушается масляная пленка и увеличивается износ цилиндров и поршневых колец. Для повышения износостойкости цилиндров в некоторых двигателях применяют вставки 3 (рис. 2.1), изготовленные из коррозионно-стойкого чугуна. Их запрессовывают в блок цилиндров (двигатели автомобилей ГАЗ-52–04, ЗИЛ-157КД) или в гильзу цилиндра (двигатели автомобилей ГАЗ-24 «Волга» и ЗИЛ-130). Использование таких вставок (например, в двигателе автомобиля ГАЗ-53А) повышает стоимость и усложняет технологию изготовления двигателя.
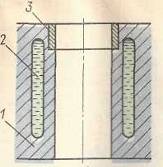
Рис. 2.1. Вставка в блоке цилиндров:
1 – блок цилиндров; 2 – водяная рубашка; 3 – вставка
На двигателях автомобилей ГАЗ-3102 «Волга» и ГАЗ-53–12 гильзы цилиндров отливают монолитными из высокопрочного чугуна без вставки и крепят по верхнему бурту.
Во время работы двигателя зеркало цилиндров, кроме указанной выше коррозии, подвергается также абразивному и механическому изнашиванию вследствие проникновения в двигатель пыли. Много пыли попадает в цилиндры с воздухом через впускной трубопровод, если имеются неплотности в месте его крепления, или с топливом и маслом при их небрежном хранении.
Пыль, попавшая в масло, образует своеобразную притирочную пасту, вызывающую изнашивание поршневых колец, цилиндра, поршня и других деталей. Для уменьшения абразивного износа необходимы хорошая герметизация воздухоочистителя (воздушного фильтра) и впускного коллектора: заправка двигателя чистым маслом и работа его на чистом топливе; заливка в баки дизелей топлива, которое отстаивалось не менее 48 ч, и своевременная замена (или очистка) фильтров систем питания и смазочной.
Механическое изнашивание зеркала цилиндра больше в верхней части, чем в нижней, так как в первой значительно выше давление. Когда в конце такта сжатия в цилиндре сгорает рабочая смесь, то резко повышается давление образовавшихся горячих газов, и первое компрессионное кольцо сильно прижимается к зеркалу цилиндра. В ВМТ скорость поршня снижается до нуля, масляная пленка выгорает, и первое поршневое кольцо вступает непосредственно в контакт с зеркалом цилиндра. При движении поршня вниз (в первый момент) происходит интенсивное изнашивание зеркала цилиндра и поршневого кольца. Для снижения износа цилиндров не следует допускать перегрева двигателя, нарушения момента начала подачи топлива (дизели) и применять для смазывания двигателя масла, не рекомендуемые заводской инструкцией. Абразивное и механическое изнашивание деталей происходит не только в механизмах двигателя, но и в различных механизмах автомобиля.
Кроме износа по длине также наблюдается износ в направлении, перпендикулярном оси коленчатого вала, т.е. овализация гильз. Овализация гильз цилиндров вызывается как неравномерностью изнашивания, так и остаточными деформациями, возникающими от сил давления газов и бокового усилия поршня. Наибольшая овальность гильзы происходит в верхнем поясе в зоне расположения верхнего поршневого кольца при положении поршня в верхней мертвой точке.
Долговечность гильзы цилиндра зависит от качества ремонта и технической культуры эксплуатации двигателя. В процессе ремонта очень важно правильно произвести установку гильзы и сборку всего кривошипно-шатунного механизма, обеспечив при этом точное выполнение технических условий на сборку двигателя. Всякое отклонение от этих условий вызывает деформацию гильзы и перекос поршней, что приводит к повышенному износу гильзы цилиндра. При эксплуатации двигателя срок службы гильзы находится в прямой зависимости от качества смазки, ухода за воздухоочистителем, а также от выполнения правил запуска и прогрева холодного двигателя.
2.2 Кавитационное изнашивание
В дизелях наблюдаются случаи вибрации гильз цилиндров. Она возникает при переходе поршня двигателя через ВМТ, т.е. при перемещении («перекладке») его от одной стороны цилиндра к другой. Между поршнем и зеркалом цилиндра есть зазор, и перемещение поршня происходит с ударом. При этом изменяется давление на стенки цилиндра. Вибрация цилиндра вызывает его кавитационное изнашивание.
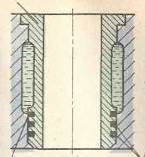
В переводе с латинского языка слово «кавитация» означает пустота. В потоке охлаждающей жидкости при вибрации гильз цилиндров образуются пузырьки воздуха (пустоты), которые под действием высокого давления разрушаются (замыкаются) с выделением большой энергии. Внешняя поверхность гильзы цилиндра, а также часть блока цилиндров, где замыкаются кавитационные пузырьки системы охлаждения, подвергаются разрушению. Для предотвращения кавитационного разрушения в гильзах двигателей (например, ЯМЗ-236 и ЯМЗ-238) протачивают специальную канавку, в которую вставляют антикавитационное кольцо прямоугольного сечения (рис. 2.2).
1
 2
3
Рис. 2.2. Схема цилиндра с антикавитационным кольцом:
1 – гильза цилиндров; 2 – уплотнительные кольца (резиновые или медные, устанавливаемые под бурт); 3 – антикавитаиионное кольцо
Оно расположено между гильзой и отверстием в блоке цилиндров, и, кроме того, через него нижний пояс гильзы опирается на кромку отверстия блока. В сборе с гильзой кольцо устанавливают в блок с натягом, что значительно уменьшает амплитуду колебаний гильзы цилиндра, а следовательно, и кавитационные разрушения ее и блока. Избежать кавитационного разрушения можно уменьшением вибрации гильз цилиндров, поддержанием нормального температурного режима двигателя и т.д. [2]
В карбюраторных двигателях кавитационное разрушение гильз цилиндров почти не встречается. Эти двигатели работают, как правило, с малыми степенями сжатия, а следовательно, давление на поршень в конце сгорания рабочей смеси в них значительно меньше, чем в дизеле. Зазор между поршнем и гильзой цилиндра в карбюраторном двигателе также меньше, и при работе он уменьшается. Поэтому при перекладке поршня в ВМТ не происходит сильного удара и значительной вибрации гильзы. [1]
2.3 Излом бурта гильзы
В блоке цилиндров двигателя имеется округлое гладкое углубление, так называемое седло буртика. Оно аксиально фиксирует гильзу в блоке. Буртик должен сидеть точно в углублении таким образом, чтобы гильза полностью прилегала по всему периметру седла. Затем в блоке цилиндров устанавливается прокладка головки блока цилиндров. Уплотнение камеры сгорания (в прокладках старших поколений металлическая окантовка, в более современных металлических прокладках – профиль) должно при этом прилегать точно к верхней стороне седла буртика. [2]
При затяжке болтов головка блока сильно прижимается к блоку цилиндров. При этом болты крепления головки блока и правила затяжки разработаны таким образом, что связь головки блока цилиндров с блоком выдерживает максимальное давление цикла вплоть до 200 бар. В результате через болты и прокладку передается гигантское усилие на седло буртика. Поэтому очень важно, чтобы усилие передавалось через прокладку на седло строго вертикально.
Причины излома бурта гильзы
Посторонние частицы.
При монтаже очень важно соблюдать чистоту, чтобы между буртиком и седлом не попала грязь (стружка, уплотняющие средства, остатки прокладки и др.).
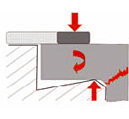
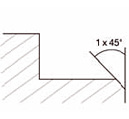
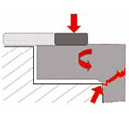
2. Неровности и перекосы в области седла буртика в блоке цилиндров.
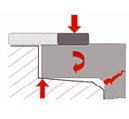
Важно, чтобы поверхность была строго горизонтальна (см. рис. 2.3, а, б), а острая кромка поверхности седла срезана (под углом около 1х45°, см. рис. 2.3, в). В противном случае велика опасность излома.
а) б) в) г)
Рис. 2.3. Причины излома бурта гильзы
а, б – наклон в области седла; в, г – возможность излома при отсутствии фаски седла буртика
3. Неподходящая прокладка головки блока цилиндров.
Также может стать причиной неправильного распределения сил в области буртика (рис 2.4) из-за слишком маленького диаметра либо неверно выбранной высоты прокладки.
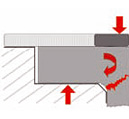
Рис. 2.4. Излом в результате неподходящей прокладки
4. Неправильная обработка
Иногда головка блока цилиндров имеет канавку по всему периметру, в которую входит противопожарный борт, причем головка и гильза цилиндра не должны соприкасаться. Если вследствие перекоса или повреждения головка блока требует выравнивания, канавка должна быть пропорционально увеличена. В противном случае есть опасность того, что усилие будет направлены не на прокладку, как должно быть, а на противопожарный борт гильзы цилиндра (рис. 2.5).
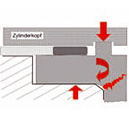
Рис. 2.5. Излом в результате уменьшения глубины канавки
Если данный дефект гильзы не будет вовремя обнаружен, то после пуска двигателя сломанная гильза сдвинется в направлении коленчатого вала, и как только место излома окажется на высоте первого поршневого кольца, поршневое кольцо выскочит выше места излома. При обратном ходе поршня он вдавит гильзу цилиндра. Вращающийся коленчатый вал разобьет гильзу, поршень и шатун также будут повреждены.
2.4 Трещины на поверхности гильзы
Причиной появления трещин в деталях являются, в первую очередь, ненормальные условия их работы, а именно, сильный перегрев, быстрое охлаждение, ударные нагрузки и т.д. Трещины могут возникнуть также вследствие нарушения технологии ремонта. Перетяжка болтов головки блока на некоторых двигателях может стать причиной образования трещин на поверхности гильз. Эксплуатация двигателя в холодное время года на воде в системе охлаждения – также достаточно распространенная причина появления трещин в блоке и гильзах цилиндров после замерзания воды.
Трещина, возникшая в той или иной детали, редко локализуется, т.е. остается неизменной длительное время. В большинстве случаев, испытывая циклические рабочие нагрузки и циклы нагрева-охлаждения, трещина развивается дальше до поломки детали. Последствия и скорость развития трещины зависят от типа детали, материала и сечения, по которому проходит трещина. Для ответственных деталей КШМ и поршневой группы, включая коленчатый вал, шатуны и поршневые пальцы, трещина, независимо от места ее образования, практически всегда приводит к разрушению детали и выходу двигателя из строя.
В корпусных деталях типа блока цилиндров и головки блока, а также гильзах трещины, как правило, проходят в полость системы охлаждения, соединяя ее с каналами систем смазки, вентиляции картера, цилиндрами, либо с окружающей средой, вызывая течи и / или перемешивание рабочих жидкостей. Помимо этого, через трещины в стенке цилиндра или камеры сгорания в систему охлаждения при работе двигателя поступают отработавшие газы, которые вытесняют охлаждающую жидкость, резко снижая эффективность охлаждения двигателя.
Трещины в нижней части гильзы обычно связаны с ударами разрушенного шатуна и, как правило, располагаются вертикально.
Установка на двигатель детали с трещиной приводит обычно к его неработоспособности (выходу из строя) сразу после первого запуска или через определенное время, т.е. к необходимости повторного ремонта. Кроме того, традиционные виды ремонта рабочих поверхностей детали с трещиной (шлифование, хонингование и т.д.) иногда приносят убытки ремонтному предприятию, так как деталь с трещиной заведомо неремонтопригодна и требует замены. Учитывая это, обнаружению трещин в деталях перед ремонтом должно быть уделено самое серьезное внимание. [4]
2.5 Износ посадочных поясков гильзы
Износ посадочных поясков частично связан с кавитационным изнашиванием. Признаком дефекта гильз являются глубокие раковины на поверхности поясков, что является следствием явления кавитации или коррозии.
В процессе работы возникает вибрация гильзы, что также вызывает износ посадочных поясков гильзы.
В реальных условиях эксплуатации двигателей возможно появление овальности посадочных поясков гильзы, вызванное кавитационным разрушением или отложением накипи в зазорах посадочных поясков гильзы в блоке.
3. Выбор способа восстановления гильз
В ремонтной практике восстановление изношенных автотракторных деталей производится разными способами и выбор того или иного способа в конкретных условиях определяется или экономическими соображениями или производственными возможностями ремонтных мастерских (наличием соответствующего технологического оборудования).
Для гильз принята следующая схема технологического процесса ремонта [4]:
1) правка;
2) восстановление размеров посадочных поясков;
3) устранение неисправностей опорного буртика;
4) восстановление внутренней рабочей поверхности;
5) цинкование наружной поверхности;
6) контроль.
3.1 Правка гильзы
При дефектовке гильз проверяют овальность центрирующих посадочных поясков. При овальности поясков больше допустимого размера гильзу подвергают правке. Нагрузку прилагают по максимальной оси овала. В процессе правки упругая деформация гильзы не должна превышать 20 мм. После правки каждую гильзу проверяют на магнитном дефектоскопе для обнаружения возможных трещин.
Гильзы правят на специальном гидравлическом прессе (рис. 3.1) с приводом от топливного насоса. Насосная установка смонтирована под столом и управляется педалью. Гильзу ставят на нижнюю алюминиевую подушку 7 с войлочной прокладкой 1.
Подушка 7 закреплена на сварной станине 6 пресса. Нагрузку на деталь прикладывают через верхнюю подушку 3 с войлочной прокладкой 2, которая подвешена при помощи Т-образного паза к грибку плунжера 4 так, что может
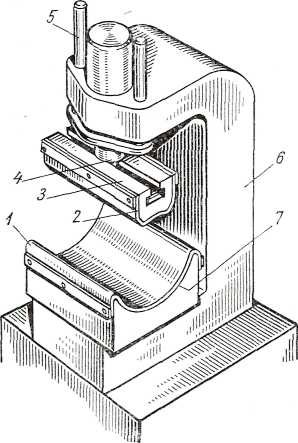
Рис. 3.1. Пресс для правки гильзы
самоустанавливаться по гильзе в процессе правки. Верхняя подушка для облегчения выполнена из алюминиевого сплава с тем, чтобы по возможности разгрузить возвратные пружины, скрытые в защитных колпачках 5. Предохранительный клапан гидравлического пресса ограничивает усилие правки в пределах 2500 кг. При большем усилии возможно возникновение трещин.
3.2 Восстановление размеров посадочных поясков
Для гильз, в зависимости от величины износа центрирующих поясков, установлено три маршрута их ремонта.
К первому маршруту относят детали с незначительным (до 0,09 мм) износом поясков. Эти детали не требуют наращивания поясков.
По второму маршруту ремонтируют детали с износом центрирующих поясков не более 0,2 мм. Пояски с таким износом наращивают способом хромирования.
В третий маршрут включают гильзы с износом центрирующих поясков более 0,2 мм. Для этих деталей рекомендуется наращивание поясков виброконтактной наплавкой.
Признаком для бракования гильзы являются глубокие раковины на рабочей поверхности и на поясках, возникающие вследствие коррозии, которые нельзя устранить шлифованием. [3]
Если на поверхности центрирующих поясков нет коррозии и не требуется их наращивания, то при их ремонте ограничиваются слесарной обработкой. Напильником зачищают выступающие неровности металла на кромках поясков. Поверхность поясков рекомендуется полировать наждачным полотном зернистостью 18–140. При наличии коррозии и износе до 0,2 мм пояски гильзы шлифуют, хромируют и вторично шлифуют до нормальных размеров. Для шлифования посадочных поясков на круглошлифовальном станке деталь устанавливают на центровую оправку (рис. 3.2) с двумя соосными коническими грибками. Обрабатываемую гильзу базируют по неизношенным нерабочим фаскам, расположенным по концам отверстия.
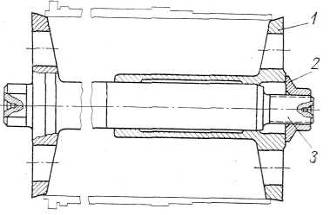
Рис. 3.2. Центровая оправка для шлифования поясков гильзы:
1 – втулка; 2 – гайка; 3 – оправка
Для хромирования поясков гильз применяют индивидуальные подвесные приспособления. Поверхности, не подлежащие хромированию, изолируют перхлорвиниловым пластикатом. После обезжиривания и анодной обработки пояски гильз хромируют в сернокислом электролите. Для получения блестящего осадка принимают плотность тока 45–50 а/дм2, температуру электролита 55–60° С. Толщина слоя хрома должна быть 0,15–0,2 мм.
Хромированные пояски шлифуют корундовым кругом зернистостью 46–60, твердостью СТ1 – СТ2.
Овальность поясков должна быть не более 0,05 мм; разностенность детали в зоне поясков допускается не более 0,08 мм.
На поверхности поясков допускаются мелкие углубления (сыпь), площадью не более 20% поверхности обоих поясков.
Для виброконтактной наплавки изношенных центрирующих поясков гильз применяют малоуглеродистую сварочную проволоку диаметром 1,4–1,6 мм. Рекомендуется следующий режим наплавки: напряжение сварочного тока 16–18 В, индуктивность 8 витков, амплитуда вибрации электрода 1,5 мм; скорость подачи проволоки 48–60 м/мин; число оборотов гильзы 0,75 в минуту (окружная скорость 48 м/мин); скорость перемещения электрода вдоль оси детали 2 мм за один оборот. Охлаждающую жидкость подводят к внутренней поверхности гильзы. Поверхность буртика и переходной канавки от наплавки и брызг металла предохраняют тонким слоем обмазки состава (в г): мел – 600, декстин – 50 и вода – 340.
Наплавленные посадочные пояски шлифуют под ремонтные размеры. Для обработки применяют корундовый круг зернистостью 45–60, твердостью С1 – С2.
3.3 Устранение неисправностей опорного буртика
Поврежденные уплотнительные канавки на верхнем торце буртика восстанавливают прокатыванием стальных закаленных роликов. Металл, вытесненный из канавок, увеличивает высоту гребешков примерно на 0,25 мм. После обработки канавок на круглошлифовальном станке шлифуют обе плоскости бурта. В результате увеличивается высота бурта на 0,15 мм, что вполне достаточно для восстановления размеров бурта гильзы. Для шлифования буртов гильзу закрепляют на оправке.
Чтобы прокатать канавки на торце буртика гильзы, применяют специальный станок, похожий на вертикальный гидравлический пресс, в плунжере которого на шарикоподшипниках смонтирован шпиндель, несущий накатную головку. Гильзу устанавливают в гнездо массивной выдвижной плиты, соосно со шпинделем. Накатная головка закреплена на шпинделе и несет три коромысла, каждое из которых свободно качается на горизонтальной оси, установленной вдоль радиуса головки. Угол между осями коромысел накатной головки равен 120°. На концах каждого коромысла свободно вращаются накатные ролики. Благодаря такому устройству накатная головка представляет собой статически определимую систему, в которой усилие пресса распределяется между роликами равномерно.
Профили роликов показаны на рис. 5.3. На первом коромысле установлены два ролика: ролик 1 обкатывает внутреннюю и наружную кромки гильзы, ролик 2 выдавливает металл из галтели. Остальные ролики, попарно установленные на втором и третьем коромыслах, вытесняют металл из канавок.
Ролики в пазу коромысла закреплены с некоторым осевым зазором f0. Благодаря этому каждый ролик самоустанавливается в канавке, даже при наличии значительных погрешностей, допущенных в процессе первоначальной обработки канавок.
Наружный диаметр роликов равен 40 мм; изготовлены они из стали Р18 и закалены до твердости НRС 62–65. Число оборотов шпинделя 20 в минуту. Необходимое усилие гидравлического пресса устанавливают при наладке станка путем регулировки предохранительного клапана.
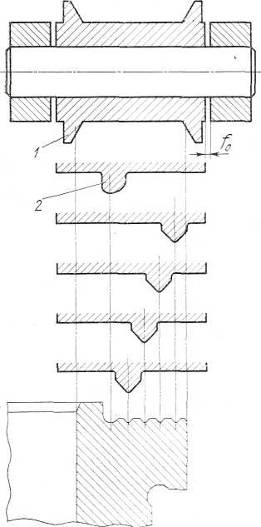
Рис. 3.3. Схема