Разработка технологии восстановления гильз цилиндров ДВС
3.4 Восстановление внутренней поверхности
При всем многообразии применяемых в производстве ремонтных операций все же многие из них можно сгруппировать в типовые группы с одинаковым технологическим процессом и из общей технологии ремонта выделить наиболее часто встречающиеся способы восстановления деталей. [3]
Технологическая однородность ремонтных операций является основным классифицирующим признаком, по которому можно разделять все способы ремонта следующим образом:
1). восстановление изношенных деталей способом ремонтных размеров;
2). восстановление изношенных деталей наплавкой;
3). восстановление изношенных деталей металлизацией;
4). восстановление изношенных деталей гальваническим способом;
5). восстановление изношенных деталей путем раздачи и осадки их;
6). восстановление изношенных деталей путем поворачивания их другой, нерабочей стороной;
7). восстановление изношенных деталей при помощи добавочных деталей, имеющих форму втулок, гильз или колец;
8). восстановление изношенных деталей путем замены изношенной части новой.
3.4.1 Растачивание под ремонтный размер
Растачивание и хонингование гильз цилиндров производятся при износе внутренней поверхности (в месте наибольшего износа) до диаметра, превышающего предельный, при овальности и конусности на рабочем участке более допустимых размеров.
В зависимости от величины износа гильзы ремонтируют растачиванием или шлифованием с последующим хонингованием или только хонингованием под ремонтные размеры.
Перед устранением дефектов гильзы промывают и очищают от грязи, коррозии и накипи, а посадочные пояски и опорные поверхности буртиков зачищают до металлического блеска.
По величине износа внутренней поверхности гильзы сортируют на три группы. Первая группа гильз – с внутренним диаметром в пределах допуска на новую гильзу; вторая группа – с внутренним диаметром, превышающим номинальный не более чем на 0,2 мм, и третья группа – с внутренним диаметром, превышающим номинальный на 0,15–0,2 мм, но не более чем на 0,4 мм.
Гильзы первой группы могут быть использованы без ремонта или после хонингования внутренней поверхности до удаления неровностей и следов коррозии. Хонингование гильз производят на хонинговальном станке ЗБ833 головками ПТ-1085А с шлифовальными брусками К36–5 СМ1-С1К и КЗЗ-М20 СМ1-С1К.
В качестве охлаждающей жидкости рекомендуется применять керосин. Иногда к нему добавляют 10–20% веретенного масла.
Также для хонингования цилиндров применяют бруски из синтетических алмазов, обеспечивающие значительное повышение производительности процесса, точности обработки, уменьшение шероховатости поверхности. Стойкость брусков из синтетических алмазов в десятки раз выше стойкости обычных брусков. Для предварительного хонингования могут быть использованы бруски АС12М1, а для окончательного АСМ40М1.
Гильзы второй группы ремонтируют хонингованием или шлифованием на внутришлифовальном станке с последующим окончательным хонингованием. При обработке гильз только хонингованием сначала производят предварительное хонингование шлифовальными брусками К316–8 СМ1-С1К или (с целью повышения производительности) более крупнозернистыми брусками К340МЗК. Для окончательного хонингования применяют бруски КЗЗ-М20 СМ1-С1К.
Гильзы третьей группы ремонтируют растачиванием внутренней поверхности с последующим предварительным и окончательным хонингованием до ремонтного размера. В процессе растачивания и хонингования нагрев гильзы допускается не более 50–60° С [4].
Гильзы растачивают на вертикальном алмазно-расточном станке –278Н расточными резцами с пластинками из твердого сплава ВК2 или ВКЗМ.
Гильзы на станке центрируют при помощи оправки, вставленной в шпиндель станка (рис. 3.4). Шаровой конец оправки должен входить в цилиндр на глубину 3 – 4 мм. Вылет шарового конца оправки подсчитывают по формуле:
 ,
где D – диаметр гильзы, под который производится растачивание;
d – диаметр шпинделя (оправки).
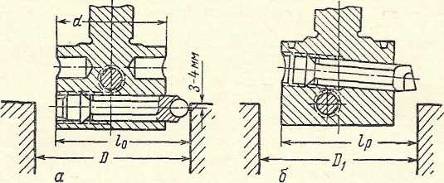
Рис. 3.4. Центрирование гильзы (а) и установка резца (б) при растачивании гильзы цилиндра
При установке резца для растачивания необходимо учесть припуск на хонингование в пределах 0,06–0,12 мм на диаметр. Внутренняя рабочая поверхность расточенной гильзы может иметь овальность не более 0,04 мм, конусность не более 0,05 мм, шероховатость поверхности должна быть не ниже 6-го класса чистоты.
Для того чтобы получить высокую чистоту рабочей поверхности, гильзу хонингуют. После хонингования на рабочей поверхности гильзы не должно быть рисок и следов. Геометрия отверстия должна отвечать техническим требованиям. Для хонингования гильзы применяют пружинящую хону (рис. 3.5), которая отличается от обычной хоны тем, что каждый брусок прижимается к поверхности гильзы отдельной пружиной. Такая хона не исправляет геометрической формы гильзы, а лишь повышает класс чистоты ее поверхности.
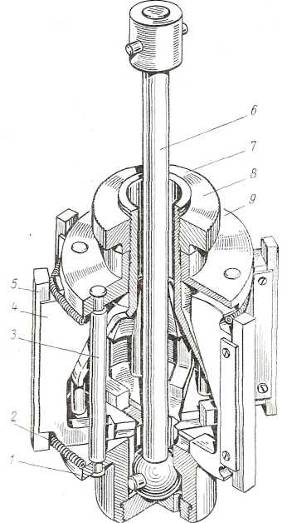
Рис. 3.5. Хона:
1 – нижний диск; 2 – пружина; 3 – стержень; 4 – державка; 5 – абразивные бруски; 6 – тяга; 7 – пружинящая коронка; 8 – натяжная гайка; 9 – верхний диск
При предварительном хонинговании расточенной гильзы до ремонтного размера оставляют припуск на окончательное хонингование в пределах 0,01–0,03 мм на диаметр. После предварительного хонингования на внутренней поверхности гильзы не должно быть следов износа, неровностей. Овальность не должна превышать 0,04 мм, а конусность – 0,05 мм (при температуре гильзы, равной температуре окружающего воздуха). Шероховатость поверхности должна быть не ниже 7-го класса чистоты.
После окончательного хонингования диаметр внутренней поверхности гильзы должен находиться в пределах допуска на ремонтный размер, а овальность и конусность не должны превышать 0,03 мм. Шероховатость поверхности должна быть не ниже 9-го класса чистоты.
Данный способ широко применяют при ремонте цилиндро-поршневой группы двигателей, однако износе внутренней поверхности гильз больше последнего ремонтного размера деталь выбраковывают, тем самым увеличиваются затраты на приобретение новой детали.
3.4.2 Шлифование внутренней поверхности
Растачивание часто заменяют шлифованием. Внутреннюю рабочую поверхность гильзы шлифуют до выведения следов износа. Овальность рабочей поверхности гильзы в нижнем и верхнем поясах, а также конусность поверхности на длине гильзы допускается не более 0,06 мм. Разрешается наличие нетронутой шлифовальным камнем выработки от верхнего поршневого кольца. Кроме того, допускается наличие нетронутых камнем площадок на высоте не более 50 мм от нижнего края гильзы, общей площадью не более 20 см2.
Опыт показывает, что при шлифовании гильз ремонтного фонда в большинстве случаев не удается выполнить эти технические требования. Поэтому такие гильзы обычно бракуют.
Для шлифования отверстия гильзу устанавливают в приспособлении (рис. 3.6), закрепленном на планшайбе шпинделя внутришлифовального станка. Приспособление состоит из чугунного стакана 5, прижимного кольца 8 и выталкивателя 3. В стакан запрессованы базовые стальные закаленные кольца 1, и 6. Для того чтобы обеспечить соосность отверстия гильзы со шпинделем станка, отверстия колец и торец кольца 1 шлифуют после закрепления приспособления на планшайбе. Поэтому на крупных ремонтных предприятиях один из станков налаживают для обработки гильз с поясками ремонтного размера, а остальные станки – для обработки гильз нормального размера.
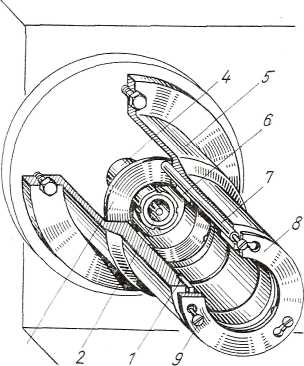
Рис. 3.6. Приспособление для установки гильзы при шилифовании рабочей поверхности
Выталкиватель представляет собой стальную тарелку, шарнирно соединенную с тягой 4 пневматического цилиндра, закрепленного на заднем конце шпинделя. С тарелкой также шарнирно соединены три тяги 7, в каждую из которых ввернут винт 9 с конической головкой. В нажимном кольце имеется три паза, образующие с этими винтами штыковой замок.
Чтобы установить гильзу в приспособлении, тягу пневматического цилиндра подают вправо, нажимное кольцо поворачивают против часовой стрелки и снимают с приспособления. Затем вкладывают в стакан гильзу, надевают нажимное кольцо, поворачивают его до упора по часовой стрелке, а тягу пневматического цилиндра подают влево. Благодаря шарнирным соединениям тяг с выталкивателем, усилие пневматического цилиндра распределяется равномерно между тремя тягами 7. Это сохраняет гильзу от коробления при шлифовании. Для снятия гильзы со станка тягу пневматического цилиндра подают вправо. При этом нажимное кольцо освобождается, а выталкиватель выдвигает гильзу из базирующих ее колец.
Внутри тяги пневматического цилиндра проходит труба 2, по которой подается охлаждающая эмульсия.
Для шлифования гильзы применяют круг ПП-125–50–50 на керамической связке СМ1, зернистостью 12–16.
После шлифования рабочей поверхности гильзы наружную поверхность подвергают пескоструйной очистке и цинкованию.
Такая последовательность выполнения операций принята потому, что на некоторых гильзах в процессе шлифования не удается устранить следы износа. Эти гильзы бракуют. Следовательно, цинкование наружной поверхности гильз до шлифования рабочей поверхности нецелесообразно.
Толщина слоя цинкового покрытия должна быть равна 0,03–0,05 мм. Осадок металла должен быть мелкокристаллический светло-серебристого цвета. Цинком покрывают только поверхность между посадочными поясками. Центрирующие пояски изолируют цапон-лаком, а нижнюю часть гильзы – экраном из целлулоида.
3.4.3 Электроимпульсное нанесение покрытий
При восстановлении гильз возможно использование способа электроимпульсного нанесения покрытитий [5].
Электроимпульсное нанесение покрытий основано на импульсном разряде конденсатора через проволоку напыляемого металла. При этом происходит взрывное плавление проволоки и осаждение расплавленных мелких частиц металла на внутренней поверхности гильзы (рис. 3.7).
Используемая для нанесения покрытий электроразрядная цепь представляет собой колебательный контур и характеризуется следующими данными: емкость конденсатора 100 мкФ, максимальное напряжение зарядного тока 30 кВ, собственная частота колебаний электроразрядной цепи 25 кГц. Для напыления используют металлическую, например вольфрамовую, проволоку диаметром 0,5– 1 мм и длиной 20–150 мм. Режим напыления, выбираемый в зависимости от размера и формы изделия, согласно многочисленным экспериментальным данным рассчитывают по следующим уравнениям [5]:
 ;
 ,
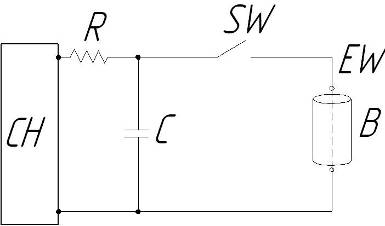
Рис. 3.7. Схема электроимпульсного напыления:
СH – источник питания для зарядки конденсатора; R – резистор; C – конденсатор; SW – выключатель; EW – металлическая проволока; B – напыляемая гильза
где S – площадь сечения металлической проволоки, мм2; l – длина металлической проволоки, мм; С – емкость конденсатора, Ф; U – напряжение зарядного тока, В; f – собственная частота колебаний электроразрядной цепи, Гц; K1, K2 – постоянные, определяемые материалом проволоки; K1=(1…3) 10-3; K2=4.
Расстояние l от поверхности изделия до расплавляемого конца металлической проволоки определяется через ее диаметр d и выражается в следующем виде: l=30d.
При разряде в оптимальном режиме около 40% массы проволоки превращается в газ, а остальные 60% – в капли расплавленного металла, сталкивающиеся с поверхностью основного материала. Образующиеся при взрывном разряде капли напыляемого металла можно разделить на две группы, к одной из которых относятся частицы размером несколько микрометров, а к другой – размером несколько сотых долей микрометра. Покрытие образуется за счет осаждения на поверхности частиц первой группы, тогда как частицы второй группы улетучиваются, превращаясь в аэрозоли. При недостаточном уровне энергии разряда металлическая проволока расплавляется без взрыва, а при чрезмерном уровне энергии – полностью переходит в газообразное состояние. И в том и в другом случае напыление невозможно.
Своеобразие электроимпульсного нанесения покрытий связано с особо малым размером частиц в мелкораспыленном состоянии напыляемого материала. При температуре распылений, которая, как считают, близка к точке кипения металла проволоки, все частицы в мелкораспыленном состоянии нагреваются равномерно. При столкновении с поверхностью основного материала скорость движения частиц достигает нескольких сотен метров в секунду. Движение частиц к основному материалу происходит за счет резкого расширения газа при взрыве и вытеснения воздуха из зоны взрыва, что почти полностью исключает окисление частиц, а следовательно, обеспечивает получение плотного покрытия с высокой прочностью сцепления с основным материалом. Недостаток электроимпульсного напыления состоит в том, что этот способ непригоден для восстановления гильз с большой величиной износа, так как данным способом невозможно получение покрытий большой толщины.
3.4.4 Восстановление электролитическими покрытиями
Сущность способа состоит в том, что при прохождении постоянного электрического тока через раствор-электролит в нем образуются положительно и отрицательно заряженные ионы. Положительно заряженные ионы перемещаются к отрицательному электроду-катоду, которым является металлическая деталь, и осаждаются на ее поверхности, прочно с ней сцепляясь. Отрицательно заряженные ионы перемещаются к положительному электроду-аноду и выделяются на нем. В качестве электролитов, как правило, применяются водные растворы солей, кислот и щелочей. [8]
Количество веществ, выделившихся при электролизе, пропорционально количеству электричества, прошедшего через раствор. Количество вещества в граммах, выделяемого из электролита при прохождении через, него тока в 1 ампер в течение часа, называется электрохимическим эквивалентом данного вещества (с, г/A-ч). Плотность тока (DK, A/дм2) называют отношение силы тока к покрываемой или обрабатываемой поверхности детали.
Осажденные при электролизе металлы отличаются по своим свойствам от литых металлов тем, что кристаллическая решетка их искажена вследствие различных условий кристаллизации. Изменяя режим электролиза (плотность тока, температуру и состав ванны), можно в значительной степени изменить и механические свойства осажденных металлов.
Образование покрытий высокого качества во многом зависит от рассеивающей и кроющей способности гальванической ванны. Под рассеивающей способностью понимают степень равномерности металлического осадка на различных частях покрываемой детали, имеющей неправильную форму. Под кроющей способностью понимают возможность ванны покрывать имеющиеся на катоде углубления. Улучшить рассеивающую и кроющую способность ванны можно конструкцией подвески для деталей и формой анодов, а также применением экранов.
Наибольшее распространение при восстановлении деталей нашли электролитические (гальванические) процессы хромирования и осталивания.
Хромирование. Применяется в тех случаях, когда покрытие должно иметь очень высокую твердость и износостойкость. Электролитический хром обладает твердостью от НВ 400 до НВ 1200, а также высокой износостойкостью, низким коэффициентом трения (0,13 при трении по баббиту и 0,16 при трении по стали), высокой теплопроводностью, низким коэффициентом линейного расширения. Электрохимический эквивалент хрома равен 0,324 г./A – ч.
Хромовые электролиты представляют собой растворы хромовой кислоты Н2СrO4, образующейся при растворении хромового ангидрида СгО3 в воде. Для осаждения хрома на катоде-детали, в раствор нужно добавить серную кислоту Н2SО4. При этом наилучшие по качеству осадки и наибольший выход хрома по току получаются при соотношении СгО3: Н2SО4= 100. Выход хрома по току очень мал – всего 13–15%. Установлено, что нормальный процесс хромирования обеспечивается, если трехвалентный хром содержится в пределах от 5 до 20 г./л. Это может быть обеспечено, если площадь анодов будет в 1,8–2 раза больше площади катодов-деталей.
В качестве анода при хромировании применяют рольный свинец с добавлением 6–12% сурьмы. В процессе работы ванны аноды окисляются, и их следует периодически очищать. [5]
Технологический процесс износостойкого хромирования деталей состоит из следующих операций [8]:
1. Очистка деталей от масла и грязи.
2. Предварительное шлифование для придания деталям правильной геометрической формы и получения необходимой шероховатости.
3. Промывка. Детали промывают в горячем щелочном растворе, протирают венской известью, промывают в проточной воде.
4. Изоляция подвески и поверхностей деталей, не подлежащих хромированию. Изолируют обычно цапон-лаком (раствором целлулоида в ацетоне), перхлорвиниловым лаком 9–32 или клеями АК-20 и БФ, которые наносят в 2–3 слоя.
5. Навешивание (установка) деталей на подвеску.
6. Обезжиривание. При химическом обезжиривании детали промывают в бензине или в водном растворе, нагретом до 60–70° С в течение 3–5 мин.
При электрохимическом обезжиривании детали навешивают на подвеску и погружают в ванну с горячим водным раствором. Раствор подогревают до 70–75° С и выдерживают в нем детали в течение 5–8 мин при плотности тока 3–10 A/дм2 и напряжении 8–10 B.
7. Анодное декапирование. Производится в целью удаления с поверхности обезжиренных деталей, окисных пленок и выявления структуры детали. Для этого подвеску с деталями загружают в специальную ванну со слабым раствором серной кислоты в воде (3–5 г./л) и выдерживают в течение 1–2 мин. После этого детали промывают в дистиллированной воде.
8. Хромирование. Для получения твердых износостойких покрытий чаще всего применяют следующий состав ванны и режим хромирования: 150–200 г./л хромового ангидрида и 1,5–2,0 г/л серной кислоты; плотность тока 35–45 А/дм2 и температура электролита 56–58° С.
9. Промывка. По окончании процесса хромирования подвески с покрытыми деталями промывают в дистиллированной воде для сбора электролита, а затем последовательно в проточной воде, в 3–5%-ном растворе щелочи для нейтрализации, снова в проточной воде и наконец в подогретой до 70–80° С воде.
10. Демонтаж (снятие) деталей с подвески и удаление изоляции.
11. Термообработка деталей для устранения их водородной хрупкости. Детали обычно нагревают в сушильных шкафах или в масляной ванне до температуры 150–220° С и выдерживают в течение 1,5–2,0 ч.
Реверсивное хромирование позволяет в 2 раза увеличить скорость отложения хрома, повысить на 1 – 2 класса чистоту покрытия по сравнению с обычным хромированием. При реверсивном хромировании периодически меняют полярность тока: продолжительность катодного периода 10–15 мин, а анодного – 10 – 15 сек. Состав электролита обычный (СгО3 – 200 – 250 г./л и Н2SO4 – 2,0 – 2,5 г/л) при повышении плотности тока до 60 – 150 A/дм2.
Струйное хромирование цилиндрических поверхностей валов и осей дает возможность в 4–8 раз повысить производительность процесса, не снижая качества покрытия. При струйном хромировании деталей на специальных установках электролит интенсивно перемешивается и постоянно обновляется в зоне, непосредственно прилегающей к покрываемой поверхности катода.
Осталивание. Выход металла по току при осталивании в 5– 7 раз выше, чем при хромировании, и равен 75–95%, а скорость отложения осадка в 10 раз больше (0,4 мм за час). При осталивании можно получить покрытия толщиной до 2 мм.
Для твердого и износостойкого осталивания обычно применяют хлористые электролиты следующего состава: хлористое железо FеС12 – 200–500 г./л, хлористый натрий NaС1 – 100 г./л, соляная кислота НС1 – 0,5–0,9 г/л, хлористый марганец MnCl2 –10 г./л. Аноды изготавливают из малоуглеродистой стали. Общая площадь анодов должна быть в 2 раза больше покрываемой поверхности деталей [8].
Твердость, вязкость и износостойкость покрытий при осталивании можно изменять в широких пределах, изменяя состав электролита, его температуру и плотность тока. При малой плотности тока и высоких температурах электролита получают мелкозернистые вязкие покрытия. С повышением плотности тока увеличивается твердость покрытий.
Технологический процесс осталивания анологичен хромированию.
Недостатком восстановления гильз электролитическими покрытиями является небольшая толщина наносимого покрытия, большая продолжительность нанесения покрытия и неравномерность наносимого слоя.
3.4.5 Гальваномеханический способ восстановления
Проведенные исследования показали, что применение гальваномеханического способа при восстановлении деталей машин наиболее полно удовлетворяет требованиям ремонтного производства. Отличительной его особенностью является то, что в процессе электролиза покрываемая поверхность подвергается механическому активированию (царапанию) абразивными или алмазными инструментами в виде лент или брусков, которые перемещаются в межэлектродном пространстве. [6]
Механическое активирование способствует снижению перенапряжения разряда оседаемого металла за счет уменьшения концентрационных ограничений, интенсивного удаления с поверхности катода адсорбировавшихся гидридов, гидроокисей и газообразного водорода. Все это позволяет в десятки раз увеличивать рабочие плотности тока при нанесении хрома, никеля, кобальта, меди и существенно повышать скорость их осаждения.
Данный способ представляет собой разновидность электрохимического хонингования, где в качестве СОЖ используется электролит для нанесения соответствующего металла, и сводится к предварительному хонингованию, электроосаждению металла с одновременным хонингованием при незначительном давлении брусков и к окончательному хонингованию для получения необходимой геометрии обрабатываемой поверхности. Таким образом, весь технологический процесс осуществляется с одной установки на одном и том же оборудовании.
Постоянное хонингование обрабатываемой поверхности во время электроосаждения, высокая скорость циркуляции электролита при малом межэлектродном зазоре обеспечивают высокую скорость осаждения металла, которая в 20 – 50 раз выше, чем при стационарных условиях нанесения покрытий.
Технологический процесс сводится к обезжириванию, промывке в воде, гальваномеханическому процессу нанесения покрытий (декапирование 15…85 с, нанесение покрытия с выходом на режим в течение 8…10 мин, с плавным увеличением Dк и Ра до оптимального), последующей промывке детали в проточной воде, их нейтрализации и ополаскиванию.
Разработана и изготовлена технологическая оснастка для восстановления зеркала гильзы цилиндра ЯМЗ-238, 236, Д-50 (Д-240). Прошли апробацию в условиях опытного производства технологический процесс и установка для восстановления зеркала гильз цилиндров Д-50 (Д-240), а также произведены стендовые испытания трех серий гильз, восстановленных по разработанной технологии, которые показали высокую работоспособность деталей [7].
Недостатком данного способа является сложность приобретения
необходимого оборудования, сравнительно высокая стоимость материалов, используемых при восстановлении.
3.4.6 Восстановление термопластическим деформированием
Способ заключается в нагреве наружней поверхности гильзы в индукторе в течение нескольких секунд до температуры 700…7500С и последующем быстром охлаждении в масле. При этом рабочая часть гильзы сокращается на величину до 0,1 мм, что позволяет дальнейшей механической обработкой восстановить требуемый размер.
Градиент температур создают в стенке детали непрерывно-последовательно вдоль оси детали.
При создании градиента температур деталь нагревают, например, током высокой частоты, а охлаждают струями воды.
Нагрев и охлаждение детали ведут в процессе перемещения детали, относительно источников со скоростью не более 3–4 мм/с, при этом температуру нагрева устанавливают не более 870–920 °С.
На рис. 3.8 показана установка для осуществления способа.
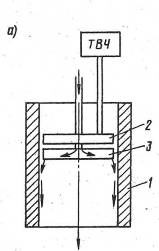
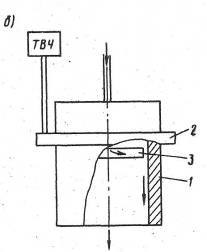
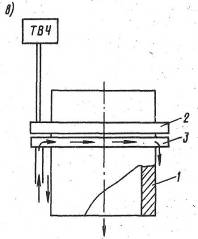
Рис. 3.8. Схема обработки детали ТВЧ:
а – при расположении источников нагрева и охлаждения внутри детали; б – при расположении источника нагрева снаружи детали, а источника охлаждения внутри ее; в-при расположении источников нагрева и охлаждения снаружи детали; 1 – восстанавливаемая деталь; 2 – источник нагрева; 3 – источник охлаждения.
Способ восстановления изношенной внутренней цилиндрической поверхности преимущественно стальных и чугунных деталей типа гильз цилиндров двигателей внутреннего сгорания осуществляется путем создания градиента температур посредством воздействия на деталь 1 источника 2 нагрева и источника 3 охлаждения (рис. 3.8), при этом градиент температур создают в стенке детали непрерывно – последовательно вдоль оси детали, нагрев осуществляют, например, током высокой частоты (ТВЧ), а охлаждают, например, струями воды.
При нагреве и охлаждении деталь перемещают относительно источников на грева ТВЧ и охлаждения со скоростью не более 3 – 4 мм/с, а температуру нагрева устанавливают при этом не более 870–920° С.
В результате создания температурного градиента возникают резко изменяющиеся (как от точки к точке тела, так и в каждой точке во времени) тепловые (термические) напряжения. При этом в нагретых участках возникают окружные напряжения сжатия, а в холодных – напряжения-растяжения. Нагретые участки металла стремятся расшириться, но этому препятствуют более холодные участки цилиндра, поэтому нагретые участки оказываются сжатыми, и, в свою очередь, действуют на холодную часть цилиндра как симметрично приложенная сила растяжения. Поскольку предел прочности металла с повышением температуры падает, то будет происходить деформация в сторону сжатия, т.е. вовнутрь цилиндра.
Результаты исследования показывают, что при создании в полой детали осевого температурного градиента ней появляется пластическая деформация (уменьшение внутреннего диаметра).
Пластическая деформация наблюдается как у детали, изготовленной из чугуна, так и из стали.
Величина деформации зависит от целого ряда факторов, основными из которых являются максимальная температура нагрева и форма температурного поля в детали, физико-механические свойства материала детали, скорость перемещения источников нагрева и охлаждения относительно детали, геометрические размеры детали, интенсивность охлаждения.
Процесс осуществляется следующим образом. Чугунная деталь – гильза двигателя устанавливается на стол устройства. Затем со скоростью 1,5 мм/с относительно индуктора гильза перемещается с непрерывно-последовательным нагревом внутренней поверхности до 870 °С и охлаждением струями воды с температурой 200С и расходом 15 л/мин. При этом величина радиальной деформации Е составляет в среднем 0,7 мм. Затрата подготовительного, основного и заключительного времени на восстановление одной гильзы составляет 2 мин.
3.4.7 Способ постановки ремонтных втулок
Данный способ восстановления внутренней поверхности гильз цилиндров внутреннего сгорания позволяет увеличить процент повторно используемых гильз, так как появляется возможность ремонтировать гильзы при износе внутренней поверхности, превышающем 0,4 мм,
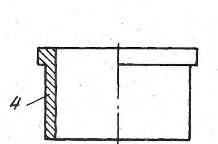
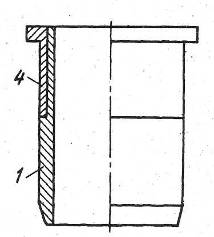
Способ осуществляется следующим образом. Измеряют зону износов 1 внутренней рабочей поверхности гильзы 2, на наружной поверхности которой от верхней кромки делают проточку 3 на длину, на 5… 10 мм превышающую зону износов внутренней рабочей поверхности гильзы. Глубина проточки не должна превышать 0,5 толщины стенки гильзы. Вычитают ремонтную стальную втулку 4, конфигурация которой соответствует удаляемому участку гильзы. Внутренний диаметр втулки 4 и наружный диаметр проточенной части гильзы 2 подбирают с учетом допуска на прессовую посадку.
На рис. 3.9 а, б представлены соответственно гильза и ремонтная втулка на подготовительной стадии; на рис. 3.9 в-гильза, прошедшая восстановительный ремонт.
Наружную поверхность втулки вытачивают с допусками на последующую доводку до номинальных размеров гильзы после операции напрессовки. Изготовленную втулку 4 нагревают до 300…400 °С и насаживают на подготовленный участок гильзы. При охлаждении втулки происходит обжим гильзы, за счет чего восстанавливается внутренний диаметр гильзы. В заключение обрабатывают внутреннюю и наружную поверхности гильзы под номинальные размеры.
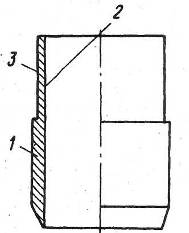
а) б) в)
Рис. 3.9. Способ восстановления постановкой втулки:
а – гильза; б – ремонтная втулка; в-гильза с напрессованной втулкой.
Данный способ прост в изготовлении, не требует приобретения дополнительного оборудования, но имеет ряд недостатков: ухудшается охлаждение гильзы за счет ухудшения теплоотвода, так как нарушена однородность материала; для различных гильз необходимо изготавливать различные втулки, что удорожает производство и усложняет технологический процесс.
4. Конструктивная разработка
4.1 Устройство и работа приспособления для восстановления гильз гальваномеханическим способом
Особенностью восстановления внутренней поверхности гильз гальваномеханическим способом является то, что в процессе электролитического наращивания покрываемая поверхность подвергается механическому активированию режущим инструментом в виде брусков, которые перемещаются в межэлектродном пространстве. Также высокая скорость циркуляции электролита при малом межэлектродном зазоре обеспечивает высокую скорость осаждения металла, а за счет постоянного хонингования в процессе осаждения – высокую точность и качество восстанавливаемой поверхности.
Существуют установки для нанесения покрытий гальваномеханическим способом. Но появляется необходимость в их приобретении, что повышает затраты на восстановления гильзы. Предлагаемое приспособление предназначено для закрепления гильз на хонинговальном станке 3Б833 для восстановления гильз гальваномеханическим способом. Так как этот станок широко распространен, то нет необходимости покупать дорогостоящее оборудование [5].
Приспособление состоит из корпуса (8, рис. 5.1), установленного на опорной плите (7), которая крепится на столе хонинговального станка 8Б833. Закрепление гильзы (11) происходит за счет призм (9), которые перемещаются по резьбе за счет вращения вала, на котором они расположены. На опорный бурт гильзы устанавливается кожух (10) для отвода электролита в ванну и защиты деталей приспособления. Рядом со станком устанавливаются две ванны с электролитом и водой. Ванны через трубопроводами связаны с насосами для подачи электролита (2) и воды (17) соответственно. Ванны снабжены датчиками контроля температуры и нагревательными элементами для поддержания постоянной температуры.
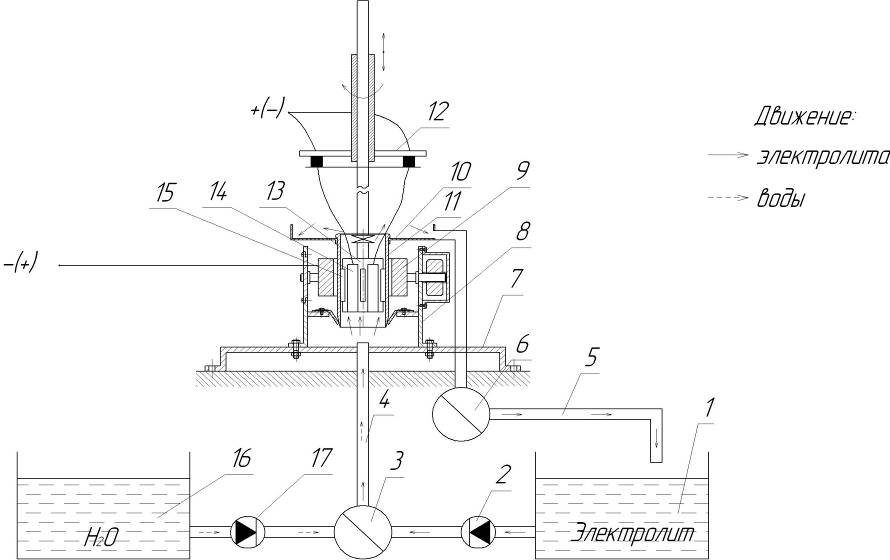
Рис. 4.1. Схема гальваномеханического способа нанесения покрытий:
1 – ванна с электролитом; 2, 17 – насосы; 3, 6 – кран-распределитель; 4 – нагнетательный трубопровод; 5 – трубопровод отвода электролита; 7 – монтажная плита; 8 – корпус; 9 – призмы; 10 – защитный кожух; 11 – восстанавливаемая гильза; 12 – токосъемное устройство; 13 – электрод-инструмент; 14 – электрод; 15 – хонинговальные бруски; 16 – ванна с водой
Далее трубопроводы соединяются через кран-распределитель (3), который связан через нагнетательный трубопровод (4) с корпусом приспособления. К режущему инструменту (электрод-инструмент) (13) прикреплены электроды (14), которые подсоединены к источнику питания через токосъемное устройство (12). На гильзу (электрод-деталь) также подается напряжение через призмы.
Для хромироованиия был выбран универсальный электролит (состав, г/л: CrO3 – 250, H2SO4 – 2,5) как наиболее стабильный и высокопроизводительный, обеспечивающий нанесение качественных покрытий в диапазоне катодной плотности тока Dk = 50…1000 А/дм2 и температуры электролита tэл= 35…55єC.
Для гальваномеханического железнения были выбраны электролиты следующего состава, г/л: FeCl2∙4H2O – 500, NiSO4∙7H2O – 40, виннокислый натрий – 3, смешанный – FeSO4∙7H2O – 200, FeCl2∙4H2O – 200. Данные электролиты наиболее стабильны по ионному составу при гальваномеханическом железнении и обеспечивают нанесение качественных покрытий толщиной более 1 мм при Dk = 50…300 А/дм2 и tэл= 20…50 °C [6].
При исследованиях по определению химической стойкости абразивных и алмазных брусков на керамической, бакелитовой, каучуксодержащей, эпоксидной и титановых связках было установлено, что наивысшей химической стойкостью в выбранных электролитах хромирования и железнения обладают абразивные бруски из электрокорунда белого, карбида кремния зеленого, а также алмазные на титановой и каучукосодержащей связках Р9 и PI4. Однако дальнейшее использование выбранных инструментов при гальваномеханичеоком хромировании и железнении показало, что алмазные бруски на титановой связке в процессе электролиза поляризуются и происходит их активное электрохимическое растворение, а также водородное охрупчивание, вследствие чего их использование становится нецелесообразным.
Так, лучшее качество покрытий достигается при