Разработка технологии восстановления гильз цилиндров ДВС
Варьируя катодной плотностью тока Dk и величиной давления инструмента Ра можно управлять формированием структуры покрытий и величин пористости.
Выявлено, что увеличение Dk, Pa и снижение tэл способствуют увеличению маслоемкости и смачивающейся способности покрытий хрома и железа, которая выше у аналогичных покрытий, полученных другими способами.
Наиболее существенное влияние на производительность гальваномеханического способа нанесения покрытий оказывают температура электролита, катодная плотность тока и тип применяемого инструмента. Замечено, что при гальваномеханическом хромировании производительность увеличивается в 20…50 раз, а при железнении по сравнению со стационарными условиями электролиза – в 5…10 раз.
4.2 Принцип действия приспособления
В процессе работы электролит из ванны (1) за счет действия насоса (2) поступает через кран-распределитель (3) по нагнетательному трубопроводу (4) в корпус приспособления. Подача воды осуществляется одновременно с электролитом. Кран-распределитель (3) настраивается на подачу воды в количестве, равном количеству испарившейся воды в процессе нанесения покрытия. Электролит попадает в корпус, где затем под действием электрического тока соприкасается с внутренней поверхностью гильзы. Далее через кожух по трубопроводу электролит поступает обратно в ванну. Процесс циркуляции электролита непрерывен на протяжении всей стадии нанесения покрытия.
4.3 Расчет приспособления
4.3.1 Расчет времени осаждения металла
Определим время, которое понадобится для восстановления внутренней поверхности гильзы двигателя Д-240.
Необходимо вычислить площадь покрываемой поверхности. У гильзы она представляет собой цилиндр:
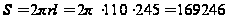 мм2 (4.1)
Толщина слоя покрытия:
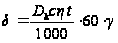 ,
(4.2)
где Dk – плотность тока на катоде, А/дм2;
 – выход по
току, %;
с – электрохимический эквивалент, г / Ач;
 – плотность
металла, г/см3.
Необходимо выполнить хромирование гильзы гальваномеханическим способом и получить слой толщиной 0,3 мм. Из формулы (4.2) находим продолжительность осаждения t:
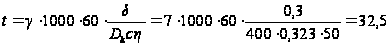 мин.
(4.3)
Количество осаждаемого на катоде металла:
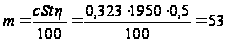 г.
(4.4)
4.3.2 Определение усилия зажатия гильзы
При восстановлении внутренней поверхности гильзы гальваномеханическим способом, необходимо обеспечить прочность закрепления гильзы в призмах без возникновения проворачивания и вибраций.
Для этого
необходимо
выполнение
следующего
условия
 ,
то есть момент
от силы резания
(
 )
должен быть
равен или больше
момента силы
резания (
 ).
Для определения момента от силы резания находим тангенциальную составляющую усилия резания при расточке цилиндра [9]:
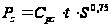 ,
(4.5)
где t – глубина резания, мм
S – подача
Сpz – коэффициент, зависящий от свойств обрабатываемого материала.
Для чугуна СЧ21–40 твердость 190 HB значение Сpz=92
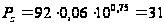 H
Момент от тангенциальной составляющеей силы резания будет равен:
 (4.6)
где
 – радиус резания,
мм
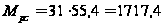 Н
мм.
Момент
от силы трения
должен быть
больше момента
от силы резания
().
 ,
(4.7)
Значит
 или
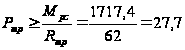 H
Для определения момента от силы трения необходимо найти силу трения призм по внешней поверхности гильзы:
 (4.8)
где
 – сила нормального
давления, создаваемая
призмами на
гильзу, будет
действовать
в направлении
к центру окружности
гильзы перпендикулярно
поверхностям
призм.
f – коэффициент трения призм о гильзу (f=0,2 – чугун по стали).
Из (4) можно найти нормальную силу:
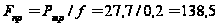 H
(4.9)
Тогда сила, действующая в направлении движения призм:
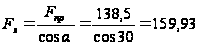 H
(4.10)
где
 – угол между
направлением
движения призм
и силой нормального
давления (30є).
4.3.3 Расчет валов
Основной расчет валов заключается в построении эпюр крутящих и изгибающих моментов методами сопротивлений материалов [10].
Расчет валов производился с использованием программы APM Beam. Графики построения изгибающего и крутящего моментов для наиболее загруженного вала (см. поз. 19, лист 4 графической части) представлены в приложении 2.
Далее по графикам определяем наиболее опасное сечение, то есть с наибольшими изгибающими моментами и рассчитываем изгибающий момент:
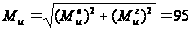 Н
м, (4.11)
где
 – изгибающий
момент в вертикальной
плоскости;
 – изгибающий
момент в горизонтальной
плоскости.
Эквивалентный момент:
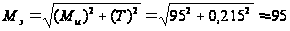 Н
м (4.12)
Расчетный диаметр вала:
 (4.13)
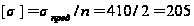 МПа,
где [ ]
– допускаемый
предел прочности
стали,
 – предел
прочности
стали,
n – коэффициент запаса прочности.
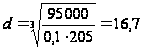 мм
Принимаем диаметр вала d=18 мм, так как на валу необходима резьба стандартного диаметра.
4.3.. Расчет необходимого момента завинчивания резьбы
Необходимый момент завинчивания резьбы находится по формуле:
 ,
(4.14)
где
 – момент трения
в резьбе;
 – момент
трения на торце
гайки или болта.
В нашем случае
=0.
Тогда завинчивания находится по формуле:
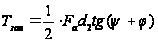 ,
(4.15)
где
 – осевая сила;
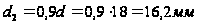 – средний
диаметр резьбы;
 – угол подъема
резьбы;
 – угол трения
в резьбе.
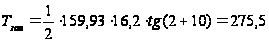 H
мм
4.3.5 Расчет болтов на растяжение
Так как на вал при зажатии гильзы будет действовать осевое усилие от призм, необходимо рассчитать диаметр винта, чтобы выдержать нагрузку от давления вала на крышку.
Из сопротивления материалов и деталей машин известно [10]:
 (4.16)
где
– действующее
напряжение,
МПа;
 – сила, действующая
на деталь, Н;
 – площадь
действия нагрузки,
мм2.
Условие прочности болта при растяжении:
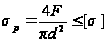 ;
(4.17)
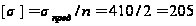 МПа;
 – предварительный
затяг.
Тогда наименьший диаметр вала:
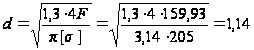 мм.
(4.18)
По конструктивным соображениям принимаем диаметр болта 6 мм.
4.3.6 Расчет крышки на изгиб
1. Определяем опорные реакции
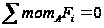 ;
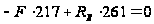 ;
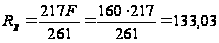 Н;
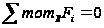 ;
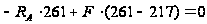 ;
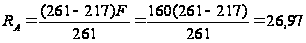 Н;
2. Проверка:
 ;
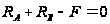 ;
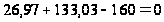 – реакции
найдены верно.
3. 1 участок.
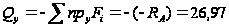 Н;
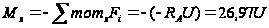
| U | 0 | 217 |
| Mx | 0 | 5,85 |
2 участок.
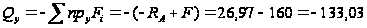 Н;
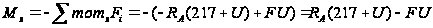
| U | 0 | 217 |
| Mx | 5,85 | 0 |
4. Строим эпюры от действия изгибающих сил и моментов (рис. 5.2).
5. Условие прочности при выборе размеров прямоугольного сечения:
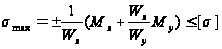 , (4.19)
где
 – моменты по
оси x и y
соответственно
в наиболее
опасном сечении,
 – осевые
моменты сопротивления
изгибу.
Из условия
прочности
(5.19) определяем
 :
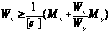 ; (4.20)
 ;
 . (4.21)
Так как
в нашем случае
вид нагружения
– прямой поперечный
изгиб, то
 ,
т.е.:
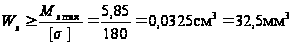 ;
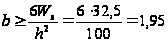 мм.
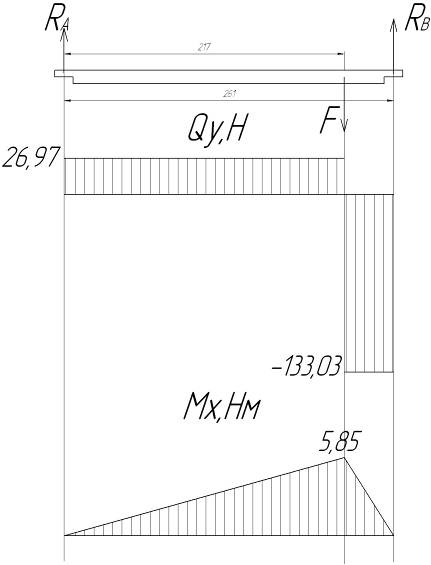
Рис. 5.2. Эпюра сил и моментов от действия сил
Минимально необходимая толщина крышки, которая необходима для выполнения условия прочности 1,95 мм. Из конструктивных соображений принимаем окончательную толщину 10 мм.
5. Разработка технологической карты
Технологический процесс восстановления гильзы сводится к растачиванию гильзы (для восстановления геометрии внутренней поверхности цилиндра), гальваномеханическому процессу нанесения покрытий (декапирование 15…85 с, нанесение покрытия с выходом на режим в течение 8…10 мин, с плавным увеличением плотности тока до оптимального), последующей промывке детали в проточной воде, их нейтрализации и ополаскиванию.
Таким образом для восстановления внутренней поверхности гильзы Д-240 необходимо провести операции:
– растачивание на станке 278Н;
– электрохимическое хонингование на станке 3Б833;
– промывка детали.
5.1 Расточка гильзы
Число проходов [11]:
 ,
(5.1)
где h – припуск на обработку, мм (h = 0,2);
t – глубина резания, мм (t = 0,2);
 .
Выбираем значение подачи [11]:
S = 0,3 мм/об.
Скорость резания [11]:
Vp = 65 м/мин.
Определяем число оборотов, об/мин [11]:
 ,
(5.2)
где D – диаметр детали, мм;
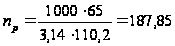
Из технического паспорта станка выбираем обороты меньшие расчетных nф = 160 об/мин.
Фактическая скорость резания с учетом выбранной частоты вращения:
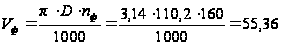 м/мин
(5.3)
Основное время, мин [10]:
 (5.4)
где l – длина обрабатываемой поверхности детали, мм;
у – величина врезания и перебега режущего инструмента, мм.
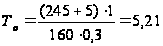 мин
Вспомогательное время [11]:
Твсп = 2,9 + 0,5 = 3,4 мин (5.5)
Дополнительное время [11]:
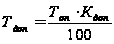 (5.6)
где Топ = То + Твсп – оперативное время, мин;
Кдоп – процентное отношение дополнительного времени к оперативному (для расточки Кдоп = 7)
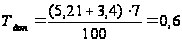
Штучное время, мин [11]:
Тшт = То + Твсп +Тдоп = 5,21 + 3,4 + 0,6 =9,21 (5.7)
Подготовительно-заключительное время [10]:
Тпз = 9 мин
Норма времени, мин [11]:
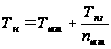 (5.8)
где
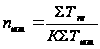 –
количество
деталей в партии,
шт. [11].
где К= 0,04…0,25 – показатель эффективности использования оборудования. Принимаем К = 0,2.
5.2 Гальваномеханическое хромирование гильзы
Гальваномеханическое хромирование представляет собой разновидность электрохимического хонингования.
Параметры хонингования выбираются экспериментально [7]:
i = 1;
значение подачи: S = 10 мм/об;
число оборотов: n = 400 об/мин.
Фактическая скорость резания с учетом выбранной частоты вращения:
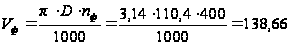 м/мин
Основное время будет равно продолжительности осаждения покрытия, которое уже определялось в пункте 4.3. Для толщины покрытия 0,3 мм продолжительность осаждения 32,5 мин
То = 32,5 мин
Вспомогательное время:
Твсп = 1 + 0,6 = 1,6 мин.
Дополнительное время:
Для хонингования Кдоп = 9
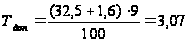 мин.
Штучное время:
Тшт = 32,5 + 1,6 + 3,07 = 37,17 мин.
Подготовительно-заключительное время:
Тпз = 7 мин
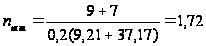 шт.
Принимаем nшт = 2 шт.
Норма времени для расточки, мин:
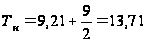 мин.
Норма времени для хонингования, мин:
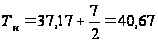 мин.
5.3 Промывка гильзы
Промывают
гильзы в проточной
воде, затем
сушат в сушильном
шкафу (t =
200С,
 = 10 мин).
Технологическая карта восстановления гильзы цилиндра двигателя Д-240 представлена 8-ым листом графической части.
6. Охрана труда
гильза цилиндр гальваномеханический восстановление
6.1 Меры безопасности при ремонте гильз ДВС
Безопасность жизнедеятельности – это комплекс мероприятий по обеспечению по обеспечению безопасности жизненной деятельности человека в условиях производства. Охрана труда, является важнейшим разделом в безопасности жизнедеятельности. Охрана труда – это система законодательных актов, социально-экономических, организационных, технических, гигиенических и лечебно-профилактических мероприятий и средств, обеспечивающих безопасность, сохранение здоровья и работоспособность человека в процессе труда [13]
При работе на станках рабочие подвергаются различным опасным и вредным факторам. Так как эти факторы непосредственно влияют на безопасность жизнедеятельности при восстановлении гильз двигателей, то необходимо разработать ряд мероприятий по предотвращению их вредного воздействия.
6.1.1 Общие вопросы безопасности труда
Создание безопасных и здоровых условий труда на каждом рабочем месте является главной задачей всех руководящих и инженерно-технических работников сельскохозяйственных предприятий. Администрация обязана соблюдать требования государственных стандартов, норм и правил по охране труда, осуществлять мероприятия по технике безопасности и производственной санитарии, принимать необходимые меры по предупреждению несчастных случаев.
Важнейшее значение имеет обучение работающих безопасности труда, которое осуществляется в соответствии с ГОСТ 12.0.004–90 на всех предприятиях и в организациях, независимо от степени опасности. Вновь принятых или меняющих работу рабочих должны обучать в учебных мастерских (в цехах, на участках) безопасным приёмам работы инструкторы, на рабочем месте – высококвалифицированный рабочий, бригадир, мастер, имеющий соответствующую подготовку. Производственное обучение производится с помощью инструктажей.
Различают следующие виды инструктажа:
вводной инструктаж (его проводит инженер по охране труда со всеми приглашаемыми на работу);
первичный инструктаж (на рабочем месте до начала производственной деятельности);
повторный инструктаж (со всеми рабочими по безопасным приёмам и методам работы);
внеплановый инструктаж (в случаях введения новых или переработки стандартов, правил, инструкций, замены оборудования инструмента и т.п., при аварии, травме, пожаре, перерыве в работе более 30 календарных дней;
целевой инструктаж (при выполнении разовых работ, ликвидации аварий, бедствий, катастроф) [13].
6.1.2 Мероприятия по обеспечению нормальных санитарно-технических условий
В процессе труда человек вступает во взаимодействие с предметами, орудиями труда и другими людьми. Кроме того, на него воздействуют различные факторы производственной обстановки, в которой протекает труд. Все это в совокупности характеризует определенные условия труда человека. От условий труда в большей степени зависят здоровье и работоспособность человека, его отношение к труду и его результаты, поэтому улучшение условий труда придает очень большое значение.
Если системами, противодействующими воздействиям вредных факторов на организм, не обеспечиваются нормативные параметры вредных выделений в рабочей зоне, то необходимо выдавать рабочим средства индивидуальной защиты.
Многие производственные процессы сопровождаются выделением в воздух рабочей зоны различного рода загрязнений и тепловых излучений. Вредные вещества проникают в организм человека главным образом через дыхательные пути, а также через кожные покровы и слизистые оболочки.
Для защиты органов дыхания от вредных газов и паров, присутствующих в воздухе в концентрациях, не превышающих ПДК более чем в 15 раз, рекомендуется противогазовый респиратор РПГ-67.
Глаза необходимо защищать при работе с концентрированными химическими веществами, а также при эксплуатации шлифовального и полировального оборудования. Для защиты глаз пригодны полузакрытые или герметичные очки с обыкновенными или коррегирующими бесцветными безосколочными стеклами. Для защиты глаз от пыли и брызг едких жидкостей рекомендуются очки типа ЗПС-80, ЗП2–80, ЗПЗ-80. [15]
Огромное значение для нормализации воздушной среды при восстановлении гильз имеет вентиляция, с помощью которой можно достичь удаления загрязненного или нагретого воздуха из помещений и подачей в него свежего воздуха.
В зависимости от способа перемещения воздуха различают вентиляцию естественную и механическую.
При естественной вентиляции воздух поступает и удаляется через щели, окна, двери и т.п. Если перемещение воздуха производят с помощью вентиляторов, то такую вентиляцию называют механической. В зависимости от направления потока воздуха вентиляция бывает приточной и вытяжной. По зоне действия различают общеобменную, местную и смешанную вентиляции.
Местную механическую вентиляцию проектируют в случае фиксированных мест вредных выделений в конструкции оборудования или технологического процесса. У гальванических ванн, абразивно-заточного и другого оборудования, имеющего места интенсивного вредного выделения, проектируют зонты, бортовые, щелевые и другие устройства для их местного удаления. Кроме того, в помещениях с таким оборудованием проектируют общеобменную вентиляцию, чтобы уменьшить концентрацию загрязнений в окружающем воздухе.
Правильное проектирование и рационально выполненное освещение помещений