Модернізація механізму товаровідтягування побутової трикотажної машини "Українка-2"
ЗМІСТ
Вступ
1 Техніко-економічне обґрунтування
1.1 Загальна характеристика трикотажних машин та переплетень
1.2 Призначення та технічна характеристика базового виробу
1.3 Технічна пропозиція двох варіантів механізму товаровідтягування
1.4 Вибір раціонального варіанту технічного рішення
1.5 Мета і завдання дипломного проекту
2 Конструкторська частина
2.1 Розрахунок зусилля відтягування та вибір електродвигуна
2.2 Розрахунок кінематичних параметрів та крутних моментів на валах
2.3 Розрахунок черв’ячної передачі
2.4 Розрахунок динамічних навантажень
2.5 Вибір параметрів пружин притиску колеса зубчастого до валу
2.6 Розрахунок норми часу на операції на машині
2.7 Розрахунок змінної норми виробітку
3 Економічна частина
3.1 Стислий опис заходу, який впроваджується
3.2 Розрахунок собівартості механізму товаровідтягування
3.3 Розрахунок ціни модернізованої плосков’язальної машини «Українка-2»
3.4 Розрахунок річного економічного ефекту від модернізації плосков’язальної машини «Українка-2»
4 Охорона праці та навколишнього середовища
4.1Аналіз об’єкта модернізації та виробництва для якого він призначений з точки зору безпеки праці та охорони навколишнього середовища
4.2 Заходи спрямовані на приведення виявлених небезпечних та шкідливих виробничих факторів до нормативних вимог
4.3 Заходи щодо охорони навколишнього середовища
4.4 Розрахунок штучного та природного освітлення
4.5 Пожежна безпека
Висновки
Список використаних джерел
ВСТУП
На даний час в Україні велике значення приділяється всебічному розвитку ринкової економіки. Для успішного вирішення цього стратегічного завдання необхідні передумови для розвитку малого й середнього бізнесу в легкій промисловість, що як галузь швидко обертання коштів і високої рентабельності, посідає одне з провідних місце в економіці багатьох розвинутих держав.
Зокрема, перспективи трикотажної галузі легкої промисловості пов’язані з виробництвом виробів верхнього трикотажу малими підприємствами. Використання на такому виробництва простої за конструкцією та високопродуктивної машини дозволить в’язати порівняно дешеві трикотажні вироби з різноманітними візерунками і переплетеннями.
Відомі побутові машини «Українка», УП, «Українка-2» та інші не розраховані на промислову експлуатацію, проте за допомогою цих машин можна створювати різні трикотажні вироби з різноманітними узорами і переплетеннями, зокрема ажурними і рельєфними. Їх модернізація дозволить підвищити продуктивність праці і якість виробів, отже використовувати їх для серійного виробництва продукції на підприємствах малого та середнього бізнесу. Так, наприклад, розробка та впровадження простого по конструкції й експлуатації механізованого механізму товаровідтягування дозволить розширити можливості обладнання.
Крім того, слід відмітити, що купівля сучасних трикотажних машин закордонного виробництва не завжди можлива, внаслідок їх значної вартості.
Тому, актуальною проблемою для галузі є модернізація діючих трикотажних машин, зокрема за рахунок розробки механізмів товаровідтягування.
Дипломний проект присвячений вдосконаленню трикотажної машини «Українка-2» шляхом встановлення механізму товаровідтягування, що дозволить підвищити її продуктивність, а отже і розширити область використання.
РОЗДІЛ 1
ТЕХНІКО-ЕКОНОМІЧНЕ ОБГРУНТУВАННЯ
1.1 Загальна характеристика трикотажних машин та переплетень
Трикотажна (в’язальна) машина застосовується для механічного в’язання трикотажного полотна або штучних виробів. На трикотажній машини здійснюється утворення з ниток петель і з’єднання їх між собою в різноманітні переплетення. Петлеутворення, що виконується в’язальними машинами при виробництві трикотажного полотна або виробу; полягає у вигинанні нитки в петлі і протягуванні нових петель крізь раніше утворені. Мета петлеутворення –перетворення ниток на трикотаж.
Петельна структура трикотажу; визначає зовнішній вигляд трикотажу і його властивості (пружність, міцність, повітропроникність і ін.). Трикотажні переплетення відрізняються одне від одного складом елементів петельної структури (петля, накид, протяжка) і їх взаємним розташуванням. Залежно від числа ниток, що беруть участь в процесі утворення петельного ряду, розрізняють поперечнов’язальні (кулірні) і основов’язальні трикотажні переплетення.
При поперечнов’язальному трикотажному переплетені горизонтальний петельний ряд утворюється послідовним вигинанням однієї нитки. У основов’язальному переплетені горизонтальний петельний ряд складається системою ниток (основою), окремі нитки утворюють послідовно по одній (рідко по дві) петлі в кожному ряду. Трикотажні переплетення бувають одинарні і подвійні. У одинарного трикотажу одна сторона складається з лицьових петель, у подвійного, який виробляється на трикотажних машинах з двох голковиць, обидві сторони лицеві.
З численних видів трикотажних переплетень зазвичай виділяють прості (головні), похідні, комбіновані і складні переплетення. У головних переплетеннях кожен ряд складається з найпростішого поєднання тільки одного основного елементу – петель. У групу головних поперечнов’язальних переплетень входять: гладь кулірна (одинарне однолицеве трикотажне переплетення) і ластик (подвійне, двохлицьове трикотажне переплетення.). Група головних основов’язальних переплетень включає ланцюжок, трико і атлас, які можуть бути і одинарними, і подвійними. Переплетення ланцюжок не є трикотажем в звичайному розумінні цього слова. Ланцюжок складається з петель однієї нитки, нанизаних одна на одну. Ланцюжки не мають поперечного зв’язку між собою; використовуються для отримання складніших основов’язальних переплетень, наприклад трико і атласу. Похідні переплетення (похідна гладь, похідний ластик і ін.) є поєднанням петельних стовпців з різних видів простих переплетень. У групу комбінованих переплетень (наприклад, пресових, жакардових і ін.) входять переплетення, у яких в горизонтальних петельних рядах поєднуються різні елементи петельної структури і чергування рядів складніше в порівнянні з простими переплетеннями. Складні трикотажні переплетення (ажурні, зигзагоподібні і ін.) отримують шляхом додаткових операцій при петлеутворенні, наприклад перенесенням петель, переплетенням з фіксованим розташуванням двох ниток в петлі.
Розрізняють два способи переплетення: трикотажний і в’язальний. При трикотажному способі нитка спочатку прокладається і згинається на голках машини, а потім протягується крізь петлі, що утворилися. Розмір петель фіксується ще до їх формування, при вигинанні нитки. При в’язальному способі нитка, захоплена голкою, протягується крізь стару петлю, і нова петля формується у момент протягування без попередньої підготовки (вигинання) нитки. Розмір петлі залежить від величини протягування, натягу нитки і натягу раніше утворених петель.
Трикотажні машини розрізняють за призначенням, конструкцією, видом трикотажних голок і т.д. Основні типи трикотажних машин приведені на схемі (рис. 1.1). Всі трикотажні машини поділяються на класи, які визначаються числом трикотажних голок, що припадає на одиницю довжини голковиці. Найбільш поширена англійська система, в якій за одиницю вимірювання довжини голковиці прийнятий англійський дюйм (1 дюйм= 25,4мм). Чим вище клас машини, тим більше тонке полотно вона виробляє. Наприклад, для в’язання тонких панчіх застосовують трикотажну машину 34-го класу, що відповідає розміщенню голок в голковиці з кроком (відстань між голками) 0,75 мм.
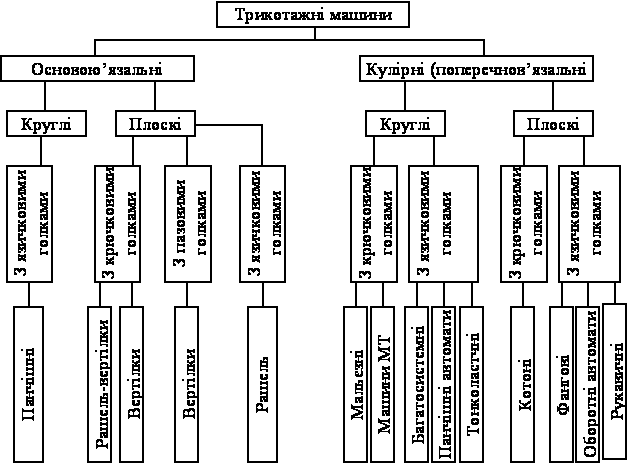
Рис. 1.1. Класифікація трикотажних машин
Основні робочі органи трикотажних машин: петлеутворюючий (в’язальний) механізм, механізм живлення (подачі ниток) і відтяжний механізм (товаровідвід). Петлеутворюючий механізм має голковиці з голками, платини, прес (для крючкових голок), нитководії і інші елементи. Платини (пластинки, що мають складну форму) згинають нитки в петлі і пересувають їх вздовж стрижня голки (якщо голки нерухомі) або утримують (якщо голки рухомі) і розміщуються на машинах зазвичай по одній в проміжках між голками. Прес є призмою, пластинкою або диском, які, натискаючи на гачок, перешкоджають попаданню петлі під нього. Механізм живлення під час прокладання нитки на голки забезпечує певний і постійний натяг нитки за допомогою нитконаправлювачів, гальм, нитковідтягувачів і інших. пристосувань. Є механізми живлення, в яких дозується (відміряється) довжина нитки для кожного петельного ряду. Живлення пряжею може здійснюватися подачею окремих ниток (поперечнов’язальні машини) і груп ниток (основов’язальні машини). Відтяжний механізм служить для відведення від голковиць готового трикотажу з постійним натягом. Може бути вантажним (натягнення створюється під дією ваги товоровідвідної системи або вантажу) або відтяжним (відтягування здійснюється за допомогою валів).
Процеси в’язання на трикотажних машинах автоматизуються за допомогою механізмів, що контролюють безперервність живлення, постійність натягу ниток, справність голок, наявність дефектів (спущених петель) і т.д. При в’язані штучних виробів використовують механізми, що виконують перенесення петель при зміні ширини полотна, створюють роздільні петельні ряди, вводять підсилювальну нитку, змінюють щільність в’язання, вив’язують складні об’ємні форми у виробах (панчохи, рукавички) і ін. Розроблені електронні пристрої управління роботою трикотажних машин, механізми відбору (введення в роботу) голок в’язанні рисунчастих і ажурних переплетень. Для в’язання штучного хутра використовують круглі трикотажні машини, що мають в кожній петлеутворюючій системі мініатюрні чесальні апарати. За допомогою цих апаратів в петлі вплутуються пучки довгих волокон, утворюючи ворс. Продуктивність трикотажної машини. (млн. петель в 1 хв.): основов’язальних –до 3,74; круглотрикотажних – до 5,94; круглопанчішних автоматів –до 1,44. Широкого поширення набули трикотажні машини, що виготовляються у ФРН, США, Великобританії, ФРГ (рис. 1.2). Подальший розвиток трикотажних машин. спрямований на підвищення класу машин, збільшення числа петлеутворюючих систем і автоматизацію процесу в’язання.
Крім промислових трикотажних машин, випускаються також побутові ручні в’язальні машини і апарати. Основні вузли ручних машин: петлеутворюючі елементи (язичкові голки і платини), каретка, лічильник рядів. Каретка управляє роботою голок і платин у момент в’язання і переміщається вручну по направляючих рейках. В’язальні апарати мають відтягуючі гачки, гребінку з штирями, на яку вручну навішують петлі, і лінійки, за допомогою яких переміщаються гачки і регулюється щільність в’язання.
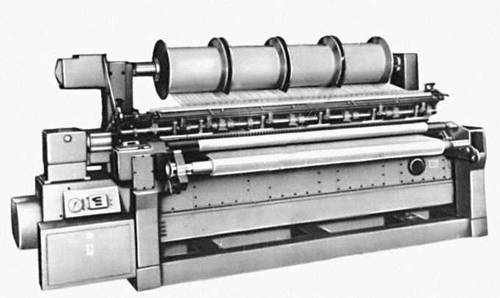
Рис. 1.2. Плоска основов’язальна трикотажна машина «Кокетт»
Часи зміняються, і вимоги промислового виробництва XXI ст. наступні: клас товару замість маси, орієнтована індивідуально на споживача продукції замість великих партій виробів, ринок невеликих ніш замість масової продукції. Що означає це для машинної техніки?
Вимоги до сучасного устаткування: більше гнучкості завдяки модульним елементам конструкції; найкоротший шлях від ідеї до готової машини; компактна техніка завдяки застосуванню електронних блоків; високий коефіцієнт використання з малими витратами. До такої техніки належить устаткування німецької фірми Karl Mayer, зокрема основов’язальні машини.
Ниткоподача, товаровідвід і намотування – найважливіші функції цих машин, які мають індивідуальний електропривод, добре контрольований з точною відтворюваністю результатів і легко програмований. Машина управляється сучасною мережевою системою з ЕОМ новітнього покоління. Інформація, що подається, легко розуміється, застосування піктограм при веденні меню дозволяє в найкоротший час почати управління машиною. Дані, що передаються по комунікаційних мережах доступні для будь-якого комп’ютера і передаються на індивідуальні двигуни машин. ЕОМ об’єднує контрольні функції і управління машиною. В результаті – точне і нескладне управління ниткоподачею відповідно до рисунка, головним приводом, товаровідводом і намотуванням товару.
До таких машин фірми Karl Mayer належать
– RSE 5 EL – гнучка високопродуктивна рашель машина з електронним управлінням і лінійними двигунами (рис. 1.3).
Рис. 1.3. високопродуктивна рашель машина RSE 5 EL фірми Karl Mayer
– HKS 2-3E - високопродуктивна основов’язальна машина з рухомими голками на 2-3 гребінки з електронним управлінням.
– високопродуктивна двухфонтурная рашель машина для виробництва багатошарового трикотажу з високою пружністю від 25 до 65 мм. Машина має спеціальне позначення High Distanze і призначена для вироблення особливо товстого трикотажу для сидінь і матраців.
– HKS 3-M – високопродуктивний автомат для всіх видів виробів: тюль, плюш для іграшок, полотно для автомобілів, високоякісна білизна і ін. Можливе легке переналагодження машини практично на будь-який товар за допомогою системи Tochscreen.
– TL66/1/36 – жакардова рашель машина для виробництва високоякісних еластичних і нееластичних мережив. Розташування її петлеутворюючих органів показано на рис. 1.4.
Рис.1.4. Петлеутворюючі органи жакардова рашель машина TL66/1/36
FL 20/16 – мала Highspeed машина для мережив, рисунчастих еластичних і нееластичних полотен. Ця машина відрізняється високою швидкістю, динамічністю, високою продуктивністю функціональної красивої білизни.
Базисом для надзвичайно різноманітних рисунків і високої продуктивності при мінімальному часі переналагодження є нові пристрої узороутворення, а також система приводу машини. На рис. 1.5 показана нова система приводу гребінок за допомогою тонких канатів. Завдяки цьому досягається компактне розташування робочих петлеутворюючих органів.
Нова концепція приводу гребінок полягає в тому, що кожна гребінка сполучена своїм сервоприводом і на іншому кінці з’єднується з пневмоцилиндром, який забезпечує таке ж зусилля і є позиционером.
Переваги системи: зміщення гребінки до 180 мм проти теперішніх 47 мм; висока точність зміщення; малі витрати на обслуговування; розташування приводу усередині гребінки економить місце і забезпечує передачу сили безпосередньо на гребінку (див. рис.1.5).
Рис.1.5. Система приводу гребінок за допомогою тонких канатів
1.2 Призначення та технічна характеристика базового виробу
Машина «Українка-2» – побутова трикотажна машина, що призначена для в’язання різних трикотажних виробів верхнього трикотажу з різноманітними візерунками і переплетеннями, у тому числі ажурними та рельєфними, одержуючи при цьому більш рівне й красиве в’язання, чим на спицях.
Машина дозволяє виконувати:
– односторонні переплетення – кулірну гладь (панчішну в’язку) і її похідні – ажур, рельєфні узори, в т.ч. кольорові;
– двосторонні переплетення – ластик (резинку), англійську резинку і ін.;
– кругле одностороннє в’язання.
Для виробництва трикотажних виробів використовують: шерстяну, напівшерстяну, синтетичну, бавовняну пряжу товщиною 200-250 ТЕКС (маса в грамах нитки, довжиною 1000 м) чи метричним номером (довжина в метрах нитки, масою 1 гр.) 10/2; 8/2; 32/2 (3–6 складань). Нитка, складена у декілька разів, характеризується сумарним номером, який визначається діленням метричного номера на число складань (наприклад, пряжа № 32, скручена вдвоє, позначається «№ 32/2 або сумарним номером 16, складена вчетверо – 8 і т. д.).
Технічна характеристика побутової трикотажної машини «Українка-2» приведена в таблиці 1.1.
Таблиця 1.1
Технічна характеристика трикотажної машини «Українка-2»
|
Продуктивність, рядів у хвилину, при в’язанні трикотажу: – кулірної гладі………………………………………………………............. – ластику……………………………………………………………………... трибарвного рисунчастого ластичного трикотажу………………………... |
18 11 0,22 |
|
Відстань між голковицями, мм найменше.……………………………………………………………………. |
2+0,25 |
| Зрушення голковиць (кількість позицій)…………………………………... | 12 |
| Кількість голок, шт………………………………………………………….. | 360 |
| Кількість фіксованих положень регулятора щільності…………………… | 24 |
|
Габаритні розміри (без пристрою для натягу нитки), мм, не більше.: довжина………………………………………………………………………. ширина……………………………………………………………………….. висота……………………………………………………………………….... |
1150 260 170 |
| Маса з двома футлярами, кг, не більш……………………………………... | 30 |
Розташування основних деталей і вузлів машини показано на рис. 1.6.
Голковиці 1 і 2 виконані у вигляді алюмінієвих профілів з пазами, в які вкладені в’язальні голки, – по 180 штук на голковицю. Направляючі 3 і 4 мають розмітку, що визначає положення кожного десятка голок.
Голковиці можна зрушувати одна відносно одного поворотом рукоятки 5 вліво або вправо, що дає можливість отримувати велику кількість варіантів узорів із зрушенням. Всього є 12 фіксованих положень (по шість вліво і вправо від нульового положення) взаємного зрушення голковиць.
Цифри, що відповідають цим положенням, нанесені в центральній частині кожної голковиці. Якщо зрушення немає – нулі на обидва голковицях співпадають.
В’язане полотно під час роботи на машині пропускається між голковицями вниз. Для отримання якісного полотна необхідно за допомогою регулятора 6 встановити відстань між голковицями залежно від товщини пряжі.
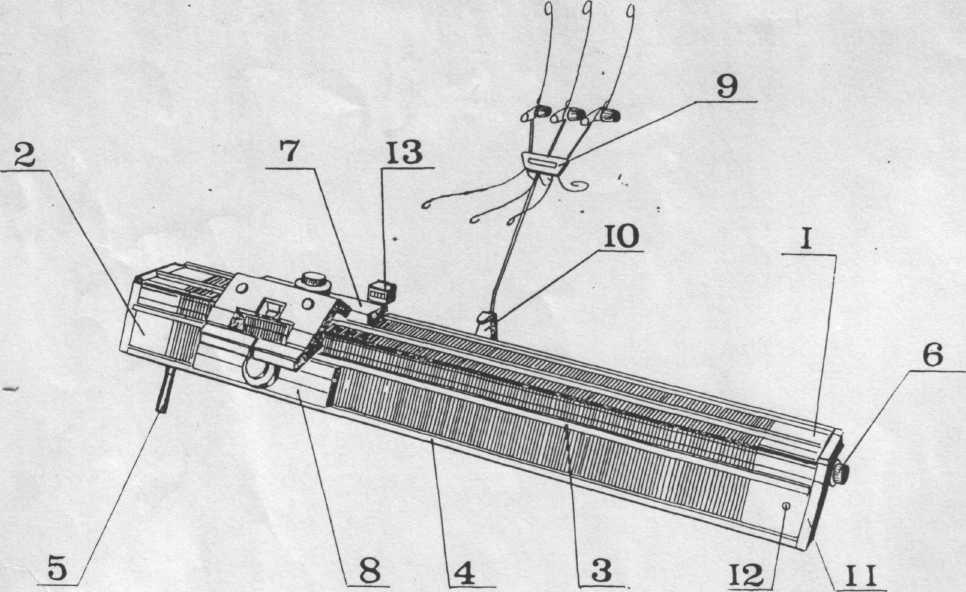
Рис. 1.6. Розташування основних деталей і вузлів машини «Українка-2»:
1 – задня голковиця: 2 – передня голковиця; 3 –верхня направляюча; 4 – нижня що направляюча; 5 – рукоятка зрушення голковиць; 6 – регулятор відстаней між голковицями; 7 – задня каретка; 8 – передня каретка; 9 – нитконатягувач; 10 – кронштейн; 11 – кришка; 12 – гвинт.
Орієнтовна відстань між голковицями для нитки, аналогічної по товщині нитки № 32/2;
тонка нитка (2–3 складання) – 2–3 мм;
середня нитка (4 складання) – 3–5 мм;
товста нитка (5–6 складань) – 5–6 мм
Під час в’язання полотно закрите передньою голковицею, тому для контролю в’язки забезпечена можливість опускання голковиці. Якщо натиснути від низу до верху на важелі 1 (рис. 1.7), які знаходяться знизу по краях машини, то голковицю можна відтягнути вниз. Щоб повернути передню голковицю в попереднє положення, потрібно натиснути на неї обома руками знизу до верху.
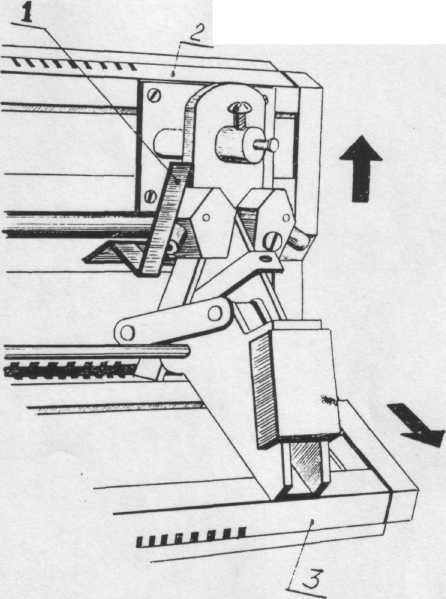
Рис. 1.7. Вигляд на машину знизу: 1 – важелі для опускання передньої голковиці в неробоче положення; 2 –передня голковиця; 3 –задня голковиця
Каретки 7 і 8 (див. рис. 1.6) встановлюють в направляючих голковиці і переміщають рукою уздовж голковиць, примушуючи цим рухатися голки, які і виконують процес в’язання.
На рис. 1.8 показана задня каретка, яка, на відміну від передньої, має декілька додаткових деталей (4–10).
Регулятор щільності 1 на кожній каретці служить для установки щільності в’язкі (величини петель). Для цього ручку регулятора повертають так, щоб потрібне ділення шкали опинилося у верхньому положенні проти мітки на корпусі каретки.
Регулятор щільності має 24 фіксованих положення. Чим тонше нитка, тим менше величина петлі і цифра на регуляторі, а в’язка – щільніша.
Орієнтовні значення щільності для ниток:
тонких – 0...10;
середніх – 4...20;
товстих – 8...23.
При в’язані ластику, незалежно від товщини нитки, вибирають щільність в межах 0...10, а для панчішної в’язки і її похідних – більше 10.
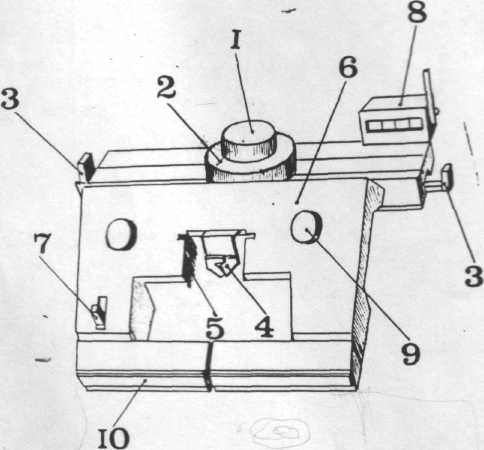
Рис. 1.8. Задня
каретка: 1 –
регулятор
щільності; 2 –
ручка вибору
узору; 3 – голковідтяжний
важіль; 4 – нитководій;
5 –щітки; 6 – корпус
каретки; 7– важіль
зчеплення
кареток; 8 –
лічильник ходів
кареток;
9 –
гвинт; 10 – накладка.
Збіг значень щільності на двох каретках необов’язковий. Переходити з менших значень щільності на більші можна обертаючи ручку регулятора проти годинникової стрілки.
Вибрану для кожного узору і кожного виду пряжі щільність в’язки рекомендується випробувати перед тим, як приступати в’язання виробу. Якщо для використовуваної пряжі величина петлі дуже мала, то каретки переміщаються важко, можливі забоїни в пазах голковиць, розриви нитки. У разі надмірної величини петлі виріб не буде зберігати форму.
Комбінуючи положення ручок вибору узорів на передній і задній каретках, можна отримати велику кількість узорів.
Обидві каретки оснащено голковідтяжними важелями 3. Ці важелі призначені для включення в процес в’язання (переводу в робоче положення) тих голок, які підготовлені для створення спеціальних узорів і п’яти їх прилягають до верхньої направляючої. При переводі важеля вгору ці голки автоматично відтягуються в робоче положення. Залежно від положення каретки включають той важіль, який знаходиться ближче до робочих голок. Завдяки наявності на задній каретці нитководія 4 нитка прокладається в голки автоматично. Перед цим щітки 5 відкривають язички голок. Важіль 7 служить для з’єднання кареток, якщо вони беруть участь в роботі одночасно. Якщо виріб в’яжеться за міркою, то необхідно знати кількість пров’язуваних петельних рядів. Воно фіксується встановленим на задній каретці лічильником 8. При русі каретки важіль лічильника, що коливається, задіває кронштейн 10 (рис. 1.6) і на циферблаті змінюється цифра. Перед початком в’язки лічильник потрібно встановити в нульове положення натисненням кнопки на його корпусі.
Вигляд на машину збоку зображено на рис. 1.9.
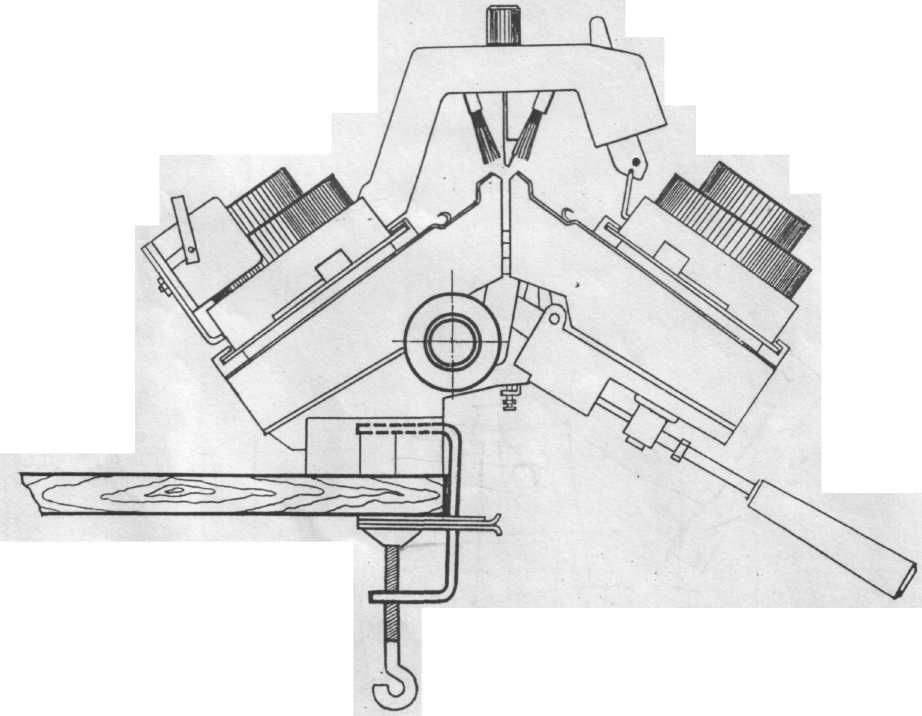
Рис. 1.9. Вигляд на машину «Українка-2» збоку
1.3 Технічна пропозиція двох варіантів механізму товаровідтягування
Варіант 1.
Механізм товаровідтягування (рис. 1.10) складається з електродвигуна 1, черв’яка 2, черв’ячного колеса 3, що утворюють черв’ячну передачу, пружини 4, гайки 5, ведучого валу 6, повзунів 7, 8, що встановлені на направляючих в корпусі 14, пружин 9, тяги 10, ексцентриків 11 з ручок 12, гвинтів–осей 13, притискного валу 15. Повзуни 7, 8 мають втулки ковзання, у яких установлені вали відтягування – ведучий 6 і притискний 15. Притискний вал відтягування притискається до ведучого валу за допомогою пружин 9.
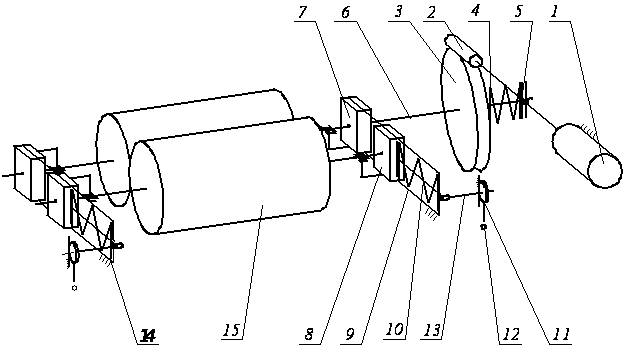
Рис. 1.10. Кінематична схема механізму товаровідтягування (варіант 1)
Працює механізм наступним чином.
Від електричного двигуна 1 передача здійснюється через черв’ячну передачу (черв’як 2 і черв’ячне колесо 3) та муфту тертя (на схемі не показана), що притискається пружиною 4, на ведучий вал відтягування 6. Зусилля притискання регулюється за допомогою гайки 5. Сила притискання притискного (веденого) вала 15 до ведучого вала 6, створюється за допомогою пружин 9.
Для перезаправлення тканини ручки 12 повертають. При цьому повертається ексцентрики 11, які через гвинт-вісь 13 переміщують тягу 10 з упором, що стискає пружини притискання 9. При цьому між ведучим і веденим валом утворюється зазор.
Після заправлення полотнини ручка повертається у начальне положення, ексцентрик повертається на малий радіус. При цьому тяга звільняє пружину. Пружина звільняється і припускає притискний вал до ведучого.
Регулювання механізму:
1. Частота обертання двигуна регулюється зміною сили струму. При цьому регулюється також швидкість відтягування.
2. Сила тертя фрикційної передачі від черв’ячного колеса 3 до вала 6 регулюється з допомогою гайки 5 та пружини 4.
3. Сила притискання притискного вала 15 до ведучого валу 6 забезпечується пружинами притискання 9.
4. Заправку трикотажу забезпечують при зазорі між валами 6 та 15, який отримують при повороті ручок 12 з ексцентриками 11 та стискання пружин притискання 9 веденого вала до ведучого.
Варіант 2.
Механізм товаровідтягування (рис. 1.11) включає електропривод (двигун) 1, циліндричну зубчасту передачу, що складається з зубчастих коліс 2, 3, муфту тертя (на схемі не показана), ведучий вал 4 відтяжки та ведений (притискний) вал 9, корпус 8 з повзунами 7 для установки валів.
Ведений (притискний вал 9 відтяжки встановлений з допомогою двох кронштейнів (коромисел) і осі в повзунах 7, що встановлені в корпусі 8 механізму товаровідтягування. Ведений вал 9 притискається до ведучого валу 4 за допомогою пружин 10. На одному з кронштейнів – коромисел встановлено регулювальний гвинт. На корпусі на рівні гвинта встановлено мікроперемикач струму двигуну.
Працює механізм наступним чином.
Від електричного двигуна 1 передача здійснюється через циліндричну зубчасту та фрикційну передачу на ведучий вал 4 відтягування. За рахунок пружини 5 створюється сила притискання веденого вала 9 до ведучого 4, яка регулюється гайкою 6. При роботі машини можливе збільшення сили натягу трикотажу. При цьому притискний вал 9 відхилиться і за допомогою спеціального гвинта натискне на кнопку мікровимикача струму. Це приведе до короткочасного вимкнення електродвигун і сила відтяжки зменшиться. Вал притискний 9 повернеться в початкове положення і включиться мікроперемикач. Електродвигун знову запрацює.
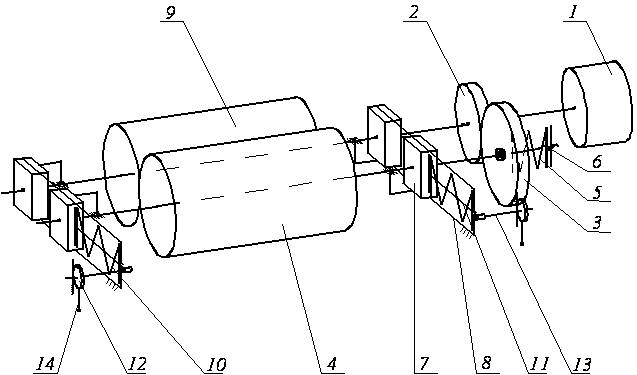 Рис.
1.11. Кінематична
схема механізму
товаровідтягування
(варіант 1)
При необхідності перезаправлення ручки 14 повертаються, при цьому повертається ексцентрик 12, який за допомогою гвинта-осі 13 переміщує тягу 11 з упором, що стискає пружину 10. При цьому між валом ведучим 4 і веденим 9 утвориться зазор.
Після заправлення полотнини ручка 14 повертається у початкове положення, ексцентрик 12 повертається на малий радіус. При цьому тяга 11 звільняє пружину 10. Ведений вал 9 притискається до ведучого 4.
Регулювання механізму.
1. Частота обертання двигуна 1 регулюється зміною сили струму. При цьому регулюється також швидкість відтягування.
2. Сила тертя фрикційної передачі регулюється з допомогою гайки 6 та пружини 5.
3. Сила притискання веденого вала 9 до ведучого 4 забезпечується пружинами притискання 10.
4. Заправка трикотажу забезпечують при зазорі між валами 4, 9, який отримують при повороті ручок 14 з ексцентриками 12 та стискання пружин притискання 10 веденого вала до ведучого.
5. Сила відтягування контролюється мікроперимикачем та положенням притискного валу 9 з регулювальним гвинтом.
1.4 Вибір раціонального варіанту технічного рішення
При розробці теми дипломного проекту використані науково-технічні дані патентного фонду та бібліотеки, які наводяться нижче.
Відомий механізм в’язання трикотажних машин включає дві голковиці та пристрої регулювання щільності в’язання. Голковиці встановлені на напрямних. Напрямні мають розмітку, що визначає положення кожного десятка голок.
Голковиці можна зміщувати одну відносно другої повертанням, що дає можливість одержувати велику кількість варіантів візерунків із зрушенням.
Для одержання якісної полотнини необхідно за допомогою регулятора встановити відстань між голковицями в залежності від товщини пряжі.
Механізми товаровідтягування включають електромагнітний привод з двома котушками, два вали відтягування (ведучий та ведений (притискний), корпус з повзунами, повзуни мають втулки ковзання, у яких встановлені вали відтягування. Притискний вал відтягування притискається до ведучого валу за допомогою пружин.
Відрізняються механізми товаровідтягування способом передачі крутного моменту від двигуна до ведучого валу механізму товоровідтягування (конструкцією приводу).
Від електродвигуна передача на ведучий вал відтягування може здійснюватись за допомогою храпової черв’ячної (варіант 1), циліндричної зубчастої (варіант 2) передач.
Відома конструкція СКТБ ”Легмаш”, яка включає механізм товаровідтягування, що містить два вали та механічний привод (Технічна документація СКТБ”Легмаш”) з допомогою клина та системи важелів.
Недоліком такої конструкції є її металомісткість та наявність вібрацій.
Відома конструкція приводу механізму відтягування й накатки полотнини круглов’язальної машини, що включає кільце з вантажами, що прикріплене до нижнього столу машини, храповий пристрій з роликом для приводу механізму відтягування і храповий пристрій для приводу механізму накатки трикотажу.
Такий привод не забезпечує безперервність відтягування, що знижує якість виробів.
Відомий привод механізму відтягування й накатки, що включає кільце, що прикріплене до нижнього столу з можливістю регулювання його нахилу щодо горизонтальної осі, храповий пристрій з роликом для приводу механізму відтягування храповий пристрій для приводу механізму накатки полотнини.
Такий привод найчастіше також не забезпечує безперервність відтягування, що знижує якість трикотажу.
Відомий привод механізму відтягування і накатки полотнини круглов’язальної машини КО-4. (Технічна документація “Чернівцілегмаш”).
Привод включає велике нерухоме конічне зубчасте колесо, мале конічне зубчасте колесо, що встановлене на горизонтальному валу. На другому кінці вала закріплені кулачки, у контакті з якими знаходяться два штовхачі для приводу обгінних муфт, а з їхньою допомогою валів відтягування і накатки трикотажу.
Однак і цей привод найчастіше не забезпечує сталість швидкості й сили відтягування і накатки полотнини, що погіршує якість трикотажу, що виробляється.
Аналіз відомих аналогів та розроблених варіантів показав суттєву відмінність механізму товаровідтягування (варіант 1) відносно існуючих, тому останній має новизну та патентоспроможний.
Розглянувши конструкції та принцип роботи механізмів товаровідтягування, а також варіанти технічної пропозиції, вибираємо механізм товаровідтягування за варіантом 1 технічної пропозиції.
Розроблювана машина, що включає удосконалений механізований механізм товаровідтягування та відомий механізм в’язання, має підвищену продуктивність в’язання в порівнянні з існуючою машиною «Українка-2». Це пов’язано зі зменшенням витрат часу при перезаправках машини.
Нова машина має також раціональні габарити та конструкцію механізму товаровідтягування.
1.5 Мета і завдання дипломного проекту
Метою дипломного проекту є механізація процесу відводу тканини на машині «Українка-2» шляхом встановлення механізму товаровідтягування
Для досягнення поставленої мети необхідно вирішити такі задачі:
1. Розробити технічну пропозицію двох варіантів механізму товаровідтягування.
2. Вибрати раціональний варіант технічного рішення.
3. Розробити кінематичну схему та складальне креслення вибраного механізму.
4. Провести необхідні конструкторські розрахунки.
5. Виконати економічні розрахунки.
6. Розробити заходи з охорони праці та навколишнього середовища.
Розділ 2
Конструкторська частина
2.1 Розрахунок зусилля відтягування та вибір електродвигуна
Електродвигун
вибирається
за двома розрахунковими
параметрами:
потрібною
потужністю
 і потрібною
частотою обертання
вала
 на основі
техніко-економічного
порівняння
можливих варіантів.
Потрібна потужність електродвигуна:
 ,
Вт, (2.1)
де
 – споживана
потужність,
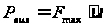 ,
Вт; (2.2)
 – максимальна
колова сила
на валу відтягування
(максимальне
зусилля відтягування).
 – колова швидкість.
 – загальний
коефіцієнт
корисної дії
привода.
Необхідне
зусилля відтягування
на 1 петлю з
посібника по
експлуатації
машини в’язальної
«Українка-2»
повинне бути
рівним
