Организация технологического процесса во времени и пространстве
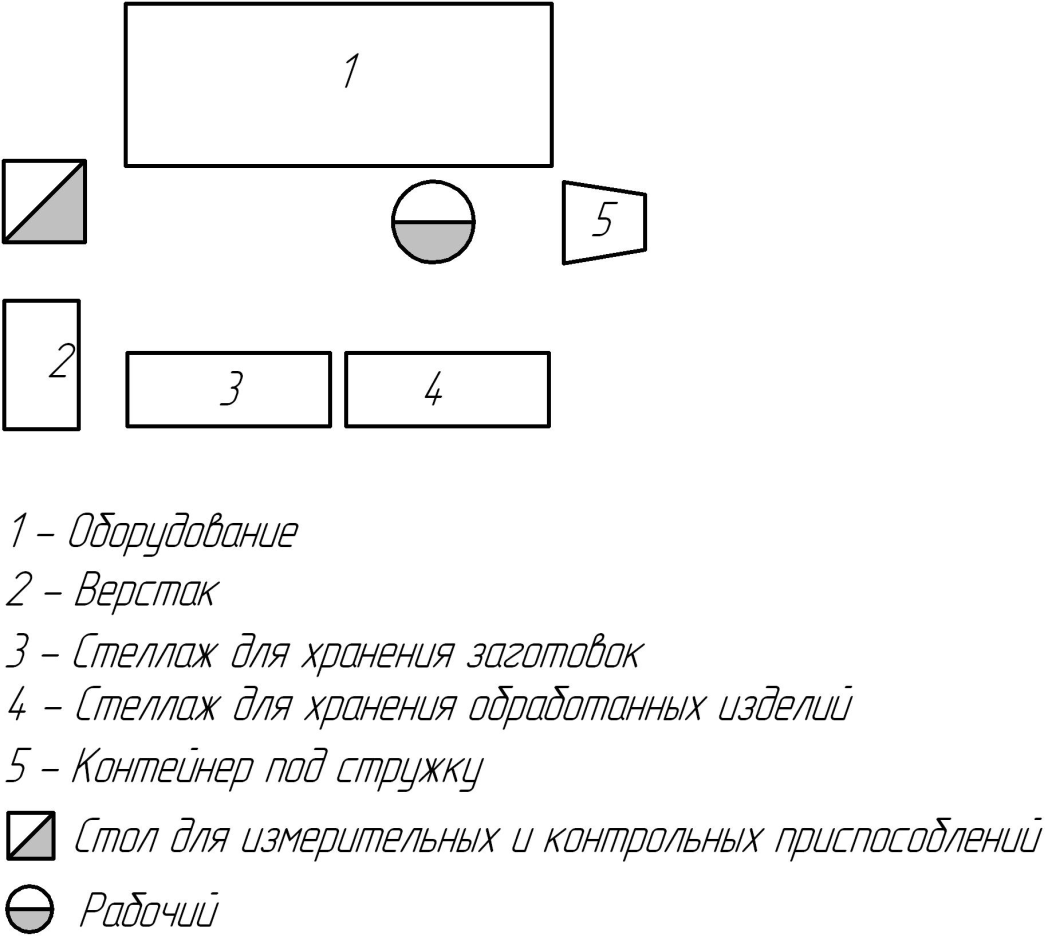
План рабочего места в приложении Г.
3. Расчет участка с групповыми процессами обработки однотипных деталей
Исходные данные варианта I-4 представлены в таблице 10. Программ выпуска деталей в год по группам деталей:Nгод. А = 960, Nгод.Б = 960, Nгод. В = 720, Nгод. Г =480,
Nгод. Д = 960, Nгод. К = 1440, Nгод. Л = 1080.
Таблица 10
Исходные данные варианта I-4
| № оп | Гр. Дет-пред / Наименование операции | Тшт, мин |
|
10 15 20 5 10 15 20 5 15 20 5 10 15 20 25 10 15 20 5 10 15 20 10 15 20 |
“А” Автоматная Револьверная 1 ст. Револьверная 2 ст. “Б” Шлифовальная Автоматная Револьверная 1 ст. Револьверная 2 ст. “В” Автоматная Револьверная 1 ст. Револьверная 2 ст. “Г” Шлифовальная Автоматная Револьверная 1 ст. Револьверная 2 ст. Сверление отвер. “Д” Автоматная Револьверная 1 ст. Револьверная 2 ст. “К” Шлифовальная Автоматная Револьверная 1 ст. Револьверная 2 ст. “Л” Автоматная Револьверная 1 ст. Револьверная 2 ст. |
6 4 8 14 - 6 9 - 6 14 16 6 4 5 10 3 5 - 9 - 5 4 6 3 4 |
Выбор формы организации производственного процесса. Разработка сводного ТП
Сводный ТП обработки группы деталей и сборки сборочных единиц – это процесс, который включает в свой состав все операции обработки или сборки всех деталей или сборочных единиц группы в технологической очередности их выполнения.
Сводный ТП обработки одной конструктивно-технологической группы деталей, включающий 7 наименований деталей представлен в таблице 11.
Таблица 11
Сводный ТП
| № оп. | Наименование операции | Детали | Тшт, мин | ||||||
| А | Б | В | Г | Д | К | Л | |||
| 1 | Шлифовальная | - | 14 | - | 16 | - | 9 | - | 39 |
| 2 | Автоматная | 6 | - | - | 6 | 3 | - | 6 | 21 |
| 3 | Револьверная 1ст. | 4 | 6 | 6 | 4 | 5 | 5 | 3 | 33 |
| 4 | Револьверная 2ст. | 8 | 9 | 14 | 5 | - | 4 | 4 | 44 |
| 5 | Сверление отв. | - | - | - | 10 | - | - | - | 10 |
Расчет такта работы одногрупповой поточной линии производим по формуле (2).
Так как предприятие работает в 2 смены по 8 часов, то фонд работы оборудования равен 3760 час. и при итоговой программе выпуска равной 6600 шт. такт составит
=3760·60/6600=34,18 мин.
При поштучной обработке деталей (р=1) такт поточной линии будет равен ритму R
=R=34,18 мин/шт.
Количество оборудования, закрепленного за операцией, определяется по формуле
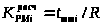 (20)
Расчет количества оборудования и коэффициента загрузки представлен в таблице 12.
Таблица 12
Расчет количества рабочих мест и числа рабочих поточной линии
| № оп. | Наименование операции | Тшт, мин |
|
|
заг= |
|
m, чел. |
| 1 | Шлифовальная | 39 | 39/34,18=1,14 | 1 | 1,14 | 1 | 1 |
| 2 | Автоматная | 21 | 21/34,18=0,61 | 1 | 0,61 | 1 | 1 |
| 3 | Револьверная 1ст. | 33 | 33/34,18=0,97 | 1 | 0,97 | 1 | 1 |
| 4 | Револьверная 2ст. | 44 | 44/34,18=1,28 | 2 | 0,64 | 2 | 2 |
| 5 | Сверление отв. | 10 | 10/34,18=0,29 | 1 | 0,29 | 1 | 1 |
| Итого на ПЛ: Тшт=147 мин. | 0,73 | 6 | 6 | ||||

 ,
шт.
 прин.
Для определения формы организации производственного процесса используется показатель массовости, рассчитываемый по формуле (1) и данные таблиц 11,12.
Определим Кдля деталей группы А:
К = (6 + 4 + 8) / 34,18 ∙ 4 = 0,13
возможна организация групповой поточной линии (в учебных целях продолжаем дальнейший расчет).
Определим Кдля деталей группы Б:
К = (14 + 6 + 9) / 34,18 ∙ 4 = 0,21
возможна организация групповой поточной линии (в учебных целях продолжаем дальнейший расчет).
Определим Кдля деталей группы В:
К = (6 + 14) / 34,18 ∙ 3 = 0,20
возможна организация групповой поточной линии (в учебных целях продолжаем дальнейший расчет).
Определим Кдля деталей группы Г:
К = (16 + 6 + 4 + 5 + 10) / 34,18 ∙ 6 = 0,20
возможна организация групповой поточной линии (в учебных целях продолжаем дальнейший расчет).
Определим Кдля деталей группы Д:
К = (3 + 5) / 34,18 ∙ 2 = 0,12
возможна организация групповой поточной линии (в учебных целях продолжаем дальнейший расчет).
Определим Кдля деталей группы К:
К = (9 + 5 + 4) / 34,18 ∙ 4 = 0,13
возможна организация групповой поточной линии (в учебных целях продолжаем дальнейший расчет).
Определим Кдля деталей группы Л:
К = (6 + 3 + 4) / 34,18 ∙ 4 = 0,10
возможна организация групповой поточной линии (в учебных целях продолжаем дальнейший расчет).
Явочная численность рабочих составит
mявоч.=6·2 см.=12 человек при двухсменной работе.
Списочная численность рабочих составит
mспис.=12·(1+10/100)=13 человек при 10% невыходов на работу.
Закрепим за каждым рабочим местом те детали, у которых суммарная длительность обработки кратна такту. Полученные результаты отражены в таблице 13, где n – партия деталей.
Таблица 13
Преобразованный ТП в соответствии с оборудованием
| № р.м. | Наименование операции | Детали | Тшт i, мин | ||||||
| А | Б | В | Г | Д | К | Л | |||
| 1 | Шлифовальная | - | 14n | - | 16n | - | 9n | - | 39n |
| 2 | Автоматная | 6n | - | - | 6n | 3n | - | 6n | 21n |
| 3 | Револьверная 1ст. | 4n | 6n | 6n | 4n | 5n | 5n | 3n | 33n |
| 4 | Револьверная 2ст. | - | 9n | - | 5n | - | 4n | 4n | 22n |
| 5 | Револьверная 2ст. | 8n | - | 14n | - | - | - | - | 22n |
| 6 | Сверление отв. | - | - | - | 10n | - | - | - | 10n |
3.2 Определение партии запуска
Под партией запуска принято понимать группу однотипных деталей, которые обрабатываются непрерывно с однократной затратой Тпз.
При неизвестном ТПЗ и среднедневной потребности производства N СР.ДН. расчет минимальной партии запуска ведут по максимально производительной операции. Расчет минимальной партии запуска представлен в таблице 14.
Таблица 14
Определение минимальной партии запуска
| Детали | Минимальный расчетный размер партии, шт. nmin.расч.=480/tшт.min |
Кратность размера партии месячному заданию Nмес/ nmin.расч. |
Периодичность запуска Rзап.мес.прин. | nmin.прин., шт. |
| А | 480/4=120 | 960/12/120=0,67 | М/8 | 160 |
| Б | 480/6=80 | 960/12/80=1 | М/8 | 160 |
| В | 480/6=80 | 720/12/80=1 | М/8 | 160 |
| Г | 480/4=120 | 480/12/120=0,33 | М/8 | 160 |
| Д | 480/3=160 | 960/12/160=0,5 | М/8 | 160 |
| К | 480/4=120 | 1440/12/120=1 | М/8 | 160 |
| Л | 480/3=160 | 1080/12/160=0,56 | М/8 | 160 |
Исходя из унифицированного ряда принимаем периодичность запуска равной 2,5 рабочим дням (М/8).
3.3 Определение очередности запуска деталей и построение графика работы поточной линии
Ввиду разной длительности оперативного времени на разных операциях на рабочих местах неизбежны простои (резерв времени). Возникает задача распределения резерва времени.
Резерв времени формируется двумя способами:
- после обработки всей группы деталей;
- после обработки партии деталей каждого наименования.
Для определения очередности запуска необходимо определить величины смещений начала работы на связанных подачей деталей рабочих местах, что позволило бы вести бесперебойную обработку деталей на всех рабочих местах.
Рассмотрим процесс формирования резерва времени путем запуска группы деталей определенного наименования.
При запуске группы деталей в обработку в первую очередь нужно обработать те, у которых общая сумма разности смещений bi предыдущих операций будут минимальной.
Результаты расчетов заносим в таблицу 15. Формируется очередность по мере возрастания суммы смещений bi в группах.
Таблица 15
Определение очередности запуска деталей
| № р.м. | Детали | ||||||
| А | Б | В | Г | Д | К | Л | |
| 1 | - | - | - | - | - | - | - |
| 2 | - | - | - | (16n-6n)=+10n | - | - | - |
| 3 | (6n-4n)=2n | (14n-6n)=+8n | - | (6n-4n)=+2n | (3n-5n)=-2n | (9n-5n)=+4n | (6n-3n)=+3n |
| 4 | - | (6n-9n)=-3n | - | (4n-5n)=-1n | - | (5n-4n)=+1n | (3n-4n)=-1n |
| 5 | (4n-8n)=-4n | - | (6n-14n)=-8 n | - | - | - | - |
| 6 | - | - | - | (5n-10n)=-5n | - | - | - |
| bi | -2n | +5n | -8n | +6n | -2n | +5n | +2n |
Очередность запуска групп деталей по мере возрастания суммы смещений:
ВАДЛБКГ
Рассмотрим процесс формирования резерва времени (смещений) при непрерывной обработке партии деталей каждого наименования
При моделировании реальных производственных процессов возможен случай, когда одно рабочее место технологически связано с несколькими рабочими местами. В этом случае при расчете смещений нужно учитывать все технологические связи, и максимальное значение из всех найденных, приведенных к одной и той же координате отчета, принимается за искомое смещение. За координату отсчета следует принимать начало работы первого рабочего места Ai, так как оно является начальным моментом реализации формируемой модели.
Ai = i + ai(21)
где Ai - величина смещения запуска партии деталей на последующем рабочем месте относительно первого;
i - величина смещения учитывающая организационную связь (совмещение операций);
ai - величина смещения на смежных рабочих местах, обеспечивающая непрерывную обработку всей партии деталей на каждом рабочем месте.
Искомая величина аi определяется двумя факторами:
- неравенством времени обработки партий деталей на связанных рабочих местах (bi),
- невозможностью одновременного начала / окончания обработки партии деталей i-го наименования на тех же рабочих местах. (сi)
ai = bi + ci,(22)
сi = n·tmin (23)
где n - количество деталей в партии (передаточной партии);
t min- время минимальной операции из двух смежных.
Осуществим формирование длительности обработки по каждому рабочему месту нарастающим итогом, результаты отражены в таблице 16.
Таблица 16
Время обработки партии деталей нарастающим итогом
| № р.м. | Детали | ||||||
| В | А | Д | Л | Б | К | Г | |
| 1 | - | - | - | - | 14n | 23n | 39n |
| 2 | - | 6n | 9n | 15n | - | - | 21n |
| 3 | 6n | 10n | 15n | 18n | 24n | 29n | 33n |
| 4 | - | - | - | 4n | 13n | 17n | 22n |
| 5 | 14n | 22n | - | - | - | - | - |
| 6 | - | - | - | - | - | - | 10n |
Определим смещение начала b1 и конца b2 обработки партии деталей одноименных групп на связанных рабочих местах. Результаты расчета представлены в таблице 17.
Таблица 17
Определение смещений обработки партии деталей
|
Дет. р.м. |
В | А | Д | Л | Б | К | Г | bi | сi | аi | i | Аi | р.м. |
|
|
+23n | +23n | n | +24n | Нет совмещений операций | +24n | 2 | ||||||
|
|
-18n | -10n | -6n | +6n | n | +7n | +7n | - | |||||
|
|
-6n | -4n | -6n | -29n | 0 | n | +n | 24n + n = +25n | 3 | ||||
|
|
+15n | +14n | +11n | +12n | +15n | n | +16n | 25n +16n = +41n | 4 | ||||
|
|
0 | -8n | 0 | n | +n | 25n + n = +26n | 5 | ||||||
|
|
+17n | +17n | n | +18n | 41n +18n = +59n | - |
 1-2


 1-3


 2-3


 3-5
 4-6
На основе приведенных расчетов (таблицы 16, 17) строим график работы групповой поточной линии (рисунок 8) при условии, что размер передаточной партии принят равным 1 шт. независимо от величины партии. Из графика работы групповой поточной линии (рисунок 8) видим, что его необходимо оптимизировать. Оптимизированный график групповой поточной линии представлен на рисунке 9.
Число запусков деталей в производство представлено в таблице 18.
Таблица 18
Число запусков деталей в производство
| Детали | Годовая программа Nгод, шт. | Партия nmin, шт. | Число запусков |
| А | 960 | 160 | 6 |
| Б | 960 | 160 | 6 |
| В | 720 | 160 | 5 |
| Г | 480 | 160 | 3 |
| Д | 960 | 160 | 6 |
| К | 1440 | 160 | 9 |
| Л | 1080 | 160 | 7 |
При последующих запусках исключаем из обработки деталь Г, так как для данной детали необходимо только 3 запуска. Перестроим запуск с учетом партионности и числом запусков в реальном времени.
Для этого закрепим за каждым рабочим местом те детали, у которых суммарная длительность обработки кратна такту. Полученные результаты отражены в таблице 19.
Таблица 19
Преобразованный ТП в соответствии с оборудованием
| № р.м. | Наименование операции | Детали | Тшт i, мин | |||||
| А | Б | В | Д | К | Л | |||
| 1 | Шлифовальная | - | 14n | - | - | 9n | - | 23n |
| 2 | Автоматная | 6n | - | - | 3n | - | 6n | 15n |
| 3 | Револьверная 1 ст. | 4n | 6n | 6n | 5n | 5n | 3n | 29n |
| 4 | Револьверная 2 ст. | 8n | 9n | - | - | - | 4n | 21n |
| 5 | Револьверная 2 ст. | - | - | 14n | - | 4n | - | 18n |
Процесс формирования резерва времени путем запуска группы деталей определенного наименования представлен в таблице 20.
Таблица 20
Определение очередности запуска деталей
| № р.м. | Детали | |||||
| А | Б | В | Д | К | Л | |
| 1 | - | - | - | - | - | - |
| 2 | - | - | - | - | - | - |
| 3 | (6n-4n)=+2n | (14n-6n)=+8n | - | (3n-5n)=-2n | (9n-5n)=+4n | (6n-3n)=+3n |
| 4 | (4n-8n)=-4n | (6n-9n)=-3n | - | - | - | (3n-4n)=-n |
| 5 | - | - | (6n-14n)=-8 n | - | (5n-4n)=+n | - |
| bi | -2n | +5n | -8n | -2n | +5n | +2n |
Очередность запуска групп деталей по мере возрастания суммы смещений:
БКЛАДВ
Осуществим формирование длительности обработки по каждому рабочему месту нарастающим итогом, результаты отражены в таблице 21.
Таблица 21
Время обработки партии деталей нарастающим итогом
| № р.м. | Детали | |||||
| Б | К | Л | А | Д | В | |
| 1 | 14n | 23n | - | - | - | - |
| 2 | - | - | 6n | 12n | 15n | - |
| 3 | 6n | 11n | 14n | 18n | 23n | 29n |
| 4 | 9n | - | 13n | 21n | - | - |
| 5 | - | 4n | - | - | - | 18n |
Определим смещение начала b1 и конца b2 обработки партии деталей одноименных групп на связанных рабочих местах. Результаты расчета представлены в таблице 22.
Таблица 22
Определение смещений обработки партии деталей
|
Дет. р.м. |
Б | К | Л | А | Д | В | bi | сi | аi | i | Аi | р.м. |
|
|
0 | +8n | +12n | n | +13n | Нет совмещения операций | +13n | 3 | ||||
|
|
-11n | -8n | -6n | 0 | n | +n | +n | - | ||||
|
|
0 | +11n | +n | +11n | n | +12n | 13n +12n = +25n | 4 | ||||
|
|
+6n | +23n | +23n | n | +24n | 13n +25n = +38n | 5 |
 1-3


 3-4


 3-5
На основе приведенных расчетов (таблицы 21, 22) строим график повторного запуска работы групповой поточной линии (рисунок 10) при условии, что размер передаточной партии принят равным 1 шт. независимо от величины партии. Из графика работы групповой поточной линии (рисунок 10) видим, что его необходимо оптимизировать. Оптимизированный график групповой поточной линии представлен на рисунке 11.
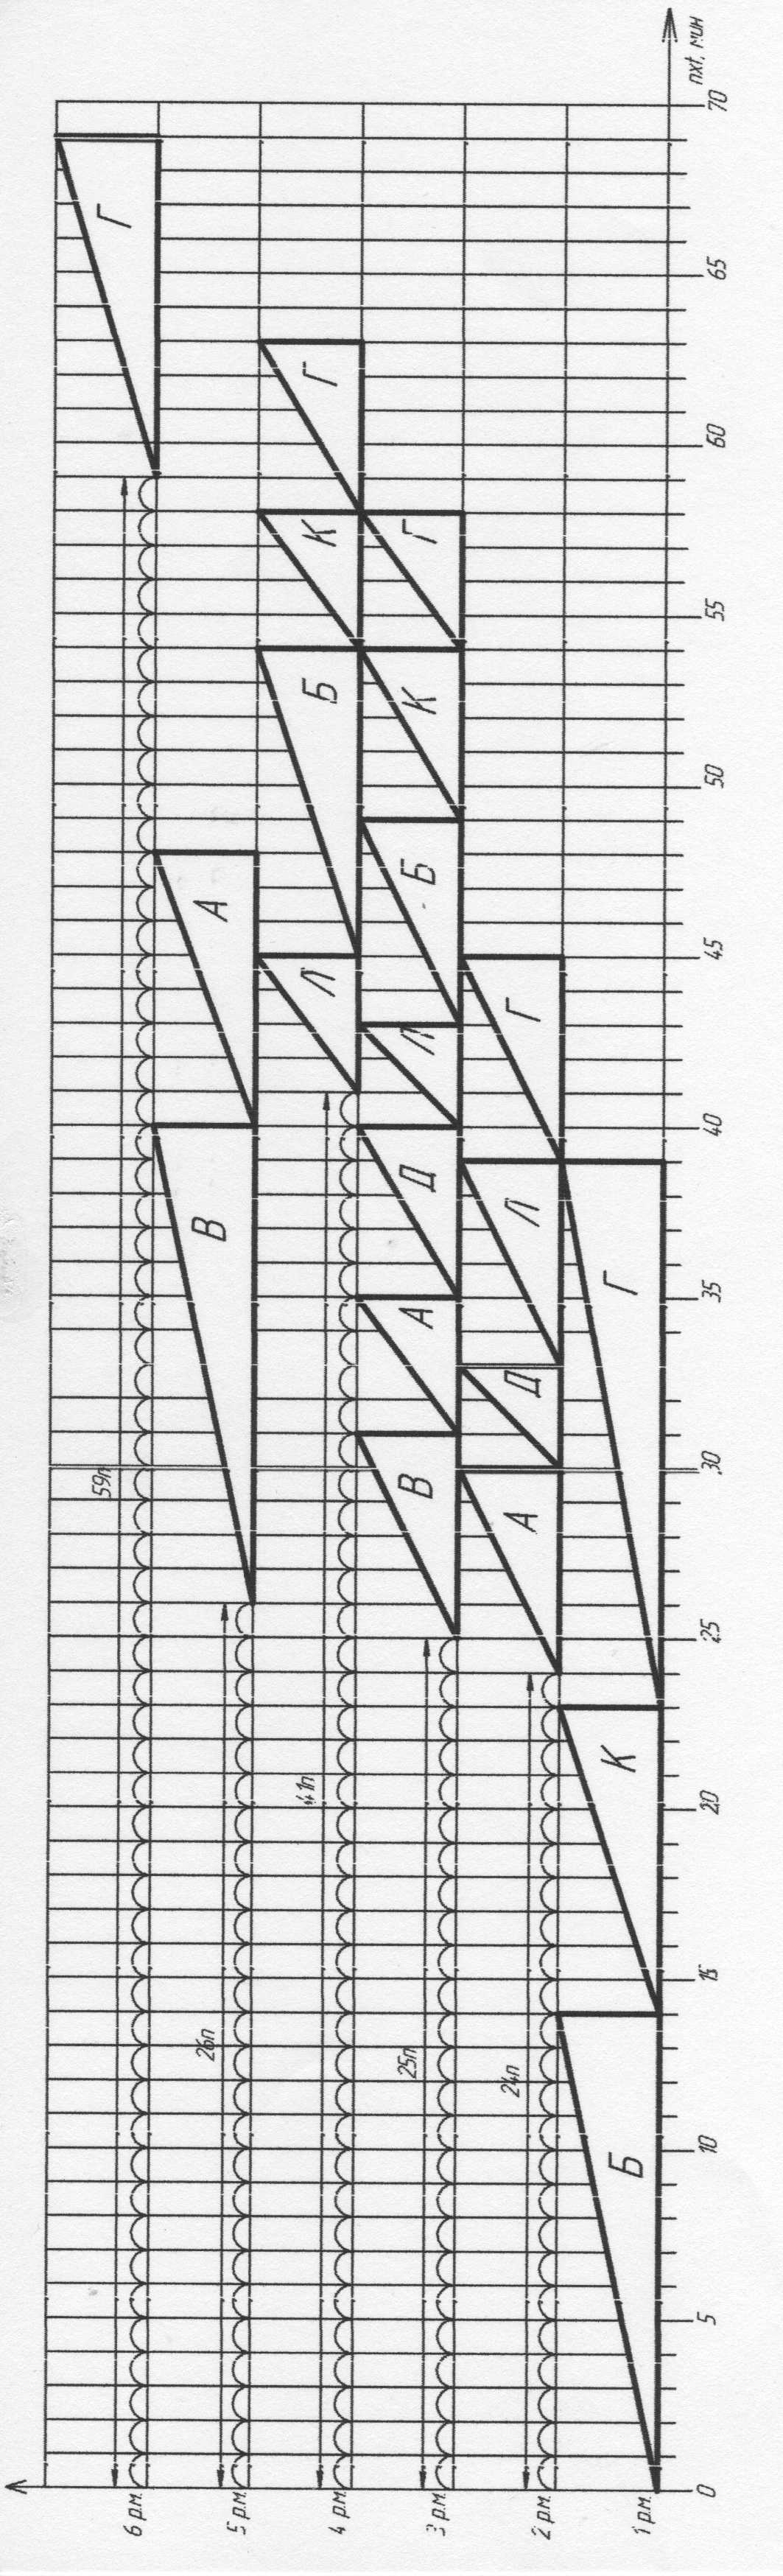
Рисунок 9. -График групповой поточной линии
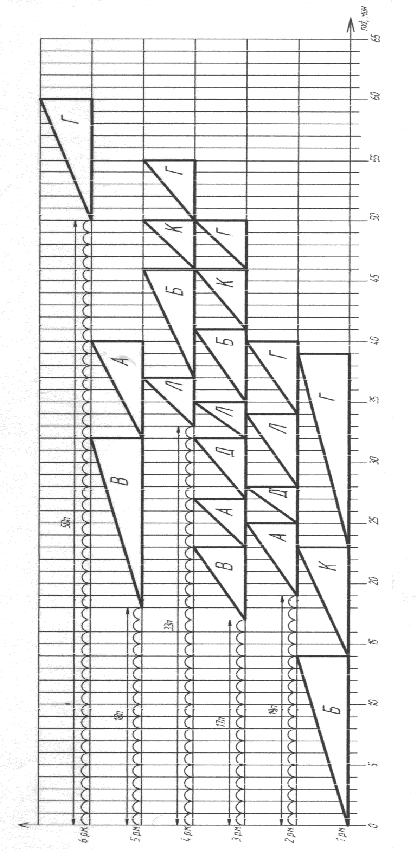
Рисунок
10. -График групповой
поточной линии
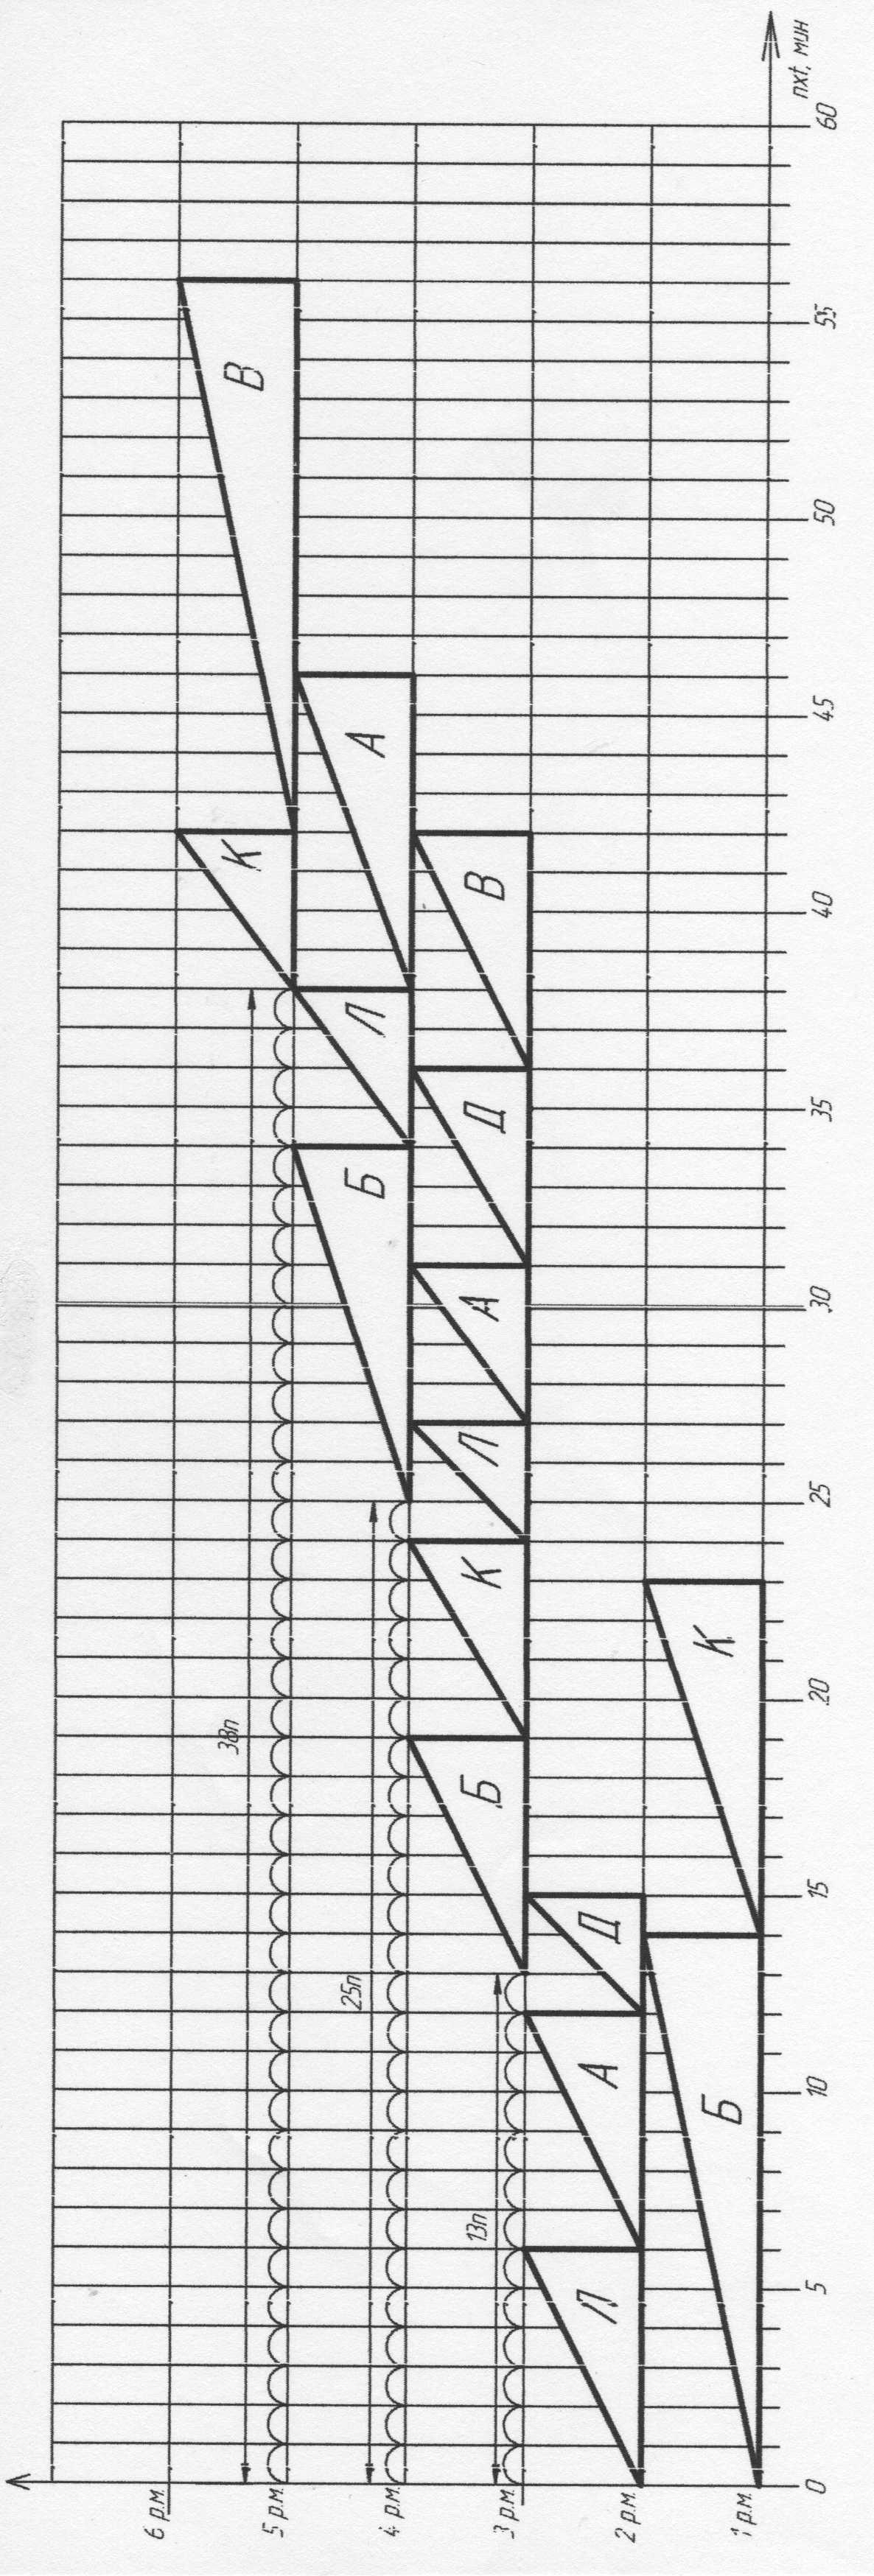
Рисунок 11. – Оптимизированный график групповой поточной линии
Заключение
В ходе выполнения курсового проекта был произведен выбор формы организации производственного процесса путем расчета показателя массовости ТП.
Был произведен расчет участка с непоточной формой организации производственного процесса и построены графики загрузки оборудования по каждому рабочему месту.
Был произведен расчет участка с однономенклатурной формой организации производственного процесса и рассчитан суммарный операционный задел с построением эпюр заделов по фазам.
Был произведен расчет участка с групповыми процессами обработки однотипных деталей. Построен график работы групповой поточной линии.
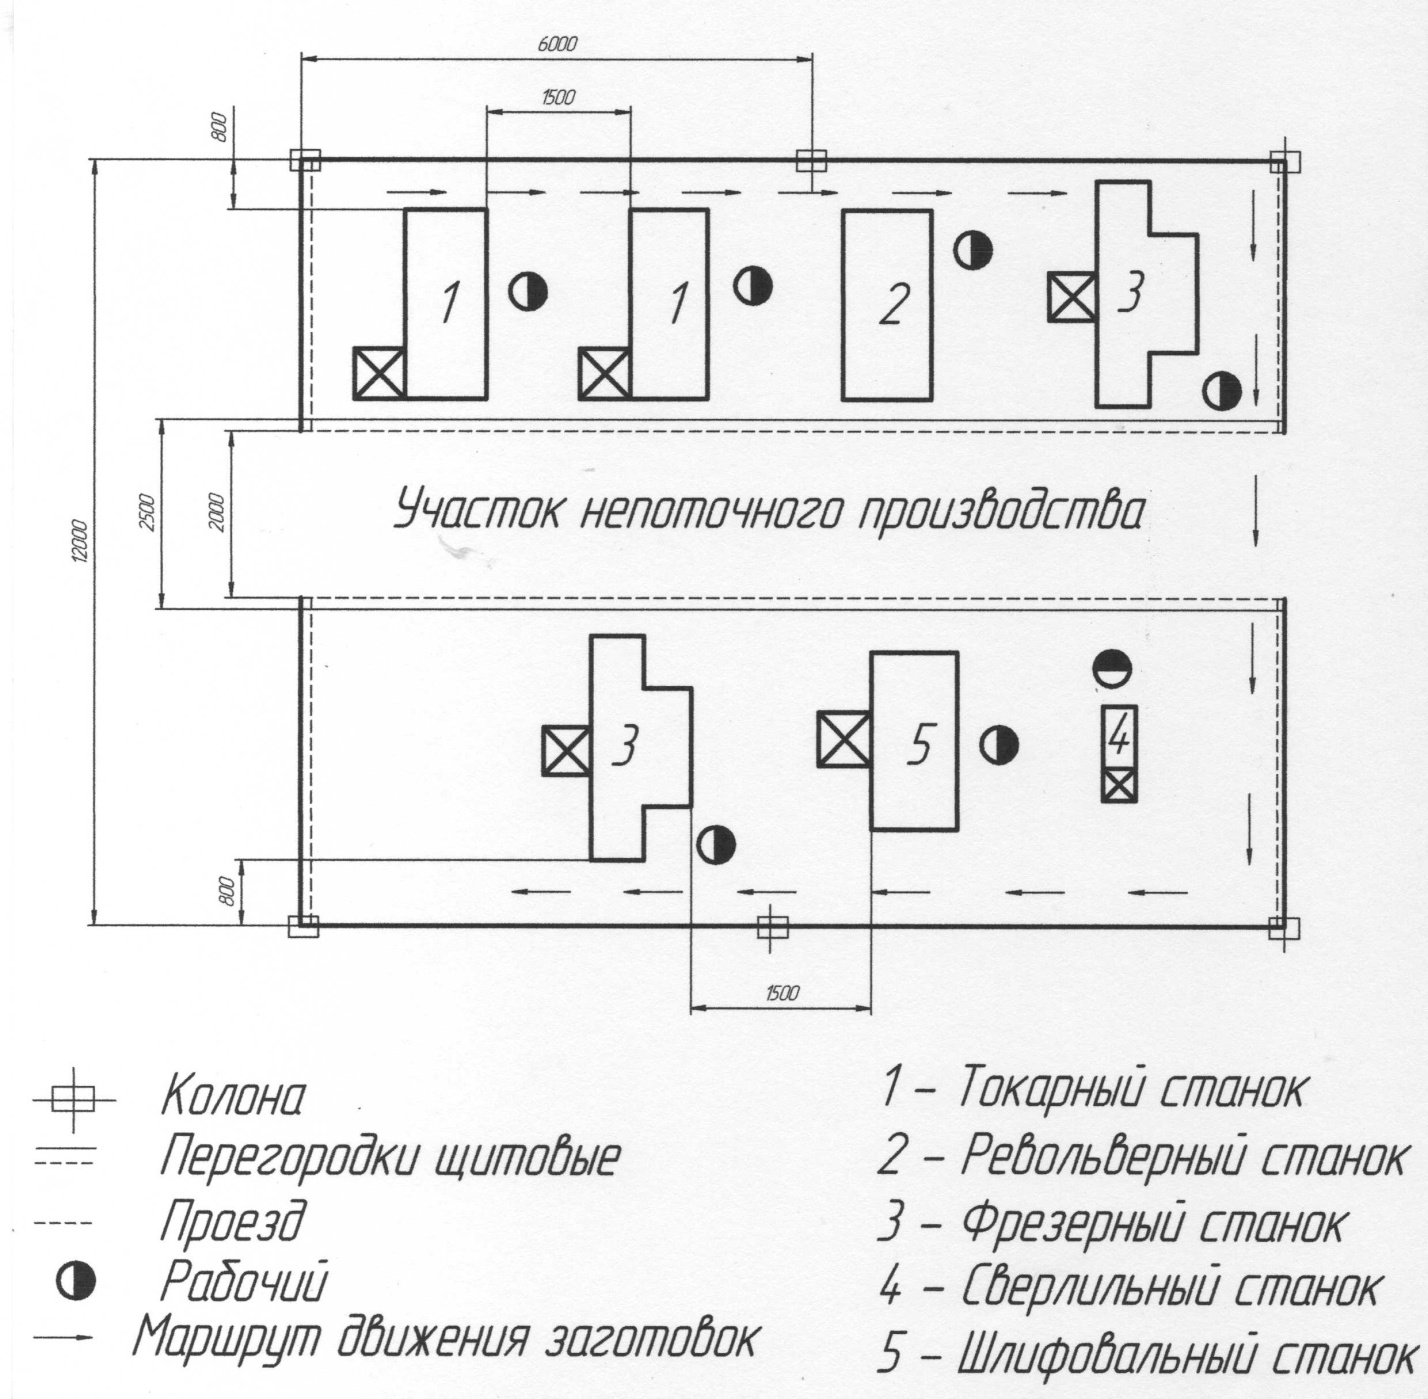
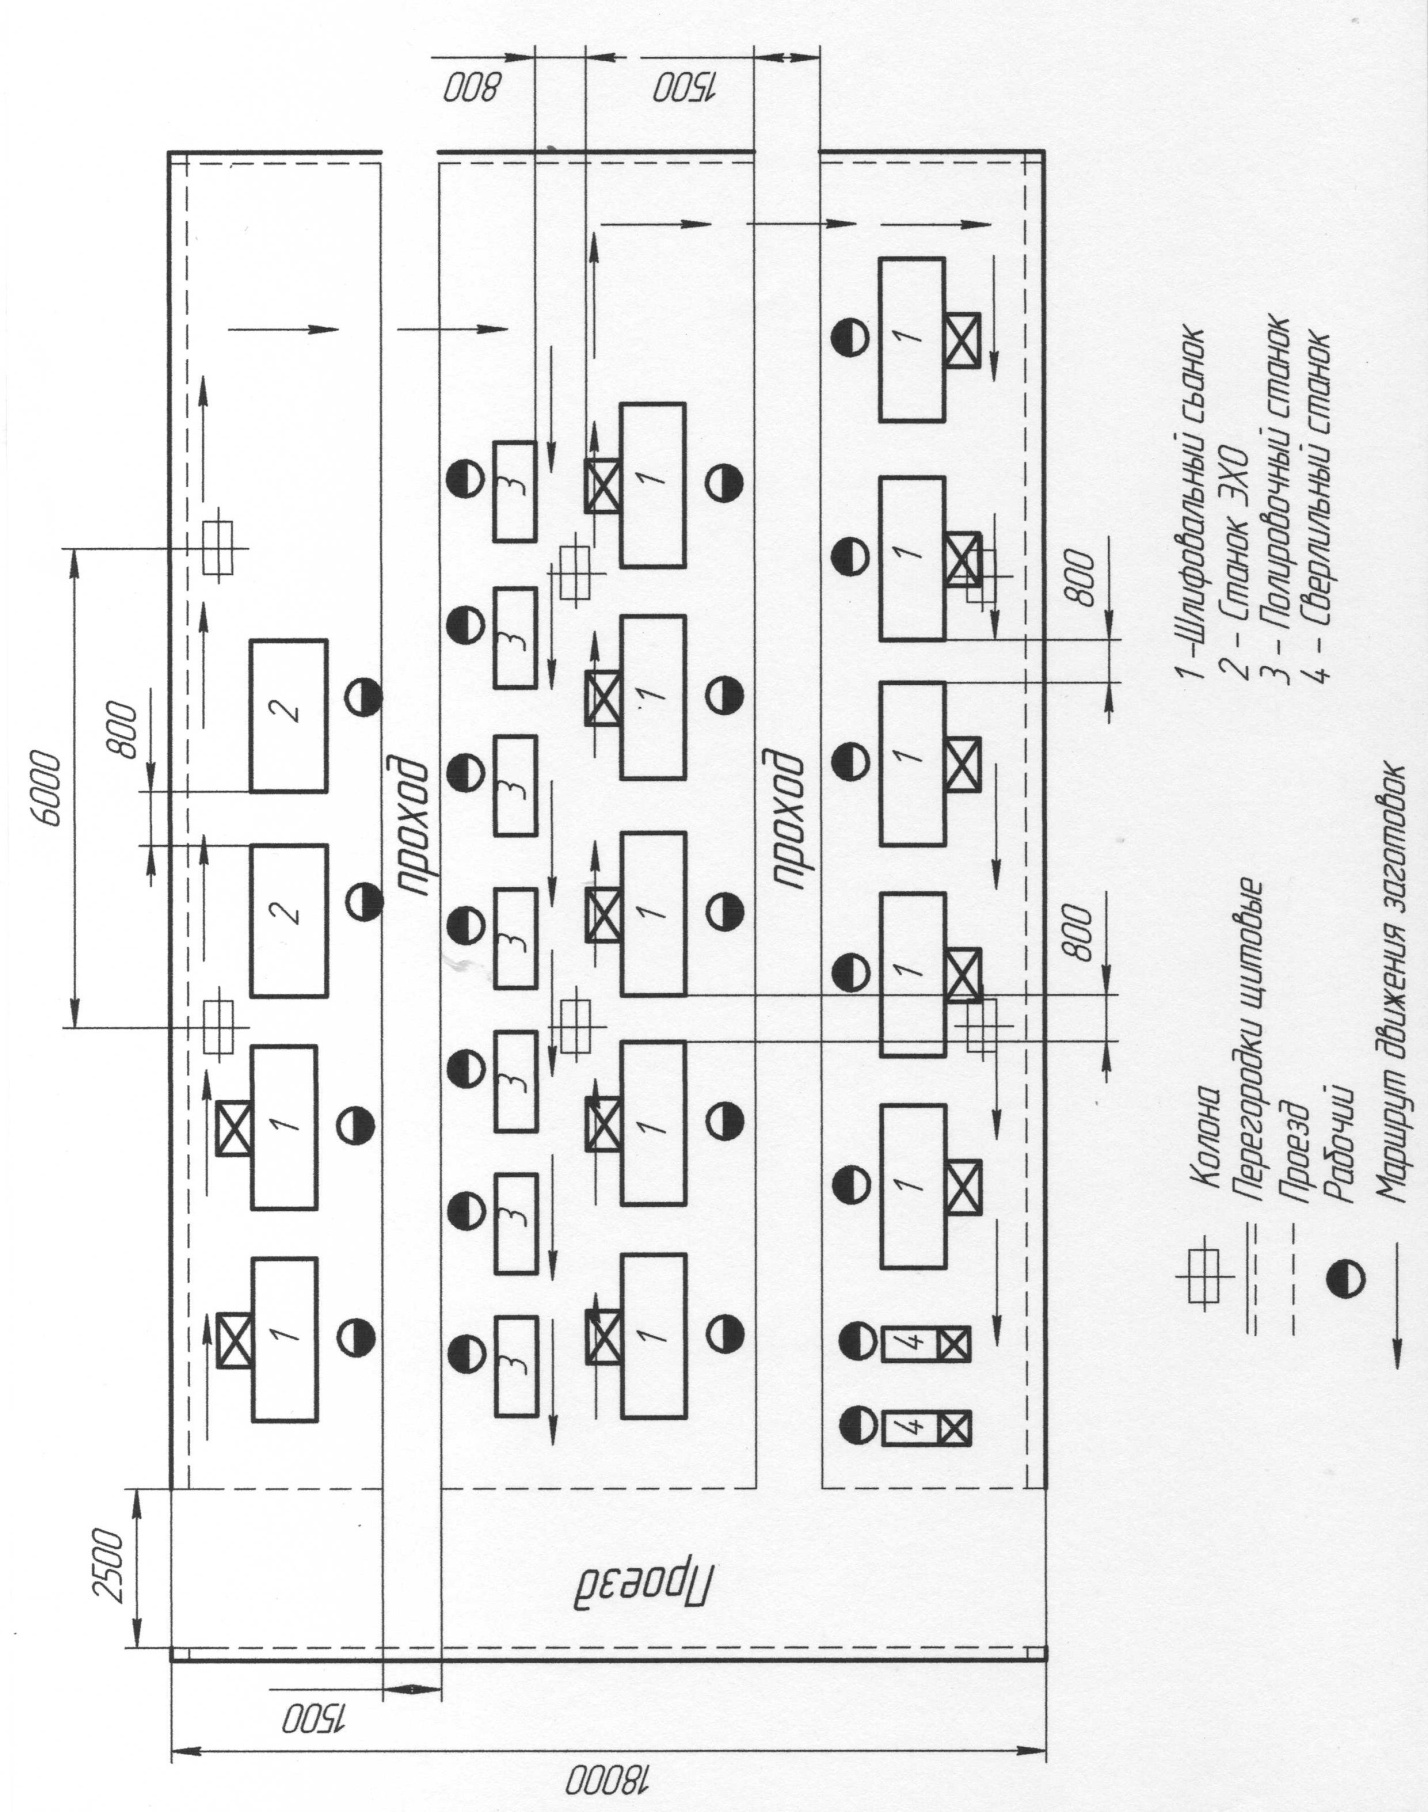
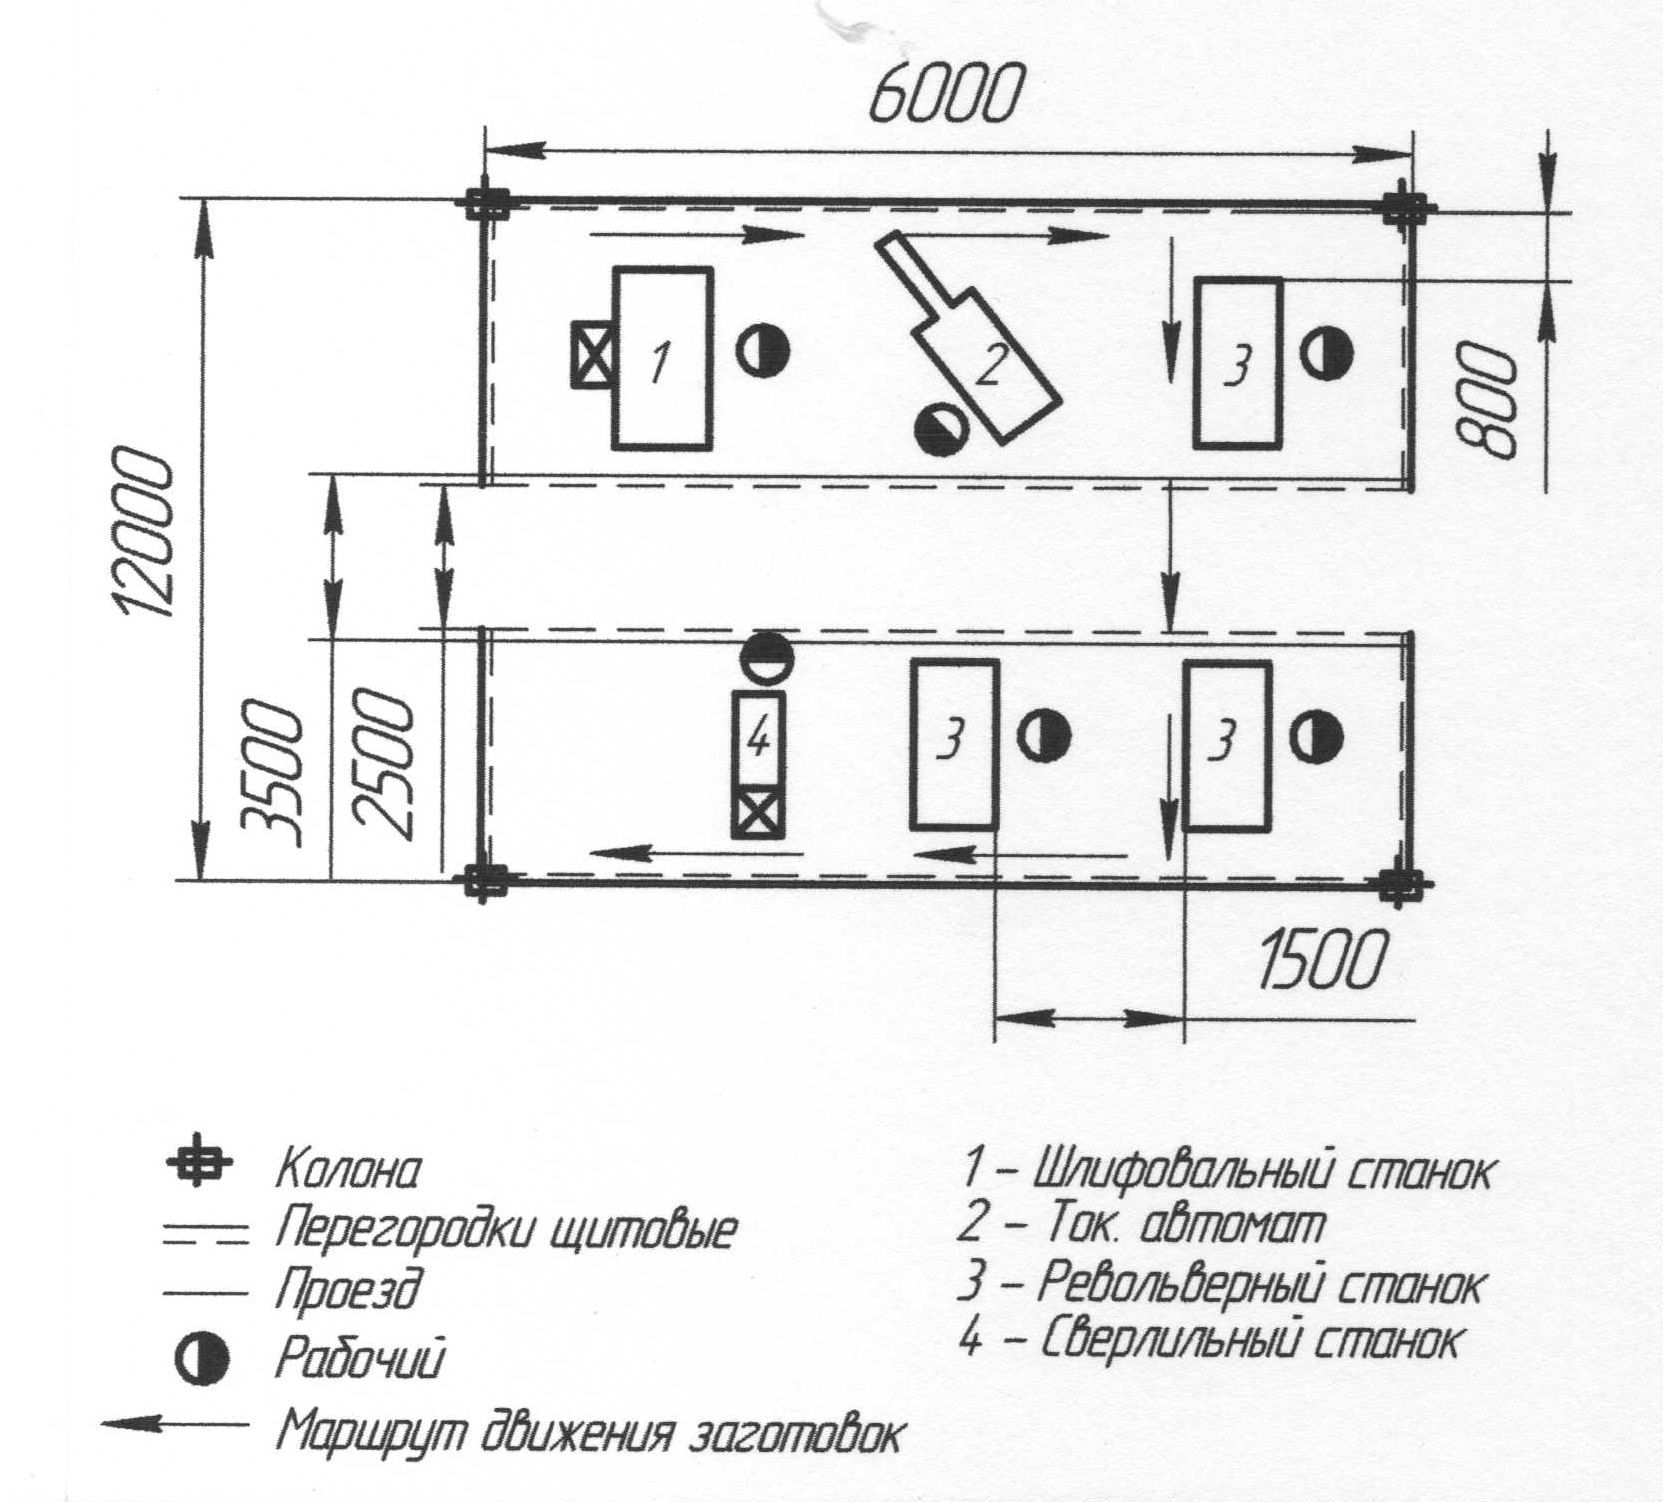
Произведена планировка участка с указанием спецификации по каждой форме организации производственного процесса.
Список используемой литературы
Абрамова И.Г. Организация производственного процесса во времени и пространстве: Учебное пособие. СГАУ, Самара, 1999 г. - 39 с.
Абрамова И.Г. Организация и методика расчета одногрупповых поточных линий: Методические указания. СГАУ, Самара, 1999 г. - 39 с.
Ткалич В.М., Шманев В.А. Проектирование механических и механосборочных цехов в авиадвигателестроении. КуАИ, Куйбышев, 1987 г. – 77 с.
Приложение А
План участка непоточной формы производства
Приложение Б
План участка однономенклатурной поточной линии
Приложение В
План участка групповой поточной линии

Приложение Г
Планировка рабочего места
Размещено на