Организация технологического процесса во времени и пространстве
Следующим этапом в последовательности расчета оптимального размера партии является корректировка.
Периодичность
запуска-выпуска
 ,
раб. дни, определим
по формуле
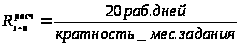 (6)
Расчетные значения периодичности запуска-выпуска приводятся к унифицированному ряду.
Таблица 3
Расчет оптимального размера партии деталей
| Детали |
Минимальный расчетный размер партии
|
Кратность размера партии месячного задания Nмес/ |
Периодичность запуска |
Принятый размер партии
|
|
|
|
|
||||
| 001 | 143 | 500 / 143 = 3,49 | 20 / 3,49 = 5,7 | 10 | 10 · 25 = 250 |
| 002 | 96 | 500 / 96 = 5,21 | 20 / 5,21 = 3,8 | 5 | 5 · 25 =125 |
| 003 | 84 | 500 / 84 = 5,95 | 20 / 5,95 = 3,4 | 5 | 5· 25 =125 |
| 004 | 125 | 500 / 125 = 4,0 | 20 / 4 = 5 | 5 | 5 ·25 =125 |
| 005 | 500 | 500 / 500 =1,0 | 20 / 1 = 20 | 20 | 20 · 25 = 500 |
| 006 | 167 | 500 / 167 = 2,77 | 20 / 2,77 = 6,7 | 10 | 10 · 25 =250 |
 ,
шт.
Оптимальный
размер партии
запуска
 ,
шт., определяется
по формуле
= Nср.
дн. (7)
где Nср. дн. – средняя программа выпуска в день, шт.
Nср. дн. =Nмес/20=500 / 20 = 25 шт.
1.3 Расчет потребного количества станков
Расчет выполняется путем сопоставления суммарной продолжительности обработки по каждой операции с пропускной способностью одного станка.
Для этой цели сначала необходимо определить действительный месячный фонд времени Фэф_д , час, одного станка по формуле
A’a_l=q S L HF<(1-0?01p)?(8)
где ДРАБ – число рабочих дней в расчетном периоде,
p - затраты времени на ремонт и регламентированные перерывы, %.
При p=6% и ДРАБ=22 дня (апрель 2010 г.) действительный месячный фонд времени одного станка составит
Фэф_д=8 2 22(1-0,016)=330,88 час.
Суммарная продолжительность обработки деталей Tц , час, по каждой операции с учетом Тпз определяется по формуле
Tц=
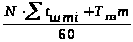 (9)
где m – количество запусков деталей в производство.
Величина “m” учитывает количество запусков партий деталей по каждой операции в течение расчетного периода и определяется по формуле
m= (NМЕС/nПРОПТi) (10)
Так m001 = 500 / 250 = 2, m002 = 500 / 125 = 4, m003 = 500 / 125 = 4,
m004 = 500 / 125 = 4, m005 = 500 / 500 = 1, m006 = 500 / 250 = 2.
Суммарная продолжительность обработки деталей на операции – токарной
Tц= (500 61 + 20 (2 + 4 + 4 + 4 + 1 + 2 )) / 60 = 514 час.
Суммарная продолжительность обработки деталей на операции – револьверной
Tц= (500 24 + 20 (2 + 4 + 4 + 1 + 2 )) / 60 = 204,33 час.
Суммарная продолжительность обработки деталей на операции – фрезерной
Tц= (500 27 + 30 ( 4 + 4 + 4 + 1 + 2 )) / 60 = 232,5 час.
Суммарная продолжительность обработки деталей на операции – сверлильной
Tц= (500 35 + 50 (2 + 4 + 4 + 1 + 2 )) / 60 = 302,5 час.
Суммарная продолжительность обработки деталей на операции – шлифовальной
Tц= (500 41 + 20 (2 + 4 + 4 + 4 + 1 + 2 )) / 60 = 347,33 час.
Суммарная продолжительность обработки деталей на операции – Фрезерной
Tц= (500 21 + 20 (2 + 4 + 4 + 1 )) / 60 = 178,67 час.
Потребное количество станков (рабочих мест) на программу выпуска определяется из соотношения
Кp.м.= Tц/Фэф_д(11)
Потребное количество станков и их загрузка Кзаг представлены в таблице 4.
Таблица 4
Потребное количество станков и их загрузка
| Операция ТП |
Трудоемкость Тшт, мин Детали |
Тпз, мин | tшт, мин |
Тц, час |
Кол-во станков |
Кзаг= |
||||||
|
|
|
|||||||||||
| 001 | 002 | 003 | 004 | 005 | 006 | |||||||
| Токарная | 7,0 | 9,0 | 14,0 | 15,0 | 11,0 | 5,0 | 20,0 | 61,0 | 514 | 1,55 | 2 | 0,78 |
| Револьверная | 4,0 | 5,0 | - | 4,0 | 4,0 | 7,0 | 20,0 | 24,0 | 204,33 | 0,62 | 1 | 0,62 |
| Фрезерная | - | 5,0 | 8,0 | 6,0 | 5,0 | 3,0 | 30,0 | 27,0 | 232,5 | 0,70 | 1 | 0,70 |
| Сверлильная | 7,0 | - | 12,0 | 8,0 | 2,0 | 6,0 | 50,0 | 35,0 | 302,5 | 0,91 | 1 | 0,91 |
| Шлифовальная | 5,0 | 12,0 | 7,0 | 10,0 | 4,0 | 3,0 | 20,0 | 41,0 | 347,33 | 1,05 | 1 | 1,05 |
| Фрезерная | 4,0 | 9,0 | 5,0 | - | 3,0 | - | 20,0 | 21,0 | 178,67 | 0,54 | 1 | 0,54 |
| Суммарная трудоемкость, мин | 27,0 | 40,0 | 46,0 | 43,0 | 29,0 | 24,0 | ||||||
 /


1.4 Составление календарного плана-графика работы производственного участка
Для составления графика необходимо предварительно определить длительность цикла обработки партии деталей (Tц, час). При расчете Tц применим параллельно-последовательный вид движения, что достигается корректировкой продолжительности цикла на коэффициент параллельности Kпар.
Длительность цикла обработки партии деталей определяется по формуле
ТЦ_ПАРАЛ_ПОСЛ.=
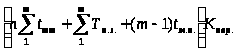 (12)
где m – количество операций ТП;
tм.о. – время межоперационного пролеживания деталей, мин.
При tм.о. = 1 смена (480 мин.) и Kпар.=0,6 длительность цикла обработки партии для детали 001 составит
ТЦ_001.= (250·27+160+(5-1)·480)·0,6/60 = 88,3 час.
детали 002 составит
ТЦ_002.= (125·40+160+(5-1)·480)·0,6/60 = 70,8 час.
детали 003 составит
ТЦ_003.= (125·46+160+(5-1)·480)·0,6/60 = 78,3 час.
детали 004 составит
ТЦ_004.= (125·43+160+(5-1)·480)·0,6/60 = 74,55 час.
детали 005 составит
ТЦ_005.= (500·29+160+(6-1)·480)·0,6/60 = 170,6 час.
детали 006 составит
ТЦ_001.= (250·24+160+(5-1)·480)·0,6/60 = 80,8 час.
Значения длительности обработки партии деталей представлены в таблице 5.
Таблица 5
Длительность обработки партии деталей
| Детали | 001 | 002 | 003 | 004 | 005 | 006 |
| Длительность цикла в час. | 88,3 | 70,8 | 78,3 | 74,55 | 170,6 | 80,8 |
| Длительность цикла в сменах | 11,04 | 8,85 | 9,79 | 9,32 | 21,33 | 10,1 |
| Длительность цикла в днях | 5,52 | 4,425 | 4,89 | 4,66 | 10,67 | 5,05 |
Продолжительность цикла обработки партии деталей по операциям ТЦ определяется по формуле
T w i ltn = (n tin+tg/p/)|60(13)
Данные расчета представлены в таблице 6.
Таблица 6
Продолжительность цикла обработки партии деталей, час
| Операции | 001 | 002 | 003 | 004 | 005 | 006 | Σ |
| Токарная | 29,5 | 19,08 | 29,5 | 31,58 | 92 | 21,17 | 222,83 |
| Револьверная | 17 | 10,75 | - | 8,67 | 33,67 | 29,5 | 99,59 |
| Фрезерная | - | 10,92 | 17,17 | 13 | 42,17 | 13 | 96,26 |
| Сверлильная | 30 | - | 25,83 | 17,5 | 17,5 | 25,83 | 116,66 |
| Шлифовальная | 21,17 | 25,33 | 14,92 | 21,17 | 33,67 | 12,83 | 129,09 |
| Фрезерная | 17 | 19,08 | 10,75 | - | 25,33 | - | 72,16 |
| Σ | 114,67 | 85,16 | 98,17 | 91,92 | 244,34 | 102,33 | 736,59 |
На основании полученных данных согласно таблице 6 строим график загрузки оборудования. Максимальная периодичность запуска партии деталей составляет 20 дней (таблица 3). Очередность запуска деталей – произвольная.
Графики загрузки станков представлены на рисунке 1, 2, 3, 4, 5, 6.
1-станок
Загрузка 79%
| Детали | nminпр | Rзппр | Топ часы | Топ дни | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 |
| 001 | 250 | 10 | 29,5 | 1,84 | 1,84 | 1,84 | ||||||||||||||||||
| 002 | 125 | 5 | 19,08 | 1,19 | 1,19 | 1,19 | 1,19 | 1,19 | ||||||||||||||||
| 003 | 125 | 5 | 29,5 | 1,84 | 1,84 | 1,84 | 1,84 | 1,84 |
| 2-станок |
| Детали | nminпр | Rзппр | Топ, часы | Топ, дни | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 |
| 004 | 125 | 5 | 31,58 | 1,97 | 1,97 | 1,97 | 1,97 | 1,97 | ||||||||||||||||
| 005 | 500 | 20 | 92 | 5,75 | 5,75 | |||||||||||||||||||
| 006 | 250 | 10 | 21,7 | 1,32 | 1,32 | 1,32 |
Рисунок 1 – График загрузки токарных станков
1-станок
Загрузка 63,7%
| Детали | nminпр | Rзппр | Топ, часы | Топ, дни | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 | ||||||||||||||
| 001 | 250 | 10 | 17 | 1,06 | 1,06 | 1,06 | ||||||||||||||||||||||||||||||||
| 002 | 125 | 5 | 10,75 | 0,67 | 0,67 | 0,67 | 0,67 | 0,67 | ||||||||||||||||||||||||||||||
| 004 | 125 | 5 | 8,67 | 0,54 | 0,5 | 0,5 | 0,5 | 0,5 | ||||||||||||||||||||||||||||||
| 005 | 500 | 20 | 33,67 | 2,1 | 2,1 | |||||||||||||||||||||||||||||||||
| 006 | 250 | 10 | 29,5 | 1,84 | 1,81 | 1,81 | 1,84 | 1,84 | ||||||||||||||||||||||||||||||
Рисунок 2 – График загрузки револьверных станков
1-станок
Загрузка 72,5%
| Детали | nminпр | Rзппр | Топ, часы | Топ, дни | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 | |||||||||||||
| 002 | 125 | 5 | 10,92 | 0,68 | 0,68 | 0,68 | 0,68 | 0,68 | |||||||||||||||||||||||||||||
| 003 | 125 | 5 | 17,17 | 1,07 | 1,07 | 1,07 | 1,07 | 1,07 | |||||||||||||||||||||||||||||
| 004 | 125 | 5 | 13 | 0,81 | 0,8 | 0,8 | 0,8 | 0,8 | |||||||||||||||||||||||||||||
| 005 | 500 | 20 | 42,17 | 2,64 | 2,64 | ||||||||||||||||||||||||||||||||
| 006 | 250 | 10 | 13 | 0,81 | 0,81 | 0,81 | |||||||||||||||||||||||||||||||
Рисунок 3 – График загрузки фрезерных станков
1-станок
Загрузка 94,4%
| Детали | nminпр | Rзппр | Топ, часы | Топ, дни | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 | ||||||||||||
| 001 | 250 | 10 | 30 | 1,88 | 1,88 | 1,88 | ||||||||||||||||||||||||||||||
| 003 | 125 | 5 | 25,83 | 1,61 | 1,61 | 1,61 | 1,61 | 1,61 | ||||||||||||||||||||||||||||
| 004 | 125 | 5 | 17,5 | 1,09 | 1,09 | 1,09 | 1,09 | 1,09 | ||||||||||||||||||||||||||||
| 005 | 500 | 20 | 17,5 | 1,09 | 1,09 | |||||||||||||||||||||||||||||||
| 006 | 250 | 10 | 25,83 | 1,61 | 1,61 | 1,61 | ||||||||||||||||||||||||||||||
Рисунок 4 – График загрузки сверлильных станков
1-станок
Загрузка 108,3 %
| Детали | nminпр | Rзппр | Топ, часы | Топ, дни | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 | 21 | 22 | ||||||||||||||||
| 001 | 250 | 10 | 21,17 | 1,32 | 1,32 | 1,32 | ||||||||||||||||||||||||||||||||||||
| 002 | 125 | 5 | 25,33 | 1,58 | 1,58 | 1,58 | 1,58 | 1,58 | ||||||||||||||||||||||||||||||||||
| 003 | 125 | 5 | 14,92 | 0,93 | 0,93 | 0,93 | 0,93 | 0,93 | ||||||||||||||||||||||||||||||||||
| 004 | 125 | 5 | 21,17 | 1,32 | 1,32 | 1,32 | 1,32 | 1,32 | ||||||||||||||||||||||||||||||||||
| 005 | 500 | 20 | 33,67 | 2,1 | 2,1 | |||||||||||||||||||||||||||||||||||||
| 006 | 250 | 10 | 12,83 | 0,8 | 0,8 | 0,8 | ||||||||||||||||||||||||||||||||||||
Рисунок 5 – График загрузки шлифовальных станков
1-станок
Загрузка 55,7%
| Детали | nminпр | Rзппр | Топ, часы | Топ, дни | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 | ||||||||||
| 001 | 250 | 10 | 17 | 1,06 | 1,06 | 1,06 | ||||||||||||||||||||||||||||
| 002 | 125 | 5 | 19,08 | 1,19 | 1,19 | 1,19 | 1,19 | 1,19 | ||||||||||||||||||||||||||
| 003 | 125 | 5 | 10,75 | 0,67 | 0,67 | 0,67 | 0,67 | 0,67 | ||||||||||||||||||||||||||
| 005 | 500 | 20 | 25,33 | 1,58 | 1,58 | |||||||||||||||||||||||||||||
Рисунок 6 – График загрузки полировочного станка
План участка представлен в приложении А
План рабочего места в приложении Г
1.5 Определение нормативного уровня цикловых и страховых заделов
В курсовой работе расчет размеров цикловых заделов основывается на периодичности изготовления ДСЕ и длительности цикла изготовления партии деталей. При этом если отношение
ТЦ /RЗ-В = 0,5 1,0
– означает, что в производстве находится, по меньшей мере, одна партия деталей;
ТЦ /RЗ-В = 1 2 – две партии деталей, и т. д.
Величина страхового задела составляет Zс=(4-10%)Nмес = 0,1·1000 = 100 шт.
Расчет значений циклового Zц и страхового задела Zс представлен в таблице 7.
Таблица 7
Значения страхового и циклового заделов
| Детали | ТЦ /RЗ-В. | Количество партий | Размер партии, n, шт. | Zц, шт. | Zс, шт. | Всего, шт. |
| 001 | 5,52 / 10 = 0,55 | n | 250 | 250 | 100 | 350 |
| 002 | 4,425 / 5 = 0,89 | n | 125 | 125 | 100 | 225 |
| 003 | 4,89 / 5 = 0,97 | n | 125 | 125 | 100 | 225 |
| 004 | 4,66 / 5 = 0,93 | n | 125 | 125 | 100 | 225 |
| 005 | 10,67 / 20 = 0,53 | n | 500 | 500 | 100 | 600 |
| 006 | 5,05 / 10 = 0,51 | n | 250 | 250 | 100 | 350 |
Цифра, стоящая перед n обозначает количество партий деталей, составляющих величину циклового задела.
производственный поточный эпюр задел фаза
2. Расчет участка с однономенклатурной формой организации производственного процесса
Исходные данные варианта 3-4 представлены в таблице 8. Производственная программа в месяц Nмес= 15000 шт.
Таблица 8
Исходные данные варианта 3-4
| Наименование операции | Модель оборудования | tшт, мин | Вес детали, кг |
| Шлифование | 3Д725 | 2,8 | 1,0 |
| ЭХО кромки | 4Б722 | 2,6 | |
| Полирование | П/Б 32Ш198 | 9,0 | |
| Шлифование | ЛШ-131 | 3,6 | |
| Шлифование | ЛШ-131 | 2,8 | |
| Шлифование | ХШ-01 | 5,8 | |
| Сверлильная | Верстак | 4,6 |
Выбор формы организации производственного процесса
Для определения формы организации производственного процесса используется показатель массовости, который рассчитывается по формуле (1).
При работе в 2 смены по 8 часов и потерь времени на наладку оборудования 3%, а так же Nмес= 15000 шт. такт составит (2)
= 22 8 2 60 0,97 / 15000 = 1,37 мин.
Суммарная трудоемкость обработки детали по всем операциям ТП составит
tштi = 2,8 + 2,6 + 9,0 + 3,6 + 2,8 + 5,8 + 4,6 = 31,2 мин.
Количество рабочих мест для выполнения i-операции находится по формуле (4)
 = 2,8 / 1,37 = 2,04
 = 2
 = 2,6 / 1,37 = 1,9
 = 2
 = 9,0 / 1,37 = 6,57
 = 7
 = 3,6 / 1,37 = 2,63
 = 3
 = 2,8 / 1,37 = 2,04
 = 2
 = 5,8 / 1,37 = 4,23
 = 5
 = 4,6 / 1,37 = 3,36
 = 4
Суммарное число рабочих мест по всем операциям ТП составит
 =25
шт.
Тогда при
К 1 = 31,2 / 1,37 25 = 0,91
возможна организация непрерывного поточного производства (в учебных целях продолжаем дальнейший расчет и организацию прерывной поточной линии).
2.2 Определение количества и загрузки оборудования по операциям ТП
Имеем прямоточное производство. Трудоемкость по операциям не равна и не кратна такту ( = 1,24 мин.).
Для обеспечения ритмичности производственного процесса необходимо создание оборотных заделов. Что бы величина заделов была минимальна, выбираем наиболее целесообразный период обслуживания.
Период обслуживания ТПО, час., при весе детали 1,0 кг составит 1 смену (8 час.).
Величина выработки за период обслуживания ВПО, шт., составит
 (14)
Получим
ВПО = 8 · 60 / 1,37 = 350 шт.
Эффективный фонд времени в течение периода обслуживания ФЭФ_ПО, мин., определяется по формуле
ФЭФ_ПО = tШТ·ВПО (15)
Расчётные и принятые значения количества станков (согласно раздела 2.1), выработки, фонда времени работы станков приведены в таблице 9.
Таблица 9
Количество и время работы оборудования
| № оп. | Наименование операции | tшт, мин |
|
|
ВПО, шт. | ФЭФ_ПО, мин. |
| 1 | Шлифование | 2,8(2,744) | 2,04 | 2 | 350 | 2,8 · 350 = 980(960) |
| 2 | ЭХО кромки | 2,6 | 1,9 | 2 | 350 | 2,6·350=910 |
| 3 | Полирование | 9,0 | 6,57 | 7 | 350 | 9,0 · 350 = 3150 |
| 4 | Шлифование | 3,6 | 2,63 | 3 | 350 | 3,6 · 350 = 1260 |
| 5 | Шлифование | 2,8(2,744) | 2,04 | 2 | 350 | 2,8 · 350 = 980(960) |
| 6 | Шлифование | 5,8 | 4,23 | 5 | 350 | 5,8 · 350 = 2030 |
| 7 | Сверлильная | 4,6 | 3,36 | 4 | 350 | 4,6 · 350 = 1610 |

На операциях 1 и 4 (Шлифование) необходимо сделать корректировку, так как имеем незначительное превышение загрузки оборудования (2,04). На данных операции станки частично перегружены, поэтому корректируем tшт в меньшую сторону и полученные данные занесем в таблицу 9.
При периоде обслуживания равном 480 мин., получим коэффициент пересчета для данной операции ТП рассчитываемый по формуле
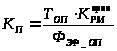 (16)
Для операции 2
КП = 480 2 / 980 = 0,98.
Тогда
tшт_кор= 2,8 0,98 = 2,744 мин. и
ФЭФ_ПО_кор= 2,744 · 350 = 960 мин.
2.3 Расчет межоперационных цикловых заделов и построение эпюр заделов по фазам
Расчет изменений межоперационного оборотного задела между операциями по выделенным фазам производится по формуле
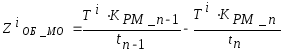
Или , (17)
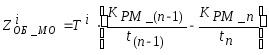
где ZОБ_МО - величина изменения
межоперационного оборотного задела между двумя смежными операциями за время Тi ;
Тi - продолжительность фазы, мин;
КРМ_(n-1), КРМ_(n) - количество параллельно работающих станков на предшествующей и данной операции в течение периода Тi ;
t n-1, t n - штучное время на предшествующей и данной операции, мин.
Если полученный результат окажется с положительным знаком, это значит, что на данной фазе происходит возрастание задела и эпюра задела во времени будет повышаться. Результат с отрицательным знаком означает, что величина межоперационного задела за время рассматриваемой фазы снижается
Результаты расчетов представлены на рисунке 7.
Суммарный операционный задел Zсумм, шт., на начало периода равен
Zсуммю=z1-2 + z2-3 + z3-4 + z5-6 + z6-7 = .-17.+.-3.+.-20.+.-15.+.-12. = 67
In.
Технологический задел ZТЕХ , шт., определяется по формуле
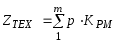
где m – количество операций;
КРМ - количество станков на операции;
р – количество одновременно обрабатываемых деталей на рабочем месте.
ZТЕХ = 2·1+2·1+7·1+3·1+2·1+5·1+4·1 = 25 шт.
Транспортный задел ZТРАНСП, шт., при периодической транспортировке определяется по формуле
ZТРАНСП = p (m – 1) (19)
где p – передаточная транспортная партия.
При весе детали 1,0 кг. и
t шт_сред=(2,8+2,6+9,0+3,6+2,8+5,8+4,6) / 7 = 4,46 мин.
размер транспортной партии составит р = 5.
ZТРАНСП = 5 (7-1) = 30 шт.
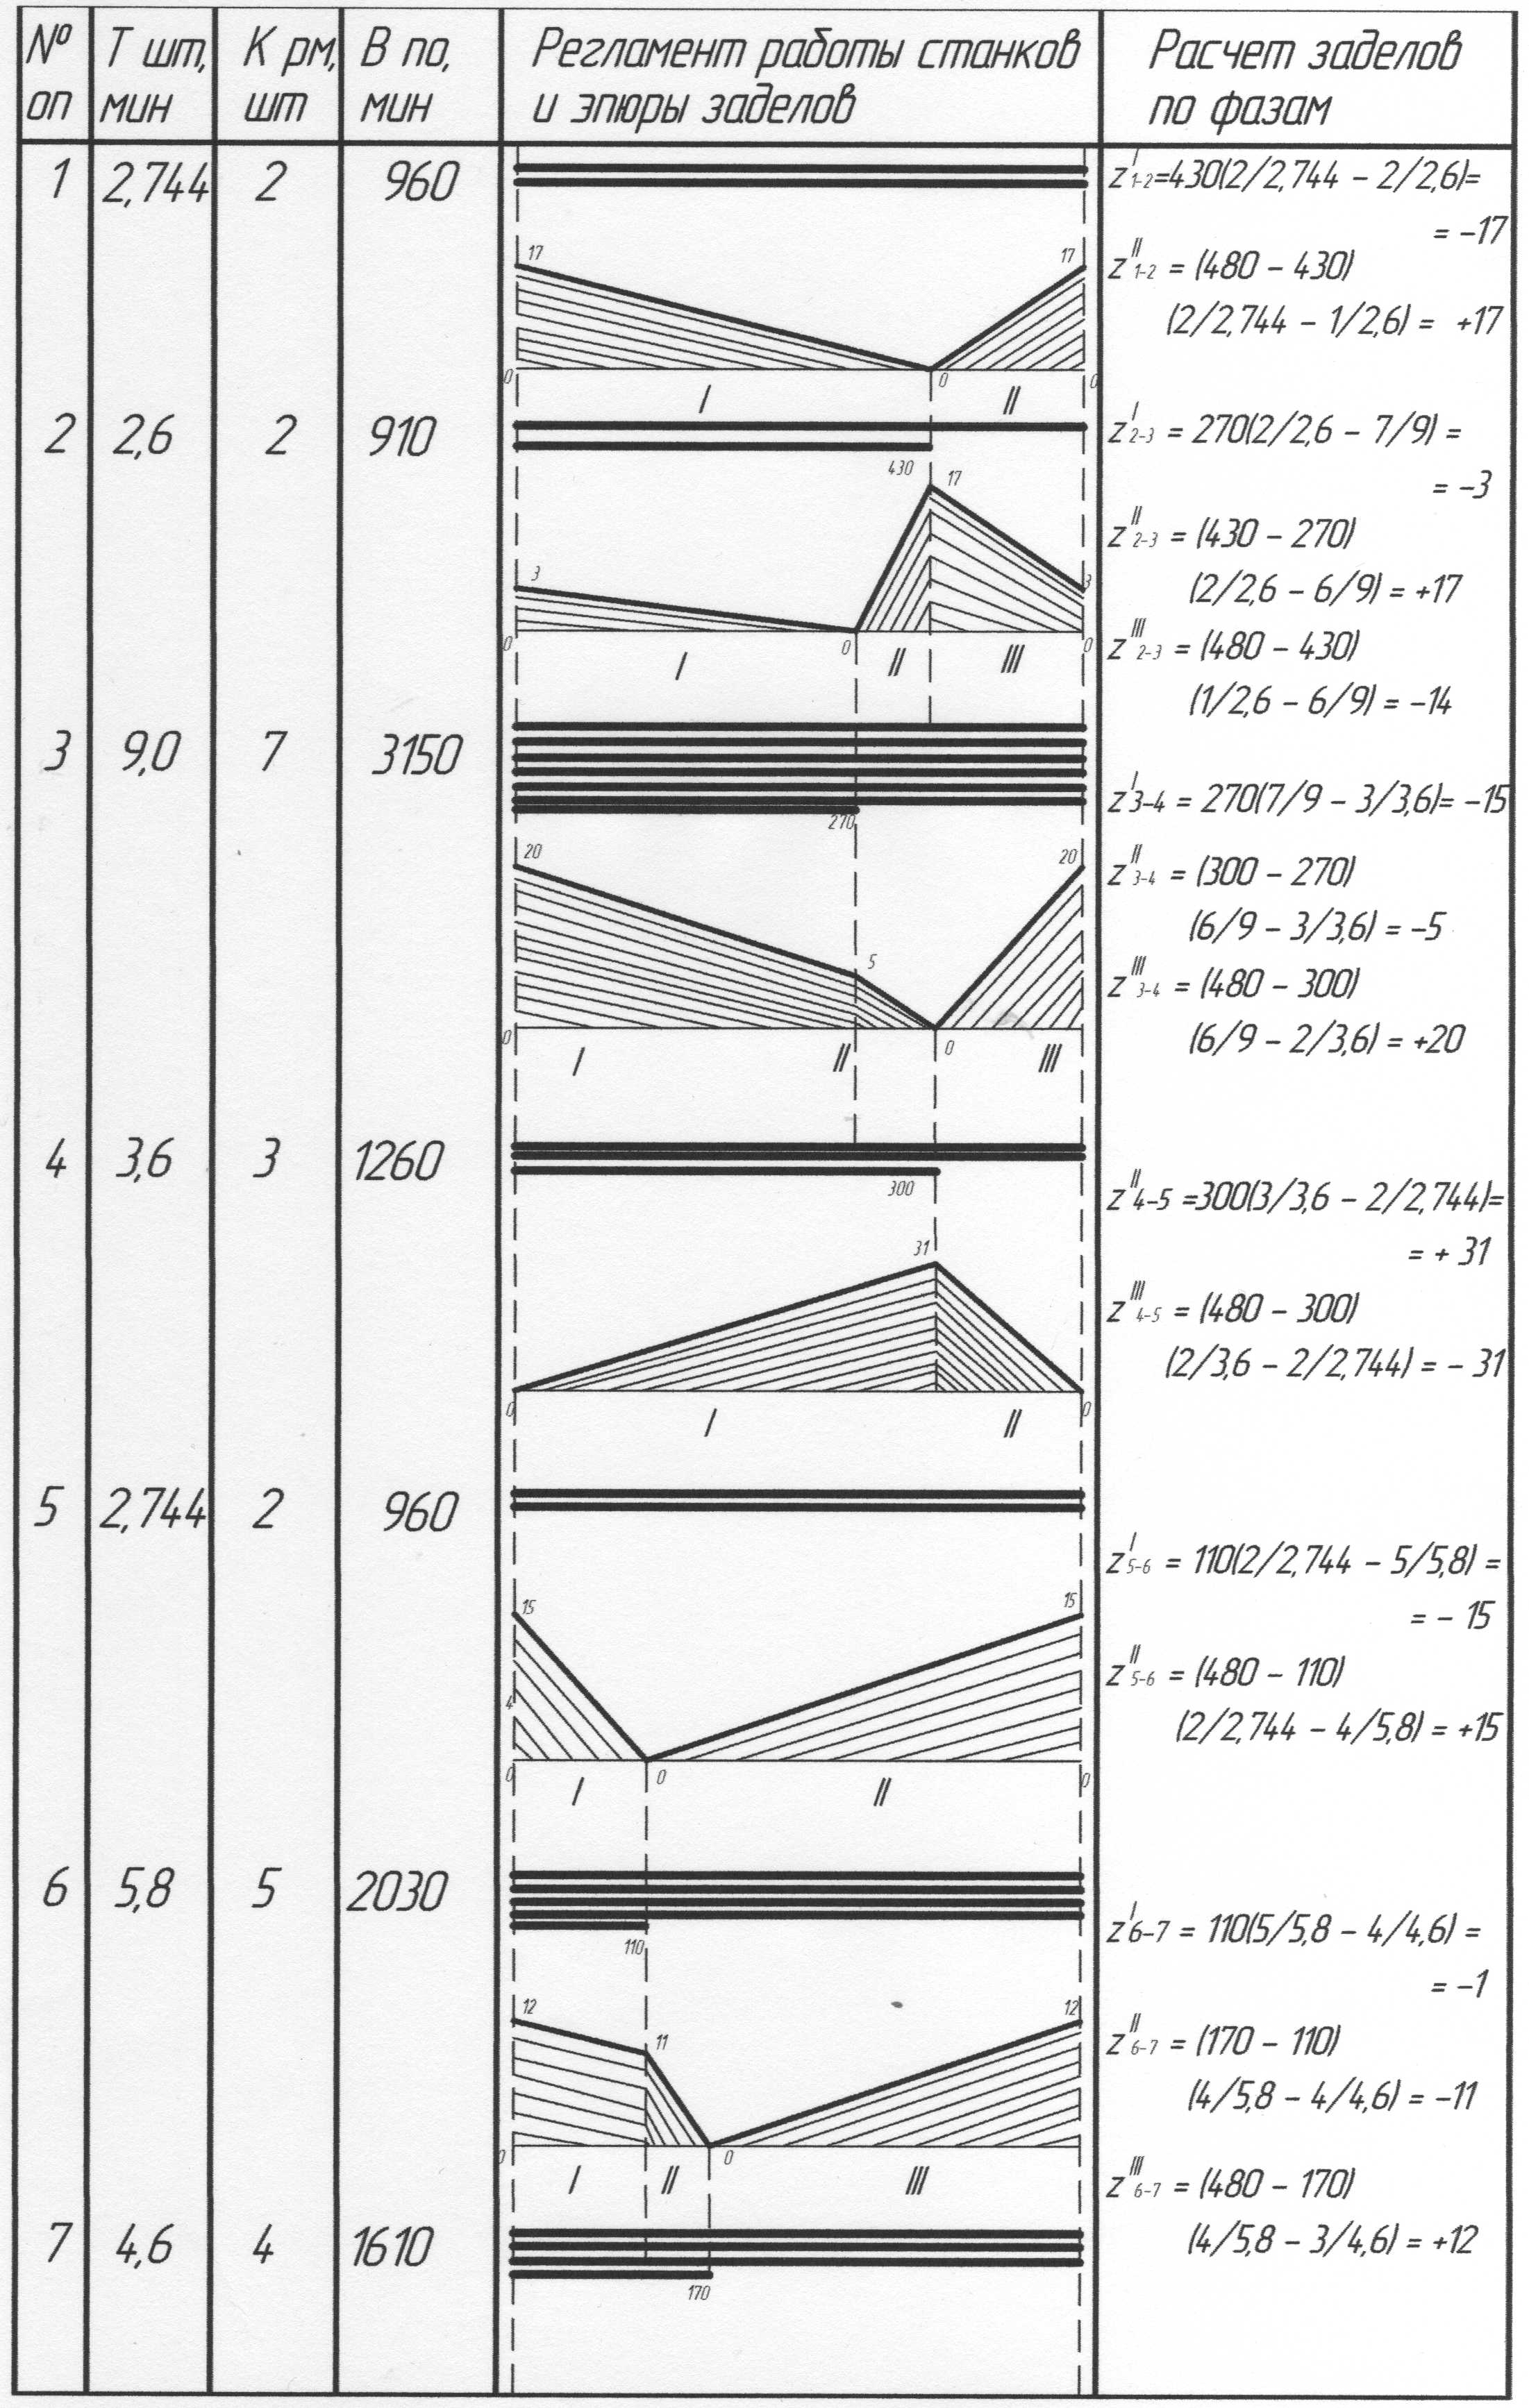
 Рисунок
7 – Расчет заделов
и построение
эпюр заделов
по фазам
План участка представлен в