Технология листовой штамповки
Усилие
обжима (2.21) определяется
по следующим
рекомендациям
[12,
стр. 345]:
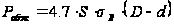 (2.17)
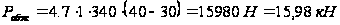
Усилие
выталкивания
из пуансон-матрицы
для обжима
принимаем
равным
 от потребного
технологического.
Оно составляет:
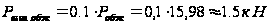 (2.18)
2.7 Установление типа, мощности и габаритов оборудования
В листовой штамповке чаще всего используются кривошипные пресса за исключением случаев, когда необходимо достижение большого хода и малого усилия, тогда применяются гидравлические пресса.
Для вырубки и вытяжки используем кривошипный пресс КД2126, т.к. для деформирования потребно 298,58 кН усилия и порядка 32 мм хода. Этот пресс является двустоечным ненаклоняемым с неподвижным столом [9, стр. 28]. Его основные характеристики приведены в таблице 2.4.
Таблице 2.4 – Основные характеристики пресса КД2126.
| усилие, кН | макс. работа, кДж | ход, мм | закр. высота, мм | |
| макс. | мин. | |||
| 400 | 1,13 | 10 | 80 | 280 |
Для вытяжки с утонением материала применяется гидравлический пресс П6324, т.к. для проведения техпроцесса требуется усилие порядка 173 кН и ход 160 мм. Необходимость применения данного пресса обусловлена тем, что нужен большой ход ползуна пресса, а кривошипные прессы с таким ходом ползуна имеют усилие порядка 1.56 кН, что даёт очень большой запас мощности пресса для данного техпроцесса.
Его основные характеристики приведены в таблице 2. 5.
Таблице 2.5 – Основные характеристики пресса П6324
| усилие, кН | ход макс., мм | высота в верхнем положении, мм |
| 250 | 500 | 710 |
Обжим горловины осуществляется на гидравлическом прессе П6316А, т.к. для проведения техпроцесса требуется усилие 17 кН и ход 90 мм. Применение гидропресса объясняется тем, что для проведения техпроцесса на кривошипном прессе необходимо оборудование усилием порядка 400кН, чтобы обеспечить требуемый ход, а кривошипные пресса таких размеров имеют значительную закрытую высоту, что исключает возможность установки данного штампа без применения специальных приёмов наладки оборудования. Данный гидропресс является оптимальным вариантом оборудования для данного штампа, т.к. обеспечивает должный запас мощности и значительный ход. Его основные характеристики приведены в таблице 2.6.
Таблица 2.6 – Основные характеристики пресса П6316А.
| усилие, кН | ход макс., мм | высота в верхнем положении, мм |
| 40 | 250 | 400 |
2.8 Установление дополнительных операций и окончательного варианта технологического процесса
В качестве дополнительных операций выступают межоперационный рекристаллизационный отжиг [7, стр. 192]. Температура отжига составляет 600-650˚С, длительность выдержки 20-40 мин., охлаждение на воздухе. При обычном отжиге на поверхности изделий образуется окалина, которую следует удалять с помощью травления в ваннах с составом 15-20% серной или соляной кислот с последующей промывкой в воде [7, стр. 193].
Полный технологический процесс штамповки:
Резать
лист 3х1000х2000 на
полосы шириной
 мм
Контролировать
размер
мм.
Смазать.
Вырубить и вытянуть за один ход пресса колпачок согласно рис. 2.18
Контролировать размер ф46h14.
Отжечь и протравить.
Смазать.
Вытянуть колпачок с утонением стенки через 2 матрицы Контролировать размер ф40h14.
Отжечь и протравить.
Смазать.
Обжать горловину согласно рис. 2.21.
Контролировать размер ф30h14.
С помощью механообработки срезать припуск. Контролировать размер 65h14/
2.9 Выбор технологических смазок. Способ нанесения и удаления смазки
Назначение смазки при вытяжке заключается в уменьшении трения между материалом и инструментом, снижении напряжения в металле и предохранении штампов от налипания, задиров и царапин. Вытяжные штампы в большинстве случаев выходят из строя не по причине износа, а в следствие образования задиров, царапин и порчи поверхности штампуемых деталей.
Наилучшими являются смазки с большим содержанием наполнителей (мела, талька, графита), снижающие коэффициент трения в два-три раза и повышающие стойкость штампов при применении смазок без наполнителей.
Смазка листового материала перед резкой обычно производится пропуском через вращающиеся войлочные ролики, непрерывно смачиваемые смазкой во время подачи полосы в штамп, либо к ножницам. [7. стр. 185].
С целью использования полезных сил трения, возникающих между вытяжным пуансоном и материалом. рекомендуется смазывать заготовку только со стороны, прилегающей к матрице.
Для малоуглеродистых сталей наилучшие показатели дают смазки следующего состава: 43% веретенного масла, 8% рыбьего жира, 15% графита, 8% олеиновой кислоты, 5% серы (в виде измельченного порошка), 6% зеленого мыла, 15% воды.
Удаление смазки с поверхности отштампованных изделий производится горячим обезжириванием или электролитическим обезжириванием в щелочном растворе.
Рассмотренные материалы применяются также при обжиме [10, стр. 182].
3 Конструкторская часть
3.1 Выявление типа и технологических схем штамповки
Для изготовления колпачка для последующей операции вытяжки с утонением применяется штамп для вырубки и вытяжки за один ход пресса.
В данном штампе заготовка вырубается пуансон-матрицей из подаваемой полосы, а затем вытягивается колпачок, при обратном ходе пресса полуфабрикат выталкивается из пуансон-матрицы выталкивателем от ползуна пресса плоскость матрицы.
Для операции вытяжки колпачка с утонением материала применяется штамп для последовательной перетяжки колпачка через 2 матрицы за один ход пресса.
В данном штампе колпачок устанавливается в отверстие прижима, затем происходит ход пресса и деформация колпачка при прохождении через 2 матрицы. После прохождения второй матрицы полуфабрикат распружинивается и при обратном ходе пуансона снимается с него и падает в отверстие подштамповой плиты.
Для обжима применяется штамп с прижимом боковой поверхности колпачка для исключения потери локальной устойчивости.
В данном штампе колпачок с помощью правого и левого прижимов обжимается, затем происходит деформация заготовки пуансон-матрицей, при обратном ходе пресса освобождаются от обжима прижимы и деталь из пуансон-матрицы выталкивается на поверхность нижней плиты штампа.
Так все вышеперечисленные операции целесообразно применять при многосерийном производстве, то данные пакеты штампа принимаются к разработке.
3.2 Прочностные расчёты деталей и узлов штампов
Проверку на смятие плиты под опорной поверхностью пуансона проводится по формуле по формуле:
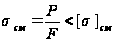 , (3.1)
где
 - напряжение
смятия, МПа;
P – номинальное усилие операции, Н;
F – площадь под опорной поверхностью пуансона, мм2;
 - допустимое
напряжение
смятия, принято
100 МПа.
Для вытяжного штампа:
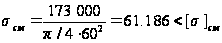
Для обжимного штампа:
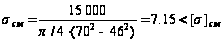
Следовательно условие несмятия плиты выполняется.
Расчёт пуансонов на сжатие в наименьшем сечении:
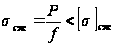 , (3.2)
где f – площадь в наименьшем сечении пуансона, мм;
 - напряжение
сжатия, МПа;
 - допустимое
напряжение
сжатия, МПа.
Принимаем для
Стали У10А
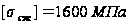 [10, стр. 283].
Пуансон вытяжного штампа:
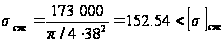
Для пуансон-матрицы обжимного штампа:
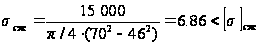
Следовательно условие несжатия для рассматриваемых пуансонов выполняется.
Расчет свободной длины пуансона на свободный изгиб выполняется для проверки условия жесткости рабочего инструмента.[7. стр. 459]
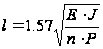 , (3.3)
где E- модуль
упругости, МПа,
принимается
 МПа
J - момент
инерции сечения,

n=2-коэффицент запаса прочности.
Для круглого пуансона вытяжного штампа:
 (3.4)
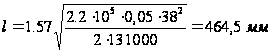
В данном случае пуансон обеспечит 464,5 мм несгибаемой длины, вместо потребных 155 мм.
Расчёт на изгиб для пуансон матрицы обжимного штампа не проводим в виду заведомой стойкости.
Проверим на разрыв винты крепления пуансон-матрицы обжимного штампа по формуле:
 , (3.5)
где P – усилие выталкивателя, Н.
площадь поперечного сечения винта, мм2
 - допустимое
напряжение
на разрыв, принимаем
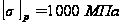
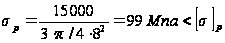
3.3 Выбор и расчёт буферных устройств
В качестве буферного устройства используется пружины выталкиватель в штампе для обжима.
Все расчёты пружин выполнены с помощью приложения программного пакета KOMPAS v8 Plus и приведены в приложении.
3.4 Расчет исполнительных размеров пуансонов и матриц
Расчёт исполнительных размеров пуансона и матрицы производим для последней операции вытяжки.
Исполнительные размеры матрицы:
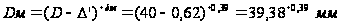
Исполнительные размеры пуансона:
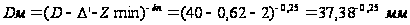
3.5 Разработка рабочих чертежей деталей штампа
Для разработки приняты рабочие детали штампа для вытяжки с утонением: пуансон и матрица, т.к. они являются тему деталями, которые формируют геометрию и размеры получаемой детали: матрица вытяжная и пуансон вытяжной.
Также принята к разработке пуансон-матрица для обжима горловины колпачка.
3.6 Описание конструкций штампов
В верхнем положении штампа исходная полоса 9 подаётся вдоль направляющих линеек 4 до упора 5. Затем происходит рабочий ход пресса, начинается вырубка круглой заготовки из полосы 9 в матрице 3, затем вырубленная заготовка упирается в пуансон 1 и начинается вытяжка цилиндрического стакана, прижим в это время опускается вниз и прижимает заготовку от буфера пресса. В конце рабочего хода пуансон 1 поднимается вверх, в нём остаётся отштампованная деталь, которая в последующем выталкивается выталкивателем 7, который находится в отверстии хвостовика пресса.
В верхнем положении ползуна пресса исходная заготовка в виде колпачка с постоянной толщиной стенки устанавливается в кольцо 3, затем происходит опускание ползуна пресса и заготовка проходит сквозь матрицы 8 и 10, где происходит утонение стенок, затем ползушки 11 отпружиниваются и при обратном ходе пуансона снимаются с него. Деталь удаляется в подштамповое пространство сквозь отверстие в плите пресса.
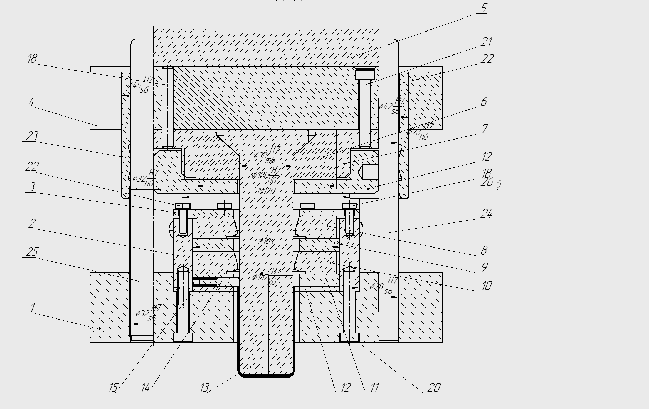
Рисунок 3.1 – Эскиз штампа для вытяжки с утонением
При верхнем положении ползуна пресса исходная заготовка в виде колпачка с утоненными стенками с помощью пинцета устанавливается в рабочую область штампа. Затем происходит опускание ползуна пресса и обжим 4 начинает сдвигать прижимы 3 навстречу друг другу, что приводит к центрированию и зажатию заготовки в рабочей области штампа, затем происходит обжатие заготовки пуансон-матрицей 5 и одновременное сжатие пружин обжима 9 и пружины 7 выталкивателя 6. После прохождения рабочего хода пуансон матрица 5 поднимается вверх и отштампованная заготовка выпадает в область штампа под действием выталкивателя 6.
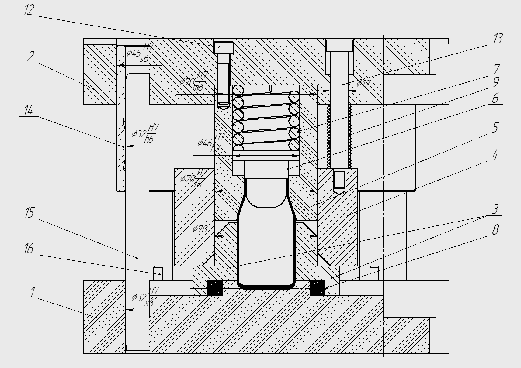
Рисунок 3.7 – Эскиз штампа для обжима
4. Механизация и автоматизация процесса листовой штамповки
4.1 Механизация и автоматизация подачи материала заготовок
Для штампа вырубки и вытяжки применяют валковую подачу полосы в рабочую область штампа. Для штампа вытяжки с утонением имеется возможность применения шиберной подачи. Штамп для обжима горловины колпачка не имеет возможности применения устройств автоматизации.
4.2 Механизация и автоматизация удаления полуфабрикатов
Удаление колпачка в штампе после вытяжки с утонением материала производится на провал под стол пресса в ящики, которые в последствии заменяются на пустые.
Штамп для обжима горловины колпачка может иметь только ручное удаление детали.
5. Техника безопасности
Особое внимание при конструировании прессов и штампов уделяется системе ограждения штампового пространства, так как в этой зоне максимальное число травм. Штамповое пространство ограждается решетками. Для защиты персонала используют блокирующие устройства, основной деталью которой являются фотоэлектрические датчики, расположенные в штамповом пространстве. Они дают команду на мгновенную остановку пресса при попадании в зону руки. Кроме того, в прессах используют двурукое включение. Здесь необходимо использовать педаль выше пола на 100 мм.
Также необходимо следить за уровнем освещенности на рабочем месте, ибо плохая освещенность может привести к различным видам травм.
6. Организация рабочего места
Надлежащая организация производства и правильное использование цеховых транспортных средств невозможны без правильно выбранной производственной тары. Необходимо пользоваться специально разработанной металлической тарой, рассчитанной для данной продукции и для применяемых транспортных средств. Пользоваться случайной деревянной тарой не рекомендуется. Металлическая тара должна быть приспособлена для многоярусного хранения груза, для подъема и перемещения автопогрузчиком, штабелером или краном.
В организацию рабочего места штамповщика входят:
- правильная и наиболее удобная планировка рабочего места, включая способы и места укладки заготовок, готовых изделий и отходов;
- необходимая подготовка материалов и полуфабрикатов;
- обеспечение рабочего места вспомогательным инструментом;
- содержание в исправности и рабочей готовности пресса и штампы;
- содержание рабочего места в чистоте т порядке.
Планировка и организация рабочего места зависят от вида и размеров заготовки (полоса, лента, лист, штучный полуфабрикат), степени механизации работ и степени механизации работ и способа подачи заготовок (ручная, автоматическая), способа удаления деталей (на провал, с обратным выталкиванием и ручным удалением, с автоматическим удалением – сбрасыванием), типа пресса (вертикальный, наклоняемый, одностоечный, двустоечный закрытый…), мощности (усилия) пресса и размеров штампуемых деталей.
Выводы
В ходе выполнения курсового проекта была проанализирована технологичность детали типа «Гильза», выполнен анализ вариантов изготовления данной детали. В результате анализа для производства детали был выбран комплект штампов, состоящий из штампа для вырубки и вытяжки, штампа для вытяжки с утонением, а также обжимного штампа.
Проведен расчет исполнительных размеров пуансонов и матриц, а также выполнены расчеты буферных устройств и проверочные расчеты пуансонов, на ЭВМ был выполнен расчет оптимального листа для штамповки, а также другие вспомогательные расчёты.
Данная технология изготовления детали предусматривает проведение 2 рекристаллизационных отжигов.
Перечень ссылок
И.П. Ренне, Б.Н. Любарский, В.Н. Поляков, В.М. Губин, А.К. Педан, Прогрессивная технология изготовления полых стальных цилиндрических заготовок// Кузнечно-штамповочное производство. -1969 г. № 8– с. 46-47
И.М. Жвик, А.С. Шаров, Повышение точности и степени деформации при вытяжке с утонением// Кузнечно-штамповочное производство. -1975 г. № 2– с. 20-21
Е.Ю. Береговая, С.И. Вдовин, С.А. Москвитин, Н.В. Петров, Расчёт переходов вытяжки// Кузнечно-штамповочное производство. -2004 г. № 9– с. 26-28
В.И. Елистратов, В.А. Сандовенко, Опыт применения твёрдых сплавов для оснащения вытяжных штампов// Кузнечно-штамповочное производство. -1997 г. № 6– с. 31-32
П.Г. Ковтун, О.А. Рожков, Некоторые факторы, определяющие способность листовой стали к глубокой вытяжке// Кузнечно-штамповочное производство. -1961 г. № 6 – с. 7-13
Л.Е. Басовский, В.П. Кузнецов, И.П. Рене, П.И. Татаринов, Н.И. Чупеев, Ресурс пластичности при вытяжке с утонением// Кузнечно-штамповочное производство. -1977 г. № 5 – с. 27-30
Романовский В.П. Справочник по холодной штамповке. — 6-е изд., перераб, и доп—Л.: Машиностроение. Ленингр. отд-ние, 1979. — 520 с, ил.
Анурьев В.И. Справочник конструктора-машиностроителя: В 3 т. Т1 – 8 изд., перераб. и доп. Под ред. И.Н. Жестковой. – М.: Машиностроение, 2001. – 920 с.: с ил.
Рудман Л.И. Наладка прессов для листовой штамповки. – М.: Машиностроение, 1980. 219 с.
Аверкиев Ю.А., Аверкиев А.Ю. Технология холодной штамповки: Учебник для вузов по специальностям «Машины и технология обработки металлов давлением» и «Обработка металлов давлением». – М.: Машиностроение, 1989. 304 с.: ил.
Ковка и штамповка: Справочник: В 4 т. 4 Листовая штамповка / Под ред. А.Д. Матвеева; Ред. совет: Е.И. Семенов (пред.) и др. – М.: Машиностроение, 1985-1987.-544 с., ил.
Справочник конструктора штампов: Листовая штамповка/Под общ. ред. Л.И. Рудмана. – М.: Машиностроение, 1988. - 496 с.: ил. – (Б-ка конструктора)
Зубцов М.Е Листовая штамповка: Учебник для студентов вузов, обучающихся по специальности «Машины и технология обработки металлов давлением».-3-е изд., перераб. и доп. – Л.: Мамшиностроение. Ленингр. отд-е, 1980.-432 с. С ил.