Организация и планирование поточной линии обработки детали для массового производства
где Nв — программа выпуска деталей, шт;
Нij — норма расхода инструмента j-го типоразмера на i-й операции.
Определим годовой расход резцов проходных
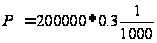 =60
шт.
Результаты расчетов по остальным инструментам сводим в табл. 3.9.
Таблица 3.9. − Ведомость расчета потребности в инструменте на годовую программу
| Наименование инструмента | годовой расход | Наименование инструмента | годовой расход |
| пила. | 60 | пробка22 | 100 |
| резец проходной | 225 | штангенциркуль | 638 |
| резец подрез. | 350 | пробка11 | 43 |
| резец расточ. | 435 | протяжка | 400 |
| сверло 6,6 | 727 | сверло 8,43 | 818 |
С целью создания минимальных запасов инструмента для обеспечения бесперебойной работы цеха производится расчет цехового оборотного фонда инструмента Zц по каждому его типоразмеру, предусмотренному технологическим процессом обработки:
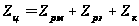 ,
где Zрм ── количество инструмента, находящегося на рабочих местах;
Zрз ── количество инструмента, находящегося в заточке;
Zк ── количество инструмента, находящегося в ИРК.
При этом
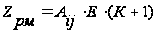 ,
где Аij − количество j-х единиц инструмента данного типоразмера, находящегося в резерве на рабочем месте i-й операции;
Е − количество рабочих мест (станков), на которых одновременно используется данный инструмент;
К − количество запасных комплектов инструмента, находящихся в резерве на рабочем месте (1-2).
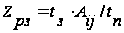 ,
где tз − цикл заточки инструмента (8 или 16 часов);
tп − период доставки инструмента (обычно один раз в смену).
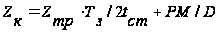 ,
где Тз − период времени, необходимый для обмена затупленного инструмента на заточенный, ч. Принимается по заводским данным, или при их отсутствии – 24 ч.;
Р − период времени, необходимый для пополнения запасов ИРК с ЦИС, сут.;
М − месячный расход инструмента данного типоразмера;
D − число рабочих дней в месяце.
Для проходных резцов получим
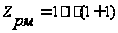 =2
шт.
 =1
шт.
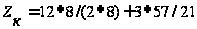 =25
шт.
 =38
шт.
Таблица 3.10. − Ведомость расчета потребности в инструменте на годовую программу
| Наименование инструмента | A | E | Zрм | Zрз | tст | М | Zk | Zц |
| Пила | 1 | 1 | 5 | 1 | 8 | 57 | 25 | 31 |
| резец прох. | 1 | 4 | 12 | 1 | 8 | 78 | 28 | 41 |
| резец подрез.. | 1 | 4 | 12 | 1 | 8 | 88 | 29 | 42 |
| резец расточ. | 1 | 4 | 6 | 1 | 8 | 4 | 17 | 24 |
| резец расточ. | 1 | 4 | 6 | 1 | 8 | 111 | 32 | 39 |
| сверло 6,6 | 1 | 4 | 4 | 1 | 8 | 33 | 21 | 26 |
| сверло 8,43 | 1 | 4 | 8 | 1 | 8 | 4 | 17 | 26 |
| Протяжка | 1 | 1 | 4 | 1 | 8 | 91 | 29 | 34 |
Запас этого инструмента в ИРК устанавливается в зависимости от количества одновременно применяемого на рабочих местах и средней стойкости: для наиболее ходового – в размере среднемесячного его расхода, для наименее ходового – в размере двухмесячного расхода и более.
Рисунок 1 – Стандарт-план однопредметной непрерывно-поточной линии
Литература
1 Сачко А.Н.,Бабук В.В. Организация и планирование машиностроительного производства. Курсовое проектирование. Мн.: Вышэйшая школа,1986 г
2 Практикум по организации и планированию машиностроительного производства. Под ред. Ю.В.Скворцова, Л.А. Некрасова. М.: Высшая школа, 1990 г
3 Горбацевич А.Ф., Шкред В.А. Курсовое проектирование по технологии машиностроения. Мн.: Вышэйшая школа,1983 г