Расчет основных параметров переменно-поточной линии для участка крупносерийного производства
ТГГУ 080502
Курсовая работа
Расчет основных параметров переменно-поточной линии для участка крупносерийного производства
Ф.И.О. Козлов И.А.
Группа У – 42
Тамбов 2007
Министерство образования и науки Российской Федерации
Тамбовский государственный технический университет
Кафедра «Экономика и управление»
УТВЕРЖДАЮ
Зав. Кафедрой А.П. Романов
подпись, инициалы, фамилия
« » 2007 г.
КУРСОВАЯ РАБОТА
 По
Организации
производства

 На
тему Расчет
основных параметров
переменно-поточной
линии для участка
крупносерийного
производства

 Автор
работы Козлов
И.А. Группа У
– 42
подпись, инициалы, фамилия, дата
Специальность 080502 – «экономика и управление на предприятии»
 номер,
наименование
 Обозначение
курсовой работы
 Руководитель
работы
Г.Г. Серебренников
подпись, инициалы, фамилия, дата

 Работа
защищена
Оценка
Члены комиссии:
 подпись,
дата инициалы,
фамилия
подпись,
дата инициалы,
фамилия
подпись,
дата инициалы,
фамилия
Нормоконтролер
подпись, дата инициалы, фамилия
Тамбов 2007
Министерство образования и науки Российской Федерации
Тамбовский государственный технический университет
Кафедра «Экономика и управление»
УТВЕРЖДАЮ
Зав. кафедрой
А.П. Романов
подпись, инициалы, фамилия
« » 2007 г.
ЗАДАНИЕ НА КУРСОВУЮ РАБОТУ

 Студент
Козлов И.А.
Код Группа
У – 42
фамилия, инициалы
Тема
Расчет основных
параметров
переменно-поточной
линии для участка
крупносерийного
производства
 Срок
представления
работы к защите
Исходные данные для работы, выданные руководителем
методические
пособия № 576 и
№ 526, вариант №
2
Перечень разделов курсовой работы:
Расчет
штучной нормы
времени на
операциях
техпроцесса.
Расчет
месячных норм
выработки на
операциях
техпроцесса.
Распределение
общего фонда
времени работы
поточной линии
по обрабатываемым
деталям.
Расчет частных тактов работы переменно-поточной линии.
Расчет
числа рабочих
мест на операциях
переменно-поточной
линии.
Разработка
графиков-регламентов
работы переменно-поточной
линии.
Расчет
эпюр межоперационных
заделов.
Руководитель работы Г.Г. Серебренников
подпись,
дата инициалы,
фамилия
Задание принял к исполнению 5 сентября Козлов И.А.
подпись,
дата инициалы,
фамилия
Содержание:
Исходные данные
Расчетная часть
Расчет штучной нормы времени на операциях техпроцесса
Расчет месячных норм выработки на операциях техпроцесса
Распределение общего фонда времени работы поточной линии по обрабатываемым деталям
Расчет частных тактов работы переменно-поточной линии
Расчет числа рабочих мест на операциях переменно-поточной линии
Разработка графиков-регламентов работы переменно-поточной линии
Расчет норм обслуживания и численности рабочих к графику-регламенту №1
Операция №1 «Обточка и расточка по копиру»
Операция №2 «Вырезка замка»
Операции №3 – №6 на участке станков-автоматов
Расчет норм обслуживания и численности рабочих к графику-регламенту №2
Операция №1 «Обточка и расточка по копиру»
Операция №2 «Вырезка замка»
Операции №3 – №6 на участке станков-автоматов
Расчет норм обслуживания и численности рабочих к графику-регламенту №3
Операция №1 «Обточка и расточка по копиру»
Операция №2 «Вырезка замка»
Операции №3 – №6 на участке станков-автоматов
Расчет эпюр межоперационных заделов
Расчет эпюр межоперационных заделов для детали №1
Расчет эпюр межоперационных заделов для детали №2
Расчет эпюр межоперационных заделов для детали №3
Сводные результаты расчета параметров переменно-поточной линии
Выводы и предложения
Список используемой литературы
Исходные данные
На участке крупносерийного производства будет осуществляться изготовление поршневых колец наименований – соответственно именуемые далее как детали №1 – 3. Изготавливаются поршневые кольца из чугунных заготовок.
На участке предполагается установить 2 группы оборудования. Первая группа – станки полуавтоматы, на которых осуществляется две операции – «обточка и расточка по копиру» и «вырезка замка». Все необходимые данные по этим двум операциям даны в таблице 1 и 2. Вторая группа – станки автоматы, на которых будут осуществляться все отдельные операции по изготовлению поршневых колец. Все необходимые данные по этим операциям содержатся в таблице 3.
В дальнейших расчетах принимается, что участок работает две рабочие смены в сутки, по 8 часов в каждой смене.
Таблица 1
СТАНКИ ПОЛУАВТОМАТЫ
Операция «Обточка и расточка по копиру»
| № варианта | № детали |
|
|
|
|
| 2 | 1 | 34,98 | 0,58 | 4,21 | 41,73 |
| 2 | 21,42 | 0,58 | 2,77 | 72,64 | |
| 3 | 31,54 | 0,58 | 2,31 | 68,0 |


Таблица 2
Операция «Вырезка замка»
| № варианта | № детали |
|
|
|
| 2 | 1 | 4,95 | 0,39 | 0,79 |
| 2 | 3,85 | 0,39 | 0,79 | |
| 3 | 7,26 | 0,7 | 1,45 | |
|
Принять для станков полуавтоматов: время
активного
наблюдения
время перехода от станка к станку 0,15 мин; фонд времени работы станка за смену F=480 мин.; коэффициент
использования
фонда времени
|
||||
 в размере 5% от
 =0,95.
Таблица 3
Основное
время
 (мин./100 шт.)
| № вари-анта |
№ де- тали |
Наименование операции | ||||
| Предвари-тельная калибровка замка | Обточка наружного диаметра и снятие фаски под хром | Окончатель-ная кали-бровка и снятие фаски замка | Расточка внутрен-него диаметра | Фрезеро-вание масло-съемных окон | ||
| 2 | 1 | 2,13 | 17,38 | 3,04 | 28,05 | – |
| 2 | 2,13 | 20,13 | 2,82 | 11,22 | – | |
| 3 | 3,96 | 22,66 | 6,82 | 16,5 | 29,37 | |
Задание к курсовому проекту можно сформулировать следующим образом:
Рассчитать основные параметры переменно-поточной линии, которую предполагается внедрить на участке крупносерийного производства поршневых колец.
Разработать и построить графики-регламенты работы поточной линии для последовательной обработки в течение месяца деталей трех наименований.
Рассчитать и построить эпюры оборотных заделов для заданного периода комплектования задела (период комплектования задела для графика равен 240 минут).
Обобщить результаты расчета в сводной таблице и сделать выводы.
Таблица 4
Коэффициент
неизбежных
технологических
потерь

| № п/п | Наименование операции, марка станка | № детали | ||
| 1 | 2 | 3 | ||
| 1 | Обточка и расточка по копиру, МК 6025 | 1,208 | 1,14 | 1,24 |
| 2 | Вырезка замка, ВФ 121 | 1,127 | 1,084 | 1,16 |
| 3 | Предварительная калибровка замка, ДФ 120 | 1,12 | 1,078 | 1,15 |
| 4 | Обточка наружного диаметра и снятие фаски под хром, 5.241 | 1,089 | 1,057 | 1,126 |
| 5 | Окончательная калибровка и снятие фаски замка, 5.236 | 1,034 | 1,017 | 1,08 |
| 6 | Расточка внутреннего диаметра, 5.236 | 1,027 | 1,013 | 1,079 |
| 7 | Фрезерование маслосъемных окон, 5.235 | – | – | 1,058 |
Расчетная часть
Расчет штучной нормы времени на операциях техпроцесса
Штучная норма времени на i-ой операции техпроцесса рассчитывается по формуле:
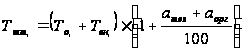 ,
(1)
где
 =
8 %,
 =
2 % – нормативы
затрат времени
на техническое
и организационное
обслуживание
рабочего места;
норматив затрат
времени на
отдых и личные
надобности
будет учтен
в цикле многостаночного
обслуживания.
Значения
 и
 берутся из
таблиц 1 – 3.
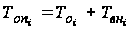 ;
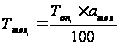 ;
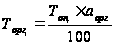 ;
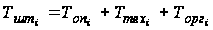 .
№ опер. –
номер технологической
операции по
исходным данным;
 – суммарная
трудоемкость
изготовления
детали.
Результаты
расчета штучных
норм времени
по формуле
(1) сводятся в
таблицы 5 –
7.
Таблица 5
Деталь №1. Расчет штучных норм времени, мин/100 шт.
| № опер. |
|
|
|
|
|
|
| 1 | 34,98 | 0,58 | 35,56 | 2,8448 | 0,7112 | 39,116 |
| 2 | 4,95 | 0,39 | 5,34 | 0,4272 | 0,1068 | 5,874 |
| 3 | 2,13 | – | 2,13 | 0,1704 | 0,0426 | 2,343 |
| 4 | 17,38 | – | 17,38 | 1,3904 | 0,3476 | 19,118 |
| 5 | 3,04 | – | 3,04 | 0,2432 | 0,0608 | 3,344 |
| 6 | 28,05 | – | 28,05 | 2,244 | 0,561 | 30,855 |
|
|


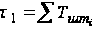 =
100,65
Таблица 6
Деталь №2. Расчет штучных норм времени, мин/100 шт.
| № опер. |
|
|
|
|
|
|
| 1 | 21,42 | 0,58 | 22 | 1,76 | 0,44 | 24,2 |
| 2 | 3,85 | 0,39 | 4,24 | 0,3392 | 0,0848 | 4,664 |
| 3 | 2,13 | – | 2,13 | 0,1704 | 0,0426 | 2,343 |
| 4 | 20,13 | – | 20,13 | 1,6104 | 0,4026 | 22,143 |
| 5 | 2,82 | – | 2,82 | 0,2256 | 0,0564 | 3,102 |
| 6 | 11,22 | – | 11,22 | 0,8976 | 0,2244 | 12,342 |
|
|
 =
68,794
Таблица 7
Деталь №3. Расчет штучных норм времени, мин/100 шт.
| № опер. |
|
|
|
|
|
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |