Проектирование технологии предварительного разогрева бетонных смесей
Введение
Традиционные способы тепловой обработки занимают большую часть времени в общем цикле изготовления бетонных и железобетонных изделий, а коэффициент использования энергии не превышает 40%.
Попытки сократить продолжительность тепловой обработки и интенсифицировать производство сборного железобетона за счёт ускорения процесса разогрева приводят к нарушениям структуры бетона и существенному ухудшению его свойств.
При разогреве свежеуложенного бетона происходит расширение его компонентов. Это расширение не одинаково, у воды оно на порядок выше, чем у заполнителей, а у воздуха на два порядка. При температуре более 600С вода интенсивно переходит в пар, из неё выделяется растворённый воздух, в итоге, из одного грамма воды образуется около 2 л паровоздушной смеси. В стеснённых условиях (в форме) это приводит к появлению внутреннего избыточного давления, разрыхляющего бетон, вызывающего образование капилляров, направленных к открытым поверхностям.
Эти дефекты необратимы, они усиливаются с ускорением разогрева свежеуложенного бетона. Прочность, непроницаемость, морозостойкость бетона падают в 2 раза и более.
Положительное решение этих вопросов может быть получено при предварительном разогреве бетонной смеси, впервые использованном в нашей стране в монолитном строительстве, а затем и в заводском производстве сборного железобетона.
Сущность метода, называемого также горячим формованием заключается в том, что бетонная смесь подвергается быстрому разогреву до 60…900С в течение 1…10 минут с последующим уплотнением в форме. Это сокращает продолжительность тепловой обработки, т. к. отпадает необходимость в предварительной выдержке и существенно сокращается период разогрева бетона либо он полностью отпадает. Исследования показали, что электротепловой импульс, внесённый в смесь до начала структурообразования, ускоряет гидратацию и экзотермию, а виброуплотнение горячей смеси способствует образованию более плотной структуры бетона. Для электроразогрева применяют одно- и трёхфазный переменный ток с частотой 50 Гц, т. к. постоянный ток вызывает электролиз воды в бетоне.
Предварительный разогрев заметно уменьшает опасность деструктивных процессов в бетоне, что положительно сказывается на его свойствах и качестве изделий.
Непрерывный способ разогрева наиболее эффективен в оборудовании непрерывного действия на технологических линиях с непрерывным или продолжительным процессом формования и интенсивным потоком смеси, т.е. на конвейерных линиях, линиях с вибропрокатным, двухъярусным и трёхъярусным станами, с кассетными установками. В ряде случаев этот способ применим при коротком цикле формования на конвейерных и агрегатно-поточных линиях.
По сравнению с цикличным непрерывный разогрев позволяет: обеспечить непрерывным потоком горячей смеси, уменьшить мощность или количество однотипного технологического оборудования благодаря одновременному выполнению всех технологических операций в одном агрегате, упростить регулирование скорости подъёма температуры смеси в процессе разогрева и осуществлять его в более широких пределах, уменьшить установленную для разогрева смеси электрическую мощность.
1. Теоретические основы
Предварительный разогрев бетонных смесей по способу осуществления процесса и характеру действия аппаратов подразделяется на порционный и непрерывный. По виду используемой энергии или теплоносителя и способу их подачи различают: электроразогрев, пароразогрев, предварительный подогрев исходных компонентов. По особенностям разогрева и горячего формования и спользуется предварительный разогрев в специальных аппаратах и непосредственно в формах.
Порционный разогрев заключается в разогреве определённого количества бетонной смеси, рассчитанного на весь объём или кратную часть объёма изделия.
Непрерывный способ заключается в том, бетонная смесь перемещается в зоне разогрева, разогреваясь к концу зоны до требуемой температуры.
Выбор способа и аппаратов для предварительного разогрева бетонных смесей определяется конструкцией изделий, особенностями технологий, требуемой производительностью и др.
Непрерывный разогрев целесообразен при конвейерной технологии и высокой производительности, как правило, более 10м3/ч. Вопрос об использовании форсированного разогрева бетонной смеси непосредственно в форме должен решаться с учётом армирования изделий. В случае предварительного подогрева воды и заполнителей повышаются требования к соблюдению температурных режимов и качеству исходных материалов.
Во всех случаях для уменьшения теплопотерь аппараты для предварительного разогрева бетонных смесей необходимо располагать ближе к постам формования. Возможны варианты использования вторичных смесителей и д.р. аппаратов непосредственно на постах формования.
Непрерывный способ разогрева характеризуется постоянной в объёме электродной камеры температурой смеси, равной среднеарифметическому начальной и конечной температур разогрева.
Постоянство средней температуры обеспечивает постоянство электросопротивления разогреваемой смеси конкретного состава. Это позволяет использовать непрерывный разогрев в целях уменьшения максимально потребляемой мощности при нерегулируемой скорости подъёма температуры в смеси.
Разогрев и укладка бетонной смеси производится непрерывно. Поток смеси должен быть, как правило, равномерным, заданной интенсивности. Последняя определяется с учётом допустимых тепло- и влагопотерь, а так же скорости загустевания горячей смеси в процессе формования и должна быть не менее 10м3/ч.
Смесь может нагреваться от начальной температуры 5 – 20 0С до конечной 80 – 95 0С. Конечная температура зависит от вида цемента, состава смеси и определяется для каждого случая опытным путём. При этом соблюдаются следующие условия:
а) количество дополнительно вводимой в состав бетонной смеси воды (для ликвидации возникающего при разогреве смеси снижения удобоукладываемости) не должно превышать 10 – 15% обычного водосодержания.
б) если дополнительная вода приводит к расслоению смеси, для сохранения связности в смесь вводят гидрофобнопластифицирующие, микропенообразующие, поверхностно-активные добавки (мылонафт, асидол-мылонафт, абиетат натрия, СНВ).
в) прочность бетона из разогретой смеси с увеличенным водосодержанием в месячном возрасте должна быть не меньше прочности бетона из холодной смеси с обычным водосодержанием, пропаренного в соответствии с принятым на конкретном производстве режимом. С целью уменьшения габаритов установки скорость разогрева смеси, определяемую по изменению температуры растворной части, следует принимать возможно большую, но не выше максимальной.
Для получения к концу разогрева смеси необходимой удобоукладываемости необходимо максимально сохранить введённую воду, а также пар, воздух и газы, пузырьки которых пластифицируют смесь.
Отклонение
от температуры
разогретой
смеси от заданной
не должно превышать
 ,
отклонение
показателя
подвижности
от заданного
не допускается
более минус
2 см для смесей
с осадкой конуса
не менее 5 см
в горячем состоянии,
отклонение
от показателя
жёсткости не
должно превышать
при жёсткой
смеси плюс 15%.
Величина
среднего удельного
электросопротивления
смеси может
меняться: до
6 – 7 раз от состава
цемента, до 20
– 30% от содержания
воды и цемента,
до 5 раз при введении
электролитических
добавок в количестве
1 – 2% веса воды.
Среднее удельное
электросопротивление
тяжёлых смесей
составляет
250 – 1450
 ,
керамзитобетонных
– 420 – 2050
.
Из-за
естественной
электрической
неоднородности
цемента при
неизменном
составе смеси
и стабильных
составляющих
удельное
электросопротивление
смеси может
отклоняться
от среднего
значения на
 .
Для свободного прохождения смеси через электродную камеру расстояние между смежными электродами должно превышать размер наибольшей фракции заполнителя не менее чем в 3 раза.
С целью увеличения расстояния между электродами для лучшего прохождения смеси, а также с целью упрощения конструкции установки напряжение на электродах следует применять возможно большее, руководствуясь при этом только технико-экономическими соображениями и вопросами безопасности работ.
Предельно
допустимое
отклонение
напряжения
в сети от номинального
в соответствии
с нормами может
составлять
 .
2. Анализ исходных данных и выбор базового аппарата
В соответствии с заданием по проектированию технологии предварительного непрерывного электроразогрева тяжёлой бетонной смеси завода ЖБК мощностью 65 тыс. м3/год. Разработана установка для непрерывного разогрева вертикального потока бетонной смеси I – ого типоразмера. Установка разработана по индивидуальным параметрам, обозначенным в задании. Установка оснащена комплектом сменных блоков электродов, с различными расстояниями между электродами. Каждый блок рассчитан на различное удельное электросопротивление. Регулирование режима разогрева также осуществляется изменением напряжения на электродах регуляторами МА – 195 – 118/60. В связи с небольшим временем разогрева бетонной смеси в установке минимальны тепло-, влаго- и газопотери. Использование вертикального потока движения бетонной смеси под действием силы тяжести исключает применение специальных устройств для продвижения смеси через аппарат.
Исходные данные по проектированию:
Бетонная смесь предназначена для производства плит перекрытий
Прочность бетона характеризуется классом (маркой) В22,5 (М400).
Бетонная
смесь – тяжёлая
с плотностью
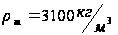 .
Смесь
нагревается
от начальной
температуры

 до конечной
 .
Среднее
удельное
электросопротивление
изменяется
от 250
 до 1450
.
Удельная
теплоёмкость
смеси –
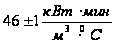 .
Время электроразогрева – 7 минут.
3. Структурная схема
| Бункерное отделение компонентов |
| Дозирование компонентов бетонной смеси |
| Приёмно-дозировочный бункер смеси |
| Транспортирование бетонной смеси к формовочному попосту |
| Электроразогрев бетонной смеси |
| Бетоноукладчик |
| Доведение до кондиции готового продукта. Формование изделий, транспортирование на пост формования, выдерживание до получения отпускной прочности |
| Склад готовой продукции |
4. Подбор состава бетона
Подбираем
состав для
бетона класса
В 22,5
 3100
кг/м3
Для перехода от класса к марке бетона используем формулу:
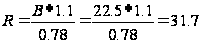 Мпа
Материалы для приготовления бетонной смеси
Портландцемент
М 400 активностью
 Мпа, нормальная
густота цементного
теста
 ,
плотность
цемента
 3100
кг/
 ,
средняя плотность
цемента
 1100
кг/
Песок
речной, плотность
песка
 2550
кг/,
средняя плотность
песка
 1500
кг/,
влажность
W=3%, модуль
крупности

Щебень
гранитный,
наибольшая
крупность Н ,
плотность
щебня
 2650
кг/,
средняя плотность
щебня
 1500
кг/
Пустотность
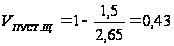
Теоретический
расчет состава
на 1
бетонной смеси
Водоцементное отношение:
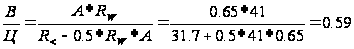
Расход
воды. Принимая
во внимание,
что в качестве
крупного заполнителя
используется
щебень с наибольшей
крупностью
зерен 40 мм, а
удобоукладываемость
бетонной смеси
должна характеризоваться
осадкой конуса
3–6 см, расход
воды около
195 л/
(с учетом корректировок
по нормальной
густоте цементного
теста 4*5=20 л).
Расход цемента. Определяют по формуле:
Ц=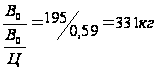
Расход щебня определяется по формуле:
Щ=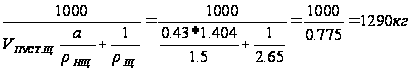
Значение
коэффицента
a=1.404
принимаем по
интерполяции
табл. 2.8 (при
 и количестве
цемента 331 кг).
Расход песка определяем по формуле:
П=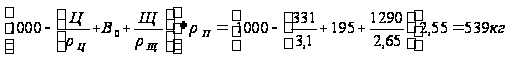
Делаем проверку правильности расчета компонентов по объему
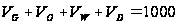
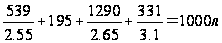
теоретическую среднюю плотность бетонной смеси можно определить по формуле:
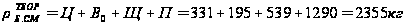
производительность
состава материала
на 1
бетонной смеси
с учетом влажности
W=3%:
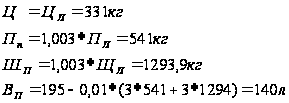
Занесём полученные данные в таблицу.
Таблица 1
| Состав смеси | На 1 м3, кг |
| Цемент | 331 |
| Щебень | 1294 |
| Песок | 541 |
| Вода | 140 |
5. Материальный баланс технологического процесса
Исходные данные для расчёта материального баланса (на 1 м3):
Цемент 331 кг
Песок 555 кг
Щебень 1329 кг
Вода 140 л
Всего 2306 кг
Принимаются расчётные потери материалов по этапам их переработки:
а) складирование:
Цемент – 0,5%;
Песок – 2%;
Щебень – 2%;
б) приготовление:
Бетонная смесь – 0,5%;
в) формование:
Бетонная смесь – 0,2%;
г) твердение:
Бетон – 0,5%;
д) складирование готовой продукции:
Бетон – 0%.
Данные коэффициенты, расход материалов бетонной смеси и бетона заносятся в таблицы с учётом этапов их переработки.
Таблица 2: Состав и структура потери материалов
| Материалы | Этапы переработки и коэффициент потерь | ||||||||||
| 0 | 1 | КП1 | 2 | КП2 | 3 | КП3 | 4 | КП4 | 5 | КП5 | |
| Цемент | - | ΔЦо | 0,005 | ΔЦо | - | ||||||
| Песок | - | ΔПо | 0,02 | ΔПо | - | ||||||
| Щебень | - | ΔКо | 0,02 | ΔКо | - | ||||||
| Вода | - | ΔВо | 0 | ΔВо | 0 | ||||||
|
Бетонная смесь |
- | - | - | - | 0,005 | ΔБсо | 0,002 | ΔБсо | 0,005 | ||
| Бетон | - | - | - | - | - | ΔБо | 0,005 | ||||
Таблица 3: Потери материалов
| Материалы | Этапы переработки | |||||
| 0 | 1 | 2 | 3 | 4 | 5 | |
| Цемент | - | 0,005Цо | - | |||
| Песок | - | 0,02По | - | |||
| Керамзит | - | 0,02Ко | - | |||
| Вода | - | 0 | 0 | |||
| Бетонная смесь | - | - | 0,005Бсо | 0,002Бсо | 0,005Бсо | |
| Бетон | - | - | - | 0,005Бо | ||
Таблица 4: Расходы материалов с учётом их потерь
| Материалы | Этапы переработки | |||||
| 0 | 1 | 2 | 3 | 4 | 5 | |
| Цемент | Цо | 0,995Цо | - | |||
| Песок | По | 0,98По | - | |||
| Керамзит | Ко | 0,98Ко | - | |||
| Вода | Во | Во | Во | |||
| Бетонная смесь | - | - | 0,995Бсо | 0,998Бсо | 0,995Бсо | |
| Бетон | - | - | - | 0,995Бо | ||
Рассчитываем расход материала на 1 м3 бетона с учётом всех потерь:
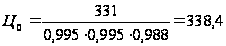 кг;
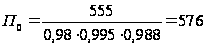 кг;
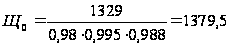 кг;
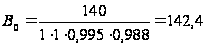 кг.
Материальный баланс полного технологического процесса в расчёте на 1 м3 бетонных изделий.
Таблица 5. Материальный баланс полного технологического процесса
| Приход | кг | Потери | кг |
| Цемент | 338,4 | ΣΔЦ | 7,4 |
| Песок | 576 | ΣΔП | 21 |
| Керамзит | 1379,5 | ΣΔК | 50,5 |
| Вода | 142,4 | ΣΔВ | 2,4 |
| Расход Бс | 2355 | ||
| Всего | 2436,4 | Всего | 2436,4 |
Расчёт расхода материала на годовую программу
определяем требуемое количество бетонной смеси на годовую программу с учётом потерь 1,5% бетонной смеси:
Vб=50000·1,015=17255 м3/год
где Vб – годовой расход материалов.
Определяем расход материала на годовую программу без учёта потерь материалов:
Ц=340∙50750=17255 т;
П= 599∙50750=30399,25 т;
К=660∙50750=33495 т;
В=160∙50750=8120 т;
Σ=89269,25 т.
Масса, идущая на изготовление изделий:
Σ/1,015=87950 т.
Находим потери бетонной смеси:
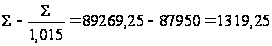 т.
Определяем расход материалов на годовую программу:
Ц=17255·1,005=17341,27 т;
П=30399,25·1,02=31007,23 т;
К=33495·1,02=34164,9 т;
В=8120 т______________
Σ’=90663,41 т.
Находим потери материалов:
Σ’-Σ=90663,41–89269,25=1394,16 т.
На основе полученных данных составляем материальный баланс на годовую программу.
Таблица 6. Материальный баланс на годовую программу
| Приход | т | Расход | т |
| Цемент | 17341,275 |
Расход смеси на изделия |
87950 |
| Песок | 31007,235 | ||
| Керамзит | 34164,9 |
Потери бетонной смеси |
1319,25 |
| Вода | 8120 | ||
| Потери материала | 1394,16 | ||
| Всего | 60663,41 | Всего | 90663,41 |
Расчёт потребности сырьевых материалов
Принимаем режим работы предприятия по ОНТП-07–85.
Расчётное количество рабочих суток – 253 сут.
Рабочая смена – 8 ч.
Смены в сутки – 2 ч.
Расчёт в часовой потребности материалов производим по формуле:
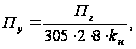 кг, (14)
где: kн – коэффициент использования оборудования, kн =0,8.
Полученные результаты заносим в таблицу.
Таблица 7: Потребность в сырьевых материалах
| Материалы | Единица измерения | Потребность в сырьевых материалах, т | |||
| в год | в сутки | в смену | в час | ||
| Цемент | т | 46183 | 151,42 | 75,712 | 9,464 |
| Песок | 78704,64 | 258 | 129 | 16,13 | |
| Щебень | 188563,2 | 618,24 | 309,12 | 38,64 | |
| Вода | 19129,6 | 62,72 | 31,36 | 3,92 | |
6. Описание технологии и принципов работы аппарата
Разогрев вертикального потока бетонной смеси происходит непрерывно, проходящего между электродами под действием силы тяжести и побудительной вибрации. Установка состоит из приёмного бункера холодной смеси, двух блоков сменных электродных камер и затвора, обеспечивающего заданную интенсивность непрерывного потока смеси. Поперечное сечение электродной камеры в виде кольца, а так же затвор обеспечивают достаточную равномерность истечения бетонной смеси и надёжную управляемость скоростью её потока независимо от изменения реологических свойств смеси, вибрации и других факторов.
Для уменьшения числа переналадок установки (при изменении расстояния между электродами) и поддержания коэффициента использования мощности электрооборудования на достаточно высоком уровне количество сменных блоков электродов сокращено до двух, а диаметр камеры принят максимальным по конструктивным и компоновочным соображениям. Последнее позволило уменьшить разницу расстояний между электродами в сменных блоках и этим уменьшить диапазон необходимого изменения напряжения при изменении интенсивности потока, состава, температуры и электросопротивления смеси.
Поток смеси
должен быть,
как правило,
равномерным,
заданной
интенсивности.
Последняя
определяется
с учётом допустимых
тепло- и влагопотерь,
а так же скорости
загустевания
горячей смеси
в процессе
формования
и должна быть
не менее 10 м3/час.
Смесь нагревается
от начальной
температуры
 до конечной
 .
Конечная температура
зависит от вида
цемента, состава
смеси и определяется
для каждого
случая опытным
путём. Прочность
бетона из
разогреваемой
смеси должна
быть не менее
прочности
бетона из холодной
смеси, пропаренного
в соответствии
с принятым на
конкретном
производстве
режимом.
С целью уменьшения габаритов установки скорость разогрева смеси, определяемую по изменению температуры растворной части, следует принимать возможно большую, но не более максимальной. Значения последней найдены по условию достаточного нагрева гранул крупного заполнителя. Для получения к концу разогрева смеси необходимой удобоукладываемости необходимо максимально сохранить введённую воду, а также пар, воздух и газы, пузырьки которых пластифицируют смесь.
Отклонение
температуры
разогретой
смеси от заданной
не должно превышать
 ,
отклонение
показателя
подвижности
от заданного
не допускается
более минус
2 см для смесей
с осадкой конуса
не менее 5 см
в горячем состоянии,
отклонение
от показателя
жёсткости не
должно превышать
при жёсткости
смеси плюс 15%.
Величина среднего
удельного
электросопротивления
смеси меняется
от 350
до 1250
.
Из-за естественной
электрической
неоднородности
цемента при
неизменном
составе смеси
и стабильных
составляющих
удельное
электросопротивление
смеси может
отклоняться
от среднего
на
 .
Для свободного прохождения смеси через электродную камеру расстояние между смежными электродами превышает размер наибольшей фракции заполнителя не менее чем в 3 раза. С целью увеличения расстояния между электродами для лучшего прохождения смеси, а также с целью упрощения конструкции установки напряжение на электродах принято максимально возможное для данной типовой установки. Постоянный (заданный) расход электроэнергии достигается подачей напряжения на электроды через одинаковые промежутки времени, равные времени прохождения объёма разогреваемой смеси через электродную камеру. Электроды от сети отключаются автоматически после израсходования заданного, контролируемого счётчиком количества электроэнергии на единицу объёма потока смеси. Бетонная смесь при таком способе регулирования конечной температуры проходит через электродную камеру неразрывным потоком постоянной заданной интенсивности. Система автоматически обеспечивает заданную интенсивность потока смеси независимо от изменения начальной её температуры и электропроводности, а также колебаний напряжения в электросети. Регулирование скорости разогрева бетонной смеси осуществляется путём изменения расстояния между электродами и изменением напряжения на электродах.
Высокая температурная и структурная однородность бетонной смеси достигается при разогреве с вибрацией.
Надёжная электроизоляция электродов обеспечивается герметизацией электрических контактов и узлов крепления электродов и расположением их вне бетонной смеси. Конструкция установки легко позволяет выполнять демонтаж и замену электродного блока, что необходимо для изменения расстояния между электродами, чистки и ремонта электродной камеры.
Электрооборудование:
Индукционные регуляторы серии МА – 195, принятые для питания типовых электродных камер, представляют собой асинхронну. Машину с заторможенным фазным ротором. Поворот ротора, приводящий к изменению выходного напряжения, производят вручную или дистанционно сервомотором. Регулятор рассчитан на длительный режим работы, отсутствие подвижных контактов повышает его эксплуатационную надёжность.
Регуляторы серии МА – 195 рассчитаны на напряжение сети 6000 В (на стороне высокого напряжения), что позволяет использовать их в качестве понижающих трансформаторов при автономном питании установок.
Очистка установок:
Цементный камень, налипающий в процессе работы установки на внутренние поверхности приёмного бункера, электродной камеры и дозирующего устройства, ухудшает условия прохождения смеси, а загрязнение поверхности электродов приводит к нарушению режима разогрева. Уменьшить загрязнение и облегчить очистку можно, выполняя ряд конструктивных камер и эксплуатационных рекомендаций.
Для уменьшения площади загрязнения внутренних поверхностей установки, соприкасающихся с бетонной смесью, целесообразно покрыть их (исключая электроды) конструктивным, адгезионным и одновременно электроизоляционным материалом (например, теплостойкой резиной или фторпластом – 4). При конструировании установки предусмотрена возможность быстрой разборки её с целью очистки и замены электродов, а также возможность применения механических и химических способов очистки без разборки установки.
Если в процессе эксплуатации установка останавливается более чем на 10 минут, остатки смеси следует смыть струёй воды под напором. Загрязнённая налипшим цементным камнем поверхность электродов не должна превышать 5% общей площади их площади.
Очистку выполняют не разбирая установку, если электродную камеру можно наполнить жидким раствором. Раствор выдерживают в камере 25 минут, перемешивая его, включая вибраторы или пропуская через раствор сжатый воздух. Затем раствор сливают в специальную ёмкость, где 5 – 10 минут его нейтрализуют 10%-ым раствором кальцинированной соды равного объёма. После этого раствор сливают в промышленную канализацию. Таким образом нейтрализуют остатки раствора в установке, после чего установку промывают 5%-ым раствором соды, а затем струёй воды.
При применении очищающей пасты её наносят на загрязнённую поверхность шпатлем. При слое цементного камня толщиной 2 – 3 мм пасту оставляют на 25 минут, затем смывают струёй воды, а очищенную поверхность нейтрализуют как после очищающего раствора.
Контроль качества смеси:
Качество смеси контролируется при её изготовлении на бетоносмесительном узле и в процессе разогрева. Состав, однородность, консистенцию смеси следует обеспечивать и контролировать согласно требованиям соответствующих технических условий и государственных стандартов. Кроме того необходимо контролировать температуру, удельное электросопротивление смеси, отсутствие в ней случайных включений (металлических предметов, крупных камней и т.п.).
Удельное электросопротивление контролируется автоматическим устройством, датчик которого установлен на выходе из бетоносмесителя. Устройство оснащено предупредительной сигнализацией (световой или звуковой), включающейся, если электросопротивление выходит за пределы, на которые рассчитана установка для разогрева смеси.
Металлические включения в смеси выявляются специальным следящим устройством, автоматически останавливающим поступление смеси в электродную камеру при их обнаружении. Место установки этого устройства (в бетоносмесительном узле на выходе из бетономешалки или на входе в установку для разогрева) выбирается в зависимости от конструкции оборудования.
Режим разогрева должен контролироваться по температуре смеси и потребляемой на разогрев электрической мощности. Температура смеси замеряется с помощью одного – двух безынерционных датчиков, расположеных в выпускном лотке установки.
Стабильность качества цемента обеспечивается регулярной проверкой поступающих партий на пригодность для горячего формования и соблюдением технических условий на хранение.
7. Техника безопасности и охрана окружающей среды
При изготовлении изделий из горячих смесей с применением оборудования непрерывного действия