Разработка технологической карты на производство свай квадратного сечения
федеральное Агентство по образованию РФ
ШАХТИНСКИЙ ИНСТИТУТ (ФИЛИАЛ)
ЮЖНО-РОССИЙСКОГО ГОСУДАРСТВЕННОГО
ТЕХНИЧЕСКОГО УНИВЕРСИТЕТА (НПИ)
Факультет - ГЭФ
Кафедра - ЭУП
Специальность - 080502
Пояснительная записка
К КУРОВОМУ ПРОЕКТУ
по дисциплине: «Технология бетона строительных изделий и конструкций»
на тему: «Разработать технологическую карту на производства свай квадратного сечения»
Студент группы 3-4а ____________Шевченко Е.А.
курс, группа фамилия, и.о.
Руководитель к.т.н., доцент __________ Плешко М.С.
должность, звание фамилия, и.о.
К защите Защита принята с оценкой «__»__________2008 г. ________________________
___________________ «__»____________ 2008 г.
___________________ ________________________
подпись подпись
Шахты 2008 г.
Содержание
Введение
1. Основные положения проекта
1.1. Состав предприятия
1.2. Характеристика продукции
1.3. Сырьевые материалы и местные условия
1.4. Режим работы производства
2. Технология и организация производства
2.1. Технологическая схема производства
2.2. Расчет основных параметров технологических режимов
2.2.1. Армирование
2.2.2. Формование
2.2.3. Режим тепловой обработки (ТО)
2.2.4. Проектирование состава бетона.
2.3. Организация производства изделия
3. Проектирование технологического процесса
3.1 Расчет длительности элементных циклов
3.2. Проектная производительность линии
3.3. Расчет потребности производства в бетонных смесях, материалах и ресурсах
3.4. Численность и состав работающих
3.5. Контроль качества производства и готовой продукции
3.6. Охрана труда
Заключение
Список литературы
Введение
В современном строительстве широко используются в настоящее время изделия и конструкции различного назначения, отличающиеся по виду сырья, технологии производства в сборном и монолитном возведении зданий и сооружений. Одними из самих массовых конструкций являются бетонные и железобетонные, которые применяются и самых различных условиях. В настоящее время созданы необходимые условия для более широкого применения сборного железобетона во всех областях строительства и дальнейшего развития этой отрасли промышленности.
В настоящее время сборный железобетон получил наибольшее применение в жилищном строительстве. Другой не менее важной отраслью строительства, где сборный железобетон занимает доминирующее положение, является строительство промышленных зданий и сооружений.
С каждым годом расширяется применение сборного железобетона в железнодорожном строительстве.
Расширение промышленности сборного железобетона обусловлено размером гидротехнического, портового строительства, строительства крупных санитарно-технических инженерных сооружений, напорных и безнапорных водоводов из ЖБ труб.
Целью курсового проекта является разработка технологии производства квадратных свай в соответствии с ГОСТ 19804.2-79 и ГОСТ 19804. (Марка СНк15-40).
К основным задачам, которые необходимо решить при выполнении проекта, можно отнести: анализ состава предприятия, выпускаемой продукции и сырьевых материалов; технико-экономическое обоснование технологии и способа производства, выбор оборудования и проектирование технологической линии по производству изделия; разработку мер по контролю качества и охране труда.
1. Основные положения проекта
1.1. Состав предприятия
Состав предприятия включает в себя :
Производство
ребристых плит
перекрытий
происходит
в основном
производственном
цеху, размеры
которого-144 18м.
Приготовление бетонной смеси происходит в бетоносмесительном цеху и производиться в смесителях, соответствующих требованиям ГОСТ 16349-70 и ГОСТ 6508-81. Для смесей тяжелого бетона применяют гравитационные смесители.
Хранение арматурной стали, поступившую на завод следует хранить в арматурном цеху в закрытых складах по профилям, классам, диаметрам и партиям на стеллажах со свободными проходами в условиях, исключающих ее коррозию и загрязнение
Складирование и хранение цемента производится в специализированных силосных складах цемента. Разгрузку и транспортирование цемента следует осуществлять пневмотранспортом. Склад для хранения цемента делают закрытым и надежно защищенным от доступа атмосферной и грунтовой влаги. Не допускается хранить цемент во временных амбарных складах, на площадках под навесами и брезентовыми покрытиями, а также вблизи материалов, выделяющих аммиак. При хранении цемента не допускается одновременное складирование в одной емкости цемента разных марок и видов.
Складируются и хранятся крупных и мелких заполнители в складе заполнителей штабельно-линейного типа и полузакрытого способа хранения.
Порошкообразные химические добавки, применяемые в производстве, хранятся в складах химических добавок. Порошкообразные добавки поступают автотранспортом на завод в мешках. Хранятся до употребления в помещении склада.
Склады горюче-смазочных материалов располагаются на отдельных участках территории предприятия. Горюче-смазочные материалы поступают в металлических бочках. Склад выполняется из негорючих материалов и ограждается железобетонной стеной.
Прошедших технический контроль изделий до отгрузки их потребителю автотранспортом хранятся в складе готовой продукции. Склад готовой продукции представляет собой открытую прямоугольную площадку, оборудованный мостовым краном.
1.2. Характеристика продукции
На данном заводе производят квадратные железобетонные сваи марки СНк15-40.
Сваи сплошного квадратного сечения с поперечным армированием ствола с напрягаемой продольной арматурой
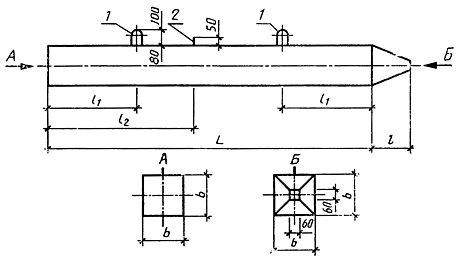
Чертеж. 1
1- подъемные петли; 2- штырь для фиксации места строповки при подъеме на копер
Таблица 1
Характеристики квадратных железобетонных свай марки СНк15-40.
| Номинальные размеры, мм | Проектная марка | Объем бетона, | Масса сваи, | Расход стали на | |||||
| Марка сваи | L | l |
l |
l |
b | бетона по прочности |
м |
т | одну сваю, |
| на сжатие | кг | ||||||||
| СНк15-40 | 15000 | 300 | 3100 | 4400 | 350 | М400 | 2,42 | 6,05 | 74,8 |


1.3. Сырьевые материалы и местные условия
Цемент
Основные характеристики цемента приведены в таблице 2:
Таблица 2
Характеристики цемента
|
Цементный завод |
Марка цемента |
Активность цемента, МПа | Коэффициент эффективности при пропаривании | Группа эффективности при пропаривании |
Стоимость, руб./т |
Дальность Транспор- тирования, км |
|
| в 28 сут | после ТВО | ||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| «Гигант» | М 400 | 44,3 | 32,5 | 0,733 | 1 | 680 | 1360 |
Крупный заполнитель
Основные свойства крупного заполнителя приведены в таблице 3:
Таблица 3
Свойства и стоимость крупного заполнителя
|
Вид запол- нителя |
Зерновой состав, % | Марка |
Стои- мость, руб/т |
Даль- ность, км |
Транс- порт |
|||||
| d | 0,5(d+D) | D | 1,25D |
прочность, МПа |
дробимость, % | |||||
| в сухом состоянии | в водонасыщенном состоянии | |||||||||
| Щебень из гравия | 31,5-39,4 | 50,6-61,7 | 3,4-5,7 | 3,4-4,3 | 80 | 13,2 | 13,5 | 155 | 390 | Ж/Д |
Мелкий заполнитель
Основные свойства песка приведены в таблице 4:
Таблица 4
Свойства и стоимость песка
| Карьер | Полные остатки | ПГ |
Стои- мость, руб/т |
Даль- ность, км |
Tранспорт | ||||
| 1,25 | 0,63 | 0,315 | 0,16 | <0,16 | |||||
|
Аксайский |
1,3 | 1,5 | 1,8 | 6,4 | 100 | 2,1 | 90 | 25 | Автомобиль |
Арматурная сталь
Арматурная сталь поставляется из РМЗ и основные свойства приведены в таблице 5:
Таблица 5
Свойство арматурной стали
| Вид арматуры | Класс арматуры | Марка стали | Диаметр |
| Арматурные канаты | К-7 | 23Х2Г2Т | 12 |
Вода
Для приготовления
бетонной смеси
используют
водопроводную
питьевую, а
также любую
воду имеющую
водородный
показатель
рН не менее 4,
тоисть не кислую,
не окрашивающую
лакмусовую
бумагу в красный
цвет. Вода не
должна содержать
сульфатов более
2700 (в пересчете
на
 )
и всех солей
более 5000
.В
сомнительных
случаях пригодность
воды для приготовления
бетонной смеси
необходимо
проверять путем
сравнительных
испытаний
образцов,
изготовленных
на данной воде
и на обычной
водопроводной.
Для получения
ровной и гладкой
поверхности
ж/б изделий
производим
смазку рабочих
поверхностей
форм эмульсионной
смазкой в виде
эмульсии «масло
в воде » (прямая
эмульсия) с
содержанием
эмульсола ЭКС
в количестве
10 мл на 100мл смазки.
Эмульсионную
смазку следует
наносить распылением
через форсунку.
Расход эмульсионных
смазок составляет
200-300г на 1 поверхности
форм.
Смазка
Для получения гладкой и ровной поверхности ж/б изделий производят смазку рабочих поверхностей форм. Правильно выбранная и хорошо нанесенная смазка облегчает расформование изделия и способствует получению качественной поверхности. Используем смазку в виде эмульсии «масло в воде» (прямая эмульсия) с содержанием эмульсола ЭКС в количестве 10 мл на 100 мл смазки. Смазка типа эмульсионных наносится распылением через форсунку. Расход эмульсионных смазок составляет 200-300 г на 1 м2 поверхности формы.
1.4. Режим работы производства
Режим работы производства приведен в таблице 6.
Таблица 6
Режим работы производства
| Название показателя | Значение показателя |
| Численность рабочих суток на выгрузку сырья и материалов | 365 дней |
| Номинальное количество рабочих суток в году | 260 дней |
| Число рабочих смен в сутки кроме тепловой обработки | 1 смена по 8 часов |
| Число рабочих смен для тепловой обработки | 2 смены |
| Продолжительность рабочей смены | 8 часов |
| Годовой фонд времени работы технологического оборудования | 233 дня |
Принимается режим работы предприятия и рассчитывается количество рабочих суток в году для принятой схемы организации производства по формуле
Т0 = Ки(Тн–Тосн), сут,
где Тп – длительность плановых остановок на ремонт основного технологического оборудования, сут, принимается равным 7 сут. при стендовом производстве;
Тн – номинальное количество рабочих суток в год.
Ки – коэффициент использования оборудования, Ки = 0,92
Т0 = 0,92*(260-7)=233 часа
2. Технология и организация производства
2.1. Технологическая схема производства
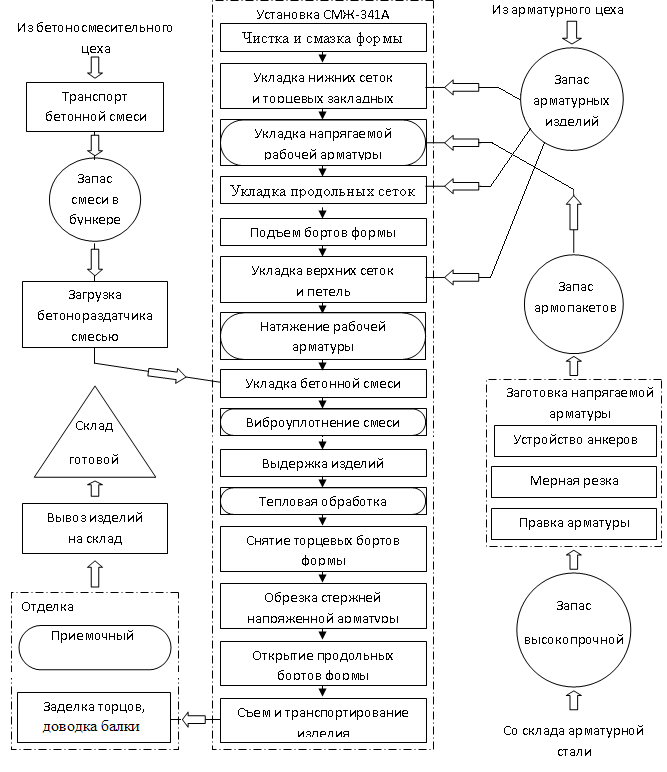
Производство квадратных свай осуществляется по стендовой технологии. Стендовый способ производства железобетонных изделий характеризуется следующими основными признаками: весь процесс производства осуществляется в неподвижных формах или на специальных стендах; изделие в процессе обработки остаются неподвижными, а рабочее и технологическое оборудование от одной формы к другой; за каждым стендом или формой закрепляется одно или несколько технологически однородных изделий.
Весь технологический процесс расчленяется на четыре рабочих поста:
1 пост – распалубка;
2 пост – армирование;
3 пост – формование;
4 пост – тепловая обработка.
1 пост. После извлечения изделия и формой из камеры тепловой обработки выполняется открытие продольных и поперечных бортов форм, распалубка и осмотр изделий, после чего изделия поступают на склад готовой продукции. Далее производится чистка и смазка форм. Чистку поддонов осуществляют вручную. В качестве смазки используют смазку в виде эмульсии «масло в воде ».
2 пост. Производится укладка арматурных каркасов в формы, фиксирование закладных деталей, установка деревянных пробок, установка фиксаторов защитного слоя бетона.
Пост первого пролета оборудован установкой для механического натяжения арматуры.
3 пост. Пост оборудован виброплощадкой и формовочной машиной.
4 пост. Для тепловой обработки железобетонных изделий применяются ямные пропарочные камеры, располагаемые параллельно формовочному пролету. Загрузка ямных камер осуществляется мостовым краном грузоподъемностью 10 т.
Стенки ямной пропарочной камеры сделаны из керамзитобетона марки М200. Пол камеры сделан с уклоном для стока конденсата в слив, оборудованный гидрозатвором и подключенный к общей системе слива конденсата. Предотвращение утечки пара через неплотности, образуемые крышкой и стенкой камеры, достигается применением гидравлического затвора. Такой затвор образуется швеллерами, заполняемыми водой и устанавливаемыми на верхнем обрезе стен камеры. Герметизация осуществляется при опускании крышки, по периметру которой приварены из металлического уголка ребра.
Сырье и материалы на производство в главный корпус доставляются:
-арматурные каркасы и сетки из арматурного участка доставляются к постам армирования мостовыми кранами;
-бетонная смесь поступает из бетоносмесительного цеха в бадьях по бетоновозной эстакаде, из которых выгружается в бункера бетоноукладчиков;
-смазка поступает из отделения приготовления смазки по трубопроводам.
Функциональная технологическая схема производства представлена на рис. 2.

2.2. Расчет основных параметров технологических режимов
2.2.1. Армирование
Натяжение арматуры в железобетонных конструкциях применяется для повышения трещиностойкости, долговечности, уменьшения деформативности конструкций. Производство предварительно напряженных конструкций осуществляется, как правило, по стендовой технологии и может выполняться механическим способом.
Механическое натяжение арматуры (стержневой, проволочной и канатной) производят гидродомкратами и натяжными машинами, которые оборудованы дополнительными приспособлениями для выполнения вспомогательных операций.
Натяжение арматуры на упоры форм или стендов может быть одиночным (каждый арматурный элемент натягивается отдельно) или групповым (одновременно натягивается несколько элементов) в зависимости от конструктивных особенностей изделия.
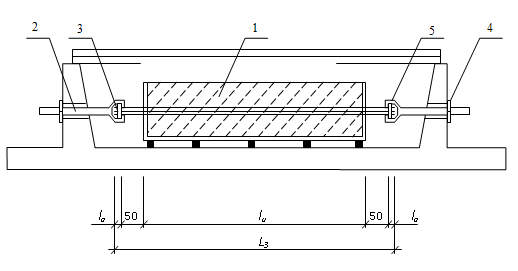
Рис.3 Схема для расчета длины заготовки арматуры при электротермическом натяжении:
1 – изделие; 2 – упоры поддоны; 3- зажимы; 4 – анкера; 5- захват с тягой.
Технологические расчеты механического натяжения арматуры включают расчет длины заготовки, тягового усилия домкрата и хода поршня.
Для расчета длины заготовки составляется схема для конкретного изделия и принятой технологии: натяжение на упоры длинного стенда, на упоры короткого стенда и на упоры формы.
При натяжении арматуры на упоры длинного или короткого стенда, где используются инвентарные тяги с захватами, длина заготовки должна быть меньше расстояния между упорами.
При натяжении на упоры короткого стенда (рис.) L3, мм, составляет
Lз=lи+2lа+(800…1000).
Lз=15000+2*50+1000=16100 мм
Тяговое усилие гидродомкрата устанавливается по формуле
P = 1,2 f m σ0 / (10η),
где f – площадь поперечного сечения арматуры, см2;
m – количество одновременно напрягаемых проволок, канатов;
η – коэффициент полезного действия гидродомкрата, равный 0,94…0,96;
Р – тяговое усилие гидравлического домкрата, кН.
σ0 - контролируемого напряжения, МПа (σ0 = 0,7Rsn = 0,7*1335 =
934,5 МПа)
Rsn – нормативное сопротивление растяжению арматуры, МПа;
P = 1,2*4,52*10-4*934,5*106/(10*0,95) =53,4 кН
Необходимый ход поршня гидродомкрата рекомендуется находить по формуле
S = (0,008…0,012)Lз.
S = 0,01*16100 = 161 мм
По величине тягового усилия и необходимого хода поршня подбирается домкрат. Если фактический ход поршня меньше требуемого по расчету, то производится натяжение с перехватом. Технические характеристики некоторых гидродомкратов и натяжных машин приведены в табл. 7.
Таблица 7
Техническая характеристика гидродомкратов для натяжения арматуры и натяжных машин
| Показатели | Марка оборудования |
| СМЖ-738 | |
|
Усилие натяжения, кН Ход поршня, мм Диаметр натягиваемой арматуры, мм Масса, кг Установочная мощность, кВт |
630 320 5 75 - |
| Завод-изготовитель: Кемеровский «Строммашина» | |
2.2.2. Формование
На выбор способа формования изделия значительное влияние оказывает принятая марка бетона по удобоукладываемости. Удобоукладываемость бетонной смеси назначается в зависимости от конструктивных особенностей железобетонных изделий и принятых способов формования.
Для формования квадратных свай, изготавливаемых на стенде, применяются наружные электромеханические вибраторы с направленными колебаниями (в данном случае ИВ-36, ИВ-74). Характеристики вибратора приведены в таблице 8.
Таблица 8
Характеристика вибратора
| Показатели | Наружные электромеханические с колебаниями |
| направленными | |
| ИВ-36, ИВ-74 | |
|
Вынуждающая
сила, кН
|
|
| Максимальный момент дебалансов, Н·м | 0,46 |
| Частота колебаний, Гц | 47 |
| Мощность электродвигателя, кВт | 0,4 |
| Давление воздуха, кПа | - |
| Расход воздуха, м3/мин | - |
| Размер вибронаконечника, мм: | |
| диаметр | - |
| длина | - |
| Масса, кг | 28 |


2.2.3. Режим тепловой обработки (ТО)
Цикл тепловой обработки (ТО) состоит из следующих основных этапов: предварительное выдерживание, подъем температуры, изотермический прогрев, остывание изделия.
При агрегатном способе продолжительность выдерживания изделий, одновременно прогреваемых в камере, будет различной в пределах времени загрузки агрегата, что не позволяет точно определить длительность их пребывания перед ТО. В этих случаях при проектировании предварительное выдерживание может приниматься равным 0,5 ч.
Скорость подъема температуры в камерах и термоформах следует назначать с учетом конструктивных особенностей изделий (однослойные, многослойные и т. п.), их массивности, конкретных условий производсва, но, как правило, не более 60 °С/ч. Для изделий, к которым предъявляются повышенные требования по морозостойкости, скорость подъема температуры должна быть менее 20 °С/ч.
Температура изотермического обогрева, если она специально не обоснована в процессе технико-экономического анализа или экспериментальными исследованиями, принимается по данным норм технологического проектирования. Для обычных бетонов общестроительного назначения, приготовленных на портландцементе, изотермическая выдержка осуществляется при температуре 80…85 °С, бетонов с повышенными требованиями по морозостойкости и водонепроницаемости – при 60…70 °С.
Скорость остывания среды в камере в период снижения температуры изделий из тяжелого бетона не должна превышать 30 °С/ч, а при повышенных требованиях по морозостойкости и водонепроницаемости, а также при ТО изделий из мелкозернистого и напрягающего бетонов, многослойных и с отделочными слоями – должна быть не более 20 °С/ч. При выгрузке изделий из камеры температурный перепад между поверхностью изделий и температурой окружающей среды не должен превышать 40 °С.
Определим проектный класс бетона (В35), а аткже продолжительность циклов (периодов) ч, 10(3+4,5+2,5) ч.
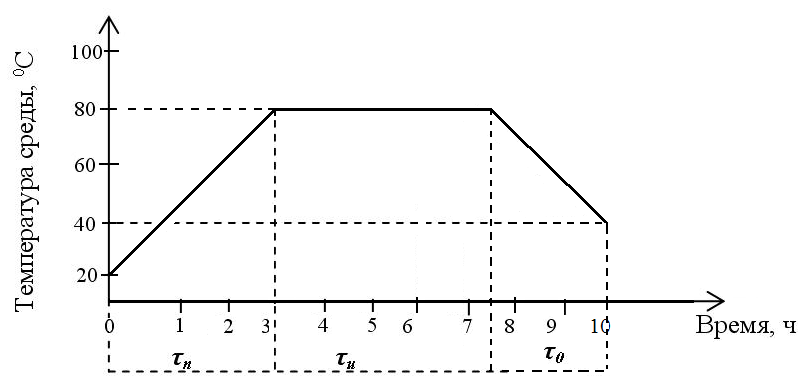
Рис. 4. График режима ТО
Расчет параметров режима ТО сводится в табл. 9.
Таблица 9
Параметры тепловой обработки
|
Параметр |
Обозначение |
Величина |
| Величина отпускной прочности, МПа | Rо | 24,5 |
| Скорость подъёма температуры в камере, град/час | V | 20 |
| Длительность периода подогрева изделий при t = 20 оC | τn | 3 |
| Длительность изотермического обогрева, ч | τи | 4,5 |
| Остывание изделий в камере до t = 40 оС, ч | τо | 2,5 |
| Испытание контрольных образцов после окончания цикла ТО, ч | τисп | 4 |
| Длительность расчётного режима ТО, ч | То | 10 |
2.2.4. Проектирование состава бетона
Целью проектирования состава бетона является определение оптимального состояния между используемыми материалами, при котором будет гарантирована требуемая прочность бетона, необходимая подвижность и экономичность бетонной смеси.
Данный расчет приемлем для определения состава тяжелого бетона общестроительного и специального назначения, а также допустим для определения расчетного состава бетона на пористых заполнителях.
Средний уровень прочности бетона определяется по формулам:
– при нормировании предела прочности по классам
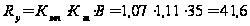 МПа.
– при нормировании предела прочности по маркам
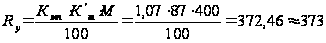 МПа.
где В, М – соответственно требуемые класс (35) и марка (400) бетона;
 ,
 ,
 – коэффициенты,
определяемые
в зависимости
от среднего
значения партионного
коэффициента
вариации прочности
бетона Vn.
При отсутствии
данных следует
принимать
=1,07,
=1,11,
=87.
– при Ц/В < 2,5
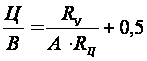 =
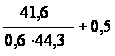 =
2,07
Где RУ – средний контролируемый уровень прочности в проектном возрасте, МПа;
RЦ – активность цемента в возрасте 28 суток при твердении в нормально-влажностных условиях , (44,3),МПа;
А, – коэффициенты, значения которых принимаются в зависимости от качества заполнителей, для заполнителей среднего качества А = 0,6;
Для обеспечения требуемой прочности бетона после тепловлажностной обработки Rb,тво значение Ц/В должно составлять
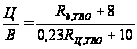 =
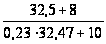 =2,32
где Rц,тво – активность цемента при пропаривании, МПа.
Расчет расхода цемента по морозостойкости:
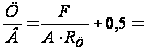
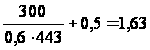 ,
где F- марка по морозостойкости, в циклах (F300),
RЦ – активность цемента в возрасте 28 суток при твердении в нормально-влажностных условиях , (443),кгс/см2.
Расчет расхода цемента по водонепроницаемости:
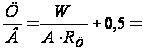
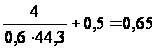 ,
где W- марка по водонепроницаемость, в циклах (W4),
RЦ – активность цемента в возрасте 28 суток при твердении в нормально-влажностных условиях , (44,3),МПа.
Исходя из всех расчетов принимаем Ц/В=2,32.
Расход цемента, кг/мі, определяется по формуле
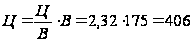 кг/м3.
где В – расход воды, л/мі, принимается равным 175 л/м3.
Расход крупного заполнителя, кг/м3, определяется по формуле:
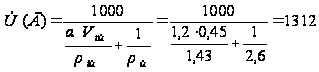 кг/м3.
где
 – коэффициент
раздвижки
заряда крупного
заполнителя,
1,2;
 – пустотность
крупного заполнителя,
0,45;
 – насыпная
плотность
крупного
заполнителя,1,43
т/м3,
;
 – средняя
плотность
крупного заполнителя,
2,6т/м3,
.
Расход мелкого заполнителя, кг/мі, определяется по формуле
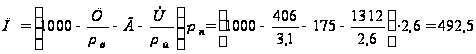 кг/м3
Где ρц – истинная плотность цемента (для портландцемента 3,1 г/смі);
ρп – истинная плотность песка (2,6 г/смі).
Далее производится проверка расхода мелкого заполнителя:
– определяется объем пустот в песке, м3,
VПП* = 0,9VПП ·П/ρнп =0,9*0,365*492,5/1,65=98,05 м3
где 0,9 – коэффициент, учитывающий уменьшение пустотности песка при уплотнении бетонной смеси;
ρнп – насыпная плотность песка, кг/мі;
VПП – пустотность песка,
VПП=1–(ρнп/ρп)=1-(1,65/2,6)=0,365
– определяется объем цементного теста, м3
VЦТ =(Ц/ρц+В)=(406/3,1+175)=306 м3
– проверяется выполнимость условия слитности структуры бетона
VЦТ >1,05VПП*.
306>103
Расчетную плотность бетонной смеси, кг/мі, в уплотненном состоянии определяем по формуле
ρбс = Ц + В + Щ(Г) + П=406+175+1312+492,5=2385,5 кг/м3
Содержание вовлеченного воздуха
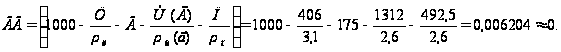
Определение величины ВВ является итоговой проверкой расчета состава бетона, ее значение должно стремиться к нулю.
Результаты сводятся в таблицу 10.
Таблица 10
Параметры проектного состава бетона
|
Параметры |
Обозначение |
Величина |
| Марка бетона | М | 400 |
| Класс бетона, МПа | В | 311,2 |
| Удобоукладываемость смеси, см, (жесткость, с) | ОК (Ж) | 1 |
| Марка цемента, кг/м3 | МЦ | 400 |
| Расход цемента (нормативный), кг/м3 | Цн | 400 |
| Расход цемента (расчетный), кг/м3 | Цр | 406 |
| Расход песка, м3/м3 | П | 492,5 |
| Расход щебня(гравия) , м3/м3 | Щ(Г) | 1312 |
| Расход воды, лм3 | В | 175 |
| Расчётная плотность бетона, кг/м3 | ρбс | 2385,5 |
2.3. Организация производства изделия
В соответствии с принятой функциональной схемой производства проектируемого железобетонного изделия описывается состав и последовательность выполнения работ на каждом из постов технологической линии по изготовлению колонн. Рассматривается основное, вспомогательное и транспортное оборудование, приводятся данные о степени автоматизации производства.
По каждому технологическому процессу разрабатываются операционные нормали, определяющие технологические условия выполнения операции на рабочих постах, условия безопасности труда, состав исполнения, требования к качеству операций и необходимое оборудование и инструменты.
Таблица 11
Операционные нормали технологического процесса
|
Наименование поста: распалубка |
|
Наименование операций: установка формы с изделием, откидывание продольных бортов, обрезка стержней, съем поперечных бортов, съем изделия, чистка, смазка. |
|
Технологические условия: Установка формы с изделием производить мостовым краном с автоматической траверсой. Разбалчивание креплений формы производить ручным инструментом, откидывание продольных бортов – мостовым краном. Передачу напряжения на бетон производить после разрушения лаборатории при достижении бетоном требуемой передаточной прочности. Передачу
напряжения
на бетон производить
обрезкой
напряженных
стержней
керосинорезом
при температуре
изделия не
более 40
Длительность разогрева 4…5 с, длина участка разогрева 50 мм. Выемку изделий из формы производить мостовым краном с помощью специальной траверсы после съема поперечных болтов формы. Чистку формы производить систематически с помощью ручного инструмента – скребка и металлической щетки. При чистке поверхности формы запрещается пользоваться острым ударными инструментами, оставляющими вмятины и царапины. Смазка
наносится на
очищенную
поверхность
тонким слоем
толщиной 0,2 мм
с помощью
удочки-распылителя.
Направление
струи смазки
должно быть
под углом 90
|
|
Условия безопасности труда: Сварочные аппараты должны быть заземлены. Токопроводка должна быть тщательно изолирована. Электросварщики должны иметь щетки со светофильтром и спецовку. На рабочих местах электросварщиков необходимо укладывать резиновые коврики или деревянные решетки. При чистке и смазке форм рабочий должен иметь индивидуальные средства защиты. Не разрешается ходить по смазанной поверхности. |
|
Контроль качества: Прочность бетона к моменту распалубки контролируется лабораторией 1 раз в смену для каждой партии изделий. Качество обрезки стержней контролирует электросварщик и инженер ОТК в каждом изделии. Качество чистки контролируется постоянно формовщиком и инженером ОТК выборочно, 1 раз в смену; чистка должна обеспечить отсутствие остатков бетона Визуальный контроль качества смазывания внутренних поверхностей формы с целью недопущения подтеков и непромазанных мест контролируется постоянно для каждой формы формовщиком и инженером ОТК 1 раз в смену. |
|
Исполнители операций: Формовщик III разряда – 5 чел., резчик IV разряда – 1 чел., оператор V разряда – 1 чел., крановщик V разряда – 1 чел. |
|
Оборудование и инструменты: Мостовой кран, ручной инструмент, устройство для открывания бортов, скребок, щетка, распылитель. |
|
Наименование поста: армирование |
|
Наименование операций: укладка и нагрев стержней, установка продольных каркасов, установка монтажных петель, снятие и перемещение формы, сборка формы. |
|
Технологические условия: При установке арматурного каркаса в форму не допускается продольное смещение по относительно проектного положения более, чем на ±5 мм. Необходимо создать в бетоне по всему сечению или только в зоне растягивающих напряжений предварительное обжатие. Предварительное обжатие бетона достаточно – 5-6 МПа. Максимально
допускаемая
температура
арматурной
стали должна
находиться
в пределах
от 300 до 400
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |
 .
 к поверхности.
Температура
смазки должна
быть 60