Разработка конструкции и технологического процесса производства кровати в условиях ОАО "Ирбитская мебельная фабрика"
изд
ton=ton∙n,
где n – количество деталей в изделии.
Для станка ЦТ4Ф:
изд
ton =1∙0,53=0,53 (мин).
Для гильотинных ножниц НГ-30:
изд
ton =1∙2,96=2,96 (мин).
Следующей, после раскроя основных материалов, производится облицовывание пластей детали . Эта операция выполняется под однопролетный пресс АП 170 Г-00-00.
Производительность пресса АП 170 Г-00-00., шт:
Псм= ,
где Тсм - время смены, Тсм=480 мин;
Кд - коэффициент использования рабочего времени, Кд=0,9
t – время цикла, мин;
n – количество одновременно обрабатываемых деталей, шт;
Псм= =360(шт).
Норма времени на деталь, мин:
ton= .
ton= =1,3
(мин).
Норма времени на изделие, мин:
изд
ton=ton∙n,
где n – количество деталей в изделии.
изд
ton =1∙1,3=1,3 (мин).
После облицовывания производят технологическую выдержку, детали укладывают на подстопное место.
После выдержки полученная деталь, с помощью ручных тележек, передаётся на опиловку по периметру. Заготовки обрабатывают на линии «HOMAG».
Производительность «HOMAG», шт:
Псм=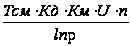 ,
где Тсм - время смены, Тсм=480 мин;
Кд-коэффициент использования рабочего времени, Кд=0,9;
Км-коэффициент использования машинного времени, Км=0,9;
U - скорость подачи, u=12 м/мин;
n - количество одновременно обрабатываемых деталей, n=1;
lпр - длина пропилов (периметр заготовок), м.
Псм=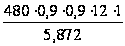 =794,5
(шт).
Норма времени на деталь, мин:
ton=.
ton= =
0,6 (мин).
Норма времени на изделие, мин:
изд
ton=ton∙n,
где n – количество деталей в изделии.
изд
ton =1∙0,6=0,6 (мин).
После этой операции производят выпиливание криволинейной поверхности, которая выполняется по шаблону на рабочем столе электролобзиком.
Производительность электролобзиком, шт.:
Псм= ,
где Тсм - время смены, Тсм=480 мин;
Кд-коэффициент использования рабочего времени, Кд=0,6;
lобр - длина обр. поверхности, м;
n - количество одновременно обрабатываемых деталей, n=1
Псм= =80
(шт).
Норма времени на деталь, мин:
ton= .
ton= =
6 (мин).
Норма времени на изделие, мин:
изд
ton=ton∙n,
где n – количество деталей в изделии.
изд
ton =1∙6=6 (мин).
Далее деталь идёт на ФСШ-1А для фрезерования кромок.
Производительность ФСШ-1А, шт:
Псм=,
где Тсм - время смены, Тсм=480 мин;
Кд-коэффициент использования рабочего времени, Кд=0,6;
lобр - длина обр. поверхности, м;
n - количество одновременно обрабатываемых деталей, n=1
Псм==80
(шт).
Норма времени на деталь, мин:
ton=.
ton==
6 (мин).
Норма времени на изделие, мин:
изд
ton=ton∙n,
где n – количество деталей в изделии.
изд
ton =1∙6=6 (мин).
Обработав кромки деталь передают на облицовку прямолинейных кромок. Облицовка кромок производится на линии «DZODA-220»,
Производительность «DZODA-220»,шт:
Псм=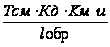 ,
где Тсм - время смены, Тсм=480 мин;
Кд-коэффициент использования рабочего времени, Кд=0,85;
lобр - длина обр. поверхности, м;
Км-коэффициент использования машинного времени, Км=0,8;
U - скорость подачи, u=30 м/мин;
Псм=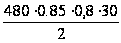 =4896
(шт).
Норма времени на деталь, мин:
ton=.
ton= =
0,1 (мин)
Норма времени на изделие, мин:
изд
ton=ton∙n,
где n – количество деталей в изделии.
изд
ton =1∙0,1=0,1 (мин).
Далее деталь поступает на облицовку криволинейных кромок, которую производят ручным инструментом.
Производительность ручной машинки ,шт:
Псм=,
где Тсм - время смены, Тсм=480 мин;
Кд-коэффициент использования рабочего времени, Кд=0,85;
lобр - длина обр. поверхности, м;
Км-коэффициент использования машинного времени, Км=0,8;
U - скорость подачи, u=5 м/мин;
Псм=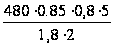 =453
(шт).
Норма времени на деталь, мин:
ton=.
ton= =
1,06 (мин)
Норма времени на изделие, мин:
изд
ton=ton∙n,
где n – количество деталей в изделии.
изд
ton =1∙1,06=1,06 (мин).
После облицовки кромок деталь поступает на СГВП-1А для сверления отверстий.
Производительность СГВП-1А, шт:
Псм= ,
где Тсм - время смены, Тсм=480 мин;
Кд - коэффициент использования рабочего времени, Кд=0,7;
tц - время цикла, tц=0,2мин.
Км-коэффициент использования машинного времени, Км=0,9
Псм= =1728
(шт).
Норма времени на деталь, мин:
ton=.
ton= =
0,28 (мин).
Норма времени на изделие, мин:
изд
ton=ton∙n,
где n – количество деталей в изделии.
изд
ton =1∙0,28=0,28 (мин).
Окончательной операцией является контроль качества, устранение дефектов. Она выполняется на рабочем столе и с использованием рабочего инструмента.
Полученные данные заносятся в таблицы 3.3.1, 3.3.2, 3.3.3, 3.3.4.
3.4 Схема технологического процесса изготовления кровати
Схема составлена на основании технологических карт и необходима для увязки маршрутов обработки всей совокупности деталей и расчёта необходимого количества оборудования.
В каждой строке схемы вписаны наименования деталей.
Наименования операций являются заголовками вертикальных колонок, а наименования станков пишутся над ними. Напротив наименования деталей вдоль строки в местах пересечения с колонками, где указаны операции, выполняемые над этими деталями, проставлены кружки. Кружок обозначает, что над деталью, наименование которой написано в данной строке, выполняется операция, название которой написано в этой колонке.
Кружки в той же последовательности, что и выполняемые операции, соединены между собой прямыми линиями, указывающие на последовательность перемещения деталей от одного станка к другому для выполнения необходимых технологических операций.
Порядок расположения станков на схеме соответствует порядку размещения в цехе.
Внутри кружков проставлено время в станко-часах для 1000 изделий с учётом количества деталей в изделии, которое рассчитано по следующей формуле:
t1000= ,
ст∙ч,
где ton-затраты времени на обработку одной заготовки.
После этого
определяется
потребное
количество
станко-часов
(Т) на годовую
программу, для
чего полученные
при расчёте
значения затрат
времени t1
станко-часов
на 1000 изделий,
складываются
для определения
времени
 ,в течении которого
должен работать
конкретный
станок для
того, чтобы
обработать
все виды заготовок,
проходящие
через него.
Потребное количество станко-часов (Т) на годовую программу:
Т= ,
ст∙ч,
где А-годовая программа выпусков изделий, шт:;
-потребное
количество
станко-часов
на 1000 изделий.
Время на 1000 изделий и на годовую программу.
Таблица 3.4.1
| Оборудование |
время на 1000 изделий, ст∙ч |
время на годовую программу, Т ст∙ч |
| ЦТ4Ф |
|
8,8 |
| НГ-30 |
|
49,3 |
| АП 170 Г |
|
21,7 |
| «HOMAG» |
|
10 |
| электролобзика |
|
100 |
| ФСШ-1А |
|
100 |
| СГВП-1А |
|
4,7 |
| «DZODA-220» |
|
1,7 |
|
ручной инструмент облицовки кромки |
|
17,7 |
 8,8
 =49,3
 =21,7
 =10
 =100
 =4,7
 =1,7
 17,7
Далее в таблицу заносится годовой фонд работы оборудования при односменной работе.
Рассчитанное количество единиц оборудования:
np= ,
шт,
где Т-потребное количество станко-часов на годовую программу;
Тэф-эффективный годовой фонд времени работы станка, ч.
Тэф=Тном-Трем,
где Тном-номинальный годовой фонд времени, ч;
Трем-время простоев оборудования в связи с его капитальным ремонтом, ч.
Тном=[Г-(В+П)]aβ-Сa(β-1),
где Г-количество календарных дней в году;
В- количество воскресных дней в году;
a- количество смен работы в сутки;
β-продолжительность рабочей смены, ч
принимаем β=4ч.
С- количество субботних и праздничных дней с сокращённой продолжительностью рабочего дня на 1ч.
Тном=[356-(52+10)]∙1∙8-60∙1∙(8-1)=1932ч.
Время на капитальный ремонт станка в зависимости от его ремонтной
сложности:
Трем= ,
где К-категории ремонтной сложности станка.
Н-норма простоя на одну ремонтную единицу при работе бригады в одну смену, Н=13ч.
aср-средний период капитального ремонта станка, линии, aср=5 лет.
Сложность ремонта и технического обслуживания станка зависит главным образом от его конструктивных особенностей и габаритных размеров.
Время на капитальный ремонт.
Таблица 3.4.2
| Оборудование |
Категория ремонтной сложности |
Время на капитальный ремонт, ч |
| ЦТ4Ф | К=7,0 |
Трем= |
| НГ-30 | К=7,0 |
Трем= |
| АП 170 Г | К=10,5 |
Трем= |
| «HOMAG» | К=46,0 |
Трем= |
| электролобзика | К=2,0 |
Трем= |
| ФСШ-1А | К=4,5 |
Трем= |
| СГВП-1А | К=16 |
Трем= |
| «DZODA-220» | К=35 |
Трем= |
|
ручной инструмент облицовки кромки |
К=2,0 |
Трем= |
 =18,2
 =18,2
 =27,3
 =119,6
 =5,2
 =11,7
 =41,6
 =91
Эффективный годовой фонд времени работы станков
Таблица 3.4.3
| Оборудование |
Время на капитальный ремонт, ч |
Номинальный годовой фонд времени, ч |
| ЦТ4Ф | Трем=18,2 | Тэф=1932-18,2=1913,8 |
| НГ-30 | Трем=18,2 | Тэф=1932-18,2=1913,8 |
| АП 170 Г | Трем=27,3 | Тэф=1932-27,3=1904,7 |
| «HOMAG» | Трем=119,6 | Тэф=1932-119,6=1812,4 |
| электролобзика | Трем=5,2 | Тэф=1932-5,2=1926,8 |
| ФСШ-1А | Трем=11,7 | Тэф=1932-11,7=1920,3 |
| СГВП-1А | Трем=41,6 | Тэф=1932-41,6=1890,4 |
| «DZODA-220» | Трем=91 | Тэф=1932-91=1841 |
|
ручной инструмент облицовки кромки |
Трем=5,2 | Тэф=1932-5,2=1926,8 |
Рассчитанное количество единиц оборудования, шт.:
np=
Процент загрузки станка:
Р= ∙100%,
где n – установленное количество оборудования, шт.
Количество оборудования, процент загрузки
Таблица 3.4.4
| Оборудование | Количество оборудования |
Процент загрузки, % |
|
| расчетное, шт. | принятое, шт. | ||
| ЦТ4Ф |
np= |
1 | 3 |
| НГ-30 |
np= |
1 | 10 |
| АП 170 Г |
np= |
1 | 4 |
| «HOMAG» |
np= |
1 | 2 |
| электролобзика |
np= |
1 | 10 |
| ФСШ-1А |
np= |
1 | 10 |
| СГВП-1А |
np= |
1 | 1 |
| «DZODA-220» |
np= |
1 | 0,5 |
|
ручной инстрмент облицовки кромки |
np= |
1 | 2 |
 0,03
 0,1
 0,04
 0,02
 0,1
 0,1
 0,01
 0,005
 0,1
Данные и результаты расчетов показателей станков занесены в технологическую схему (лист 4) и в таблице 3.4.5.
3.5 Расчёт количества основных материалов
Норма расхода – это максимально допустимое плановое количество материала на производство единицы продукции, установленного количества, с учётом планируемых организационно-технических условий производства.
Он является основой для определения плановой потребности производства в материалах при годовом планировании выпуска продукции на предприятии.
В нормах расхода на производство единицы продукции учитываются полученный расход, а также потери материалов.
Полезный (чистый) выход учитывает количество материалов, которые вещественно входят в состав готового изделия или затрачиваются непосредственно на проведение соответствующих технологических процессов.
Выход чистовых заготовок – отношение объёма деталей в габаритных чистовых размерах к объёму затраченных древесных материалов, здесь учитываются технологические потери и выход при раскрое.
Окончательный (полезный) выход – отношение объёма деталей в изделии к объёму затраченных древесных материалов. Величина последнего выхода измеряется в процентах.
Составим ведомость расчета материалов для изготовления кровати. Рассмотрим пример расчета данных этой ведомости для передней спинки:
Расчёт материалов ведётся в м2. Заготовки выпиливают из ДСтП 3500ґ1750ґ16 мм.
Размеры выпиливаемых деталей в чистоте заносятся в ведомость (колонки №5,6,7).
l=1100 мм
b=1800 мм
h=16 мм
Также в колонку №8 заносится