Проект ткацького виробництва потужністю ткацьких верстатів для виготовлення тканини артикул 4784
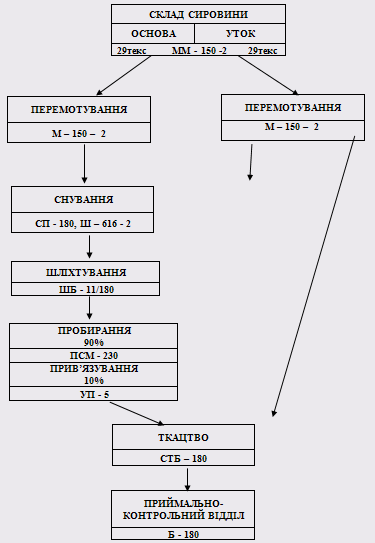
Вибір шпулярника, Ш-616-2 обумовлений видом снування – партіонне приривне, при якому значно вищий швидкісний режим, оскільки радіус змотуваних паковок відносно-однаковий.
Наступний етап – процес шліхтування, який необхідний для формування ткацького навою та надання ниткам необхідних фізичних властивостей для більш високої якості. Шліхта надає ниткам необхідної міцності та гладкості, що сприяє меншому стиранню в процесі ткацтва. Процес шліхтування виконується на машині ШБ-11/180.
Пробирання ниток в зйомні органи ткацького верстата виконуються при зміні зношених ремізок , галев та берд. Пробирання основ проводиться на проборних верстатах ПСМ-230. Особливості використання верстату є те, що він обладнаний механічною подачею і його може обслужити одна людина.
На вузлов’язальних машинах нитки основи, доробленої на ткацькому верстаті: зв’язують з нитками знов встановлюваної основи. Механічні зв’язування застосовують, якщо немає необхідності в ручному пробиранні. Процес вузлов`язання виконується на пересувній вузлов’язальній машині УП-5. Особливість даної машини є те, що вона забезпечує надійну якість вузлів.
Процес ткацтва виконується на безчовниковому ткацькому верстаті СТБ-2-180
Знята з верстату тканина надходить приймально-конструктивної дільниці ткацької фабрики. Тут визначають сорт тканини та виявляють пороки зовнішнього вигляду, а також проводиться облік кількості виготовленої тканини.
На рис.2 зображено схему технологічного плану ткацтва
3. Обгрунтування вибору обладнання та його розміщення
Обґрунтування вибору обладнання
При виборі технологічного обладнання необхідно враховувати:
- асортимент тканини
- особливості вибраного технологічного процесу вироблення тканини
- вид поковок які надходять в ткацьке виробництво
- розмір виробничих приміщень, розмір станків, колон
Перемотування пряжі
При підготовці до виготовлення тканини арт.4784 перемотування ниток основи і утоку здійснюється на мотальній машині М – 150 – 2.
Процес перемотування неповинен погіршувати фізичні властивості пряжі, натяг пряжі повинен бути рівномірним, забезпечуючи постійність умов перемотування.
Мотальна машина М – 150 – 2 призначена для перемотування ниток з прядильних початків і бобін на конічні бобіни хрестового намотування. На машині встановлений мотальний барабанчик з канавками змінного шагу. Машина двостороння на 100 барабанчиків.
Для поліпшення структури намотування машина обладнана механізмом сфероутворювання і механізмом електроперервача. Для створення необхідного натягу ниток використовується двозонний шайбовий натяжний прилад. Для вирівнювання натягу ниток при перемотуванні на великих швидкостях застосовано балоногасник.
Технічна характеристика мотальної машини представлена у таблиці 6.
Таблиця 6 Технічна характеристика мотальної машини М – 150 – 2
| Елемент характеристики | Показники |
| Лінійна швидкість перемотування, | 500 - 1200 |
| Тип вихідного пакування | конічна бобіна |
|
Розміри вихідного пакування: максимальний діаметр,мм довжина питома щільність намотування, |
230 145 – 150 0,38 – 0,42 |
|
Габаритні розміри, мм довжина висота ширина маса,кг число мотальних барабанчиків |
14200 1600 1300 1750 100 |
Снування пряжі
В процесі снування не повинні погіршуватися фізико – механічні властивості пряжі, і забезпечувати задану довжину снування.
Підготовка снувальних валиків відбувається на машині СП-180. На машинах СП нитки з бобіни проходять через рядок, огинають мірний валик та намотуються на снувальний валик. Для ущільнення та забезпечення правильної форми намотки до поверхні пряжі на снувальному валику притискається укатуючий валик. Вибір машини проведений з урахуванням лінійної щільності основи.
На цій машині передача руху снувальному валику відбувається за допомогою електродвигуна постійного струму. Такий привід забезпечує постійну швидкість снування 700-800м/хв. незалежно від діаметру намотки. Технічна характеристика машини СП- 180 представлена в табл. 7.
Таблиця 7 Технічна характеристика машини СП-180
| Елемент характеристики | Показники |
|
Робоча ширина машини, мм Лінійна швидкість снування, м/хв. |
1800 350-800 |
|
Діаметр вала, мм мірильного укатного Тип електродвигуна привода снувального вала Загальна вживаюча потужність, кВТ |
106,
16 325 П-51 7,2 |
|
Габаритні розміри, мм ширина глибина висота Маса машини, кг |
2840 1620 1260 1500 |
|
Показник надійності та довголіття коефіцієнт готовності коефіцієнт технічного використання |
0,99 0,95 |
 0,1
Найбільш вдосконаленим є шпулярник Ш-616-2. На ньому 616 робочих бобін та 616 запасних. Він обладнаний комбінованим бобінотримачем для конічних та циліндричних бобін. Вказаний шпулярник використовується для переробки ниток середніх та малих лінійних щільностей. Технологічна характеристика шпулярника Ш-616-2 представлена в табл. 8
Таблиця 8 Технічна характеристика шпулярників Ш-616-2 для партіонних снувальних машин
| Елемент характеристики | Ш-616-2 |
|
Число бобін в ставці робочих резервних |
616 616 |
|
Розміри бобін встановлених на снувальному ролику,мм максимальний діаметр висота намотки |
250 150 |
|
Габаритні розміри снувального ролика,мм довжина ширина висота |
12200 5570 2410 |
Шліхтування пряжі
При шліхтуванні основи використовуємо шліхтувальну машину типу ШБ-11/180. Це багатооборотні шліхтувальні машини шириною 1800мм з 11 сушильними барабанами. Робоча поверхня барабанів вкрита плівкою з тефлонів, яка володіє адгизионними властивостями. Робоча поверхність сушильних барабанів має різну температуру, яка змінюється за законом параболи: перший та останній мають мінімальну температуру, середній максимальну. Зі снувальних валів під певним натягом основа змотується першим тянульним валом та надходить в шліхтувальну ванну.
Основа занурюється в шліхтувальну ванну за допомогою занурюючого ролика. Для віджиму шліхти встановлені дві пари віджимних валів.
Підігрів шліхти та підтримання її температури в ванні виконують за допомогою насиченого пару, вологи від випарювання шліхти над ванною, розміщений витяжний зонт з шибером.
Для регулювання рівня шліхти в ванні встановлений автоматичний електричний регулятор рівня. Випускна частина машини складається із зигзагоподібного рядка, випускного валу, механізму установки ткацького навою та механізму зйому навою. Технічна характеристика машини ШБ-11/180 представлена в табл. 9.
Таблиця 9 Технічна характеристика шліхтувальної машини ШБ-11/180
| Елемент характеристики | ШБ-11/180 |
| Швидкість руху основи, м/хв. | 30-150 |
|
Заправна довжина основи,м в машині в сушильній зоні |
33 18 |
| Максимальна ширина оброблюваної основи, м | 1,8 |
| Максимальна кількість шліхти,що заливається в ванну, л | 200 |
| Температура шліхти, С0 | до 90 |
| Випарювальна здатність машини,кг/год | 410 |
| Число сушильних барабанів | 11 |
|
Тиск
пару в сушильних
барабанах,
Па ( |
до 3 |
| Температура поверхні барабанів, С0 | 48-110 |
|
Максимальний діаметр намотки основи, мм на навої на снувальний вал |
700 800 |
| Мінімальний діаметр ствола навою, мм | 100 |
| Витяжка основи в машині, % | 0.6-3.5 |
|
Вологість основи, % після віджиму після сушки |
70-100 3-12 |
| Щільність намотки основи на навої, г/см | до 0.7 |
|
Габаритні розміри, мм довжина без стойки для снувальних валів довжина зі стойкою на 12 снувальних валів ширина висота |
10720 18315 3500 3700 |
|
Маса машини, кг без стойки для снувальних валів зі стойкою на 12 снувальних валів |
18260 19260 |
|
Потужність електродвигуна, кВт постійного струму змінного струму |
20.5 12.5 |
 )
Пробирання та прив’язування основ
Для пробирання основної пряжі обираємо механізований проборний верстат ПСМ-230, 230-заправна ширина. Призначений для пробирання ниток основи в ламелі, ремізи та бердо. Перевага даного верстату заключається в тому, що він обладнаний приладом автоматичної подачі ниток основи в процесі пробирання, таким чином його обслуговує одна проборщиця.
Пробираємо 15% основи. Технічна характеристика проборного верстату ПСМ-230 представлена в табл.10
Таблиця 10 Технічна характеристика проборного верстату ПСМ-230
| Елемент характеристики | ПСМ-230 |
| Максимальна заправна ширина по ремізу,мм | 2300 |
| Максимальне число ремізок | 12 |
| Максимальне число рядів ламелей | 6 |
| Число підйомів ремізок за хв. | 11-22 |
| Діапазон номерів берд | 25-200 |
|
Габаритні розміри,мм ширина глибина з основою висота |
2920 1600 1780 |
| Маса,кг | 350 |
| Загальна потужність електродвигуна,кВт | 0,27 |
Прив’язування основи проводять спеціальними вузлов’язальними машинами, де кінці ниток допрацьованої основи з’єднують з кінцями ниток знову підготовленої основи.
Для здійснення процесу прив’язування застосовують вузлов’язальну машину типу УП-5. Машина складається з трьох основних частин: вузлов’язальної каретки зйомного типу, теліжки для перевезення вузлов’язальної каретки, передвижник зажимів. Вузлов’язальна машина УП-5 дозволяє зв’язувати нитки з низьким коефіцієнтом тертя, має механізм, який перемикає машину на зв’язування ниток одним із двох типів вузлів - "двухпетельним" чи "вісімкою". Механізм забезпечує високу якість зв’язування вузлів, вони не розпускаються при протисненні крізь прилад ткацького верстату. Прив’язуємо 85% основи. Технічна характеристика вузлов’язальної машини УП-5 представлена в табл. 1
Таблиця 11 Технічна характеристика вузлов’язальної машини УП-5
| Елемент характеристики | УП-5 |
|
Лінійна щільність зв’язуваних ниток,текс бавовняні льняні шовкові вовняні |
8.5-500 8.5-60 28-125 22-125 |
|
Габаритні розміри,мм ширина довжина висота(регулюється) |
600 3203 880-1210 |
| Швидкість зв’язування,число вузлів за хв. | до 500 |
Ткацтво
Виготовлення тканини відбувається на ткацькому верстат СТБ-2-180. Верстат має багатокольоровий механізм зміни утоку та оснащений кулачковим зівоутворюючим механізмом.
Технічна характеристика верстата представлена в табл. 12.
Таблиця 12 Технологічна характеристика верстату СТБ-180
| Елемент характеристики | СТБ-180 |
|
Заправна ширина по берду,мм при виробленні в одне полотно |
180 |
| Частота обертання головного валу,хв. | 240 |
| Максимальне число ниткопрокладчиків | 11 |
| Відстань між дисками навою,мм | 1890 |
| Число ремізок без каретки | 10 |
| Число рейок основоспостерігача | 6 |
|
Габаритні розміри,мм глубина ширина без каретки ширина з кареткою висота маса,кг потужність електродвигуна,кВт |
1875 3500 3900 1400 2500 1.7 |
Приймально-контрольний відділ
В приймально контрольному відділі використовуємо машину Б-180. Призначену для розбраковки та виміру довжини сурових тканин. Машина має механізм реверсивного ходу, а також фотонаглядач. При роботі машини, тканина з рулону в "книжку" вкладається самоукладчиком який має хід 600 мм. Максимальна погрішність виміру +0,3%. Технічна характеристика машини представлена в таблиці 13.
Таблиця 13 Технічна характеристика браковочно-облікової машини Б-180
| Елемент характеристики | Б-180 |
| Робоча ширина,мм | 1800 |
| Швидкість руху тканини,м/хв. | 5-50 |
|
Габаритні розміри,мм довжина ширина висота |
2700 2900 2200 |
| Потужність електродвигуна,кВт | 0.8 |
Розміщення ткацьких верстатів
Без човникові ткацькі верстати розміщені трійками по парах. Така розстановка дозволяє найбільш ефективно використовувати площу цеха.
На листі нанесена сітка колон з кроком 1200Ч1800 мм який передбачений будівельними нормами.
Відстань між грудницями двох станків прийнято рівною 600 мм. Між скалами 1200 мм. Відстань між стінкою та верстатом 4000мм. Ширина станка 3800 мм, а глибина -1875 мм.
Центральний прохід знаходиться між п’ятою та четвертою парами ткацьких верстатів і складає 4000 мм.
Ткацький цех містить 216 ткацьких верстатів, ця кількість не перевищує заданого діапазону 200-250 ткацьких верстатів.
4. Вибір та розрахунок параметрів по переходам ткацького виробництва
Технологічні параметри перемотування
Лінійна швидкість перемотування пряжі, яка пройшла процес фарбування у пакуваннях, знижується на 10-20%, тому приймаємо лінійну швидкість перемотування рівною 800 м ⁄ хв.
Vпер=600 м ⁄ хв.
Натяг нитки при перемотуванні:
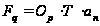 ,
сН (4.1)
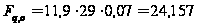 ,
сН
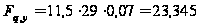 ,
сН
де Ор - відносне розривне навантаження, сН/текс
ап - коефіцієнт який залежить від волокнистого складу нитки, для бавовняної пряжі цей коефіцієнт дорівнює 0,07 [ 3 ]
Розводка контрольно-очисної щілини
Розводка контрольно-очисної щілини залежить від лінійної щільності (діаметру) ниток.
Діаметр ниток:
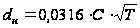 ,
мм (4.2)
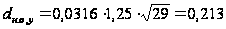 ,
мм
Розводка
контрольно-очисної
щілини
 ощо
= 2, lощу
= 2
Об’ємну щільність перемотування, витяжку, та обривність ниток приймаємо з довідкової літератури [2]
Об’ємна щільність намотки γп = 0,42 , г⁄см3
Витяжка ниток Bc=0,2 %
Обривність ниток rп= 3 об/млн.м
Пороки перемотування
Пороки, які виникають в процесі перемотування представлені в таблиці 14
Таблиця 14 Пороки перемотування та причини їх виникнення
| Вид пороку | Причина виникнення пороків |
| нахльости | мотальниця не прив’язує кінець нитки, а замотує його на мотальній паковці без вузла |
| джгутове намотування | внаслідок співпадання витків |
| неправильна форма намотки | отримується в результаті розладки в роботі мотального механізму |
| намотування в два кінця | мотальниця захвачує кінець сусідньої нитки. |
Технологічні параметри снування
Партіонне снування розраховується для різнокольорових основ з метою визначення числа ниток на снувальних валиках.
Лінійна швидкість снування
Бавовняну пряжу рекомендовано снувати з швидкістю 600-1000 м/хв., але для фарбованої пряжі швидкість зменшується на 5 %.
Приймаємо
 м/хв.
Натяг нитки при снуванні:
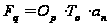 ,сН
(4.3)
де ас - коефіцієнт який залежить від волокнистого складу нитки. для бавовняної пряжі цей коефіцієнт дорівнює 0.06
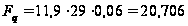 сН
Число ниток на снувальному валику
Для визначення числа ниток на снувальному валику враховується ємність шпулярника, попередньо визначається число снувальних валиків в партії :
 ;
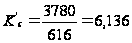 (4.1)
де Нш - ємність шпулярник
Приймаєм, .
 ,ниток
;
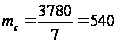 ,
ниток (4.2)
де К’с- прийняте число снувальних валиків в партії
Приймаємо, манір по основі:
жовтих – 50 ниток
зелений – 50 ниток
Всього: 100 ниток
Визначення рапорту кольору:
 ниток;
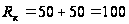 ,ниток
(4.3)
де
 - число ниток
першого кольору;
 - число
ниток другого
кольору.
Число рапортів кольору:
 ;
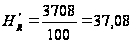 (4.4)
Приймаємо
число рапорту
 .
Число ниток в додатковому рапорті:
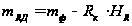 ниток
(4.5)
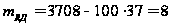 ,
ниток
Кількість ниток кожного кольору:
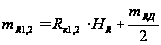 ниток (4.6)
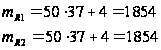 ,
ниток
Число снувальних валиків для кожного кольору:
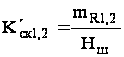 (4.7)
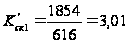
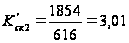
Приймаємо число снувальних валиків рівним 3.
Число ниток на кожному валику:
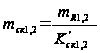 ниток
(4.8)
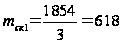 ,
ниток
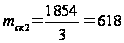 ,
ниток
Розподілення ниток на снувальних валиках представлені в таблиці 15
Таблиця 15 Розподілення ниток на снувальних валиках
| Манір | Номер валика | ||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | |
| 1.зелені | 3 | 3 | 4 | 592 | 616 | 616 | |
| 2.жовті | 589 | 589 | 588 | - | - | - | |
Снувальна партія
Манір ⁄ 589 жовтих + 3 коричневих=592 нитки
Манір ⁄ 589 жовтих + 3 коричневих=592 нитки
Манір ⁄ 588 жовтих + 4 коричневих=592 нитки
4. Манір ⁄ 592 коричневих=592 нитки
5. Манір ⁄ 616 коричневих =616 нитки
6. Манір ⁄ 616 коричневих =616 нитки
Об’ємну щільність намотки, витяжку, та обривність ниток приймаємо з довідкової літератури
Об’ємна щільність намотки γc=0,50 г/см3
Витяжка ниток Bc=0,1 %
Обривність ниток rc=1,5об/млн..м
Пороки снування
Пороки які виникають в процесі снування представлені в таблиці 16.
Таблиця 16 Пороки снування та причини їх виникнення
| Вид пороку | Причина виникнення пороків |
|
На хлист Хомути та задири Рвань на валу Слабина крайніх ниток на снувальному валику Недостача чи надлишок ниток на валу Конусна намотка Слабий та різній натяг ниток Часті обриви ниток в краях вала Неправильна довжина снування Великі вузли Мяка намотка Бугриста намотка на снувальному валу Зароблений пух, масляні нитки, пряжа різної лінійної щільності |
Обірваний кінець нитки не зв’язаний з кінцем нитки на снувальному валику, а закинутий на сусідню нитку. Неправильно розшуканий кінець обірваної нитки.Обірваний кінець присучується до сусідньої нитки Обривність групи ниток й зв’язаних їх пучком чи заробітка в нахлистку. Неправильна установка рядка відносно дисків снувального вала, деформація дисків. Неправильно встановлена ставка. Неправильний прижим прикатного валика. Неправильна заводка ниток в нитко натягувач, вискакуваня з під шайби нитконатягувача, неякісні нитко натягувачи Заусениці на поверхності дисків на снувальному валику Неправильно встановлена довжина на лічильнику, неправильно відрегульоване гальмування мерильного та снувального вала Вузли зв’язані вручну без використаня вузловязника Недостатній прижим прикатнпго вала до снувального Нерівномірна розкладка ниток в рядку Необережна робота снувальниці та ставильниці |
Технологічні параметри шліхтування
Швидкість шліхтування. Залежить від випарної здатності сушильного апарату шліхтувальної машини, лінійної щільності, числа ниток в основі і ступеня віджимання шліхти.
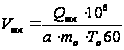 м/хв. (4.9)
де Qшл - випаровуюча властивість машини, береться з довідкової літератури [1 ];
а - ступінь віджиму шліхти, приймають 1.
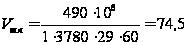 м/хв.
Величина істиного приклею
Величину істинного приклею беремо з технологічного розрахунку тканини Піст=4%
Побудова рецепта шліхти
Концентрація шліхти для проектування тканини
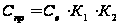 (4.10)
де Се - концентрація шліхти для тканини еталона (4,8 %);
К1- поправний коефіцієнт який враховує лінійну щільність ниток основи.
 ;
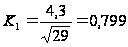 (4.11)
К2 – коефіцієнт, який враховує вид клеючої речовини (для ПВС 0,6).
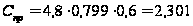 %
кількість клеючої речовини на 1000 л. води:
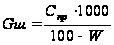 кг ;
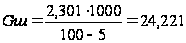 кг (4.12)
де Спр - концентрація шліхти для проектованої тканини;
W – вологість клеєвої речовини ( для ПВС – 5%).
кількість клеючої речовини на 1 т. мякої пряжи
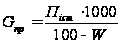 кг;
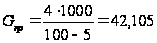 кг (4.13)
Натяг ниток при шліхтуванні
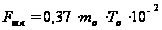 Н (4.14)
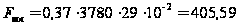 Н
Тиск в жалі валів
Тиск в жалі валів впливає на величину істинного приклею та фізико - механічних властивостей пряжі
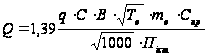 Н (4.15)
де q - питомий тиск (2 кг/см2);
В - ширина контактної полоски в жалі, В=1,8 ;
Спр- концентрація шліхти, %.
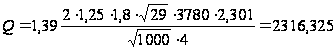 Н
Об’ємну щільність, витяжку та обривність ниток приймаємо з довідкової літератури
об’ємна щільність γш=0,52 г/см3
витяжка ниток Вш=1 %
обривність ниток гш=0,8 обр/млн..м
Вологість від шліхтованої основи
Цей параметр повинен завжди мати оптимальну величину:
для бавовняної пряжі -10%
Пороки шліхтування
Пороки які виникають в процесі шліхтування представлені в таблиці 14
Таблиця14 Пороки шліхтування
| Вид пороків | Причини |
|
Недосушена основа Пересушена основа Нерівномірний приклей Схрещенні нитки Масова обривність ниток Грязні п`ятна на основі |
Недосить прогріті сушильні барабани. Велика швидкість шліхтування. Слабкий віджим основи Тривала зупинка верстатів. Нерівномірна подача шліхти в ванну. Великі коливання рівня температур Не проложені роздільні прутки при зміні навою. Великий натяг та витяжка пряжі. Не зрізання хомутів. Присипання ниток до барабанів та направляючим роликам. Загрязнена ключа ванна. |
Технологічні параметри пробирання та прив’язування.
Швидкість пробирання та прив’язування приймається згідно технічної характеристики прийнятого обладнання.
Залежно від виду і лінійної щильності ниток основи на вузлов’язалиних машинах з голковим відбором застосовують голки різних розмірів і номерів. Номер відбиваючої голки визначається з довідкової літератури [2] за шириною п’яточки яка розраховується за формулою :
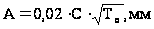 ;
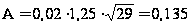 (4.16)
Приймаємо № 14
Пороки пробирання
Пороки пробирання та їх причини представлені в табл. 15
Таблиця 15 Пороки пробирання та їх причини
| Вид пороку | Причини |
| Пробирання не по малюнку | Неуважність чи низька кваліфікація проборщиці |
| Пробирання із за хрещеними нитками | Погане розчісування основи при встановлюванні зажимів чи гребінки,неуважність подавальниці |
| Пробирання крайкових ниток в фон полотна,невідповідність фактичної ширини крайки розрахунковій | Недостатня кількість ниток в основі,невірно вибрана ширина берда,неуважність проборщиці |
| Пробирання "парочками" | Неуважність проборщиць та подавальниць |
| Пробирання з пропуском зуба берда | Розладка пасету |
Пороки прив’язування та причини