Проект ткацького виробництва потужністю ткацьких верстатів для виготовлення тканини артикул 4784
 3,5-5
хв. В залежності
від кількості
реміз у пристрої).
Допоміжний час :
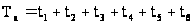 , хв (9.10)
де
 - час відповідно
на отримання
прибору (1,2 хв.),
його установку
(1,6 хв.), на зняття
й установку
навоїв (1,5хв.), на
прибирання
ниток після
пробирання
(зв’язування)(2,5
хв.), на установку
пасету (0,5хв.), на
зміну проборки
та установку
пробраної
основи (2хв.) .
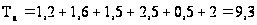
Норма виробітки на верстаті в зміну :
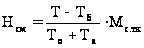 , кг , (9.11)
де Т – тривалість роботи за зміну , хв. Т = 480 хв .
 - час
обслуговування
робочого місця
.
=
20 хв .
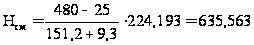
Норма виготовлення за годину :
 , кг/год
;
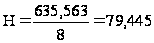 , кг/год (9.12)
Ткацтво
Теоретична продуктивність верстату :
 , м-уточин
/ год (9.13)
де n – число прокидок за хвилину . (n = 240 об / хв)
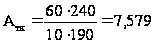 ,
м-уточин / год
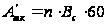 ,
м-уточин / год
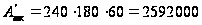
Норма продуктивності :
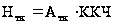 , м / год
(9.14)
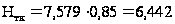 ,
м / год
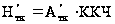 ,
м / год (9.15)
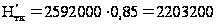 ,
м / год
Приймально – контрольний відділ
Теоретична продуктивність верстату :
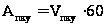 , кг / год.
(9.16)
де
 - швидкість
руху тканини
(50 м⁄ год)
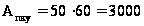 , кг / год.
Норма виготовлення :
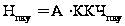 , м / год (9.17)
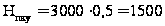 , м / год
10. Розрахунок спрягомості обладнання
Виробітка сурових тканин за годину
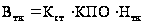 , м/год;
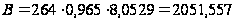 (10.1)
де Кст – кількість верстатів в заправці;
КПО – коефіцієнт працюючого устаткування (0,965)
Годинна потреба напівфабрикатів по переходам ткацького виробництва
Годинна потреба ткацького виробництва в основній пряжі:
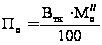 , кг / год
(10.2)
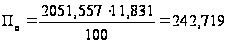
Годинна потреба ткацького виробництва в утоковій пряжі :
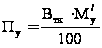 , кг / год
(10.3)
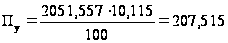
Кількість напівфабрикатів за переходами з урахуванням угарів представлена в табл. 22
Таблиця 22 Кількість напівфабрикатів
| Перехід | Кількість угарів, % | Вихід напівфабрикатів | |
| % | кг | ||
| Мотальний (основа) | 0,014 | 100-0,014=99,97 | 168,59 |
| Мотальний (уток) | 0,014 | 100-0,014=99,97 | 134,86 |
| Снувальний | 0,008 | 99,97-0,008=99,89 | 168,57 |
| Шліхтувальний | 0,292 | 99,89-0,292=99,598 | 168,23 |
| Пробірний та вузлов’язальний | 0,07 | 99,598-0,07=99,528 | 162,13 |
Кількість напівфабрикатів у мотальному відділі для основи і утоку розраховується за формулою:
 ,
кг⁄ год (10.4)
де х – вихід напівфабрикату в мотальному відділі
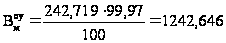 ,
кг⁄ год
Кількість напівфабрикатів у снувальному відділі:
 ,
кг/год. (10.5)
де х1 – вихід напівфабрикату в снувальному відділі
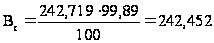
Кількість напівфабрикатів у шліхтувальному відділі:
 ,
кг/год (10.6)
де х2 – вихід напівфабрикату в шліхтувальному відділі
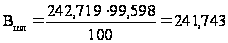
Кількість напівфабрикатів у проборному відділі:
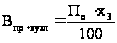 ,
кг/год (10.7)
де х3 – вихід напівфабрикату в проборному та вузлов’язальному відділах
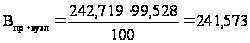 ,
кг/год
Кількість машин у роботі
Кількість машин у роботі визначається за формулою:
 (10.8)
де В- кількість напівфабрикатів за переходами виробництва;
Н- фактична продуктивність устаткування.
Кількість мотальних машин:
 (10.9)
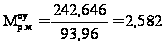
Кількість снувальних машин:
 (10.10)
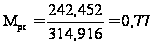
Кількість шліхтувальних машин:
 (10.11)
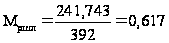
Кількість проборних верстатів
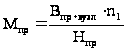 , (10.12)
де n1 –процент основ, що пробирається (15%)
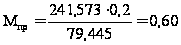
Кількість вузлов’язальних машин
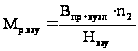 (10.13)
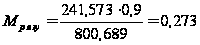
Кількість бракувальних машин:
 (10.14)
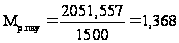
Кількість машин у заправці
 (10.15)
Данні розрахунку спрягомості устаткування зведені в табл.23
Таблиця 23 Розрахунок спрягомості устаткування
| Перехід | Годинна потреба в напівфабрикатах, кг/год | Норма продуктивн. машини, кг/год | КПО | Кількість машин в роботі | Кількість машин в заправці | Прийнято до установки |
| Перемотування | Вм=242,646 | Нм | 0,965 | Мр.=2,582 | Мз.м=2,676 | 3 |
| Снування | Вс=242,452 | Нс | 0,975 | Мр.с=0,77 | Мз.с=,7897 | 2 |
| Шліхтування | Вшл=241,743 | Ншл | 0,945 | Мр.шл=0,617 | Мз.шл=0,653 | 2 |
| Пробирання | Впр=241,573 | Нпр | 0,985 | Мр.пр=0,608 | Мз.пр=0,617 | 2 |
| Прив’язування | Вузл=241,573 | Нузл | 0,985 | Мр.уз=0,273 | Мз.уз=0,277 | 1 |
| ПКД | Впку=2051,557 | Нпку | 0,97 | Мр.пку=1,368 | Мз.пку=1,4 | 2 |
Висновок
В процесі виконання курсового проекту були здобуті навички по проектуванню ткацького виробництва з заданою потужністю для виготовлення тканини атр.793
В ході виконання цього завдання були проведені наступні операції:
- технічний розрахунок тканини;
- вибір та обґрунтування технологічного плану ткацтва; - вибір та характеристика устаткування;
- розрахунок технологічних параметрів за переходами ткацького виробництва; - розрахунок максимальних розмірів пакувань;
- розрахунок відходів ниток; - розрахунок спрягомої довжини та маси ниток на пакуваннях; - розрахунок відносних відходів ниток;
- розрахунок норм продуктивності устаткування за переходами виробництва; - розрахунок спрягомості устаткування.
Завдяки всім цим розрахункам та набутим навичкам була спроектована ткацька фабрика для виготовлення тканини з потужністю у 216ткацьких верстати.
Список використаної літератури
Проектирование ткацких фабрик: Учебное пособие для вузов/П.В. Власов, А.А. Мартынова, С.Д. Николаев, Н.Ф. Сурнина, А.А. Летуновская. – 2-е изд., перераб. И доп. – М.: Легкая и пищевая пром – сть, 1983. – 304с.
Хлопкоткачество: Справочник, 2-е издание, перераб. Х 58 и доп./Букаев П.Т., Оников Э.А., Мальков Л.А. и др. Под ред. П.Т. Букаева. – М.: Легпромбытиздат, 1987. – 576с.
Методичні рекомендації до виконання курсового проекту з дисципліни "Основи техніко – економічного проектування виробництва " для студентів спеціальності 091804 Укл./О.В. Закора, О.Ю. Рязанова – Херсон 2008 – 63с.
Додонкин Ю.В., Кірюхин С.М. Ассортимент, свойства и оценка качества тканей. – М.: Легкая индустрия,1979. – 192с., ил.
Чугин В.В. , Кахраманова Л. Ф. , Недовизий М. Н. Технология ткацького производства Учебник для студентов технологических специальностей висших учебних заведений всех форм обучения. Херсон, изд-во государсвенного технического университета, 2003.-317с.