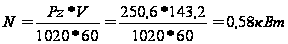Технология обработки детали
Министерство образования и науки Украины
Донбасский государственный технический университет
Кафедра ТОМП
РАСЧЕТНО-ПОЯСНИТЕЛЬНАЯ ЗАПИСКА
к курсовому проекту
по дисциплине: «Технология машиностроения»
Выполнил: ст. гр. ТОМ-04-1
Мозолев Е.В.
Проверил: Лавренчук К.П.
Алчевск, 2008г.
АННОТАЦИЯ
Курсового проекта по технологии машиностроения
студента группы ТОМ-04-1 Мозолева Е.В.
Расчетно-пояснительная записка на 35 страниц, в том числе 7 иллюстраций и 7 таблиц.
Графическая часть – 4 листа формата А1.
Комплект технологической документации на 11 страницах.
В курсовом проекте разработан технологический процесс изготовления детали «Корпус кронштейна» 9019.10.01.118. При этом был проведен критический анализ норм точности детали и анализ на технологичность. Рассмотрены два варианта получения заготовки и выбран оптимальный метод. Разработан комплект технологической документации. Рассчитаны режимы резания и проведено нормирование операций. В конструкторской части разработана конструкция станочного приспособления на токарную операцию, а также контрольное приспособление для контроля позиционного допуска и допуска соосности отверстий под крышку и цилиндра.
СОДЕРЖАНИЕ
Введение
1 Технологическая часть
Служебное назначение детали
Анализ технических требований
Выбор типа производства
Анализ технологичности детали
Выбор заготовки
Технологический маршрут обработки
Выбор технологических баз и последовательности обработки
Маршруты обработки поверхностей
Аналитический расчет припуска
1.7. Разработка технологических операций
Выбор технологического оборудования и оснастки
Расчет режимов резания
. Нормирование операций
2. Конструкторская часть
2.1 Проектирование сверлильного приспособления
Разработка схемы приспособления
Расчет силы закрепления
Описание конструкции приспособления
Контрольное приспособление
Выводы
Перечень ссылок
Приложение А
Приложение Б
Приложение В
ВВЕДЕНИЕ
Эффективным средством повышения производительности в машиностроении являются автоматизации и механизации технологических и вспомогательных процессов, выполняемых на различных этапах изготовления изделия. Автоматизация в среднесерийном производстве требует создания гибких производственных систем, способных автоматически переходить с обработки деталей одного типоразмера на другой.
В решении этих задач решающую роль играют станки с ЧПУ и многошпиндельные полуавтоматы. Многошпиндельные полуавтоматы позволяют повысить производительность обработки деталей, снизить количество операций, что в совокупности влияет на снижение себестоимости изделия. С внедрением многошпиндельных полуавтоматов появляются возможности освобождения рабочего от монотонного и тяжелого физического труда.
Высокопроизводительные многошпиндельные полуавтоматы позволяют автоматически произвести с одной установки практически полную обработку детали. Наличие на таких станках нескольких суппортов с широким выбором режущего инструмента дает возможность выполнять технологические переходы.
1 ТЕХНОЛОГИЧЕСКАЯ ЧАСТЬ
1.1 Служебное назначение детали
Данная деталь применяется в механизме разгрузки и служит цилиндром для поршня гидросистемы и опорой для всего гидромеханизма. Поэтому поверхность 11 (см. Рис. 1.1) имеет низкую шероховатость (Ra = 2.5 мкм) для снижения трения при перемещении поршня.
К корпусным деталям предъявляют комплекс технических требований, исходя из служебного назначения. Требования касаются геометрической точности – размеров и относительных положений и выбора материала, способного выдержать вибрации, ударную нагрузку и другие неблагоприятные факторы.
1.2 Анализ свойств материала
Материал заготовки – серый чугун СЧ 15 ГОСТ 1412-85. Этот материал применяется в тех случаях, когда необходимо обеспечить высокую вибростойкость, высокую прочность, устойчивость и стойкость к ударным нагрузкам, поэтому применение серого чугуна в корпусах оправдано его физико-механическими свойствами.
Материал СЧ 15 применяется при изготовлении оснований большинства станков, ступиц, корпусов клапанов и вентилей и других деталей сложной конфигурации при недопустимости большого коробления и невозможности получения их старения, а это салазки, столы, корпуса задних бабок, корпуса маточных гаек, зубчатые колеса, кронштейны, люнеты, вилки переключения, шкивы и планшайбы.
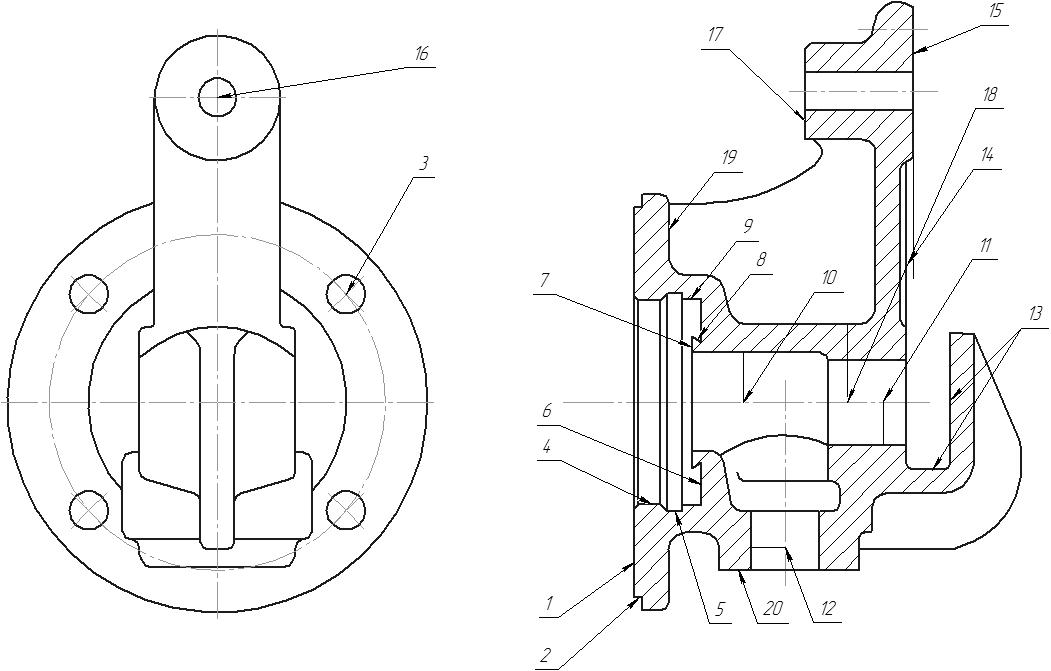
Рисунок 1.1 – Эскиз детали – корпус кронштейна.
Таблица 1.1 – Физико-механические свойства серого чугуна СЧ 15 [2].
| Предел прочности при растяжении, Па | Теплопроводность λ,Вт/(м к) | Твердость НВ | Удельная теплоемкость С, Дж/К | Плотность, кг/куб.м |
| 9.8*107 | 54 | 165 | 239-473 | 7000 |
Таблица 1.2 – Химический состав серого чугуна СЧ 15 [2].
| Углерод С,% | Кремний, Si,% | Марганец, Mn,% | Сера, S, % | Фосфор, P, % |
| 3.5...3.7 | 2...2.4 | 0.5...0.8 | 0...0.15 | 0...0.2 |
1.3 Выбор типа производства
Для данного курсового проекта тип производства был оговорен заранее – среднесерийный. По табл. 4.1 [1, с. 48], исходя из типа производства и массы заготовки, выбираем программу выпуска – 5000 штук.
Серийное производство занимает промежуточное положение между единичным и массовым производством, при котором изготовление изделий производится партиями или сериями, состоящими из одноименных, однотипных по конструкции и одинаковых по размерам изделий, запускаемых в производство одновременно. Основным принципом этого вида производства является изготовление всей партии (серии) целиком как в обработке деталей, так и в сборке.
В серийном производстве технологический процесс преимущественно дифференцирован, т. е. расчленен на отдельные операции, которые закреплены за определенными станками.
Станки здесь применяются разнообразных видов: общего назначения (универсальные), специализированные, специальные, автоматизированные, агрегатные. Станочное оборудование должно быть специализировано в такой мере, чтобы был возможен переход от производства одной серии машин к другой, несколько отличающейся от первой в конструктивном отношении, или переход от одного типа машины к другому.
При использовании станков общего назначения (универсальных) должны широко применяться специализированные и специальные приспособления, специализированный и специальный режущий инструмент или приспособленный для данной операции — нормальный и, наконец, измерительный инструмент в виде предельных (стандартных и специальных) калибров и шаблонов, обеспечивающих взаимозаменяемость обработанных деталей. Все это оборудование и оснастку в серийном производстве можно применять достаточно широко, так как при повторяемости процессов изготовления одних и тех же деталей указанные средства производства дают технико-экономический эффект, который с большой выгодой окупает затраты на них. Однако в каждом отдельном случае при выборе специального или специализированного станка, изготовлении дорогостоящего приспособления или инструмента необходимо подсчитать затраты и ожидаемый технико-экономический эффект.
Серийное производство значительно экономичнее, чем единичное, так как лучшее использование оборудования, специализация рабочих, увеличение производительности труда обеспечивают уменьшение себестоимости продукции. [3, с.56]
1.4 Анализ технических требований
Деталь «Корпус кронштейна» содержит ряд поверхностей, отличающихся формой, расположением и назначением. Рассмотрим поверхности и назначим технические требования к ним.
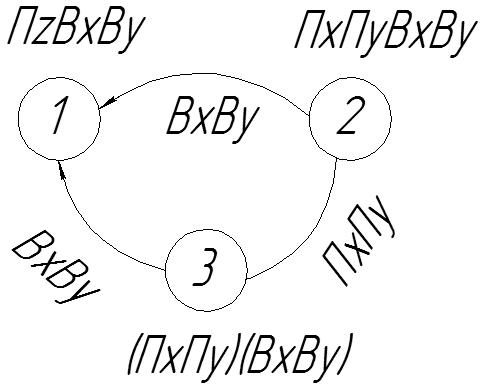
Рисунок 1.2 – Граф связей основных поверхностей
Поверхности 1, 2 и 3 являются основными, так как определяют положение детали в узле. Деталь базируется по плоскости торца 1, цилиндрической ступени типа «диск» 2 и закрепляется по отверстиям 3 с помощью болтов. Торец 1 должен быть перпендикулярен оси поверхностей 4 и 8. Ось цилиндрической ступени 2 должна быть перпендикулярна торцу 1. Отверстия 3 должны иметь позиционный допуск для одинакового расстояния между осями отверстий 3 и оси цилиндрической ступени 2.
Поверхности 4, 6, 7, 8, 9, 12, 15, 16 и 17 являются вспомогательными. К ним крепятся другие детали. В то же время, поверхность 11 является исполнительной, она служит цилиндром для поршня, который перемещается по этой поверхности, поэтому поверхность 11 должна иметь низкую шероховатость и наиболее высокую точность изготовления. Поверхность 4 является резьбовой – к ней присоединяется стакан, направляющий шток, поэтому следует назначить допуск соосности на поверхности 4 и 11. Поверхность 5 служит упором для герметизирующего материала (манжеты) между стаканом и корпусом. Цилиндрическая ступень 9 служит для фиксации стакана и предупреждения перекоса, поэтому должна быть соосной с поверхностью 11. Поверхность 8 удерживает и, благодаря конической ступени, упрощает замену износившейся манжеты. Поверхность 12 служит для присоединения пробки для регулирования давления в системе, имеет трубную резьбу G1-B, на работу системы «шток-поршень-циллиндр» прямого действия не оказывает, поэтому не требует допуска взаиморасположения. Поверхность 7 является упором для стакана, направляющего шток циллиндра, поэтому ей следует назначить допуск перпендикулярности оси поверхности 4. Поверхности 15 и 17 должны быть параллельными поверхности 1 и при этом перпендикулярными оси отверстия 16. Поверхность 16 служит для фиксации корпуса в приспособлении для монтажа. Поверхность 13 служит местом выхода поршня и одновременно ограничителем его перемещения, получается фрезерованием. Остальные поверхности свободные.
1.5 Анализ технологичности деталей
Деталь – “корпус кронштейна” изготавливается из чугуна литьем, поэтому конфигурация наружного контура и внутренних поверхностей не вызывает значительных затруднений при получении заготовки. Однако, достаточно высокая сложность формы детали и неудобство изготовить под нее форму по принципу наложения тени затрудняют процесс литья. Плоскость разъёма формы наиболее удобно расположить по плоскости, в которой лежит ось поверхности 2, проходящая через центр отверстия 16.
Нетехнологичными в данной детали являются глубокое глухое отверстие 11, так как его трудно обрабатывать, и поверхность 9, так как обрабатывается не на проход и подвод фрезы к нужной поверхности затруднен размерами смежных поверхностей. Также резьба G1-B, трубная дюймовая, является специальной, что требует применения специального инструмента.
1.6 Выбор способа получения заготовки
На базовом предприятии заготовка получается методом литья в песчаные формы. Для установления альтернативного метода получения заготовки строим матрицу влияния факторов. Для изготовления заготовки из чугуна СЧ20 при крупносерийном производстве.
Таблица 1.3 – Матрица влияния факторов [1, с. 62].
| Способ изготовления заготовки | Факторы | Σ | |||
| Формы и размеры заготовки | Требуемая точность и качество поверхности | Техноло-гические свойства материала | Годовая программа | ||
| Литье в кокиль | 4 | 3 | 5 | 3 | 15 |
| Литье под давлением | 5 | 4 | 4 | 5 | 18 |
| Литье в землю | 3 | 1 | 4 | 4 | 12 |
| Литье в песчано-глинистые формы | 4 | 1 | 4 | 5 | 14 |
По результатам анализа матрицы влияния факторов принимаем литье под давлением.
Определим точность отливки, ее размеры и отклонения для литья под давлением. В соответствии с рекомендациями ГОСТ 26645-86 для этого способа литья, габаритных размеров отливки от 100 до 630 мм, из чугуна с температурой плавления выше 700°С, находим класс точности размеров и масс отливок 3 и ряд припусков 1 [4, табл. К.1, стр. 205]. Принимаем для нашего случая 3 класс точности и ряд припусков 1. Исходя из выбранного способа получения отливки, его геометрической формы, незначительных размеров принимаем 6 степень коробления отливки [4. Табл. К.5, стр. 209]. В итоге получаем отливку, точность которой 3 – 5 – 6 ГОСТ 26645-86. Для литья в кокиль точность отливки будет 5 – 6 – 2 ГОСТ 26645-86.
Находим допуски размеров отливки. Результаты расчетов для обоих способов сведем в таблицу 1.5.
Таблица 1.5 – Результаты назначения припусков на обработку
| Метод | Размер | КТР | КТМ | СК | РП | Т | Z | Технологический размер, мм |
| Литье в кокиль | Ш30 | 5 | 11т | 6 | 2 | 0,44 | 1,25 | Ш 28,5+0,44 |
| Ш72 | 0,56 | 1,4 | Ш69,2+0,56 | |||||
| 30 | 0,44 | 1,25 | 28,75-0,44 | |||||
| Ш 40 | 0,5 | 1,4 | Ш42,8+0,5 | |||||
| Ш 35 | 0,44 | 1,25 | Ш32,5-0,44 | |||||
| Ш 140 | 0,64 | 1,65 | Ш143,3-0,64 | |||||
| 32 | 0,44 | 1,25 | 34,5-0,44 | |||||
| 4 | 0,24 | 1 | 5-0,24 | |||||
| Литье под давлением | Ш30 | 3 | 5 | 6 | 1 | 0,22 | 0,5 | Ш29-0,22 |
| Ш72 | 0,28 | 0,8 | Ш70+0,28 | |||||
| 30 | 0,22 | 0,5 | 29,5-0,22 | |||||
| Ш 40 | 0,24 | 0,8 | Ш41,6-0,24 | |||||
| Ш 35 | 0,22 | 0,5 | Ш34+0,22 | |||||
| Ш 140 | 0,32 | 0,8 | Ш141,6-0,32 | |||||
| 32 | 0,22 | 0,5 | 33-0,22 | |||||
| 4 | 0,12 | 0,6 | 4,6-0,12 |
По заводским данным масса заготовки, получаемой литьем в песчаные формы равна mЗ = 4,8 кг. Определим коэффициент использования материала по формуле (1.1):
Ким = mз/mд = 4,2/4,8= 0,875 (1.1)
Рассчитаем массу заготовки получаемой методом литья в кокиль (1) и под давлением (2). Для этого разбиваем заготовку на элементарные объемы и с учетом известной плотности чугуна находим массу всей заготовки.
Mi = ∑[(Dзi-Dдi)*hi]/(π/4)*ρ*10-9+mд
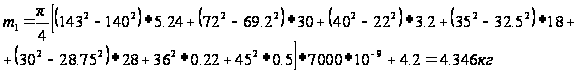
Рассчитаем массу заготовки получаемой методом литья под давлением:
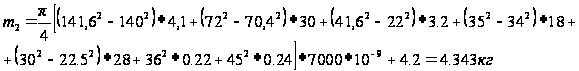
Определим коэффициент использования материала:
Ким = mд / mз = 4.2/4.341= 0.97
Определим себестоимость получения такой заготовки для каждого из вариантов по формуле (1.2):
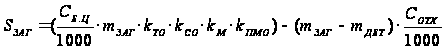 (1.2)
где СБ.Ц – базовая цена одной тонны литья, изготовленного из базового материала; СБ.Ц = 3000 грн.
KTO – коэффициент точности размеров; kTO = 1,64 для класса точности 5 (кокиль) и kTO = 1,88 для класса точности 3 (под давлением) [4, табл. К.9, стр. 213].
KСO – коэффициент конструктивной и технологической сложности отливки; kСO = 1,7 для отливок второй группы сложности [4, табл. К.10 стр. 213]
kМ – коэффициент марки материла; kМ = 1,0 – серых чугунов [4, табл. К.11 стр. 213].
KПМО – коэффициент, зависящий от группы серийности; kПМО = 1,13 – для 7 группы серийности и массы менее 160 кг [4, табл. К.12, К.13 стр. 213, 214].
СОТХ – цена одной тонны отходов; СОТХ = 300 грн.
Рассчитаем себестоимость заготовки, получаемой литьем в кокиль:
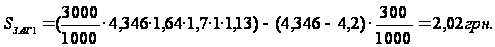
Для литья под давлением получаем:
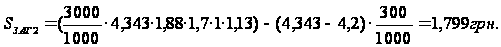
Коэффициент использования материала и при методе литья под давлением несколько выше, чем при литье в кокиль. Себестоимость литья под давлением оказалась выше, чем при литье в кокиль, поэтому при данной программе выпуска и условиях производства наиболее целесообразно использовать литье в кокиль.
1.7 Обоснование выбора технологических баз и последовательности обработки
Деталь “Корпус кронштейна” имеет комплект основных конструкторских баз и один комплект исполнительных поверхностей. Следовательно, данная деталь относится к деталям второй группы. Для деталей данной группы выбор технологических баз осуществляется в два этапа. На первом этапе выбираем технологические базы для выполнения большинства операций технологического процесса. При этом в качестве баз должны быть выбраны поверхности или сочетания поверхностей, относительно которых задано большинство технических требований. В результате анализа технических требований выявлено, что такой поверхностью является свободная поверхность 18, вследствие малой длины поверхности 19 наиболее целесообразно будет использовать в качестве технологической базы комплект из поверхностей 18 и 19.
На втором этапе выбираем поверхности или сочетание поверхностей, которые будут использованы в качестве технологических баз при подготовке баз для операций фрезерования, сверления и нарезания резьбы. На следующих переходах производим обработку основных баз, используя в качестве технологических баз ранее обработанные.
Комплект баз для первой операции точения: двойная направляющая, опорная, опорная.
Комплект баз для остальных операций: установочная, направляющая, опорная. Теоретические схемы базирования представлены далее.
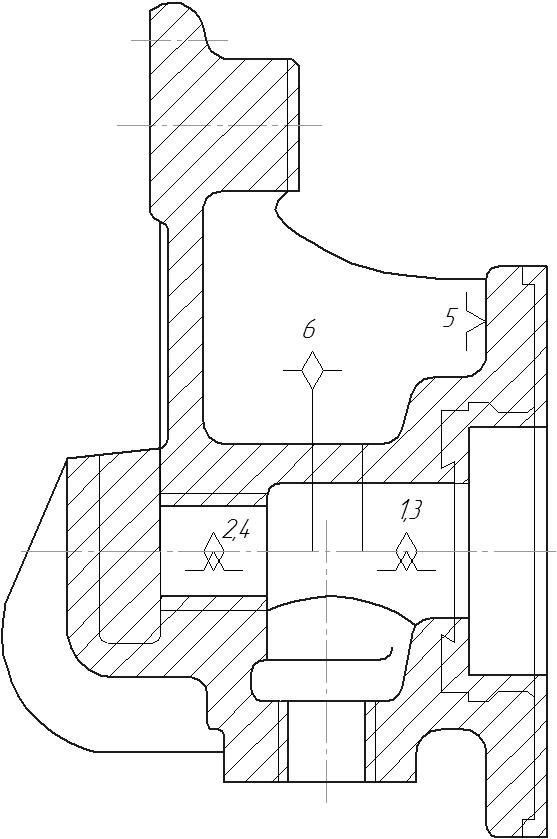
Рисунок 1.3 – Теоретическая схема базирования детали на операции точения 005.
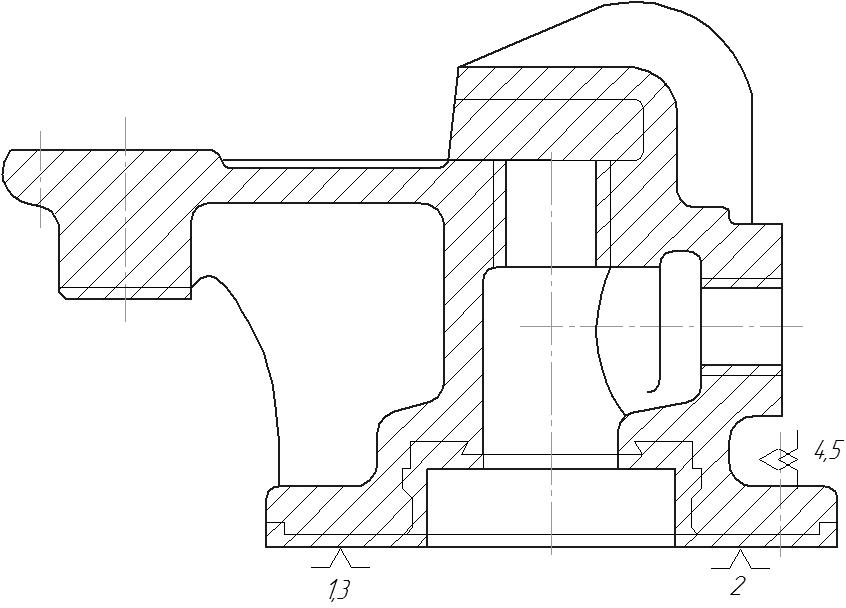
Рисунок 1.4 – Теоретическая схема базирования детали на операциях фрезерования 010, сверления 015 и точения 020.
1.8 Маршруты обработки поверхностей
Данный этап работы выполняем в виде таблицы 1.6
Заготовка IT14, Rа = 40 мкм.
Таблица 1.6 – Методы обработки поверхностей
| № пов-ти | Точность поверхности | Маршрут обработки поверхностей | Достигаемые технические требования | Припуск на переход | Технологи-ческий размер | ||
| IT | Rа | IT | Rа | ||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| 1 | 10 | 10 |
Точение черновое Точение получистовое Точение чистовое |
14 12 10 |
40 20 10 |
3,5 0,5 0,25 |
Ш 148,5-0,16 |
| 2 | 10 | 10 |
Точение черновое Точение получистовое Точение чистовое |
14 12 10 |
40 20 10 |
1,3 0,45 0,25 |
8 -0,048 |
| 4 | 10 | 10 |
Растачивание черновое Растачивание чистовое Нарезание резьбы |
13 11 10 |
40 20 10 |
2,5 1,7 1,0 |
Ш 66,8+0,30 |
| 11 | 8 | 2,5 |
Растачивание предварительное Растачивание черновое Растачивание получистовое Растачивание чистовое |
14 12 10 9 |
40 20 10 2,5 |
2,0 1,1 0,4 0,11 |
Ш 22,28 +0,13 |
| 12 | 10 | 10 |
Растачивание черновое Растачивание чистовое Нарезание резьбы |
13 11 10 |
40 20 10 |
3,0 1,1 0,52 |
Ш 30,76+0,13 |
| 15 | 12 | 20 |
Фрезерование черновое Фрезерование чистовое |
14 12 |
40 20 |
0,8 0,2 |
34+ 0,25 |
| 17 | 14 | 40 | Фрезерование черновое | 14 | 40 | 0,8 | Ш 36,6 -0,25 |
1.9 Аналитический расчет припуска
Расчет припусков аналитическим методом производим для отверстия Ш30Н6. Заготовка представляет собой отливку 3-го класса точности, массой 4.65 кг. Технологический маршрут обработки отверстия Ш30Н6 состоит из пяти переходов: чернового и чистового растачивания и развертывания, предварительного шлифования.
Расчет припусков на обработку отверстия Ш30Н6 приведен в таблице 1.7.
Таблица 1.7 – Расчет припусков и предельных размеров по технологическим переходам на обработку отверстия корпуса Ш30Н6
|
Технологические переходы обработки поверхности Ш30h6 |
Элементы припуска | Расчетный припуск 2zmin | расчетный размер dр, мм | Допуск δ, мкм | Предельный размер, мм | Предельные значение припусков, мкм | ||||||
| Rz | h | ρ | ε | dmin | dmах |
|
|
|||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | |
| Заготовка | 200 | 300 | 514 | 50 | – | – | 840 | 27,375 | 28,215 | – | – | |
| Растачивание предварительное | 25 | 25 | 31 | 50 | 2033 | 27,375 | 520 | 29,408 | 29,928 | 1713 | 2033 | |
| – черновое | 50 | 50 | 26 | – | 252 | 29,408 | 210 | 29,66 | 29,87 | 92 | 252 | |
| – чистовое | 20 | 20 | 21 | – | 218 | 29,66 | 84 | 29,878 | 29,962 | 58 | 218 | |
| – тонкое | 10 | 5 | 15 | – | 122 | 29,878 | 52 | 29,948 | 30 | 38 | 70 | |


Назначим расчетные формулы для определения припуска, обработка внутренних поверхностей вращения:
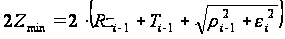 (1.3)
Суммарное значение пространственных отклонений для заготовки определяем по формуле:
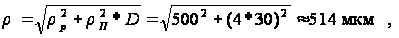 (1.6)
где ρр – отклонение расположения отверстия относительно технологических баз;
ρП – перекос отверстия на 1 мм диаметра.
Остаточные пространственные отклонения после чернового и чистового растачивания определяем по формуле:
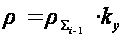 (1.7)
где ky – коэффициент уточнения: для чернового растачивания – ky = 0,06; для получистового растачивания – ky = 0,05; для протягивания – ky =0,04;
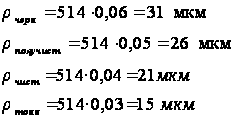
На основании записных данных в таблице производим расчет минимальных значений межоперационных припусков:
Минимальный припуск под растачивание:
черновое:
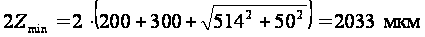
получистовое:
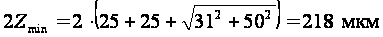
чистовое:
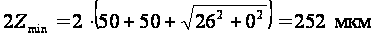
тонкое:
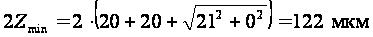
Определяем расчетный размер dр по переходам, начиная с конечного:
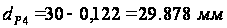
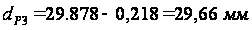
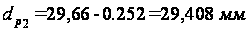
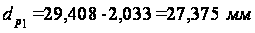
Назначаем допуски для заготовки и для каждого перехода:
ТЗАГ = 840 мкм;
Т1 = 520 мкм;
Т2 = 210 мкм;
Т3 = 84 мкм;
Т4 = 52 мкм;
Определяем предельные размеры :





Определим предельные значения припусков:
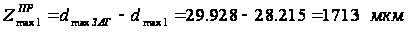
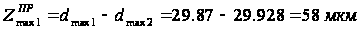
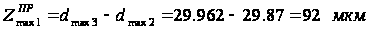
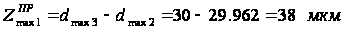
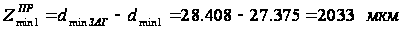
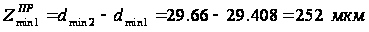
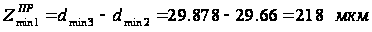
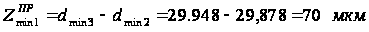
На основании данных расчета строим схему графического расположения припусков и допусков по обработке отверстия Ш30Н6 (рисунок 1.4).
Общие припуски Zomin и Zomax определяем, суммируя промежуточные припуски:
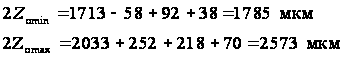
TЗ – TD = 2Zmin – 2Zmax
840 – 52 = 788 мкм
2573 – 1785 = 788 мкм
Чертим схему припусков:
Рисунок 1.4 – Схема графического расположения допусков
1.10 Разработка технологических операций
Учитывая среднесерийный тип производства, производим выбор моделей станочного оборудования. Необходимо производить выбор моделей, которые обеспечивали бы наименьшие трудовые и материальные затраты, а также себестоимость обработки заготовки. Характер производства определяет приоритет выбора в пользу полуавтоматных и универсальных станков.
Для обработки внутренних поверхностей корпуса выбираем токарный полуавтомат 16К20Т1, что позволит обработать цилиндрические поверхности детали (1, 2, 4, 5, 6, 7, 8, 9, 11) с одной установки. При обработке поверхностей 12 и 20 требуется установка на специальное токарное приспособление. Для обработки отверстий (отв. 16 и 4 отв. 3) выбираем сверлильный станок 2А125. Для обработки плоских поверхностей (пов. 13, 14, 15, 17) выбираем фрезерный станок 6Р82.
Операционный маршрут обработки детали “Корпус кронштейна” – 9019.10.01.118 представлен в комплекте технологической документации проекта.
1.11 Расчет режимов резания
Рассчитаем режимы резания по эмпирическим формулам для операции 005 (токарная). Принимаем припуски по таблицам припусков по справочнику Балабанова (с. 194-195). Коэффициент Cv, подачи (с согласованием с подачами станка) и стойкость инструмента принимаем по таблицам [2, с.265-284].
Мощность выбранного станка по паспорту 10 кВт.
Условие применяемости станка: N ≤ Nст.
Находим поправочный коэффициент Kр:
Kр
= Kφр
* Kγр
* Kλр
* Krр
* Kmp
= 0.89*1*1*0.93* = 0.766
где Kφр, Kγр, Kλр, Krр – коэффициенты, учитывающие геометрию режущего инструмента (резца) [7, с. 275];
Kmp – коэффициент, учитывающий влияние качества обрабатываемого материала на силовые зависимости [7, с. 264];
Обработка отверстия Ш30 мм:
Режимы резания для перехода 1:
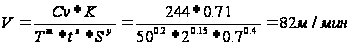
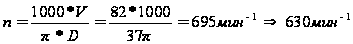
Тогда действительная скорость резания будет равна:
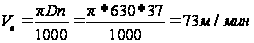
Находим силу резания Pz (x = 1, y = 0.75, n = 0):
Pz = 10*Ср*tX*SY*Vn*Kp = 10*92*2*0,70,75*1*0.766=1078.6 H
Мощность резания будет равна:
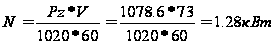
Режимы резания для перехода 2:
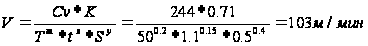
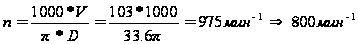
Тогда действительная скорость резания будет равна:
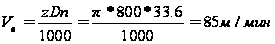
Находим силу резания Pz:
Pz = 10*Ср*tX*SY*Vn*Kp = 10*92*1,1*0,50,75*1*0.766= 4609 H
Мощность резания будет равна:
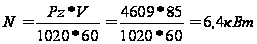
Режимы резания для перехода 3:
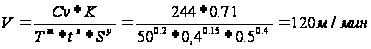
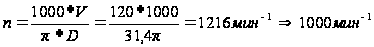
Тогда действительная скорость резания будет равна:
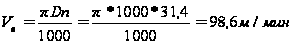
Находим силу резания Pz:
Pz = 10*Ср*tX*SY*Vn*Kp = 10*92*0,4*0,50,75*1*0.766= 167,6 H
Мощность резания будет равна:
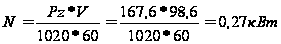
Режимы резания для перехода 4:
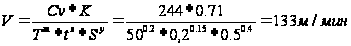
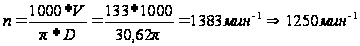
Тогда действительная скорость резания будет равна:
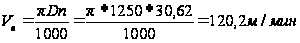
Находим силу резания Pz:
Pz = 10*Ср*tX*SY*Vn*Kp = 10*92*0,2*0,50,75*1*0.766= 83,8 H
Мощность резания будет равна:
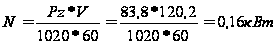
Режимы резания для перехода 5:
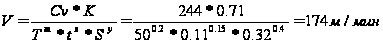
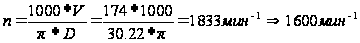
Тогда действительная скорость резания будет равна:
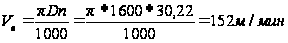
Находим силу резания Pz:
Pz = 10*Ср*tX*SY*Vn*Kp = 10*92*0,11*0,320,75*1*0.766= 33 H
Мощность резания будет равна:
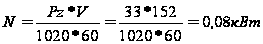
Обработка отверстия с резьбой М76х2:
Режимы резания для перехода 1:
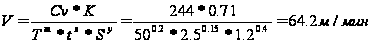
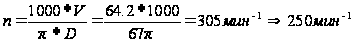
Тогда действительная скорость резания будет равна:
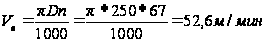
Находим силу резания Pz:
Pz = 10*Ср*tX*SY*Vn*Kp = 10*92*2,5*1,20,75*1*0.766= 2020 H
Мощность резания будет равна:
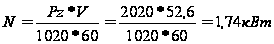
Режимы резания для перехода 2:
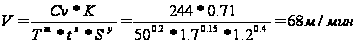
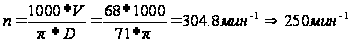
Тогда действительная скорость резания будет равна:
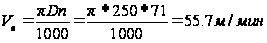
Находим силу резания Pz:
Pz = 10*Ср*tX*SY*Vn*Kp = 10*92*1,7*1,20,75*1*0.766= 1373,5 H
Мощность резания будет равна:
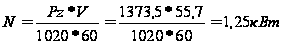
Режимы резания для перехода 3:
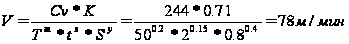
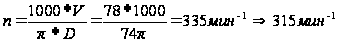
Тогда действительная скорость резания будет равна:
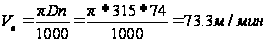
Находим силу резания Pz:
Pz = 10*Ср*tX*SY*Vn*Kp = 10*92*2*0,80,75*1*0.766= 1192,2 H
Мощность резания будет равна:
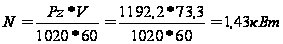
Режимы резания для перехода 4:
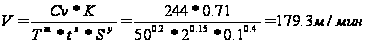
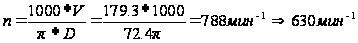
Тогда действительная скорость резания будет равна:
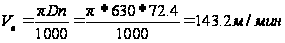
Находим силу резания Pz:
Pz = 10*Ср*tX*SY*Vn*Kp = 10*92*0,2*0,10,75*1*0.766 = 250,6 H
Мощность резания будет равна: